高可靠訂單驗收爭議頻發:IPC‑A‑600、IPC‑A‑610與J‑STD‑001實戰對照要點
1 分鐘
- 一、三套標準各自管控範圍
- 二、Class2與Class3判定邏輯
- 三、現場執行最容易產生分歧的兩點
- 四、標準落地實操要點
- 總結
- 常見問題(Q&A)
- 推薦相關閱讀
隨著車規域控制器、醫療監控設備、軌道交通、航空電子相關訂單持續增多,客戶工廠審核環節,經常會問到的第一個實際問題就是「到底依照哪一套IPC標準開展產品驗收」。實際業務當中,很多品質糾紛,根源都是標準引用搞混:電路板生產廠家按照裸板相關標準完成生產出貨,組裝端卻拿成品組裝的標準做判定退貨;供需兩方各自拿不同規範條文作為依據,造成整批貨物擱置數週,問題沒辦法閉環結案。
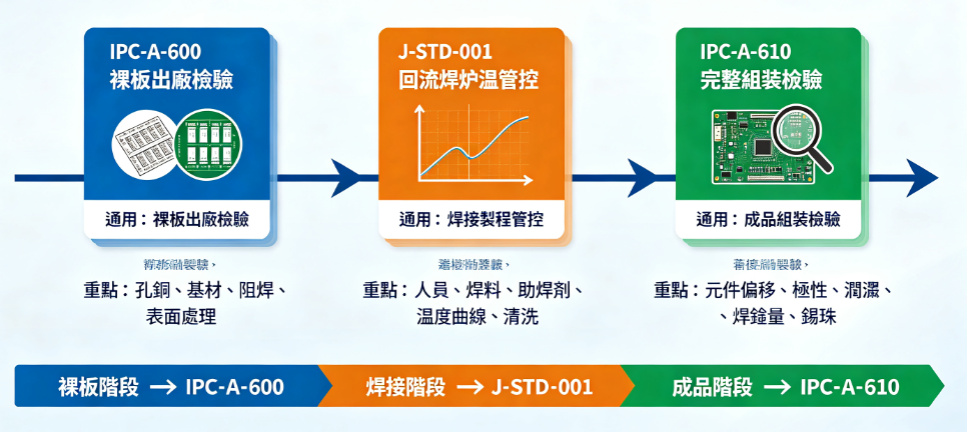
IPC‑A‑600用來管控裸板檢驗,IPC‑A‑610針對組裝成品檢驗,J‑STD‑001偏向焊接工藝管控,三套標準相互關聯,但各自適用範圍劃分清晰。如果採購規格只簡單標註「按照IPC三級驗收」,沒有寫明標準編號、版本以及配套規範,實際上等同於驗收條件沒有明確界定。
一、三套標準各自管控範圍
IPC‑A‑600《印製板可接受性》,屬於以圖示為主的裸板外觀判定標準。主要判定基材分層、白斑起泡、孔銅完好程度、阻焊附著力、表面處理變色這類裸板相關缺陷。實際作業一般會搭配IPC‑6012性能規範一起使用,IPC‑6012會明確孔銅厚度、介質層厚度等各項指標的最低量化要求。
IPC‑A‑610《電子組件可接受性》,用於組裝完成之後的電路板成品檢驗。涵蓋元器件偏移、極性裝反、焊點潤濕狀態、焊錫量多少、錫珠、基板變色等檢驗項目。檢驗人員藉助放大工具,對照標準內彩色圖例完成等級判定。
J‑STD‑001《焊接的電氣和電子組件要求》偏向工藝管控標準,內容包含作業人員資質認證、焊料合金、助焊劑分類,迴焊預熱以及峰值溫度曲線,清洗作業、三防塗覆,還有比對樣品的過程管控,核心是規範生產作業該怎麼操作執行。
二、Class2與Class3判定邏輯
三套標準使用同一套產品等級劃分:
Class1消費類產品:只要保證產品基礎功能可以正常工作即可。
Class2工業、通訊類產品:看重設備持續穩定運行,不允許服務中斷,部分不影響實際功能的輕微缺陷可以接受。
Class3高可靠性產品:多用於生命維持設備、航空、軍工裝備,原則上不允許缺陷存在。
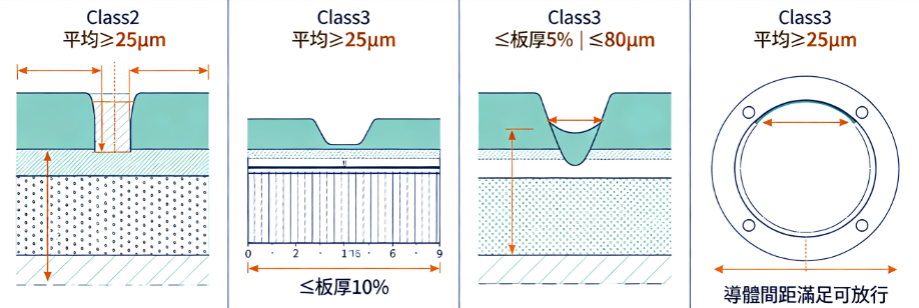
等級差異直接體現在量化判定條件上:孔銅厚度Class2平均最少≥20μm,Class3平均要≥25μm;孔壁凹陷、介質層損傷,Class2允許不超過板厚10%,Class3收緊到5%,同時絕對值不能超過80μm;孔環缺損,Class2只要導體最小間距滿足要求就可以放行,Class3出現這類缺陷直接拒收。
缺陷劃分四類:Target理想狀態、Acceptable可接受、Process Indicator工藝警示、Defect不良缺陷。大量驗收糾紛,就出現在工藝警示和不良缺陷的分界位置。建議供需雙方正式驗收前,先共同確認邊界比對實物樣品。
三、現場執行最容易產生分歧的兩點
驗收基準引用不全或者選用錯誤
拿A‑610裡面的條款去評判裸板起泡問題;或是規格書僅僅寫「IPC標準三級」,缺失版本編號。板廠沿用舊版本判定合格,客戶卻用新版本標準做退貨。IPC‑A‑600跟IPC‑A‑610適用範圍混淆,是品質矛盾最主要來源。如果是航天類訂單,還需要考慮J‑STD‑001太空補充附錄,規格文件沒寫這一項,產品等級會自動降級。
抽樣方案與檢驗條件沒有寫清楚
僅僅引用標準,沒有約定AQL要求,行業常用2.5或者C=0抽樣方案;也沒明確切片分析、離子污染、可焊性報告是否需要隨貨提交。等到客訴發生,雙方缺少整批次檢驗憑證,最後只能暫扣整批貨物。
四、標準落地實操要點
1. 合約、圖紙裡的規範寫法
採購單據、圖紙完整寫明:裸板參照IPC‑A‑600最新版Class3檢驗,性能指標滿足IPC‑6012對應等級;組裝參照IPC‑A‑610最新版Class3;焊接工藝滿足J‑STD‑001最新版,每年核對確認標準版本。
特殊行業增加補充條款:汽車電子補充IATF16949以及客戶特殊要求CSR;航天產品增加Space Addendum太空附錄和NADCAP資質要求。
2. Class3物料和工藝配套要求
根據產品等級鎖定板材Tg、CTE、阻燃等級:焊料選用SAC305,助焊劑種類、免清洗殘留豁免說明寫入工藝文件,J‑STD‑001對物料可追溯性有硬性要求。
產線操作人員、檢驗人員需要持有IPC相關證書上崗:人員資質是審廠重點核查項目。
3. 檢驗硬體配置與報告留存歸檔
目視檢驗配備10倍及以上放大設備和標準光源:Class3電路板每一批次都保留切片樣品,離子污染ROSE測試上限1.56μg/cm²,檢測報告隨貨交付。
客訴仲裁留存實物:爭議樣品由雙方共同封存,對照標準條文逐條核對,避免口頭爭辯。
總結
IPC標準不是買回來存放即可,核心是要把標準編號、版本、產品等級、抽樣方案寫進每一份採購文件,供需雙方出貨之前就把判定依據確認一致。A‑600、A‑610、J‑STD‑001分別把控板材、組裝、工藝三個環節。Class2升級到Class3,代表檢驗設備、物料選型以及整體成本全部同步提高。專案初期就敲定驗收標準,同步評估成本,才是高可靠產品規避批量品質糾紛的可行辦法。
常見問題(Q&A)
問:IPC-A-600、IPC-A-610與J-STD-001分別用於哪個環節?
依本文的分工,IPC-A-600主要用於裸板的可接受性判定;IPC-A-610用於組裝完成後的電子組件檢驗;J-STD-001則著重焊接相關的材料、工藝與過程要求。確認驗收依據時,應先區分交付的是裸板、組裝成品,還是需要約定焊接製程要求。
問:採購文件只寫「按照IPC三級驗收」足夠嗎?
本文不建議只寫產品等級。採購文件還應明確標準編號、適用版本、產品等級、配套規範與抽樣方案,讓供需雙方在出貨前確認一致的判定依據,避免因標準範圍或版本不同而產生爭議。
問:為什麼本文會同時提到IPC-A-600與IPC-6012?
本文將IPC-A-600定位為以圖示為主的裸板可接受性判定依據,並說明實際作業一般會搭配IPC-6012性能規範使用,以補充孔銅厚度、介質層厚度等性能要求。具體驗收時,仍需依雙方約定的標準版本與對應條款核對。
問:除了標準編號,下單前還應確認哪些檢驗資料?
依本文建議,還需確認抽樣方案、檢驗條件,以及切片分析、離子污染與可焊性報告是否需要隨貨提交。涉及特殊要求時,應將相應規範與報告交付安排寫入採購或製造文件,避免出貨後才補談驗收條件。
問:出現驗收爭議時,本文建議怎麼處理?
本文建議在正式驗收前共同確認邊界比對實物樣品;發生爭議後,由供需雙方共同封存爭議樣品,保留批次檢驗報告,再對照約定的標準版本與條文逐項核對,避免只憑口頭描述判定。
問:如何前往JLCPCB詢價並提交驗收需求?
您可以前往 JLCPCB報價與下單頁面 查看訂單選項,並在下單前整理需要確認的標準編號、版本、產品等級、特殊檢驗與報告要求。本文不代表JLCPCB承諾提供所有Class3、航太附錄或特定認證服務;實際可承接範圍及交付條件,請以下單頁面、客服及工程確認結果為準。
推薦相關閱讀
- IPC-A-600、IPC-A-610與J-STD-001權責邊界與實務應用
- PCB 檢驗標準完整指南:AOI、X-Ray、ICT、FCT 與 IPC
- PCB 電鍍厚度完整指南:孔壁銅、IPC 標準、ENIG/HASL 與可靠度
- PCB 焊接性測試完整指南:J-STD-002/003、潤濕標準與可靠度
- PCB離子污染深度解析:ROSE與SIR兩種清潔度測試的實務對比
- PCB 製造中的焊點檢驗:3D AOI 與 X 光檢測
- 準備好設計檔案與製造資料,並整理標準編號、適用版本、產品等級及報告需求,再前往JLCPCB查看報價與下單選項。
- 涉及特殊驗收等級、附加檢測或行業認證時,請於下單前確認可承接範圍與交付條件;本文不構成特定製程、認證或驗收等級的服務承諾。
持續學習
PCB 熱循環測試如何揭示製造可靠性
重點摘要 揭露潛在缺陷:熱膨脹會使微小裂縫張開,找出室溫測試無法發現的導通孔失效。 熱膨脹不匹配造成應力:不同材料的熱膨脹差異會隨時間削弱導通孔及焊點。 標準化測試:依照 IPC 及 JESD 規範執行,並以電阻增加作為失效判定依據。 製程預防:採用高 Tg 材料、較厚銅層及填孔製程,可延長電路板壽命。 破壞性測試:測試會消耗電路板的疲勞壽命,因此受測樣品必須報廢。 PCB 熱循環測試能找出室溫電氣測試無法發現的故障。當電路板冷卻時,導通孔孔壁上的裂縫通常會重新閉合;但當層壓材料受熱膨脹時,裂縫便可能張開,而此時一般不會進行探測。 圖 1:置於熱循環試驗箱中的 PCB 測試片,以及即時顯示的電阻變化曲線 這是由熱膨脹不匹配所造成:銅的熱膨脹係數約為 17 ppm/°C,而電鍍孔周圍的環氧樹脂在厚度方向的膨脹量則超過銅的兩倍。每次加熱及冷卻循環,都會使孔銅反覆受到拉伸,就像來回彎折迴紋針一樣。本指南將說明熱循環測試的目的,以及它與其他可靠性測試的差異,並介紹實驗室採用的測試參數、方法,以及這些測試能揭示的失效模式。 什麼是 PCB 熱循環測試? 熱循環測試是讓電路板或測試片在低溫與高溫狀態之間反覆循......
PCB 分層詳解:成因、檢測及預防
重點摘要 成因:260°C 回流焊期間,水分化成蒸氣,在熱膨脹作用下造成層間分離。 材料:高溫無鉛製程需要中高 Tg 層壓板,不能使用標準 FR4。 檢測:表面起泡可目視發現,內部空洞則需要聲學檢測或微切片。 預防:透過銅平衡、正確壓合曲線及乾燥包裝保護黏結強度。 修復:環氧樹脂修補只適用於輕微表面缺陷;內部裂分需要更換電路板。 PCB 分層通常在焊接前就已開始,起因是電路板吸收了水分。在無鉛回流焊約 260 °C 的上限溫度下,水會沸騰並產生約 46 倍大氣壓的壓力。抵抗這股壓力、將各層固定在一起的,只有一層薄薄的固化環氧樹脂。多層板由銅箔及以環氧樹脂黏合的玻璃布組成,而環氧樹脂是其中最脆弱的部分。銅和玻璃受熱時幾乎不會膨脹,樹脂卻會沿板厚方向大幅膨脹,因為該方向沒有玻璃纖維加以約束。 圖 1:含有分層預浸料層的多層 PCB 截面 因此,每次焊接都會拉扯相同的黏結面,而水分則從內部施加壓力。當其中一個黏結面脫開時,就形成分層。這解釋了為何電路板可以通過來料檢驗,卻在第二次進入焗爐時失效。本指南介紹分層如何開始、造成分層的原因、檢測方法、預防措施,以及何時可以修復已分層的電路板。 甚麼是 PCB ......
高良率 PCB 製造中在線測試的主要優勢
重點摘要 精準定位故障:ICT 逐個測試元件,即使不啟動韌體,也能報告精確到引腳的故障。 由佈局決定覆蓋率:測試覆蓋率取決於測試焊盤尺寸(0.9–1.0 mm)、間距和淨空等佈局規則。 治具與探針:大量生產使用針床治具,幾秒內即可完成測試;原型則可使用無需治具的飛針測試。 守護測量精度:守護技術可隔離平行路徑,更早發現錯誤數值並降低返工成本。 分層品質保證:將 ICT 與 AOI、AXI 結合,可以覆蓋整個組裝流程中的不同缺陷。 在線路板上,電路測試會透過壓在銅箔上的彈簧針,逐個檢查組裝完成的電路板元件。一塊完整電路板只需數秒即可完成測試。ICT 不在乎韌體是否成功啟動,因為它提出的是更具體的問題:每個元件是否具有正確數值、方向是否正確,以及是否焊接到正確網絡?功能測試失敗只能告訴你電路板無法工作,而 ICT 會指出具體焊點,例如 R14 開路,或 U3 的兩個引腳出現橋接。每一項測量都需要探針能夠接觸的測試焊盤。 圖 1:組裝 PCB 壓在針床彈簧探針上 因此,測試覆蓋率早在佈局階段就已經決定,遠早於任何治具製作。本指南將介紹 ICT 如何在生產中運作,以及針床治具如何與飛針測試比較,並說明 I......
為何 PCB 測試條對可靠電路板製造至關重要
重點摘要 破壞性測試:測試條可進行破壞性檢查,而不會損壞功能電路板。 真實製程鏡像:測試條採用完全相同的疊層及銅密度,反映整塊面板品質。 清晰量測:直線結構可進行精確的 TDR 阻抗及過孔檢查。 品質屏障:測試條失效可在出貨前識別問題面板。 PCB 測試條是訂單中刻意被破壞的一部分。它位於電路板旁的面板邊框,會經歷相同的鑽孔、電鍍及壓合步驟,之後被折下並切成兩半。這聽起來像浪費,但它代表了其他方法無法接觸的內部結構。決定電路板能否長期可靠工作的部分幾乎都埋在內部:孔壁上的銅、內層對位,以及蝕刻後走線的實際形狀,從外觀看不到。 圖 1:生產面板旁的阻抗測試條 把測試條看成可犧牲的複製品,而不是廢料後,隨板附上的品質報告便容易理解。本指南介紹測試條包含的結構、在面板上的位置、IPC 測試條類型,以及測試結果何時不再可靠。 測試條在品質保證中的作用 成品 PCB 隱藏了幾乎所有決定壽命的因素。因此,品質保證依靠可切開、加熱及拉開的犧牲樣本,而不必損壞要交付的電路板。 甚麼是 PCB 測試條? PCB 測試條是整合在面板中、位於電路板旁的小型非功能銅箔及層壓板區塊。它會與電路板一起鑽孔、電鍍、壓合及完成表......
3D AOI 檢測詳解:如何捕捉 2D 系統漏檢的缺陷
重點摘要 3D AOI 檢測透過先進的高度及體積量測,已成為現代 PCB 組裝不可或缺的工序,可檢出傳統 2D AOI 經常漏掉的關鍵焊接缺陷,例如引腳翹起、焊料不足、枕頭效應及元件共面性問題。藉由結構光或莫爾紋技術取得精準的 3D 數據,3D AOI 可大幅減少誤判、提升一次通過率,並按照 IPC-A-610 標準確保長期可靠性。JLCPCB 將回流焊後 3D AOI 與 SPI、X-Ray 及功能測試結合,為原型及量產提供穩定高質素的 SMT 組裝。 你有否想過,現代 PCB 上的一個焊點有時比一粒沙還要小,而其品質可能決定產品是在現場使用 5 年,還是在 5 個月內失效?這正是 3D AOI 成為專業電子製造檢測標準的原因。3D A.O.I. 能準確擷取每個焊點的實際高度、體積及形狀,令隱藏缺陷變得可量化。當封裝縮小至 0201 及 01005,而 BGA 間距低於 0.4 mm 時,單純的平面相機影像已無法分辨焊料是否足夠,或引腳是否離開焊盤數微米。 你需要的是深度資訊,而 3D AOI 正好提供這一點。本文將探討 3D AOI 檢測、其量測技術、在 SMT 生產線上的應用,以及為何它始終......
如何掌握高速設計的 PCB 阻抗測試
重點摘要 TDR 驗證:阻抗測試會在測試 coupon 上使用時域反射儀(TDR),驗證高速走線。 實際因素:實際阻抗會受製造變數影響,包括走線側蝕、阻焊層及壓合後電介質厚度。 設計至製造的閉環:佈局時使用製造商提供的精確疊層及 Dk 值,並根據 TDR 報告在 ±10% 容差內優化後續版本。 阻抗測試可能決定 USB 3.0 連接是否能夠可靠運作,或是在實際使用時失效。你的佈局工具可能預測為 50 Ω,但製造過程會改變實際幾何形狀。蝕刻會令走線形成略帶梯形的截面;電介質厚度會有差異,而阻焊層也可能令最終阻抗發生偏移。 圖 1:以 TDR 取樣示波器探測阻抗 基本概念很簡單:快速訊號邊沿會直接回應其前方的走線幾何形狀。改變走線寬度、電介質高度或材料,邊沿所看到的阻抗便會不同。任何不匹配都會反射部分訊號。阻抗測試的原理,是向走線施加快速電氣階躍,然後量度由此產生的反射。本指南將說明時域反射測試(TDR)的工作方式、阻抗 coupon 的設計及校準方法,以及哪些製造差異可能令 50 Ω 走線超出容差。 PCB 阻抗控制及測試簡介 阻抗控制是你在設計中指定的目標;阻抗測試則確認製成的電路板是否真正符合該......