PCB 製造中的焊點檢驗:3D AOI 與 X 光檢測
1 分鐘
- 什麼是焊點檢驗?為什麼如此重要?
- 忽視焊接缺陷的實際代價
- 必須瞭解的焊點缺陷類型
- 隱藏缺陷:BGA、QFN 與 HDI 板的挑戰
- 3D AOI 檢測的運作方式
- X 光檢測:看見光學系統無法觀察的區域
- 規範焊點允收標準的 IPC 規範
- 建立分層檢驗策略
- JLCPCB 如何實施專業焊點檢驗
- 焊點檢驗常見問題
- 結論
重點摘要
焊點檢驗是現代 PCB 製造的關鍵環節,可及早發現缺陷並確保產品可靠度。製造商結合錫膏檢測(SPI)、用於可見焊點的 3D AOI,以及用於檢查 BGA/QFN 隱藏問題的 X 光檢測,即可有效發現錫橋、冷焊、立碑與枕頭效應等常見缺陷。依循 IPC-A-610 標準並採用分層檢驗策略,可顯著降低現場失效率,同時提高一次通過率。JLCPCB 的專業製程可為原型製作與大量生產提供經過完整檢驗的高品質電路板。
現代智慧型手機主機板在比手掌還小的電路板上,密集配置了超過 3,000 個焊點。只要其中一個焊點在產品投入使用後失效,就足以讓整台產品故障。這就是現實;隨著封裝尺寸持續縮小,例如 0201 被動元件與 0.4 mm 間距 BGA,焊點檢驗已成為影響 PCB 製造品質最重要的單一環節。
本文將說明良好與不良焊點的差異、不同檢驗技術分別適合處理哪些問題,以及如何建立多層次策略,在缺陷產品離開工廠前將其攔截。本文也會介紹 JLCPCB 等製造商如何將這些系統整合至生產製程。
什麼是焊點檢驗?為什麼如此重要?
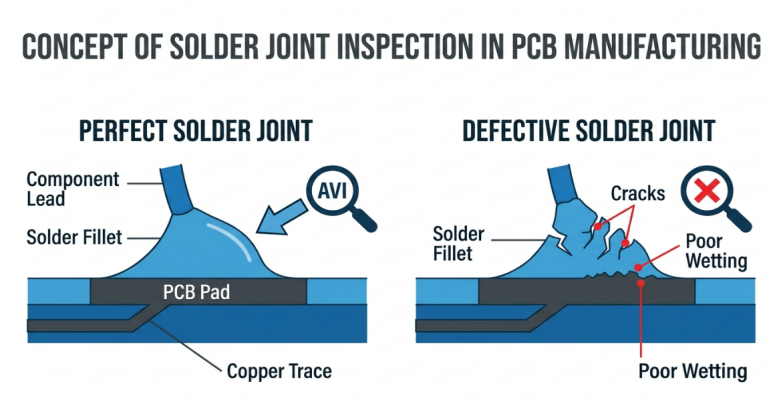
焊點檢驗究竟包含哪些工作?它是以系統化方式檢查已組裝印刷電路板(PCB)上的所有焊接連接,確認每個焊點都具備可靠的電氣連接、穩固的機械強度,且沒有缺陷。所使用的方法從放大鏡目視檢查,到自動光學檢測系統與 X 光成像都有。
良好的焊點檢驗系統不只是找出不良焊點的工具,更能協助改善製程。若 AOI 設備發現某個位置的焊錫品質不足,工程師便會調查原因,更換鋼網或修正錫膏問題,避免數百塊電路板受損。因此,檢驗不是製程終點的一道關卡,而是主動診斷製程的工具。
忽視焊接缺陷的實際代價
焊接缺陷絕不是可以置之不理的小問題,而是等待發生的故障。冷焊點可能通過通電測試,但經過熱循環後,這種高電阻焊點可能造成間歇性斷訊,而且很難進行故障排除。
成本差異非常明顯:在組裝階段修補一個焊點可能只需幾美分;產品出貨並進入保固維修階段後才發現問題,成本可能高達數百美元。對醫療或汽車電子產品而言,後果甚至不只是金錢損失,還可能危及生命。因此,IPC-A-610 與 IPC J-STD-001 制定了明確的可靠度等級。對涉及安全且無法接受現場失效的應用而言,必須採用 Class 3 要求。
必須瞭解的焊點缺陷類型
要有效進行焊點檢驗,第一步是瞭解各類缺陷。以下是生產現場最常見的問題:
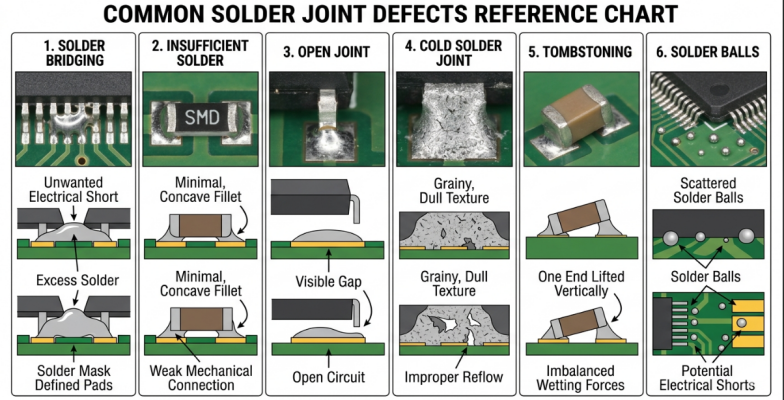
- 錫橋:相鄰焊墊之間被焊錫意外連接,常見於細間距 QFP 與被動元件,可能立即或延遲造成短路故障。
- 無錫:焊接處沒有形成有效焊點,經過熱循環後容易失效。
- 開路焊點:因潤濕不良或表面污染,使元件端子與焊墊之間沒有電氣連接。
- 冷焊:焊錫未充分熔融或潤濕表面,外觀呈顆粒狀,焊點強度也較弱。
- 立碑:回焊過程中,晶片元件的一端從焊墊翹起,因而造成開路。
- 枕頭效應(BGA):BGA 錫球與錫膏雖然接觸,卻未完全熔合;外觀看似已形成球狀接點,實際焊接強度卻非常不足。
- 錫球:從焊點脫離的小型焊錫球體,可能造成短路。
下表彙整各種缺陷類型、常見成因與最合適的檢測方法。
| 缺陷類型 | 常見原因 | 檢測方法 | 風險等級 |
|---|---|---|---|
| 錫橋 | 錫膏過多、間距過小 | AOI、目視檢查 | 高──短路 |
| 焊錫不足 | 鋼網磨耗、錫膏量不足 | 3D AOI | 中──接合強度不足 |
| 開路焊點 | 污染、潤濕不良 | AOI、ICT | 高──無連接 |
| 冷焊 | 回焊溫度過低 | 目視檢查、AOI | 中──間歇性故障 |
| 立碑 | 熱不平衡、焊墊不對稱 | AOI | 高──開路 |
| 枕頭效應 | BGA 翹曲、氧化 | 僅能使用 X 光 | 高──潛在失效 |
| 錫球 | 揮發氣體逸出、錫膏飛濺 | AOI、目視檢查 | 低至中 |
隱藏缺陷:BGA、QFN 與 HDI 板的挑戰
BGA、QFN 與 HDI 板會帶來哪些問題,又該如何處理?並非所有焊接缺陷都能直接看見。部分最危險的缺陷位於元件封裝下方,相機與肉眼都無法觀察。這正是PCB 焊點檢驗最具挑戰之處。
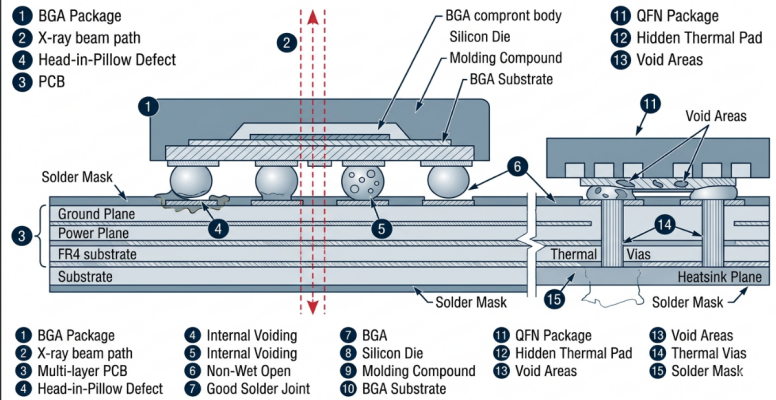
其中最典型的是球柵陣列(BGA)封裝。元件本體下方有數百顆錫球,完成焊接後就無法直接看見。枕頭效應、內部空洞與不潤濕開路等缺陷,都必須使用 X 光檢測。
QFN(四方扁平無引腳)封裝也有類似情況。QFN 底部的散熱焊墊同時負責接地與散熱,但回焊後無法直接看見。若空洞占據焊墊表面 25% 至 50% 以上,散熱效能與可靠度都會大幅下降。
VIP(焊墊內導通孔)HDI 板會讓問題更加複雜。若未填孔的導通孔在回焊期間產生吸錫作用,焊錫可能從表面焊點被吸走,造成焊錫量不足且難以形成良好焊點;若不進行切片分析,這類問題很難發現。
3D AOI 檢測的運作方式
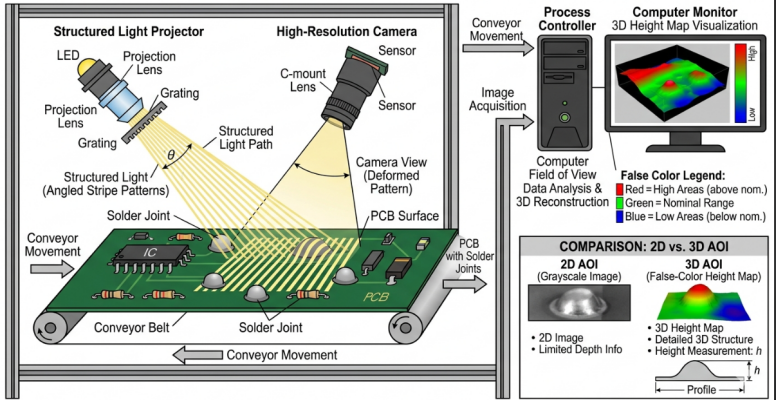
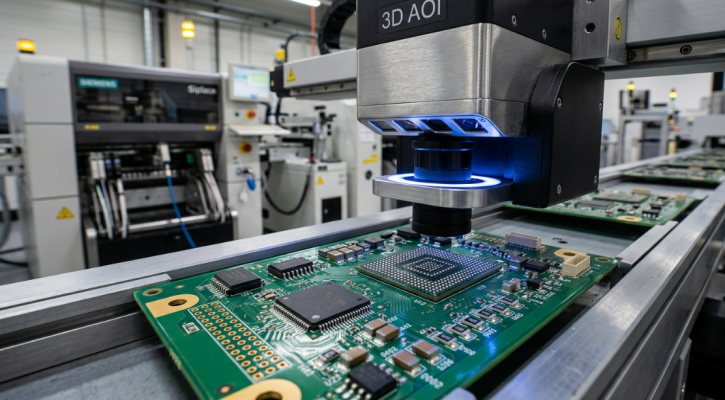
自動光學檢測(AOI)多年來一直是 PCB 組裝的標準配備,但 3D AOI 系統與一般 2D 系統截然不同。2D AOI 只能擷取平面影像並與參考影像比對,適合檢查元件遺漏,卻無法準確量測焊錫體積與焊腳形狀,因此容易產生較高的誤判率。3D AOI 會投射結構光,並利用雷射三角測量或相位偏移輪廓量測取得真實高度資訊,直接量測焊錫體積、焊腳形狀與潤濕角。以下比較兩種方法:
| 能力 | 2D AOI | 3D AOI |
|---|---|---|
| 量測基礎 | 平面影像分析 | 高度與體積資料 |
| 焊錫體積準確度 | 間接估算 | 直接量測 |
| 焊腳形狀評估 | 僅能分析輪廓 | 完整 3D 表面輪廓 |
| 誤判率 | 通常為 5%~10% | 低於 1%~2% |
| 立碑檢測 | 良好 | 極佳 |
| 共面度量測 | 不支援 | 支援 |
| 產能 | 快速 | 與 2D 相近 |
現代 3D AOI 設備的檢測速度可超過每秒 60 cm,並能將資料即時匯入 SPC(統計製程管制)系統,讓工程師掌握趨勢並在缺陷形成前介入處理。
X 光檢測:看見光學系統無法觀察的區域
當表面檢查無法發揮作用時,可使用 X 光自動檢測(AXI)穿透元件本體,觀察焊點內部結構。以下情況不可缺少 PCB X 光檢測分析:
- 封裝下方具有錫球,例如 BGA 與微型 BGA 封裝
- 具有隱藏散熱焊墊的 QFN 與 DFN 封裝
- 無法以光學方式確認通孔填錫狀況的雙面組裝板
- 智慧型手機與 IoT 模組採用的封裝堆疊(PoP)
- 任何為符合可靠度要求而需要定量分析空洞的應用
X 光檢測有兩種模式。2D X 光可提供透射影像,能快速確認 BGA 錫球是否存在並找出錫橋。3D CT(電腦斷層掃描)則可產生任意平面的剖面切片,準確量測與偵測空洞。單一空洞面積不應超過錫球截面積的 25%。
規範焊點允收標準的 IPC 規範
檢驗焊點時不可忽略相關標準,它們是判定焊點是否良好的依據。IPC-A-610 是主要參考規範,並將允收要求分為三個等級:
- Class 1:一般電子產品──以基本功能為主要要求的消費性產品。
- Class 2:專用服務電子產品──使用壽命較長,但可接受一定停機時間的工業或商用設備。
- Class 3:高效能電子產品──無法接受停機的航太、軍事與醫療裝置。
各等級對焊點尺寸、潤濕角與空洞比例的要求會逐級提高。建立任何焊點檢驗系統時,最先要決定的就是採用哪一個 IPC 等級,因為它會影響每一項合格/不合格判定門檻。
建立分層檢驗策略
PCB 組裝常見錯誤之一,是將檢驗視為產線終點的單一關卡。最佳做法是將檢驗分散至多個製程階段:
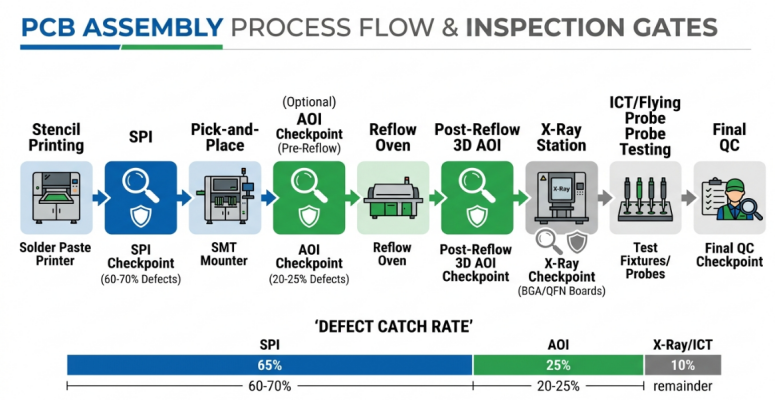
- 錫膏檢測(SPI):在鋼網印刷後進行,量測每個錫膏印刷點的高度、體積與位置。多數後續焊接缺陷都源自這個階段的錫膏印刷問題。
- 回焊前 AOI(選用):在取放元件後、回焊前進行,確認元件是否存在、方向是否正確,以及放置位置是否符合要求。
- 回焊後 3D AOI:第一道焊點檢驗程序,檢查所有可見焊點是否有錫橋、焊錫不足、立碑與冷焊。
- X 光檢測:適用於含有 BGA、QFN 或其他隱藏焊點封裝的電路板。可依產品類型進行 100% 全檢或抽樣檢驗。
- ICT 或飛針測試:進行電氣驗證,確保焊點不僅外觀合格,電氣功能也正常。
- 最終品質檢驗(FQC):包裝前使用放大設備進行人工目視檢查。
分層方法的基本原則是:預防的成本低於檢出缺陷,而檢出缺陷的成本又遠低於產品在現場失效。
JLCPCB 如何實施專業焊點檢驗
JLCPCB 的 SMT 產線採用多階段檢驗流程,符合上述最佳實務。每塊完成組裝的電路板都會接受 SPI、3D AOI,以及針對 BGA/QFN 設計的 X 光檢測;無論是 5 塊原型板或 5,000 塊量產板,都會進行 100% 板級檢驗。
AOI 與 SPI 的 SPC 資料會直接用於製程最佳化,在趨勢演變成缺陷來源前及早識別。每種電路板配置都會使用最佳化的回焊曲線,確保焊點均勻成形。廠內組裝服務 6 美元起,最快可在 1 至 2 天內完成,讓 JLCPCB 能為任何規模的專案提供專業級檢驗。搭配 EasyEDA 整合服務,即可順利從設計進入電路板製造與檢驗階段;即時報價功能也能大幅節省時間。
焊點檢驗常見問題
問:什麼是焊點檢驗?為什麼它很重要?
焊點檢驗是評估已組裝 PCB 上的焊接連接,確認每個焊點都具備良好電氣性能、可靠機械強度且沒有缺陷。即使只有一個不良焊點,也可能造成產品投入使用後失效;在生產期間發現缺陷的成本,也遠低於產品退回保固維修的成本。
問:使用 2D AOI 與 3D AOI 檢查焊點有何差異?
2D AOI 擷取平面影像並進行圖樣比對;3D AOI 則利用結構光或雷射三角測量加入高度量測。3D AOI 可直接量測焊錫體積、焊腳幾何形狀與共面度,因此誤判率較低,通常低於 1% 至 2%,而 2D AOI 約為 5% 至 10%,檢測結果也更可靠。
問:何時應該使用 X 光檢測,而不是光學檢測?
若電路板包含 BGA、QFN、DFN 等具有隱藏焊點的元件,或雙面組裝板上的通孔焊點無法直接觀察,就必須使用 X 光檢測。對可靠度要求嚴格、需要定量分析空洞的應用,也必須採用 X 光檢測。
問:哪些 IPC 規範定義了焊點允收標準?
IPC-A-610《電子組件的可接受性》是主要標準,其中定義了三個允收等級,各等級對焊點品質的要求會逐級提高。
結論
任何需要正常運作的PCB 組裝都不可缺少焊點檢驗。SPI 可從源頭發現錫膏問題;3D AOI 能量測每個可見焊點的體積;X 光成像則可發現任何光學方法都無法觀察的 BGA 與 QFN 底部缺陷。
隨著封裝尺寸縮小、電路板密度提高,懂得運用各層檢驗技術並與具備相關能力的製造商合作,才能持續提供更可靠的產品。當下一項設計需要如此嚴格的品質標準時,JLCPCB 的高階檢驗設備與透明定價可提供穩固基礎。
持續學習
高良率 PCB 製造中在線測試的主要優勢
重點摘要 精準定位故障:ICT 逐個測試元件,即使不啟動韌體,也能報告精確到引腳的故障。 由佈局決定覆蓋率:測試覆蓋率取決於測試焊盤尺寸(0.9–1.0 mm)、間距和淨空等佈局規則。 治具與探針:大量生產使用針床治具,幾秒內即可完成測試;原型則可使用無需治具的飛針測試。 守護測量精度:守護技術可隔離平行路徑,更早發現錯誤數值並降低返工成本。 分層品質保證:將 ICT 與 AOI、AXI 結合,可以覆蓋整個組裝流程中的不同缺陷。 在線路板上,電路測試會透過壓在銅箔上的彈簧針,逐個檢查組裝完成的電路板元件。一塊完整電路板只需數秒即可完成測試。ICT 不在乎韌體是否成功啟動,因為它提出的是更具體的問題:每個元件是否具有正確數值、方向是否正確,以及是否焊接到正確網絡?功能測試失敗只能告訴你電路板無法工作,而 ICT 會指出具體焊點,例如 R14 開路,或 U3 的兩個引腳出現橋接。每一項測量都需要探針能夠接觸的測試焊盤。 圖 1:組裝 PCB 壓在針床彈簧探針上 因此,測試覆蓋率早在佈局階段就已經決定,遠早於任何治具製作。本指南將介紹 ICT 如何在生產中運作,以及針床治具如何與飛針測試比較,並說明 I......
為何 PCB 測試條對可靠電路板製造至關重要
重點摘要 破壞性測試:測試條可進行破壞性檢查,而不會損壞功能電路板。 真實製程鏡像:測試條採用完全相同的疊層及銅密度,反映整塊面板品質。 清晰量測:直線結構可進行精確的 TDR 阻抗及過孔檢查。 品質屏障:測試條失效可在出貨前識別問題面板。 PCB 測試條是訂單中刻意被破壞的一部分。它位於電路板旁的面板邊框,會經歷相同的鑽孔、電鍍及壓合步驟,之後被折下並切成兩半。這聽起來像浪費,但它代表了其他方法無法接觸的內部結構。決定電路板能否長期可靠工作的部分幾乎都埋在內部:孔壁上的銅、內層對位,以及蝕刻後走線的實際形狀,從外觀看不到。 圖 1:生產面板旁的阻抗測試條 把測試條看成可犧牲的複製品,而不是廢料後,隨板附上的品質報告便容易理解。本指南介紹測試條包含的結構、在面板上的位置、IPC 測試條類型,以及測試結果何時不再可靠。 測試條在品質保證中的作用 成品 PCB 隱藏了幾乎所有決定壽命的因素。因此,品質保證依靠可切開、加熱及拉開的犧牲樣本,而不必損壞要交付的電路板。 甚麼是 PCB 測試條? PCB 測試條是整合在面板中、位於電路板旁的小型非功能銅箔及層壓板區塊。它會與電路板一起鑽孔、電鍍、壓合及完成表......
3D AOI 檢測詳解:如何捕捉 2D 系統漏檢的缺陷
重點摘要 3D AOI 檢測透過先進的高度及體積量測,已成為現代 PCB 組裝不可或缺的工序,可檢出傳統 2D AOI 經常漏掉的關鍵焊接缺陷,例如引腳翹起、焊料不足、枕頭效應及元件共面性問題。藉由結構光或莫爾紋技術取得精準的 3D 數據,3D AOI 可大幅減少誤判、提升一次通過率,並按照 IPC-A-610 標準確保長期可靠性。JLCPCB 將回流焊後 3D AOI 與 SPI、X-Ray 及功能測試結合,為原型及量產提供穩定高質素的 SMT 組裝。 你有否想過,現代 PCB 上的一個焊點有時比一粒沙還要小,而其品質可能決定產品是在現場使用 5 年,還是在 5 個月內失效?這正是 3D AOI 成為專業電子製造檢測標準的原因。3D A.O.I. 能準確擷取每個焊點的實際高度、體積及形狀,令隱藏缺陷變得可量化。當封裝縮小至 0201 及 01005,而 BGA 間距低於 0.4 mm 時,單純的平面相機影像已無法分辨焊料是否足夠,或引腳是否離開焊盤數微米。 你需要的是深度資訊,而 3D AOI 正好提供這一點。本文將探討 3D AOI 檢測、其量測技術、在 SMT 生產線上的應用,以及為何它始終......
如何掌握高速設計的 PCB 阻抗測試
重點摘要 TDR 驗證:阻抗測試會在測試 coupon 上使用時域反射儀(TDR),驗證高速走線。 實際因素:實際阻抗會受製造變數影響,包括走線側蝕、阻焊層及壓合後電介質厚度。 設計至製造的閉環:佈局時使用製造商提供的精確疊層及 Dk 值,並根據 TDR 報告在 ±10% 容差內優化後續版本。 阻抗測試可能決定 USB 3.0 連接是否能夠可靠運作,或是在實際使用時失效。你的佈局工具可能預測為 50 Ω,但製造過程會改變實際幾何形狀。蝕刻會令走線形成略帶梯形的截面;電介質厚度會有差異,而阻焊層也可能令最終阻抗發生偏移。 圖 1:以 TDR 取樣示波器探測阻抗 基本概念很簡單:快速訊號邊沿會直接回應其前方的走線幾何形狀。改變走線寬度、電介質高度或材料,邊沿所看到的阻抗便會不同。任何不匹配都會反射部分訊號。阻抗測試的原理,是向走線施加快速電氣階躍,然後量度由此產生的反射。本指南將說明時域反射測試(TDR)的工作方式、阻抗 coupon 的設計及校準方法,以及哪些製造差異可能令 50 Ω 走線超出容差。 PCB 阻抗控制及測試簡介 阻抗控制是你在設計中指定的目標;阻抗測試則確認製成的電路板是否真正符合該......
高密度板測試覆蓋率攻堅:PCB 製造測試中的 JTAG 邊界掃描
隨著球柵陣列(BGA)封裝普及,針床治具的探針無法接觸元件底部的節點,使用飛針測試一片複雜主機板可能需要半小時以上,新產品導入(NPI)階段還需要額外支出治具費用。雙面高密度電路板的情況更加棘手:板面布滿元件,測試點難以安排,傳統電路內測試(ICT)的覆蓋率也受到限制。邊界掃描測試正是為了處理這類測試盲區,但許多團隊直到客戶進行工廠稽核時,才發現設計階段根本沒有預留相關資源。 IEEE 1149.1 標準(俗稱 JTAG)在晶片各個輸入/輸出(I/O)接腳旁嵌入掃描單元,透過 TCK、TMS、TDI 與 TDO 四條訊號線,就能驅動及讀取接腳狀態,不依賴實體探針接觸。對於測試治具無法接觸的BGA 互連,邊界掃描能在不拆開封裝的情況下,逐一檢查網路是否存在開路或短路,這正是它的重要價值。 注意事項 JTAG 邊界掃描的價值,在於突破封裝限制以檢查數位互連,但它不能取代所有 PCB 測試。設計階段預先規劃掃描鏈、準備邊界掃描描述語言(BSDL)檔案並預留測試點,才能真正提高量產測試覆蓋率。 一、邊界掃描工作原理 掃描鏈上每顆相容晶片的內部,都包含測試存取埠(TAP)控制器、指令暫存器與資料暫存器群。T......
濕熱環境下PCB CAF導電陽極絲失效分析與材料選型
儲能電站、車載電控、海上風電變流器的 PCB,服役環境常年高濕,設計壽命動輒十年起步。這類客訴有個共同特徵:設備間歇性死機或漏電保護誤動作,拆板送回實驗室量測,絕緣電阻又恢復正常,復測復現不了。折騰幾輪後把板子做切片,才在玻纖布層裡找到那根細如髮絲的金屬絲,PCB CAF 失效的排查至此才算摸到門。 CAF(導電陽極絲)是銅離子在高濕高壓下沿玻纖與樹脂界面電化學遷移形成的導電通道,屬於典型的 PCB 絕緣失效。它和表面枝晶不是一回事:枝晶生長在板面看得見的位置,CAF 躲在基材內部,常規目檢和簡單量測都抓不到它。PCB 耐濕可靠性做得好不好,很大程度上就看對 CAF 的認知深度。 注意事項 CAF 屬於藏在 PCB 基材內部的絕緣可靠性失效,外觀檢查正常並不代表沒有風險。設計、材料與製程必須同時管控,才能降低濕熱環境下的長期失效機率。 一、CAF 失效機理與典型形貌 CAF 生長需要四個條件同時成立:濕氣提供電解環境、導體間存在直流偏壓、玻纖/樹脂界面存在親水通道、陽極有銅源。通電後陽極銅氧化溶出 Cu+,在電場驅動下沿玻纖束表面向陰極遷移,沿途還原堆積成絲狀或樹枝狀沉積,最終把相鄰導體連通。切片......