PCB 焊接性測試完整指南:J-STD-002/003、潤濕標準與可靠度
3 分鐘
- 什麼是焊接性測試?為什麼它很重要?
- 常見焊接性測試方法與標準
- 影響焊接性表現的因素
- 如何解讀焊接性測試結果
- 透過設計與製程改善焊接性
- JLCPCB 的焊接性品質管控方式
- 品質與可靠度測試常見問題
- 結論
重點摘要
- 核心目的:在正式組裝之前確認焊料潤濕能力,避免良率下降與焊點失效。
- 破壞性測試:依照 J-STD-002,完成焊接性測試的元件與測試 Coupon 不得重新投入正式生產。
- 合格標準:元件接腳要求至少 95% 焊料覆蓋率,裸露散熱焊墊則要求至少 80%。
- 主要缺陷:可檢出不潤濕(基底金屬裸露)、退潤濕(焊料回縮),以及 ENIG 的 Black Pad 問題。
- DFM 預防:使用 Thermal Relief、避免絲印覆蓋焊墊,並根據預期儲存壽命選擇合適的 PCB 表面處理。
焊接性測試(Solderability Test)會在您將整捲元件正式投入生產線之前,先回答一個最重要的問題:熔融焊料究竟能不能真正附著在這個表面上?如果跳過這項測試,您可能要等到回流焊完成後才得到答案——此時整批 PCB 已經出現焊點開路與元件立碑。
在本指南中,您將了解:
- 焊接性測試實際量測什麼,以及為什麼會發生潤濕失敗
- Dip-and-Look、Wetting Balance、Solder Float 與 Reflow Simulation 的差異
- J-STD-002 與 J-STD-003 的實際測試參數,包括溫度、浸泡時間與老化條件
- 如何解讀潤濕曲線,以及如何判斷 95% 覆蓋率
- 不潤濕、退潤濕以及 Black Pad 的根本原因
- 哪些儲存方式與 PCB 設計選擇可以保護焊接性
什麼是焊接性測試?為什麼它很重要?
PCB 製造中的定義與目的
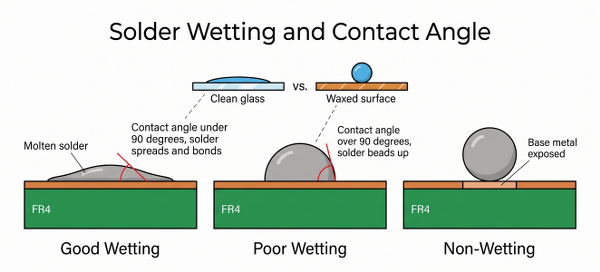
焊接性測試用來量測金屬表面被熔融焊料潤濕的能力。J-STD-002 正是以這種方式定義 Solderability,並將 Wetting 定義為:焊料在基底金屬表面形成平滑、連續且具有良好附著力的薄膜。
可以用水滴在玻璃上的情況來理解:在乾淨玻璃上,水會攤開形成薄薄的一層;但在打過蠟的汽車引擎蓋上,水會形成水珠並直接滾落。焊料的行為也很類似,而焊料與表面形成的接觸角就是關鍵判斷依據。
當接觸角低於 90° 時,焊料會擴散並與表面形成結合;當角度高於 90° 時,焊料會形成球狀並向外退縮。這項測試的目的並不是證明「焊料本身可以焊接」,而是確認時間與儲存環境尚未破壞待焊表面。一片在 3 月可以完美焊接的 PCB,到了 11 月不一定還具有相同的焊接性。
注意:焊接性測試屬於破壞性測試。J-STD-002 第 1.7 條指出,完成測試的元件不得重新用於功能評估,因此規劃生產數量時應另外準備可犧牲的元件與測試 Coupon。
焊接性與組裝品質之間的關係
焊接性不良很少只表現為一個非常明顯的單一缺陷,它更常以「良率悄悄下降」的方式出現。例如一批端電極已經氧化的 0402 電阻,可能在整片 Panel 上造成立碑、漏焊以及 Head-in-Pillow 等問題,但從 AOI 報告來看,這些現象不一定會被直接辨識為儲存問題。
真正的成本通常會在後段製程出現。例如重新返修一顆 Pitch 為 0.5 mm(20 mil)的 LQFP-48 封裝元件,如 STM32F103C8T6,其人工返修成本可能遠高於元件本身,而且每增加一次返修,都會對 PCB 施加原始熱設計中沒有預留的額外熱應力。
更麻煩的是,部分邊緣狀態的焊點可能可以通過當下電性測試,卻在數月後的實際使用中失效,因為底部真正形成的冶金結合從一開始就很薄弱。
常見焊接性測試方法與標準
Dip-and-Look、Wetting Balance 與其他測試方法
實際生產中有五種主要焊接性測試方式,可以大致分成兩大類。目視型方法會將樣品浸入焊料後,由檢查人員判定覆蓋狀況;力學量測型方法同樣會將樣品浸入焊料,但透過 Load Cell 直接量測作用力。
| 測試方法 | 測試方式 | 最適合用途 |
|---|---|---|
| Dip-and-Look(J-STD-002 Test A/B) | 在接腳塗上助焊劑,浸入焊錫槽,再以 10X 放大倍率檢查 | 進料檢驗、依覆蓋率進行 Pass/Fail 判定 |
| Wetting Balance(Test E/F) | 樣品懸掛在 Transducer 上,再浸入焊料約 0.4 mm(16 mil) | 比較不同供應商、進行根因分析 |
| Reflow Simulation(Test S) | 在陶瓷基板印刷錫膏、放置元件,再進行回流焊 | 表面黏著元件,以及模擬自身回流焊製程 |
| Solder Float(J-STD-003) | 讓測試 Coupon 浮在熔融焊料表面,觀察焊料向孔內爬升 | 通孔孔壁填錫、波峰焊 PCB |
| Edge Dip(J-STD-003) | 在 Coupon 邊緣塗上助焊劑,再浸入規定深度 | 裸板表面處理資格驗證 |
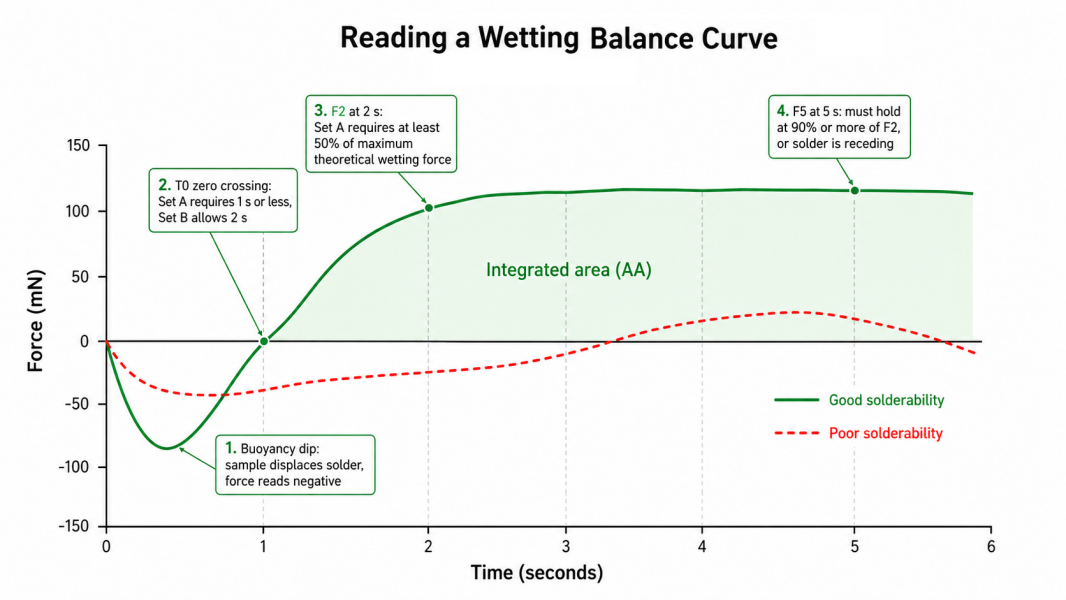
Wetting Balance 並不是直接「看」焊點,而是量測焊接過程中的作用力,每隔數毫秒記錄一次垂直方向的力。其曲線通常有三個主要判讀位置:
-
浸入(The Dip):一開始作用力會先變成負值,因為固體樣品被推入液體後會產生浮力。測試設備會依據焊料密度扣除這部分浮力,例如 Sn63Pb37 在 245°C 時的密度約為 8020 kg/m³。
-
零點交叉(T0):這是潤濕力剛好抵消浮力的時間點。J-STD-002D 的 Set A 要求 T0 在 1 秒內出現,Set B 則要求在 2 秒內。
-
平台區(F2 與 F5):Set A 要求 2 秒時的作用力至少達到理論最大潤濕力的 50%。兩組條件都要求 5 秒時的作用力至少維持在 2 秒數值的 90%。
最後這一項是很容易被忽略的。如果 F5 低於 F2 的 90%,代表已經附著的焊料正在重新退縮,也就是直接在測試過程中觀察到 Dewetting(退潤濕)。
主要產業標準:IPC、J-STD 與 MIL-STD
應該引用哪一份標準,取決於實際測試的是元件還是 PCB。元件與裸板分別使用不同文件,而供應商文件中最常見的錯誤之一,就是將兩者的測試標準混在一起。
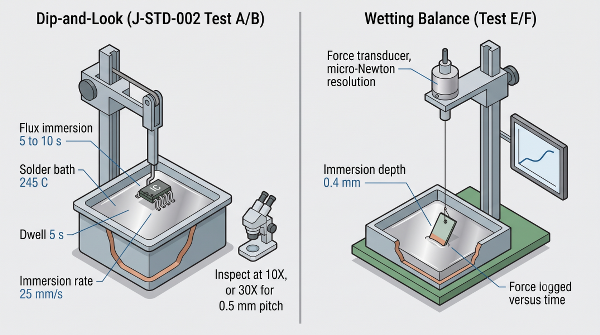
- J-STD-002 適用於元件接腳、端點、焊片、端子與導線:Revision D 對含鉛製程定義 Test A、B、C、D 與 S;無鉛製程則包含 A1、B1、C1 與 S1。焊錫槽溫度為 245 ± 5°C,浸泡時間為 5 秒、容差 ±0.5 秒,浸入速度為 25 ± 6 mm/s(0.98 ± 0.24 in/s)。
- J-STD-003 適用於裸 PCB:涵蓋表面導體、元件安裝焊墊與鍍通孔。2022 年 10 月發布的 Revision D 包含 Edge Dip、Wave Solder、Surface Mount Simulation、Solder Float 與 Wetting Balance 等方法。其含鉛焊料槽溫度較低,為 235°C;兩份標準中的 SAC305 無鉛測試溫度則都是 255°C。
- IPC-TM-650 Method 2.4.14:「Solderability of Metallic Surfaces」是許多相關測試的傳統基礎方法。測試條件包括 232 ± 6°C 焊錫槽、重量比 25% 松香溶於 99% 異丙醇的助焊劑、約 1.3 cm/s(0.5 in/s)的浸入速度、2 秒浸泡時間,以及 10X 放大檢查。
- MIL-STD-202G Method 208H 則是軍規測試途徑:測試流程本身引用 J-STD-002,但另外修改老化要求。大部分元件需要進行 8 小時 ±15 分鐘的蒸汽老化,而絞線則為 1 小時 ±5 分鐘。
有一個很容易被忽略的變化:預處理經常被概括成「8 小時蒸汽老化」,但在 J-STD-002D 中,Condition Category C 的 1、4、8、16 小時四種 Steam Category 都被標示為 Optional Legacy。現在的預設條件為 Category E:在 155°C 下乾式烘烤 4 小時 15 分鐘。
MIL-STD-202G Method 208H 則仍然要求 8 小時蒸汽老化。因此,原文將蒸汽老化對應到航太與國防領域,而商業應用則採用乾式烘烤條件。
影響焊接性表現的因素
表面處理、儲存條件與老化效應
焊接性測試真正測試的就是表面處理本身。每一種表面處理本質上都是一層暫時隔絕氧氣與銅面的保護層,而每一層保護都有自己的有效期限。
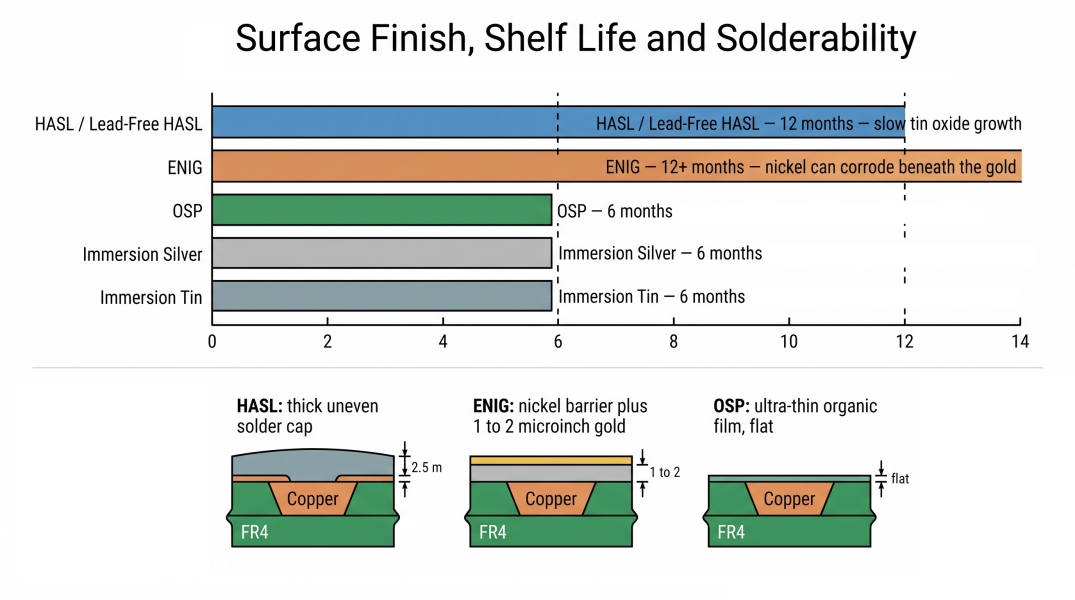
| 表面處理 | 典型儲存壽命 | 主要劣化方式 | 適合使用情境 |
|---|---|---|---|
| HASL 與無鉛 HASL | 約 12 個月 | 錫氧化層緩慢增加,但鍍層本身較厚 | 通孔元件、手工焊接 PCB |
| ENIG | 12 個月或更久 | 金層本身穩定,但下方鎳層可能腐蝕 | 細間距 BGA、QFN、多次回流焊 |
| OSP | 約 6 個月 | 有機保護膜會隨每次加熱逐漸變薄 | 要求平整、低成本且只進行一次回流焊的 PCB |
| 沉銀 | 約 6 個月 | 受到硫化物與濕氣影響而變色 | 需要低損耗與平整度的 RF PCB |
| 沉錫 | 約 6 個月 | 銅錫介金屬化合物逐漸消耗自由錫層 | Press-Fit 連接器、細間距組裝 |
一般經驗是,金屬鍍層越厚,通常可以維持越長時間;而為了細間距組裝所使用的高度平整表面處理,儲存壽命則可能相對較短。實際選擇仍應根據組裝方式與產品需求判斷。
剩下的大部分劣化則發生在儲存期間。PCB 與元件 Reel 應密封在防潮袋中,在 15–30°C、40–65% RH 的環境下儲存,並在袋內放置乾燥劑以及濕度指示卡。
影響測試結果的材料與製程變數
有時真正失敗的不是元件,而是測試本身。如果實驗室條件逐漸偏移,就可能把良品判成不良,也可能讓不良品通過。主要有三個常見原因。
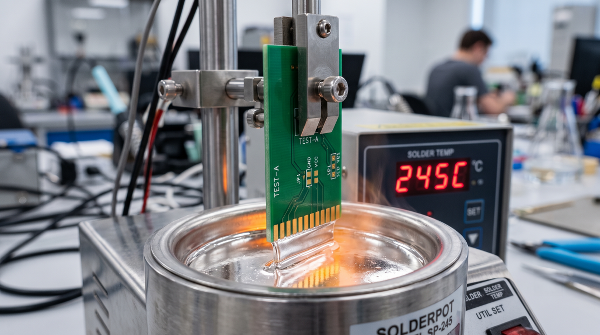
焊錫槽:J-STD-002 要求每 30 個 Operating Days 分析或更換一次焊錫槽,其中一個 Operating Day 定義為熔融焊料持續工作 8 小時。相關焊接材料可參考PCB 製造中的相關材料說明。
含鉛合金中的銅含量上限為重量比 0.300%,而銅、金、鎘、鋅與鋁的總含量上限為 0.4%。經過數千次浸焊後累積的污染可能讓焊料表現變得遲鈍且粗糙,造成假性 Fail 判定。
助焊劑:測試用助焊劑在工作暫停期間必須加蓋,而且使用 8 小時後應丟棄。異丙醇在整個班次中會逐漸揮發,留下濃度更高的助焊劑,使其活性高於標準規定條件。
放大倍率:一般元件使用 10X 檢查。當 Pitch 為 0.5 mm(20 mil)或以下時,檢查倍率提高到 30X;仲裁檢查使用 30X,而細間距有引腳元件則可能使用 70X。如果一顆 LQFP 只使用 10X 檢查,可能看不到標準原本要求找出的細小 Pinholes。
只要改變焊錫槽、助焊劑或放大倍率,就等於改變了測試條件。因此,在判定供應商有問題之前,應先確認實驗室測試系統本身是否穩定。
如何解讀焊接性測試結果
Pass/Fail 標準與常見失效模式
對每一個 Lead、Tail 或 Termination,J-STD-002D 要求焊料覆蓋區域沒有相關缺陷,而且必須覆蓋至少 95% 的 Critical Area。這項要求是以每一支接腳單獨判定,而不是整顆元件取平均。因此,48 Pin 封裝只要其中一支接腳不合格,整顆元件就會被判定失敗。
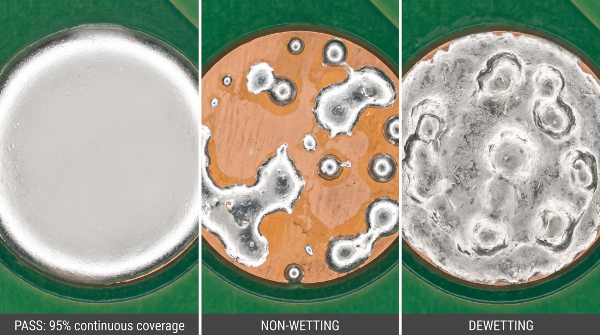
| 判定項目 | 要求 | 失敗通常代表什麼 |
|---|---|---|
| 接腳與端點覆蓋率 | 至少 95%,且必須連續 | 表面處理已經氧化或受到污染 |
| 裸露焊墊覆蓋率(QFN Thermal Pad) | 至少 80% | 大型平面區域發生 Outgassing 或熱量不足 |
| 抗溶解能力(Test D) | 最多只能有 5% 基底金屬裸露 | 金屬鍍層正在溶入焊料 |
| 鍍通孔垂直填錫率 | Class 3:75%;Class 2:50% | 孔壁無法正常潤濕,或通孔吸熱過多 |
| 繞線端子焊角(Test C) | 95% 焊角長度必須形成切線接觸 | 端子氧化或鍍層過薄 |
這其實是一套不同程度的容許機制:小型接點使用嚴格的 95% 覆蓋率;大型 Thermal Pad 因為平面區域本身難以完全避免空洞,所以要求為 80%;鍍通孔則使用填充百分比判定,因為外部只能看到部分狀態。
其中有三種重要缺陷,而且標準對其都有明確定義:
- Non-Wetting(不潤濕):焊料只有局部附著,呈現零散區塊,部分基底金屬仍直接裸露。最常見原因是氧化或有機污染。
- Dewetting(退潤濕):更加隱蔽。焊料一開始已經潤濕表面,之後又回縮形成不規則凸塊。基底金屬表面可能仍被薄層覆蓋,因此快速目視不容易發現,但底層鍍層可能已經溶入焊料。
- Pinholes(針孔):孔洞直接穿透鍍層,通常表示基底材料或電鍍製程存在 Outgassing 問題。
焊接性不良的根因分析
某批 Wi-Fi 路由器 PCB 完成回流焊後,在屏蔽罩框架下方發現焊點開路,一開始大家都把問題歸咎於 Reflow Profile。但切片分析得到完全不同的結論:焊墊原本已經正常潤濕,之後卻在鎳介面發生斷裂,焊料脫離後留下裸露表面。
這批 PCB 是已經儲存 8 個月的 ENIG 板,斷裂表面呈現深色並具有類似乾泥裂紋的外觀。沉金過程中金槽過度腐蝕鎳磷層,在金層下方形成隱藏腐蝕。這就是 Black Pad。
錯誤 1:元件其實在進料階段就已經有問題,卻先責怪回流焊。
修改 Reflow Profile 很容易,因此通常最先被嘗試,但每一次測試都會消耗一片 Panel。改善方式:在調整回流焊爐之前,先從同一捲 Reel 取樣進行 Dip-and-Look 測試。
錯誤 2:完全沒有進行 Preconditioning,就直接將測試結果判定為合格。
剛生產完成、尚未老化的元件幾乎都很容易被焊料潤濕。改善方式:依照雙方約定的條件進行預處理,例如預設 155°C Dry Bake,或客戶指定的 8 小時蒸汽老化,並完整記錄實際採用的條件。
錯誤 3:沒有進行浮力修正就直接解讀 Wetting Curve。
沒有修正的曲線可能讓一個潤濕能力不佳的表面看起來很早就穿越零點。改善方式:輸入真正的浸入體積,即寬度 × 厚度 × 浸入深度,讓軟體在計算 T0 之前先扣除浮力。
錯誤 4:測試失敗後重新測試同一片 Coupon。
第一次浸焊已經在 Coupon 表面鍍上一層錫,因此第二次實際測試的是第一次測試剛形成的焊料表面。改善方式:應從同一片生產 Panel 重新取一片新的 Coupon 進行測試。
透過設計與製程改善焊接性
提升焊接性的 DFM 設計指南
部分焊接性失效其實是在 PCB Layout 階段就已經「設計進去」的。表面處理沒有問題、元件也沒有問題,但 Layout 仍可能讓焊點得不到足夠熱量,或讓焊墊被其他層遮蔽。
最常見的問題之一就是銅箔連接方式。如果焊墊直接連接到大面積 Ground Plane,它會像散熱器一樣快速帶走熱量,使該焊墊無法在鄰近焊墊相同時間達到正常潤濕溫度,最終可能造成元件立碑。Thermal Relief Spokes 可以改善這類問題。
值得加入 PCB Design Rule Check 的規則包括:
-
與平面相連的通孔焊墊應使用 Thermal Relief:對大多數一般訊號接腳而言,可以採用 4 條寬約 0.25 至 0.5 mm(10–20 mil)的 Thermal Spoke。
-
不要讓防焊層覆蓋焊墊:防焊開窗應預留足夠對位公差,原文提出每側約 0.05 mm(2 mil),避免因製程偏移而遮住銅面。
-
不要設計低於可製造 Solder Mask Dam 的間距:如果兩個焊墊間的防焊橋低於約 0.1 mm(4 mil),可能無法穩定形成,最終兩個開窗會合併。
-
鍍通孔應維持合理 Aspect Ratio:當板厚/鑽孔直徑超過約 8:1 時,孔壁電鍍難度會提高;如果孔壁鍍層不均勻,後續潤濕也可能不一致。
-
避免將 絲印放在焊墊與孔洞上:如果油墨覆蓋銅面,就會阻止焊料正常潤濕,並可能造成通孔無法完整填錫。相關間距要求可參考 PCB 絲印設計指南。
表面處理選擇與儲存最佳實務
選擇表面處理時,應根據實際組裝製程,而不是只看材料資料表。主要要考慮兩個問題:焊接表面需要多高的平整度,以及 PCB 需要經歷多少次 Reflow。
- 細間距 BGA、QFN 或多次回流焊:ENIG。表面平整,可承受多次加熱,原文列出的典型保存期為一年或以上。
- 單次回流焊、成本導向 PCB:OSP。平整且成本較低,但原文建議在六個月內完成組裝,而且以一次回流焊為主。
- 大量通孔元件或手工組裝:HASL 的製程容忍度通常較高,但表面平整度不適合最細間距元件。
- RF 與高頻應用:可使用沉銀,但儲存環境應避免含硫空氣。
- 金線打線或最高可靠度要求:ENEPIG 在鎳與金之間增加鈀阻障層,可避免原文所描述的 Black Pad 形成機制。
儲存管理雖然很基本,但非常有效:使用密封包裝、定期更換乾燥劑、嚴格執行先進先出(FIFO),並在包裝袋上標示開封日期。
JLCPCB 的焊接性品質管控方式
嚴格的製程中與最終焊接性控制
焊接性並不是只靠最終檢查就能保證,而是必須在所有涉及銅面與表面處理的製程中持續控制。這不只是檢查最後完成的 PCB,也包括監控形成表面處理層的化學製程。
這些控制包括電鍍線上的槽液濃度與 pH 管理、每一道化學製程的停留時間控制、利用去離子水沖洗以降低銅面上的離子殘留、光學檢查,以及包裝前的完整電性測試。
完成後的 PCB 再與乾燥劑一起密封包裝,盡可能讓產品的實際儲存壽命從最晚的時間點才開始計算。
透過進階製程控制維持表面處理品質一致性
JLCPCB 提供 HASL、無鉛 HASL、1 或 2 microinch 金厚的 ENIG、OSP、沉銀以及沉錫等表面處理選項。表面處理能力的選擇,本身其實就是焊接性設計的一部分。
HASL 的表面平整度無法滿足部分高密度細間距設計,因此原文指出,在 6 層以上 Stackup 中會採用 OSP、ENIG 等更平整的表面處理。這種表面平整度差異,可能直接影響 BGA 每一顆焊球能否獲得一致的潤濕條件。
一次通過良率(First-Pass Yield)就是焊接性最終在生產報告中變成數字的地方。每一個無法正常潤濕的焊點都代表一次返修,而每一次返修又會增加 PCB 原始設計中未必預留的熱負荷。
可靠度方面的影響更不容易立即看見,但更加重要。正常潤濕的焊點會形成薄且均勻的 Intermetallic Compound(IMC)介金屬層,可以承受多年熱循環;邊緣狀態的焊點則可能形成過厚或不均勻的介金屬層,並在相同負載條件下逐漸產生裂紋。
品質與可靠度測試常見問題
問:J-STD-002 與 J-STD-003 有什麼不同?
J-STD-002 主要測試電子元件,包括接腳、端點、焊片、端子以及導線。J-STD-003 則用於測試裸印刷電路板。原文所列含鉛焊料槽溫度方面,J-STD-003 為 235°C,而元件測試使用的 J-STD-002 則為 245°C。
問:PCB 在儲存期間可以維持多久的焊接性?
這取決於表面處理。原文資料指出,HASL 與 ENIG 的典型保存期約為 12 個月或更長;OSP、沉銀與沉錫則通常約為 6 個月,前提是 PCB 在 15 至 30°C 環境中與乾燥劑一起密封儲存。
問:可以透過烘烤舊 PCB 恢復焊接性嗎?
不可以。烘烤主要去除 PCB 吸收的水分,這與表面氧化是不同問題。烘烤無法去除銅氧化物,而且還可能使 OSP 保護膜進一步變薄,因此烘烤後的 OSP PCB 甚至可能比原本狀態更差。
問:實際進行焊接性測試需要哪些設備?
Dip-and-Look 需要恆溫控制的焊錫槽、可以按照 25 ± 6 mm/s 速度浸入樣品的機械式 Dipper、碼表,以及具有刻度尺的 10X 顯微鏡。Wetting Balance 則另外需要微牛頓等級的力感測器,因此通常會委託專業實驗室進行。
問:為什麼 PCB 通過焊接性測試,回流焊時仍然失敗?
焊接性測試確認的是待焊表面本身,而不是 PCB Layout 或 Reflow Profile。即使表面處理完全具有可焊性,如果焊墊直接連接大面積 Plane 而沒有 Thermal Relief、絲印遮住焊墊,或回流焊溫度曲線無法提供足夠熱量,焊點仍然可能因熱量不足而無法正常形成。
結論
焊接性測試本質上其實是在測試「時間」造成了多少影響。幾乎所有剛完成製造的表面處理在第一天都具有良好焊接性,而測試真正要確認的是:PCB 或元件在倉庫存放六個月之後,這種焊接能力是否依然存在。
無論是使用 10X 放大倍率進行 Dip-and-Look,還是取得完整的 Wetting Balance 曲線,本質上都是在量測原始焊接能力經過老化與儲存後還剩下多少。
因此,應該更早做出正確決策。根據 PCB 真正預計的組裝時間選擇表面處理;把儲存壽命當成從製造完成後就開始倒數;並在 PCB Layout 中確保熱量可以正常傳遞到每一個焊墊。只要這三項都處理正確,焊接性測試就不再只是用來「發現問題」,而是用來確認整個製造與儲存流程仍然處於受控狀態。
持續學習
為何 PCB 測試條對可靠電路板製造至關重要
重點摘要 破壞性測試:測試條可進行破壞性檢查,而不會損壞功能電路板。 真實製程鏡像:測試條採用完全相同的疊層及銅密度,反映整塊面板品質。 清晰量測:直線結構可進行精確的 TDR 阻抗及過孔檢查。 品質屏障:測試條失效可在出貨前識別問題面板。 PCB 測試條是訂單中刻意被破壞的一部分。它位於電路板旁的面板邊框,會經歷相同的鑽孔、電鍍及壓合步驟,之後被折下並切成兩半。這聽起來像浪費,但它代表了其他方法無法接觸的內部結構。決定電路板能否長期可靠工作的部分幾乎都埋在內部:孔壁上的銅、內層對位,以及蝕刻後走線的實際形狀,從外觀看不到。 圖 1:生產面板旁的阻抗測試條 把測試條看成可犧牲的複製品,而不是廢料後,隨板附上的品質報告便容易理解。本指南介紹測試條包含的結構、在面板上的位置、IPC 測試條類型,以及測試結果何時不再可靠。 測試條在品質保證中的作用 成品 PCB 隱藏了幾乎所有決定壽命的因素。因此,品質保證依靠可切開、加熱及拉開的犧牲樣本,而不必損壞要交付的電路板。 甚麼是 PCB 測試條? PCB 測試條是整合在面板中、位於電路板旁的小型非功能銅箔及層壓板區塊。它會與電路板一起鑽孔、電鍍、壓合及完成表......
3D AOI 檢測詳解:如何捕捉 2D 系統漏檢的缺陷
重點摘要 3D AOI 檢測透過先進的高度及體積量測,已成為現代 PCB 組裝不可或缺的工序,可檢出傳統 2D AOI 經常漏掉的關鍵焊接缺陷,例如引腳翹起、焊料不足、枕頭效應及元件共面性問題。藉由結構光或莫爾紋技術取得精準的 3D 數據,3D AOI 可大幅減少誤判、提升一次通過率,並按照 IPC-A-610 標準確保長期可靠性。JLCPCB 將回流焊後 3D AOI 與 SPI、X-Ray 及功能測試結合,為原型及量產提供穩定高質素的 SMT 組裝。 你有否想過,現代 PCB 上的一個焊點有時比一粒沙還要小,而其品質可能決定產品是在現場使用 5 年,還是在 5 個月內失效?這正是 3D AOI 成為專業電子製造檢測標準的原因。3D A.O.I. 能準確擷取每個焊點的實際高度、體積及形狀,令隱藏缺陷變得可量化。當封裝縮小至 0201 及 01005,而 BGA 間距低於 0.4 mm 時,單純的平面相機影像已無法分辨焊料是否足夠,或引腳是否離開焊盤數微米。 你需要的是深度資訊,而 3D AOI 正好提供這一點。本文將探討 3D AOI 檢測、其量測技術、在 SMT 生產線上的應用,以及為何它始終......
如何掌握高速設計的 PCB 阻抗測試
重點摘要 TDR 驗證:阻抗測試會在測試 coupon 上使用時域反射儀(TDR),驗證高速走線。 實際因素:實際阻抗會受製造變數影響,包括走線側蝕、阻焊層及壓合後電介質厚度。 設計至製造的閉環:佈局時使用製造商提供的精確疊層及 Dk 值,並根據 TDR 報告在 ±10% 容差內優化後續版本。 阻抗測試可能決定 USB 3.0 連接是否能夠可靠運作,或是在實際使用時失效。你的佈局工具可能預測為 50 Ω,但製造過程會改變實際幾何形狀。蝕刻會令走線形成略帶梯形的截面;電介質厚度會有差異,而阻焊層也可能令最終阻抗發生偏移。 圖 1:以 TDR 取樣示波器探測阻抗 基本概念很簡單:快速訊號邊沿會直接回應其前方的走線幾何形狀。改變走線寬度、電介質高度或材料,邊沿所看到的阻抗便會不同。任何不匹配都會反射部分訊號。阻抗測試的原理,是向走線施加快速電氣階躍,然後量度由此產生的反射。本指南將說明時域反射測試(TDR)的工作方式、阻抗 coupon 的設計及校準方法,以及哪些製造差異可能令 50 Ω 走線超出容差。 PCB 阻抗控制及測試簡介 阻抗控制是你在設計中指定的目標;阻抗測試則確認製成的電路板是否真正符合該......
高密度板測試覆蓋率攻堅:PCB 製造測試中的 JTAG 邊界掃描
隨著球柵陣列(BGA)封裝普及,針床治具的探針無法接觸元件底部的節點,使用飛針測試一片複雜主機板可能需要半小時以上,新產品導入(NPI)階段還需要額外支出治具費用。雙面高密度電路板的情況更加棘手:板面布滿元件,測試點難以安排,傳統電路內測試(ICT)的覆蓋率也受到限制。邊界掃描測試正是為了處理這類測試盲區,但許多團隊直到客戶進行工廠稽核時,才發現設計階段根本沒有預留相關資源。 IEEE 1149.1 標準(俗稱 JTAG)在晶片各個輸入/輸出(I/O)接腳旁嵌入掃描單元,透過 TCK、TMS、TDI 與 TDO 四條訊號線,就能驅動及讀取接腳狀態,不依賴實體探針接觸。對於測試治具無法接觸的BGA 互連,邊界掃描能在不拆開封裝的情況下,逐一檢查網路是否存在開路或短路,這正是它的重要價值。 注意事項 JTAG 邊界掃描的價值,在於突破封裝限制以檢查數位互連,但它不能取代所有 PCB 測試。設計階段預先規劃掃描鏈、準備邊界掃描描述語言(BSDL)檔案並預留測試點,才能真正提高量產測試覆蓋率。 一、邊界掃描工作原理 掃描鏈上每顆相容晶片的內部,都包含測試存取埠(TAP)控制器、指令暫存器與資料暫存器群。T......
濕熱環境下PCB CAF導電陽極絲失效分析與材料選型
儲能電站、車載電控、海上風電變流器的 PCB,服役環境常年高濕,設計壽命動輒十年起步。這類客訴有個共同特徵:設備間歇性死機或漏電保護誤動作,拆板送回實驗室量測,絕緣電阻又恢復正常,復測復現不了。折騰幾輪後把板子做切片,才在玻纖布層裡找到那根細如髮絲的金屬絲,PCB CAF 失效的排查至此才算摸到門。 CAF(導電陽極絲)是銅離子在高濕高壓下沿玻纖與樹脂界面電化學遷移形成的導電通道,屬於典型的 PCB 絕緣失效。它和表面枝晶不是一回事:枝晶生長在板面看得見的位置,CAF 躲在基材內部,常規目檢和簡單量測都抓不到它。PCB 耐濕可靠性做得好不好,很大程度上就看對 CAF 的認知深度。 注意事項 CAF 屬於藏在 PCB 基材內部的絕緣可靠性失效,外觀檢查正常並不代表沒有風險。設計、材料與製程必須同時管控,才能降低濕熱環境下的長期失效機率。 一、CAF 失效機理與典型形貌 CAF 生長需要四個條件同時成立:濕氣提供電解環境、導體間存在直流偏壓、玻纖/樹脂界面存在親水通道、陽極有銅源。通電後陽極銅氧化溶出 Cu+,在電場驅動下沿玻纖束表面向陰極遷移,沿途還原堆積成絲狀或樹枝狀沉積,最終把相鄰導體連通。切片......
專業製造中的 PCB 清潔度:防止污染並確保長期可靠性
在 PCB 製造過程中,電路板幾乎在每個階段都會被各種汙染物弄髒。在焊接製程中,助焊劑(不論是松香型或更新的有機型)可能留下殘渣或離子鹽,附著在焊墊與走線上並帶有黏性。接下來的蝕刻、電鍍與微蝕刻;若沖洗不完全,化學製程會在銅面上殘留金屬離子。鑽孔、成型與分板時也會產生金屬屑、玻璃纖維粉塵與基材碎片等微小顆粒。 這些碎屑可能卡在零件之間、爬進導通孔或卡在間距狹窄的導體間。在無管控的環境中,棉絮與一般灰塵等空氣汙染物只會讓風險更高。人員與機械搬運也會加劇髒汙:指紋帶有油脂與鹽分,廠內機器也可能留下一層吸濕的潤滑劑薄膜。業界研究持續指出,PCB 在整個製程中面臨各種汙染源,即使最微小的殘留也可能成為失效點。 常見汙染類別包括: 助焊劑活化劑與鹵素 金屬顆粒 灰塵、纖維與基材碎屑 殘留清洗溶劑 殘留濕氣與濕度 殘留物對電氣性能與長期可靠度的影響 身為一位正在製作 PCB 的愛好者,我逐漸了解到殘留物其實會拖慢板子性能。任何飛濺的灰塵或焊錫都可能阻擋氣流並造成熱點。灰塵會形成薄層,成為絕緣體,干擾散熱。助焊劑殘留尤其令人擔心,因為大多數會吸水,吸水後形成導電膜,降低表面絕緣電阻(SIR)。這些薄膜在電偏壓下......