PCB 檢驗標準完整指南:AOI、X-Ray、ICT、FCT 與 IPC
3 分鐘
- 電路板製造品質保證的基礎
- 常見 PCB 檢驗方法完整解析
- 工業檢驗階段常見的重要缺陷
- 系統化執行:PCB 檢驗的核心流程
- JLCPCB 如何建立自動化檢驗品質標準
- PCB 檢驗常見問題
- 結論
重點摘要
- 多層次防護:結合 AOI、AXI、ICT 與 FCT,可以涵蓋不同檢測方式各自的盲區。
- 錫膏印刷:錫膏印刷可能造成高達 60% 的組裝缺陷,因此越早進行檢查越重要。
- IPC 標準:IPC Class 3 將 BGA 空洞限制由 25% 收緊至 10%,因此會提高製造成本。
- 熱平衡:讓元件兩端在 PCB 佈局中具有相近的受熱條件,可以平衡回流焊時的拉力並降低立碑風險。
- 設計控制:清楚的測試焊墊以及容易辨識的極性標記,有助於提高自動化檢測的可靠度。
PCB 檢驗並不是在生產結束時只進行一次檢查,而是由多種檢查與測試方式共同組成,每個階段都針對其他方法可能無法發現的問題。AOI 可以快速找出肉眼可見的焊接缺陷,但無法看到隱藏在 BGA 下方的焊點;X 光檢查可以看到這些隱藏連接,卻仍然無法確認完成組裝的電路板是否能正常上電並按照預期運作。因此,可靠的 PCB 檢驗必須在正確的製造階段使用正確的方法。
在本指南中,您將了解:
- PCB 檢驗涵蓋哪些內容,從裸板一路到完成組裝的 PCBA
- AOI、X 光、ICT 與功能測試之間的差異
- 哪些焊點缺陷最容易造成產品現場退貨
- 焊球內部允許存在多少空洞
- IPC Class 3 相較於 Class 2 有哪些不同
- 不同檢測階段分別可以發現哪些缺陷,以及哪些問題仍可能無法被檢出
電路板製造品質保證的基礎
完成組裝的電路板最終通常會被封裝在產品外殼內。您可以從外部拍照或進行 X 光檢查,但無法直接打開元件查看 Ball Grid Array 下方的焊點。因此,PCB 檢驗需要結合多種方法,讓每一種檢測方式的視野補足其他方法留下的盲區。
什麼是 PCB 檢驗?為什麼對現代電子產品如此重要?
PCB 檢驗是一系列用來確認電路板是否符合設計檔案以及雙方約定製作品質標準的檢查。這些檢查會分布在不同固定製程節點,從裸銅電路板一路延伸到完成上電的 PCBA。每一項檢查所量測的物理特性不同,例如形狀、密度、電阻或實際工作行為。有幾項重要標準用來區分不同檢驗工作,如果混淆這些標準,很容易造成與供應商之間不必要的爭議。
- IPC-A-600 適用於裸 PCB:涵蓋銅箔、基材、電鍍、防焊與絲印。
- IPC-A-610 適用於完成組裝的 PCBA:涵蓋焊點、元件配置與清潔度。目前版本為 IPC-A-610J,於 2024 年 3 月發布。
- IPC J-STD-001則與上述標準配合使用,主要規範焊接製程與材料。
隨著電子元件封裝越來越密集,PCB 檢驗的重要性也持續提高,因為許多封裝會直接遮住焊點。例如 RP2040 採用 QFN-56 封裝,Pin Pitch 為 0.4 mm(16 mil),而元件底部還具有散熱焊盤。0201 晶片電阻則只有 0.6 × 0.3 mm(24 × 12 mil),大小大約只有一粒粗砂。這些位置的焊點都不是單靠放大鏡就能完整檢查。
嚴格測試與產品現場可靠度之間的直接關係
檢驗不只是將良品與不良品分開,更重要的是確認整個製造流程是否維持在受控狀態。真正危險的往往不是生產當下就被發現的問題,而是當天沒有被檢出的缺陷。
一個具有裂紋的焊點,在工作台上 25°C 環境中可能完全正常導通,但如果安裝在汽車引擎室,長期在 -40°C 至 +125°C 之間反覆熱循環,裂紋就可能隨溫度變化反覆開合而造成間歇性失效。錫膏印刷通常被認為是 PCBA 缺陷的最大單一來源,常見資料會將約 30% 至 60% 的組裝缺陷歸因於這個階段。如果錫膏沉積量只有目標體積的 60%,在回流焊之前還很容易重新印刷;但完成回流焊之後,缺少的錫膏就可能變成隱藏在元件下方的焊料不足接點。
電路板實際使用環境也會決定這些問題有多重要。放在口袋中的手機通常只經歷相對溫和的熱循環,而且幾乎沒有振動;無人機飛控板則會長期承受持續振動,而且每次飛行都可能經歷約 60°C 的溫度變化。
常見 PCB 檢驗方法完整解析
生產線上大多數 PCB 檢驗工作,可以由五種主要方法完成。每一種方法量測不同的物理特性,因此也各自存在無法覆蓋的盲區。
| 檢驗方法 | 量測內容 | 最適合發現的問題 | 無法檢查的部分 |
|---|---|---|---|
| 人工目視檢查(MVI) | 由操作人員判斷反射光影像 | 外觀損傷、標籤、連接器是否正確安裝 | 隱藏式焊點、Pitch 小於 0.5 mm(20 mil)的細節 |
| 自動光學檢查(AOI) | 將反射光影像與參考影像比較 | 漏件、偏移、元件方向錯誤 | 所有位於元件本體下方的焊點 |
| 自動 X 光檢查(AXI) | X 光穿過焊料時的吸收差異 | BGA、QFN 下方的空洞與開路 | 是否安裝了正確阻值或容量的元件 |
| ICT 與飛針測試 | 電阻、電容量、接面電壓 | 數值錯誤、極性反向、短路 | 速度、韌體、校準問題 |
| 功能測試(FCT) | 上電後電路板的實際輸出 | 所有會導致產品無法正常工作的問題 | 無法直接指出是哪一顆元件造成故障 |
人工目視檢查(MVI)與自動光學檢查(AOI)
人工目視檢查(Manual Visual Inspection,MVI)是由受過訓練的操作人員搭配放大設備,並參照 IPC-A-610 的標準圖片進行判斷。即使自動化程度不斷提高,人員仍然很適合檢查連接器是否正確就位、機械零件、標籤,以及某些自動設備難以判斷但會影響產品接受度的細微異常。
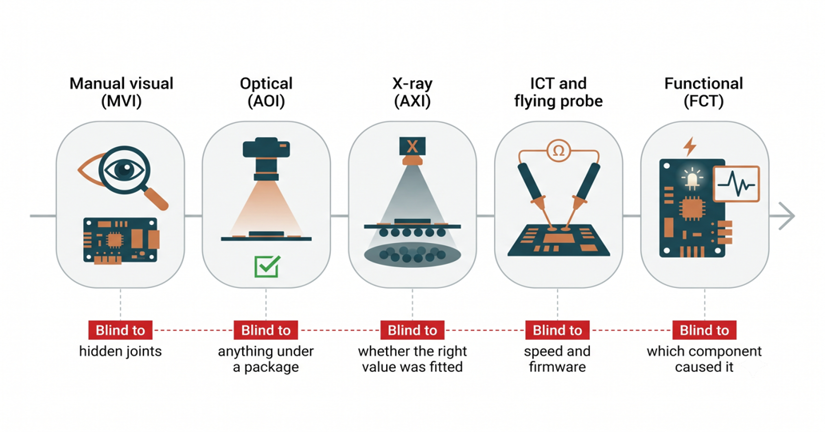
人工檢查最大的限制之一,就是長時間進行大量重複性工作以及辨識微小細節。工作時間延長後,檢出可靠度可能下降,而且當元件 Pitch 小於約 0.5 mm(20 mil)時,人工檢查也會更加困難。AOI 正是用來補足這個缺口。自動光學檢查(Automated Optical Inspection,AOI)會在受控照明條件下拍攝 PCB,再將每一個區域與從 CAD 資料或已知良品首件建立的參考影像比較。系統可以標記:
- 漏件:也是最常被檢出的問題之一
- 偏移與旋轉角度:可以量測到焊墊尺寸的一小部分
- 極性反向:根據元件本體標記或二極體陰極標線判斷
- 橋接、焊料過多與焊角不足:3D AOI 可以直接量測焊點高度,而不是只依靠影像亮度判斷
在回流焊之前,還有另一種相關自動檢測設備:錫膏檢查(Solder Paste Inspection,SPI)。SPI 會利用投射光圖形掃描印刷完成的錫膏,檢查每一個錫膏沉積點的高度、面積、體積以及位置。
自動 X 光檢查(AXI)的進階結構分析
X 光檢查之所以有效,是因為焊料密度高於大多數其他 PCB 材料。錫、鉛與銀會強烈吸收 X 光,而塑膠、矽與 FR-4 則能讓更多 X 光穿透,因此在影像中焊點會呈現較深色,而封裝本體則相對淡化。
主要有三種成像方式:
- 2D 穿透成像:快速取得單一正面穿透影像,但 PCB 另一面的元件可能與靠近 X 光源一面的結構重疊。
- 2.5D 斜角成像:透過傾斜 X 光源或電路板,將原本重疊的結構分離。
- 3D Tomosynthesis 或 CT:利用多角度影像重建不同切片,因此可以逐層查看。速度較慢,但對高密度 PCBA 可以提供最清楚的結果。
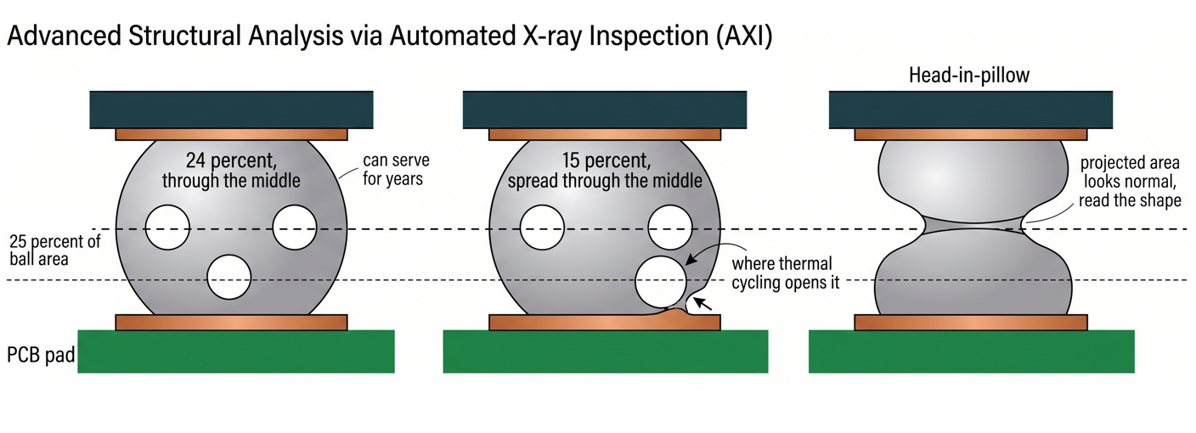
IPC-7095將焊球 X 光投影影像中,所有空洞面積總和超過焊球面積25%的情況判定為缺陷。許多高可靠度專案會在自己的內部規範中將限制設定在約 10%,這是常見的 Class 3 實務,而不是標準本身直接要求。
一個實際現場故障案例顯示了這種風險:某批無人機飛控板通過 AOI 後出貨,但兩個月內有 11 片退回,原因是慣性感測器在飛行過程中斷線。X 光檢查發現,0.4 mm(16 mil)Pitch 封裝四個角落的焊點並不是完整融合的單一焊球,而是由兩個焊料區塊透過狹窄接觸區連在一起。封裝在回流焊峰值溫度時發生翹曲,使角落焊球離開錫膏,導致兩者無法完整熔合。
這種缺陷稱為Head-in-Pillow(HiP,枕頭效應),因此檢查人員必須觀察焊點形狀,而不能只看面積。從投影面積來看,焊點可能完全正常。這種問題通常集中在封裝翹曲最大的角落,而且在室溫導通測試中仍可能通過,因為上下兩部分焊料仍維持接觸。
電氣導通驗證:電路測試(ICT)與飛針測試
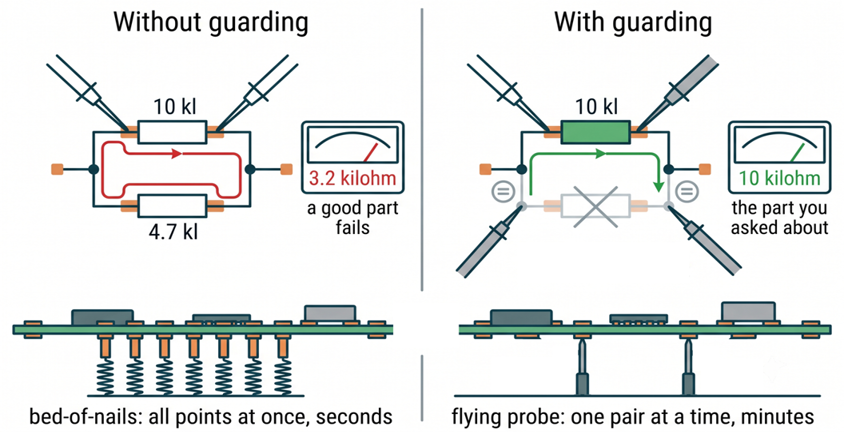
In-Circuit Test(ICT,電路測試)是在不拆除元件的情況下,直接測試已完成組裝 PCB 上的個別元件。乍看之下似乎很難做到,因為每個元件都已經成為整個電路網路的一部分。例如,如果直接量測一顆 10 kΩ 電阻,而旁邊還存在一條並聯的 4.7 kΩ 路徑,測試儀可能只讀到約 3.2 kΩ,進而錯誤判斷良品元件。
ICT 可以透過在並聯路徑附近的其他節點加入探針解決這個問題。測試器會讓這些節點維持與被測元件其中一端相同的電位,使該並聯支路兩端沒有電壓,因此沒有電流流過,最後量測結果就只剩下真正要測試的元件。
這種技術可以在數秒內檢查每一片電路板上的多項特性:
- 電阻、電容與電感數值:通常可以驗證到數個百分點以內
- 二極體與電晶體接面壓降:可藉此找出極性裝反的元件
- 短路與開路:針對所有具有測試點的 Net 進行檢查,部分設備也可以量測電源軌電壓
常見資料會將 ICT 對製造缺陷的覆蓋率估計在約 70% 至 90%,高於本文介紹的其他單一檢測方式。
飛針測試(Flying Probe)會利用不同方式完成類似的電氣量測。通常有 2 至 8 個探針頭安裝在移動機構上,一次接觸一對或少數幾個焊墊。由於不需要製作專用治具,因此非常適合原型以及少量生產;代價則是測試時間。針床治具可以一次同時接觸所有測試點,數秒內完成測試,而飛針必須逐點移動,因此可能需要數分鐘。若要了解不同方法的適用場合,也可以參考我們關於飛針測試以及針床測試的相關指南。
利用功能測試(FCT)進行最終性能驗證
功能測試(Functional Test,FCT)會真正為電路板上電,按照最終產品的使用方式操作,並將輸出結果與預先定義的 Pass/Fail 限制進行比較。它通常是產品進入外殼組裝之前的最後一道驗證,也是唯一真正把 PCB 當成完整系統,而不是個別元件或焊點進行測試的方法。
因此,FCT 可以找出即使所有元件都正確,但整片 PCBA 仍無法正常工作的問題,例如:
- 振盪器在 25°C 時可以啟動,但在 0°C 時無法啟動
- 穩壓器在無負載時穩定,但負載增加到 500 mA 後開始振鈴
- 焊點在冷態時導通,但電路板升溫之後變成開路
FCT 可以告訴您「這片電路板失敗了」,但不一定能直接指出 400 顆元件中的哪一顆是原因。如果 PCB 上已沒有足夠空間配置測試焊墊,可以透過 JTAG Boundary Scan,利用 IC 本身的接腳移入與移出測試 Pattern,補足實體探針無法接觸的位置。組裝廠要執行功能測試,需要由您提供測試規格、治具與韌體,因此 FCT 本身就是一個必須在產品設計階段提前規劃的檢測流程。
工業檢驗階段常見的重要缺陷
PCB 缺陷可以按照形成時間分成兩大類。裸板缺陷主要來自 PCB 製造過程中的化學製程與鑽孔;組裝缺陷則主要來自錫膏印刷、元件貼裝以及回流焊。
裸板檢查中的表面與內層缺陷
在安裝元件之前就找出裸板問題,可以讓修正成本維持在較低水準:
- 銅屑與蝕刻短路:讓原本不應相連的 Net 發生橋接
- 蝕刻抗蝕層刮傷造成的開路:走線被局部蝕薄直到完全斷裂
- 鍍通孔孔壁空洞:從 PCB 正反兩面都無法直接看到,需要透過電性測試找出
- 孔環破出(Annular Ring Breakout):鑽孔位置偏移並超出焊墊範圍
- 防焊覆蓋焊墊:造成後續組裝時無法正常形成焊點
- 白斑(Measling)與分層:樹脂與玻璃纖維織布發生分離
- 表面處理氧化:這類狀況無法單靠攝影機或一般電氣探針直接判斷
組裝與焊點異常:微短路、空洞與立碑
完成元件貼裝後,大部分缺陷可以追溯到三個主要變數:印刷了多少錫膏、元件實際落在什麼位置,以及回流焊過程中元件兩端受熱是否均勻。以下四種問題占了大部分返修案例:
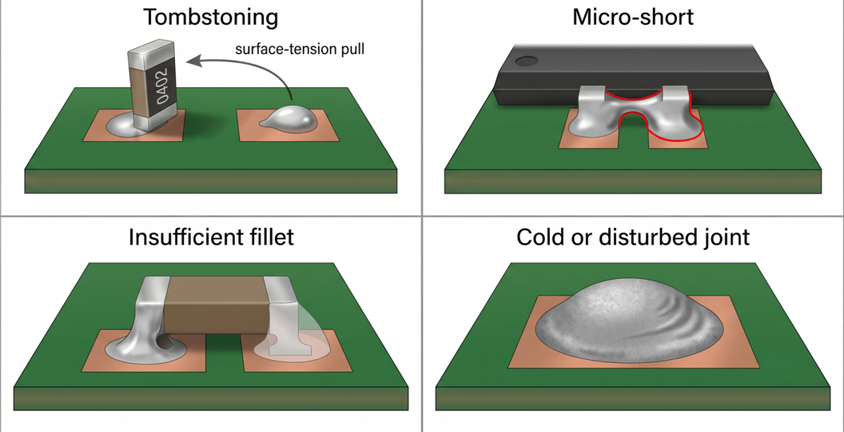
- 微短路:細間距元件上的錫膏過多或塌陷,在回流焊後連接相鄰接腳。AOI 可以發現可見橋接,而 AXI 則能檢查隱藏在封裝底部的短路。
- 焊角不足:錫膏沉積量不足或鋼網開孔堵塞,會形成薄而凹陷的焊點。SPI 可以在回流焊之前發現錫膏不足,3D AOI 則能量測完成焊接後的焊點高度。
- 冷焊或受擾焊點:元件在焊料完全凝固之前發生移動,可能形成暗淡且粗糙的焊點。AOI 可以根據外觀標記問題,而 FCT 則能找出加熱後才開路的焊點。
- 立碑(Tombstoning):晶片元件其中一端翹起並垂直站立。這種問題可以被 AOI 發現,但更理想的是透過 PCB Layout 提前避免。
立碑通常由焊料潤濕不平衡開始,其中一端的熔融焊料產生比另一端更大的拉力。相關研究指出,在 0402 晶片元件中,如果兩端 Pad Overhang 的差異超過約 0.07 mm(2.8 mil),立碑率可能由約 0.02% 增加至 1.8%。建議將兩端差異控制在 0.05 mm(2 mil)以內。
另外三種 PCB Layout 錯誤也會造成大量問題:
1. 熱不平衡:如果元件其中一個焊墊直接連接大面積銅箔,而另一個只連接細走線,大面積銅箔會帶走更多熱量,使該端的錫膏較晚熔化,而另一端已經開始潤濕並拉動元件。改善方式:讓兩個焊墊具有相近的熱連接條件。
2. 元件間距太小:如果 0201 元件之間的距離低於組裝廠規定的最小間距,相鄰錫膏在回流焊時可能融合成橋接。改善方式:PCB 佈線之前先確認所選組裝服務等級的元件間距規則。
3. 極性標記被遮住:如果將極性標記放在元件本體下方,安裝完成後就無法看到。AOI 需要比較 PCB 絲印標記與實際元件外觀。改善方式:將 Pin 1 圓點或其他極性標記移到元件外形之外。
系統化執行:PCB 檢驗的核心流程
完整 PCB 檢驗流程可以分成兩大部分。PCB 製造階段在元件貼裝之前檢查銅箔與基材;PCB 組裝階段則在之後檢查焊點以及實際電路行為。
壓合前與蝕刻後的製程品質關卡
PCB 製造過程會安排一系列品質關卡,每個關卡都設置在目標缺陷仍然可以被處理的最後適當階段:
- 內層完成蝕刻之後、進入壓合之前執行 AOI。
- 鑽孔與電鍍之後,檢查孔位、孔徑以及孔壁銅厚。
- 外層完成圖形電鍍與蝕刻後執行 AOI。
- 確認防焊與絲印相對於焊墊的位置精度。
- 依照 Netlist 進行裸板電性測試。
- 對外形尺寸、板厚以及翹曲進行最終目視與尺寸品質檢查。
一旦內層進入壓合製程,任何內層缺陷都會永久被封在基材內部,最後可能只會在電性測試時以開路 Net 的形式出現。若要進一步了解第一個品質關卡會檢查哪些問題,可以參考 PCB 設計中的 DFM 分析相關指南。
最終出貨檢驗流程與 IPC Class 要求
最終出貨檢驗的目的是執行客戶與組裝廠之間約定的品質標準。訂單會指定適用的 IPC Class,而完成的 PCBA 則依照該標準進行判定。IPC-A-610 定義三個等級:
- Class 1:一般電子產品,主要要求產品能正常工作
- Class 2:專用服務型電子產品,要求產品持續且可靠地工作
- Class 3:高性能電子產品,無法接受設備停機
大多數一般硬體產品適用 Class 2。提高 IPC Class 並不一定代表增加另一項檢測,而通常是取消較低 Class 原本允許的製程容差。
| 檢驗標準 | Class 2 容許範圍 | Class 3 容許範圍 | 提高標準所增加的成本 |
|---|---|---|---|
| 晶片端點側向偏移 | 最多為端點寬度的 50% | 最多為 25% | 需要更精準的貼裝,設備速度可能降低 |
| Gull-Wing 接腳 Heel Fillet 高度 | 焊料厚度加上接腳厚度的一半 | 再加上完整接腳厚度 | 需要更多錫膏,可接受的鋼網開孔不足空間更小 |
| 焊球內部空洞面積 | IPC-7095 將超過 25% 的焊球判定為缺陷 | 內部規範通常約 10% | 需要更精準的 Reflow Profile,同時提高報廢率 |
| 焊接後清潔度 | 目視檢查與製程控制 | 離子污染測試 | 增加額外測試流程與設備 |
Class 3 會進一步收緊製程窗口,因此會增加製造成本,而這部分成本通常更多反映在良率下降,而不是單純增加額外設備。
JLCPCB 如何建立自動化檢驗品質標準
整合至各生產線的智慧檢測系統
JLCPCB 在不同 PCBA 組裝服務中,將 AOI 與目視檢查作為標準流程,並針對肉眼無法直接看到的 BGA、QFN 與 LGA 焊點自動使用 X 光檢查。裸 PCB 則會依照 Netlist 進行 100% 電性測試,而不是只進行抽樣。
不同 PCBA 組裝服務等級之間的差異不只是價格,相關技術限制也會依照所選服務等級而不同,不能將單一等級的規格視為整個公司的統一能力。
- 經濟型組裝:支援 2 至 50 片,單面組裝交期約 1 至 3 天。最小 Chip 元件可到 0402,IC Pin Pitch 可到 0.4 mm(16 mil),BGA Pitch 可到 0.5 mm(20 mil),最小 PCB 尺寸為 10 × 10 mm(0.39 × 0.39 in)。
- 標準型組裝:支援 2 至 80,000 片,雙面組裝交期通常為 4 天或以上。最小 Chip 元件可到 0201,IC Pin Pitch 可到 0.35 mm(14 mil),BGA Pitch 可到 0.35 mm(14 mil),PCB 最小尺寸為 70 × 70 mm(2.76 × 2.76 in)。
其中 10 × 10 mm(0.39 × 0.39 in)的最小尺寸只適用於經濟型組裝。如果 30 × 30 mm(1.18 × 1.18 in)的 PCB 使用標準型組裝,就需要進行拼板,以滿足其 70 × 70 mm 的最低尺寸要求。
從原型到大量生產的品質保證
PCBA 組裝價格從 8 美元設定費開始,每一個焊點另計 0.0016 美元。以 5 片 PCB、每片 500 個焊點為例,計算方式為 8 美元加上 4 美元,因此整批的組裝人工成本為 12 美元。
這種成本結構也會影響測試決策。在原型數量較少時,額外的選配測試費用可能占訂單總成本相當大的比例,因此部分買家會選擇不加測試。但如果沒有適當檢驗,之後可能需要花上一整天使用探棒 Debug 一片實際上從未真正故障的電路板。
任何組裝廠都無法自行替您的產品定義功能測試。您必須提供 Pass/Fail 標準、測試治具以及韌體,因此 FCT 應該被納入產品專案規劃,而不只是下單報價時才決定的附加項目。
PCB 檢驗常見問題
問:什麼是 PCB 檢驗?
PCB 檢驗是利用多種檢查方式,確認電路板是否符合設計檔案以及雙方約定的製作品質標準。檢驗範圍從裸銅 PCB 一直到完成上電的 PCBA,並結合光學、X 光與電氣測試等不同方法。
問:BGA 焊球內部允許多少空洞?
依照 IPC-7095,當 X 光影像中焊球內部空洞的投影總面積超過焊球面積 25% 時,該焊球會被判定為缺陷。許多專案會自行採用接近 10% 的內部限制,但這屬於專案實務,而不是標準本身的直接要求。
問:AOI 可以檢查 BGA 嗎?
AOI 只能檢查 BGA 外圍。利用反射光可以確認封裝是否存在以及是否正確貼裝,但無法直接看到封裝本體下方的焊點。這些隱藏式焊點需要使用 X 光檢查。
問:ICT 與功能測試有什麼差異?
In-Circuit Test(ICT)主要量測完成組裝 PCB 上的元件數值、極性、短路與開路。功能測試(FCT)則真正為整片電路板上電,確認它是否能像最終產品一樣正常工作。
問:想取得高品質 PCB,一定要指定 IPC Class 3 嗎?
通常不需要。Class 3 主要是進一步取消 Class 2 中允許的部分製程容差。例如晶片端點的側向偏移限制會由 50% 收緊至 25%,使製程窗口更窄,也可能降低生產良率。
結論
理解 PCB 檢驗時,不應把它想像成一個只在生產線最後等待不良品的品質部門,而應把它視為一組不同的量測工具,每一種工具量測不同的物理特性,並補足前一種方法留下的盲區。攝影機檢查外形,X 光分析密度,探針量測電阻,而功能測試則確認實際工作行為。
在比較不同組裝廠報價之前,建議先詢問兩個問題:
- 所有隱藏式焊點是否都會自動進行 X 光檢查,還是只有提出要求時才檢查?
- PCBA 組裝預設採用哪一個 IPC-A-610 Class,以及哪一個版本?
在訂單中明確指定 IPC Class 與版本,為測試設備提供可以接觸的測試焊墊,並讓 AOI 能清楚看到元件極性標記。讓晶片元件 Footprint 兩端保持相近的熱條件,同時提前確認由誰負責撰寫功能測試。完成這些準備之後,即可將製造檔案上傳至 JLCPCB 報價頁面。
持續學習
為何 PCB 測試條對可靠電路板製造至關重要
重點摘要 破壞性測試:測試條可進行破壞性檢查,而不會損壞功能電路板。 真實製程鏡像:測試條採用完全相同的疊層及銅密度,反映整塊面板品質。 清晰量測:直線結構可進行精確的 TDR 阻抗及過孔檢查。 品質屏障:測試條失效可在出貨前識別問題面板。 PCB 測試條是訂單中刻意被破壞的一部分。它位於電路板旁的面板邊框,會經歷相同的鑽孔、電鍍及壓合步驟,之後被折下並切成兩半。這聽起來像浪費,但它代表了其他方法無法接觸的內部結構。決定電路板能否長期可靠工作的部分幾乎都埋在內部:孔壁上的銅、內層對位,以及蝕刻後走線的實際形狀,從外觀看不到。 圖 1:生產面板旁的阻抗測試條 把測試條看成可犧牲的複製品,而不是廢料後,隨板附上的品質報告便容易理解。本指南介紹測試條包含的結構、在面板上的位置、IPC 測試條類型,以及測試結果何時不再可靠。 測試條在品質保證中的作用 成品 PCB 隱藏了幾乎所有決定壽命的因素。因此,品質保證依靠可切開、加熱及拉開的犧牲樣本,而不必損壞要交付的電路板。 甚麼是 PCB 測試條? PCB 測試條是整合在面板中、位於電路板旁的小型非功能銅箔及層壓板區塊。它會與電路板一起鑽孔、電鍍、壓合及完成表......
3D AOI 檢測詳解:如何捕捉 2D 系統漏檢的缺陷
重點摘要 3D AOI 檢測透過先進的高度及體積量測,已成為現代 PCB 組裝不可或缺的工序,可檢出傳統 2D AOI 經常漏掉的關鍵焊接缺陷,例如引腳翹起、焊料不足、枕頭效應及元件共面性問題。藉由結構光或莫爾紋技術取得精準的 3D 數據,3D AOI 可大幅減少誤判、提升一次通過率,並按照 IPC-A-610 標準確保長期可靠性。JLCPCB 將回流焊後 3D AOI 與 SPI、X-Ray 及功能測試結合,為原型及量產提供穩定高質素的 SMT 組裝。 你有否想過,現代 PCB 上的一個焊點有時比一粒沙還要小,而其品質可能決定產品是在現場使用 5 年,還是在 5 個月內失效?這正是 3D AOI 成為專業電子製造檢測標準的原因。3D A.O.I. 能準確擷取每個焊點的實際高度、體積及形狀,令隱藏缺陷變得可量化。當封裝縮小至 0201 及 01005,而 BGA 間距低於 0.4 mm 時,單純的平面相機影像已無法分辨焊料是否足夠,或引腳是否離開焊盤數微米。 你需要的是深度資訊,而 3D AOI 正好提供這一點。本文將探討 3D AOI 檢測、其量測技術、在 SMT 生產線上的應用,以及為何它始終......
如何掌握高速設計的 PCB 阻抗測試
重點摘要 TDR 驗證:阻抗測試會在測試 coupon 上使用時域反射儀(TDR),驗證高速走線。 實際因素:實際阻抗會受製造變數影響,包括走線側蝕、阻焊層及壓合後電介質厚度。 設計至製造的閉環:佈局時使用製造商提供的精確疊層及 Dk 值,並根據 TDR 報告在 ±10% 容差內優化後續版本。 阻抗測試可能決定 USB 3.0 連接是否能夠可靠運作,或是在實際使用時失效。你的佈局工具可能預測為 50 Ω,但製造過程會改變實際幾何形狀。蝕刻會令走線形成略帶梯形的截面;電介質厚度會有差異,而阻焊層也可能令最終阻抗發生偏移。 圖 1:以 TDR 取樣示波器探測阻抗 基本概念很簡單:快速訊號邊沿會直接回應其前方的走線幾何形狀。改變走線寬度、電介質高度或材料,邊沿所看到的阻抗便會不同。任何不匹配都會反射部分訊號。阻抗測試的原理,是向走線施加快速電氣階躍,然後量度由此產生的反射。本指南將說明時域反射測試(TDR)的工作方式、阻抗 coupon 的設計及校準方法,以及哪些製造差異可能令 50 Ω 走線超出容差。 PCB 阻抗控制及測試簡介 阻抗控制是你在設計中指定的目標;阻抗測試則確認製成的電路板是否真正符合該......
高密度板測試覆蓋率攻堅:PCB 製造測試中的 JTAG 邊界掃描
隨著球柵陣列(BGA)封裝普及,針床治具的探針無法接觸元件底部的節點,使用飛針測試一片複雜主機板可能需要半小時以上,新產品導入(NPI)階段還需要額外支出治具費用。雙面高密度電路板的情況更加棘手:板面布滿元件,測試點難以安排,傳統電路內測試(ICT)的覆蓋率也受到限制。邊界掃描測試正是為了處理這類測試盲區,但許多團隊直到客戶進行工廠稽核時,才發現設計階段根本沒有預留相關資源。 IEEE 1149.1 標準(俗稱 JTAG)在晶片各個輸入/輸出(I/O)接腳旁嵌入掃描單元,透過 TCK、TMS、TDI 與 TDO 四條訊號線,就能驅動及讀取接腳狀態,不依賴實體探針接觸。對於測試治具無法接觸的BGA 互連,邊界掃描能在不拆開封裝的情況下,逐一檢查網路是否存在開路或短路,這正是它的重要價值。 注意事項 JTAG 邊界掃描的價值,在於突破封裝限制以檢查數位互連,但它不能取代所有 PCB 測試。設計階段預先規劃掃描鏈、準備邊界掃描描述語言(BSDL)檔案並預留測試點,才能真正提高量產測試覆蓋率。 一、邊界掃描工作原理 掃描鏈上每顆相容晶片的內部,都包含測試存取埠(TAP)控制器、指令暫存器與資料暫存器群。T......
濕熱環境下PCB CAF導電陽極絲失效分析與材料選型
儲能電站、車載電控、海上風電變流器的 PCB,服役環境常年高濕,設計壽命動輒十年起步。這類客訴有個共同特徵:設備間歇性死機或漏電保護誤動作,拆板送回實驗室量測,絕緣電阻又恢復正常,復測復現不了。折騰幾輪後把板子做切片,才在玻纖布層裡找到那根細如髮絲的金屬絲,PCB CAF 失效的排查至此才算摸到門。 CAF(導電陽極絲)是銅離子在高濕高壓下沿玻纖與樹脂界面電化學遷移形成的導電通道,屬於典型的 PCB 絕緣失效。它和表面枝晶不是一回事:枝晶生長在板面看得見的位置,CAF 躲在基材內部,常規目檢和簡單量測都抓不到它。PCB 耐濕可靠性做得好不好,很大程度上就看對 CAF 的認知深度。 注意事項 CAF 屬於藏在 PCB 基材內部的絕緣可靠性失效,外觀檢查正常並不代表沒有風險。設計、材料與製程必須同時管控,才能降低濕熱環境下的長期失效機率。 一、CAF 失效機理與典型形貌 CAF 生長需要四個條件同時成立:濕氣提供電解環境、導體間存在直流偏壓、玻纖/樹脂界面存在親水通道、陽極有銅源。通電後陽極銅氧化溶出 Cu+,在電場驅動下沿玻纖束表面向陰極遷移,沿途還原堆積成絲狀或樹枝狀沉積,最終把相鄰導體連通。切片......
專業製造中的 PCB 清潔度:防止污染並確保長期可靠性
在 PCB 製造過程中,電路板幾乎在每個階段都會被各種汙染物弄髒。在焊接製程中,助焊劑(不論是松香型或更新的有機型)可能留下殘渣或離子鹽,附著在焊墊與走線上並帶有黏性。接下來的蝕刻、電鍍與微蝕刻;若沖洗不完全,化學製程會在銅面上殘留金屬離子。鑽孔、成型與分板時也會產生金屬屑、玻璃纖維粉塵與基材碎片等微小顆粒。 這些碎屑可能卡在零件之間、爬進導通孔或卡在間距狹窄的導體間。在無管控的環境中,棉絮與一般灰塵等空氣汙染物只會讓風險更高。人員與機械搬運也會加劇髒汙:指紋帶有油脂與鹽分,廠內機器也可能留下一層吸濕的潤滑劑薄膜。業界研究持續指出,PCB 在整個製程中面臨各種汙染源,即使最微小的殘留也可能成為失效點。 常見汙染類別包括: 助焊劑活化劑與鹵素 金屬顆粒 灰塵、纖維與基材碎屑 殘留清洗溶劑 殘留濕氣與濕度 殘留物對電氣性能與長期可靠度的影響 身為一位正在製作 PCB 的愛好者,我逐漸了解到殘留物其實會拖慢板子性能。任何飛濺的灰塵或焊錫都可能阻擋氣流並造成熱點。灰塵會形成薄層,成為絕緣體,干擾散熱。助焊劑殘留尤其令人擔心,因為大多數會吸水,吸水後形成導電膜,降低表面絕緣電阻(SIR)。這些薄膜在電偏壓下......