PCB 分層詳解:成因、檢測及預防
2 分鐘
- 甚麼是 PCB 分層?
- PCB 分層的成因
- PCB 分層的跡象及檢測
- 如何預防 PCB 分層
- PCB 分層的預防及修復
- 專業 PCB 製造如何降低分層風險
- PCB 分層常見問題
- 結論
重點摘要
- 成因:260°C 回流焊期間,水分化成蒸氣,在熱膨脹作用下造成層間分離。
- 材料:高溫無鉛製程需要中高 Tg 層壓板,不能使用標準 FR4。
- 檢測:表面起泡可目視發現,內部空洞則需要聲學檢測或微切片。
- 預防:透過銅平衡、正確壓合曲線及乾燥包裝保護黏結強度。
- 修復:環氧樹脂修補只適用於輕微表面缺陷;內部裂分需要更換電路板。
PCB 分層通常在焊接前就已開始,起因是電路板吸收了水分。在無鉛回流焊約 260 °C 的上限溫度下,水會沸騰並產生約 46 倍大氣壓的壓力。抵抗這股壓力、將各層固定在一起的,只有一層薄薄的固化環氧樹脂。多層板由銅箔及以環氧樹脂黏合的玻璃布組成,而環氧樹脂是其中最脆弱的部分。銅和玻璃受熱時幾乎不會膨脹,樹脂卻會沿板厚方向大幅膨脹,因為該方向沒有玻璃纖維加以約束。
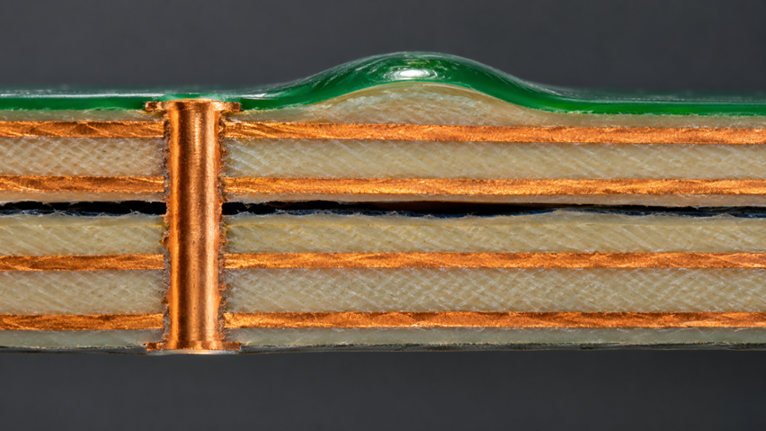
圖 1:含有分層預浸料層的多層 PCB 截面
因此,每次焊接都會拉扯相同的黏結面,而水分則從內部施加壓力。當其中一個黏結面脫開時,就形成分層。這解釋了為何電路板可以通過來料檢驗,卻在第二次進入焗爐時失效。本指南介紹分層如何開始、造成分層的原因、檢測方法、預防措施,以及何時可以修復已分層的電路板。
甚麼是 PCB 分層?
PCB 分層是黏結失效,而不是材料本體失效。銅、玻璃和樹脂通常仍保持完整,先失效的是它們之間的界面,因此界面所在位置決定了損壞是否容易看見。
PCB 分層如何發生
PCB 分層是電路板各層之間的分離,可能發生在層壓板層間、層壓板與銅箔之間,或預浸料與內層芯板之間。IPC-T-50 將其中局部隆起的形式稱為起泡。兩者都始於界面應力超過樹脂黏結能力。
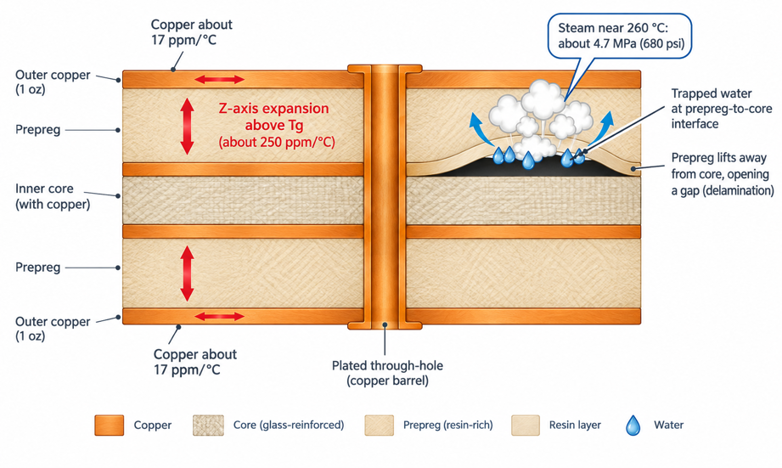
圖 2:厚度膨脹及蒸氣壓力作用於預浸料與芯板的黏結面
大部分應力來自熱。玻璃布將平面膨脹限制在接近銅的 17 ppm/°C,但厚度方向沒有加強材料。在玻璃轉移溫度(Tg)以上,樹脂開始軟化,標準 FR-4 沿厚度方向的膨脹約為 250 ppm/°C,因此每次高溫製程都會拉開各層。
為何 PCB 分層值得重視
已分層的電路板仍可能通過導通測試,使缺陷難以及時發現。空洞本身是絕緣體,所有網絡仍然連通,但穿過空洞的鍍通孔失去支撐,每次熱循環都會使孔壁受力,最終在實際使用中間歇性裂開。
空洞也會改變電路板的電氣特性。空氣的介電常數為 1.0,而 FR-4 約為 4.4,因此空隙上方的走線阻抗會發生偏移。聚集在分離界面的水分會促成導電陽極絲(CAF),沿脫黏玻璃纖維生長的銅絲可能連接相鄰孔位。
PCB 分層的成因
分層有三個根本來源,而且通常會共同作用。材料或壓合黏結力不足,使界面容易受潮氣和熱負荷影響;鑽孔及佈局選擇則可能集中應力。
材料及壓合問題
樹脂系統決定黏結面可承受多少熱量。標準 FR-4 使用雙氰胺(dicy)固化,吸水量較高,分解時間也早於酚醛固化的無鉛系統。IPC-4101 規格表透過分解溫度(Td)以及在 260°C 和 288°C 下的分層時間(T260 和 T288)反映這項差異。
| IPC-4101 規格表 | 最低 Tg / Td | 最低 T260 / T288 | 對分層的意義 |
|---|---|---|---|
| /21,標準 FR-4 | 110°C / 未規定 | 未規定 | 沒有保證的無鉛製程餘量,只宜用於簡單單次焊接 |
| /99,中 Tg 無鉛材料 | 150°C / 325°C | 30 分鐘 / 5 分鐘 | 可用於無鉛回流焊,是雙面組裝通常採用的最低等級 |
| /126,高 Tg 無鉛材料 | 170°C / 340°C | 30 分鐘 / 15 分鐘 | 適用於厚多層板、多次回流焊或需要返工的產品 |
水分及熱應力
環氧樹脂具有吸濕性,因此裸板從出貨當天起便會從空氣中吸收水分。電路板能承受多少水分,取決於樹脂系統、結構和焊接溫度,沒有一個適用於所有設計的單一上限。
界面的水分在回流焊時會瞬間變成蒸氣,260°C 的飽和蒸氣壓接近 4.7 MPa(680 psi)。完整的黏結面可以抵抗這股壓力,但已被熱量或不良壓合曲線削弱的黏結面會裂開,這是大多數組裝階段起泡的形成方式。
即使電路板乾燥,熱量仍會負載黏結面。每次超過 Tg 的製程都會令樹脂沿厚度方向大幅膨脹,增加一個應力循環。兩次回流焊、一次波峰焊及返工都會消耗部分餘量,因此失效往往在最後一道製程出現,而非在溫度最高的一次出現。
製造及設計因素
即使層壓板原本黏結良好,鑽孔仍可能啟動分離。鈍化或過熱的鑽頭會推擠玻璃而非切削,令孔壁周圍樹脂裂開,形成稱為暈圈(haloing)的白色環。電鍍化學品接著可能沿裂縫滲入,令外觀乾淨的孔在回流焊時變成分層通道。
佈局決定應力集中位置,而銅平衡是第一個可調整的槓桿。內層大面積空白會令預浸料樹脂向更遠處流動,在黏結力最弱的位置形成缺樹脂區。正如銅箔鋪設基礎指南所述,讓每一對層都有均勻覆銅可以消除這些區域。
PCB 分層的跡象及檢測
到達表面的分層通常會自行顯現,而內部分層則必須有目的地檢測。前者需要受訓人員目視判斷,後者需要能穿透電路板或將其切開的測試。
PCB 分層的常見跡象
到達表面的分層有四種表現,以下按由易至難發現的順序列出。每種跡象都對應不同深度,也能提示下一步應檢查的位置。
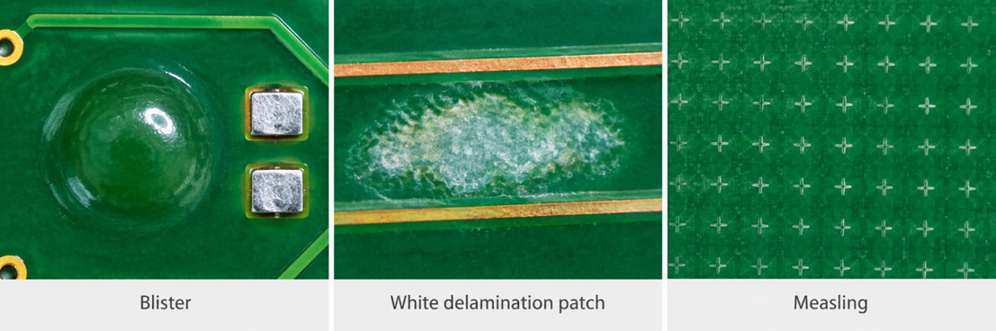
圖 3:比較起泡、白色分層斑及麻點
- 起泡:層壓板內或阻焊膜下方出現隆起、圓形的凸點,通常在回流焊後立即可見。
- 白點及白斑:樹脂從玻璃纖維脫離後形成較淺色區域,光線穿過電路板時最明顯。
- 新出現的彎曲或扭曲:焊接前平坦的電路板焊後變形,因為已釋放的層不再約束相鄰層。
- 焊盤翹起及間歇性故障:返工時剝離的焊盤,或隨溫度時有時無的開路,表示問題已深入疊層內部。
麻點是最常被誤認為分層的跡象。它在玻璃纖維交織點分離處呈現小白十字。IPC-A-600 對麻點的接受程度遠高於起泡,因為麻點很少影響可靠性。微切片可以確定兩者差異,分層會使層間分離或銅箔從層壓板翹起,而麻點只停留在織物交織點。
內部分層的檢測方法
三種方法涵蓋大部分內部檢查工作,差別在於需要犧牲整塊電路板、測試片,還是原始層壓材料樣本。
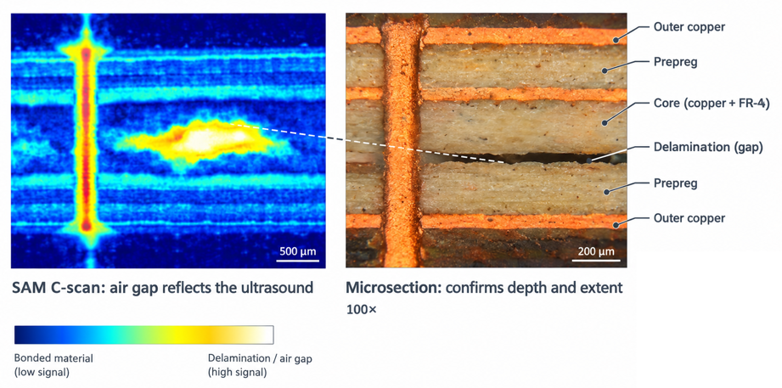
圖 4:分層電路板的聲學顯微鏡 C 掃描,以及旁邊對應的微切片
- 掃描聲學顯微鏡(SAM):超聲波換能器在水下掃描電路板,任何空氣層都會反射幾乎全部聲波,因此空洞會顯示為明亮區域。
- 熱應力及微切片:測試片按照 IPC-TM-650 2.6.8 方法在 288°C 焊料中浮放 10 秒,再切割、拋光並檢查分離情況。
- 以 TMA 測量分層時間:熱機械分析儀按照 IPC-TM-650 2.4.24.1 方法,將層壓材料保持在 260°C 或 288°C,記錄至分離所需的分鐘數。
X 光是隱藏焊點的常用工具,但不適合檢測分層。薄薄的空氣層幾乎不會改變輻射穿透量,卻會反射幾乎全部超聲波脈衝。因此分層篩查應使用聲學顯微鏡,而不是 X 光。
如何預防 PCB 分層
預防措施是將三個成因反向控制。讓材料保持乾燥、給予黏結面完整的壓合曲線,並限制鑽孔及熱製程對電路板造成的損傷。
控制材料及水分
材料選擇應放在首位,因為它決定後續每一步可使用的餘量。需要雙面無鉛回流焊或任何返工的電路板,應採用 IPC-4101/99 或 /126 層壓板,而不是未指定等級的 FR-4。 PCB Tg 選擇指南介紹了厚多層板的取捨。水分控制可以保護這些餘量。製造商會在受控溫濕度的房間儲存預浸料和芯板,成品則應以真空袋、乾燥劑和濕度指示卡包裝出貨。濕度上升時,指示卡上的色點會變色。包裝一旦打開,電路板便會重新吸收水分,因此應在數天內完成組裝。
優化壓合製程
壓合必須在樹脂固化前排除空氣、水分及污染物。真空會在樹脂流動前抽走被困的空氣和水分。升溫速率必須保持在層壓材料製造商製程指南規定的範圍內,因為它決定熔融預浸料在凝膠前能流動多遠。流動不足會留下乾燥點,並在回流焊時失效。
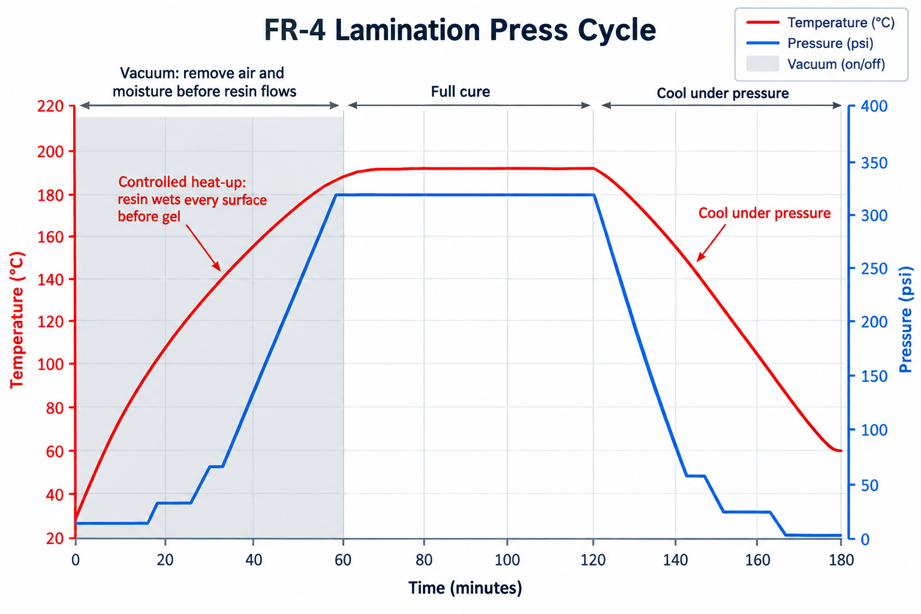
圖 5:FR-4 層壓壓機的溫度、壓力及真空隨時間變化曲線
內層銅的處理與壓合同樣重要。棕化或替代氧化處理會蝕出粗糙表面,讓樹脂牢牢咬合。處理後的芯板必須在短時間內完成疊板,避免吸收水分或沾染手部污染物。
控制鑽孔及熱製程
使用鋒利刀具並提供適當支撐,可以控制鑽孔損傷。製造商會限制每支鑽咀的鑽孔次數,並設定進給和轉速,使鑽咀切削而非摩擦。鋁製入口板和背襯板夾住整個拼板,防止出口側向外裂開。
| 製程步驟 | 典型峰值溫度 | 暴露時間 | 控制重點 |
|---|---|---|---|
| 層壓壓合 | 180 至 200°C | 60 至 120 分鐘 | 遵循製造商曲線,因為此步驟建立黏結力 |
| 無鉛 HASL | 250 至 265°C | 浸鍍數秒 | 厚板可選 ENIG 或 OSP,避開熱衝擊 |
| 無鉛回流焊(SAC305) | 240 至 250°C | 高於液相線 60 至 90 秒 | 使用錫膏要求的峰值,而非 260°C 上限 |
| 波峰焊 | 255 至 265°C | 每次通過數秒 | 將其計入黏結餘量的一個額外循環 |
| 熱風返工 | 局部可達 300°C 或以上 | 數十秒 | 從底部預熱並限制同一位置的嘗試次數 |
PCB 分層的預防及修復
電路板一旦分層,問題便變成如何控制。若損壞細小、淺表且穩定,可以封住缺陷;如果無法承受下一次熱循環,就應報廢電路板。
已分層的 PCB 可以修復嗎?
只有當分離區域細小、接近表面且遠離導體時,PCB 分層才可以修復。在這種情況下,IPC-7711/7721 描述了注入修復方法。在空洞處鑽出小孔,從其中一孔注入低黏度環氧樹脂,另一孔用於排氣,待樹脂固化後即可封住該區域。
限制很嚴格,因為環氧樹脂只能填入鑽孔可到達、且不會切到銅的空洞。內層分離和鍍通孔附近的損壞都無法觸及。注入樹脂也不能恢復孔壁支撐或原有介電特性。因此,修復只適合作為穩定原型的手段,而高可靠性產品通常需要先取得客戶批准。
何時應更換 PCB?
只要分層不符合 IPC-A-600 限值、接觸到銅結構,或仍在持續擴大,就應更換電路板。對第 2 類及第 3 類電路板,標準只接受每側板面面積 1% 以內的分層。分層跨越相鄰導體間隙不得超過 25%,並且在熱測試中不得繼續擴大。
| 發現情況 | 重要原因 | 處理方式 |
|---|---|---|
| 遠離導體且符合 IPC-A-600 限值的小型表面起泡 | 深度淺且穩定 | 接受,或以環氧樹脂注入封住 |
| 起泡跨越導體間隙的 25% 以上 | 間距不再有保障 | 更換電路板 |
| 分離區域延伸至鍍通孔或過孔區 | 孔壁會在熱循環下裂開 | 更換電路板 |
| SAM 或微切片發現內層空洞 | 無法觸及,且阻抗已偏移 | 更換電路板 |
| 同一批次多塊電路板出現相同缺陷 | 指向材料或製程原因 | 更換並隔離整批產品 |
專業 PCB 製造如何降低分層風險
大部分分層控制措施都在看見電路板之前完成,因此製造商的製程紀律會直接影響可靠性餘量。最重要的是兩方面,一是整個流程的控制,二是與電路板複雜度相匹配的驗證。
端到端製程控制
端到端控制意味着從進料層壓材料到包裝成品,都遵守同一套水分和溫度管理。材料保持乾燥,處理後的芯板在規定時間內壓合,壓合曲線也按材料特性設定。任何一個步驟出現空缺,都會消耗其他步驟建立的餘量。
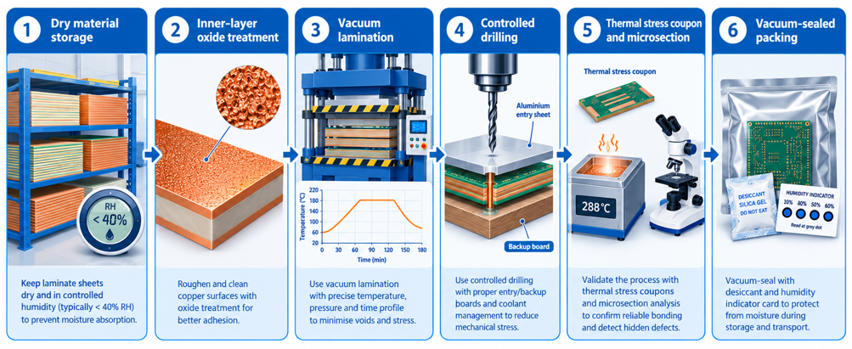
圖 6:從乾燥層壓材料儲存到真空密封包裝的端到端分層控制
JLCPCB 使用來自 Nan Ya、KB 和 Shengyi 的 A 級 FR-4 製造硬板,其 PCB 能力頁面列出可選材料。其 TG170 選項採用 Shengyi S1000-2M,這是符合 IPC-4101/126 的層壓材料,資料表顯示 T288 約為 30 分鐘。電路板會以真空密封方式出貨,內含乾燥劑及濕度指示卡,因此收貨時可透過卡片確認包裝是否保持乾燥。
複雜 PCB 的品質控制
高層數、厚疊層或混合材料的複雜電路板具有更多界面,也承受更多熱量。因此,IPC-6012這項硬板性能規範要求對測試片進行熱應力處理、微切片及分層和起泡評估。選擇第 3 類會收緊抽樣要求及允許限值。
你需要提供可平衡、保持乾燥的電路板設計,包括對稱疊層、成對層均勻覆銅、製造備註中的層壓材料等級,以及預計的回流焊和返工次數。一般的 PCB 設計規則及最佳實務涵蓋其餘要求,而 JLCPCB 線上報價頁面可讓你在下單時選擇 Tg 等級。
PCB 分層常見問題
問:較高 Tg 的層壓材料是否一定能防止分層?
不一定,因為 Tg 只表示樹脂開始軟化的溫度,並不表示黏結面在焊接熱量下能維持多久。雙氰胺固化的高 Tg 層壓材料,可能比酚醛固化的中 Tg 材料更早分層。因此,應將 Td 和 T260 與 Tg 一併比較。
問:如何判斷分層是製造商還是組裝商造成?
從同一批次取出未組裝電路板,在 288°C 焊料中浮放 10 秒後切片。如果出現分層,原因可能是材料或壓合製程。如果裸板通過測試而組裝板失效,則應檢查吸濕量及熱循環次數。
問:表面處理會影響分層風險嗎?
會有輕微影響,因為無鉛 HASL 會在組裝前將整塊電路板浸入約 250 至 265°C 的熔融焊料中。對厚板及高層數板而言,這種熱衝擊最為重要。ENIG 和 OSP 不需要浸鍍,可把完整餘量留給組裝製程。
問:分層可以在電路板組裝多年後才開始嗎?
可以,但通常是從原本已存在的薄弱黏結面逐步擴大。電源循環及戶外溫度變化會令板厚方向反覆膨脹和收縮數千次,而濕氣會將水分帶入界面。因此,餘量不足的電路板可能在服役期間緩慢分離。
問:軟性及軟硬結合 PCB 會以相同方式分層嗎?
機理相同,但聚酰亞胺吸收的水分遠多於 FR-4,覆蓋膜黏合劑也可能困住水分。因此,軟性及軟硬結合電路板的防潮袋一旦打開,應在回流焊前不久進行烘烤。
結論
PCB 分層很少由單一錯誤造成,通常是材料選擇不當、吸濕、製造問題及反覆暴露於高溫共同作用的結果。每塊 PCB 能承受的熱應力有限。層壓材料品質、壓合條件及儲存方式決定電路板的耐熱能力。每一次回流焊、波峰焊或返工都會增加應力,逐步提高內層分離的風險。
預防 PCB 分層要從選擇合適材料及控制製造流程開始。選用具有合適 T260 評級的層壓材料,保護電路板免受潮氣,並避免不必要的加熱循環。與 JLCPCB 這類採用受控生產流程及真空防潮包裝的可靠製造商合作,有助降低這些風險並提升 PCB 長期可靠性。
持續學習
PCB 分層詳解:成因、檢測及預防
重點摘要 成因:260°C 回流焊期間,水分化成蒸氣,在熱膨脹作用下造成層間分離。 材料:高溫無鉛製程需要中高 Tg 層壓板,不能使用標準 FR4。 檢測:表面起泡可目視發現,內部空洞則需要聲學檢測或微切片。 預防:透過銅平衡、正確壓合曲線及乾燥包裝保護黏結強度。 修復:環氧樹脂修補只適用於輕微表面缺陷;內部裂分需要更換電路板。 PCB 分層通常在焊接前就已開始,起因是電路板吸收了水分。在無鉛回流焊約 260 °C 的上限溫度下,水會沸騰並產生約 46 倍大氣壓的壓力。抵抗這股壓力、將各層固定在一起的,只有一層薄薄的固化環氧樹脂。多層板由銅箔及以環氧樹脂黏合的玻璃布組成,而環氧樹脂是其中最脆弱的部分。銅和玻璃受熱時幾乎不會膨脹,樹脂卻會沿板厚方向大幅膨脹,因為該方向沒有玻璃纖維加以約束。 圖 1:含有分層預浸料層的多層 PCB 截面 因此,每次焊接都會拉扯相同的黏結面,而水分則從內部施加壓力。當其中一個黏結面脫開時,就形成分層。這解釋了為何電路板可以通過來料檢驗,卻在第二次進入焗爐時失效。本指南介紹分層如何開始、造成分層的原因、檢測方法、預防措施,以及何時可以修復已分層的電路板。 甚麼是 PCB ......
高良率 PCB 製造中在線測試的主要優勢
重點摘要 精準定位故障:ICT 逐個測試元件,即使不啟動韌體,也能報告精確到引腳的故障。 由佈局決定覆蓋率:測試覆蓋率取決於測試焊盤尺寸(0.9–1.0 mm)、間距和淨空等佈局規則。 治具與探針:大量生產使用針床治具,幾秒內即可完成測試;原型則可使用無需治具的飛針測試。 守護測量精度:守護技術可隔離平行路徑,更早發現錯誤數值並降低返工成本。 分層品質保證:將 ICT 與 AOI、AXI 結合,可以覆蓋整個組裝流程中的不同缺陷。 在線路板上,電路測試會透過壓在銅箔上的彈簧針,逐個檢查組裝完成的電路板元件。一塊完整電路板只需數秒即可完成測試。ICT 不在乎韌體是否成功啟動,因為它提出的是更具體的問題:每個元件是否具有正確數值、方向是否正確,以及是否焊接到正確網絡?功能測試失敗只能告訴你電路板無法工作,而 ICT 會指出具體焊點,例如 R14 開路,或 U3 的兩個引腳出現橋接。每一項測量都需要探針能夠接觸的測試焊盤。 圖 1:組裝 PCB 壓在針床彈簧探針上 因此,測試覆蓋率早在佈局階段就已經決定,遠早於任何治具製作。本指南將介紹 ICT 如何在生產中運作,以及針床治具如何與飛針測試比較,並說明 I......
為何 PCB 測試條對可靠電路板製造至關重要
重點摘要 破壞性測試:測試條可進行破壞性檢查,而不會損壞功能電路板。 真實製程鏡像:測試條採用完全相同的疊層及銅密度,反映整塊面板品質。 清晰量測:直線結構可進行精確的 TDR 阻抗及過孔檢查。 品質屏障:測試條失效可在出貨前識別問題面板。 PCB 測試條是訂單中刻意被破壞的一部分。它位於電路板旁的面板邊框,會經歷相同的鑽孔、電鍍及壓合步驟,之後被折下並切成兩半。這聽起來像浪費,但它代表了其他方法無法接觸的內部結構。決定電路板能否長期可靠工作的部分幾乎都埋在內部:孔壁上的銅、內層對位,以及蝕刻後走線的實際形狀,從外觀看不到。 圖 1:生產面板旁的阻抗測試條 把測試條看成可犧牲的複製品,而不是廢料後,隨板附上的品質報告便容易理解。本指南介紹測試條包含的結構、在面板上的位置、IPC 測試條類型,以及測試結果何時不再可靠。 測試條在品質保證中的作用 成品 PCB 隱藏了幾乎所有決定壽命的因素。因此,品質保證依靠可切開、加熱及拉開的犧牲樣本,而不必損壞要交付的電路板。 甚麼是 PCB 測試條? PCB 測試條是整合在面板中、位於電路板旁的小型非功能銅箔及層壓板區塊。它會與電路板一起鑽孔、電鍍、壓合及完成表......
3D AOI 檢測詳解:如何捕捉 2D 系統漏檢的缺陷
重點摘要 3D AOI 檢測透過先進的高度及體積量測,已成為現代 PCB 組裝不可或缺的工序,可檢出傳統 2D AOI 經常漏掉的關鍵焊接缺陷,例如引腳翹起、焊料不足、枕頭效應及元件共面性問題。藉由結構光或莫爾紋技術取得精準的 3D 數據,3D AOI 可大幅減少誤判、提升一次通過率,並按照 IPC-A-610 標準確保長期可靠性。JLCPCB 將回流焊後 3D AOI 與 SPI、X-Ray 及功能測試結合,為原型及量產提供穩定高質素的 SMT 組裝。 你有否想過,現代 PCB 上的一個焊點有時比一粒沙還要小,而其品質可能決定產品是在現場使用 5 年,還是在 5 個月內失效?這正是 3D AOI 成為專業電子製造檢測標準的原因。3D A.O.I. 能準確擷取每個焊點的實際高度、體積及形狀,令隱藏缺陷變得可量化。當封裝縮小至 0201 及 01005,而 BGA 間距低於 0.4 mm 時,單純的平面相機影像已無法分辨焊料是否足夠,或引腳是否離開焊盤數微米。 你需要的是深度資訊,而 3D AOI 正好提供這一點。本文將探討 3D AOI 檢測、其量測技術、在 SMT 生產線上的應用,以及為何它始終......
如何掌握高速設計的 PCB 阻抗測試
重點摘要 TDR 驗證:阻抗測試會在測試 coupon 上使用時域反射儀(TDR),驗證高速走線。 實際因素:實際阻抗會受製造變數影響,包括走線側蝕、阻焊層及壓合後電介質厚度。 設計至製造的閉環:佈局時使用製造商提供的精確疊層及 Dk 值,並根據 TDR 報告在 ±10% 容差內優化後續版本。 阻抗測試可能決定 USB 3.0 連接是否能夠可靠運作,或是在實際使用時失效。你的佈局工具可能預測為 50 Ω,但製造過程會改變實際幾何形狀。蝕刻會令走線形成略帶梯形的截面;電介質厚度會有差異,而阻焊層也可能令最終阻抗發生偏移。 圖 1:以 TDR 取樣示波器探測阻抗 基本概念很簡單:快速訊號邊沿會直接回應其前方的走線幾何形狀。改變走線寬度、電介質高度或材料,邊沿所看到的阻抗便會不同。任何不匹配都會反射部分訊號。阻抗測試的原理,是向走線施加快速電氣階躍,然後量度由此產生的反射。本指南將說明時域反射測試(TDR)的工作方式、阻抗 coupon 的設計及校準方法,以及哪些製造差異可能令 50 Ω 走線超出容差。 PCB 阻抗控制及測試簡介 阻抗控制是你在設計中指定的目標;阻抗測試則確認製成的電路板是否真正符合該......
高密度板測試覆蓋率攻堅:PCB 製造測試中的 JTAG 邊界掃描
隨著球柵陣列(BGA)封裝普及,針床治具的探針無法接觸元件底部的節點,使用飛針測試一片複雜主機板可能需要半小時以上,新產品導入(NPI)階段還需要額外支出治具費用。雙面高密度電路板的情況更加棘手:板面布滿元件,測試點難以安排,傳統電路內測試(ICT)的覆蓋率也受到限制。邊界掃描測試正是為了處理這類測試盲區,但許多團隊直到客戶進行工廠稽核時,才發現設計階段根本沒有預留相關資源。 IEEE 1149.1 標準(俗稱 JTAG)在晶片各個輸入/輸出(I/O)接腳旁嵌入掃描單元,透過 TCK、TMS、TDI 與 TDO 四條訊號線,就能驅動及讀取接腳狀態,不依賴實體探針接觸。對於測試治具無法接觸的BGA 互連,邊界掃描能在不拆開封裝的情況下,逐一檢查網路是否存在開路或短路,這正是它的重要價值。 注意事項 JTAG 邊界掃描的價值,在於突破封裝限制以檢查數位互連,但它不能取代所有 PCB 測試。設計階段預先規劃掃描鏈、準備邊界掃描描述語言(BSDL)檔案並預留測試點,才能真正提高量產測試覆蓋率。 一、邊界掃描工作原理 掃描鏈上每顆相容晶片的內部,都包含測試存取埠(TAP)控制器、指令暫存器與資料暫存器群。T......