濕熱環境下PCB CAF導電陽極絲失效分析與材料選型
1 分鐘
- 一、CAF 失效機理與典型形貌
- 二、無鉛化之後 CAF 問題為何明顯放大
- 三、量產環節兩大誘因
- 四、CAF 測試與防控實操準則
- 結論
- PCB CAF 失效與材料選型常見問題
- 推薦閱讀
儲能電站、車載電控、海上風電變流器的 PCB,服役環境常年高濕,設計壽命動輒十年起步。這類客訴有個共同特徵:設備間歇性死機或漏電保護誤動作,拆板送回實驗室量測,絕緣電阻又恢復正常,復測復現不了。折騰幾輪後把板子做切片,才在玻纖布層裡找到那根細如髮絲的金屬絲,PCB CAF 失效的排查至此才算摸到門。
CAF(導電陽極絲)是銅離子在高濕高壓下沿玻纖與樹脂界面電化學遷移形成的導電通道,屬於典型的 PCB 絕緣失效。它和表面枝晶不是一回事:枝晶生長在板面看得見的位置,CAF 躲在基材內部,常規目檢和簡單量測都抓不到它。PCB 耐濕可靠性做得好不好,很大程度上就看對 CAF 的認知深度。
注意事項
CAF 屬於藏在 PCB 基材內部的絕緣可靠性失效,外觀檢查正常並不代表沒有風險。設計、材料與製程必須同時管控,才能降低濕熱環境下的長期失效機率。
一、CAF 失效機理與典型形貌
CAF 生長需要四個條件同時成立:濕氣提供電解環境、導體間存在直流偏壓、玻纖/樹脂界面存在親水通道、陽極有銅源。通電後陽極銅氧化溶出 Cu+,在電場驅動下沿玻纖束表面向陰極遷移,沿途還原堆積成絲狀或樹枝狀沉積,最終把相鄰導體連通。切片金相下,CAF 細絲貼著玻纖輪廓走,這是和金屬枝晶最直觀的區分特徵。高發位置有規律:鍍通孔孔壁到孔壁、孔到相鄰走線、內層平行導體之間,哪裡間距小、哪裡鑽孔應力大,哪裡就是重災區。
二、無鉛化之後 CAF 問題為何明顯放大
早年有鉛製程回流焊峰值溫度約 220°C,無鉛化之後推到 245~260°C,板材承受的熱衝擊上了一個台階。玻纖表面處理劑與環氧樹脂的界面在反覆熱衝擊下產生微裂紋,濕氣順著裂紋滲入,恰好構成 CAF 生長的現成通道。疊加高密度互連(HDI)電路板孔間距不斷縮小、內層電壓越來越高,CAF 從小眾失效模式變成車規與儲能客訴清單裡的常客。FR-4 抗 CAF 性能不再是板材規格書裡可以忽略的備註項。
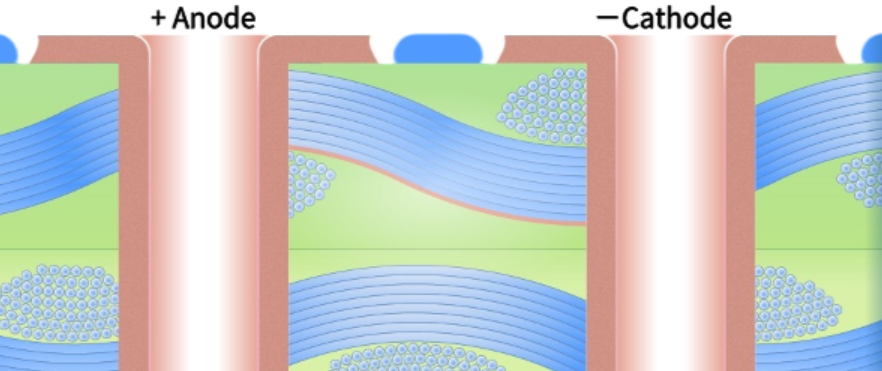
圖:CAF 沿玻纖界面剖面與導通路徑
三、量產環節兩大誘因
CAF 測試做過千百次,真正量產翻車的誘因往往樸素得多:
- 鑽孔與除膠渣留下隱患通道。鑽頭磨損鈍化、進給轉速參數不匹配,孔壁產生毛刺與微裂紋;等離子或高錳酸鉀除膠渣處理不足,孔壁殘留環氧膠渣,除膠過度又把玻纖表面刻蝕得過於親水。兩種極端都在給 CAF 鋪路。
- 板材與濕度管控鬆動。圖省錢選了未做 CAF 驗證的普通板材,或板材開封後烘板不及時、真空包裝破損仍上線,含水率超標的板子過回流焊,等於把電解液提前封進了基材。
四、CAF 測試與防控實操準則
1測試方法與判據
- PCB CAF 測試按 IPC-TM-650 2.6.25 執行:梳型測試板置於 85°C、85%RH 環境,導體間施加直流偏壓(常見 50~550 V,按實際應用電壓折算),連續監測 500~1000 小時,絕緣電阻下降超過一個數量級即判定失效。
- 新板材導入、鑽孔參數變更、助焊劑或清洗製程變更三個節點必測,報告歸檔備查,車規客戶審核幾乎必查這一項。
CAF 測試與判定重點
環境條件:85°C、85%RH,並依實際應用施加直流偏壓。
監測時間:連續監測 500~1000 小時,記錄絕緣電阻變化。
判定原則:絕緣電阻下降超過一個數量級時,應判定為失效並追查材料與製程原因。
2材料與間距設計
- 板材鎖定抗 CAF 材料:優先選無鹵中 Tg 以上、板材廠提供 CAF 驗證報告的型號,規格書明確寫入抗 CAF 要求,而非只標示玻璃轉移溫度(Tg)值。
- 孔到孔、孔到線淨空按偏壓等級拉開:相鄰孔壁間距不少於 0.6 mm,孔到內層走線不少於 0.5 mm,高壓區域在此基礎上再放大一倍。
3製程與儲運管控
- 鑽孔段管控鑽頭壽命與進給參數,除膠渣處理強度用切片確認,既要除淨膠渣又不能咬傷玻纖。
- 板材上線前 110~120°C 烘板 2~4 小時除濕,印錫後到回流焊的等待時間寫入標準作業程序(SOP),成品出貨真空包裝配濕度指示卡。
圖:CAF 試板結構細節圖
結論
CAF 可怕之處不在於失效機理複雜,而在於它是一場持續數年的慢性反應,出貨前的任何一道常規檢驗都攔不住它。防控的關鍵是把工作前移:選型階段鎖定抗 CAF 板材並索要驗證數據,設計階段把孔間距按電壓等級拉開,製程端管住鑽孔、除膠與濕度三個變數。該做的 CAF 測試一次都不能省,服役環境越濕熱,這筆測試費就越值。
PCB CAF 失效與材料選型常見問題
問:什麼是 PCB CAF 失效?
CAF(導電陽極絲)是銅離子在高濕、高壓與直流偏壓條件下,沿玻纖與樹脂界面形成的內部導電通道。它藏在基材內,不一定能透過目視或一般絕緣量測發現。
問:CAF 與表面金屬枝晶有什麼不同?
表面枝晶通常生長在板面,CAF 則沿玻纖束與樹脂界面在板材內部遷移。切片金相觀察時,CAF 細絲會貼著玻纖輪廓延伸,這是兩者的重要差異。
問:CAF 測試通常採用哪些條件?
可依 IPC-TM-650 2.6.25 執行梳型測試板試驗,常見條件為 85°C、85%RH、直流偏壓 50~550 V,連續監測 500~1000 小時;絕緣電阻下降超過一個數量級時,通常判定為失效。
問:如何選擇抗 CAF PCB 材料?
優先選擇板材廠提供 CAF 驗證報告的抗 CAF 材料,並將抗 CAF 要求寫入材料規格。不能只看玻璃轉移溫度(Tg),還要確認玻纖處理、樹脂系統與濕熱偏壓測試數據。
問:PCB 設計如何降低 CAF 風險?
應依偏壓等級拉開孔到孔、孔到線與內層平行導體間距;文中建議相鄰孔壁至少 0.6 mm、孔到內層走線至少 0.5 mm,高壓區再加大間距並降低不必要的鑽孔應力。
問:量產時如何控制 CAF 誘因?
重點包括管控鑽頭壽命與進給參數、以切片確認除膠渣處理強度、板材開封後及時烘板,以及在回流焊前控制等待時間與包裝濕度。新板材、鑽孔或清洗製程變更時應重新驗證。
推薦閱讀
如需延伸了解 PCB 材料、鑽孔、濕熱可靠性與製程管控,可參考以下繁體中文文章:
持續學習
高密度板測試覆蓋率攻堅:PCB 製造測試中的 JTAG 邊界掃描
隨著球柵陣列(BGA)封裝普及,針床治具的探針無法接觸元件底部的節點,使用飛針測試一片複雜主機板可能需要半小時以上,新產品導入(NPI)階段還需要額外支出治具費用。雙面高密度電路板的情況更加棘手:板面布滿元件,測試點難以安排,傳統電路內測試(ICT)的覆蓋率也受到限制。邊界掃描測試正是為了處理這類測試盲區,但許多團隊直到客戶進行工廠稽核時,才發現設計階段根本沒有預留相關資源。 IEEE 1149.1 標準(俗稱 JTAG)在晶片各個輸入/輸出(I/O)接腳旁嵌入掃描單元,透過 TCK、TMS、TDI 與 TDO 四條訊號線,就能驅動及讀取接腳狀態,不依賴實體探針接觸。對於測試治具無法接觸的BGA 互連,邊界掃描能在不拆開封裝的情況下,逐一檢查網路是否存在開路或短路,這正是它的重要價值。 注意事項 JTAG 邊界掃描的價值,在於突破封裝限制以檢查數位互連,但它不能取代所有 PCB 測試。設計階段預先規劃掃描鏈、準備邊界掃描描述語言(BSDL)檔案並預留測試點,才能真正提高量產測試覆蓋率。 一、邊界掃描工作原理 掃描鏈上每顆相容晶片的內部,都包含測試存取埠(TAP)控制器、指令暫存器與資料暫存器群。T......
濕熱環境下PCB CAF導電陽極絲失效分析與材料選型
儲能電站、車載電控、海上風電變流器的 PCB,服役環境常年高濕,設計壽命動輒十年起步。這類客訴有個共同特徵:設備間歇性死機或漏電保護誤動作,拆板送回實驗室量測,絕緣電阻又恢復正常,復測復現不了。折騰幾輪後把板子做切片,才在玻纖布層裡找到那根細如髮絲的金屬絲,PCB CAF 失效的排查至此才算摸到門。 CAF(導電陽極絲)是銅離子在高濕高壓下沿玻纖與樹脂界面電化學遷移形成的導電通道,屬於典型的 PCB 絕緣失效。它和表面枝晶不是一回事:枝晶生長在板面看得見的位置,CAF 躲在基材內部,常規目檢和簡單量測都抓不到它。PCB 耐濕可靠性做得好不好,很大程度上就看對 CAF 的認知深度。 注意事項 CAF 屬於藏在 PCB 基材內部的絕緣可靠性失效,外觀檢查正常並不代表沒有風險。設計、材料與製程必須同時管控,才能降低濕熱環境下的長期失效機率。 一、CAF 失效機理與典型形貌 CAF 生長需要四個條件同時成立:濕氣提供電解環境、導體間存在直流偏壓、玻纖/樹脂界面存在親水通道、陽極有銅源。通電後陽極銅氧化溶出 Cu+,在電場驅動下沿玻纖束表面向陰極遷移,沿途還原堆積成絲狀或樹枝狀沉積,最終把相鄰導體連通。切片......
專業製造中的 PCB 清潔度:防止污染並確保長期可靠性
在 PCB 製造過程中,電路板幾乎在每個階段都會被各種汙染物弄髒。在焊接製程中,助焊劑(不論是松香型或更新的有機型)可能留下殘渣或離子鹽,附著在焊墊與走線上並帶有黏性。接下來的蝕刻、電鍍與微蝕刻;若沖洗不完全,化學製程會在銅面上殘留金屬離子。鑽孔、成型與分板時也會產生金屬屑、玻璃纖維粉塵與基材碎片等微小顆粒。 這些碎屑可能卡在零件之間、爬進導通孔或卡在間距狹窄的導體間。在無管控的環境中,棉絮與一般灰塵等空氣汙染物只會讓風險更高。人員與機械搬運也會加劇髒汙:指紋帶有油脂與鹽分,廠內機器也可能留下一層吸濕的潤滑劑薄膜。業界研究持續指出,PCB 在整個製程中面臨各種汙染源,即使最微小的殘留也可能成為失效點。 常見汙染類別包括: 助焊劑活化劑與鹵素 金屬顆粒 灰塵、纖維與基材碎屑 殘留清洗溶劑 殘留濕氣與濕度 殘留物對電氣性能與長期可靠度的影響 身為一位正在製作 PCB 的愛好者,我逐漸了解到殘留物其實會拖慢板子性能。任何飛濺的灰塵或焊錫都可能阻擋氣流並造成熱點。灰塵會形成薄層,成為絕緣體,干擾散熱。助焊劑殘留尤其令人擔心,因為大多數會吸水,吸水後形成導電膜,降低表面絕緣電阻(SIR)。這些薄膜在電偏壓下......
高可靠訂單驗收爭議頻發:IPC‑A‑600、IPC‑A‑610與J‑STD‑001實戰對照要點
隨著車規域控制器、醫療監控設備、軌道交通、航空電子相關訂單持續增多,客戶工廠審核環節,經常會問到的第一個實際問題就是「到底依照哪一套IPC標準開展產品驗收」。實際業務當中,很多品質糾紛,根源都是標準引用搞混:電路板生產廠家按照裸板相關標準完成生產出貨,組裝端卻拿成品組裝的標準做判定退貨;供需兩方各自拿不同規範條文作為依據,造成整批貨物擱置數週,問題沒辦法閉環結案。 IPC‑A‑600用來管控裸板檢驗,IPC‑A‑610針對組裝成品檢驗,J‑STD‑001偏向焊接工藝管控,三套標準相互關聯,但各自適用範圍劃分清晰。如果採購規格只簡單標註「按照IPC三級驗收」,沒有寫明標準編號、版本以及配套規範,實際上等同於驗收條件沒有明確界定。 一、三套標準各自管控範圍 IPC‑A‑600《印製板可接受性》,屬於以圖示為主的裸板外觀判定標準。主要判定基材分層、白斑起泡、孔銅完好程度、阻焊附著力、表面處理變色這類裸板相關缺陷。實際作業一般會搭配IPC‑6012性能規範一起使用,IPC‑6012會明確孔銅厚度、介質層厚度等各項指標的最低量化要求。 IPC‑A‑610《電子組件可接受性》,用於組裝完成之後的電路板成品檢驗......
PCB 焊接性測試完整指南:J-STD-002/003、潤濕標準與可靠度
重點摘要 核心目的:在正式組裝之前確認焊料潤濕能力,避免良率下降與焊點失效。 破壞性測試:依照 J-STD-002,完成焊接性測試的元件與測試 Coupon 不得重新投入正式生產。 合格標準:元件接腳要求至少 95% 焊料覆蓋率,裸露散熱焊墊則要求至少 80%。 主要缺陷:可檢出不潤濕(基底金屬裸露)、退潤濕(焊料回縮),以及 ENIG 的 Black Pad 問題。 DFM 預防:使用 Thermal Relief、避免絲印覆蓋焊墊,並根據預期儲存壽命選擇合適的 PCB 表面處理。 焊接性測試(Solderability Test)會在您將整捲元件正式投入生產線之前,先回答一個最重要的問題:熔融焊料究竟能不能真正附著在這個表面上?如果跳過這項測試,您可能要等到回流焊完成後才得到答案——此時整批 PCB 已經出現焊點開路與元件立碑。 在本指南中,您將了解: 焊接性測試實際量測什麼,以及為什麼會發生潤濕失敗 Dip-and-Look、Wetting Balance、Solder Float 與 Reflow Simulation 的差異 J-STD-002 與 J-STD-003 的實際測試參數,包......
PCB 檢驗標準完整指南:AOI、X-Ray、ICT、FCT 與 IPC
重點摘要 多層次防護:結合 AOI、AXI、ICT 與 FCT,可以涵蓋不同檢測方式各自的盲區。 錫膏印刷:錫膏印刷可能造成高達 60% 的組裝缺陷,因此越早進行檢查越重要。 IPC 標準:IPC Class 3 將 BGA 空洞限制由 25% 收緊至 10%,因此會提高製造成本。 熱平衡:讓元件兩端在 PCB 佈局中具有相近的受熱條件,可以平衡回流焊時的拉力並降低立碑風險。 設計控制:清楚的測試焊墊以及容易辨識的極性標記,有助於提高自動化檢測的可靠度。 PCB 檢驗並不是在生產結束時只進行一次檢查,而是由多種檢查與測試方式共同組成,每個階段都針對其他方法可能無法發現的問題。AOI 可以快速找出肉眼可見的焊接缺陷,但無法看到隱藏在 BGA 下方的焊點;X 光檢查可以看到這些隱藏連接,卻仍然無法確認完成組裝的電路板是否能正常上電並按照預期運作。因此,可靠的 PCB 檢驗必須在正確的製造階段使用正確的方法。 在本指南中,您將了解: PCB 檢驗涵蓋哪些內容,從裸板一路到完成組裝的 PCBA AOI、X 光、ICT 與功能測試之間的差異 哪些焊點缺陷最容易造成產品現場退貨 焊球內部允許存在多少空洞 IP......