專業製造中的 PCB 清潔度:防止污染並確保長期可靠性
1 分鐘
- 現代 PCB 製程中的整合潔淨度管控
- 高可靠度組件的工業級清洗方法
- 專業製造如何降低後製程清洗需求
- 長期 PCB/PCBA 可靠度的最佳實踐
- 常見問題(FAQ)
在 PCB 製造過程中,電路板幾乎在每個階段都會被各種汙染物弄髒。在焊接製程中,助焊劑(不論是松香型或更新的有機型)可能留下殘渣或離子鹽,附著在焊墊與走線上並帶有黏性。接下來的蝕刻、電鍍與微蝕刻;若沖洗不完全,化學製程會在銅面上殘留金屬離子。鑽孔、成型與分板時也會產生金屬屑、玻璃纖維粉塵與基材碎片等微小顆粒。
這些碎屑可能卡在零件之間、爬進導通孔或卡在間距狹窄的導體間。在無管控的環境中,棉絮與一般灰塵等空氣汙染物只會讓風險更高。人員與機械搬運也會加劇髒汙:指紋帶有油脂與鹽分,廠內機器也可能留下一層吸濕的潤滑劑薄膜。業界研究持續指出,PCB 在整個製程中面臨各種汙染源,即使最微小的殘留也可能成為失效點。
常見汙染類別包括:
- 助焊劑活化劑與鹵素
- 金屬顆粒
- 灰塵、纖維與基材碎屑
- 殘留清洗溶劑
- 殘留濕氣與濕度
殘留物對電氣性能與長期可靠度的影響
身為一位正在製作 PCB 的愛好者,我逐漸了解到殘留物其實會拖慢板子性能。任何飛濺的灰塵或焊錫都可能阻擋氣流並造成熱點。灰塵會形成薄層,成為絕緣體,干擾散熱。助焊劑殘留尤其令人擔心,因為大多數會吸水,吸水後形成導電膜,降低表面絕緣電阻(SIR)。這些薄膜在電偏壓下還會引發電化遷移,金屬離子溶解後重新沉積成樹枝狀結晶,橋接導體。助焊劑或清洗劑的離子殘留、鹽類與胺類也會降低 SIR 並加速腐蝕。簡言之,離子汙染導致溶液導電,提供腐蝕與樹枝狀結晶生長的環境,最終造成板子失效。
電氣與功能後果包括:
- 氧化導致走線與焊點電阻上升
- 漏電流與電氣雜訊
- 樹枝狀結晶造成間歇或永久短路
- 對濕度與電壓應力更敏感
為何不受控的汙染會導致現場失效
在航太與醫療等關鍵電子產品中,即使極微量汙染也可能造成昂貴的現場失效。舉例來說,飛控 PCB 上只要有一個未完全清洗的焊點,在振動下就可能短路。
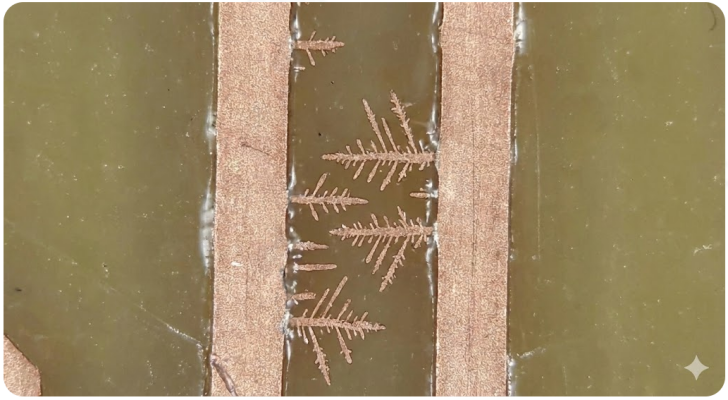
業界失效分析指出,近三分之一的高可靠度 PCB 失效源自汙染。消費性產品或許能容忍輕微缺陷,但任務關鍵型電子產品不能。因此對專業製造商而言,潔淨度是核心可靠度要求。
現代 PCB 製程中的整合潔淨度管控
專業產線中的自動化清洗步驟
今日的 PCB 廠 在多個環節內建清洗。光阻顯影與 UV 曝光後,通常以鹼性溶液洗去未顯影光阻;電鍍通孔與走線前,裸板也會徹底清洗,確保新銅層正確結合。這些清洗步驟由電腦控制的噴淋自動完成,在每個階段去除光阻、蝕刻殘留、氧化物與油脂。JLCPCB 等製造商明確記錄這些步驟。自動連線清洗機也可能在鑽孔後或組裝前插入,掃除碎屑。關鍵在於專業產線使用受控的機台與化學品(而非手動擦拭)在每道製程後沖洗並乾燥 PCB。
受控製程中的免洗與低殘留助焊劑策略
為減少清洗需求,工廠常使用免洗或低殘留助焊劑。免洗助焊劑設計成留下惰性、不導電的殘留,理論上不需清洗;高活性需求或極高密度 BGA 才保留易用去離子水沖洗的水溶性助焊劑。
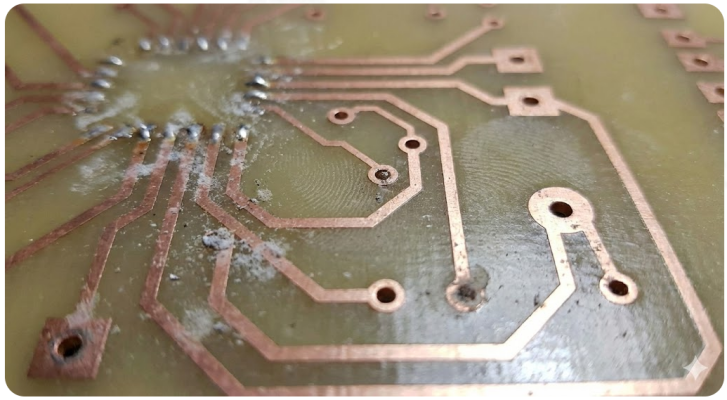
然而,即便免洗製程也受嚴格控制:助焊劑種類與溫度曲線匹配,使回流時完全分解;組裝工程師也會最佳化錫膏量與鋼板設計,減少助焊劑過量。航太或醫療製造商仍可能執行最終清洗。如某焊接指南所述,在關鍵組件中,任何殘留助焊劑薄膜都可能吸濕或在熱循環下劣化,因此即便使用免洗助焊劑,某些情況下仍會考慮清洗。x.
線上檢測與離子汙染測試標準
現代廠商不只靠目視與期望,而是將 IPC 與軍規潔淨度標準作為品質關卡。線上 AOI 相機例行掃描板面,尋找可見殘留、缺件或髒污焊墊;電性測試可捕捉導電殘留造成的漏電。離子潔淨度方面,IPC-TM-650 方法或表面絕緣電阻(SIR)量測可量化板面導電度。
典型允收限值依產品等級與應用介於 0.1 至 1.0 µg NaCl 當量/cm²。這些客觀指標確保出貨前汙染維持在安全範圍內。
高可靠度組件的工業級清洗方法
量產中的超音波與水基清洗
大量生產時,工廠常採用工業清洗機。超音波浸泡最為常見:將板子置於清洗液槽,高頻聲波產生空蝕氣泡,刷洗零件底部與間隙,可清除 BGA 底部或隱藏焊點的頑固助焊劑。
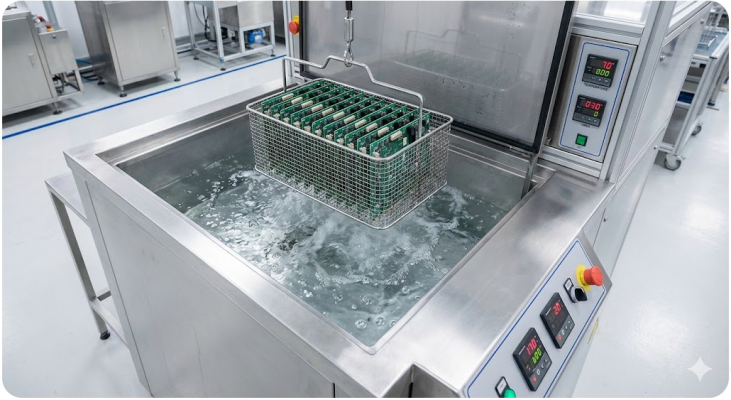
板子經多道清洗與沖洗槽輸送,常搭配毛刷或噴嘴,最後以熱風或真空乾燥。航太業界指出,批次水基系統對大量 PCB 高效,無閃點且可過濾循環用水。清洗專家表示,水基法環保且徹底,但需處理廢水。
蒸氣脫脂與精密溶劑應用
若不宜用水或需極精細清洗,可考慮蒸氣脫脂或溶劑製程。蒸氣脫脂使用低表面張力溶劑,加熱成蒸氣後在較冷 PCB 上凝結,溶解油脂與有機物後滴落,板子潔淨乾燥無痕,特別適用於細間距零件,因低黏度蒸氣可深入晶片與連接器底部溶解殘留。現代脫脂機可長時間回收溶劑,大量生產亦高效。
多數製造商以電子級溶劑(異丙醇、專用助焊劑清除劑或低殘留除助焊劑)手工或精密清洗。這些精密產品必須不導電且快速揮發,避免留下殘留。
塗覆保形塗層前的特殊技術
塗覆保形塗層前需二次清洗。電漿清洗以離子化氧氣去除微米級有機物並活化表面,此乾式製程可清除奈米級薄膜,對醫療 PCB 等要求極致潔淨的應用至關重要。
專業製造如何降低後製程清洗需求
從設計階段預防汙染的 DFM 準則
可製造性設計(DFM)對潔淨度至關重要。良好 DFM 讓板子易於清洗與檢查:例如放置測試 coupon 與基準點,使 AOI 無阻礙;零件間距讓清洗噴淋可深入底部;設計可拆式支撐或蓋板,使清洗噴流可到達,並減少非必要通孔焊點。連防焊與絲印也選耐溶劑型。
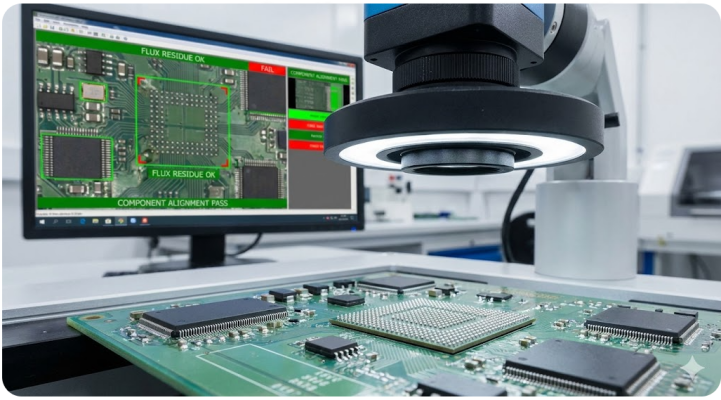
雖未常寫入標準,這些做法已屬常規。DFM 準則強調清洗液通道並避免死角,可減少返工並獲得更乾淨的板子。
潔淨室組裝與受控環境的優勢
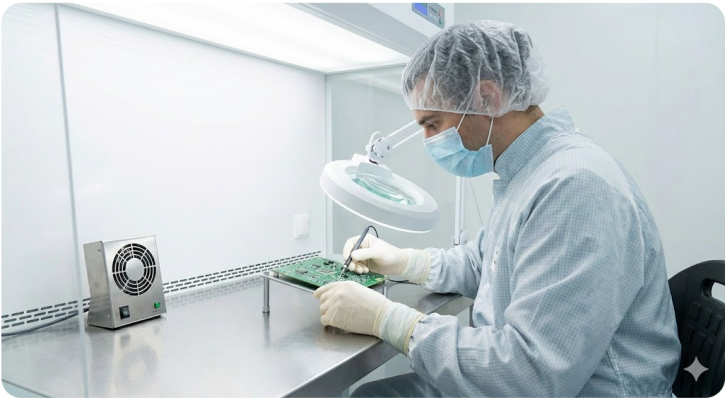
組裝環境本身亦嚴格受控。高可靠度 PCB 在潔淨室組裝,空氣過濾除塵,人員穿戴手套與無塵衣避免皮膚油脂污染板子。工作站具 ESD 防護與離子風扇,中和帶電塵埃;溫濕度保持窄幅——濕度過高易腐蝕,過低則生靜電。元件儲存亦含濕度指示卡,乾燥櫃保持板材與零件乾燥。
長期 PCB/PCBA 可靠度的最佳實踐
專業流程中的預防性搬運與儲存
製造完成後仍需維持潔淨。PCB 與套料通常存放於防靜電防潮袋,內含乾燥劑或乾燥箱,防止濕氣侵入。人員操作時戴指套或手套,避免皮膚油脂沾裸銅。套料區使用無塵墊並持續擦拭。最終板子經 UV 檢測甚至 IR 熱點掃描後才出貨。
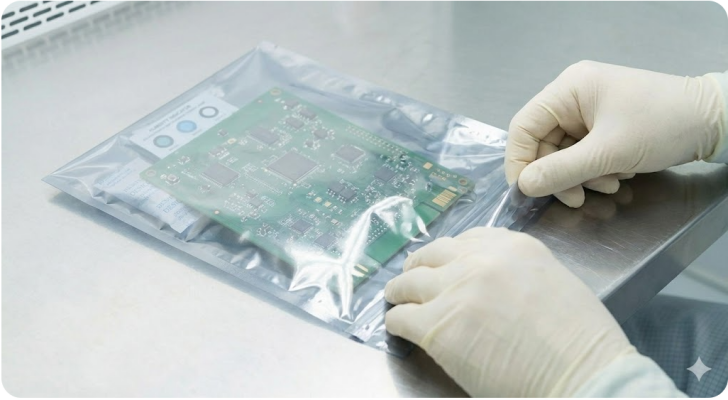
元件濕度敏感等級(MSL)亦極重要。最先進廠房會監控捲軸車間壽命,對超過乾燥時間的零件進行烘烤,防止後續焊錫飛濺或封裝龜裂等看似汙染的缺陷。濕式清洗後可用真空乾燥,長期儲存時可塗薄層防鏽膜。
與製造商合作,內建潔淨度保證
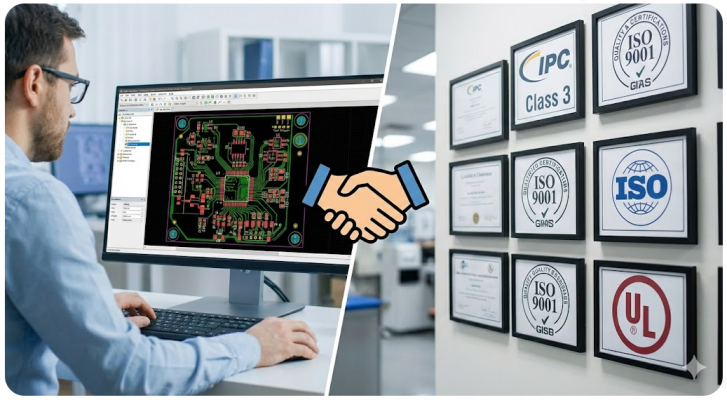
對設計者與工程師而言,確保 PCB 潔淨度的最佳方式是與有能力的製造商合作。請向您的板廠或PCBA 服務 詢問其潔淨度管控:是否遵循 IPC Class 3?組裝後清洗製程為何?能否提供 ROSE(離子測試)或 SIR 報告?如 JLCPCB 等一流 EMS 業者在整個組裝流程整合嚴謹、技術驅動的檢測,並常擁有包含潔淨度條件的認證(UL/ISO/IPC)。
常見問題(FAQ)
Q. PCB 汙染如何影響表面絕緣電阻(SIR)?
汙染,尤其是助焊劑或清洗劑的離子殘留,會在 PCB 表面形成導電膜,降低表面絕緣電阻。在濕度與電偏壓下,這些薄膜會產生漏電流與電化遷移。
Q. 目視檢查足以驗證 PCB 潔淨度嗎?
否。許多離子汙染物光學不可見。AOI 可檢測可見殘留或焊點缺陷,但需 ROSE 測試、SIR 測試或離子色譜等定量方法才能準確評估離子潔淨度。
Q. 為何「免洗」組件有時仍會在現場失效?
免洗助焊劑僅在製程條件嚴格受控時才留下低量、不導電殘留。不當回流曲線、過量錫膏或嚴苛操作環境可能使殘留吸濕或劣化,導致漏電或腐蝕。
Q. 汙染對高壓或高阻抗電路有何影響?
在高壓或高阻抗設計中,極小漏電路徑即可扭曲訊號、增加雜訊或引發擊穿。汙染降低沿面與間隙有效性,增加電弧與絕緣失效風險。
汙染會永久殘留在 PCB 內部嗎?
會。若清洗不足,汙染物可能殘留於導通孔、底部端接元件(BTC)下方或內層間。一旦密封,這些殘留將難以或無法移除,導致長期可靠度問題。
Q. 組裝後一定需要清洗嗎?
不一定。許多消費與工業產品採用受控免洗製程,無需組裝後清洗。然而,高可靠度、嚴苛環境或長生命週期產品通常需額外清洗與驗證,以符合嚴格離子潔淨度限制。
Q. 即使電路功能正常,汙染仍會影響熱性能嗎?
會。灰塵層、助焊劑膜或零件底部殘留會成為熱絕緣體。即使電氣功能正常,升溫會加速老化、縮短元件壽命並提高失效率。
持續學習
專業製造中的 PCB 清潔度:防止污染並確保長期可靠性
在 PCB 製造過程中,電路板幾乎在每個階段都會被各種汙染物弄髒。在焊接製程中,助焊劑(不論是松香型或更新的有機型)可能留下殘渣或離子鹽,附著在焊墊與走線上並帶有黏性。接下來的蝕刻、電鍍與微蝕刻;若沖洗不完全,化學製程會在銅面上殘留金屬離子。鑽孔、成型與分板時也會產生金屬屑、玻璃纖維粉塵與基材碎片等微小顆粒。 這些碎屑可能卡在零件之間、爬進導通孔或卡在間距狹窄的導體間。在無管控的環境中,棉絮與一般灰塵等空氣汙染物只會讓風險更高。人員與機械搬運也會加劇髒汙:指紋帶有油脂與鹽分,廠內機器也可能留下一層吸濕的潤滑劑薄膜。業界研究持續指出,PCB 在整個製程中面臨各種汙染源,即使最微小的殘留也可能成為失效點。 常見汙染類別包括: 助焊劑活化劑與鹵素 金屬顆粒 灰塵、纖維與基材碎屑 殘留清洗溶劑 殘留濕氣與濕度 殘留物對電氣性能與長期可靠度的影響 身為一位正在製作 PCB 的愛好者,我逐漸了解到殘留物其實會拖慢板子性能。任何飛濺的灰塵或焊錫都可能阻擋氣流並造成熱點。灰塵會形成薄層,成為絕緣體,干擾散熱。助焊劑殘留尤其令人擔心,因為大多數會吸水,吸水後形成導電膜,降低表面絕緣電阻(SIR)。這些薄膜在電偏壓下......
高可靠訂單驗收爭議頻發:IPC‑A‑600、IPC‑A‑610與J‑STD‑001實戰對照要點
隨著車規域控制器、醫療監控設備、軌道交通、航空電子相關訂單持續增多,客戶工廠審核環節,經常會問到的第一個實際問題就是「到底依照哪一套IPC標準開展產品驗收」。實際業務當中,很多品質糾紛,根源都是標準引用搞混:電路板生產廠家按照裸板相關標準完成生產出貨,組裝端卻拿成品組裝的標準做判定退貨;供需兩方各自拿不同規範條文作為依據,造成整批貨物擱置數週,問題沒辦法閉環結案。 IPC‑A‑600用來管控裸板檢驗,IPC‑A‑610針對組裝成品檢驗,J‑STD‑001偏向焊接工藝管控,三套標準相互關聯,但各自適用範圍劃分清晰。如果採購規格只簡單標註「按照IPC三級驗收」,沒有寫明標準編號、版本以及配套規範,實際上等同於驗收條件沒有明確界定。 一、三套標準各自管控範圍 IPC‑A‑600《印製板可接受性》,屬於以圖示為主的裸板外觀判定標準。主要判定基材分層、白斑起泡、孔銅完好程度、阻焊附著力、表面處理變色這類裸板相關缺陷。實際作業一般會搭配IPC‑6012性能規範一起使用,IPC‑6012會明確孔銅厚度、介質層厚度等各項指標的最低量化要求。 IPC‑A‑610《電子組件可接受性》,用於組裝完成之後的電路板成品檢驗......
PCB 焊接性測試完整指南:J-STD-002/003、潤濕標準與可靠度
重點摘要 核心目的:在正式組裝之前確認焊料潤濕能力,避免良率下降與焊點失效。 破壞性測試:依照 J-STD-002,完成焊接性測試的元件與測試 Coupon 不得重新投入正式生產。 合格標準:元件接腳要求至少 95% 焊料覆蓋率,裸露散熱焊墊則要求至少 80%。 主要缺陷:可檢出不潤濕(基底金屬裸露)、退潤濕(焊料回縮),以及 ENIG 的 Black Pad 問題。 DFM 預防:使用 Thermal Relief、避免絲印覆蓋焊墊,並根據預期儲存壽命選擇合適的 PCB 表面處理。 焊接性測試(Solderability Test)會在您將整捲元件正式投入生產線之前,先回答一個最重要的問題:熔融焊料究竟能不能真正附著在這個表面上?如果跳過這項測試,您可能要等到回流焊完成後才得到答案——此時整批 PCB 已經出現焊點開路與元件立碑。 在本指南中,您將了解: 焊接性測試實際量測什麼,以及為什麼會發生潤濕失敗 Dip-and-Look、Wetting Balance、Solder Float 與 Reflow Simulation 的差異 J-STD-002 與 J-STD-003 的實際測試參數,包......
PCB 檢驗標準完整指南:AOI、X-Ray、ICT、FCT 與 IPC
重點摘要 多層次防護:結合 AOI、AXI、ICT 與 FCT,可以涵蓋不同檢測方式各自的盲區。 錫膏印刷:錫膏印刷可能造成高達 60% 的組裝缺陷,因此越早進行檢查越重要。 IPC 標準:IPC Class 3 將 BGA 空洞限制由 25% 收緊至 10%,因此會提高製造成本。 熱平衡:讓元件兩端在 PCB 佈局中具有相近的受熱條件,可以平衡回流焊時的拉力並降低立碑風險。 設計控制:清楚的測試焊墊以及容易辨識的極性標記,有助於提高自動化檢測的可靠度。 PCB 檢驗並不是在生產結束時只進行一次檢查,而是由多種檢查與測試方式共同組成,每個階段都針對其他方法可能無法發現的問題。AOI 可以快速找出肉眼可見的焊接缺陷,但無法看到隱藏在 BGA 下方的焊點;X 光檢查可以看到這些隱藏連接,卻仍然無法確認完成組裝的電路板是否能正常上電並按照預期運作。因此,可靠的 PCB 檢驗必須在正確的製造階段使用正確的方法。 在本指南中,您將了解: PCB 檢驗涵蓋哪些內容,從裸板一路到完成組裝的 PCBA AOI、X 光、ICT 與功能測試之間的差異 哪些焊點缺陷最容易造成產品現場退貨 焊球內部允許存在多少空洞 IP......
PCB 製造中的焊點檢驗:3D AOI 與 X 光檢測
重點摘要 焊點檢驗是現代 PCB 製造的關鍵環節,可及早發現缺陷並確保產品可靠度。製造商結合錫膏檢測(SPI)、用於可見焊點的 3D AOI,以及用於檢查 BGA/QFN 隱藏問題的 X 光檢測,即可有效發現錫橋、冷焊、立碑與枕頭效應等常見缺陷。依循 IPC-A-610 標準並採用分層檢驗策略,可顯著降低現場失效率,同時提高一次通過率。JLCPCB 的專業製程可為原型製作與大量生產提供經過完整檢驗的高品質電路板。 現代智慧型手機主機板在比手掌還小的電路板上,密集配置了超過 3,000 個焊點。只要其中一個焊點在產品投入使用後失效,就足以讓整台產品故障。這就是現實;隨著封裝尺寸持續縮小,例如 0201 被動元件與 0.4 mm 間距 BGA,焊點檢驗已成為影響 PCB 製造品質最重要的單一環節。 本文將說明良好與不良焊點的差異、不同檢驗技術分別適合處理哪些問題,以及如何建立多層次策略,在缺陷產品離開工廠前將其攔截。本文也會介紹 JLCPCB 等製造商如何將這些系統整合至生產製程。 什麼是焊點檢驗?為什麼如此重要? 焊點檢驗究竟包含哪些工作?它是以系統化方式檢查已組裝印刷電路板(PCB)上的所有焊接連......
PCB高密封裝微觀失效與可靠度排查完整實務
重點摘要 光學檢測盲點:AOI適合識別板面缺陷,但無法直接觀察BGA、QFN等封裝底部焊點及板材內層微裂。 分層核心成因:環氧樹脂、玻璃纖維與銅箔的熱膨脹係數不匹配,會在迴流焊及溫度循環中累積界面剪切應力。 標準排查順序:應遵循由外至內、先無損後破壞的原則,依序進行電氣定位、C-SAM、微切片、SEM及EDX分析。 微觀判定重點:需檢查焊點氣孔、裂紋、界面剝離、IMC厚度及黑墊腐蝕等失效特徵。 量產預防策略:透過冷熱衝擊與高溫高濕偏壓測試,提前暴露焊點疲勞、過孔銅斷裂及層間絕緣劣化問題。 進行高層數、HDI高密度電路板研發與量產時,即使前期設計及製程全部依照規範執行,產品經過長時間高低溫、振動及篩選測試後,仍可能出現無規律斷訊故障。這類問題通常不是外觀可見的燒蝕損傷,而是板材內層或焊點介面產生肉眼難以察覺的微裂與分層缺陷。 隨著BGA、QFN及CSP微型封裝普及,線路與孔徑尺寸縮小至微米等級,不同材料之間熱膨脹差異形成的內應力也會被大幅放大。設備出現間歇性通訊異常時,若要快速定位真實失效源,必須結合材料熱力學、電氣定位、無損掃描及分層拆解檢測手段。 常規光學檢測存在天然盲點 產線一般依靠AOI自動......