適配HDI高階製程普及趨勢:Gerber X2/X3、ODB++與IPC-2581
1 分鐘
- 一、三套格式的技術底層差異
- 二、智能格式為何被板廠追捧
- 三、量產環節常見檔案缺陷
- 四、製造檔案輸出實操準則
- 總結
- 常見問題(Q&A)
- 推薦相關閱讀
車用電子、AI伺服器、低軌衛星通訊需求持續放量,六層板、八層任意層互連HDI板已經是常規訂單,板廠產線全面導入智慧化CAM與自動化曝光設備。硬體工程師打樣階段最頭疼的並非佈線本身,而是製造檔案包反覆被板廠工程師退回:阻抗備註缺失、槽孔鑽帶漏標、層別順序對不上,一來一回,兩週打樣週期直接報廢一半。統計下來,打樣延期的理由裡,檔案格式與資訊完整性問題佔了相當比重。
PCB製造檔案三十年來經歷三次疊代:早期RS-274X標準Gerber只承載純圖形,ODB++把疊層、鑽孔、網表、元件資料打包成單一資料庫,IPC-2581則以中立XML格式打通設計到製造的全數據鏈。三套格式如今同時活躍在供應鏈裡,各自有擁護者,工程師若不了解底層差異,輸出階段就會吃暗虧。
一、三套格式的技術底層差異
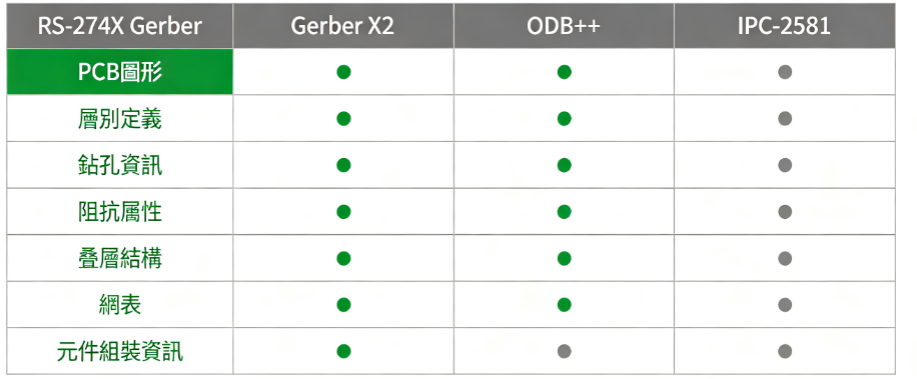
Gerber本質是矢量光繪語言,RS-274X把座標、光圈(Aperture)、D碼指令寫進單一檔案,三十年相容性讓它成為板廠CAM的通用語言。Gerber X2在圖形基礎上增加屬性區塊(TF、TA、TO指令),把檔案功能、孔屬性、物件屬性寫進光繪檔,CAM軟體讀了就能自動分辨阻焊層、字符層與鑽孔圖。Gerber X3再進一步,把元件位號、貼裝資訊納入,朝組裝資料一體化走。
ODB++出身Mentor(現歸西門子),1995年即定型:整個設計壓縮成一個.tgz檔,內部以階層式結構管理疊層、鑽孔、網表與元件,缺了哪一塊一目瞭然。IPC-2581由IPC協會主導,單一XML文本承載幾何、疊層、材料、網表、元件全量資訊,思科、英特爾等大廠組成的聯盟持續推動,強項是資料中立與長期可追溯。車間裡的叫法也亂:老工程師口中的「光繪帶」就是Gerber,歐美系板廠愛問「ODB包」,軍工與車規客戶的採購規格書近年開始明寫IPC-2581。
二、智能格式為何被板廠追捧
傳統Gerber檔案只有圖形,沒有網表。板廠CAM收到六層板光繪帶,要靠軟體重新描線重建網表,再與客戶附的IPC-D-356A網表比對,開路短路全靠這一步攔。阻抗控制更麻煩:線寬、介質厚度、介電常數分散在工程備註裡,工程師抄錯一個數,整批板阻抗就偏了。
Gerber X2的屬性、ODB++與IPC-2581的結構化資料,讓DFM引擎直接讀到原始設計意圖:哪些網路是阻抗線、哪些孔是背鑽孔、板邊哪些區域禁佈元件。NPI導入時溝通成本能降一半以上,這也是高階HDI板廠優先接收智能格式的根本原因。
三、量產環節常見檔案缺陷
檔案格式只是載體,真正讓產線踩坑的是資訊斷鏈。兩類問題反覆出現:
- 層別資訊缺失導致疊層錯位。純RS-274X光繪檔不帶層序定義,全靠檔名約定與README文件約定俗成。工程師命名隨意、壓縮包裡混入舊版本檔案,CAM按字母排序就把接地層與電源層對調,六層板做出來內層全反。這類錯誤目檢很難發現,要到功能測試甚至整機階段才暴露。
- 屬性與備註斷鏈造成DFM誤判。阻抗線沒有在Gerber X2裡掛屬性、鑽孔表遺漏槽孔長寬、成型層沒標註V-cut角度與殘厚,CAM系統只能按預設規則放行,微帶線阻抗偏差超過±10%,高速訊號眼圖直接閉合。
四、製造檔案輸出實操準則
想讓打樣一次通過,檔案輸出環節必須按板廠的閱讀習慣來組織:
1. 格式版本與交付組合
- 常規雙面板、四層板:RS-274X Gerber即可,但必須升級到X2,檔案功能(File Function)屬性寫全,別再讓板廠猜層別。
- 六層以上HDI、混壓板:優先輸出ODB++或IPC-2581,疊層結構、盲埋孔對位、背鑽深度資料一次帶齊。
- 檔案包固定搭配:Gerber或ODB之外,PCB fabrication drawing(製造圖)PDF不可省略,板厚與公差(±10%)、阻抗值與公差(±10%)、表面處理、孔徑公差(常規+0.08/-0.05mm)、驗收標準(IPC-A-600最新版及Class等級)逐項白紙黑字。
2. 檔案完整性自查清單
- 鑽孔檔用Excellon 2格式,槽孔(Plated Slot)單獨標註長寬,禁止用多個圓孔拼湊;銑外形層與V-cut層分開輸出。
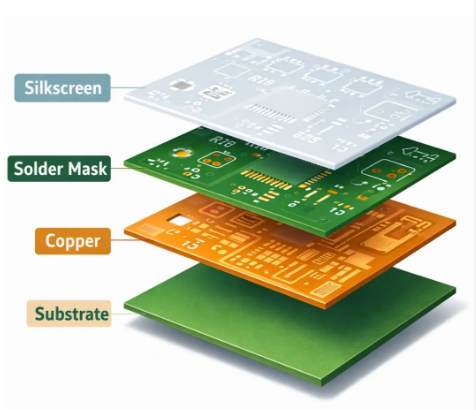
- 阻焊層補償按板廠能力設定,常規開窗放大2~4mil;絲印層壓焊盤位置記得避讓,高密板建議取消過孔蓋油改塞孔。
- 附IPC-D-356A網表與MD5校驗碼,壓縮包內禁止夾帶舊版檔案與EDA備份檔。
3. DFM自檢與板廠協同
- 出檔前用CAM軟體自行開包復查:最小線寬線距是否符合板廠製程(常規3/3mil,HDI 2/2mil),孔到線淨空是否大於8mil,阻焊橋最小3mil,這份PCB DFM checklist逐項打勾再發包。
- 與板廠約定DFM回饋時效:48小時內回覆工程確認(EQ)問題,打樣週期才有保障;量產板建議簽訂拼版(Panelization)與加邊規格,避免交貨時外形與預期不符。
總結
製造檔案不是設計完工後隨手導出的附屬品,它是工程師與板廠之間唯一的技術契約。Gerber X2/X3靠屬性補強守住存量相容,ODB++與IPC-2581以結構化資料承接高階製程的複雜度,長期看智能格式取代純圖形是大勢所趨。成熟團隊會把檔案輸出列入DFM自我檢測流程:版本、屬性、網表、製造圖四項齊套再發包,從源頭把打樣返工率壓下來,量產爬坡才不會被檔案問題絆住。
常見問題(Q&A)
問:Gerber X2 與 Gerber X3 有什麼不同?
Gerber X2 在圖形資料的基礎上增加屬性區塊,用於補充檔案功能、孔屬性與物件屬性等資訊。Gerber X3 則進一步納入元件位號與貼裝資訊,讓製造資料與組裝資料之間的銜接更完整。
問:為什麼本文建議高階 HDI 專案優先考慮 ODB++ 或 IPC-2581?
本文著重這兩類格式對結構化製造資料的整合能力,可將疊層、鑽孔、網表與元件等資訊集中交付。對涉及盲埋孔、背鑽與複雜疊層的專案,這有助於減少資訊分散所造成的核對與溝通問題;實際交付格式仍應先與板廠確認。
問:使用 ODB++ 或 IPC-2581,還需要提供製造圖嗎?
依本文的交付建議,仍應一併提供 PDF 製造圖,清楚記錄板厚與公差、阻抗要求、表面處理、孔徑公差及驗收標準。製造圖可讓需要工程確認的要求集中呈現,避免關鍵資訊散落在不同檔案或備註中。
問:PCB 製造檔案送出前,應優先檢查哪些內容?
先確認檔案版本一致、層別與疊層順序正確,再核對鑽孔與槽孔標註、外形與 V-cut 資料,以及阻焊、絲印、網表與製造圖是否齊全。發包前應使用 CAM 軟體重新開啟檔案包,檢查線寬線距、孔到線淨空及阻焊橋等項目,並移除舊版檔案與 EDA 備份檔。
問:準備好製造檔案後,如何前往 JLCPCB 詢價與下單?
您可以前往 JLCPCB 報價與下單頁面,查看檔案提交方式與訂單選項。涉及 HDI、混壓、盲埋孔或背鑽等需求時,請先確認相應的檔案與製程要求;本文討論的通用格式與參數,不等同於特定訂單的接單承諾,實際請以下單頁面及工程確認結果為準。
推薦相關閱讀
- 如何準備完美的 Gerber 檔案,確保 PCB 製造順利無誤
- 如何優化 HDI PCB 板的層疊結構
- 鑽孔圖在 PCB 生產中的重要性
- 產線的終極試金石:PCB DFM設計規範與良率優化實務
- IPC-A-600、IPC-A-610與J-STD-001權責邊界與實務應用
- PCB 拼板完整指南:V-Cut、郵票孔、工藝邊與分板技巧
- 整理好 Gerber、鑽孔檔及製造圖後,前往 JLCPCB 查看 PCB 製造與組裝服務的報價及下單選項。
- 實際接收的檔案格式、可選製程與訂單要求,請以平台資訊及工程確認結果為準。
持續學習
適配HDI高階製程普及趨勢:Gerber X2/X3、ODB++與IPC-2581
車用電子、AI伺服器、低軌衛星通訊需求持續放量,六層板、八層任意層互連HDI板已經是常規訂單,板廠產線全面導入智慧化CAM與自動化曝光設備。硬體工程師打樣階段最頭疼的並非佈線本身,而是製造檔案包反覆被板廠工程師退回:阻抗備註缺失、槽孔鑽帶漏標、層別順序對不上,一來一回,兩週打樣週期直接報廢一半。統計下來,打樣延期的理由裡,檔案格式與資訊完整性問題佔了相當比重。 PCB製造檔案三十年來經歷三次疊代:早期RS-274X標準Gerber只承載純圖形,ODB++把疊層、鑽孔、網表、元件資料打包成單一資料庫,IPC-2581則以中立XML格式打通設計到製造的全數據鏈。三套格式如今同時活躍在供應鏈裡,各自有擁護者,工程師若不了解底層差異,輸出階段就會吃暗虧。 一、三套格式的技術底層差異 Gerber本質是矢量光繪語言,RS-274X把座標、光圈(Aperture)、D碼指令寫進單一檔案,三十年相容性讓它成為板廠CAM的通用語言。Gerber X2在圖形基礎上增加屬性區塊(TF、TA、TO指令),把檔案功能、孔屬性、物件屬性寫進光繪檔,CAM軟體讀了就能自動分辨阻焊層、字符層與鑽孔圖。Gerber X3再進一步......
先進PCB導通孔填孔方案:提升訊號完整性與BGA佈局
重點摘要 透過封閉孔洞,防止迴焊期間焊錫流入導通孔,避免BGA焊錫虹吸。 採用Type VII焊盤內導通孔消除狗骨式走線,釋放更多佈線空間。 需要平坦焊盤時選擇非導電樹脂,需要傳熱時則選擇銅環氧樹脂。 需要進行表面研磨,將凹陷控制在25微米以內,以確保良好的錫膏印刷品質。 使用切片試片及飛針測試,驗證隱藏在孔內的填孔品質。 PCB導通孔通常是中空的鍍通孔,但當這種開放結構直接放在細間距BGA焊盤下方時,便會產生問題。迴焊期間,焊錫可能流入導通孔,使BGA焊點缺少焊錫。導通孔填孔會封閉孔洞,並在某些情況下於孔口上方電鍍,以形成平坦表面,從而解決這項問題。這能更有效地控制焊錫、增加佈線空間,並讓高密度電路板的佈局更簡潔。 本指南將說明: 填孔實際上會在鍍通孔內部產生什麼作用 以簡單方式說明IPC-4761的七種導通孔保護類型 比較非導電樹脂、銅環氧樹脂及電鍍銅填孔 焊盤內導通孔如何釋放細間距BGA下方的佈線空間 未填孔的導通孔為什麼會從BGA焊球吸走焊錫 平坦化、凹陷限制,以及會導致返工的空洞 了解PCB導通孔填孔及其在高密度互連中的作用 什麼是PCB導通孔填孔及其運作方式 PCB導通孔填孔會把中空的......
深入解析現代PCB製造流程
重點摘要 及早攔截缺陷:CAM DFM與AOI會在壓合封閉電路板之前,找出內層開路與短路。 DFM預防:自動化檢查會及早發現蝕刻液陷阱、銅箔碎片及間距不足。 可靠互連:化學去膠渣會清除孔壁上的樹脂殘膠,防止熱循環失效。 100%網路測試:飛針或針床系統會在包裝前測試每一條網路是否存在開路與短路。 符合IPC規範:最終品質檢查會依IPC-A-600 Class 2或Class 3驗證孔環及鍍層厚度。 在您很少看見的PCB製造步驟中,往往正是這些流程決定電路板能否在實際使用環境中長期存活。從上傳Gerber檔案到收到成品板之間,一個生產拼板會經過多道檢驗與品質檢查,其中任何一道都可能使生產暫停。 從某個檢查點漏掉的缺陷,可能一直隱藏到很久以後才被發現。內層開路、脆弱的導通孔孔壁或受損的防焊橋,或許能通過基本工作台測試,卻在實際產品經歷反覆熱循環後失效。本指南將PCB生產線視為一系列品質關卡,逐步說明每個關卡檢查什麼、能捕捉哪些缺陷、可能遺漏什麼,以及生產拼板未通過檢查後會如何處理。 基礎階段:準備PCB設計與內層 可以把工廠生產線視為一連串不可逆的關卡。每個拼板只會向前移動,不會退回上一道工序。壓合機......
如何準備完美的 Gerber 檔案,確保 PCB 製造順利無誤
重點摘要 所有檔案都應使用 RS-274X 格式,並統一採用毫米單位。 務必包含完整層別:銅層、防焊層、絲印層、板外形與 NC 鑽孔檔。 上傳前請先使用 Gerber 檢視器檢查檔案,以便及早發現錯誤。 遵循 DFM 規則:適當的孔環、防焊開窗,以及走線間距。 使用清楚的檔案命名,並提供詳細的製造備註。 在花了好幾週完成理想的電路板佈局後,走線乾淨、DRC 也通過了,於是你按下「匯出」。兩天後,PCB 製造商打電話回來問:「為什麼你的檔案裡沒有 防焊層?為什麼你的鑽孔檔使用英寸,而銅層卻使用毫米?」聽起來熟悉嗎?幾乎所有這類問題,最後都會回到同一件事:Gerber 檔案。Gerber 檔案是你交給 PCB 製造商的關鍵交付資料,但許多工程師卻常把它當成最後才處理的小事。 如果 Gerber 檔案準備正確,你收到的電路板就會如同設計一樣。如果準備錯誤,你可能會遇到延誤、重做,甚至收到外觀看似正常但實際無法運作的板子。在本指南中,我將說明什麼是 Gerber 檔案、完整檔案組包含哪些層、哪些問題會悄悄毀掉量產,以及哪些進階習慣能讓交付過程順利或變得麻煩。讀完後,你將清楚知道如何準備能一次順利進入製造流......
智慧化 PCB 拼板設計:提高良率並降低生產成本
重點摘要 妥善規劃 PCB 拼板,是提高製造良率並大幅降低生產成本的關鍵策略。透過適當的板間距、V-CUT、銑槽連接橋與鼠咬孔來最佳化拼板,可將材料利用率大幅提高 20% 至 30%、增加生產量,並簡化搬運與分板作業,同時減少機械應力與缺陷。正確運用基準標記並謹慎保留元件安全間距,更能確保高品質成果,因此良好的 PCB 拼板設計對高效率大量生產不可或缺。 您是否曾想過,從原型製作轉向大量生產後,為什麼每片 PCB 的單位成本會大幅下降?其中一項攸關成本節省的重要決策,就是如何在生產面板上排列電路板。這稱為 PCB 拼板設計,也是量產能否獲利的關鍵;不良拼板可能浪費材料,並因分板失敗而持續造成損失。 無論是少量小型感測器模組,還是數千片 LED 驅動板,單片 PCB 在生產面板上的排列方式,都會直接影響產能、良率與單位成本。不良設計會浪費層壓板材料、造成拼板搬運問題,甚至可能在分板時對電路板造成機械損傷。本文將介紹 PCB 拼板設計的各項基礎知識,從 PCB 拼板的基本概念,到間距、V-CUT 與銑槽連接橋的最佳實務。 PCB 拼板設計為何對現代製造如此重要? 什麼是 PCB 拼板?它在面板化中的作......
PCB 蝕刻因子控制:精確掌握走線寬度
重點摘要 掌握蝕刻因子控制,是實現精確走線寬度與可靠 PCB 效能的關鍵。瞭解蝕刻因子公式,並在化學蝕刻製程中有效控制側蝕,可協助設計人員與製造商降低線寬偏差、維持準確阻抗並確保高良率生產;對精細線路、高速及阻抗控制設計而言尤其重要。 您是否曾精確計算 PCB 走線寬度,卻發現成品的走線比原先規劃略窄?幾乎總是造成此現象的參數就是「蝕刻因子」。蝕刻因子是 PCB 製造製程中的一項基本參數,決定設計圖形轉移至電路板銅層的準確程度。簡單來說,蝕刻因子是垂直蝕刻量(被蝕除的銅厚)與水平蝕刻量(蝕刻液侵入抗蝕層下方所造成的側蝕)之比。銅面接觸化學蝕刻液時,蝕刻液不只會向下蝕除銅,也會沿著抗蝕層下方向兩側侵蝕,因此走線截面會形成梯形,而非理想的矩形。 側蝕是減成法蝕刻中無法完全避免的現象,所有 PCB 製造商都必須加以控制;蝕刻因子就是用來衡量水平侵蝕量與預定垂直蝕刻量之間的關係。蝕刻因子越高,代表側蝕越少、側壁越陡直,這正是嚴格公差設計所需要的結果。 蝕刻因子與走線精度的關係 蝕刻因子與最終走線尺寸之間具有直接且可量測的關係。蝕刻 1 oz(35 µm)銅層時,蝕刻液必須向下穿透整個 35 µm 銅厚,同......