深入工廠內部:PCB 製造流程全面解析
2 分鐘
- 由 Gerber 檔案到實體電路板:現代 PCB 製造架構
- PCB 製造流程中的核心化學及機械階段
- 表面保護及最後處理工序
- 自動化如何推動 JLCPCB 的製造優勢
- PCB 製造流程常見問題
- 結論
重點摘要
- CAM 準備可預防錯誤:CAM 會按照工廠實際公差驗證設計,在生產前發現錯誤鑽孔檔案及電路板外形短路。
- 材料選擇控制熱性能:標準 FR-4 在接近 130°C 時會軟化,而高 Tg 材料在 170°C 左右仍能保持剛性,適合要求較高的熱環境。
- 內層先蝕刻:內層必須在層壓前完成蝕刻及檢查,因為壓合後便無法再接觸內部走線。
- 鍍層厚度確保可靠性:通孔需要進行樹脂清除及多步驟電鍍,才能維持 20 µm 銅厚並承受熱循環。
- 表面處理取決於元件:HASL 適合基本元件,但細間距 BGA 需要 ENIG 等平整表面,以避免焊錫橋接。
PCB 製造流程會將一個包含 Gerber 檔案的資料夾,轉化為內部埋有銅箔的硬質電路板。由上載檔案到出貨,設計會經過約 20 個化學及機械階段,而其中大部分都在你看不到的槽體內完成。任何一項輸入錯誤,都可能令整批電路板報廢。一個繪製得過於狹窄的環形環,鑽孔後會變成破裂的孔壁,因此通常要到電氣測試時才會發現。
本指南涵蓋完整製程:CAM 檢查、內層蝕刻、層壓、鑽孔、電鍍、阻焊及表面處理。你將了解每個階段如何影響銅箔,以及哪些設計選擇決定電路板能否順利完成製造。
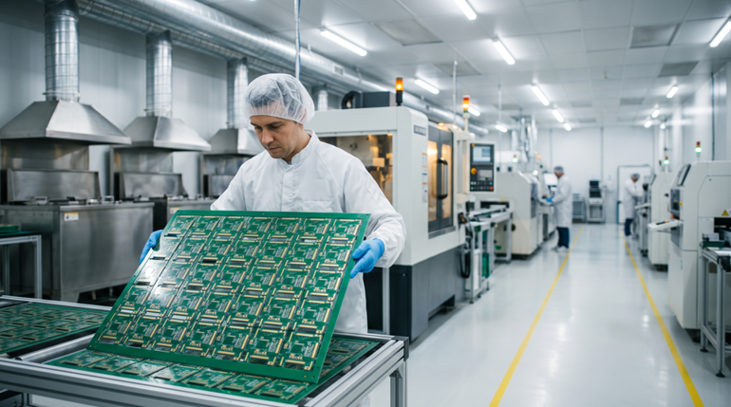
圖 1:PCB 製造流程的主要階段
由 Gerber 檔案到實體電路板:現代 PCB 製造架構
工廠並不是直接按照你的 Gerber 檔案製造。製造商會先將檔案轉換為工具資料包,包括拼板佈局、鑽孔程式、光繪工具及蝕刻補償表。大部分設計問題都會在這一步出現,因為軟件會將你的圖形與化學製程實際能夠保持的尺寸進行比較。
製程順序可以解釋生產線上的大部分安排。拼板就像一棟建築物,必須先完成內部樓層,再蓋上屋頂。因此,內層會在鑽第一個孔之前完成蝕刻及檢查。層壓之後的所有工序都必須穿過一塊完整電路板完成,這也是為何後半段製程主要由孔質量及鍍層控制。
CAM 數據驗證及 DFM 準備
CAM 代表電腦輔助製造,CAM 工程師的工作是讓你的設計可以製造,同時不改變其功能。檔案會被匯入,層疊會按順序排列,鑽孔程式也會與焊盤圖形互相比對。如果鑽孔檔案要求在沒有焊盤的位置鑽孔,訂單會在產生成本前停止。接著會進行 DFM 檢查,其標準比 EDA 工具內的設計規則檢查更嚴格。你的軟件會按照設計本身檢查,而 CAM 則會按照具備實際公差的蝕刻生產線檢查。即使 DRC 報告乾淨,也可能收到 DFM 意見,因為工廠是在按照設備能力,而不是按照你的規則測量圖形。
蝕刻補償會按照去除銅箔時產生的側向蝕刻,刻意調整曝光圖形。拼板尺寸、工藝邊、工具孔及折斷特徵都由製造商決定,因此應使用報價中提供的拼板規則,而不是通用尺寸。下單前應解決模糊的鑽孔類型、外形線及銅箔至板邊間距,CAM 團隊不應需要猜測設計意圖。
- 將鍍通孔及非鍍通孔合併在同一鑽孔檔案中,會令工廠無法判斷哪些孔需要鍍銅。安裝孔及過孔在 NC 鑽孔檔案中看起來相同,因此錯誤判斷可能令 M3 安裝孔直接連接到接地平面。將兩種孔輸出為不同檔案,訂單便可以直接運行而不需要額外確認。
- 如果電路板外形線繪製在絲印或文件層,工廠便沒有真正的外形輪廓,CAM 只好從找到的封閉圖形重建板邊。0.2 mm(8 mil)的誤差便可能令安裝孔與外殼錯位。請將外形線放在專用機械層,並使用一條封閉折線。
- 銅箔如果緊貼板邊,銑削外形時便可能暴露;裸銅邊緣容易造成短路及腐蝕。銑削公差約為 0.2 mm(8 mil),因此銅箔區域至少應後退相同距離。距離外形線 0.3 mm(12 mil)的禁佈區,通常可以提供足夠裕量。
基材裁切及材料選擇
覆銅層壓板以大幅固化玻璃纖維及環氧樹脂板材形式交付,兩面覆有銅箔。板材會使用剪床或 CNC 銑床切成工作拼板,邊緣也會倒角,避免板材在連續化學生產線上被輸送設備勾住。銅箔厚度不是用手感判斷的重量;1 oz 銅箔等於 35 µm(1.4 mil)厚度。
層壓板會從空氣中吸收水分,而水分在壓機升溫後會迅速汽化。因此,拼板在進入層壓流程前,通常會在約 120°C 下烘焙 4–6 小時。並非所有FR-4都相同,材料類型會影響電路板在組裝溫度下的特性。高 Tg 材料(例如 Shengyi S1000-2M)在約 170°C 下仍能保持剛性,而標準 FR-4 在約 130–140°C 開始軟化;較厚或需要兩次組裝的電路板,使用高 Tg 等級會更加安全。
以下四項特性決定哪種層壓板適合你的設計:
- 玻璃轉移溫度(Tg):樹脂開始變成橡膠態的溫度。應讓 Tg 高於最壞情況回焊浸泡溫度 20–30°C。
- 介電常數(Dk):FR-4 在 1 GHz 下約為 4.3,會決定傳播延遲及受控阻抗所需的走線寬度。
- 耗散因數(Df):FR-4 約為 0.017–0.025,而 Rogers RO4003C 約為 0.0027。超過 5 GHz 後,這會轉化為實際損耗。
- 銅箔重量:訊號層使用 1 oz,當電源軌電流超過約 3 A 時使用 2 oz。
板厚也要同時決定,因為它會同時設定鑽孔長寬比,以及受控阻抗所依賴的介電層間距。
PCB 製造流程中的核心化學及機械階段
PCB 製造流程中段會將分開的板材變成一塊完整電路板。四個工序承擔主要結構工作:對內層進行圖形化及蝕刻、將各層壓合、在壓合後的整板上鑽孔,以及將銅鍍到每個孔內。四項工序完成後都無法逆轉,因此隨著拼板向後移動,公差要求會越來越嚴格。
多層板的內層圖形化及層壓
內層仍然是分開的芯板時便要完成圖形化,因為層壓後便無法再進入內部。每塊芯板會先清潔,再貼上乾膜光阻,然後透過光繪工具或激光直接成像頭曝光。顯影會清除未曝光的光阻,之後蝕刻液再溶解底下的銅箔。
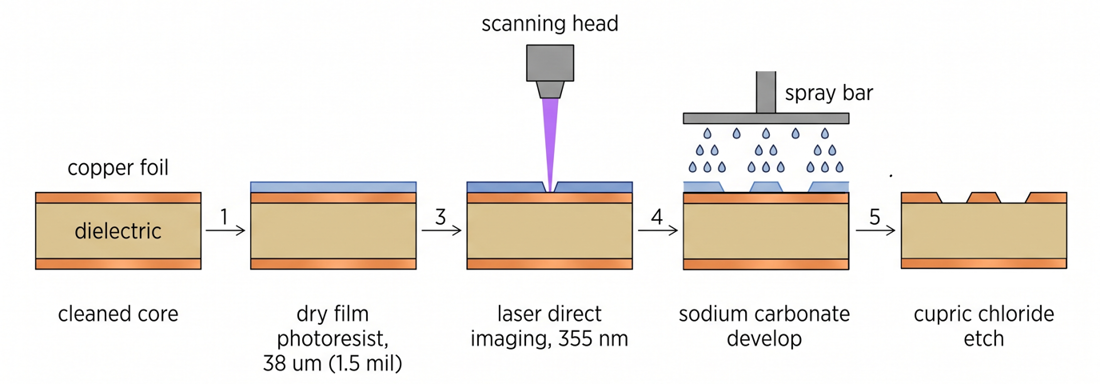
圖 2:內層成像及蝕刻流程
銅箔會使用氯化銅或氨性蝕刻液去除,蝕刻液在受控壓力下噴灑到移動中的拼板上。化學反應會同時向各個方向進行,因此走線側壁會傾斜,而不是垂直。這種斜度稱為蝕刻因子。典型 1 oz 內層的蝕刻因子約為 3:1,即走線兩側各損失約 12 µm(0.5 mil)。每塊內層在進入層疊前都會經過自動光學檢查。掃描器會將蝕刻銅箔與 CAM 圖像比較,並檢查約 15 µm(0.6 mil)的短路、開路及缺口。通過檢查的拼板會立即進行氧化或黏合增強處理,使銅箔表面變粗糙,讓半固化片樹脂可以牢固黏附。
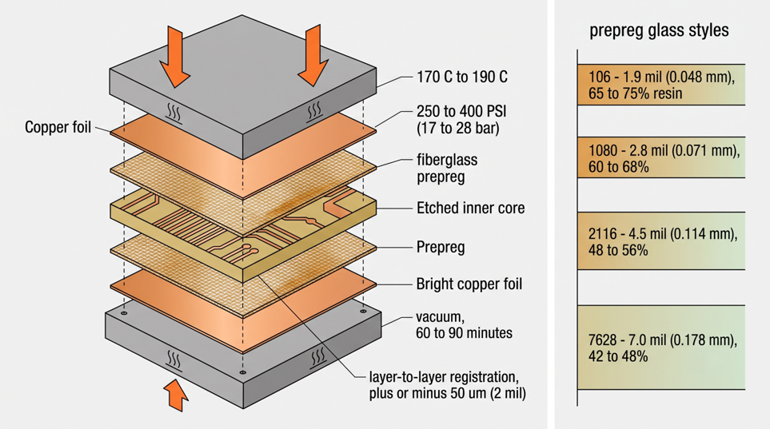
圖 3:多層 PCB 層壓結構
蝕刻完成的芯板會透過半固化片——部分固化的環氧樹脂及玻璃纖維布——層壓成一個整體。各層會使用銷釘或鉚釘對位後放入熱壓機。樹脂受熱後熔化,在壓力下流入所有空間,然後固化。FR-4 層壓週期會採用受控冷卻斜率,最大循環壓力約為 250–350 psi,溫度約為 185°C;冷卻過快會將應力鎖在電路板內。
精密機械鑽孔及激光微孔製作
鑽孔在層壓後進行,因為通孔必須一次穿過完成的整疊板材。拼板會在鋁製進板箔及酚醛樹脂背板之間堆疊兩至三層,碳化鎢鑽頭以 100,000–200,000 rpm 的主軸速度加工。進板箔可防止鑽頭開始切削時偏移,背板則避免出口孔撕裂。
長寬比是板厚除以成品孔徑,會影響鑽孔及電鍍能力。允許比例取決於製造商、材料、鑽孔尺寸、電鍍流程及可靠性等級。在將某個長寬比視為常規能力前,應先與製造商確認成品孔徑及層疊結構。
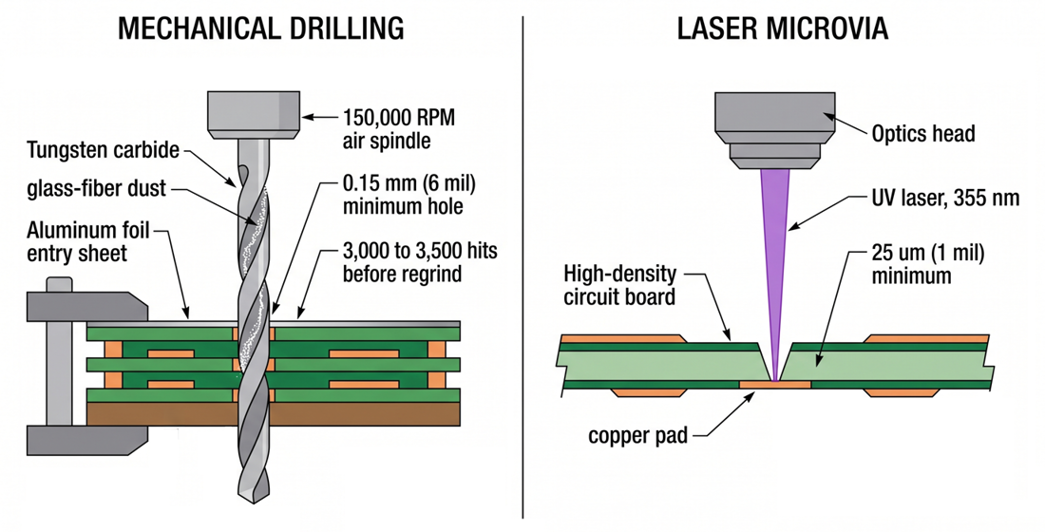
圖 4:機械鑽孔與激光微孔製作比較
當機械鑽頭無法再使用時,便會採用激光鑽孔。UV 或 CO2 激光每次去除一層介電材料,製作 75–150 µm(3–6 mil)的盲微孔,並終止於下方銅箔。由於激光束無法穿透銅箔,孔深會自行受限,這也是堆疊及交錯 HDI 結構可以實現的原因。所有智能手機主板都會採用這種方式,因為使用 0.15 mm 通孔,不可能為 0.4 mm 間距的應用處理器完成逃線。
拼板電鍍及通孔鍍銅
鑽孔完成後,孔內只是穿過玻璃纖維及環氧樹脂的裸隧道,兩者都不導電。電鍍的作用,是在隧道內壁覆蓋銅,讓所穿過的各個層成為同一個網絡。這項工作分兩個階段進行,因為沒有電流的表面無法直接進行電鍍。
拼板會按照以下固定順序處理:
- 去鑽污處理,清除鑽孔時塗覆在露出內層銅箔上的樹脂。
- 化學鍍銅,在裸露孔壁上形成薄導電膜。
- 全板閃鍍,將導電膜加厚至足以承受後續處理。
- 外層圖形化,只在走線及焊盤上方打開光阻。
- 圖形電鍍,將銅加厚至最終厚度,並以錫覆蓋保護。
- 退膜、蝕刻、退錫,依次清除光阻、背景銅箔及最後的錫層。
去鑽污是透過化學處理清除鑽頭在內層焊盤表面留下的熔融樹脂。環氧樹脂先在溶劑中溶解,再由鹼性高錳酸鹽氧化,最後使用中和劑乾淨地清除。如果樹脂殘留,鍍銅便無法黏附到內層焊盤,而會黏在樹脂上,這種接合會在數次熱循環後變成開路。
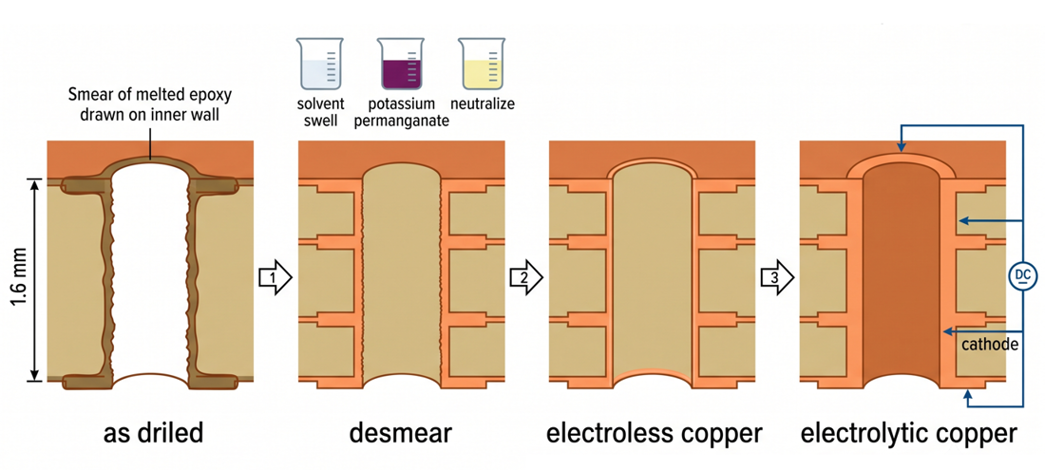
圖 5:去鑽污、化學鍍銅及電鍍流程
化學鍍銅是化學沉積,而不是通電沉積。鈀催化劑會吸附在孔壁上,鍍液在沒有電流的情況下將銅還原到催化劑表面。這層銅只有 0.3–1 µm 厚,太薄而不能承載電流,但已足夠導電,可以進行後續電鍍。
實際的銅厚會透過酸性硫酸銅鍍液中的電解電鍍形成。拼板作為陰極通電後,所有濕潤表面都會生長銅層,包括孔筒。IPC-6012 Class 2 要求孔內最少有 20 µm(0.8 mil)銅厚,Class 3 則要求孔內最少有 25 µm(1 mil)銅厚。
表面保護及最後處理工序
裸銅離開蝕刻線後便會開始氧化,而氧化層無法焊接。製程後半段需要保護所有不應焊接的銅面,同時保護所有需要焊接的銅面。這兩項功能通常一起選擇:阻焊層負責前者,表面處理負責後者。
阻焊層的塗覆及成像
阻焊層是一種液態感光環氧樹脂,會噴塗或簾塗到整塊拼板上,再像光阻一樣進行成像。拼板會在約 75°C 下預烘乾,透過阻焊圖形曝光,再顯影清除焊盤上的油墨。最後在約 150°C 下烘焙一小時,使剩餘阻焊層交聯並固化成硬質塗層。
阻焊層厚度並不均勻,也不會完全達到數據表標示的厚度。油墨會從走線頂部流到旁邊形成堆積。因此,35 µm 走線的尖角位置可能只有 10–12 µm(0.4–0.5 mil)阻焊層厚度。兩個細間距焊盤之間的阻焊橋應約為 0.1 mm(4 mil)寬,才能在顯影過程後保持完整;更窄的阻焊橋可能被沖掉,導致焊盤橋接。
選擇適合焊接及儲存的表面處理
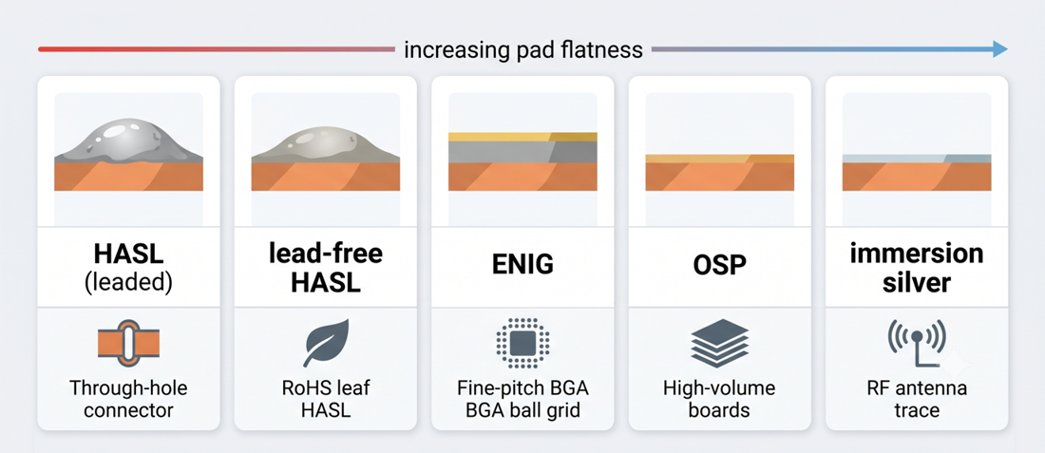
圖 6:HASL、ENIG 及 OSP 焊盤橫截面表面處理比較
表面處理是覆蓋裸銅的鍍層,用來保持焊盤直到組裝當天仍然可以焊接。銅離開生產線後數天內便會形成氧化層,而氧化層會阻礙焊點所需的金屬間化合物接合。每種表面處理都在平整度、保存期及成本之間取捨,因此應按照最小元件選擇,而不是只考慮預算。
| 表面處理 | 鍍層厚度 | 保存期 | 焊盤平整度 | 最適用途 |
|---|---|---|---|---|
| 無鉛 HASL | 1–25 µm(0.04–1 mil),不均勻 | 約 12 個月 | 較差 | 通孔元件及 0603 以上被動元件 |
| ENIG | 3–6 µm 鎳,0.05–0.1 µm 金 | 12–24 個月 | 優良 | BGA、QFN、0.4 mm 間距及壓入式連接器 |
| OSP | 0.2–0.5 µm(0.008–0.02 mil) | 約 6 個月 | 優良 | 交付後短期內組裝的成本導向電路板 |
| 沉銀 | 0.1–0.4 µm(0.004–0.016 mil) | 6–12 個月 | 優良 | RF 電路板及預算有限的細間距設計 |
| 沉錫 | 0.8–1.2 µm(0.03–0.05 mil) | 約 6 個月 | 優良 | 壓入式連接器及細間距元件 |
自動化如何推動 JLCPCB 的製造優勢
批量製造首先是重複性問題,其次才是精度問題。一次達到 0.09 mm(3.5 mil)線寬及線距,可能只是實驗室結果;每批、每張拼板都達到這個數值,才是真正的工廠能力。JLCPCB 會讓 5 塊原型板與量產訂單通過相同生產線。因此,業餘專案也可以獲得與商業生產相同的對位及電鍍公差。
支援嚴格公差及高層數的高精度設備
層數限制主要由對位能力決定,而不是由壓機可以容納多少層板材決定。每塊芯板都要在焊盤的一小部分公差內與其他芯板對齊,而銅箔及玻璃纖維在壓合期間都會輕微移動。激光直接成像可以解決一半問題,因為它會按照實際測量到的材料收縮量,逐張拼板縮放圖形。
X 光鑽孔定位可以解決另一半問題。設備會透過層壓板讀取埋藏的對位標記,讓鑽孔程式按照實際夾持的拼板調整。如果沒有這項修正,12 層板便需要在所有位置使用較寬的環形環,並在每一層佔用更多佈線空間。
| 能力 | JLCPCB 標準 | 對設計的意義 |
|---|---|---|
| 層數 | FR-4 支援 1 至 32 層 | 密集層疊無需交由特殊工廠製造 |
| 線寬及線距 | 1 oz 時為 0.10/0.10 mm(4/4 mil),4 層以上可達 0.09 mm(3.5 mil) | 可以完成 0.5 mm 間距 BGA 逃線 |
| 最小過孔 | 0.15 mm(6 mil)鑽孔,0.25 mm(10 mil)焊盤 | 可在 0.8 mm 間距焊盤之間佈線,無需狗骨逃線 |
| 板厚 | 0.4–4.5 mm,超過 1.0 mm 時公差為 ±10% | 需要檢查卡邊及連接器的配合公差 |
| 阻抗控制 | 標準 ±10%,可按要求達 ±5%,4 層以上 | USB 及 Ethernet 差分對可維持 90 或 100 ohm 目標 |
| 表面處理 | HASL、無鉛 HASL、ENIG、OSP | 細間距使用 ENIG,通孔及成本導向設計可使用 HASL |
這些數字就是設計能否即時報價,還是需要收到 DFM 意見的實際界線。設計最好略微低於每項限制,因為接近製程邊界的訂單沒有額外裕量應對拼板漂移。
將 Gerber 檔案上載至 JLCPCB 報價頁面後,系統會在數秒內按照這些限制計算價格。自動 DFM 報告也會在付款前標記生產線無法穩定達到的要求。2 層 PCB 由 2 美元起,鋼網由 6 美元起,標準電路板通常在一至兩天內出貨。因此,額外進行一次設計迭代,成本往往低於一批需要焊接的元件。
自動光學檢查(AOI)及嚴格質量控制
自動光學檢查會在受控照明下拍攝拼板,再將每個區域與 CAM 參考圖像比較。攝影機不會疲勞,因此第 400 張拼板與第一張拼板可以獲得一致判斷。不過,AOI 依靠反射光工作,只能報告從上方可見的問題。
對裸板而言,AOI 可以覆蓋大部分銅箔缺陷:
- 網絡之間的短路及開路
- 線寬或線距超出 ±20% 蝕刻公差
- 導體上的缺口、針孔及鼠咬
- 焊盤缺失、尺寸不足或位置錯誤
- 鑽孔偏離焊盤,侵蝕環形環
- 阻焊層相對焊盤邊緣對位錯誤
AOI 無法判斷鍍孔孔筒是否在電路板內部保持連續。電氣測試可以補足這一點,也是唯一按照網表,而不是圖像驗證的階段。飛針測試適合原型,因為不需要治具;當數量足以支撐製作治具時,針床測試會更快。
破壞性測試可以驗證攝影機無法檢查的內部結構。工廠會從拼板邊緣取出測試條,進行切片、拋光並使用顯微鏡測量,以確認孔壁銅厚符合 IPC-6012。拼板之後會使用銑床或 V-cut 分板,並檢查 V-cut 深度;切得太深會留下過薄連接位,分板時容易裂開。JLCPCB 的V-cut 拼板標準列出了符合規格的深度限制。
PCB 製造流程常見問題
問:PCB 製造流程需要多長時間?
標準 2 層板約需 24 至 48 小時製造。多層板需要 3 至 5 天,因為層壓及額外成像週期必須依次進行,不能並行處理。
問:PCB 製造與 PCB 組裝有甚麼分別?
PCB 製造負責製作裸板,包括蝕刻、層壓、鑽孔、電鍍及表面處理。PCB 組裝在裸板完成後進行,將元件印刷、貼裝並焊接到電路板上。
問:為什麼內層要在鑽孔前完成蝕刻?
內層只有在仍然是分開芯板時才能進行成像。層壓後便無法接觸內部,因此所有內層圖形化及檢查都必須先完成。
問:過孔內鍍銅有多厚?
IPC-6012 Class 2 要求孔筒內至少有 20 µm(0.8 mil)銅厚,而 Class 3 要求 25 µm(1 mil)。大多數工廠會將目標設在這個範圍中間,為熱循環留下裕量。
問:細間距 BGA 應選擇哪種表面處理?
ENIG 通常是首選,因為它能提供平整焊盤,並維持一至兩年的可焊性。HASL 表面不夠平整,不適合約 0.5 mm 以下的間距。
結論
PCB 製造流程由一連串不可逆工序組成,因此 Gerber 檔案是你能同時影響所有工序的唯一位置。蝕刻補償、長寬比、半固化片厚度及阻焊橋寬度,都來自你在拼板裁切前數星期設定的數字。了解生產線如何處理這些數字,才是區分單純通過 DRC 的設計與真正具備良率設計的關鍵。
PCB 製造隨著電路板變得更密集而變得更困難,因為激光微孔及 0.09 mm 幾何形狀留下的裕量更少。能夠持續進步的工廠,會測量每塊拼板並根據結果修正,而不是只假設材料會按照預期工作。如果你想了解自己的設計在實際製程窗口中的表現,請先上載設計並閱讀 DFM 報告,再決定是否投入製造。
持續學習
深入工廠內部:PCB 製造流程全面解析
重點摘要 CAM 準備可預防錯誤:CAM 會按照工廠實際公差驗證設計,在生產前發現錯誤鑽孔檔案及電路板外形短路。 材料選擇控制熱性能:標準 FR-4 在接近 130°C 時會軟化,而高 Tg 材料在 170°C 左右仍能保持剛性,適合要求較高的熱環境。 內層先蝕刻:內層必須在層壓前完成蝕刻及檢查,因為壓合後便無法再接觸內部走線。 鍍層厚度確保可靠性:通孔需要進行樹脂清除及多步驟電鍍,才能維持 20 µm 銅厚並承受熱循環。 表面處理取決於元件:HASL 適合基本元件,但細間距 BGA 需要 ENIG 等平整表面,以避免焊錫橋接。 PCB 製造流程會將一個包含 Gerber 檔案的資料夾,轉化為內部埋有銅箔的硬質電路板。由上載檔案到出貨,設計會經過約 20 個化學及機械階段,而其中大部分都在你看不到的槽體內完成。任何一項輸入錯誤,都可能令整批電路板報廢。一個繪製得過於狹窄的環形環,鑽孔後會變成破裂的孔壁,因此通常要到電氣測試時才會發現。 本指南涵蓋完整製程:CAM 檢查、內層蝕刻、層壓、鑽孔、電鍍、阻焊及表面處理。你將了解每個階段如何影響銅箔,以及哪些設計選擇決定電路板能否順利完成製造。 圖 1:P......
了解 SMT PCB 電路板技術:現代電子產品的關鍵組成部分
表面貼裝技術(SMT)改變了現代電子產品的製造方式,令設計及組裝方法更有效率。許多現代電子產品都依賴 SMT 印刷電路板(PCB),讓電路設計可以更小巧、更高效,這正是現今科技所需。本文將介紹多種 SMT PCB、其用途,以及設計和組裝的最佳方法。 1. 甚麼是 SMT PCB? SMT PCB 是一種使用表面貼裝技術,將電子元件直接安裝在電路板表面的印刷電路板。傳統通孔技術需要讓元件引腳穿過電路板;SMT 則可實現更小巧、元件密度更高的設計。由於這種方式能提升電子裝置的效能並加入更多功能,SMT PCB 適用於眾多用途。 2. SMT 元件的類型 SMT 元件有不同種類,每種都有自身優點,適合不同用途: 電阻: 表面貼裝電阻體積小,廣泛應用於各種電路。它們限制電流流動,有助於維持電壓水平及訊號完整性。 電容: SMT 電容對濾波及儲存能量極為重要。由於體積細小,非常適合需要節省空間的高密度 PCB 設計。 電感: 電感以磁場形式儲存能量,用於電源控制。SMT 電感體積小、效能良好,適合高頻電路。 積體電路(IC): SMT IC 將多項功能整合在單一封裝中,對現代電子產品十分重要。其體積小及整合......
適配HDI高階製程普及趨勢:Gerber X2/X3、ODB++與IPC-2581
車用電子、AI伺服器、低軌衛星通訊需求持續放量,六層板、八層任意層互連HDI板已經是常規訂單,板廠產線全面導入智慧化CAM與自動化曝光設備。硬體工程師打樣階段最頭疼的並非佈線本身,而是製造檔案包反覆被板廠工程師退回:阻抗備註缺失、槽孔鑽帶漏標、層別順序對不上,一來一回,兩週打樣週期直接報廢一半。統計下來,打樣延期的理由裡,檔案格式與資訊完整性問題佔了相當比重。 PCB製造檔案三十年來經歷三次疊代:早期RS-274X標準Gerber只承載純圖形,ODB++把疊層、鑽孔、網表、元件資料打包成單一資料庫,IPC-2581則以中立XML格式打通設計到製造的全數據鏈。三套格式如今同時活躍在供應鏈裡,各自有擁護者,工程師若不了解底層差異,輸出階段就會吃暗虧。 一、三套格式的技術底層差異 Gerber本質是矢量光繪語言,RS-274X把座標、光圈(Aperture)、D碼指令寫進單一檔案,三十年相容性讓它成為板廠CAM的通用語言。Gerber X2在圖形基礎上增加屬性區塊(TF、TA、TO指令),把檔案功能、孔屬性、物件屬性寫進光繪檔,CAM軟體讀了就能自動分辨阻焊層、字符層與鑽孔圖。Gerber X3再進一步......
先進PCB導通孔填孔方案:提升訊號完整性與BGA佈局
重點摘要 透過封閉孔洞,防止迴焊期間焊錫流入導通孔,避免BGA焊錫虹吸。 採用Type VII焊盤內導通孔消除狗骨式走線,釋放更多佈線空間。 需要平坦焊盤時選擇非導電樹脂,需要傳熱時則選擇銅環氧樹脂。 需要進行表面研磨,將凹陷控制在25微米以內,以確保良好的錫膏印刷品質。 使用切片試片及飛針測試,驗證隱藏在孔內的填孔品質。 PCB導通孔通常是中空的鍍通孔,但當這種開放結構直接放在細間距BGA焊盤下方時,便會產生問題。迴焊期間,焊錫可能流入導通孔,使BGA焊點缺少焊錫。導通孔填孔會封閉孔洞,並在某些情況下於孔口上方電鍍,以形成平坦表面,從而解決這項問題。這能更有效地控制焊錫、增加佈線空間,並讓高密度電路板的佈局更簡潔。 本指南將說明: 填孔實際上會在鍍通孔內部產生什麼作用 以簡單方式說明IPC-4761的七種導通孔保護類型 比較非導電樹脂、銅環氧樹脂及電鍍銅填孔 焊盤內導通孔如何釋放細間距BGA下方的佈線空間 未填孔的導通孔為什麼會從BGA焊球吸走焊錫 平坦化、凹陷限制,以及會導致返工的空洞 了解PCB導通孔填孔及其在高密度互連中的作用 什麼是PCB導通孔填孔及其運作方式 PCB導通孔填孔會把中空的......
深入解析現代PCB製造流程
重點摘要 及早攔截缺陷:CAM DFM與AOI會在壓合封閉電路板之前,找出內層開路與短路。 DFM預防:自動化檢查會及早發現蝕刻液陷阱、銅箔碎片及間距不足。 可靠互連:化學去膠渣會清除孔壁上的樹脂殘膠,防止熱循環失效。 100%網路測試:飛針或針床系統會在包裝前測試每一條網路是否存在開路與短路。 符合IPC規範:最終品質檢查會依IPC-A-600 Class 2或Class 3驗證孔環及鍍層厚度。 在您很少看見的PCB製造步驟中,往往正是這些流程決定電路板能否在實際使用環境中長期存活。從上傳Gerber檔案到收到成品板之間,一個生產拼板會經過多道檢驗與品質檢查,其中任何一道都可能使生產暫停。 從某個檢查點漏掉的缺陷,可能一直隱藏到很久以後才被發現。內層開路、脆弱的導通孔孔壁或受損的防焊橋,或許能通過基本工作台測試,卻在實際產品經歷反覆熱循環後失效。本指南將PCB生產線視為一系列品質關卡,逐步說明每個關卡檢查什麼、能捕捉哪些缺陷、可能遺漏什麼,以及生產拼板未通過檢查後會如何處理。 基礎階段:準備PCB設計與內層 可以把工廠生產線視為一連串不可逆的關卡。每個拼板只會向前移動,不會退回上一道工序。壓合機......
如何準備完美的 Gerber 檔案,確保 PCB 製造順利無誤
重點摘要 所有檔案都應使用 RS-274X 格式,並統一採用毫米單位。 務必包含完整層別:銅層、防焊層、絲印層、板外形與 NC 鑽孔檔。 上傳前請先使用 Gerber 檢視器檢查檔案,以便及早發現錯誤。 遵循 DFM 規則:適當的孔環、防焊開窗,以及走線間距。 使用清楚的檔案命名,並提供詳細的製造備註。 在花了好幾週完成理想的電路板佈局後,走線乾淨、DRC 也通過了,於是你按下「匯出」。兩天後,PCB 製造商打電話回來問:「為什麼你的檔案裡沒有 防焊層?為什麼你的鑽孔檔使用英寸,而銅層卻使用毫米?」聽起來熟悉嗎?幾乎所有這類問題,最後都會回到同一件事:Gerber 檔案。Gerber 檔案是你交給 PCB 製造商的關鍵交付資料,但許多工程師卻常把它當成最後才處理的小事。 如果 Gerber 檔案準備正確,你收到的電路板就會如同設計一樣。如果準備錯誤,你可能會遇到延誤、重做,甚至收到外觀看似正常但實際無法運作的板子。在本指南中,我將說明什麼是 Gerber 檔案、完整檔案組包含哪些層、哪些問題會悄悄毀掉量產,以及哪些進階習慣能讓交付過程順利或變得麻煩。讀完後,你將清楚知道如何準備能一次順利進入製造流......