離子污染管控:ROSE與SIR PCB潔淨度檢測
1 分鐘
- 一、兩種檢測的物理原理差異
- 二、只做ROSE為什麼越來越不夠
- 三、量產檢測的兩大現實難題
- 四、潔淨度管控實操準則
- 總結
- 常見問題(Q&A)
- 推薦相關閱讀
車規電控、醫療植入周邊設備、海上風電與儲能系統,服役環境濕熱且壽命以十年計,PCB表面輕微的離子殘留就會在濕氣加持下誘發漏電、電化學遷移與枝晶生長,客訴表現是間歇性死機、絕緣電阻緩慢崩塌,排查起來毫無頭緒。近年主機廠審核供應商時,PCB cleanliness testing從加分項變成了準入證。
業內評估PCB ionic contamination主要兩條路:ROSE測試(溶劑萃取電阻率法)給出污染的總量指標,SIR測試(surface insulation resistance test)模擬濕熱偏壓下的實際漏電後果。前者快而粗,後者慢而真,只做ROSE越來越難通過車規客戶的審核。
一、兩種檢測的物理原理差異
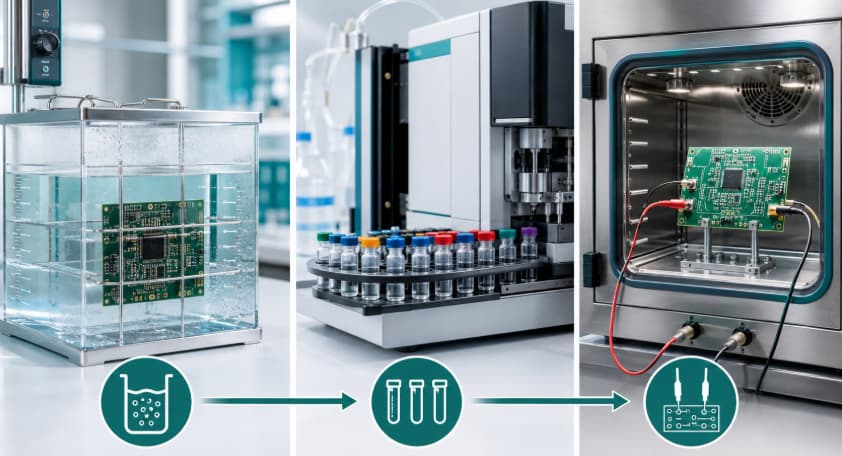
ROSE測試執行IPC-TM-650 2.3.25:把樣板浸入75%異丙醇與25%去離子水的混合液,恆速攪拌萃取表面可溶離子,連續監測萃取液電阻率變化,換算成氯化鈉當量濃度,單位μg/cm²。傳統判據是1.56μg/cm²(約等於每平方英寸10μg),來自上世紀八十年代軍工清洗規範。
SIR測試執行IPC-TM-650 2.6.3.7及IPC-9202/9203:在標準梳型測試板(叉指電極間距0.4mm或0.5mm)上施加10~50V直流偏壓,置於85°C、85%RH環境168小時,連續或末態量測絕緣電阻。判定通常要求末態阻值≥10⁸Ω,且相對初始值衰減不超過一個數量級。一個測「有多少離子」,一個測「這些離子在濕熱電場下會不會出事」,維度根本不同。flux residue testing的本質,就是判斷這些殘留在服役環境裡的電化學活性。
二、只做ROSE為什麼越來越不夠
免清洗助焊劑固含量普遍低於5%,焊接後殘留量本就接近ROSE萃取下限,而真正危險的正是這類低殘留:其中含有的弱有機酸與鹵素活化劑吸濕後照樣降低表面電阻,ROSE卻可能給出「合格」讀數。更致命的是ROSE對非水溶性污染物、局部濃縮殘留(BGA底部、連接器針腳間)基本無感。行業內「ROSE合格、三防後仍枝晶失效」的案例積累多年,車規客戶轉向要求SIR或離子色譜(IC)數據是順理成章的結果。
三、量產檢測的兩大現實難題
萃取液配比與儀器漂移造成數據失真。75/25的醇水比對溫度敏感,現場配比不準、電極長期未用標準氯化鈉溶液校準,同一塊板不同班次測出相差三成的結果,趨勢管理形同虛設。
SIR測試週期與量產節奏天然衝突。168小時的濕熱試驗擋不住每日出貨,梳型板是標準測試載體,與實際產品的元件佈局、殘留分佈又不完全等效,單純依賴SIR做批放行並不現實,它真正的位置是製程驗證與定期確認。
四、潔淨度管控實操準則
1. 判據與驗證頻次
- ROSE內控線收嚴到1.0~1.3μg/cm²,1.56僅作最後底線;每班開機用標準液校驗,萃取液現配現用。
- SIR按IPC-9203執行:新產品導入、清洗參數變更、停線復產三個節點必測,量產期每季度定期確認。
2. 製程配套管控
- 水清洗末道漂洗水電阻率≥15MΩ·cm,清洗後烘乾段溫度與時間寫入SOP,防止水痕二次帶入離子。
- 三防漆施塗前增加離子抽檢,包裝環節使用真空包裝加濕度指示卡,倉儲濕度控制在60%RH以下。
3. 失效分析手段
- 客訴板先做局部萃取加離子色譜,定性定量鹵素、硫酸根、弱有機酸來源,鎖定助焊劑批號或清洗工位。
- 失效板與SIR數據庫比對,殘留指紋一致即可定位責任工序,避免整線停產式排查。
| 管控類別 | 管控項目 | 具體要求 |
|---|---|---|
| ROSE 檢測管控 | 判據與校準 | 內控 1.0-1.3 μg/cm²,1.56 μg/cm² 為最終底線;每班開機標準液校驗,萃取液現配現用 |
| SIR 檢測管控 | 測試時機 | 新產品導入、清洗參數變更、停線復產必須測試;量產每季度定期確認 |
| 製程清洗管控 | 漂洗與烘乾 | 末道漂洗水電阻率≥15 MΩ・cm;烘乾溫度、時間寫入 SOP,避免水痕帶入離子 |
| 後段防護管控 | 三防與倉儲 | 三防前離子抽檢;真空包裝 + 濕度指示卡;倉儲濕度<60% RH |
| 失效分析 | 問題溯源 | 失效板做局部萃取 + 離子色譜,定性定量鹵素、有機酸;對比 SIR 數據庫定位工序 |
總結
潔淨度管控的核心矛盾,是離子污染的化學總量與電氣失效之間並非線性對應。ROSE提供快速批篩,SIR與離子色譜負責驗證與溯源,三者按節奏組合使用,而不是互相替代。把內控線收嚴、校準做實、驗證節點卡死,濕熱環境下的慢性失效才會在出貨前被攔下,而不是在客戶的產品裡慢慢發作。
常見問題(Q&A)
問:ROSE測試與SIR測試的主要差別是什麼?
依本文介紹,ROSE透過溶劑萃取與電阻率量測,提供可萃取離子污染的總量指標;SIR則觀察濕熱偏壓條件下的表面絕緣電阻表現。兩者分別關注污染量與電氣失效風險,在本文的管控方案中具有不同分工,並非互相替代。
問:ROSE結果合格,就能排除濕熱環境下的失效風險嗎?
不能僅依本文所述的ROSE讀數作出這項結論。原稿指出,局部濃縮殘留與實際元件下方的污染情況,可能未能由整體萃取讀數充分反映,因此將SIR製程驗證及局部萃取、離子色譜分析納入不同階段的管控與排查。
問:本文建議在什麼時機安排SIR測試?
原稿將SIR定位為製程驗證與定期確認,提出在新產品導入、清洗參數變更及停線復產時安排測試,量產期間每季度確認。這些是本文提出的管控安排;實際頻次與試驗條件,仍需結合專案要求確認,不能直接當作所有產品的統一規定。
問:離子色譜在污染問題排查中有什麼用途?
本文建議對客訴板進行局部萃取,再用離子色譜對鹵素、硫酸根與弱有機酸等進行定性、定量分析,協助追查助焊劑批號或清洗工位。這部分著重污染來源的分析,與ROSE快速批篩及SIR製程驗證的用途不同。
問:本文的ROSE限值與SIR參數,可以直接作為所有PCB的驗收條件嗎?
原稿列出了傳統判據、內控線及SIR試驗條件,但未逐項提供相應標準版本、具體條款與專案驗證資料。正式採用前,應先確認這些數值是否適用於所用材料、製程及客戶規格;本頁數值不應直接視為所有PCB的通用驗收承諾。
問:如何前往JLCPCB詢價並說明潔淨度與檢測需求?
您可以前往 JLCPCB報價與下單頁面 查看訂單選項,並整理適用的潔淨度標準、版本、檢測方法、判定條件及報告交付要求,在下單前確認。ROSE、SIR、離子色譜或特殊清洗需求是否可提供,請以平台、客服及工程確認結果為準;本文不代表相關檢測均屬於標準訂單服務。
推薦相關閱讀
- PCB離子污染深度解析:ROSE與SIR兩種清潔度測試的實務對比
- 專業製造中的 PCB 清潔度:防止污染並確保長期可靠性
- 選擇合適電路板清潔劑的全面指南
- 電路板防潮絕緣塗層:電子設備極端環境下的可靠防護方案
- 什麼是焊接用的助焊劑?類型、用途與應用完整指南
- IPC-A-600、IPC-A-610與J-STD-001權責邊界與實務應用
- 準備好PCB設計檔案,並整理清洗、潔淨度驗收及檢測報告需求,再前往JLCPCB查看報價與下單選項。
- 特殊清洗、ROSE、SIR或離子色譜等需求,請於下單前確認可承接範圍、檢測條件與交付安排;實際服務以下單頁面及工程確認結果為準。
持續學習
離子污染管控:ROSE與SIR PCB潔淨度檢測
車規電控、醫療植入周邊設備、海上風電與儲能系統,服役環境濕熱且壽命以十年計,PCB表面輕微的離子殘留就會在濕氣加持下誘發漏電、電化學遷移與枝晶生長,客訴表現是間歇性死機、絕緣電阻緩慢崩塌,排查起來毫無頭緒。近年主機廠審核供應商時,PCB cleanliness testing從加分項變成了準入證。 業內評估PCB ionic contamination主要兩條路:ROSE測試(溶劑萃取電阻率法)給出污染的總量指標,SIR測試(surface insulation resistance test)模擬濕熱偏壓下的實際漏電後果。前者快而粗,後者慢而真,只做ROSE越來越難通過車規客戶的審核。 一、兩種檢測的物理原理差異 ROSE測試執行IPC-TM-650 2.3.25:把樣板浸入75%異丙醇與25%去離子水的混合液,恆速攪拌萃取表面可溶離子,連續監測萃取液電阻率變化,換算成氯化鈉當量濃度,單位μg/cm²。傳統判據是1.56μg/cm²(約等於每平方英寸10μg),來自上世紀八十年代軍工清洗規範。 SIR測試執行IPC-TM-650 2.6.3.7及IPC-9202/9203:在標準梳型測試板(叉指......
使用萬用電表辨識電晶體腳位:完整逐步指南
正確辨識電晶體腳位,是每位工程師、電子愛好者與電機電子相關學生在將雙極性接面電晶體(BJT)放入電路前,最先需要檢查的事項之一。若基極、集極或射極判斷錯誤,可能會在第一次上電時損壞元件,或讓原型板在沒有明顯跡象的情況下完全無法運作。 本指南說明在沒有資料表可用時,如何使用萬用電表辨識電晶體腳位。這個方法之所以有效,是因為 BJT 內部由兩個共用同一個基極的 PN 接面構成,結構與二極體中的接面相同。也正因如此,萬用電表的二極體測試模式才是適合用來判斷腳位的工具。 讀完本文後,您將能夠: 找出未標示電晶體上的基極腳位 判斷電晶體是 NPN 還是 PNP 辨識集極與射極 了解 SOT-23 與其他 SMD 封裝所帶來的額外風險 圖:NPN 與 PNP 電晶體符號,顯示基極、集極與射極端子。 測試前先了解電晶體腳位 什麼是基極、集極與射極? BJT 有三個端子: 基極(B):控制端子。此處的小電流會使電晶體導通,並允許更大的電流在集極與射極之間流動。 集極(C):依電晶體類型不同,負責讓較大的電流流入或流出電晶體。 射極(E):電流在回到電源供應端的過程中,會從此端子流出(NPN)或流入(PNP)。 在......
IPC-A-600、IPC-A-610與J-STD-001權責邊界與實務應用
重點摘要 IPC-A-600:適用於未組裝PCB裸板,重點檢查外觀、基材內部完整性及金相切片等可接受性條件。 IPC-A-610:適用於完成組裝的PCBA,作為焊點形貌、元器件貼裝與典型組裝缺陷的外觀驗收依據。 J-STD-001:管控焊接材料、熱工藝參數、人員資格與生產環境,補足IPC-A-610未涵蓋的製程要求。 權責邊界:裸板缺陷通常追溯板廠,組裝外觀缺陷追溯EMS製程,焊接材料與製程違規則依J-STD-001判定。 實務應用:採購文件與生產圖紙應明確標註標準版本及Class等級,並事先約定驗收依據與文件優先順序。 電子製造供應鏈體系中,PCBA測試失效引發的權責歸屬爭議極為常見:裸板製造商主張出廠板材符合驗收規範,EMS組裝廠強調焊接製程參數全程受控,品牌端品管則依據顯微觀測到的細微瑕疵提出拒收訴求。終止此類無休止技術爭議的核心路徑,是回歸業界公認的檢驗與製程標準。在IPC(國際電子工業聯接協會)的龐大標準體系內,三項核心文件構成了硬體製造的品質法理基礎。釐清三者的適用層級與權責邊界,是硬體研發與品質工程師的必備專業能力。 一、IPC-A-600:裸板可接受性的檢驗基準 在任何元器件貼裝工......
細間距封裝下的測試難題:JTAG邊界掃描的實務細節
重點摘要 測試方式轉變:JTAG 邊界掃描捨棄外部物理探針,利用晶片內建的邊界掃描單元完成高密度 PCBA 的板級互連檢測。 IEEE 1149.1:透過 TCK、TMS、TDI、TDO 四線 TAP 存取端口,把測試向量送入晶片內部的邊界掃描單元,定位開路、短路及引腳電平卡死等缺陷。 BSDL 文件:BSDL 記錄晶片的 TAP 引腳、指令寄存器與邊界寄存器資訊,是 ATPG 自動產生板級互連測試程式的重要基礎。 DFT 設計:掃描鏈拓撲、TCK 訊號完整性、TAP 上下拉及測試模式進入條件,都應在 PCB 設計階段預先規劃。 擴大覆蓋:透過叢集測試,JTAG 還能利用支援邊界掃描的主晶片,對 DDR、SPI Flash、I2C 感測器等外圍器件進行檢測。 舊產線慣用的飛針測試、ICT 針床測試,本質都依賴物理探針接觸測試點來完成量測。面對如今的高密度設計,探針根本找不到下針的位置,幾千個 BGA 錫球的焊接是否虛焊、短路,傳統方法幾乎查不了。為了應對這個難題,業界逐步推廣開了 JTAG 邊界掃描技術——簡單說就是捨棄外部物理探針,改用晶片內建的數位電路來完成板級互連檢測。 這項技術改變的不只是......
PCB離子污染深度解析:ROSE與SIR兩種清潔度測試的實務對比
重點摘要 離子污染風險:PCB 表面的離子殘留在「濕氣」與「直流偏壓」同時存在時,可能觸發電化學遷移(ECM),進一步形成枝晶、漏電甚至短路。 ROSE 測試:透過萃取液電阻率變化換算板面離子總量,約 10~15 分鐘即可完成,適合日常產線快速製程管控。 SIR 測試:在高溫、高濕及直流偏壓條件下長時間監控表面絕緣電阻,可直接評估助焊劑殘留是否會引發實際漏電失效。 測試差異:ROSE 著重整板平均離子濃度;SIR 則能捕捉局部電化學遷移,並驗證迴焊熱曲線與材料搭配的可靠度。 實務策略:先以 SIR 測試為基準確認材料搭配與熱曲線設定的可靠度,再以 ROSE 測試作為日常產線快速監控工具。 隨著 SMT 表面黏著技術不斷往高密度、細間距方向推進,電路板上微觀的化學殘留,逐漸成為產品隱性失效的主要誘因。當中的 PCB 離子污染,更是引發漏電流、線路短路的關鍵因素。 為了確保產品在高濕、長期運行下的可靠度,業界開發出多種離子清潔度檢測方法。很長一段時間裡,ROSE 測試(溶劑萃取電阻率測試)都是產線快速把關的主流手段;但隨著免洗助焊劑的廣泛應用,表面絕緣電阻測試(SIR)慢慢取代前者,成為評估助焊劑殘留......
攔截隱形缺陷:PCB測試策略與品質控管技術全解析
在電子製造價值鏈中,“良品率”是一項至關重要的指標,直接影響利潤空間。隨著元件封裝尺寸不斷縮小至 01005 甚至更小,傳統的人工目視檢測(MVI)已愈發難以滿足現代電路板對品質控制的嚴苛要求。一塊電路板即便肉眼看似完美無瑕,其內部仍可能潛藏著微觀短路點,或是在 BGA 焊球下隱藏著肉眼不可見的空洞。在實際應用中,一套高效率的電路板偵測系統,本質上就是要在成本投入與故障風險之間尋求動態的平衡。 一、 第一道防線:基於 AOI 技術的視覺檢測創新 自動光學檢測(AOI)如今已成為表面貼裝技術(SMT)生產線上的標準配備。該系統透過利用多角度光源及高速工業相機,將待檢電路板與標準參考樣本(通常被稱為“金板”)進行比對,從而識別出兩者之間的差異或缺陷。 1. 從 2D AOI 到 3D AOI 的演進 早期的 2D AOI 系統僅能偵測平面缺陷,例如元件漏裝、極性反向或文字印刷錯誤等。相較之下,3D AOI 系統則採用了雷射掃描或結構光等技術,能夠精確檢測出焊點高度不均、板體翹曲以及焊點形態異常等缺陷。這些檢測數據對於預測焊點的長期可靠性具有至關重要的意義。 2. 演算法的進步:減少誤報與漏檢 在電路板......