攔截隱形缺陷:PCB測試策略與品質控管技術全解析
1 分鐘
- 一、 第一道防線:基於 AOI 技術的視覺檢測創新
- 二、電氣功能檢測:針床測試與飛針測試之比較
- 三、深層缺陷檢測:X 光檢測與功能測試
- 四、測試覆蓋率與首次通過率(FPY)
- 五、設計階段的可測試性考量(DFM與DFT)
- 结语
在電子製造價值鏈中,“良品率”是一項至關重要的指標,直接影響利潤空間。隨著元件封裝尺寸不斷縮小至 01005 甚至更小,傳統的人工目視檢測(MVI)已愈發難以滿足現代電路板對品質控制的嚴苛要求。一塊電路板即便肉眼看似完美無瑕,其內部仍可能潛藏著微觀短路點,或是在 BGA 焊球下隱藏著肉眼不可見的空洞。在實際應用中,一套高效率的電路板偵測系統,本質上就是要在成本投入與故障風險之間尋求動態的平衡。
一、 第一道防線:基於 AOI 技術的視覺檢測創新
自動光學檢測(AOI)如今已成為表面貼裝技術(SMT)生產線上的標準配備。該系統透過利用多角度光源及高速工業相機,將待檢電路板與標準參考樣本(通常被稱為“金板”)進行比對,從而識別出兩者之間的差異或缺陷。
1. 從 2D AOI 到 3D AOI 的演進
早期的 2D AOI 系統僅能偵測平面缺陷,例如元件漏裝、極性反向或文字印刷錯誤等。相較之下,3D AOI 系統則採用了雷射掃描或結構光等技術,能夠精確檢測出焊點高度不均、板體翹曲以及焊點形態異常等缺陷。這些檢測數據對於預測焊點的長期可靠性具有至關重要的意義。
2. 演算法的進步:減少誤報與漏檢
在電路板檢測環節中,過多的誤報會給人工操作員帶來沉重的負擔,因為他們必須逐一手動核實每一個被系統標記的疑似問題。現代 AOI 系統已引入深度學習模型,能夠自動識別並過濾掉那些由微小的印刷偏差或環境光線幹擾所引發的誤報訊號;這項改進使得工程師能夠將精力集中於解決那些真正源自於製程本身的缺陷。
二、電氣功能檢測:針床測試與飛針測試之比較
完成視覺檢測後,需對電路邏輯完整性進行驗證。此階段常見兩種技術路徑:針床式在線測試(ICT)與可靈活部署的飛針測試。
1.ICT(針床測試):適用大批量生產
- 透過專用針床夾具,ICT 可同時接觸數百個測試點。
- 物理特性:電阻、電容、電感及二極體等元件進行靜態測試。
- 優勢:測試速度極快,數秒內即可完成複雜板件檢測,因而成為高產量產品的主要方案。
- 缺點:則集中於夾具成本昂貴且缺乏彈性,設計變更通常需要重新製作夾具。
2. 飛針測試:適合研發及小批量產品
飛針測試依靠數個電機驅動的探針在 XY 軸快速移動,接觸不同焊盤來完成測試。
- 靈活性:無需昂貴的夾具,只需透過 CAD 文件就能快速配置測試程序。
- 精確度:對微小測試點有較高的定位精度。
- ROI:單板測試時間可能較長,但在新產品導入期或中小批量訂單中,時間和成本投入上的彈性具有明顯的優勢。
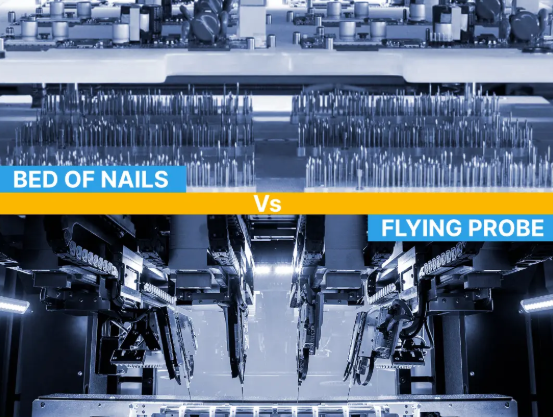
圖1.針床與飛針對比
三、深層缺陷檢測:X 光檢測與功能測試
就算 AOI 和電氣測試都完成了,還是會有隱藏的缺陷需要進一步檢查。
1. AXI(自動 X 光檢測)
針對 BGA、QFN及配備散熱焊盤的封裝,視覺檢測無法突破元件底部。AXI 利用 X 光穿透技術檢視焊球的形狀、對稱性及內部空洞比例。依據IPC標準,高空洞率會降低導熱效果並增加熱疲勞裂紋風險,因此成為品質控管的重要指標。
2. 功能測試(FCT)
最後階段的測試模擬實際使用環境,涵蓋電源供應、韌體燒錄、通訊協議驗證及輸入輸出模擬,是確保產品上市前可靠性的關鍵環節。
四、測試覆蓋率與首次通過率(FPY)
“首次通過率”是衡量測試效能和生產效率的重要指標,計算方式為通過數除以總檢測數。
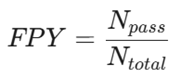
若 FPY 偏低,代表重工成本攀升。結合 AOI、ICT 及 AXI 等數據,工程師得以追溯並優化前段 SMT 的鋼網印刷或貼片精度,形成品質閉環。

圖2.各測試階段對缺陷攔截率的貢獻曲線
五、設計階段的可測試性考量(DFM與DFT)
- 測試點規劃應於關鍵信號線上預留直徑大於 0.8 毫米之測試點,且保持間距符合 ICT 夾具要求。
- 在設計時要預留一些空間給飛針測試和 AOI 工藝邊界(也就是 Tooling Strips),這樣可以避免工具損壞板邊元件。
- 高質量的基準點可以提高 AOI 的定位精度,從而降低錯誤報警的次數。
结语
電路板測試不僅是一種技術手段,更是工程理念的一種體現。從AOI(自動光學檢測)所進行的視覺檢測,到ICT(線上測試)所實施的電氣測試,其根本目標在於在成本效益與產品可靠性之間尋求合理的平衡。硬體工程師必須對各類測試方法的特性及限制有著深刻的理解,以確保其設計方案不僅止步於原型驗證階段,更能真正具備量產條件並具備市場競爭力。為確保電子電路板品質的一致性,製造商應選擇那些配備了自動化AOI、飛針測試及X射線偵測能力的合作夥伴。與此類供應商建立合作關係,將有力地保障每一塊電路板的出廠品質均達到可靠標準。
持續學習
離子污染管控:ROSE與SIR PCB潔淨度檢測
車規電控、醫療植入周邊設備、海上風電與儲能系統,服役環境濕熱且壽命以十年計,PCB表面輕微的離子殘留就會在濕氣加持下誘發漏電、電化學遷移與枝晶生長,客訴表現是間歇性死機、絕緣電阻緩慢崩塌,排查起來毫無頭緒。近年主機廠審核供應商時,PCB cleanliness testing從加分項變成了準入證。 業內評估PCB ionic contamination主要兩條路:ROSE測試(溶劑萃取電阻率法)給出污染的總量指標,SIR測試(surface insulation resistance test)模擬濕熱偏壓下的實際漏電後果。前者快而粗,後者慢而真,只做ROSE越來越難通過車規客戶的審核。 一、兩種檢測的物理原理差異 ROSE測試執行IPC-TM-650 2.3.25:把樣板浸入75%異丙醇與25%去離子水的混合液,恆速攪拌萃取表面可溶離子,連續監測萃取液電阻率變化,換算成氯化鈉當量濃度,單位μg/cm²。傳統判據是1.56μg/cm²(約等於每平方英寸10μg),來自上世紀八十年代軍工清洗規範。 SIR測試執行IPC-TM-650 2.6.3.7及IPC-9202/9203:在標準梳型測試板(叉指......
使用萬用電表辨識電晶體腳位:完整逐步指南
正確辨識電晶體腳位,是每位工程師、電子愛好者與電機電子相關學生在將雙極性接面電晶體(BJT)放入電路前,最先需要檢查的事項之一。若基極、集極或射極判斷錯誤,可能會在第一次上電時損壞元件,或讓原型板在沒有明顯跡象的情況下完全無法運作。 本指南說明在沒有資料表可用時,如何使用萬用電表辨識電晶體腳位。這個方法之所以有效,是因為 BJT 內部由兩個共用同一個基極的 PN 接面構成,結構與二極體中的接面相同。也正因如此,萬用電表的二極體測試模式才是適合用來判斷腳位的工具。 讀完本文後,您將能夠: 找出未標示電晶體上的基極腳位 判斷電晶體是 NPN 還是 PNP 辨識集極與射極 了解 SOT-23 與其他 SMD 封裝所帶來的額外風險 圖:NPN 與 PNP 電晶體符號,顯示基極、集極與射極端子。 測試前先了解電晶體腳位 什麼是基極、集極與射極? BJT 有三個端子: 基極(B):控制端子。此處的小電流會使電晶體導通,並允許更大的電流在集極與射極之間流動。 集極(C):依電晶體類型不同,負責讓較大的電流流入或流出電晶體。 射極(E):電流在回到電源供應端的過程中,會從此端子流出(NPN)或流入(PNP)。 在......
IPC-A-600、IPC-A-610與J-STD-001權責邊界與實務應用
重點摘要 IPC-A-600:適用於未組裝PCB裸板,重點檢查外觀、基材內部完整性及金相切片等可接受性條件。 IPC-A-610:適用於完成組裝的PCBA,作為焊點形貌、元器件貼裝與典型組裝缺陷的外觀驗收依據。 J-STD-001:管控焊接材料、熱工藝參數、人員資格與生產環境,補足IPC-A-610未涵蓋的製程要求。 權責邊界:裸板缺陷通常追溯板廠,組裝外觀缺陷追溯EMS製程,焊接材料與製程違規則依J-STD-001判定。 實務應用:採購文件與生產圖紙應明確標註標準版本及Class等級,並事先約定驗收依據與文件優先順序。 電子製造供應鏈體系中,PCBA測試失效引發的權責歸屬爭議極為常見:裸板製造商主張出廠板材符合驗收規範,EMS組裝廠強調焊接製程參數全程受控,品牌端品管則依據顯微觀測到的細微瑕疵提出拒收訴求。終止此類無休止技術爭議的核心路徑,是回歸業界公認的檢驗與製程標準。在IPC(國際電子工業聯接協會)的龐大標準體系內,三項核心文件構成了硬體製造的品質法理基礎。釐清三者的適用層級與權責邊界,是硬體研發與品質工程師的必備專業能力。 一、IPC-A-600:裸板可接受性的檢驗基準 在任何元器件貼裝工......
細間距封裝下的測試難題:JTAG邊界掃描的實務細節
重點摘要 測試方式轉變:JTAG 邊界掃描捨棄外部物理探針,利用晶片內建的邊界掃描單元完成高密度 PCBA 的板級互連檢測。 IEEE 1149.1:透過 TCK、TMS、TDI、TDO 四線 TAP 存取端口,把測試向量送入晶片內部的邊界掃描單元,定位開路、短路及引腳電平卡死等缺陷。 BSDL 文件:BSDL 記錄晶片的 TAP 引腳、指令寄存器與邊界寄存器資訊,是 ATPG 自動產生板級互連測試程式的重要基礎。 DFT 設計:掃描鏈拓撲、TCK 訊號完整性、TAP 上下拉及測試模式進入條件,都應在 PCB 設計階段預先規劃。 擴大覆蓋:透過叢集測試,JTAG 還能利用支援邊界掃描的主晶片,對 DDR、SPI Flash、I2C 感測器等外圍器件進行檢測。 舊產線慣用的飛針測試、ICT 針床測試,本質都依賴物理探針接觸測試點來完成量測。面對如今的高密度設計,探針根本找不到下針的位置,幾千個 BGA 錫球的焊接是否虛焊、短路,傳統方法幾乎查不了。為了應對這個難題,業界逐步推廣開了 JTAG 邊界掃描技術——簡單說就是捨棄外部物理探針,改用晶片內建的數位電路來完成板級互連檢測。 這項技術改變的不只是......
PCB離子污染深度解析:ROSE與SIR兩種清潔度測試的實務對比
重點摘要 離子污染風險:PCB 表面的離子殘留在「濕氣」與「直流偏壓」同時存在時,可能觸發電化學遷移(ECM),進一步形成枝晶、漏電甚至短路。 ROSE 測試:透過萃取液電阻率變化換算板面離子總量,約 10~15 分鐘即可完成,適合日常產線快速製程管控。 SIR 測試:在高溫、高濕及直流偏壓條件下長時間監控表面絕緣電阻,可直接評估助焊劑殘留是否會引發實際漏電失效。 測試差異:ROSE 著重整板平均離子濃度;SIR 則能捕捉局部電化學遷移,並驗證迴焊熱曲線與材料搭配的可靠度。 實務策略:先以 SIR 測試為基準確認材料搭配與熱曲線設定的可靠度,再以 ROSE 測試作為日常產線快速監控工具。 隨著 SMT 表面黏著技術不斷往高密度、細間距方向推進,電路板上微觀的化學殘留,逐漸成為產品隱性失效的主要誘因。當中的 PCB 離子污染,更是引發漏電流、線路短路的關鍵因素。 為了確保產品在高濕、長期運行下的可靠度,業界開發出多種離子清潔度檢測方法。很長一段時間裡,ROSE 測試(溶劑萃取電阻率測試)都是產線快速把關的主流手段;但隨著免洗助焊劑的廣泛應用,表面絕緣電阻測試(SIR)慢慢取代前者,成為評估助焊劑殘留......
攔截隱形缺陷:PCB測試策略與品質控管技術全解析
在電子製造價值鏈中,“良品率”是一項至關重要的指標,直接影響利潤空間。隨著元件封裝尺寸不斷縮小至 01005 甚至更小,傳統的人工目視檢測(MVI)已愈發難以滿足現代電路板對品質控制的嚴苛要求。一塊電路板即便肉眼看似完美無瑕,其內部仍可能潛藏著微觀短路點,或是在 BGA 焊球下隱藏著肉眼不可見的空洞。在實際應用中,一套高效率的電路板偵測系統,本質上就是要在成本投入與故障風險之間尋求動態的平衡。 一、 第一道防線:基於 AOI 技術的視覺檢測創新 自動光學檢測(AOI)如今已成為表面貼裝技術(SMT)生產線上的標準配備。該系統透過利用多角度光源及高速工業相機,將待檢電路板與標準參考樣本(通常被稱為“金板”)進行比對,從而識別出兩者之間的差異或缺陷。 1. 從 2D AOI 到 3D AOI 的演進 早期的 2D AOI 系統僅能偵測平面缺陷,例如元件漏裝、極性反向或文字印刷錯誤等。相較之下,3D AOI 系統則採用了雷射掃描或結構光等技術,能夠精確檢測出焊點高度不均、板體翹曲以及焊點形態異常等缺陷。這些檢測數據對於預測焊點的長期可靠性具有至關重要的意義。 2. 演算法的進步:減少誤報與漏檢 在電路板......