PCB高密封裝微觀失效與可靠度排查完整實務
1 分鐘
- 常規光學檢測存在天然盲點
- 板材分層的熱力學成因與失效機制
- 標準PCB失效拆解分析步驟
- 量產前加速可靠度測試
- PCB高密度封裝失效分析常見問題
- 結論
重點摘要
- 光學檢測盲點:AOI適合識別板面缺陷,但無法直接觀察BGA、QFN等封裝底部焊點及板材內層微裂。
- 分層核心成因:環氧樹脂、玻璃纖維與銅箔的熱膨脹係數不匹配,會在迴流焊及溫度循環中累積界面剪切應力。
- 標準排查順序:應遵循由外至內、先無損後破壞的原則,依序進行電氣定位、C-SAM、微切片、SEM及EDX分析。
- 微觀判定重點:需檢查焊點氣孔、裂紋、界面剝離、IMC厚度及黑墊腐蝕等失效特徵。
- 量產預防策略:透過冷熱衝擊與高溫高濕偏壓測試,提前暴露焊點疲勞、過孔銅斷裂及層間絕緣劣化問題。
進行高層數、HDI高密度電路板研發與量產時,即使前期設計及製程全部依照規範執行,產品經過長時間高低溫、振動及篩選測試後,仍可能出現無規律斷訊故障。這類問題通常不是外觀可見的燒蝕損傷,而是板材內層或焊點介面產生肉眼難以察覺的微裂與分層缺陷。
隨著BGA、QFN及CSP微型封裝普及,線路與孔徑尺寸縮小至微米等級,不同材料之間熱膨脹差異形成的內應力也會被大幅放大。設備出現間歇性通訊異常時,若要快速定位真實失效源,必須結合材料熱力學、電氣定位、無損掃描及分層拆解檢測手段。
常規光學檢測存在天然盲點
產線一般依靠AOI自動光學檢測設備檢查板面焊接品質。透過高解析相機搭配多角度光源,可快速識別漏焊、橋接、元件立碑及錫量不足等表面問題。
然而,AOI只能拍攝板面可視區域。BGA及QFN焊點全部被晶片遮蓋,內部枕頭焊、細微氣孔及熱應力引發的焊點微裂紋都無法透過鏡頭直接識別。部分BGA空洞與隱藏焊點缺陷在常溫靜態通測時完全正常,只有經過振動或劇烈溫度變化後才會間歇斷路。
因此,僅靠外觀檢測無法定位內部問題,還需要搭配聲學掃描、電氣測試、金相切片及電子顯微分析等工具,逐步往板材與焊接介面深層排查。
板材分層的熱力學成因與失效機制
多層板最棘手的批量不良之一就是基材分層,其本質是環氧樹脂、玻璃纖維與銅箔三者的結合界面發生剝離。
分層的核心誘因來自各材料熱膨脹係數(CTE)不匹配。環氧樹脂的Z軸膨脹通常遠高於銅箔;無鉛迴流焊峰值溫度可達260℃,升溫與降溫全程會在不同材質介面持續產生剪切應力。材料選型時,也應同步評估高Tg材料、無鉛製程熱應力與DFM要求。
簡化的熱應力計算關係如下:
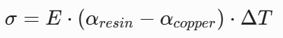
公式中的σ代表界面剪切應力,E為材料彈性模量,α分別對應樹脂與銅箔的熱膨脹係數,ΔT則是迴流峰值溫度與常溫之間的溫差。材料CTE差異越大、溫差越高或彈性模量越高,界面累積的熱應力就越明顯。
若板材存放環境濕度偏高,內部吸附的水氣會在高溫時汽化膨脹。水氣壓力與熱應力疊加後,一旦超過樹脂內聚力或界面黏著力,便會產生微裂紋;裂紋持續擴展後,最終形成大面積分層。常見外觀與電氣表現包括板面局部鼓包、線路阻抗飄移及間歇斷路。
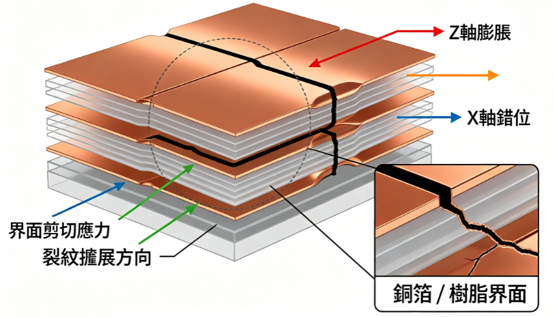
圖1. 銅箔與樹脂介面在Z軸膨脹及X軸錯位下的剪切應力與裂紋擴展示意圖
標準PCB失效拆解分析步驟
故障排查不能在未定位前隨意切片,否則可能直接破壞原始失效證據。完整的PCB焊點與微觀失效檢驗應遵循「由外至內、先無損後破壞」的原則,依固定順序逐步縮小故障範圍:
- 外觀目視與電氣定位:透過高倍金相顯微鏡觀察板面外傷、變色及鼓包,再搭配微歐姆表與TDR時域反射儀,鎖定短路或斷路的大致區域,後續檢測只針對故障位置操作。
- C-SAM超音波掃描無損探傷:不需破壞樣品,利用超音波在不同密度材料介面的反射差異成像,直觀標示板材內空洞、內層裂紋及分層的層數與面積。
- 樣品鑲埋與微切片金相觀察:確認故障區域後,以樹脂包埋樣件並進行精細拋光,再透過顯微鏡觀察焊點截面,判斷氣孔、裂紋及介面剝離等焊接缺陷。
- SEM掃描電鏡與EDX能譜分析:放大至微米等級觀察焊點金屬間化合物(IMC)的厚度及結構,常見介面合金包括Cu₆Sn₅與Cu₃Sn。若IMC厚度超過4μm或出現黑墊腐蝕層,通常代表焊接介面已脆化,在振動及溫度變化下更容易斷裂。
完成整套流程後,才能把表面斷訊現象對應至IMC過厚、板材吸濕分層、過孔銅疲勞或其他底層材料與製程問題,建立可追溯的根因分析結論。
量產前加速可靠度測試
找到單片樣品的故障原因只是事後補救。若要避免批量失效,還需要透過加速老化測試模擬產品全使用週期中的環境衝擊,提前暴露設計、板材及製程隱患。
冷熱衝擊測試
樣品快速在-40℃與125℃之間切換,溫度切換時間低於10秒。快速溫差會放大CTE不匹配形成的剪切應力,使焊點疲勞裂紋、內層過孔銅斷裂及材料介面分層更早暴露。
高溫高濕偏壓HAST/THB測試
THB常以85℃、85%RH環境並同時施加工作電壓,長時間加速金屬離子電化學遷移(ECM),檢驗板材防潮能力與層間絕緣穩定性。HAST則可利用更高溫、高濕及加壓條件進一步縮短測試時間,用於預防長期使用後的內部漏電與短路問題。
PCB高密度封裝失效分析常見問題
問:為什麼AOI無法檢出BGA及QFN底部的微裂紋?
AOI依靠相機與光源檢查可視表面,而BGA及QFN焊點被封裝本體遮蓋。枕頭焊、內部氣孔及熱疲勞微裂紋位於晶片底部或材料內層,因此需要C-SAM、X光、微切片或電子顯微分析才能確認。
問:C-SAM超音波掃描主要能檢測哪些問題?
C-SAM可利用聲學反射差異識別封裝與板材內部的空洞、分層、裂紋及介面剝離,並可在不破壞樣品的前提下判斷缺陷所在層級及大致面積。
問:板材吸濕為什麼會增加迴流焊分層風險?
板材吸收的水氣在迴流高溫下會迅速汽化並膨脹。水氣壓力與材料CTE不匹配產生的熱應力疊加後,可能超過樹脂內聚力與銅箔介面黏著力,形成微裂及分層。
問:IMC厚度超過4μm代表什麼?
過厚的Cu₆Sn₅或Cu₃Sn介面化合物通常代表焊接介面持續生長並逐漸脆化。產品受到振動、機械應力或溫度循環時,裂紋更容易沿IMC層或相鄰界面擴展。
問:量產前最重要的可靠度篩選測試有哪些?
高密度封裝產品通常需要依使用環境規劃冷熱衝擊、溫度循環、高溫高濕偏壓、HAST及振動測試,並配合電氣監測,確認焊點、過孔、板材介面及層間絕緣在加速應力下仍保持穩定。
結論
PCB失效分析不只是產品出現問題後的補救手段,也是持續優化板材選型、迴流溫度、佈局設計及製程參數的重要依據。每一次完整的根因拆解,都能釐清材料搭配與製程控制中真正存在的短板。
在設計階段提前考量材料CTE匹配,量產前完成可靠度加速測試,並在產線導入無損超音波檢測以彌補AOI盲點,才能從設計、製造到檢測形成完整閉環,大幅降低客戶端間歇失效的機率,保障設備長期穩定運行。
持續學習
高良率 PCB 製造中在線測試的主要優勢
重點摘要 精準定位故障:ICT 逐個測試元件,即使不啟動韌體,也能報告精確到引腳的故障。 由佈局決定覆蓋率:測試覆蓋率取決於測試焊盤尺寸(0.9–1.0 mm)、間距和淨空等佈局規則。 治具與探針:大量生產使用針床治具,幾秒內即可完成測試;原型則可使用無需治具的飛針測試。 守護測量精度:守護技術可隔離平行路徑,更早發現錯誤數值並降低返工成本。 分層品質保證:將 ICT 與 AOI、AXI 結合,可以覆蓋整個組裝流程中的不同缺陷。 在線路板上,電路測試會透過壓在銅箔上的彈簧針,逐個檢查組裝完成的電路板元件。一塊完整電路板只需數秒即可完成測試。ICT 不在乎韌體是否成功啟動,因為它提出的是更具體的問題:每個元件是否具有正確數值、方向是否正確,以及是否焊接到正確網絡?功能測試失敗只能告訴你電路板無法工作,而 ICT 會指出具體焊點,例如 R14 開路,或 U3 的兩個引腳出現橋接。每一項測量都需要探針能夠接觸的測試焊盤。 圖 1:組裝 PCB 壓在針床彈簧探針上 因此,測試覆蓋率早在佈局階段就已經決定,遠早於任何治具製作。本指南將介紹 ICT 如何在生產中運作,以及針床治具如何與飛針測試比較,並說明 I......
為何 PCB 測試條對可靠電路板製造至關重要
重點摘要 破壞性測試:測試條可進行破壞性檢查,而不會損壞功能電路板。 真實製程鏡像:測試條採用完全相同的疊層及銅密度,反映整塊面板品質。 清晰量測:直線結構可進行精確的 TDR 阻抗及過孔檢查。 品質屏障:測試條失效可在出貨前識別問題面板。 PCB 測試條是訂單中刻意被破壞的一部分。它位於電路板旁的面板邊框,會經歷相同的鑽孔、電鍍及壓合步驟,之後被折下並切成兩半。這聽起來像浪費,但它代表了其他方法無法接觸的內部結構。決定電路板能否長期可靠工作的部分幾乎都埋在內部:孔壁上的銅、內層對位,以及蝕刻後走線的實際形狀,從外觀看不到。 圖 1:生產面板旁的阻抗測試條 把測試條看成可犧牲的複製品,而不是廢料後,隨板附上的品質報告便容易理解。本指南介紹測試條包含的結構、在面板上的位置、IPC 測試條類型,以及測試結果何時不再可靠。 測試條在品質保證中的作用 成品 PCB 隱藏了幾乎所有決定壽命的因素。因此,品質保證依靠可切開、加熱及拉開的犧牲樣本,而不必損壞要交付的電路板。 甚麼是 PCB 測試條? PCB 測試條是整合在面板中、位於電路板旁的小型非功能銅箔及層壓板區塊。它會與電路板一起鑽孔、電鍍、壓合及完成表......
3D AOI 檢測詳解:如何捕捉 2D 系統漏檢的缺陷
重點摘要 3D AOI 檢測透過先進的高度及體積量測,已成為現代 PCB 組裝不可或缺的工序,可檢出傳統 2D AOI 經常漏掉的關鍵焊接缺陷,例如引腳翹起、焊料不足、枕頭效應及元件共面性問題。藉由結構光或莫爾紋技術取得精準的 3D 數據,3D AOI 可大幅減少誤判、提升一次通過率,並按照 IPC-A-610 標準確保長期可靠性。JLCPCB 將回流焊後 3D AOI 與 SPI、X-Ray 及功能測試結合,為原型及量產提供穩定高質素的 SMT 組裝。 你有否想過,現代 PCB 上的一個焊點有時比一粒沙還要小,而其品質可能決定產品是在現場使用 5 年,還是在 5 個月內失效?這正是 3D AOI 成為專業電子製造檢測標準的原因。3D A.O.I. 能準確擷取每個焊點的實際高度、體積及形狀,令隱藏缺陷變得可量化。當封裝縮小至 0201 及 01005,而 BGA 間距低於 0.4 mm 時,單純的平面相機影像已無法分辨焊料是否足夠,或引腳是否離開焊盤數微米。 你需要的是深度資訊,而 3D AOI 正好提供這一點。本文將探討 3D AOI 檢測、其量測技術、在 SMT 生產線上的應用,以及為何它始終......
如何掌握高速設計的 PCB 阻抗測試
重點摘要 TDR 驗證:阻抗測試會在測試 coupon 上使用時域反射儀(TDR),驗證高速走線。 實際因素:實際阻抗會受製造變數影響,包括走線側蝕、阻焊層及壓合後電介質厚度。 設計至製造的閉環:佈局時使用製造商提供的精確疊層及 Dk 值,並根據 TDR 報告在 ±10% 容差內優化後續版本。 阻抗測試可能決定 USB 3.0 連接是否能夠可靠運作,或是在實際使用時失效。你的佈局工具可能預測為 50 Ω,但製造過程會改變實際幾何形狀。蝕刻會令走線形成略帶梯形的截面;電介質厚度會有差異,而阻焊層也可能令最終阻抗發生偏移。 圖 1:以 TDR 取樣示波器探測阻抗 基本概念很簡單:快速訊號邊沿會直接回應其前方的走線幾何形狀。改變走線寬度、電介質高度或材料,邊沿所看到的阻抗便會不同。任何不匹配都會反射部分訊號。阻抗測試的原理,是向走線施加快速電氣階躍,然後量度由此產生的反射。本指南將說明時域反射測試(TDR)的工作方式、阻抗 coupon 的設計及校準方法,以及哪些製造差異可能令 50 Ω 走線超出容差。 PCB 阻抗控制及測試簡介 阻抗控制是你在設計中指定的目標;阻抗測試則確認製成的電路板是否真正符合該......
高密度板測試覆蓋率攻堅:PCB 製造測試中的 JTAG 邊界掃描
隨著球柵陣列(BGA)封裝普及,針床治具的探針無法接觸元件底部的節點,使用飛針測試一片複雜主機板可能需要半小時以上,新產品導入(NPI)階段還需要額外支出治具費用。雙面高密度電路板的情況更加棘手:板面布滿元件,測試點難以安排,傳統電路內測試(ICT)的覆蓋率也受到限制。邊界掃描測試正是為了處理這類測試盲區,但許多團隊直到客戶進行工廠稽核時,才發現設計階段根本沒有預留相關資源。 IEEE 1149.1 標準(俗稱 JTAG)在晶片各個輸入/輸出(I/O)接腳旁嵌入掃描單元,透過 TCK、TMS、TDI 與 TDO 四條訊號線,就能驅動及讀取接腳狀態,不依賴實體探針接觸。對於測試治具無法接觸的BGA 互連,邊界掃描能在不拆開封裝的情況下,逐一檢查網路是否存在開路或短路,這正是它的重要價值。 注意事項 JTAG 邊界掃描的價值,在於突破封裝限制以檢查數位互連,但它不能取代所有 PCB 測試。設計階段預先規劃掃描鏈、準備邊界掃描描述語言(BSDL)檔案並預留測試點,才能真正提高量產測試覆蓋率。 一、邊界掃描工作原理 掃描鏈上每顆相容晶片的內部,都包含測試存取埠(TAP)控制器、指令暫存器與資料暫存器群。T......
濕熱環境下PCB CAF導電陽極絲失效分析與材料選型
儲能電站、車載電控、海上風電變流器的 PCB,服役環境常年高濕,設計壽命動輒十年起步。這類客訴有個共同特徵:設備間歇性死機或漏電保護誤動作,拆板送回實驗室量測,絕緣電阻又恢復正常,復測復現不了。折騰幾輪後把板子做切片,才在玻纖布層裡找到那根細如髮絲的金屬絲,PCB CAF 失效的排查至此才算摸到門。 CAF(導電陽極絲)是銅離子在高濕高壓下沿玻纖與樹脂界面電化學遷移形成的導電通道,屬於典型的 PCB 絕緣失效。它和表面枝晶不是一回事:枝晶生長在板面看得見的位置,CAF 躲在基材內部,常規目檢和簡單量測都抓不到它。PCB 耐濕可靠性做得好不好,很大程度上就看對 CAF 的認知深度。 注意事項 CAF 屬於藏在 PCB 基材內部的絕緣可靠性失效,外觀檢查正常並不代表沒有風險。設計、材料與製程必須同時管控,才能降低濕熱環境下的長期失效機率。 一、CAF 失效機理與典型形貌 CAF 生長需要四個條件同時成立:濕氣提供電解環境、導體間存在直流偏壓、玻纖/樹脂界面存在親水通道、陽極有銅源。通電後陽極銅氧化溶出 Cu+,在電場驅動下沿玻纖束表面向陰極遷移,沿途還原堆積成絲狀或樹枝狀沉積,最終把相鄰導體連通。切片......