PCB Thermal Relief Pad 設計指南:Spoke、散熱與焊接可靠度
5 分鐘
- 什麼是 Thermal Relief Pad?為什麼需要使用?
- 正確 Thermal Relief Pad 設計的主要優勢
- 有效 Thermal Relief Pad 的設計考量
- 常見 Thermal Relief 設計錯誤與避免方法
- 製造考量與品質保證
- JLCPCB 在 Thermal Relief Pad 製造方面的支援
- Thermal Relief Pad 常見問題
- 結論
重點摘要
- 預防焊接缺陷:Thermal Relief Spoke 可以限制熱量快速流入大面積銅箔,降低冷焊風險,並減少小型元件立碑。
- 功率焊墊不要使用 Thermal Relief:裸露散熱焊墊以及持續電流超過 3 A 的走線應使用實心連接,以獲得最大的散熱能力並降低壓降。
- 依元件調整 Spoke 幾何尺寸:小型被動元件可使用較窄的 0.10–0.20 mm Spoke,一般 SMD 則可使用較寬的 0.20–0.30 mm Spoke。
- 預留蝕刻裕量:Spoke 寬度建議至少比 PCB 製造商公布的最小能力增加約 30%,以降低量產過度蝕刻造成斷路的風險。
您可能從來沒有手動修改過 Thermal Relief Pad 的設定。PCB 設計軟體在安裝時就已經替您選好預設 Spoke Width,而之後每一片 PCB 上的每一個 Ground Pin,可能都一直默默沿用同一個數值。
如果 Thermal Relief Pad 中保留了太多銅,烙鐵可能無法把焊點加熱到足夠溫度,最後形成冷焊,甚至在產品投入使用六個月後才發生故障。反過來,如果保留的銅太少,功率焊墊可能過熱或產生無法接受的壓降。
本指南將說明 Thermal Relief Spoke 真正的作用、不同元件適合使用哪些 Spoke 寬度與間隙、什麼情況應完全取消 Thermal Relief,以及 PCB 製造公差如何改變您原本在設計檔案中畫出的銅箔尺寸。
什麼是 Thermal Relief Pad?為什麼需要使用?
Thermal Relief Pad 與銅平面的連接原理
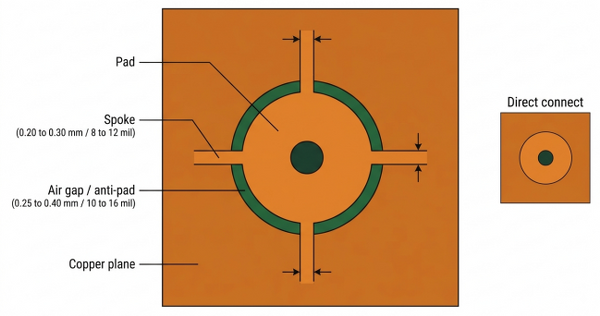
Thermal Relief Pad 不會使用整圈實心銅直接連接焊墊與 Copper Plane,而是透過數條較窄的銅臂進行連接。這些銅臂稱為 Spokes,而 Spoke 周圍將焊墊與銅平面隔開的無銅區域,則稱為 Air Gap 或 Anti-Pad。
從電氣角度來看,焊墊仍然與銅平面導通;但從熱傳角度來看,熱量流入大面積銅箔的速度被限制了。
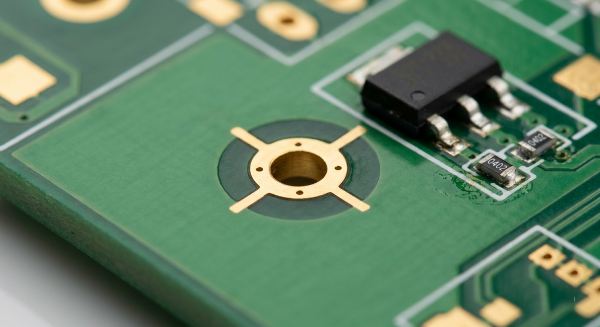
可以把它想像成平底鍋的把手。把手透過一段較窄的金屬結構與鍋體連接,這也是為什麼您能握住把手,而不會立即感受到鍋內相同的高溫。如果直接把整個把手大面積焊死在鍋體上,它就會迅速變得和鍋子本身一樣熱。
Thermal Relief Pad 上的 Spoke 就相當於這段「細頸」,只不過材料換成了銅。銅的導熱係數約為 400 W/mK,而 FR-4 約為 0.3 W/mK,因此任何大面積 Copper Pour 將熱量從焊點帶走的能力,都可能比下方 FR-4 基材高出一千倍以上。
散熱與可焊性之間的平衡
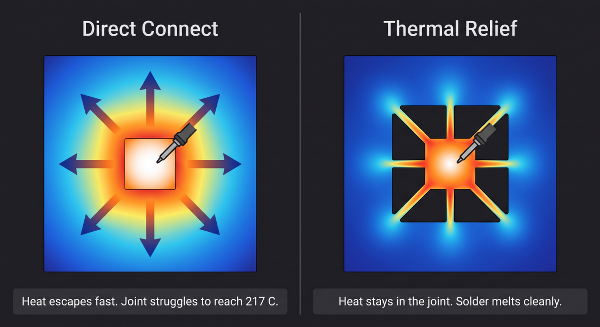
焊料只有在焊點真正超過熔點之後才會開始正常流動。含鉛 Sn63/Pb37 的熔點約為 183°C,而無鉛 SAC305 約需要 217°C,因此回流焊爐通常會將峰值溫度設定在約 235°C 至 250°C,以保留一定製程裕量。
真正重要的是焊墊本身必須達到這個溫度,而不是焊墊上方的空氣。
如果一個焊墊直接實心連接到 2 oz Ground Plane,例如市電 LED 燈泡內的驅動板,大面積銅平面會在加熱焊點時持續把熱量向周圍帶走。一支 60 W 手工烙鐵可能根本無法在這場「熱量競賽」中勝出,而波峰焊設備則只有短短數秒可以完成焊接。
因此,一個焊墊其實同時具有兩項互相衝突的需求:產品工作時應該盡快把熱量導走,但焊接時又需要把熱量暫時保留在焊點附近。而 Spoke Width 正是控制這兩項需求之間平衡的關鍵參數。
正確 Thermal Relief Pad 設計的主要優勢
高功率元件的有效熱管理
有一點可能會讓很多人感到意外:對真正需要大量散熱的高功率元件而言,最好的 Thermal Relief 設定通常是——完全不要使用 Thermal Relief。
例如 SOT-223 封裝的 AMS1117-3.3 穩壓器,或採用 TO-263 Tab 封裝的 LM2596 Buck Converter。晶片所產生的熱量只有一條主要散熱路徑:從 Silicon Die 傳入金屬 Tab,再進入 PCB 焊墊、銅平面,最後向整片 PCB 擴散。
如果在這條路徑中加入 Thermal Relief Spoke,例如把原本的實心連接切割成四條寬度只有 0.3 mm(12 mil)的銅臂,就等於移除了大量原本用來導熱的銅。
真正的設計技巧,在於判斷哪些焊墊應該使用 Thermal Relief。一般訊號腳與低電流 Ground Pin 很適合使用,因為它們通常只承載幾毫安電流,而且主要需求是容易形成穩定焊點;功率 Tab 與 Exposed Pad 則應保持實心連接,因為傳遞熱量本來就是它們的核心功能。
改善焊接品質並降低立碑風險
Tombstoning(立碑)是指小型雙端元件在回流焊過程中,其中一端被拉起,使元件垂直站立,另一端則離開焊墊,最終造成開路。
在手機充電器等高密度產品中,0402 與 0603 元件很容易出現這類缺陷,而焊墊兩側的銅箔不平衡就是重要原因之一。
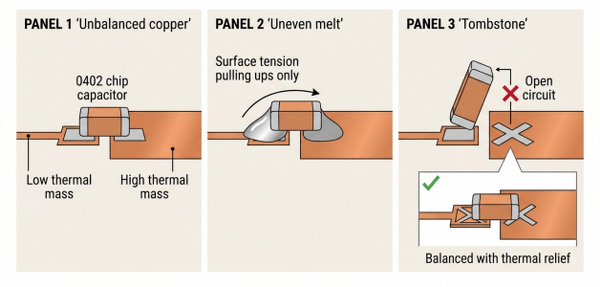
例如一顆 0402 電容,其中一端連接到大面積 Ground Pour,另一端則只連接一條寬度 0.2 mm(8 mil)的走線。Ground Pour 一端連接了更多銅,因此加熱速度比較慢,焊料也比較晚熔化。
另一端的焊料會先熔化,再受到表面張力作用產生拉力,使元件旋轉並垂直站起。此時在大面積 Copper Pour 一端使用 Thermal Relief,可以讓兩側焊墊的升溫速度更加接近,降低立碑風險。
有效 Thermal Relief Pad 的設計考量
Spoke 寬度、數量與 Clearance 設定
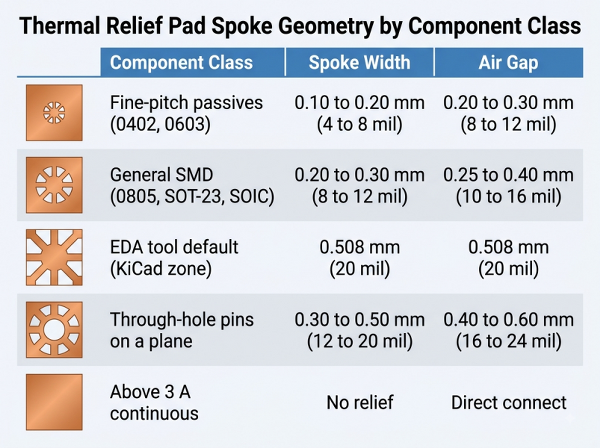
Thermal Relief Pad 主要由三個參數決定:Spoke Width、Gap Width 與 Spoke Count。原文指出,IPC-2221B 將 0.2 mm(8 mil)視為 Spoke Width 的實際基準值,並將四條 Spoke 視為一般設計中的常見上限。
四條 Spoke 也是目前大部分 PCB Layout 工具的預設配置,通常可以作為一般設計的起點。
| 元件類型 | Spoke Width | Air Gap | 主要作用 |
|---|---|---|---|
| 細間距被動元件(0402、0603) | 0.10 至 0.20 mm(4 至 8 mil) | 0.20 至 0.30 mm(8 至 12 mil) | 降低立碑風險 |
| 一般 SMD(0805、SOT-23、SOIC) | 0.20 至 0.30 mm(8 至 12 mil) | 0.25 至 0.40 mm(10 至 16 mil) | 便於手工返修與焊接 |
| 連接 Plane 的通孔接腳 | 0.30 至 0.50 mm(12 至 20 mil) | 0.40 至 0.60 mm(16 至 24 mil) | 協助孔壁在焊接時達到熔點 |
| 任何持續電流超過 3 A 的焊墊 | 不使用,直接連接 | 不適用 | 降低電阻與壓降 |
小型元件通常需要較窄的 Spoke 與較小的 Gap;通孔則需要較寬的 Spoke,以保留足夠銅面提供電流與機械可靠度;高電流焊墊則應避免使用 Thermal Relief。
原文指出,Altium 對多數元件的預設 Spoke/Clearance 約為 0.2 mm(8 mil),而 KiCad 的預設值則約為 0.508 mm(20 mil)。
元件類型、功率與 PCB 板厚的影響
第一步應先確認 PCB 最後會使用哪一種焊接方式。手工焊接通常是對 Thermal Relief 需求最高的情況,因為一個烙鐵頭必須與整片 Copper Plane 的吸熱能力對抗。
其次是波峰焊,每一個焊點只有數秒接觸熔融焊料。回流焊相對較溫和,因為整片 PCB 會同時被加熱,因此在純 SMD 設計中,Thermal Relief 的重要程度通常相對較低。
原文指出,一個具有四條 0.25 mm(10 mil)Spoke 的 Thermal Relief,每個焊墊可能增加約 1 至 3 mΩ 電阻。因此在 5 A 電流下,可能形成約 5 至 15 mV 壓降,並產生約 25 至 75 mW 額外熱量。
當持續電流超過約 3 A 時,建議改用實心 Direct Connect,再透過 PCB 預熱等方式解決焊接難度。
PCB 板厚也會產生類似影響。例如 2.0 mm(79 mil)厚、具有兩個內層 Plane 的 PCB,對通孔填錫來說會是比較困難的情況;1.0 mm(39 mil)雙層 PCB 則相對容易。
內層 Plane 還可能隱藏問題。某個通孔接腳在外層看起來已經使用 Thermal Relief,但仍可能在兩個內層直接實心連接到大型 Plane,最終依然大量吸走焊接熱量。
Thermal Via 與 Copper Pour 策略的配合
原文指出,針對 QFN、DFN 或 DPAK 等 Bottom-Terminated Component,IPC-7093 建議裸露散熱焊墊使用實心銅連接,並在下方配置 Via Array。
這個 Pad 是晶片主要的熱量出口,因此如果使用 Spoke,就可能直接限制整個散熱路徑。
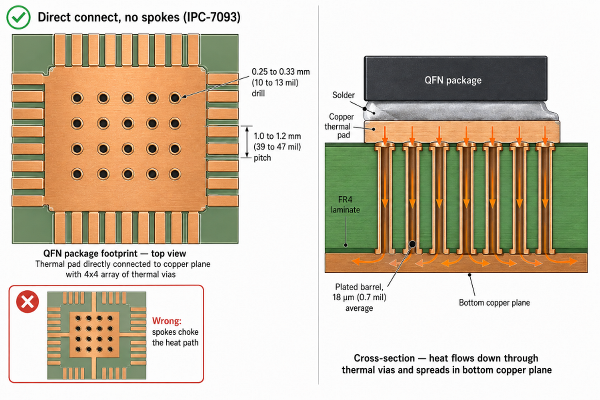
真正負責散熱的是 Via Array,而不是 Spoke,因此必須正確設定:
-
使用 0.25 至 0.33 mm(10 至 13 mil)鑽孔:孔徑過大時,可能在回流焊期間將錫膏向 Via 內吸走。
-
Via 間距約為 1.0 至 1.2 mm(39 至 47 mil):依 Thermal Pad 大小不同,常見 Via Array 約包含 9 至 25 個 Via。
-
使用 Tent、Plug 或 Fill:開放式 Via 可能讓錫膏向下流入孔內,導致上方形成空洞。
-
依原文要求將空洞率控制在 IPC-7093 所述的 50% 以下:空洞本質上是被困住的空氣,而空氣的導熱能力非常低,因此會降低 Thermal Pad 的實際散熱效率。
Copper Pour 策略同樣重要。某個 Pin 可能在可見的頂層使用 Thermal Relief,卻在看不到的內層直接實心連接到 Plane;只要其中一個內層仍然大量導熱,就可能讓焊點變得難以加熱。
常見 Thermal Relief 設計錯誤與避免方法
Thermal Relief 過強或過弱造成焊接問題
錯誤 1:讓軟體的預設 Thermal Relief 套用到所有焊墊。
0.508 mm(20 mil)的 Spoke 對通孔連接器可能完全沒有問題,但用在 0402 元件下方就顯得過於粗大。四條寬 Spoke 加上 Clearance 可能把小型元件之間原本有限的 Copper Plane 空間全部占用。
改善方式:依照不同元件類別建立獨立的 Thermal Relief Rule。
錯誤 2:直接按照 PCB 工廠公布的最小線寬來畫 Spoke。
走線寬度公差可能達到約 ±20%,因此一條設計為 0.10 mm(4 mil)的 Spoke,實際製造後可能只剩約 0.08 mm(3 mil),甚至在蝕刻偏差較大的情況下完全被蝕掉,形成很難透過外觀發現的開路。
改善方式:設計 Spoke 時至少比 PCB 製造商公布的最低製程能力增加約 30% 裕量。
錯誤 3:在功率封裝下方的 Exposed Pad 使用 Thermal Relief。
PCB Layout 工具通常會預設將 Copper Pour Rule 套用到所有 Pad,包括 QFN 下方的散熱焊墊。如果這個 Pad 被四條窄 Spoke 限制,熱傳路徑可能明顯降低。
改善方式:將 Exposed Pad 明確設定為 Direct Connect,然後在完成 Copper Pour 後再次人工檢查。
與高電流或高頻設計整合不當
錯誤 1:為了讓組裝更容易,而對高電流焊墊使用 Thermal Relief。
Spoke 的確可以讓焊點變得更容易加熱,但同時也會增加電阻。例如在 10 A 焊墊上,如果 Thermal Relief 增加 3 mΩ 電阻,就會直接在該位置產生約 300 mW 功率損耗。
改善方式:高電流焊墊保持實心連接,再使用預熱改善手工或波峰焊製程。
錯誤 2:在高速 PCB 設計中的 Ground Via 與 Shield Pin 使用 Thermal Relief。
高速訊號的 Return Current 會沿著訊號附近返回參考平面,因此需要低電感的接地路徑。Thermal Relief 迫使 Return Current 通過四條狹窄 Spoke,反而會在原本希望降低電感的位置增加寄生電感。
改善方式:將 Ground Via 排除在 Thermal Relief Rule 之外,並對連接器接地腳以及 Shield Can Ground 使用 Direct Connect。
錯誤 3:對 RF 元件的 Ground Pad 使用 Thermal Relief。
例如 ESP32-WROOM-32 等無線模組,下方 Ground Pad 同時也是散熱路徑與 RF Reference Plane。
改善方式:任何 RF Reference Pad 都應優先視為 Direct Connect。
製造考量與品質保證
蝕刻精度、防焊對位與製程控制
Thermal Relief Spoke 往往是 PCB 上最窄的銅箔之一,因此當製程產生偏差時,它們通常也是最先受到影響的結構。
PCB 蝕刻不只會向下去除銅,也會產生一定程度的側向蝕刻。相同的尺寸損失對一條 0.15 mm(6 mil)的 Spoke 來說,占總寬度的比例會遠高於一條 1 mm(39 mil)的功率走線。
| 製程參數 | JLCPCB 典型能力 | 對 Thermal Relief 的影響 |
|---|---|---|
| 走線寬度公差 | ±20% | 設計為 0.20 mm(8 mil)的 Spoke,實際可能只有約 0.16 mm(6.3 mil) |
| 1 oz 多層 PCB 最小線寬/線距 | 0.09/0.09 mm(3.5/3.5 mil) | 這只是 Spoke 的製程極限,不建議直接按照極限值設計 |
| 2 oz 外層最小線寬/線距 | 0.16/0.16 mm(6.5/6.5 mil) | 2 oz 銅的側向蝕刻更明顯,因此 Spoke 需要比 1 oz 更寬 |
| 防焊開窗 | 1:1,開口間最小約 0.09 mm(3.5 mil) | 避免 Thermal Relief Gap 周圍留下過窄的防焊碎片並脫落 |
| Annular Ring | 0.20 mm(8 mil)或以上 | Spoke 會連接到這個孔環區域 |
| 孔壁鍍銅 | 平均約 18 µm(0.7 mil) | 孔壁銅會參與通孔加熱與填錫過程 |
簡單來說,實際製造後收到的窄銅結構可能會比設計畫面中的尺寸更小,而焊墊周圍的 Gap 是否能保持完整,也會受到防焊對位精度影響。
驗證 Thermal Relief 性能的測試方法
確認 Thermal Relief Pad 是否真正有效,需要同時觀察焊點內部結構並量測溫度。以下六種方法可以提供實際驗證結果:
-
焊點 Microsection:對通孔接腳進行切片分析,可以直接確認焊料沿孔壁向上填充的程度,並與 J-STD-001 的 75% 填充要求進行比較。
-
對 Bottom-Terminated Package 進行 X-Ray:QFN 或 DPAK Thermal Pad 下方的空洞無法從 PCB 外部直接看到;原文引用 IPC-7093,將其限制在焊墊面積的 50% 以下。
-
執行 Thermocouple Reflow Profile:在廢板上的一個 Thermal Relief Pad 與一個 Direct-Connect Pad 分別固定熱電偶,再進行回流焊。如果 Relief Pad 能更早達到熔點,就表示 Thermal Relief 的隔熱作用確實有效。
-
在負載狀態下拍攝熱影像:如果 Thermal Camera 實測結果與模擬溫度相差超過約 10°C 至 15°C,可能代表實際銅箔熱傳路徑中存在缺失。
-
進行 Thermal Cycling:IPC-9701 涵蓋表面黏著焊點可靠度的熱循環測試,這類測試可以暴露通孔填錫不足等結構在反覆熱應力下產生的裂紋。
-
對每片 PCB 進行電性測試:Flying Probe 可以找到被蝕刻完全切斷的 Spoke。這種缺陷從外觀上可能看起來完全正常,但電氣上已經形成開路。
JLCPCB 在 Thermal Relief Pad 製造方面的支援
兼顧散熱與可焊性的進階 DFM 檢查
每筆 PCB 訂單在進入正式生產之前,都會經過 Design for Manufacturing(DFM)檢查。設計人員也可以在正式提交製造之前,先透過 JLCDFM 執行相關檢查。
DFM 可以標記低於製程最低能力的銅箔結構,而這正是過窄 Thermal Relief Spoke 最容易發生的失效方式。
應特別針對 Thermal Relief 幾何尺寸進行檢查。例如原文指出,在 1 oz 多層 PCB 上,如果 Spoke 低於 0.09/0.09 mm(3.5/3.5 mil)的線寬/線距能力,或在 2 oz 外層低於 0.16/0.16 mm(6.5/6.5 mil),即使自己的Design Rule Check沒有報錯,也不代表實際蝕刻製程可以可靠製造。
在正式製造之前發現這類問題幾乎不需要額外成本;如果等到 PCB 已經生產完成才發現,就可能直接損失整個批次。
適用於散熱關鍵 PCB 的可靠高品質製造
需要處理較高熱負載的 PCB,往往需要超越一般雙層 Stackup 的製造選項:原文列出的能力包括 1 至 32 層、0.4 mm 至 4.5 mm(16 mil 至 177 mil)的成品板厚,以及雙層 PCB 外層最高 4.5 oz 的銅厚。
較厚的銅可以讓相同電流透過較少或較寬的 Spoke 傳輸;某些高電流區域甚至可以完全取消 Thermal Relief,再搭配適當預熱方式完成焊接。
如果同時進行 PCB 製造與 SMT 組裝,同一片 PCB 可以直接進入組裝產線,並使用元件庫中的零件。這對 Thermal Relief 設計尤其有意義,因為設定回流焊溫度曲線的製程人員可以直接依照實際 Copper Layout 評估熱容量。
Thermal Relief Pad 常見問題
問:什麼是 Thermal Relief Pad?
Thermal Relief Pad 透過數條較窄的 Spoke 將焊墊連接到 Copper Plane,而不是使用完整的實心銅連接。Spoke 可以維持電氣連接,同時限制焊接期間熱量快速流入大面積銅平面,因此能讓焊墊更容易被加熱與焊接。
問:SMD 焊墊也需要 Thermal Relief,還是只有通孔接腳需要?
兩者都有可能需要。通孔接腳通常最需要 Thermal Relief,因為焊料必須在大型 Copper Plane 吸熱的情況下完成孔壁填錫。SMD Pad 則可以利用 Thermal Relief 平衡小型被動元件兩端的銅量與升溫速度,降低立碑風險。
問:Spoke Width 與 Gap 可以從什麼尺寸開始設計?
對大部分一般元件而言,可以從四條寬度約 0.20 至 0.30 mm(8 至 12 mil)的 Spoke,以及 0.25 至 0.40 mm(10 至 16 mil)的 Gap 開始。高密度 0402 與 0603 區域則可降低至約 0.10 至 0.20 mm(4 至 8 mil)的 Spoke。原文指出 IPC-2221B 將 0.2 mm(8 mil)視為實際基準值。
問:QFN 或 DPAK 下方的 Exposed Pad 應該使用 Thermal Relief 嗎?
不建議。原文引用 IPC-7093,要求此類散熱焊墊採用實心銅連接並搭配 Via Array,因為該 Pad 是晶片主要的熱傳導路徑。應在 PCB Layout 工具中明確設定為 Direct Connect,避免被預設 Copper Pour Rule 自動套用 Thermal Relief。
問:Thermal Relief 會降低焊墊可以承載的電流嗎?
會,但在電流較小時通常影響有限。原文指出,四條 0.25 mm(10 mil)Spoke 的 Thermal Relief 可能增加約 1 至 3 mΩ 電阻,因此在 5 A 時約產生 5 至 15 mV 壓降以及 25 至 75 mW 功率損耗。持續電流超過約 3 A 時,建議使用 Direct Connect。
結論
理解 Thermal Relief Pad 最實用的方法,是不要把它視為「好」或「不好」的二選一,而是思考您希望最佳化 PCB 生命週期中的哪一段時間。
Thermal Relief Spoke 可以讓幾秒鐘的焊接過程更加容易,形成乾淨且可靠的焊點,但代價是產品之後數年使用期間的熱傳導能力與電流承載能力會有所下降。
對一般訊號 Pad 而言,這通常是一個非常合理的交換;但對 Power Tab、Exposed Thermal Pad 與高電流電源軌而言,就不應該犧牲熱傳與導電能力。
因此,在輸出 Gerber 之前,不要只檢查 Routing,也應仔細查看完成 Copper Pour 後的實際連接方式。大多數 Thermal Relief 設定錯誤在這個階段只需要五秒鐘就能看出來,但 PCB 生產完成後,它們可能永遠隱藏在銅層中。
當 Copper Layout 確認完成後,再透過 JLCPCB 的 DFM 檢查與製程公差控制,確保成品 PCB 上的 Spoke 能盡可能忠實反映您螢幕中的設計。
持續學習
深入了解具高熱穩定性的聚酰亞胺 PCB 材料
重點摘要 兩種形態:可製成柔性薄膜(彎曲時不會開裂)或硬質玻璃纖維層壓板(提供結構穩定性)。 極高耐熱性:可承受超過 200°C 的工作溫度,Tg 可達 250°C–410°C。 高過孔可靠性:在 50°C 至 260°C 之間,Z 軸方向只膨脹 1.2%,可防止鍍孔裂紋。 必須烘焙:可吸收相當於自身重量 2.8% 的水分,因此回焊前必須烘焙,以避免分層。 JLCPCB 柔性電路支援:適合高可靠性應用;JLCPCB 支援 1 至 4 層柔性聚酰亞胺 FPC。 聚酰亞胺 PCB 可以在 FR-4 已經軟化的溫度下繼續運作,因此會被用於引擎艙、衛星及深井鑽探工具。代價是成本:聚酰亞胺層壓板的價格可能是傳統 FR-4 的數倍,所以只有在應用真正需要其熱性能及機械性能時,才值得選用。 本指南將介紹: 聚酰亞胺是甚麼,以及它為何有兩種不同形態 Tg、CTE 及分解溫度與 FR-4 有何差異 在哪些情況下吸濕特性有幫助,哪些情況下會造成問題 哪些行業願意為其付費,以及能獲得甚麼回報 JLCPCB 目前實際可以製造哪些聚酰亞胺產品 圖 1:聚酰亞胺柔性電路 了解聚酰亞胺這種先進 PCB 材料 聚酰亞胺之所以被列......
掌握高良率製造中的 PCB 電鍍類型及製程控制
重點摘要 兩步電鍍:先建立化學種子層,再以電解銅增加結構強度。 工藝選擇:圖形電鍍適合細線路;整板電鍍適合厚銅。 導通孔完整性:將縱橫比保持在 10:1 或以下,避免孔壁最薄處開裂。 表面處理:BGA 平面焊盤使用 ENIG,高磨損接點使用硬金。 IPC 標準:Class 2 要求 20 µm 銅孔壁厚度;Class 3 要求 25 µm 且不得有空洞。 PCB 電鍍會將一疊已鑽孔的覆銅板變成可運作的電路。這也是唯一無法從外部直接檢查的製程。電路板上的每個過孔,都是一個內部生長出銅管的孔。阻焊層完成後,你便再也看不到這條銅管。理解以下概念,便能掌握整個主題:銅不會黏附在已固化的環氧樹脂上,而環氧樹脂也不導電,因此製造商必須先在裸露樹脂上形成化學種子層。 圖 1:板件通過垂直連續銅電鍍線 只有完成這一步,電流才可以建立真正關鍵的銅厚。這種先化學處理、再通電增厚的兩步方法,解釋了你會遇到的大部分電鍍類型、缺陷及檢查規則。本指南將說明這兩種機制的差異,以及圖形電鍍與整板電鍍的不同;同時也會介紹 ENIG 及硬金 等表面處理的沉積方式。最後才會討論電鍍液化學成分及電流密度,因為它們決定深孔過孔能否通過回流......
了解 IPC-6012 標準:高可靠性剛性 PCB 製造指南
重點摘要 IPC-6012 與 IPC-A-600:IPC-6012 是具約束力的性能規範,而 IPC-A-600 僅作為外觀驗收參考文件。 Class 2 與 Class 3:Class 3 要求更厚的孔壁銅厚(25 μm,而 Class 2 為 20 μm),並且不允許鍍層空洞。 測試驗證:品質透過對拼板上的測試 coupon 進行熱應力測試後,再進行微切片分析確認。 提前指定等級:必須在製造圖紙中提前標註所需等級,電路板製造完成後無法再升級為更高等級。 IPC-6012 是決定 PCB 製造商可以交付什麼品質電路板的重要規範。許多設計者會在製造圖紙中標註「依 IPC-6012 Class 2 製造」後便繼續下一步,但製造商會仔細閱讀這項要求,因為它將成為檢驗人員判定是否合格的依據。 裸 PCB 並不是僅靠外觀即可判定是否合格。為確認鍍通孔品質,製造商會從樣品板中切取通孔截面,研磨拋光後,使用顯微鏡測量孔壁銅厚。 圖 1:金相顯微鏡下的鍍通孔微切片 PCB 等級並不會改變您的設計,因此 Class 3 電路板並不是「更聰明」或設計更好的電路板。它只是同一份設計圖稿,在更嚴格的驗收標準下進行評估......
電容 ESR 完整指南:定義、合適數值與量測方法
重點摘要 定義:電容 ESR(等效串聯電阻)以單一電阻值表示實際電容內部的損耗,包括來自電極、端接結構、電解質與介電材料的損耗。 重要性:漣波電流流經 ESR 時,會在電源軌上產生漣波電壓跳變,並在電容內部造成 I²R 發熱,進而限制電容的額定漣波電流與使用壽命。 測試條件:ESR 會隨頻率、溫度、電容量、封裝尺寸與技術類型而變化,因此只有同時註明測試頻率與溫度,ESR 數值才具有意義。 量測方式:ESR 電表適合快速檢查;搭配四線式 Kelvin(克爾文)接線的 LCR 電表,則可用於依規格書核對元件。一般萬用電表無法量測 ESR。 並非越低越好:部分線性穩壓器依賴輸出電容的 ESR 維持迴路穩定性,並規定最低 ESR,因此替換成低 ESR 元件之前,請先查看穩壓器規格書。 電容 ESR(等效串聯電阻)是實際電容阻抗中的電阻性成分,會將漣波電流轉化為漣波電壓與熱量。即使每顆電容量測出的電容量都正確,ESR 仍可能是電源供應器過熱,或輸出漣波高於設計預期的常見原因。 本指南將帶您了解: 什麼是電容 ESR,以及它的來源。 ESR 為何會影響漣波電壓、自發熱與穩壓器穩定性。 不同電容技術應具備什麼樣......
掌握 PCB 走線寬度設計,預防熱失效與訊號失效
重點摘要 預防焊接缺陷:熱隔離輻條可保留焊接熱量,避免冷焊點,並防止小型元件出現立碑現象。 電源焊墊避免使用熱隔離:散熱焊墊與承載超過 3 A 電流的走線應採用實心連接,以最大限度散熱並降低壓降。 選擇合適的輻條尺寸:被動元件使用較細的輻條(0.10–0.20 mm),一般 SMD 元件則使用較寬的輻條(0.20–0.30 mm)。 預留蝕刻餘裕:輻條寬度應比板廠的最小製造能力增加 30%,以承受生產過程中的過度蝕刻。 談到尺寸,電路板上有一項尺寸直接關係到實際電流、發熱與失效風險,那就是 PCB 走線寬度。您只需幾秒鐘就能在佈線時設定線寬,但它究竟能否承受負載,結果截然不同。如果設定錯誤,銅線路可能過熱、防焊層變成褐色、邏輯電源軌的電壓降至臨界值以下,最後讓電路板不是在您的工作台上,而是在客戶手中失效! 本指南將說明走線寬度如何影響電氣性能,透過一個完整計算範例介紹標準線寬公式,解釋計算器何時有幫助、何時可能誤導您,以及為什麼內層與外層需要不同線寬,並介紹板廠實際能夠蝕刻出的線路尺寸。 PCB 走線寬度選擇錯誤的隱藏風險 您可以將銅走線想像成延長線。較細的延長線可以整天為桌燈供電而沒有問題;但如......
裸 PCB 品質解析:滿足關鍵應用的可靠度要求
重點摘要 及早發現缺陷:在裸板階段發現問題,損失通常僅限於 PCB 本身,可避免後續浪費元件及增加返工成本。 萬用洞洞板的風險:萬用洞洞板(Zero PCB)缺乏參考平面與金屬化孔,在 10–20 MHz 以上可能出現訊號雜訊,且容易發生焊墊剝離。 關鍵材料規格:可靠度取決於孔壁銅厚(20–25 µm),以及 Tg、Td 與 CTI 等級是否符合實際使用環境。 表面處理與保存期限:HASL 與 ENIG 的保存期限約為 12 個月,OSP、化學沉銀與化學沉錫則約為 6 個月。 完整檢測:AOI 可發現可見的形狀缺陷,而依據網表進行的電氣測試,則能驗證實際電路的連接關係。 裸 PCB 階段,是在製造缺陷演變成昂貴的組裝故障之前,發現問題的最後機會。在這個階段修正小缺陷,可能只需付出一片電路板的成本。一旦元件已經焊接,相同的缺陷就可能造成元件浪費、需要返工,並延誤製作進度。因此,在開始元件組裝之前,這個製造流程的最後檢查關卡值得您仔細關注。銅厚、基材特性、表面處理與電氣測試,共同決定成品電路板能否順利組裝,以及能否在整個使用壽命期間持續正常運作。 透過本指南,您將了解: 什麼是裸 PCB,以及它在製板......