01005 組裝指南:PCB 設計、鋼網、供料器靜電與回流焊
3 分鐘
- 什麼是 01005 元件?
- 為什麼 01005 不只是更小的 0201?
- 01005 的 PCB 設計規則
- 鋼網和焊膏:簡要重點
- 供料器靜電:為什麼 01005 會在貼片前消失
- 氮氣回流焊:可以解決什麼,不能解決什麼
- 01005 焊點檢查:SPI 與 AOI
- 首次通過良率:為什麼 01005 返工成本高
- 01005 與 0201:微型化是否值得?
- 在 JLCPCB 組裝 01005 電路板
- 01005 組裝常見問題
重點摘要
01005(英制)元件尺寸為 0.4 × 0.2 mm,在公制中稱為 0402。
可靠組裝依賴平整的表面處理,例如 ENIG、對稱的 NSMD 焊盤、約 3 mil 厚的鋼網、細粉末焊膏、供料器位置的靜電控制,以及貼片前的 3D SPI 檢查。
由於 01005 元件返工速度慢且風險高,最重要的指標是首次通過良率。
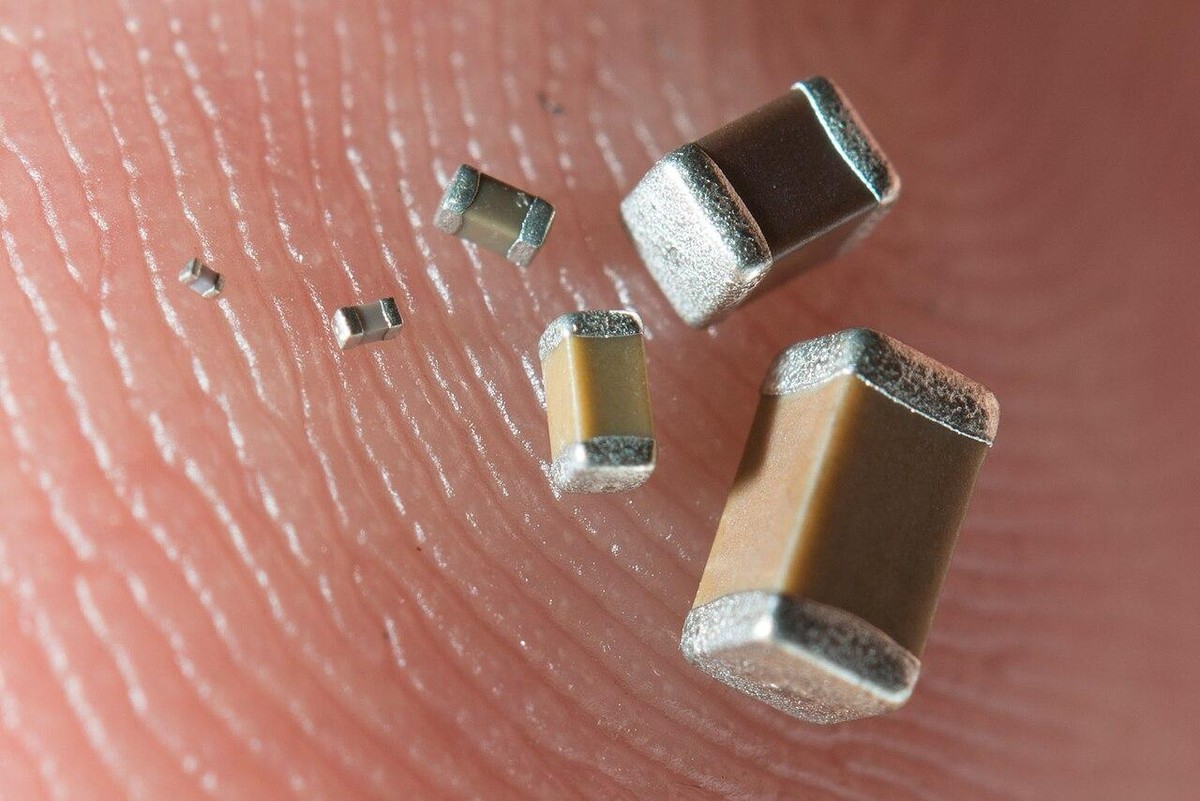
圖:指尖上的六種 SMD 電容,由左至右為 01005、0201、0402、0603、0805 和 1206。照片:Filip Wahlberg,CC BY-SA 4.0,來自 Wikimedia Commons
上圖中最小的電容是 01005,長 0.4 mm、寬 0.2 mm。更小的 008004 尺寸也存在,但除了手機和模組製造商外並不常見,因此對大多數設計師而言,01005 是被動元件的實際下限。這也是許多在 0402 和 0201 上有效的組裝規則開始失效的尺寸。
原因在於尺寸縮放。將 0603 電容的每個尺寸縮小四倍,就會得到 01005,而元件重量會縮小 64 倍。熔融焊錫對每個端子的拉力取決於潤濕邊緣長度,只會減少約四倍;靜電吸力取決於表面積,則會減少約 16 倍。
因此,相對於自身重量,焊錫對 01005 的拉力約是對 0603 的 16 倍,而靜電吸力約是 4 倍。這在線路上會表現為元件從載帶中跳出、回流焊期間元件豎起,以及焊膏在熔化前已經氧化。
本指南不重複一般 SMT 理論,而是專注於 01005 尺寸下會改變的內容:焊盤設計、鋼網和焊膏、供料器靜電、氮氣回流焊、檢查,以及這些因素對首次通過良率的影響。
什麼是 01005 元件?
01005 是英制尺寸代碼。按字面看,它似乎代表 0.010 × 0.005 英寸,但實際元件尺寸約為 0.016 × 0.008 英寸,即 0.4 × 0.2 mm,而公制代碼 0402 正好直接描述這個尺寸。
這是被動元件中最常見的命名陷阱:01005 英制等於 0402 公制,而 0402 英制等於 1005 公制,其面積大於前者六倍以上。當資料表或 BOM 中出現「0402」時,訂購前應先確認使用的是哪一套尺寸系統。
| 英制代碼 | 公制代碼 | 標稱尺寸(mm) | 相對本體面積 |
|---|---|---|---|
| 01005 | 0402 | 0.4 × 0.2 | 1× |
| 0201 | 0603 | 0.6 × 0.3 | 約 2.3× |
| 0402 | 1005 | 1.0 × 0.5 | 約 6.3× |
如需完整尺寸代碼和封裝圖形清單,請參閱我們的 SMD 電阻封裝尺寸完整指南。
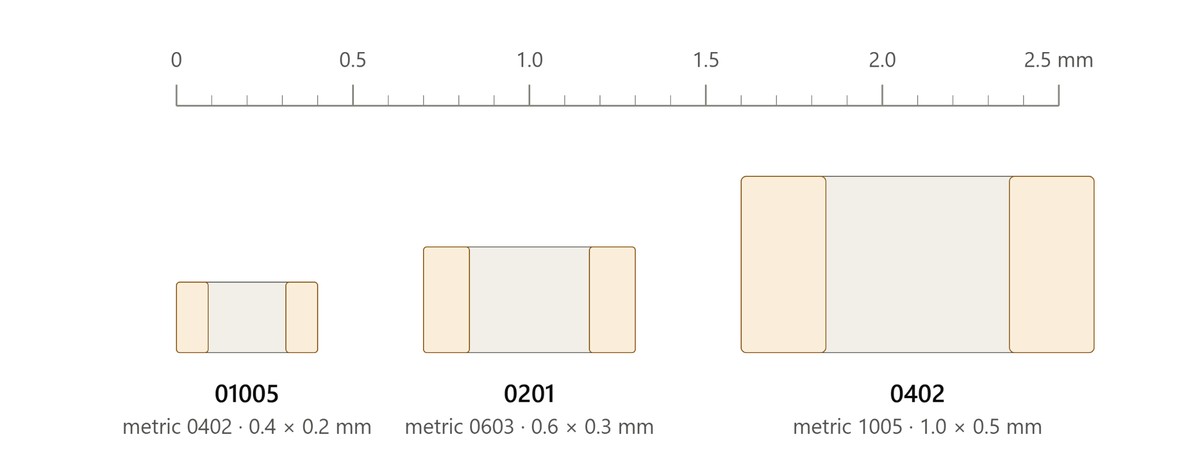
圖:以相同比例繪製的 01005、0201 和 0402 晶片外形。
為什麼 01005 不只是更小的 0201?
從 0201 轉到 01005 只是尺寸表中的一步,但這一步會讓原本遠低於焊盤尺寸的容差,開始佔據焊盤很大比例。
典型 01005 焊盤寬度約為 0.2 mm。三種容差會同時作用:裸板上的阻焊對位、印刷機中的鋼網與電路板對位,以及貼片機的放置精度。
在運作良好的生產線上,每項誤差可能只有幾十微米。對於接近 1 mm 寬的 0603 焊盤,50 µm 偏移只約佔寬度的 5%,很容易被裕量吸收。
對於約 0.3 mm 寬的 0201 焊盤,50 µm 已經約佔 17%。而在 01005 焊盤上,這相當於四分之一的寬度;不同步驟的偏移可能在單一步驟仍未超出規格前,便已經累積。
因此,01005 組裝並不依賴某一項特殊技術,而是要求所有步驟同時保持在更嚴格的窗口內。
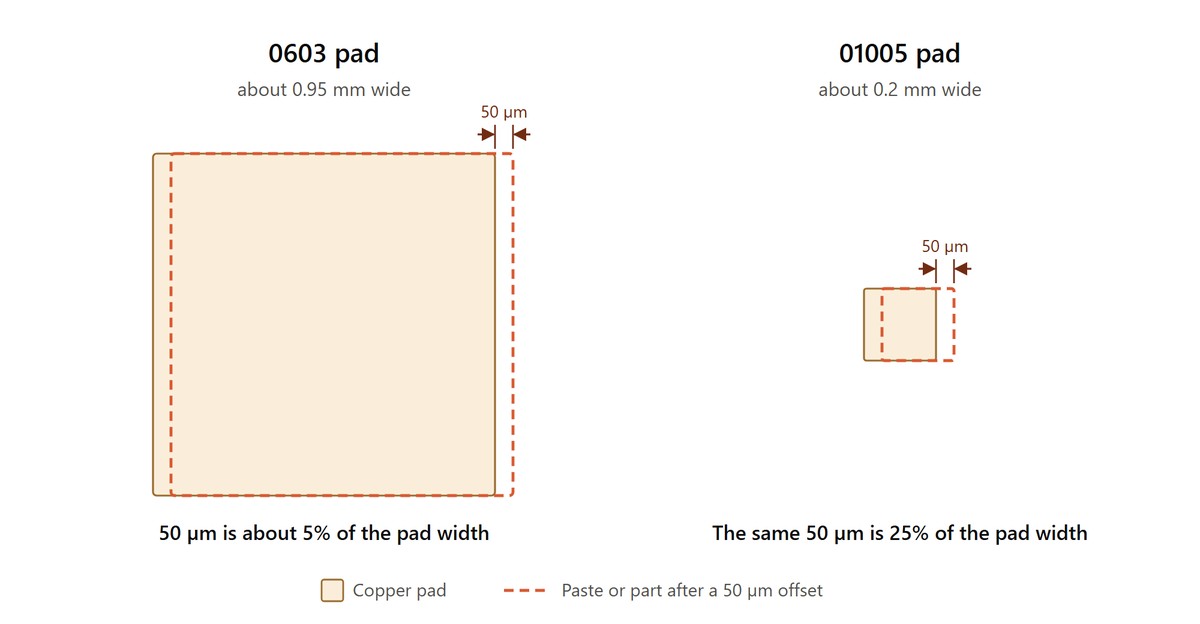
圖:以相同比例繪製 0603 焊盤和 01005 焊盤上的相同 50 µm 偏移。
01005 的 PCB 設計規則
表面處理
標準 HASL 不適合 01005。熱風整平會留下拱起且不均勻的焊料層,而對於 0.2 mm 焊盤而言,這種高度變化相對於上方印刷的焊膏沉積非常大,焊膏厚度通常只相當於鋼網厚度。
元件可能坐落不均、移位,或更容易出現墓碑效應。ENIG 和 OSP 可以提供平整表面,更適合這個狹窄製程窗口。在 JLCPCB,帶有 0201 或 01005 元件的電路板會採用 ENIG,訂購頁面會自動為你設定。如需完整比較,請參閱如何選擇合適的表面處理和 HASL 與 ENIG 比較。
焊盤定義
NSMD(非阻焊層定義)焊盤通常是 01005 的標準選擇。銅箔本身定義可焊區域,而阻焊開口會稍微大於銅箔,因此小幅阻焊偏移不會改變焊盤尺寸。
在這個尺寸下,焊盤與阻焊開口之間的間距每側只有幾十微米,因此需要了解阻焊層和銅箔未完全對齊時會發生什麼。
只要偏移小於間距,焊盤仍然是 NSMD。當偏移量大於間距時,阻焊層就會在一側覆蓋銅箔,使該側變成阻焊層定義,並改變該端的潤濕面積。
JLCPCB 使用 LDI 為阻焊層成像,支援低至與焊盤 1:1 的開口。應採用元件資料表中的焊盤圖形,不要直接將 0201 封裝縮小;如需更多背景,請參閱我們的 焊盤設計指南。
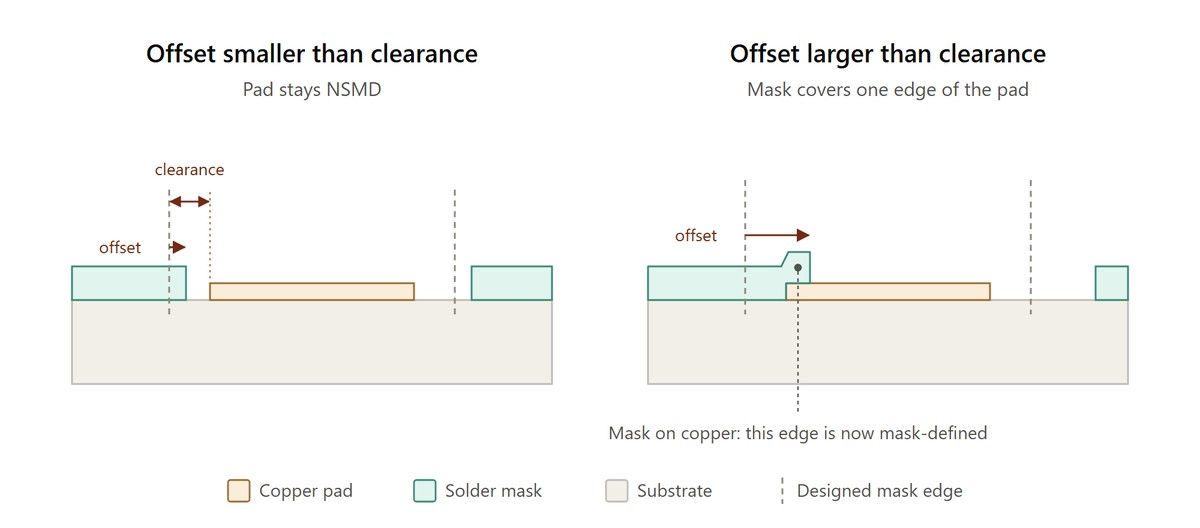
圖:偏移小於阻焊間距時焊盤保持 NSMD;偏移較大時阻焊層覆蓋銅箔並使該邊變成阻焊層定義。
兩個焊盤之間的熱平衡
兩個焊盤加熱不均,是 01005 出現墓碑效應最常見的原因之一。如果一個焊盤連接到寬走線或接地平面,而另一個焊盤連接到細走線,兩端就會在不同時間達到液相線溫度。
先潤濕的那一端會拉動元件,而 01005 幾乎沒有重量可以抵抗這個力量。我們的 PCB 墓碑效應指南會更詳細介紹這項缺陷。
應讓相同線寬的走線連接到兩個焊盤,並透過熱焊盤將其中一個焊盤連接到平面,而不是直接連接。不要將過孔放入焊盤,並在過孔與焊盤之間保留阻焊層,以免過孔將其中一端的焊錫吸走。
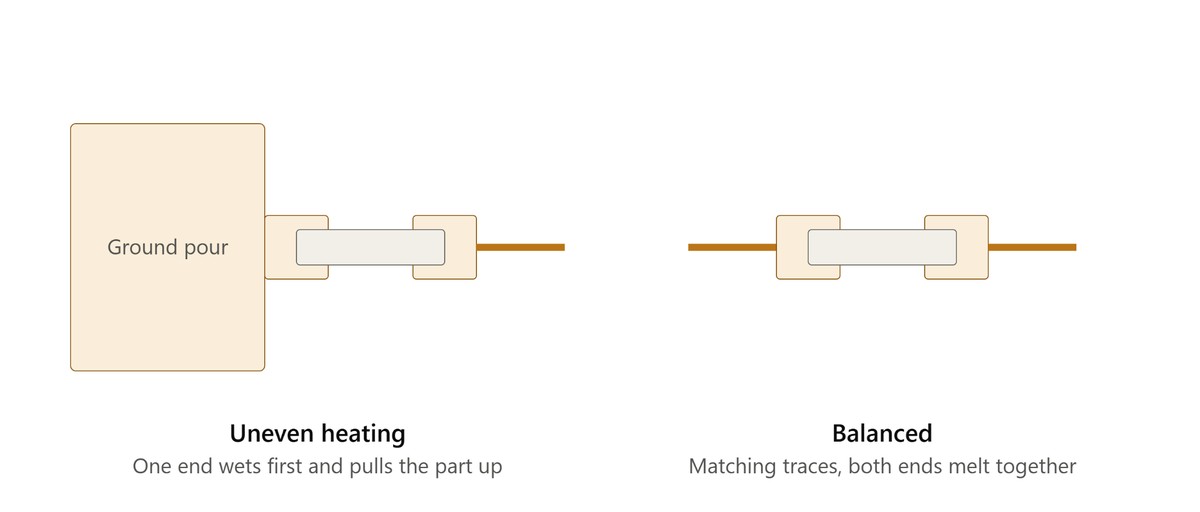
圖:直接連接接地平面的焊盤升溫較慢,使另一端先潤濕並拉起元件;匹配走線可讓兩端同時熔化。
元件間距
使用 01005 的原因正是節省空間,但仍然要為焊膏印刷和 AOI 檢查保留足夠間距。較高的相鄰元件可能阻擋 AOI 的斜向視線,而緊貼 01005 的大型元件可能減慢鄰近焊盤的加熱,造成上述熱不平衡。
鋼網和焊膏:簡要重點
鋼網設計在其他文章中已有詳細介紹,本節只討論 01005 特有的要求。
最重要的數字是面積比,即開口面積除以開口壁面積。它可以預測焊膏能否從開口轉移到焊盤,還是會留在開口內。IPC-7525 將 0.66 設為可靠脫模的最低參考值。
以典型 01005 焊盤使用的 0.20 × 0.20 mm 開口為例。使用 0.10 mm(4 mil)鋼網時,面積比為 0.50,明顯低於指南要求。厚度為 0.08 mm 時,面積比升至約 0.63;使用 3 mil(0.076 mm)鋼網時,則達到約 0.66。
因此,01005 通常需要約 3 mil 厚的鋼網,而且通常會採用奈米塗層,因為塗層有助於低面積比下的焊膏脫模。JLCPCB 為其製造的各種鋼網提供奈米塗層;詳情請參閱奈米塗層如何影響 SMT 鋼網性能。
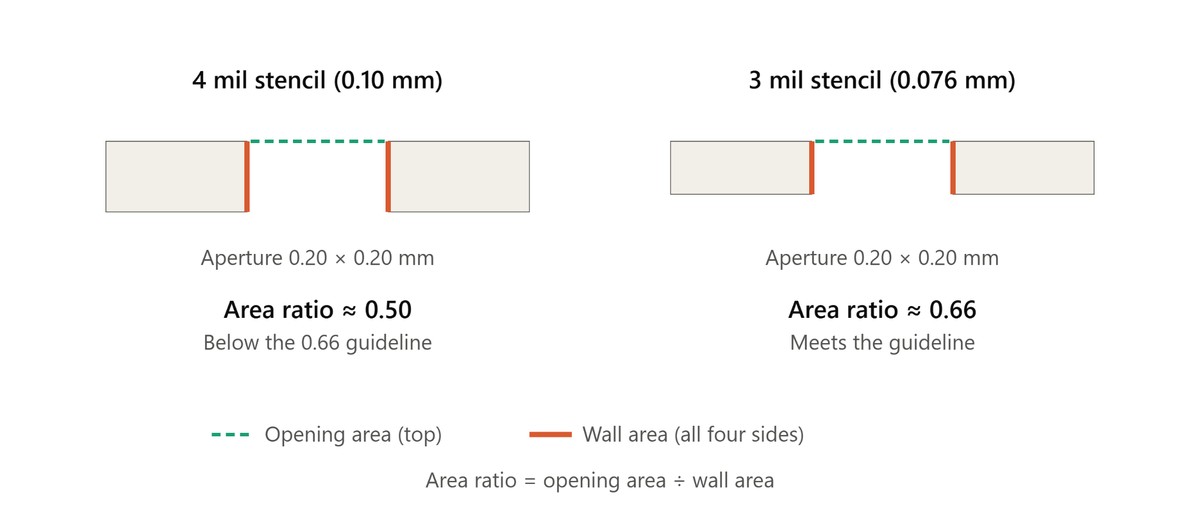
圖:0.20 × 0.20 mm 開口的面積比:4 mil 鋼網為 0.50,3 mil 鋼網約為 0.66。
焊膏粉末尺寸也遵循相同邏輯。一項常見經驗法則是,最窄開口寬度至少應容納 5 顆最大粉末顆粒。對於 200 µm 開口,這表示顆粒尺寸不應大於約 40 µm。
Type 4 焊膏(20–38 µm)接近這個限制,在設計良好的開口上可以使用;但 Type 5(15–25 µm)能提供更多裕量,因此通常更適合 01005。較細粉末也有成本:顆粒越多,會產生越大的可氧化表面積,這一點會在氮氣段落再次說明。
混合電路板更具挑戰。01005 被動元件旁邊可能有功率電感或連接器,需要較薄鋼網;大型元件則需要更多焊膏。對許多電路板而言,可以使用一張薄鋼網,再為大型元件放大開口,便能提供足夠焊膏。
如果這樣仍然不足,通常會使用階梯鋼網,在小元件區域較薄,在大型元件下方較厚,但成本和交期也會增加。階梯鋼網的邊緣需要保留禁佈空間,因此應提前規劃 01005 元件與大型元件的相對位置。我們的階梯鋼網設計指南介紹了相關規則。
供料器靜電:為什麼 01005 會在貼片前消失
印刷和回流焊受到最多關注,但 01005 元件也可能在到達電路板前,也就是從料卷到吸嘴的過程中丟失。
供料器將蓋帶從載帶上剝離時,分離動作會在蓋帶和料槽中產生摩擦帶電。大型元件通常不受影響,但 01005 可能會被這種電荷從料槽中吸起,黏到剝離的蓋帶上、在料槽中傾斜,或完全離開料槽。
元件製造商會針對這項問題進行設計。例如,Murata 的 01005 細間距壓紋載帶經過處理,可在剝離蓋帶時抑制靜電;Murata 表示,這有助於減少吸取錯誤。
在線路上,問題會表現為吸取錯誤、元件側立,以及回流焊後由 AOI 發現的空缺位置。每個缺失的 01005 都會降低首次通過良率,而之後手工安裝單個 01005 則非常困難。
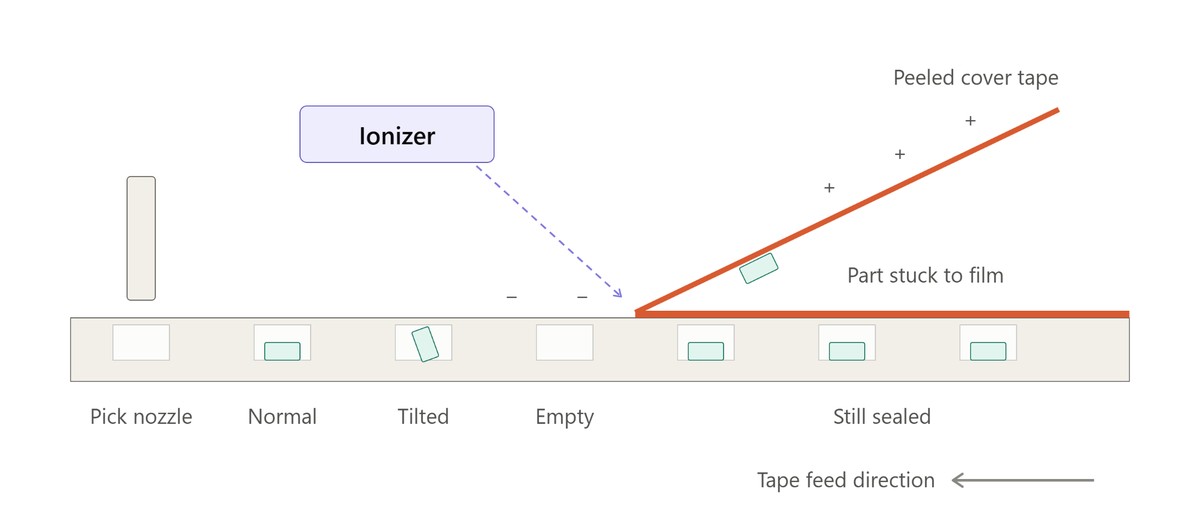
圖:剝離蓋帶會使其帶電,01005 可能黏在薄膜上、在料槽中傾斜或離開料槽;對剝離點使用離子風機可中和電荷。
常見對策是在供料器窗口對準離子風機,在蓋帶剝離位置中和電荷。剝離速度和角度會影響產生的電荷量,因此一致的供料器設定和維護非常重要。濕度也會影響結果:空氣非常乾燥時,電荷更容易累積。
載帶類型同樣重要。01005 元件可能使用紙質載帶,或使用 Murata 等製造商的壓紋塑膠載帶,而兩者在供料器上的行為不同。當一卷料帶出現問題而另一卷沒有問題時,應先檢查載帶。
如果元件在吸嘴到達前已經在料槽中傾斜,貼片機的放置精度也無法補救。因此,在這個尺寸下,靜電控制與貼片機本身同樣重要。
氮氣回流焊:可以解決什麼,不能解決什麼
回流焊期間每個焊點都會受到一定程度的氧化,但 01005 沉積受到兩個因素影響。首先,小沉積相對其體積具有更大的表面積,因此助焊劑在預熱期間會更快乾燥並被消耗。
其次,細粉末包含更多顆粒,每個顆粒都有自己的氧化層,需要助焊劑去除。當氧化速度超過剩餘助焊劑活性時,顆粒就無法完全融合,最終形成葡萄狀焊點,也就是部分融合球體組成的焊點,而不是平滑焊料圓角。
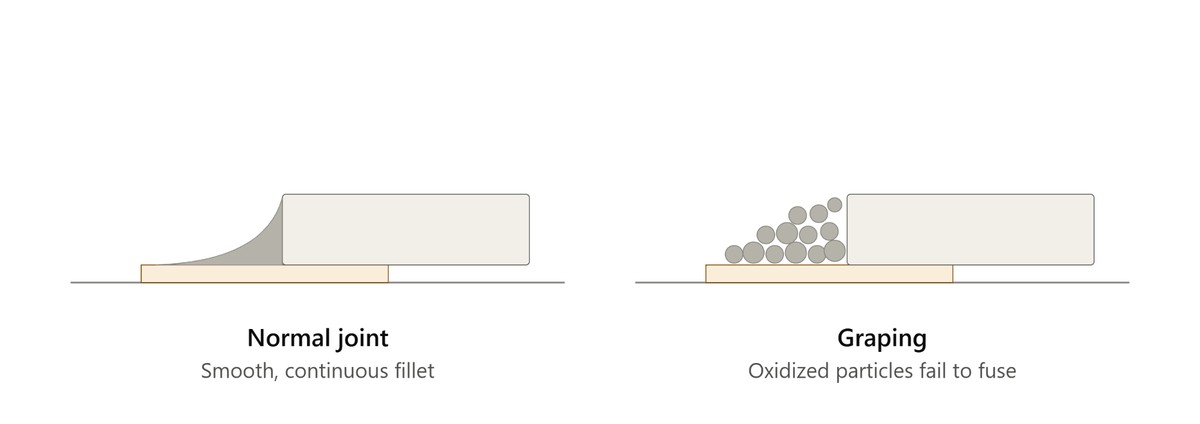
圖:正常連續焊料圓角與葡萄狀焊點比較,後者的氧化顆粒未能融合。
在氮氣中回流焊可以減少與焊料反應的氧氣,從而降低氧化並改善潤濕。對於如此小的沉積,氮氣可以擴大製程窗口。JLCPCB 將氮氣回流焊列為其組裝製程之一。如需了解製程基礎,請參閱我們的回流焊指南。
氮氣不能解決墓碑效應,甚至可能使其變得更嚴重。由於氧化減少,焊錫會更快潤濕,表面張力也會更早開始拉動元件。Indium Corporation 在其降低墓碑效應文章中指出了這一點。
如果一個焊盤比另一個更早達到液相線,較快的拉力就更容易將元件豎起。一項由 Neathway 等人進行的兩階段實驗設計研究,主要在 2000 年代後期使用 Type 3 焊膏和 100 ppm 氮氣研究 0201 墓碑效應,也發現相同取捨:空氣回流焊產生的墓碑較少,但整體缺陷更多,包括元件偏斜和不潤濕。
回流焊曲線同樣需要取捨。浸泡階段可以在焊錫熔化前,使大小元件的溫度更接近,這是混合電路板降低墓碑效應的經典方法;上述 0201 研究也將直線升溫曲線視為兩種曲線中較差的一種。
浸泡同時會讓每個 01005 沉積中的助焊劑有更長時間乾燥,增加形成葡萄狀焊點的可能性。Indium Corporation 將直線升溫至峰值稱為現今常用曲線,只有當電路板熱容量差異很大、無法均勻加熱時,才加入浸泡階段。
無論使用哪種曲線,都應根據熱電偶數據和焊膏資料表,為電路板單獨設定。我們的回流焊曲線指南會逐步介紹各個階段。
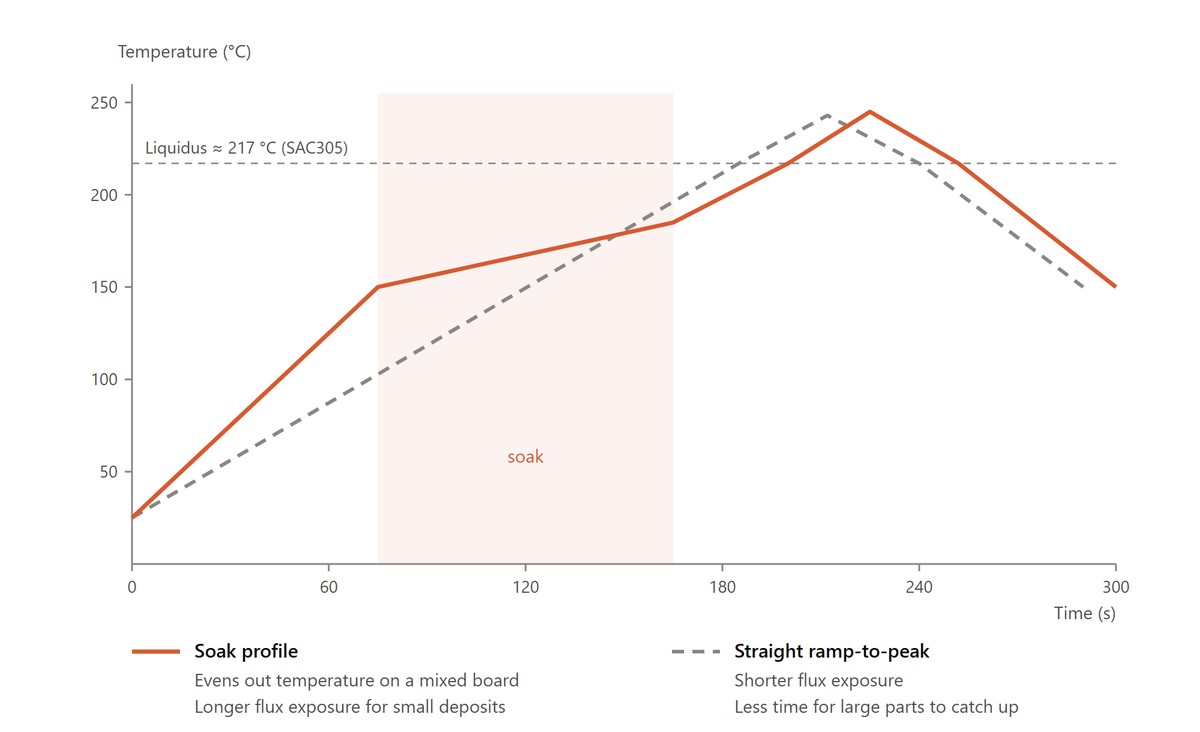
圖:浸泡與直線升溫至峰值比較:浸泡可平衡電路板溫度,直線升溫可縮短助焊劑暴露時間。
01005 焊點檢查:SPI 與 AOI
許多 01005 缺陷在印刷機階段已經形成,因此焊膏檢查(SPI)是這裡最有用的檢查步驟。3D SPI 系統可以測量每個焊膏沉積的高度和體積,在貼片前發現焊膏不足、橋接和偏移,此時只需清潔電路板並重新印刷。JLCPCB 標準 PCBA 包含 3D SPI;我們的焊膏檢查指南介紹了其運作方式。
回流焊後,自動光學檢查(AOI)會檢查元件缺失、墓碑、偏移和橋接。2D AOI 根據影像進行檢查,而對於如此微小的焊點,從正上方觀看時,部分抬起的端子可能與良好焊點非常相似。
3D AOI 增加高度測量,因此更容易捕捉抬起端子和部分墓碑。JLCPCB 的兩種 PCBA 服務都包含 AOI。
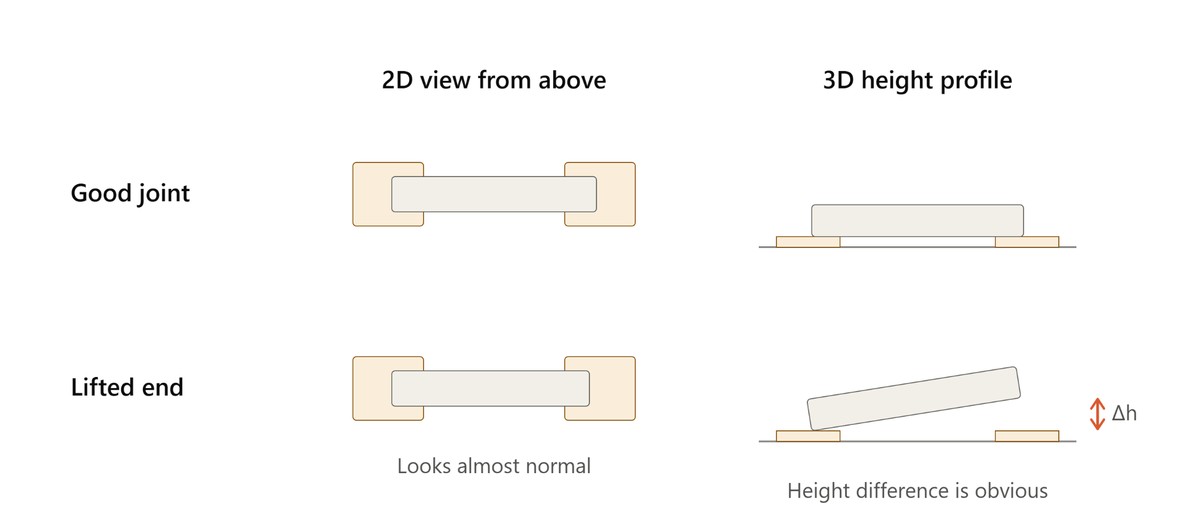
圖:抬起的 01005 端子在 2D 頂視圖中幾乎正常,但在 3D 高度輪廓中顯示明顯差異。
由於 01005 端子可以從上方看到,光學檢查是主要方法。X-ray 則適用於隱藏在 BGA、QFN 和 LGA 封裝下方的焊點,詳情請參閱我們的 PCB X-ray 檢查指南。
首次通過良率:為什麼 01005 返工成本高
在這裡,首次通過良率(FPY)指的是無需返工即可通過指定生產和檢查步驟的電路板比例。對 01005 而言,FPY 比大多數尺寸更重要,因為返工速度慢且風險高:能夠使單個元件回流焊的熱風,也很容易干擾附近元件。因此,0603 上的快速修補,在 01005 上可能會變成非常仔細的維修。
FPY 是電路板層級指標:一個錯誤元件就會使整塊電路板失效。元件層級品質通常以 DPPM(每百萬個元件中的缺陷數)表示,兩者之間的關係比看起來更密切。
假設一塊電路板包含 500 個 01005 元件,且缺陷彼此獨立。在 100 DPPM 下,一塊電路板沒有任何缺陷元件的機率為(1 − 0.0001)500,約為 95%。在 20 DPPM 下,機率約為 99%。對於高密度電路板,元件層級品質的小幅提升會直接反映在 FPY 上。
當良率下降時,問題通常分為四組:
| 缺陷 | 常見原因 | 主要控制措施 |
|---|---|---|
| 墓碑效應 | 焊盤加熱不均、放置偏移、焊膏體積不一致 | 對稱焊盤和走線、回流焊曲線 |
| 橋接 | 焊膏過多、印刷偏移、間距過小 | 開口設計、3D SPI |
| 焊膏不足或潤濕不良 | 焊膏脫模不良、氧化 | 面積比、較細焊膏、氮氣回流焊 |
| 元件缺失或側放 | 供料器靜電、載帶類型 | 離子風機、濕度控制、載帶選擇 |
我們的焊錫橋接指南會更深入介紹第二組問題。
01005 與 0201:微型化是否值得?
| 典型製程考量 | 01005 | 0201 |
|---|---|---|
| 標稱尺寸 | 0.4 × 0.2 mm | 0.6 × 0.3 mm |
| 典型鋼網厚度 | 約 3 mil(0.076–0.08 mm);混合電路板需要時使用階梯鋼網 | 3–4 mil(0.076–0.10 mm) |
| 典型焊膏 | Type 5(Type 4 也可能適用) | Type 4(Type 3 也可能適用) |
| 供料器靜電敏感度 | 高 | 中等 |
| 氮氣回流焊 | 通常有幫助 | 可能有幫助 |
| 返工 | 非常困難 | 困難 |
| 主要優勢 | 最高密度 | 在較寬製程窗口和較容易操作下提供良好密度 |
從 0201 改用 01005 所節省的電路板面積,通常小於本體尺寸差異所暗示的數值,因為間距規則、佈線和過孔位置會先成為限制因素。
01005 適合每平方毫米都非常重要的應用,例如助聽器、耳機、智能手錶、相機模組、緊湊型無線模組和 RF 匹配網絡。我們的可穿戴 PCB 組裝指南介紹了更多這類設計。
如果 0201 已經能滿足佈局需求,它可以提供更寬的製程窗口和更容易的返工。當使用 01005 主要只是因為它是最小尺寸時,應先使用 0201 進行佈局,再評估 01005 能節省多少空間。
在 JLCPCB 組裝 01005 電路板
在本文撰寫時,JLCPCB 標準 PCBA 支援 01005 元件組裝,而經濟型 PCBA 的最低封裝尺寸為 0402;兩項限制均列在 PCB 組裝能力頁面。
JLCPCB 元件庫中備有 01005 電阻、電容和電感,並標示為僅限標準 PCBA。對於同時包含 01005 和大型元件的電路板,JLCPCB 建議評估階梯鋼網,使每種元件都能獲得所需焊膏體積。
圖:JLCPCB 元件庫照片中的 01005 電阻(C270305),每個網格為 1 mm。
訂購前,應使用 JLCDFM 免費 DFM 檢查工具檢查檔案,再用肉眼確認兩點:每個 01005 的兩個焊盤是否對稱連接,以及封裝圖形是否來自元件資料表,而不是由 0201 縮小而成。
設計準備完成後,上傳 Gerber、BOM 和 CPL 檔案,即可取得即時 PCB 組裝報價。
01005 組裝常見問題
問:01005 元件有多大?
01005 元件尺寸為 0.4 × 0.2 mm,約為 0.016 × 0.008 英寸。按公制命名,它是 0402;這很容易與英制 0402 混淆,後者尺寸為 1.0 × 0.5 mm,面積大於前者六倍以上。
問:為什麼 01005 元件會出現墓碑效應?
當兩個端子以不同時間或不同力量潤濕時,焊料會將一端拉起,使元件直立。01005 重量非常輕,因此即使是很小的不平衡也會造成問題,包括焊盤連接不對稱、放置偏移或焊膏體積不一致。氮氣回流焊可能使問題更嚴重,因為它會加快潤濕。
問:01005 應使用哪種焊膏?
通常優先考慮 Type 5(15–25 µm),因為較細粉末可以更可靠地通過 01005 所需的小開口。Type 4(20–38 µm)在設計良好的開口上也可以使用,但裕量較小。
問:01005 應使用多厚的鋼網?
通常約為 3 mil(0.076–0.08 mm),可使 0.2 mm 開口的面積比接近 0.66 指南值。奈米塗層鋼網在低面積比下具有更好的焊膏脫模效果。混合電路板可能需要為大型元件放大開口,或使用階梯鋼網。
問:01005 元件可以手工焊接嗎?
可以在顯微鏡下使用非常細的工具完成,但結果很難重複。除了單次原型維修外,機器組裝才是實際可行的方案。
問:JLCPCB 支援 01005 組裝嗎?
支援。01005 可使用標準 PCBA 組裝,而經濟型 PCBA 支援最低至 0402 封裝。

持續學習
01005 組裝指南:PCB 設計、鋼網、供料器靜電與回流焊
重點摘要 01005(英制)元件尺寸為 0.4 × 0.2 mm,在公制中稱為 0402。 可靠組裝依賴平整的表面處理,例如 ENIG、對稱的 NSMD 焊盤、約 3 mil 厚的鋼網、細粉末焊膏、供料器位置的靜電控制,以及貼片前的 3D SPI 檢查。 由於 01005 元件返工速度慢且風險高,最重要的指標是首次通過良率。 圖:指尖上的六種 SMD 電容,由左至右為 01005、0201、0402、0603、0805 和 1206。照片:Filip Wahlberg,CC BY-SA 4.0,來自 Wikimedia Commons 上圖中最小的電容是 01005,長 0.4 mm、寬 0.2 mm。更小的 008004 尺寸也存在,但除了手機和模組製造商外並不常見,因此對大多數設計師而言,01005 是被動元件的實際下限。這也是許多在 0402 和 0201 上有效的組裝規則開始失效的尺寸。 原因在於尺寸縮放。將 0603 電容的每個尺寸縮小四倍,就會得到 01005,而元件重量會縮小 64 倍。熔融焊錫對每個端子的拉力取決於潤濕邊緣長度,只會減少約四倍;靜電吸力取決於表面積,則會減少約 16......
BGA 重新植球詳解:完整流程、工具、風險與最佳實務
在現代電子設計中,球柵陣列(BGA)已成為高效能晶片的標準,可在極小面積內實現數千個 I/O 連接。然而,這種密度也形成了「黑盒子」情境:連接點被隱藏,冷焊或熱疲勞裂紋等缺陷肉眼無法看見。不像 QFP 可用烙鐵修復,失效的 BGA 可能讓整塊板子報廢。 BGA 重新植球(reballing)是解決此問題的關鍵方案。這是一種精密工序:移除元件、清除舊焊料,並重新佈置全新焊球,以恢復完整的電氣與機械完整性。 本指南深入探討 BGA 重新植球的技術細節——從金屬間化合物鍵合的物理原理,到成功所需的特定溫度曲線。我們也將說明 JLCPCB 的工業級組裝標準如何在首次製造時降低這些風險。 BGA 重新植球一覽(快速概覽) 項目 摘要 是什麼 移除 BGA 晶片上的舊焊球並換上新焊球的維修流程 何時使用 當 BGA 焊點因熱循環、跌落損壞或製造缺陷而失效時 成功率 通常 60%–90%,取決於晶片狀況、工具與技術人員技巧 難度 高——需要專業設備與經驗 典型費用範圍 每顆晶片 USD $20–$150+,視尺寸與複雜度而定 工程師提示:若 BGA 失效是因 PCB 焊墊損壞或晶片內部缺陷,重新植球無法解決問題......
高可靠互連免焊接化:Press-Fit壓接連接器PCB設計與量產管控
AI伺服器電源背板、5G基站射頻單元、電動汽車域控制器、軌交信號設備,共同點是振動劇烈、電流巨大、壽命要求十五年起步,傳統焊接式背板連接器在這些場景逐漸失寵。硬體工程師接觸press fit connector PCB方案時,疑問集中在壓接孔到底按什麼公差設計、壓接質量靠什麼保證,這兩點恰恰是量產翻車的重災區。 Press-Fit連接器用彈性順應針(Compliant Pin)替代焊點,壓入鍍通孔後針體彈性變形與孔壁形成氣密接觸,無須回流焊、無助焊劑殘留,可單針返修。IEC 60352-5把這種連接定義為無焊壓入式連接,車規與工控領域已大規模替代焊接背板,press fit backplane connector成為電源與訊號互連的PCB connector types中的主流選項。 一、壓接結構與工藝原理 順應針主流是魚眼針(Eye-of-the-Needle):針體中部鏤空成菱形孔,壓入時針樑彈性收攏,進入孔內後回彈撐緊孔壁,接觸壓力維持在孔壁屈服強度附近。另有C型彈片針與四爪針,載流能力與插拔壽命各異,選型先看連接器廠規格書,針型決定press fit hole tolerance窗口。 壓......
BGA 返修工作站完整指南:2026 熱風、紅外線與設備選購比較
如果您经常处理 BGA(Ball Grid Array,球栅阵列)元件,就会知道它们的维修或更换有多么困难。由于焊点隐藏在晶片底部,BGA 返修需要专用工具以及精确的温度控制——这正是 BGA 返修工作站发挥关键作用的地方。 不过,市面上的选择非常多,要挑选合适的 BGA 返修工作站并不容易。应该选择热风加热还是红外线加热?是否需要光学对位?手动、半自动与全自动系统之间又有什么差异? 本指南将说明 BGA 返修工作站的运作方式、比较不同类型、介绍选购时应注意的关键功能,并整理 2026 年值得考虑的设备选择,协助您找到符合实际需求的解决方案。 什么是 BGA 返修工作站? BGA 返修工作站是一套专业整合式工作系统,专门透过严格控制的温度曲线来拆卸与更换表面黏著元件(SMD)。与一般烙铁或基础热风枪不同,这类设备能够进行局部加热,同时避免周围 PCB 或邻近微型元件承受可能造成损伤的热应力。 专业 BGA 返修工作站的核心通常包括:用于熔化晶片焊球的上部加热器、用于预热整个 PCB 并防止翘曲的底部预热器、将电路板牢固固定并维持平整的 PCB 夹具,以及用于准确放置新元件的精密对位系统。 图:专业......
SMD 重工指南:避免 PCB 損傷的工具、溫度與技巧
從更換燒毀的穩壓器、修正錯誤的元件數值,到移除細間距 IC 上的錫橋,SMD 重工是電子製造與原型製作中的一項必要技能。它能讓工程師修復組裝缺陷、導入設計變更,並在不必重新製作新板的情況下,挽救有價值的 PCB,避免額外成本與延誤。 在本指南中,您將學到: 什麼是 SMD 重工 常見重工場景 所需工具與溫度 安全拆除與安裝 依封裝類型區分的技巧 真實維修案例 常見失效與預防方式 何時應重工,何時應更換 什麼是 SMD 重工?為什麼它很重要? SMD 重工是指在保護 PCB 與周邊元件的前提下,使用局部加熱方式,受控地拆除、修復或更換表面黏著元件(SMD)的流程。它常用於修正組裝缺陷、更換故障元件,或在不重新製作整片電路板的情況下導入工程變更。 SMD 重工對以下情況非常重要: 原型驗證:在最初硬體 bring-up 階段修正發現的錯誤,並在設計定稿量產前完成驗證; 工程變更單(ECO)修改:立即導入設計微調或元件數值更新,讓正在進行的測試能繼續推進; 製造良率提升:修正檢查與測試中發現的組裝缺陷,例如錫橋、立碑、焊點錫量不足或元件偏位。 現場維修:透過更換特定故障元件,延長退回產品的使用壽命,並降......
免焊壓接連接器PCB設計:孔徑、鍍銅與佈局要點
重點摘要 壓接原理:Eye of Needle(EON)柔性引腳靠可控彈性變形與孔壁形成氣密式冷銲接點,避免焊接熱應力。 孔徑管制:壓接孔徑直接影響插入力、正向力與接觸可靠度,必須明確指定鑽頭尺寸與成品孔徑。 孔壁鍍銅:壓接孔通常要求孔壁平均銅厚不低於25μm,局部最薄處不低於20μm。 表面處理:HASL不建議用於壓接孔;ENIG鍍層均勻,浸錫則可降低插入力與孔壁受損風險。 佈局重點:反焊盤、走線淨空、表層孔環與壓接工具禁置區都要在PCB Layout階段預先規劃。 在伺服器背板、大電流電源模組,或是航太等級的厚板設計場景,傳統波峰焊、通孔回流焊早就碰到了難以突破的物理瓶頸。當電路板厚度超過3.0mm、銅層多達十幾層時,整板熱質量極大,焊接熱量會被快速導走,通孔內的焊料爬昇不足,很容易出現冷焊、空洞這類致命缺陷;要是為了焊透硬拉高爐溫,又容易造成板材分層,或是燙傷周邊的SMD元件。 為了平衡高熱質量板材與組裝可靠度的矛盾,硬體工程師逐漸轉向純機械咬合的方案——免焊式電路板連接器。靠精密的機械干涉結構,完全排除熱應力與助焊劑的影響。以下就從原理、孔徑管制、佈局規則幾個層面,整理壓接工藝的設計實務要......