如何選擇合適的 PCB 防焊層材料,打造可靠的電路板
2 分鐘
- 什麼是 PCB 防焊層?
- 了解防焊層材料的組成
- 常見的防焊層材料類型
- 防焊層材料如何影響 PCB 性能
- PCB 製造中的防焊材料選擇
- 專業 PCB 製造如何控制防焊層品質
- PCB 防焊層材料常見問題
- 結論
重點摘要
- 雙重固化:紫外線負責形成開窗,熱固化則使環氧樹脂具備持久耐用性。
- LPI 與 Coverlay:硬板使用 LPI 防焊層,軟板使用覆蓋膜。
- 顏色與間距:綠色防焊層可製作比黑色/白色(0.13 mm)更窄的防焊橋(0.10 mm)。
- 防護作用:防止焊錫橋接,並隔絕濕氣以保護銅箔。
- 固化品質:正確烘烤可避免防焊層在電鍍和回流焊過程中剝離。
PCB 防焊層 材料是一層已固化的聚合物薄膜,厚度通常為 10 至 30 µm(0.4 至 1.2 mil)。回流焊時,它是相鄰焊盤之間阻隔熔融焊錫的唯一屏障。多數設計者只在下單表單上選擇防焊層顏色,但其化學組成遠比顏色重要。防焊層實際上是在同一層中結合兩種化學固化機制。第一種會對紫外線產生反應,讓工廠透過曝光將焊盤開窗圖形轉印至薄膜;第二種則必須在烘箱中加熱才能硬化,使薄膜能承受焊接高溫、電鍍藥液及濕氣。
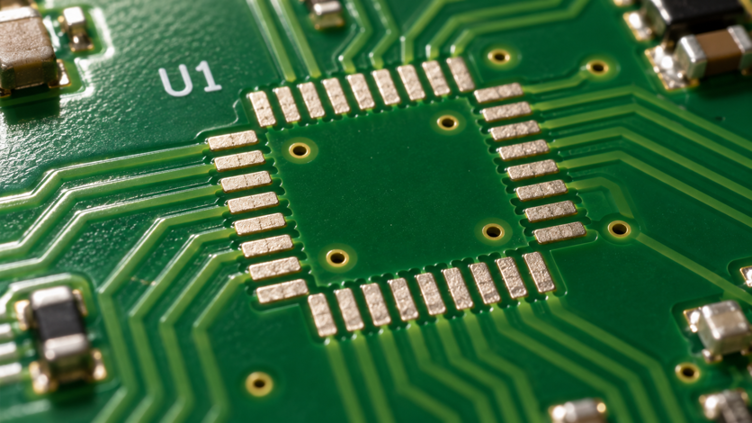
圖 1:細間距封裝周圍的綠色 LPI 防焊層
每種防焊材料都必須兼顧這兩項功能,因此能精確形成最細防焊橋的油墨,未必具有最強的耐久性。本指南將介紹防焊材料的組成、LPI 與乾膜及覆蓋膜的差異,並說明各項材料特性在實際使用中的表現,協助您依應用需求選擇合適的防焊層。
什麼是 PCB 防焊層?
防焊層是成品電路板上保留的永久性塗層,不同於蝕刻完成後會被剝除的暫時性抗蝕層。它在焊接時發揮最重要的作用,同時也會在電路板整個使用壽命期間保護銅箔。
防焊層在 PCB 上的作用
防焊層又稱阻焊層(Solder Resist),是覆蓋在外層銅箔上的一層薄聚合物材料。除了預定焊接的焊盤外,其餘區域都會受到覆蓋。熔融焊錫會潤濕裸露銅面,卻不會潤濕已固化的聚合物,因此防焊層能將每個焊點限制在各自的焊盤上。
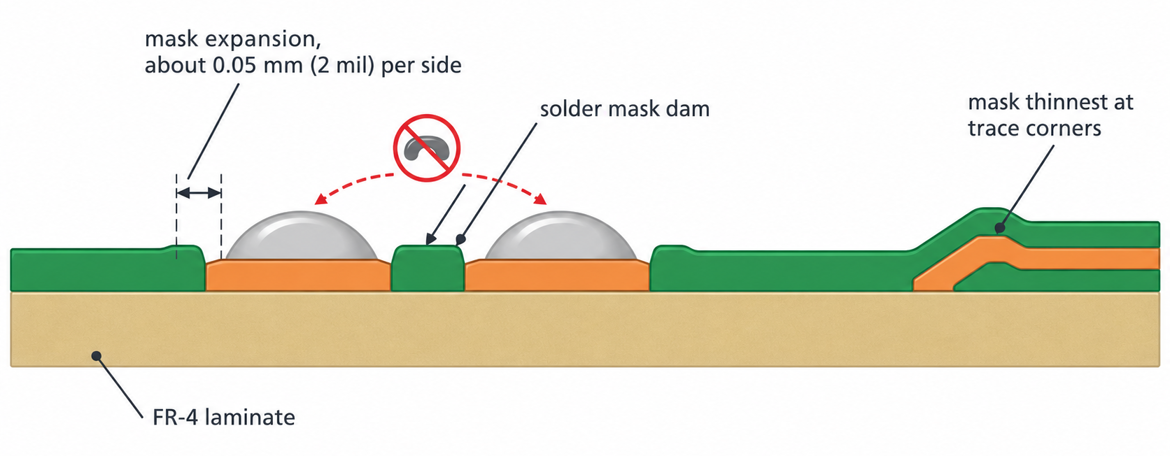
圖 2:防焊層、焊盤開窗與防焊橋的截面示意圖
對細間距元件而言,這種隔離效果取決於焊盤之間狹窄的防焊材料,稱為防焊橋。每個開窗在焊盤四周通常各外擴約 0.05 mm(2 mil),使底片圖形即使略有對位偏差,也不會遮住焊盤。開窗過大則會使防焊橋消失,這就是為什麼 防焊層外擴規則 在細間距設計中特別重要。
防焊層如何提升 PCB 防護能力與可靠性
裸露銅箔會在空氣中氧化;如果電路板處於潮濕環境,並殘留助焊劑,走線之間可能形成導電路徑。施加偏壓後,這些路徑可能逐漸長成金屬絲狀結構,使兩個網路短路,這種失效稱為電化學遷移。防焊層能隔絕銅箔與濕氣及污染物,因此只有外露焊盤需要進行表面處理。
維修返工時若工具不慎滑動,防焊層也能先承受刮擦,保護下方走線維持原有寬度。焊錫橋接與走線損壞減少,便能降低返工板數;每一次返工其實都會增加不必要的熱循環。
了解防焊層材料的組成
防焊層不是單一聚合物,而是經過配方調製的油墨。每項成分都提供薄膜原本缺少的特性,因此了解配方有助於理解防焊層的表現。
防焊層材料的主要成分
大多數液態防焊材料以雙組分形式供應,包括樹脂基料與硬化劑,因為兩者一旦混合便會開始反應。它們合計包含五類成分:
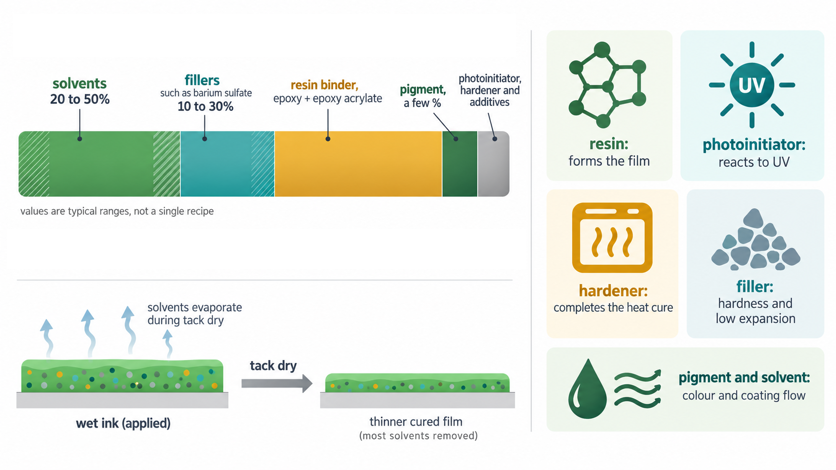
圖 3:依成分類別劃分的防焊層材料組成
- 樹脂黏結劑,通常將環氧樹脂與環氧丙烯酸酯混合,使其具有紫外線反應性。
- 光引發劑 ,可吸收紫外線並在受到照射時產生反應。
- 熱硬化劑,例如雙氰胺或三聚氰胺,用於完成環氧樹脂固化。
- 填料,主要為硫酸鋇,重量約佔全部成分的 10% 至 30%。
- 顏料、溶劑與添加劑,用來調整顏色、黏度及流平性能。
前三類成分形成一套分兩階段運作的固化系統。紫外線會活化光引發劑,使丙烯酸酯只在曝光區域交聯。這些區域不再溶解於顯影液,因此形成防焊層。環氧樹脂則會保持部分反應狀態,直到最後烘烤時由熱硬化劑完成交聯網路。
PCB 製造中重要的防焊材料特性
防焊層必須先經受製造流程,才能發揮後續保護作用,因此板廠首先會根據製程窗口評估油墨。下列數值為 Taiyo PSR-4000 等 LPI 油墨的典型條件。
| 製程特性 | 典型製程範圍 | 超出範圍可能發生的問題 |
|---|---|---|
| 預烘乾 | 約 80°C,持續 15 至 30 分鐘 | 時間太短會使薄膜黏手;太長則會使材料部分固化 |
| 曝光能量(紫外線燈) | 250 mJ/cm² 或以上 | 能量過低會使防焊橋在顯影時被沖掉;過高則會使開窗縮小甚至封閉 |
| 顯影液 | 29 至 35°C 的 1% 碳酸鈉溶液 | 濃度過低會在焊盤留下殘留物;過高則會側蝕防焊橋 |
| 最終固化 | 約 150°C,持續 60 分鐘 | 固化不足容易遭受化學侵蝕;過度固化會使薄膜脆化 |
| 最小防焊橋(JLCPCB,1 oz 銅厚) | 綠色、紅色、黃色、藍色或紫色為 0.10 mm(4 mil);黑色或白色為 0.13 mm(5 mil) | 防焊橋太窄可能斷裂脫落,導致焊盤之間發生橋接 |
常見的防焊層材料類型
防焊層依材料如何塗覆在電路板上,以及如何形成開窗進行分類。目前製造的大多數電路板都涵蓋在以下五種類型中,但只有一種是預設選擇:
- 液態感光防焊油墨(LPI),將液態油墨塗覆整片生產板,再利用紫外線成像。
- 乾膜感光防焊材料,在真空環境下貼合的乾膜感光薄片。
- 網版印刷環氧樹脂,透過圖案化網版印製,再以加熱方式固化的油墨。
- 紫外線固化噴墨油墨,僅在需要防焊層的位置噴印油墨。
- 聚醯亞胺覆蓋膜(Coverlay),用於軟性電路的背膠薄膜。
液態感光防焊層
LPI 透過網版印刷、噴塗或淋幕塗佈,以液態形式覆蓋整片生產板。液態材料在乾燥前會流入走線之間的空隙,因此能密封每條走線的底部。接著透過底片曝光或雷射直接成像,在指定位置形成開窗。
LPI 能以較低成本製作窄至約 0.1 mm(4 mil)的防焊橋,因此是硬板的預設選擇。它的弱點在於厚度控制:液態材料流平時會從走線頂部的轉角流走。因此,走線邊緣的防焊層遠比周圍基板上的薄,磨損與絕緣失效也通常從這些位置開始。
乾膜及其他防焊材料
乾膜防焊材料以固態感光薄片形式供應,厚度通常為 50 至 100 µm(2 至 4 mil)。它在真空環境下貼合,厚度均勻,通常可良好覆蓋導通孔。然而,固態薄片無法流入較高走線旁邊的間隙,因此可能在該處困住空氣。
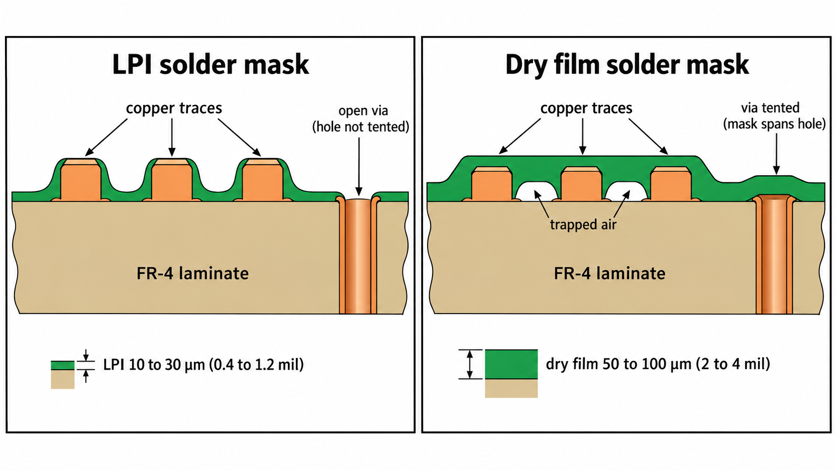
圖 4:LPI 與乾膜如何貼合銅箔走線的形狀
網版印刷環氧樹脂是最便宜的選擇,因為開窗直接由網版圖案決定,但網版無法呈現細小的圖形細節。Taiyo IJSR-4000 等噴墨防焊材料只會噴印在需要的位置,因此無需底片。軟板反覆彎折時,已固化的 LPI 可能龜裂,因此會改用聚醯亞胺覆蓋膜,相關原理可參閱 軟板覆蓋膜如何保護軟性 PCB。
| 防焊層類型 | 開窗形成方式 | 主要限制 | 最適合的電路板 |
|---|---|---|---|
| LPI | 紫外線曝光或 LDI | 走線轉角處較薄 | 幾乎所有硬板,包括細間距設計 |
| 乾膜 | 貼合薄片後進行紫外線曝光 | 較高走線旁容易困住空氣 | 需要導通孔蓋孔的平整電路板 |
| 網版印刷環氧樹脂 | 由印刷網版的圖案形成 | 只能製作較粗的圖形 | 低成本、較大元件間距的電路板 |
| 紫外線噴墨 | 依設計資料直接噴印 | 提供此製程的板廠較少 | 原型板與小批量生產 |
| 聚醯亞胺覆蓋膜 | 壓合前先切割或鑽孔 | 需要額外壓合步驟 | 軟板及軟硬結合板的彎折區域 |
防焊層材料如何影響 PCB 性能
防焊層固化後會在電路板上保留整個使用壽命。因此,其化學特性決定了耐熱性、耐化學性、耐電壓能力及附著力的限制。
耐熱性與耐化學性
已固化的環氧樹脂防焊層屬於熱固性材料,因此不會像焊錫一樣在加熱時熔化。不過,它仍必須承受每次熱循環,包括無鉛回流焊每面約 245 至 250°C 的峰值溫度。完全固化的薄膜可在這些條件下保持不變;固化不足的薄膜則可能軟化、在焊盤邊緣起泡或變色。
化學侵蝕甚至會更早出現,因為防焊層是在表面處理之前製作。化學鎳金(ENIG)電鍍時,電路板會浸泡在接近 85°C 的鎳槽中。若防焊層固化不足,成分便可能溶出進入藥液;藥液隨後滲入防焊層下方,使其從焊盤邊緣翹起。因此,板廠會依據 IPC-TM-650 2.3.42 的耐溶劑測試確認固化品質。
電氣絕緣與表面保護
IPC-SM-840E 是永久性防焊層的資格認證標準。其要求每 25 µm(1 mil)薄膜的介電強度至少達到 500 V DC。此額定值是以標稱厚度為前提,但走線轉角處的薄膜會薄得多。因此,在高電壓網路中,主要仍需依靠銅箔間距提供絕緣,防焊層只能增加額外裕量。
防焊層同時也是覆蓋在各條外層走線上的介電材料。Rogers Corporation 指出,典型 LPI 防焊材料在 1 GHz 下的耗散因數約為 0.025,而其 RO4350B 層壓板材在 10 GHz 下則為 0.0037。對大多數數位電路板而言,這種損耗可忽略不計;但對 RF 饋線而言,它會增加損耗並降低微帶線阻抗,因此應將防焊層納入阻抗模型。
附著力與製造相容性
防焊層的附著力,主要在油墨接觸電路板之前就已決定。板廠會先以刷磨或微蝕刻處理銅面,因為油墨在新鮮、粗糙化表面上的附著力,遠優於氧化銅面。之後再依 IPC-TM-650 2.4.28.1 進行膠帶測試:在一分鐘內撕除膠帶,並根據帶走的防焊材料量判定是否合格。
用於 PCB 絲印 的文字油墨會直接印在已固化的防焊層上。組裝完成後, 保形塗層 也必須能夠潤濕並附著在防焊層表面。表面紋理同樣重要,因為較光亮的防焊層與較多的焊錫球及橋接問題有關,因此許多組裝廠在細間距電路板上更偏好霧面處理。
PCB 製造中的防焊材料選擇
選材應先考慮電路板的工作環境與承載功能,再回推適合的材料及顏色。多數電路板最後都會採用綠色 LPI,因此真正重要的是辨識哪些應用不適合使用它。
依 PCB 應用選擇合適材料
IPC-SM-840E 將油墨分為兩個資格類別,因此應用需求會決定所需等級。Class T 涵蓋電信、運算及儀器設備;Class H 則涵蓋無法容忍停機的設備,例如生命維持系統及軍事系統。應用需求也會影響顏色選擇,以及是否需要讓部分走線不覆蓋防焊層。
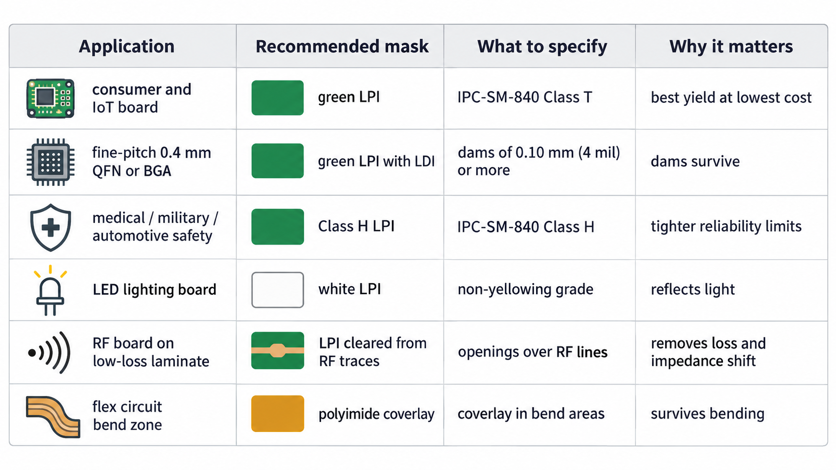
圖 5:依應用選擇防焊材料、等級及顏色
| 應用 | 建議防焊材料 | 應註明的規格 | 對電路板的意義 |
|---|---|---|---|
| 消費電子與物聯網 | 綠色 LPI | IPC-SM-840 Class T | 以最低成本取得最佳良率 |
| 細間距、0.4 mm(16 mil)的 QFN 或 BGA | 綠色 LPI,採用 LDI 成像 | 防焊橋至少 0.10 mm(4 mil) | 綠色成像最清晰,防焊橋較容易保留 |
| 醫療、軍事、汽車安全 | Class H LPI | IPC-SM-840 Class H | 依更嚴格的可靠性限制進行測試 |
| LED 照明 | 白色 LPI | 不易黃變的等級 | 可反射光線,但一般白色材料容易變黃 |
| 低損耗層壓板材上的 RF 電路 | 清除 RF 走線上的 LPI | 在 RF 線路上預留開窗 | 消除防焊層帶來的損耗及阻抗偏移 |
| 軟板彎折區 | 聚醯亞胺覆蓋膜 | 所有彎折區均使用覆蓋膜 | 能承受會使 LPI 龜裂的反覆彎折 |
平衡可靠性、可製造性與成本
防焊層的實際成本,更多取決於良率及製程步驟,而不是油墨價格。綠色 LPI 成本最低,是因為其成像效果最佳、失敗率最低。其他顏料顏色會縮小成像製程窗口,而覆蓋膜則會增加壓合步驟。這些限制都應納入您的 PCB 設計規則。 即使是經驗豐富的設計者,也常出現以下三種錯誤:
- 在間距 0.4 mm(16 mil)的 QFN 下方指定黑色防焊層,可能導致防焊橋無法保留。若焊盤間隙為 0.2 mm(8 mil),每側再外擴 0.05 mm(2 mil),剩下的防焊橋只有 0.10 mm(4 mil),低於黑色防焊層所需的最小 0.13 mm(5 mil),因此應改用綠色。
- 將所有位置的防焊層外擴量設為零,會使對位稍有偏差時,防焊層便覆蓋焊盤,造成焊點焊錫不足。除非板廠確認可使用 LDI 製作開窗,否則應保留每側 0.05 mm(2 mil)的外擴量。
- 在消費產品上要求 Class H 油墨,可能在沒有實際使用效益的情況下限制板廠的材料選擇。許多主流油墨,例如 Taiyo PSR-4000 HFX,原本就同時符合兩個類別,因此這類產品可指定 Class T。
綠色 LPI 成本最低,是因為其良率最佳,而不是因為油墨本身便宜。只有當應用需求有充分理由時,才需要更換材料。
專業 PCB 製造如何控制防焊層品質
只有油墨、塗佈及固化都保持在規定的製程窗口內,材料規格表上的性能才會反映在成品電路板上。因此,JLCPCB 等板廠會透過材料檢查、固定製程順序及最終檢驗,控制這三個環節。
材料選擇與製程管制
生產用油墨會從符合 IPC-SM-840E 資格要求的材料中選擇。油墨及其所覆蓋的層壓板材組合也必須取得 UL 認可,因為阻燃性是依據最終成品結構評定。雙組分油墨混合後便會開始反應,因此必須按計量分批調製,並在可使用時間內完成作業。
曝光量通常使用 Stouffer 21 階曝光尺進行檢查。這是一條具有不同透光密度階級的薄膜,與生產板一起曝光。顯影後仍保持完整的階級數,可以反映防焊層所接受的曝光能量。顯影液的濃度及溫度也會記錄,因為藥液狀態偏移可能在缺陷被察覺之前,就已開始側蝕防焊橋。
防焊層塗佈與固化
每條 LPI 生產線都會執行相同的六個步驟,而且後一步必須以前一步的成果為基礎:
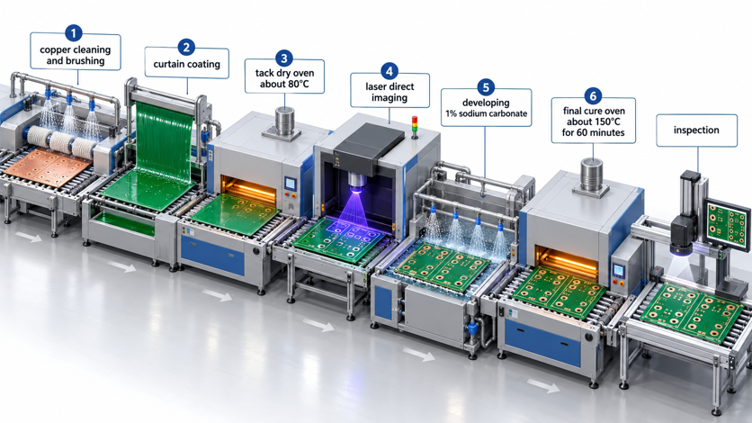
圖 6:從清潔到最終固化的 LPI 防焊層製程
- 使用刷磨或微蝕刻清潔並粗化銅面。
- 透過網版印刷、噴塗或淋幕塗佈覆蓋生產板。
- 在約 80°C 下預烘乾以移除溶劑,但不使環氧樹脂固化。
- 透過底片曝光,或不使用底片而採用雷射直接成像。
- 使用 1% 碳酸鈉溶液顯影,清除焊盤開窗位置的材料。
- 在約 150°C 下最終固化 60 分鐘,使環氧樹脂交聯網路完全形成。
絲印及表面處理都在第六步之後進行,因此固化不足的問題很少會直接在防焊製程站被發現。它通常在後續 ENIG 製程或回流焊時才顯現,這也是為什麼固化條件必須像曝光條件一樣受到嚴格控制。
檢驗與品質管制
檢驗會檢查防焊層的覆蓋情況、對位精度及附著力。光學檢測會將每塊生產板與設計資料比對,標記焊盤被防焊層覆蓋、漏塗及開窗偏移等問題。驗收限制依據 IPC-A-600,因此缺陷會按照已公布的等級標準判定,而不是由操作人員主觀決定。
JLCPCB 為硬板提供七種顏色的 LPI 防焊層,並公布各顏色的最小設計要求,因此您可以在下單前檢查元件封裝。JLCPCB 報價頁會將防焊層顏色、銅厚及表面處理一併計價,讓您在製作之前便能看見這些取捨所造成的價格差異。
PCB 防焊層材料常見問題
問:防焊層與保形塗層有什麼不同?
防焊層由板廠在組裝前製作,會保留焊盤開窗以供焊接。保形塗層則在組裝完成後覆蓋整片電路板,因此也會覆蓋元件及焊點。同一塊電路板可以同時使用兩者,因為它們分別保護不同階段。
問:為什麼板廠移除了 IC 焊盤之間的防焊層?
您的防焊橋寬度低於板廠的最小要求;以綠色防焊層為例,約為 0.1 mm(4 mil),因此在顯影時可能斷裂。板廠會改為沿著整排焊盤開設一個共用開窗,稱為整排開窗(Gang Relief)。大多數細間距元件仍可順利焊接,但焊錫橋接風險會增加。
問:可以自行修補刮傷或缺失的防焊層嗎?
可以。小面積損傷可使用針筒或修補筆形式的紫外線固化防焊油墨修補。先清潔銅面,再薄薄塗上一層,並使用紫外線燈固化。修補後可恢復防腐蝕保護,但厚度與圖形精度無法達到工廠製程的水準。
問:是否有不含鹵素的 PCB 防焊層材料?
有。油墨製造商提供無鹵素等級,例如 Taiyo PSR-4000 HFX 系列。指定這類材料之前,應先確認板廠是否備有庫存,因為標準報價通常以一般油墨為基礎。
問:防焊層顏色會改變電路的電氣性能嗎?
對幾乎所有設計而言,影響都可忽略,因為介電特性主要取決於樹脂及填料。顏色對製造及檢驗的影響更大:黑色與白色需要較寬的防焊橋,而深色防焊層會讓缺陷較難辨識。
結論
選擇合適的 PCB 防焊層,不只是挑選顏色。材料的化學特性決定了它保護銅箔走線、承受焊接溫度及提供電氣絕緣的能力。大多數液態感光(LPI)防焊層都會經過兩個固化階段。首先,紫外線(UV)曝光會在焊盤及元件周圍形成精確的開窗。
對大多數 PCB 設計而言,綠色 LPI 防焊層仍是可靠且具成本效益的選擇。不過,不同顏色及材料可能更適合特定需求,尤其是配置密集、使用細間距元件的電路板。規劃下一塊 PCB 時,JLCPCB 的即時報價工具可協助您查看可選的防焊層規格,並選擇符合設計需求的方案。
持續學習
PCB 基材選擇的重要性:為什麼比你想像中更關鍵?
重點摘要 預防導通孔失效:Z 軸熱膨脹係數(CTE)造成的膨脹會對鍍通孔孔壁施加應力;選對基材可避免產品在實際使用中失效。 規格不能只寫 FR-4:指定 IPC-4101 的具體規格表,以確保適當的 Tg 及較低的熱膨脹量。 依需求選擇材料:一般用途選用 FR-4、軟性電路選用聚醯亞胺、散熱用途選用鋁基板,超過 3 GHz 的應用則選用 Rogers 材料。 採用板廠實際疊構:半固化片的玻纖布結構會改變 Dk,阻抗計算應依據工廠實際提供的疊層結構。 PCB 基材是電路板中唯一不需要親手畫出來的部分。您選好板厚、選擇 FR-4,便繼續設計。然而,即使一塊電路板通過所有電氣測試,仍可能因為鍍通孔孔壁失效而在實際使用後被退回。 層壓板更像鋼筋混凝土,而不是塑膠。編織玻璃纖維布相當於鋼筋,固化的環氧樹脂則相當於水泥。玻纖提供了電路板平面方向的大部分機械強度,但板厚方向沒有同等的補強結構。因此,樹脂在垂直方向的膨脹幅度遠大於水平方向。每次回焊時,這種膨脹都會對鍍通孔內部的銅孔壁施加應力。 圖 1:堆疊的覆銅層壓板與半固化片 本指南將介紹 PCB 基材 的實際作用、哪些層壓板特性在應用中最重要,以及這些特性如......
如何選擇合適的 PCB 防焊層材料,打造可靠的電路板
重點摘要 雙重固化:紫外線負責形成開窗,熱固化則使環氧樹脂具備持久耐用性。 LPI 與 Coverlay:硬板使用 LPI 防焊層,軟板使用覆蓋膜。 顏色與間距:綠色防焊層可製作比黑色/白色(0.13 mm)更窄的防焊橋(0.10 mm)。 防護作用:防止焊錫橋接,並隔絕濕氣以保護銅箔。 固化品質:正確烘烤可避免防焊層在電鍍和回流焊過程中剝離。 PCB 防焊層 材料是一層已固化的聚合物薄膜,厚度通常為 10 至 30 µm(0.4 至 1.2 mil)。回流焊時,它是相鄰焊盤之間阻隔熔融焊錫的唯一屏障。多數設計者只在下單表單上選擇防焊層顏色,但其化學組成遠比顏色重要。防焊層實際上是在同一層中結合兩種化學固化機制。第一種會對紫外線產生反應,讓工廠透過曝光將焊盤開窗圖形轉印至薄膜;第二種則必須在烘箱中加熱才能硬化,使薄膜能承受焊接高溫、電鍍藥液及濕氣。 圖 1:細間距封裝周圍的綠色 LPI 防焊層 每種防焊材料都必須兼顧這兩項功能,因此能精確形成最細防焊橋的油墨,未必具有最強的耐久性。本指南將介紹防焊材料的組成、LPI 與乾膜及覆蓋膜的差異,並說明各項材料特性在實際使用中的表現,協助您依應用需求選擇合......
銅箔如何影響 PCB 效能與製造品質
重點摘要 重量:1 oz 銅約等於 35 µm 厚度;重量越高,載流能力越大。 類型:ED 適用於標準硬板,RA 適用於需要動態彎折的軟板電路。 DFM 與損耗:較平滑的銅箔可降低射頻損耗;較厚銅箔需要更寬的線寬及間距。 PCB 中真正承載電氣訊號的部分是銅箔。電路板的強度來自玻璃纖維布,樹脂用於固定各層,阻焊層則保護並分隔外露銅。對許多設計而言,銅箔始於疊層中的一個簡單選項:1 oz。 圖 1:送入覆銅層壓板壓合機的電解沉積銅箔卷材 大部分 PCB 銅箔採用減成法加工。製造商先將連續銅帶貼合到層壓板,再移除不屬於電路圖形的銅。因此,在 Gerber 檔案進入生產前,銅厚、晶粒結構及表面紋理已經存在於設計特性中。這些特性都會影響成品。本指南將介紹 PCB 銅箔的特性、銅重量(盎司)與銅厚(微米)的關係、電解沉積銅與壓延銅的差異,以及如何為疊層選擇合適的銅重量。 甚麼是銅箔?為何對 PCB 重要? 銅箔是標準 PCB 中唯一的導電材料,因此成品走線的每項電氣特性都可追溯至銅箔。 銅箔是甚麼?在 PCB 結構中扮演甚麼角色? 銅箔是附著於絕緣材料上的連續高純度薄銅片。PCB 銅箔厚度通常為 12 至 ......
理解 PCB 銅厚度:標準與換算
談到銅箔厚度時,製造商能提供的選擇其實有限。當設計者需要在不增加線寬的前提下提高走線的載流能力,就會在「厚度」這個橫向維度上加碼。然而可選厚度屈指可數,多數廠商只提供幾種標準值。銅箔的選擇關乎供電能力、訊號傳播與熱管理;寬度與長度更是設計者時時刻刻的煩惱——太細,高電流一來就走線燒毀;太厚,蝕刻流程立刻變成燒錢夢魘。兩者之間才有甜蜜點。本文將介紹銅厚的相關標準、量測方法與單位換算。 什麼是 PCB 銅箔厚度? 簡單來說,PCB 銅箔厚度就是沉積在板材上銅層的高度,可用三種單位表示: 微米 (µm) 密耳 (1 mil = 0.001 英寸) 盎司/平方英尺 (oz/ft²) 業界普遍採用「盎司」作為標準,因為早期 PCB 廠習慣以每平方英尺的重量來計價。 1 oz/ft² ≈ 35 μm ≈ 1.37 mils。 也就是說,1 oz 的銅箔厚度約為 35 µm。 如何量測 PCB 銅箔厚度 量測時機分兩大類: 1. 製前:向板廠指定厚度(例如 1 oz)。廠商提供的基材已預覆底銅。 2. 製後:成品厚度會因電鍍加厚而略增。可透過切片顯微鏡量測,或以表面輪廓儀取得更精確數據。最終銅厚 = 底銅 + ......
PCB 製造中的銅箔基板(CCL)完整指南
在印刷電路板(PCB)製造領域中,銅箔基板(CCL)是所有設計的基礎。不論是組裝簡單的單層板,還是複雜的高速多層系統,了解 CCL 都是不可或缺的。本文將全面介紹 CCL 是什麼、有哪些類型、關鍵特性,以及它們如何影響 PCB 的性能與可靠性。 1. 什麼是銅箔基板(CCL)? 銅箔基板(CCL)是一種複合材料,將銅箔壓合在非導電基材的一側或兩側(通常為玻璃纖維強化環氧樹脂、聚醯亞胺或其他介電材料)。它作為PCB 製造的「空白畫布」,同時提供機械支撐與電子電路所需的導電路徑。 在 PCB 製程中,不需要的銅會被蝕刻掉,留下導線、焊墊與接地平面,依照電路設計連接電子元件。 2. CCL 的基本結構 典型的 CCL 由以下層次組成: ⦁ 銅箔:提供導電層。 ⦁ 膠層(部分類型):將銅箔黏合至基材。 ⦁ 介電基材:提供電氣絕緣與機械穩定性。 在高頻或軟板應用的無膠 CCL 中,銅箔直接壓合於基材,無膠層,以提升訊號完整性。 銅箔基板的類型 CCL 可依基材材料、熱性能與機械特性等因素分類,如下: 3. 什麼是銅箔基板? 銅箔基板(CCL)是 PCB 的一種基材,以玻璃纖維或木漿紙為補強材料,經樹脂含浸後......
PCB 材料完整指南:FR-4、Rogers、銅箔、防焊層與基材選擇
重點摘要 FR-4 是大多數高性價比且可靠 PCB 的首選材料。 高頻與 RF 應用建議使用 Rogers 材料,以降低訊號損耗。 較厚的銅箔(2oz)可提升載流與散熱能力。 多層板可選用高 Tg 基材,以獲得更好的熱穩定性。 綠色 LPI 防焊層在性能與檢測效果之間提供最佳平衡。 印刷電路板(PCB)是現代電子產品不可或缺的重要組成部分。這些電路板連接並支撐電子元件,為電氣訊號與電力傳輸提供穩定的平台。典型的 PCB 由多層不同的材料壓合而成,形成一個完整結構。 PCB 是電子製造流程中的重要部分。從消費性電子產品到汽車與航太應用都會使用 PCB,對電子裝置的正常運作至關重要。 PCB 使用的材料類型 1. 基材 基材是 PCB 的基礎材料,也是其他材料堆疊與形成電路結構的基礎。PCB 基材通常採用玻璃纖維增強環氧樹脂,也就是 FR-4。其他基材類型包括 CEM-1、CEM-3、聚醯亞胺(PI)以及 Rogers。基材的選擇取決於工作溫度、介電強度與成本等特定需求。 選擇基材時常見的考量因素包括: - 介電常數:介電常數用來衡量基材儲存電能的能力。較高的介電常數可能造成訊號損耗與干擾,尤其是在高......