掌握汽車 PCB 製造標準及高可靠性製造
3 分鐘
- 汽車 PCB 應用的演變及要求
- 汽車 PCB 製造的核心標準及品質系統
- 汽車客製 PCB 設計的工程考慮
- 智能車輛的快速原型及 SMT 組裝
- JLCPCB 的汽車級 PCB 製造優勢
- 汽車 PCB 常見問題
- 結論
重點摘要
- 嚴苛工作環境:專為在熱循環(−40 °C 至 150 °C)及劇烈振動下運作 15 年而設計。
- 嚴格合規:遵循 IATF 16949、AEC-Q200 元件及 IPC Class 3 標準。
- 針對性材料:電源應用採用高 Tg/厚銅材料,77 GHz 雷達則使用 Rogers 基材。
- 零缺陷檢查:採用 3D AOI 及 X 射線測試,消除隱藏焊點失效。
汽車 PCB 必須在相同位置持續運作 15 年。它固定在引擎附近,冬季早晨可能遇到 −40 °C,20 分鐘後卻升至 125 °C。當這種情況重複 100,000 次後,設計問題便完全不同。真正的問題在於重複循環,這也解釋了汽車標準為何如此制定。環氧樹脂沿 Z 軸膨脹的速度比通孔內的銅快數倍,因此每次升溫都會輕微拉伸電鍍孔壁。
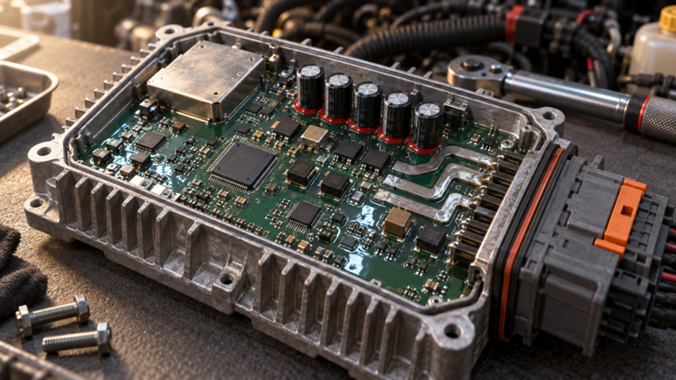
圖 1:密封鋁製外殼內的汽車引擎控制單元 PCB
銅箔會在原本最薄弱的位置逐漸變薄,直到第八年的某個寒冷早晨,連接突然開路。只要針對這種緩慢失效進行設計,大部分其他要求便會自然對應,因為幾乎每項汽車規則都旨在延後這種失效。本指南涵蓋汽車電路板製造所遵循的標準,以及促成這些標準的工作環境。
汽車 PCB 應用的演變及要求
1995 年製造的汽車只有幾個繼電器、一部收音機及一個引擎控制器。現代車款搭載超過 100 個處理器,但承載這些處理器的電路板,往往安裝在任何消費產品都無法承受的位置。
主要驅動因素:動力系統電氣化、ADAS 及智能座艙
電氣化徹底改變了電氣設計問題。400 V 或 800 V 牽引系統會令數百安培電流流經逆變器及電池管理電路板。因此,銅厚及爬電距離主導佈局。訊號完整性方面的習慣在此幫助有限,因為主要限制是散熱及絕緣,而不是時序。
- ADAS 硬件則朝相反方向發展,重點是頻率而非電流。採用 Texas Instruments AWR2944 的前向雷達模組會在 76–81 GHz 頻段運作。
- 每個觸控屏、攝像頭訊號及照明模組都需要自己的電路板,並透過 NXP TJA1051 等收發器驅動的 CAN 匯流排互相通訊。你在停車場依賴的倒車攝像頭,就是該網絡中的一個節點。
嚴苛工作環境:熱衝擊、振動及濕氣
溫度是第一項限制,而且完全取決於模組固定的位置。座艙內的電路板可能升至 85 °C,而夾在引擎缸體上的電路板可能達到 150 °C。高於其玻璃轉移溫度後,FR-4 沿垂直方向膨脹的速度遠高於銅桶,因此每次熱循環都會拉伸該銅桶。第一次循環通常不會失效,這正是汽車認證計算循環次數而非只看峰值溫度的原因。
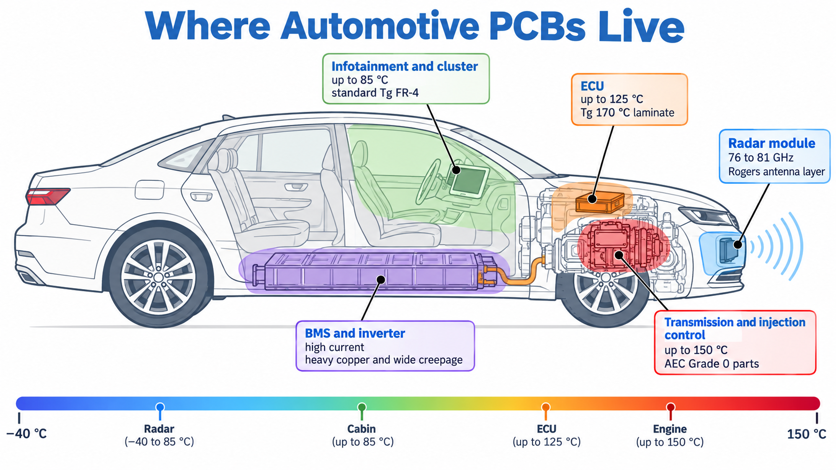
圖 2:顯示各電子模組安裝位置的車輛區域圖
振動會攻擊另一組焊點。ISO 16750-3 會以 10 Hz 至 2,000 Hz 測試道路車輛電子設備。最嚴苛的振動曲線保留給安裝在引擎或變速箱上的設備。高身電解電容及大型連接器最容易裂開,因此會加膠固定或以機械方式錨定。
濕氣的作用緩慢而且不易察覺。密封外殼內的冷凝水配合偏置電壓,可能沿着兩個過孔之間的玻璃纖維束生長銅枝晶。
| 安裝區域 | 典型環境溫度 | 所需元件等級 | 對電路板的含意 |
|---|---|---|---|
| 座艙及儀表板 | 最高 85 °C | AEC-Q100 Grade 3 元件 | 通常可使用標準 Tg FR-4 |
| 底盤及車身 | 最高 105 °C | Grade 2 元件 | Tg 150 °C 層壓板,高身元件需固定 |
| 引擎艙 | 最高 125 °C | Grade 1 元件 | Tg 170 °C 層壓板,Class 3 過孔銅厚 |
| 引擎或變速箱上 | 最高 150 °C | Grade 0 元件 | Tg 170 °C 或更高,最嚴苛的 ISO 16750-3 曲線 |
| 電池組及逆變器 | 大電流下 85 至 105 °C | Grade 1 元件 | 厚銅、寬爬電距離及加強絕緣 |
峰值溫度決定可使用哪種層壓板,而循環次數則決定電路板能否存活。
汽車 PCB 製造的核心標準及品質系統
汽車品質在兩個獨立層面受到規範,因為通過認證的工廠與合資格元件是完全不同的事情。前者涵蓋製造硬件的系統,後者涵蓋裝配到電路板上的元件。
IATF 16949 認證及 AEC-Q200 元件要求
IATF 16949:2016 是一項品質管理系統標準,以 ISO 9001:2015 為基礎,再加入汽車行業要求。新增內容才是重點:APQP 用於上市規劃、PPAP 用於零件批准、FMEA 用於風險分析,而 SPC 用於製程監控。該標準認證的是工廠的運作方式,因此不代表工廠產出的任何特定產品。
AEC-Q200 經常被誤解。它是汽車電子委員會針對電阻器、電容器、電感器、保險絲、壓敏電阻及諧振器等被動元件制定的認證標準,規定這些元件要通過的環境及電氣應力測試。裸 PCB 不可能取得 AEC-Q200 認證,因為該標準不涵蓋 PCB 層壓板、製造或電路板結構。因此,檢查工作在元件層級逐項進行。從JLCPCB 元件庫選取一顆 100 nF 0603 電容器時,問題是該確切零件編號是否具備 AEC-Q200 報告。
嚴格的 IPC Class 3 標準及零缺陷性能
IPC-6012 是剛性電路板的認證及性能規範,定義三個產品等級。
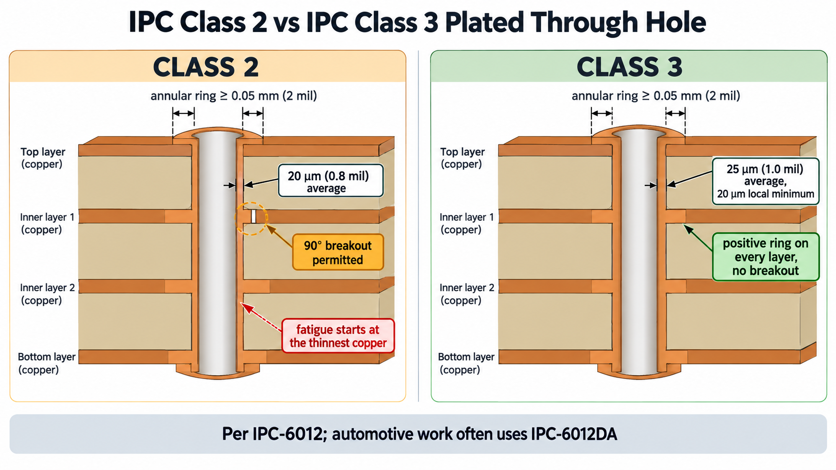
圖 3:IPC Class 2 與 IPC Class 3 鍍通孔的微切片比較
Class 1 適用於一般電子產品,Class 2 適用於專用服務設備,而 Class 3 適用於不能接受失效的硬件。IPC-A-600 是其外觀配套標準,用於說明缺陷外觀,而非規定所需性能。汽車電路板通常採用 Class 2 並選擇性加入 Class 3 要求,或遵循 IPC-6012DA 汽車增補標準。
| 要求 | IPC Class 2 | IPC Class 3 | 對成本的影響 |
|---|---|---|---|
| 鍍通孔銅桶 | 平均 20 µm(0.8 mil) | 平均 25 µm(1.0 mil),最小 20 µm | 電鍍時間更長,價格更高 |
| 環形環 | 0.05 mm(2 mil),允許內層破環 | 0.05 mm(2 mil),任何層均不允許破環 | 焊盤更大,可用佈線通道更少 |
| 蝕刻導線寬度 | 標稱值減少 20% | 減少 20%,缺陷限值更嚴格 | 細走線需要更寬的設計規則 |
| Coupon 驗證 | 抽樣 | 每塊面板均進行微切片 | 首件製作交付時間更長 |
| 典型用途 | 資訊娛樂、舒適功能及照明 | 安全氣囊、制動、轉向及動力系統 | 只在有必要時採用 Class 3 |
Class 2 會問電路板出貨時能否工作,而 Class 3 則會問電路板在十年熱循環後是否仍能工作。
汽車客製 PCB 設計的工程考慮
兩項物理要求主導汽車硬件的客製 PCB 設計,而且兩者方向相反。一項是輸送數百安培電流而不令層壓板過熱;另一項是在不被樹脂吸收的情況下傳輸 77 GHz 訊號,因此很少有電路板能同時完美處理兩者。
厚銅及熱管理技術
厚銅通常由 2 oz(70 µm 或 2.8 mil)開始,再按需要增加。牽引逆變器或分流器路徑可能需要 4 oz 或更厚銅箔,因為另一個選擇是把走線做得極寬,導致無法佈線。厚銅 PCB的蝕刻方式也不同,因此需要在 CAM 階段補償走線寬度。銅重加倍並不代表電流承載能力也加倍;在相同走線寬度下,從 1 oz 增加至 2 oz 約可取得 65% 額外電流承載能力。
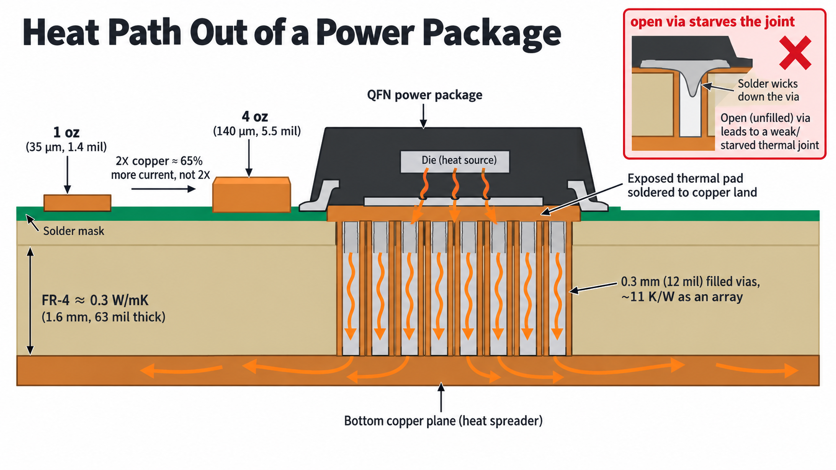
圖 4:帶有散熱通孔陣列的厚銅汽車電源板
散熱通孔會將熱量向下傳導穿過電路板,而不是向側面擴散。穿過 1.6 mm FR-4 的單個 0.3 mm 電鍍通孔,熱阻約為 170 K/W;在功率封裝下配置 16 個通孔,可將熱阻降至約 11 K/W,因此通孔陣列遠比單個通孔重要。當焊盤位於 QFN 或 DFN 下方時,通孔填充及封帽便十分必要。因此,散熱通孔設計既是銅箔問題,也是錫膏及鋼網問題。
雷達及自動感測器的高頻材料
汽車雷達在 76–81 GHz 頻段運作;在這些頻率下,層壓板本身便成為天線的一部分。FR-4 的損耗角正切接近 0.02,介電常數也會隨溫度及玻璃纖維布方向變化。兩項問題都會隨頻率升高而加劇,因此 FR-4 無法承載毫米波饋線。
- Rogers RO3003 通常用於天線層,介電常數 Dk 為 3.00,10 GHz 下的耗散因子約為 0.0010。其陶瓷填充 PTFE 結構可在汽車溫度範圍內保持穩定 Dk,因此車輛在交通中升溫時,波束不會漂移。
- RO4835 則解決另一半問題。它是 Dk 3.48 的熱固性碳氫陶瓷層壓板,可採用一般 FR-4 壓合製程,而不需要特殊 PTFE 黏合。其抗氧化能力使雷達模組可在保險槓後方運作 15 年。
| 層壓板 | 10 GHz 下的 Dk/Df | 典型汽車用途 | 對疊層的含意 |
|---|---|---|---|
| 標準 FR-4 | 4.4/0.020 | 車身控制、照明及資訊娛樂 | 數 GHz 以內可用,77 GHz 不適用 |
| 高 Tg FR-4,Tg 170 °C | 4.4/0.017 | 引擎艙 ECU、功率模組 | 電氣性能相同,但熱循環耐受度更佳 |
| Rogers RO4835 | 3.48/0.0037 | 雷達饋線層、V2X 天線 | 可與一般 FR-4 製程壓合,適合混合疊層 |
| Rogers RO3003 | 3.00/0.0010 | 76 至 81 GHz 雷達天線層 | 需要 PTFE 黏合,僅應放在外層 |
| 鋁芯 | 不適用 | LED 頭燈、馬達驅動器 | 單一電路層,熱量經底座排出 |
銅重決定能夠輸送多少電流;層壓板選擇則決定 77 GHz 訊號有多少能量能夠抵達天線。
智能車輛的快速原型及 SMT 組裝
汽車量產項目依賴已凍結的製程及 PPAP 文件,但其中的設計通常由數天內製作的原型完成驗證。
加快研發驗證的汽車 PCB 原型
汽車 PCB 原型只有在按照量產方式製作時才有用。使用標準 Tg FR-4 及 1 oz 銅製作的原型,幾乎無法反映採用 170 °C Tg 層壓板及 2 oz 銅的量產電路板。設計驗證會損壞電路板,因此製作 5 塊後可能所剩無幾。要量度銅桶厚度而進行的微切片會將樣本切開,熱衝擊測試也會令另一塊電路板在失效前持續運作。預算應至少是實際計劃通電數量的 5 倍。
在汽車時程中,交付時間的重要性往往比初看更高。每輪驗證需要 3 週,4 次迭代便會消耗一季;若只需 2 日,同樣工作可在一個月內完成。這種差距通常就是研發階段選擇特定供應商的原因。
高精度汽車 PCB 組裝及 AOI/X 射線檢查
汽車 PCB 組裝會按照 IPC-A-610,而不是任何工廠自訂標準進行評估。
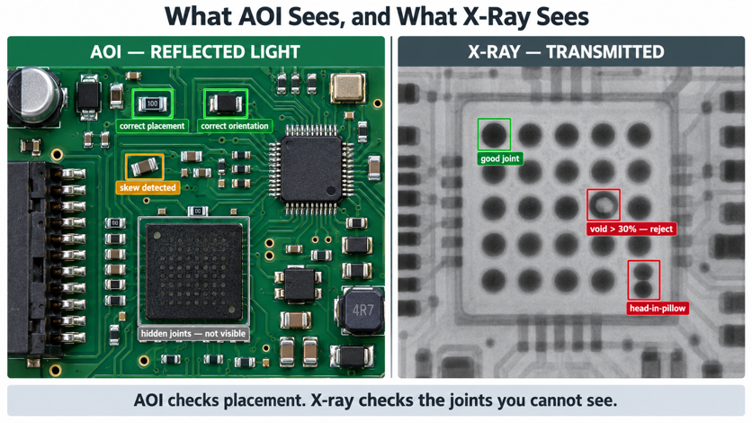
圖 5:汽車 PCB 組件的 AOI 及 X 射線檢查
Class 3 會收窄所有項目的允收窗口,包括焊腳尺寸、元件偏移,以及面陣列封裝下方的空洞率。檢查必須分層進行,因為沒有單一方法可以看見所有問題。自動光學檢查依靠反射光工作,只能回報相機從上方看到的內容。封裝本體遮住的焊點,即使光學系統性能良好,也仍然無法看見。
- 錫膏檢查會在元件貼裝前量度印刷體積,因為大量組裝缺陷都源於錫膏印刷。
- 貼片機安裝元件,現代生產線可處理小至 0201 的封裝。
- 回流焊曲線會配合層壓板設定,因為 170 °C Tg 電路板需要比標準 FR-4 更長的浸泡時間。
- AOI 會拍攝每塊電路板,並與 CAD 參考圖比較,捕捉漏件、偏移、立碑及反向元件。
- X 射線會顯示 AOI 無法接觸的焊點,包括 BGA、QFN,以及所有焊端被封裝本體覆蓋的元件。
- 功能測試會為組件通電並測試介面,捕捉所有視覺檢查都無法發現的故障。
枕頭效應是汽車製造不可省略 X 射線檢查的缺陷。封裝在回流焊峰值時彎曲,角落焊球接觸錫膏卻沒有與其熔合。該焊點在室溫導通測試中可能正常,車輛經歷振動及熱循環後才會開路。
JLCPCB 的汽車級 PCB 製造優勢
過去,汽車要求意味着供應商稽核、最低訂購量及透過電郵取得報價。如今,你可以從同一個報價頁面訂購汽車級層壓板電路板,即使只製作一塊雙層原型也可以。
先進自動化生產線及 IATF 16949 執行
JLCPCB 製造部門持有由 Intertek 發出、授予 Xianjin Electronics (Zhuhai) Co., Ltd. 的有效 IATF 16949:2016 證書,證書編號為 0597398。證書範圍為「印刷電路板製造、印刷電路板組裝製造」,有效期至 2029 年 2 月,並與 ISO 文件一同列於公開認證頁面。
該生產能力涵蓋大部分汽車電路板類型。層數最高可達 32 層,兩層板外層銅厚最高可達 4.5 oz(157 µm、6.2 mil)。多層板最小線寬/線距為 0.09 mm(3.5 mil)。Rogers 及 PTFE 芯板、鋁芯,以及 Tg 170 °C 的 Shengyi S1000-2M 等層壓材料均可選用。
從原材料到一站式 PCBA 的完整可靠性測試
可追溯性在蝕刻任何銅箔之前便已開始。認證頁面公布實際使用材料的層壓板資料表及測試報告。能夠指明確切層壓板,才可以完成材料聲明。受控阻抗電路板會在面板邊框內置的 coupon 上進行 TDR 測試。標準容差為 ±10%,如有需要也可要求 ±5%。這對汽車 Ethernet,以及雷達前端與處理器之間的數碼連接十分重要。
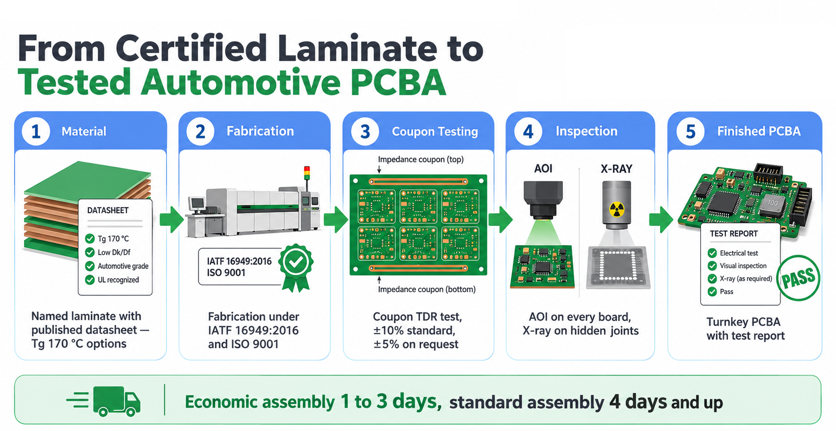
圖 6:JLCPCB 從認證層壓板到已測試 PCBA 的汽車電路板工作流程
在組裝方面,AOI 會檢查每塊電路板,而對 BGA 等隱藏焊點元件則會自動進行 X 射線檢查。標準 PCBA 可處理 0201 元件及最小 0.35 mm(14 mil)BGA 間距;經濟型方案則支援至 0402 及 0.5 mm(20 mil)。兩種方案之間的選擇,本質上取決於設計中最小的封裝。
汽車 PCB 常見問題
問:有沒有通過 IATF 16949 認證的 PCB?
沒有,因為 IATF 16949 認證的是製造場地的品質管理系統,而不是任何單一產品。供應商可以通過認證,而你的電路板可在該系統下製造,但電路板本身不會持有該證書。
問:可以使用普通商用電容器取代 AEC-Q200 元件嗎?
用於工作台原型時通常可以;但若要裝入汽車,則不可以,因為商用元件從未針對汽車所產生的溫度循環、濕氣及振動進行應力測試。
問:汽車 PCB 是否一定要符合 IPC Class 3?
大部分汽車電路板採用 Class 2 並選擇性加入 Class 3 要求,或遵循 IPC-6012DA 汽車增補標準。完整 Class 3 通常保留給制動、轉向及安全氣囊控制等安全關鍵功能。
問:77 GHz 雷達電路板可以使用 FR-4 嗎?
天線及饋線層不適合使用,因為接近 0.02 的損耗角正切及受玻璃纖維布影響的 Dk 會破壞毫米波頻率下的波束圖案。FR-4 很適合放在下方的電源及數碼層,因此大部分雷達模組都會採用混合疊層,在頂層配置薄 Rogers 層。
問:電路板通過所有電氣測試,幾個月後卻在車內失效,原因是甚麼?
最常見的兩個原因是鍍通孔銅桶疲勞,以及枕頭效應焊點。兩者在室溫下都可能量得正常,然後在熱循環或振動下開路。對過孔進行微切片,並對面陣列封裝進行 X 射線檢查,通常便能找出原因。
結論
汽車 PCB 的重點不在於採用多麼新奇的技術,而在於證明普通技術 15 年後仍能正常工作。本文所有要求都追溯到這個單一目標。IATF 16949 確保製程可重複,AEC-Q200 篩選被動元件;IPC Class 3 在容易疲勞的位置增加銅厚,而高 Tg 層壓板則在整個使用期間保持樹脂剛度。
真正的變化是,這些能力不再受最低訂購量限制。汽車層壓板、厚銅、受控阻抗及 X 射線檢查,如今都可在原型數量下取得。因此,小型團隊也能從第一次製作開始便按照量產條件進行驗證。下一個設計應直接採用計劃出貨的材料及產品等級,讓認證不再變成重新摸索製程的工作。公開的認證證書及較短的原型交付時間,令正確執行這個驗證循環變得可負擔。
持續學習
掌握汽車 PCB 製造標準及高可靠性製造
重點摘要 嚴苛工作環境:專為在熱循環(−40 °C 至 150 °C)及劇烈振動下運作 15 年而設計。 嚴格合規:遵循 IATF 16949、AEC-Q200 元件及 IPC Class 3 標準。 針對性材料:電源應用採用高 Tg/厚銅材料,77 GHz 雷達則使用 Rogers 基材。 零缺陷檢查:採用 3D AOI 及 X 射線測試,消除隱藏焊點失效。 汽車 PCB 必須在相同位置持續運作 15 年。它固定在引擎附近,冬季早晨可能遇到 −40 °C,20 分鐘後卻升至 125 °C。當這種情況重複 100,000 次後,設計問題便完全不同。真正的問題在於重複循環,這也解釋了汽車標準為何如此制定。環氧樹脂沿 Z 軸膨脹的速度比通孔內的銅快數倍,因此每次升溫都會輕微拉伸電鍍孔壁。 圖 1:密封鋁製外殼內的汽車引擎控制單元 PCB 銅箔會在原本最薄弱的位置逐漸變薄,直到第八年的某個寒冷早晨,連接突然開路。只要針對這種緩慢失效進行設計,大部分其他要求便會自然對應,因為幾乎每項汽車規則都旨在延後這種失效。本指南涵蓋汽車電路板製造所遵循的標準,以及促成這些標準的工作環境。 汽車 PCB 應用的演變及要......
醫療 PCB 製造:關鍵標準、類型及高可靠性製造
已完成香港繁體中文翻譯,保留原有圖片、表格、FAQ 及 HTML 結構;內部文章連結已更新為香港繁中內鏈,下單連結已統一為 `https://jlcpcb.com/hk?from=hkblog`。 ```html 重點摘要 嚴格合規:需要 ISO 13485 品質管理系統認證、IPC Class 3 規格(25 µm 鍍通孔銅壁)及 IEC 60601-1 安全規則。 針對性基材:高 Tg FR-4 可承受高壓蒸汽滅菌熱力,聚酰亞胺軟板適合可穿戴裝置,而金屬/陶瓷芯材可處理高功率。 品質及可追溯性:分層 AOI、X 射線檢查及完整的 IPC-1782 批次追蹤,可防止關鍵的現場故障。 醫療 PCB 所承擔的責任,遠高於一般消費電子產品,因為病人的診斷、治療,甚至心跳,都可能取決於它是否能完全按預期工作。輸液泵不能容忍不可靠的生產批次,而除顫器在使用途中也不能簡單重新啟動。 圖 1:正在檢查的多層病人監護儀 PCB 將成品醫療器械投放市場的公司,需承擔監管責任。合資格製造商能提供的同樣重要:受控、有文件記錄且可重複的製造流程。本指南說明醫療 PCB 的應用場景,以及適合嚴苛醫療環境的基材。 現代醫療......
封裝基板完整指南:材料、結構、類型與 PCB 的差異
重點摘要 定義:封裝基板是連接裸晶與系統電路板的細間距有機載體。 與 PCB 不同:封裝基板的走線比先進高密度互連(HDI)電路板細上數倍,並使用完全不同的介電材料。 材料:BT 樹脂芯板用於打線接合與晶片尺寸封裝(CSP),不含玻纖的 ABF 增層膜則用於覆晶封裝。 製程:使個位數微米線寬成為可能的關鍵,是半加成電鍍製程,而不是蝕刻。 產能限制:目前限制高階人工智慧(AI)晶片封裝產量的,是封裝基板產能,而不是晶圓供應。 封裝基板位於晶片封裝內部,因此您不會在原理圖上看到它,但它對高接腳數處理器的實現扮演重要角色。裸晶使用非常細密的接點,而封裝底部的焊球尺寸更大、間距也更寬。封裝基板負責將這些訊號向外扇出、提供機械支撐,並承受反覆的回焊循環。 本指南將帶您了解: 封裝基板與 PCB 在各個結構層次上的差異。 為什麼封裝內部使用 BT 樹脂與 ABF,而不是 FR-4。 芯板、增層與無芯板結構,以及各自的代價。 線寬與線距可以細到什麼程度,以及如何透過電鍍製作。 類載板 PCB 與真正 IC 封裝基板之間的分界。 圖:覆晶封裝剖面,顯示訊號如何由細間距凸塊扇出至較大的焊球。 什麼是封裝基板? 封裝......
改善散熱:PCB 設計中散熱焊盤的智慧應用
重點摘要 最佳化 PCB 散熱焊盤設計與導熱孔陣列,對避免因 FR4 低熱導率而造成的半導體失效至關重要。透過採用 1.0–1.2 mm 的導孔間距,並利用分割式鋼網將焊接空洞率控制在 25% 以下,設計者可以消除局部熱點,並提升從原型到大量生產階段的電路板可靠性。 您是否曾想過,一般 FR4 PCB 的熱導率其實只有約 0.3 W/mK?對低功率電路而言,這個數值還可以接受。然而,一旦您開始在電路板上加入耗電較高的 IC、電壓穩壓器或高亮度 LED,熱量就會成為無聲影響可靠性的敵人。這時,良好的 PCB 散熱焊盤就能派上用場。 導致電子組裝品早期失效的最常見原因之一就是熱。半導體接面溫度每升高 10°C,壽命可能就會減半。如果只依賴銅箔走線與環境氣流作為熱管理方案,就等於在性能與壽命上妥協。本文將深入說明散熱焊盤的本質、重要性、有效設計標準,以及能確保其性能的製造流程。 什麼是散熱焊盤?為什麼重要? PCB 中散熱焊盤的定義與基本功能 散熱焊盤是表面黏著元件封裝底部的大型裸露銅面,用於將熱量直接從晶粒傳導到 PCB。它們常見於 QFN(Quad Flat No-lead)、DFN、PowerPA......
高功率應用中 BGA 與 LGA 的比較
重點整理 在高功率 PCB 設計中,BGA 與 LGA 封裝都具備優異的高 I/O 支援能力,但同時也需要完善的熱管理。BGA 透過錫球與導熱通孔展現良好的散熱能力;LGA 則仰賴焊墊直接接觸,並搭配導熱介面材料(TIM)與散熱焊墊。成功設計的關鍵在於導熱通孔、較厚銅層、接地平面與熱模擬,藉此降低熱阻並維持可靠的接面溫度。 隨著電子裝置尺寸持續縮小、效能不斷提升,散熱管理已成為 PCB 設計中的關鍵考量。高功率應用中常見的兩種封裝形式為球柵陣列(BGA)與焊墊柵格陣列(LGA)。雖然 BGA 與 LGA 各有優勢,但兩者的結構特徵不同,因此也呈現出不同的熱特性。本文將概述 BGA 與 LGA 封裝,探討高功率條件下的散熱挑戰,並說明有效熱管理所需的設計考量與解決方案。 了解 BGA 與 LGA 封裝: 球柵陣列(BGA)封裝 是在 IC 晶片底部使用陣列式錫球與 PCB 連接。這些錫球不僅提供電氣連接,也能協助將熱量從晶粒經由錫球傳導至電路板。BGA 因具備高 I/O 密度、良好的電氣性能,以及可支援較大晶粒尺寸的擴展能力,因此被廣泛採用。 相較之下,焊墊柵格陣列(LGA)並不使用錫球,而是透過金......
QFN 封裝完整指南:優勢、類型與電子應用
四方扁平無引腳(QFN)封裝是一種體積小、重量輕且厚度薄的 IC 封裝類型。由於組裝後仍可看到並接觸焊盤,因此也被稱為晶片級封裝。其底部設有電極焊盤而非傳統引腳,並配有散熱焊盤,提供優異的熱效能。 QFN 封裝廣泛應用於行動裝置、汽車電子等多種產業,一直是熱門選擇。這種封裝為何如此受歡迎?您的專案是否也該採用?本指南將為您提供清晰而全面的解析。 什麼是 QFN 封裝?(Quad Flat No-Lead 詳解) QFN 為 Quad Flat No-Lead 的縮寫,即「四方扁平無引腳」。QFN 封裝透過表面黏著技術將矽晶片(ASIC)與印刷電路板(PCB)連接。顧名思義,這種封裝沒有傳統引腳,而是在底部邊緣設有裸露焊盤,可提升電氣與熱效能,因此廣受歡迎。 QFN 封裝結構與組成 QFN 為表面黏著技術的無引腳封裝,通常由以下基本元件構成: 導線架:對 IC 性能至關重要,主要作為封裝支撐。 單顆或多顆晶片:即封裝內的矽晶片,透過表面黏著技術固定於電路板上。 焊線:通常為銅或金,負責連接導線架與晶片。 塑封材料:包覆並保護內部元件,提供電氣絕緣、防腐蝕,並提升封裝的耐用性與可靠度。 常見 QFN ......