焊膏類型、黏度與網目尺寸:印刷性能指南
1 分鐘
- 快速解答:一分鐘了解焊膏類型、網目和黏度
- 焊膏類型詳解:粉末粒徑(IPC Type 3/4/5)
- 焊膏網目尺寸:數字代表什麼?
- 焊膏黏度:它是什麼,以及為什麼重要
- 將焊膏類型與鋼網和間距匹配
- 取捨:為什麼較細焊膏不一定更好
- 常見焊膏類型和網目錯誤
- 焊膏類型、網目和黏度常見問題
- 結論:選擇合適的焊膏類型、網目和黏度
重點摘要
類型和網目描述粉末,黏度描述流動:較高的 IPC 類型數字代表更細的粉末,適合較小的鋼網開口;黏度則決定焊膏如何滾動、填充和脫模。因此,兩者都必須與開口、鋼箔厚度和印刷方式匹配。
使用五球規則和面積比進行篩選:最小開口寬度應約為最大粉末直徑的 5 倍,而約 0.66 或更高的面積比有助於焊膏乾淨脫模。因此,應選擇能可靠印刷最小開口的最粗粉末。
越細不一定越好:較小顆粒會增加表面積、氧化敏感度、成本和製程要求,而且只有在相同測試條件下,黏度數值才具可比性。因此,每項選擇都應以焊膏資料表為準。
焊膏看起來可能只是一種灰色材料,但其印刷性能會因粉末尺寸和黏度而顯著變化。焊膏類型、網目尺寸和黏度等術語經常被混用,雖然它們回答的是不同問題。正確組合決定焊膏能否填入鋼網開口、乾淨脫模,以及能否保持在印刷位置。
本指南專注於 IPC 粉末粒徑意義上的焊膏類型,以及焊膏網目尺寸和黏度。本文不會替你選擇合金或助焊劑化學配方,因為這些是不同決策,會影響熔化行為、可靠性、清潔方式和殘留物。
如需了解更廣泛的材料背景,請參閱什麼是焊膏及其用途。如需選擇合金,請參閱獨立的無鉛焊錫與含鉛焊錫指南,不要將粉末類型誤當作合金標籤。
快速解答:一分鐘了解焊膏類型、網目和黏度
焊膏類型和網目描述焊料粉末的粒徑範圍:類型數字越高,粉末越細,適合較小的鋼網開口。黏度則描述焊膏在印刷期間的流動方式。良好印刷品質來自於將粉末尺寸和流動特性,與鋼網開口、鋼箔厚度及印刷方式正確匹配。
焊膏類型詳解:粉末粒徑(IPC Type 3/4/5)
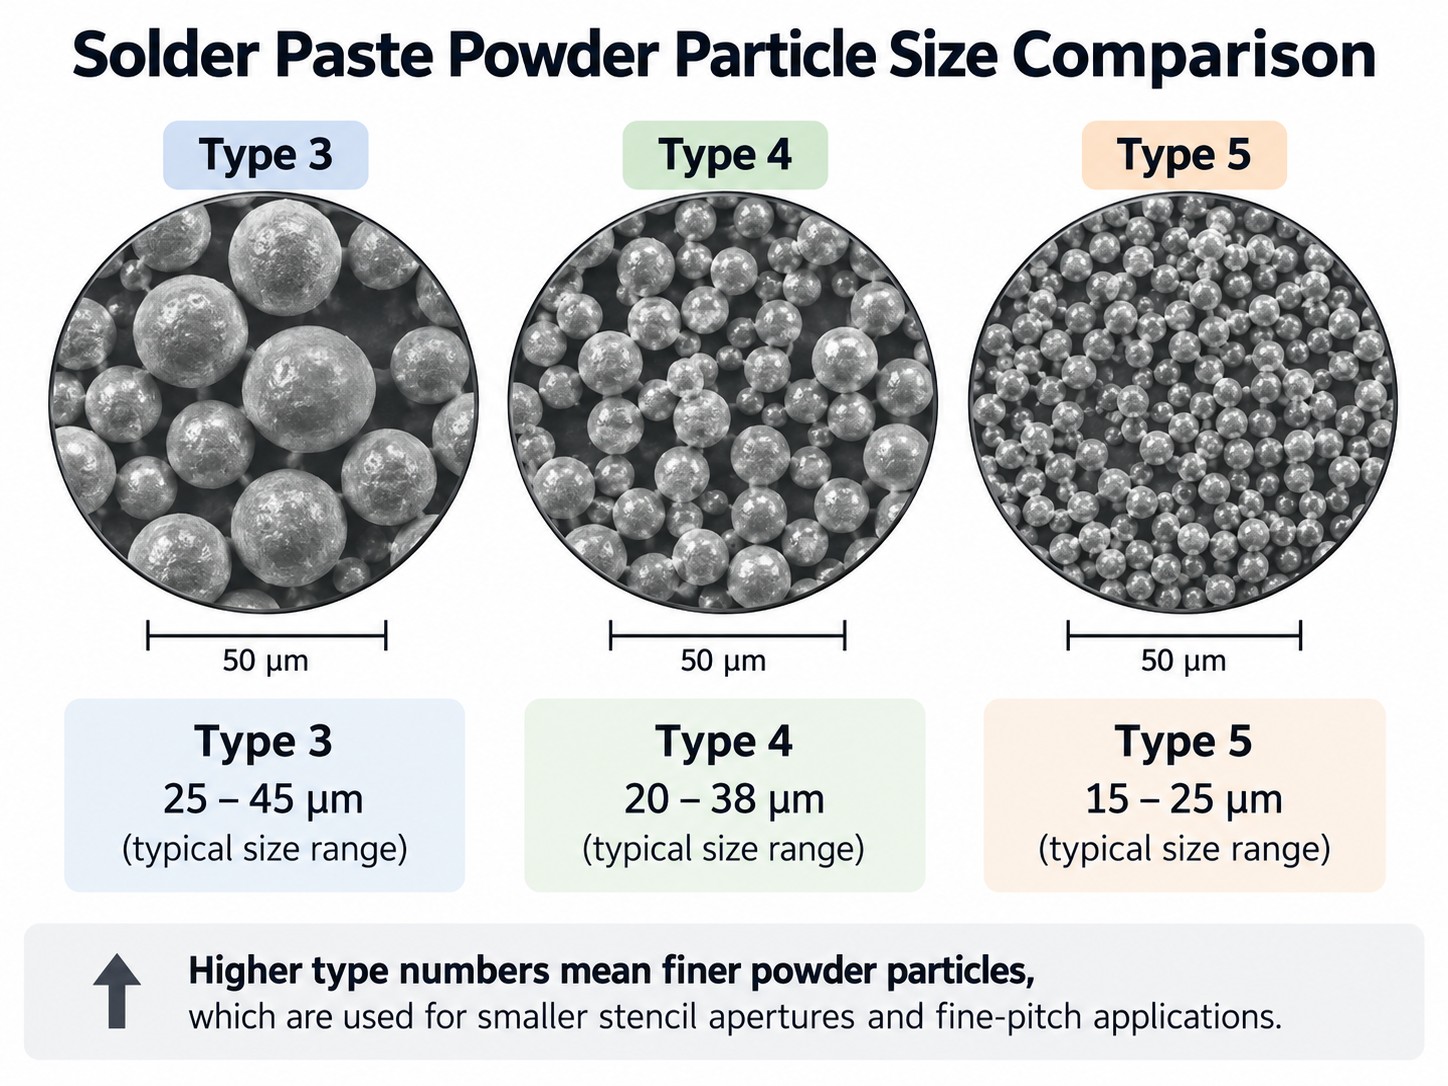
IPC J-STD-005B 焊膏要求按照粒徑分布和形狀對焊料粉末進行分類。在日常生產中,Type 3、Type 4、Type 5 和 Type 6 代表越來越細的焊料粉末。類型數字越高,不代表合金更好,只代表粉末粒徑分布更小。
這項區分非常重要,因為合金和粉末尺寸是兩個獨立因素。SAC305、Sn63/Pb37 和其他合金,都可以提供多種粉末類型。訂購焊膏時,應分別指定合金、助焊劑系統和粉末類型。
焊膏粉末類型
| 粉末類型 | 典型粒徑 | 常見網目簡寫* | 典型用途 |
|---|---|---|---|
| Type 3 | 25–45 µm | −325/+500 | 一般 SMT 和標準間距印刷 |
| Type 4 | 20–38 µm | 通常為 −400 級;供應商標示方式可能不同 | 細間距和較小鋼網開口 |
| Type 5 | 15–25 µm | 通常為 −500/+635 | 超細沉積,以及製程允許時的 0201/01005 |
| Type 6 | 5–15 µm | 比典型 Type 5 網目簡寫更細 | 微電子和極小焊膏沉積 |
AI 生成
焊膏網目尺寸:數字代表什麼?
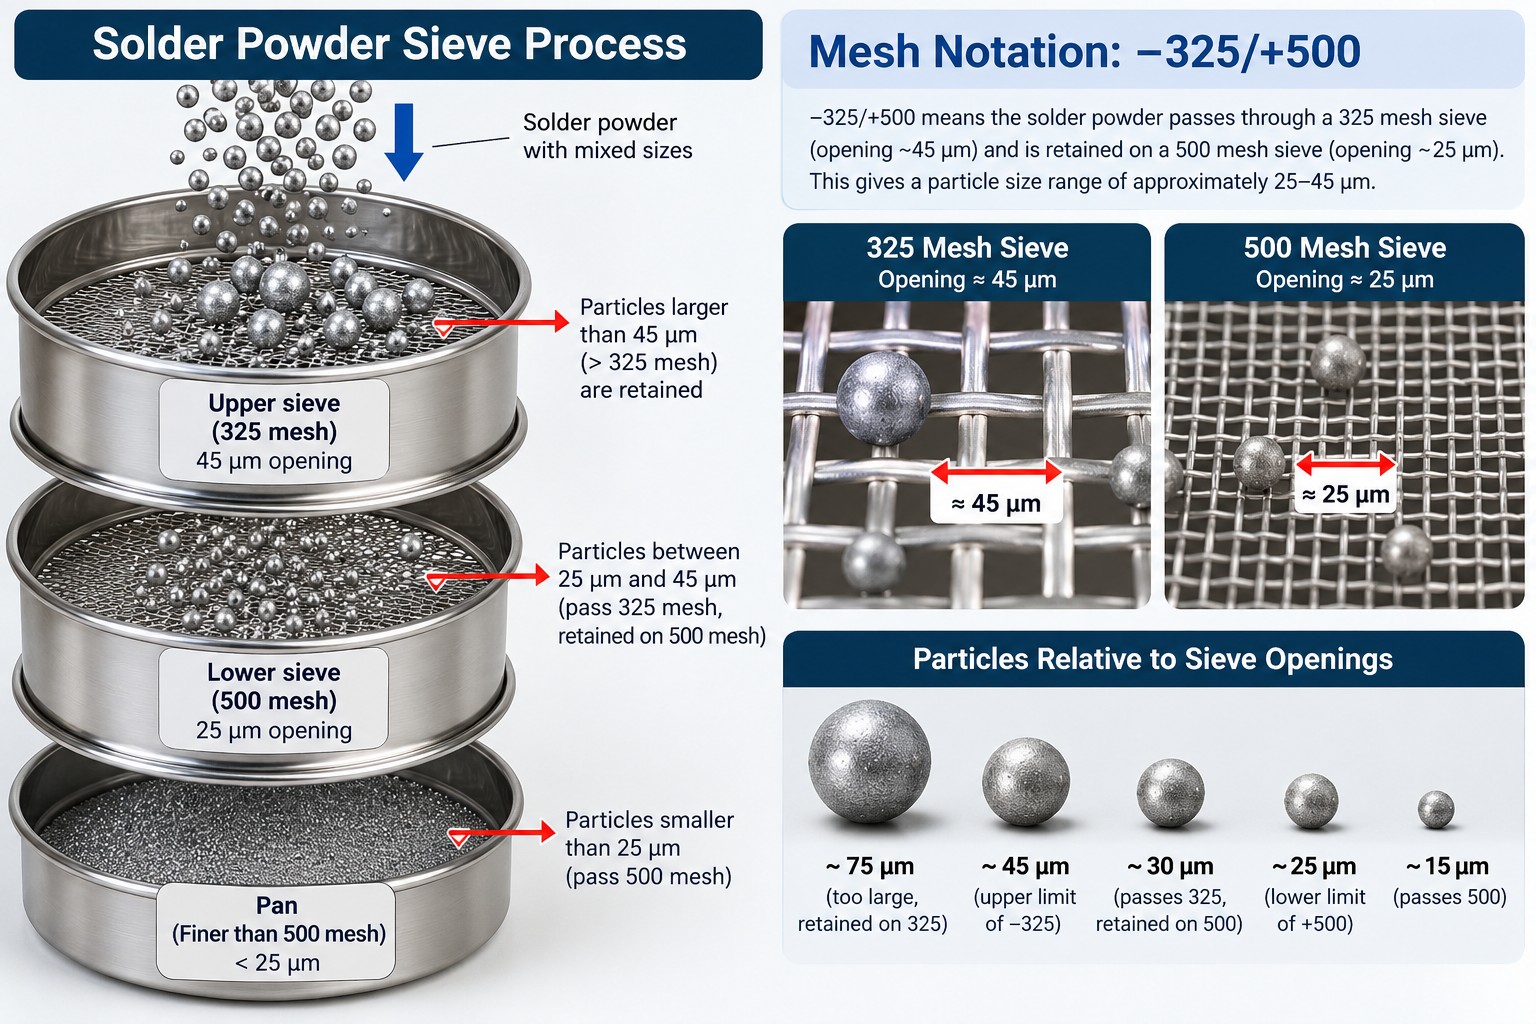
網目標示來自用於分離焊料粉末的篩網。負號表示顆粒可以通過該篩網;正號表示顆粒會被下一級篩網截留。例如,−325/+500 表示粉末可以通過 325 目篩網,但會被更細的 500 目篩網截留。
因此,網目和 IPC 類型其實是描述同一項基本特性的兩種方式:粉末尺寸。在現代製程文件中,微米範圍和 IPC 類型通常更清晰,因為不同供應商對網目術語的寫法並不一致。
實際影響很直接。較細的粉末可以通過更小的開口,並更可靠地從細間距鋼網特徵中脫模。不過,較細粉末也會產生更大的金屬表面積,增加對氧化和製程條件的敏感度。
AI 生成
焊膏黏度:它是什麼,以及為什麼重要
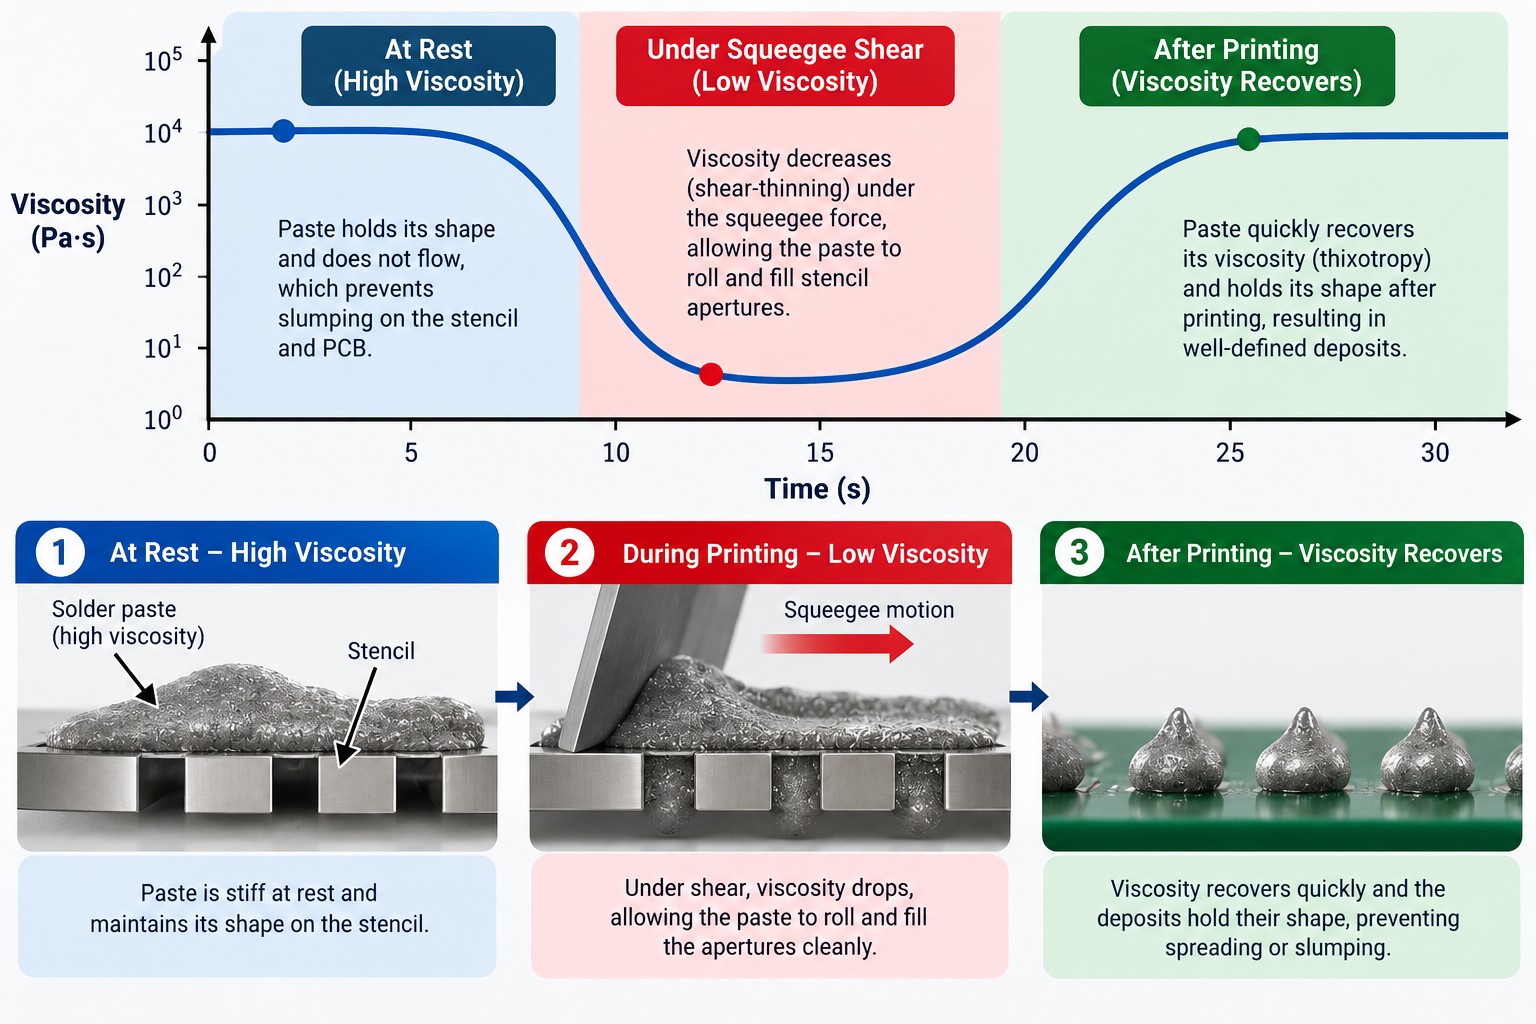
焊膏黏度描述其流動阻力,但單一黏度數字並不能說明全部情況。鋼網印刷焊膏通常具有觸變性,也就是剪切變稀特性。當刮刀施加剪切力時,焊膏會更容易流動;印刷後則會恢復狀態,使沉積物保持形狀。
如果焊膏對製程而言過於流動,鋼網脫離後沉積物可能擴散,增加橋接風險。如果焊膏過於稠厚,則可能在刮刀前滾動不良、跳過開口,或無法完整填充和轉移。
不要在沒有測試條件的情況下比較黏度數值。供應商可能使用 Pa·s 或 poise 表示黏度,而讀數會取決於溫度、主軸或黏度計類型,以及測試速度。例如,一款可印刷的 T4 焊膏可能在指定 Malcom 黏度計條件下標示約 1,700 poise,但另一種製程可能使用不同範圍。焊膏技術資料表才是控制性參考。
如果你正在排查塌陷、漏印或橋接,應將焊膏印刷缺陷指南與焊膏資料表一起使用,而不是憑猜測改變黏度。
AI 生成
將焊膏類型與鋼網和間距匹配
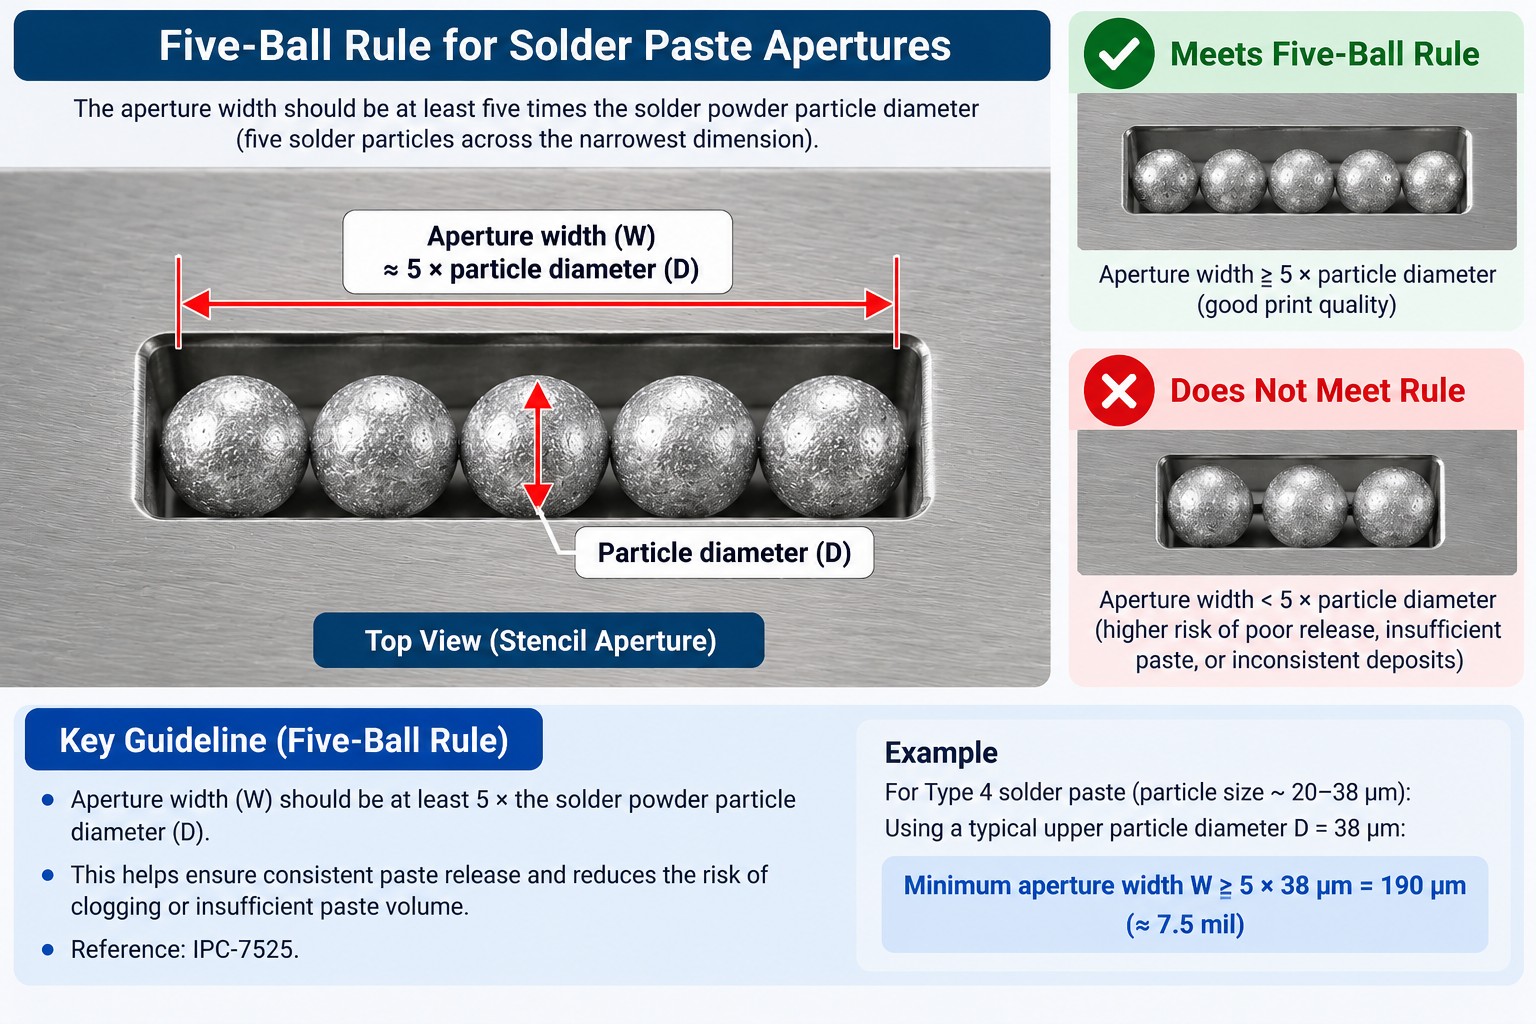
當鋼網開口變小時,粉末尺寸的重要性會增加。焊料顆粒必須明顯小於最窄的開口尺寸,否則顆粒可能在開口內擁擠,降低轉移效率。
一項實用篩選規則是五球規則。最小開口寬度應約為最大粉末直徑的 5 倍。根據上述典型最大粒徑,Type 3 約需要 225 µm,Type 4 約需要 190 µm,Type 5 約需要 125 µm,而 Type 6 約需要 75 µm。這只是製程檢查方法,不能取代焊膏和鋼網供應商的指引。
同時也要考慮面積比。IPC-7525C 鋼網設計指南將面積比定義為開口面積除以開口壁面積。常用的脫模目標約為 0.66 或更高。當面積比變得更具挑戰時,較細粉末可能有所幫助,但開口幾何形狀、鋼網壁面處理、鋼箔厚度、焊膏化學配方和印刷設定仍然重要。
如需了解幾何設計,請參閱鋼網開口設計和面積比指南。如需改善實際脫模效果,請參閱SMT 鋼網設計技巧,其中更詳細說明開口和沉積選擇。
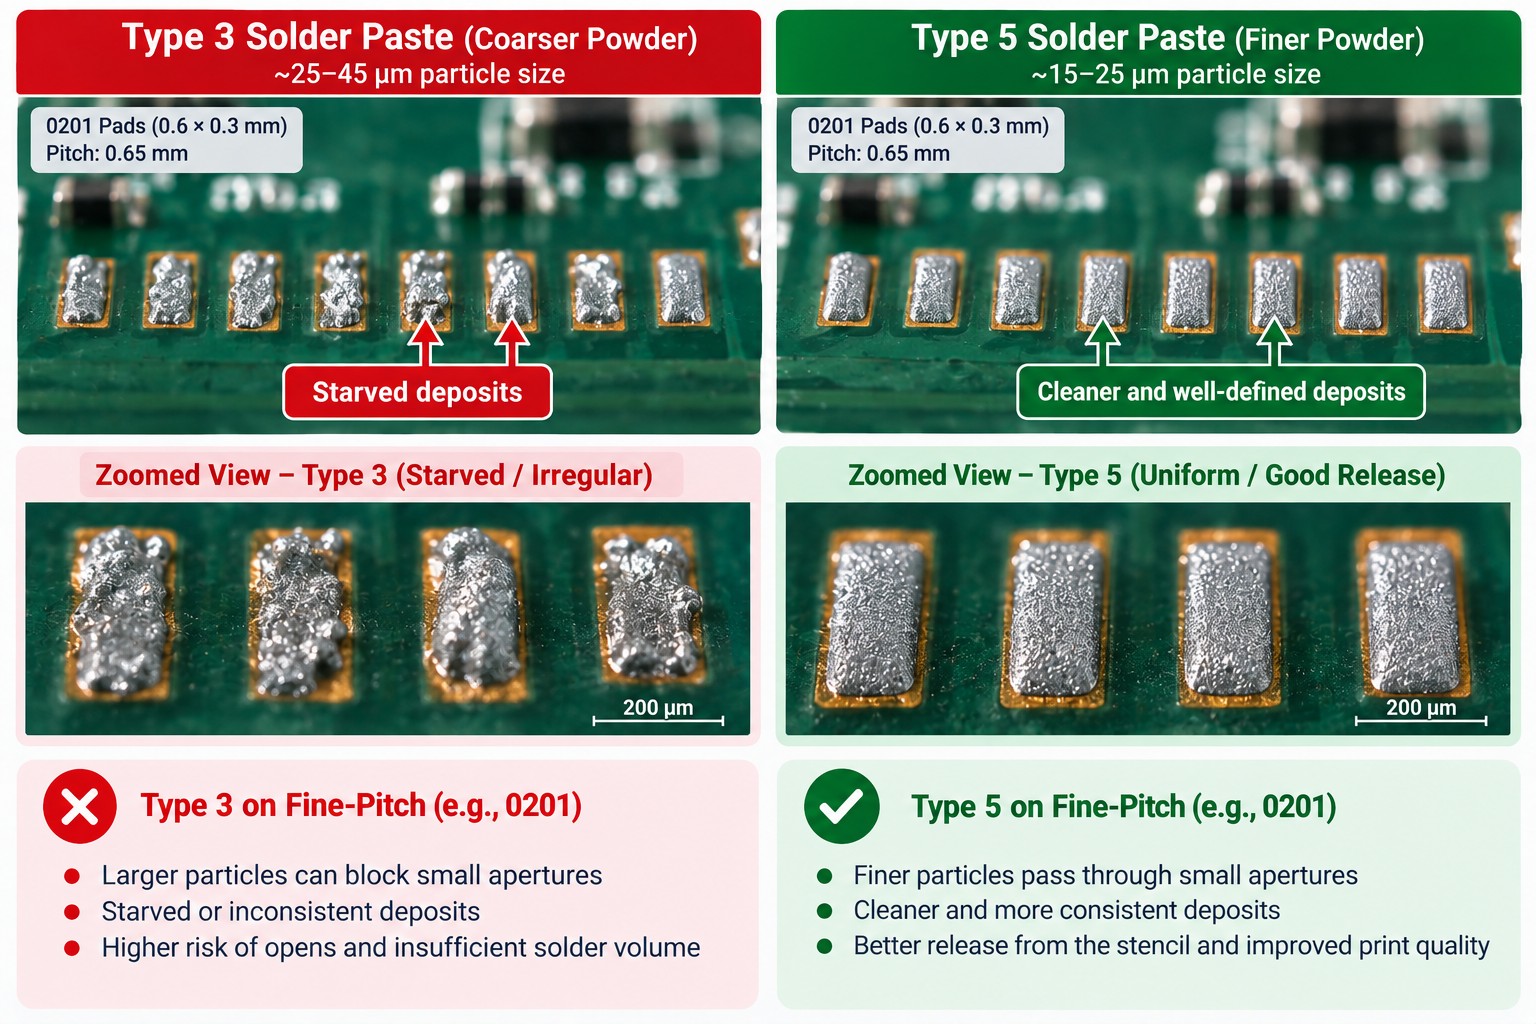
作為起點,Type 3 適合許多標準 SMT 組裝。Type 4 是較小開口和細間距應用的常見升級。當設計需要 0201 或 01005 級極小沉積時,在鋼網和焊膏化學配方支援的前提下,可以使用 Type 5。始終應將最小開口、面積比和焊膏技術資料表一起檢查。
AI 生成
取捨:為什麼較細焊膏不一定更好
改用更細粉末可以改善微小特徵上的印刷效果,但這並不是沒有代價的升級。相同焊料質量下,較小顆粒會產生更大的總表面積,增加氧化暴露,也令合金融合、儲存、處理和回流焊化學要求更高。
較細焊膏也可能成本更高,實際製程窗口更窄。研究和供應商指南顯示,粉末尺寸可能影響空洞和融合,因此在標準間距電路板上使用 Type 5 或 Type 6,不會自動改善品質。
實際規則是:選擇能可靠印刷最小開口的最粗粉末。如果 Type 3 已經可以提供穩定轉移和可接受沉積,升級到 Type 5 只會增加複雜度,卻沒有解決真正問題。
鋼網厚度也是同一系統的一部分,因為它決定焊膏體積並改變面積比。當開口脫模和沉積體積需要平衡時,請參閱 SMT 鋼網厚度指南。
AI 生成
常見焊膏類型和網目錯誤
- 在極細開口上使用 Type 3——如果粉末尺寸對開口而言過大,轉移就可能不一致或不足。只有在檢查開口尺寸和五球規則後,才考慮升級至 Type 4 或 Type 5。
- 將粉末類型與合金混淆——Type 3、4 或 5 描述的是粉末尺寸;SAC305、Sn63/Pb37 等合金名稱描述的是金屬組成。兩者都需要分別指定。
- 只根據黏度數字選擇焊膏——黏度數值只有在測試方法和溫度相同時才有意義。應選擇專為鋼網印刷配製的焊膏,並遵循其技術資料表。
- 在標準間距上為了「安全」而選擇 Type 5——較細粉末會增加表面積、氧化敏感度和成本。應使用能滿足印刷要求的最粗粉末。
- 忽略面積比——粉末尺寸本身無法挽救幾何形狀不佳的開口。應同時檢查面積比、鋼箔厚度、開口壁品質和焊膏脫模。
焊膏類型、網目和黏度常見問題
問:Type 4 焊膏比 Type 3 好嗎?
Type 4 並不是普遍更好,只是粉末更細。Type 4 通常使用 20–38 µm 粉末,而 Type 3 使用 25–45 µm 粉末。Type 4 可以改善小開口中的印刷,但標準間距電路板可能幾乎沒有收益。應在鋼網幾何形狀需要時選擇 Type 4,而不是單純因為類型數字更高。
問:0402 元件應使用哪種焊膏類型?
許多 0402 組裝可以使用 Type 3 或 Type 4 成功印刷,具體取決於焊盤尺寸、鋼網厚度和開口設計。當開口變小時,Type 4 可以提供更多裕量。應根據五球規則檢查最窄開口,並在改變粉末類型前確認焊膏製造商建議的印刷範圍。
問:0201 和 01005 應使用哪種焊膏類型?
0201 級特徵通常會考慮 Type 4 或 Type 5,而 01005 和其他極小沉積則經常使用 Type 5。不能只根據封裝名稱選擇焊膏。鋼網厚度、開口寬度、面積比、焊膏化學配方和印刷機能力都必須支援所選粉末尺寸。
問:較細焊膏可以減少焊錫橋接嗎?
不能單靠粉末變細來解決。較細粉末可以改善小開口中的焊膏轉移,但橋接也受到焊膏體積過多、開口設計、鋼網與電路板密封、焊膏塌陷、對位和印刷參數影響。如果出現橋接,應先確認缺陷是由焊膏過多、脫模不良還是流變特性造成,再改變粉末類型。
問:如何測量焊膏黏度?
焊膏黏度需要在受控條件下,使用指定黏度計方法進行測量。供應商可能使用 Pa·s 或 poise 表示,並標示溫度、主軸幾何形狀和旋轉速度。由於焊膏具有剪切變稀特性,不同方法取得的數值不能直接比較。評估不同焊膏時,應以技術資料表列明的測試條件為準。
問:如果焊膏黏度過高會怎樣?
對印刷設定而言,黏度過高的焊膏可能無法在刮刀前正常滾動,造成漏印,或無法完整填充細小開口。鋼網分離後,也可能降低轉移效率。在提高壓力或速度前,應確認焊膏溫度、混合或調理要求、鋼網清潔度,以及製造商建議的印刷窗口。
問:焊膏網目尺寸和粉末粒徑有什麼不同?
粉末粒徑是焊料粉末的實際直徑範圍,通常以微米表示。網目尺寸則是基於篩網的簡寫,用於描述粉末會通過哪些篩網,以及會被哪些篩網截留。兩者都描述粉末尺寸,但 IPC 類型和微米範圍通常更適合工程決策,因為不同供應商的網目標示可能不一致。
問:可以使用點膠焊膏進行鋼網印刷嗎?
只有當該產品明確標示同時適用於兩種方法時才可以。點膠和鋼網印刷需要不同流變特性,因此針筒或噴射點膠焊膏可能無法在鋼網前正常滾動、填充或脫模。應查看產品技術資料表中的適用用途和黏度測試條件,不要假設相同合金和粉末類型的焊膏會有相同表現。
結論:選擇合適的焊膏類型、網目和黏度
選擇焊膏類型最有效的方法,是將焊膏和鋼網視為同一套印刷系統。類型和網目描述粉末尺寸;黏度和觸變性則描述焊膏如何在印刷期間流動和恢復。
應從能夠通過並從最小開口乾淨脫模的最粗粉末開始,再確認面積比、鋼箔厚度、焊膏流變特性和製造商製程窗口。這種方法可以避免在設計不需要時為更細粉末支付額外成本,也能降低解決錯誤印刷問題的風險。
如需了解粉末尺寸以外的一般焊膏選擇,請參閱 JLCPCB 的焊膏選擇指南。當鋼網與焊膏及元件間距相匹配後,下一次細間距 PCB 製造就更容易實現可重複的焊膏沉積。
持續學習
焊膏類型、黏度與網目尺寸:印刷性能指南
重點摘要 類型和網目描述粉末,黏度描述流動:較高的 IPC 類型數字代表更細的粉末,適合較小的鋼網開口;黏度則決定焊膏如何滾動、填充和脫模。因此,兩者都必須與開口、鋼箔厚度和印刷方式匹配。 使用五球規則和面積比進行篩選:最小開口寬度應約為最大粉末直徑的 5 倍,而約 0.66 或更高的面積比有助於焊膏乾淨脫模。因此,應選擇能可靠印刷最小開口的最粗粉末。 越細不一定越好:較小顆粒會增加表面積、氧化敏感度、成本和製程要求,而且只有在相同測試條件下,黏度數值才具可比性。因此,每項選擇都應以焊膏資料表為準。 焊膏看起來可能只是一種灰色材料,但其印刷性能會因粉末尺寸和黏度而顯著變化。焊膏類型、網目尺寸和黏度等術語經常被混用,雖然它們回答的是不同問題。正確組合決定焊膏能否填入鋼網開口、乾淨脫模,以及能否保持在印刷位置。 本指南專注於 IPC 粉末粒徑意義上的焊膏類型,以及焊膏網目尺寸和黏度。本文不會替你選擇合金或助焊劑化學配方,因為這些是不同決策,會影響熔化行為、可靠性、清潔方式和殘留物。 如需了解更廣泛的材料背景,請參閱什麼是焊膏及其用途。如需選擇合金,請參閱獨立的無鉛焊錫與含鉛焊錫指南,不要將粉末類型誤當......
混合技術 PCB 組裝:在同一塊電路板上結合 SMT 與 THT
隨著科技變得越來越複雜,市場對高階印刷電路板的需求持續增加。在電子產業中,最常見的兩種 PCB 組裝技術是 SMT 和 THT,兩者主要差異在於元件的安裝方式。SMT 將元件安裝在電路板表面,而 THT 則利用鑽孔將元件插入並焊接。 雖然這兩種技術各自適用於特定應用,但電子產業的發展已經讓混合 PCB 組裝成為可能。混合 PCB 組裝的核心,是在同一塊電路板上結合 SMT 和通孔技術,充分發揮兩種技術的優勢。 混合組裝看似簡單,實際上卻是一套需要精準度和準確性的分階段製造流程。與一般初步理解不同,混合 PCB 組裝並不是在 SMT 電路板上簡單增加幾個通孔元件。組裝順序中的錯誤可能大幅降低製造良率。 重點摘要 整合 SMT + THT:混合 PCB 組裝可在同一塊電路板上無縫整合表面貼裝技術(SMT)和通孔技術(THT)。 為什麼採用混合組裝:混合技術 PCB 組裝非常適合需要 SMT 高密度和 THT 高機械強度的應用。 標準順序:標準混合 PCB 組裝通常包括 SMT 面回流焊、THT 元件插入,以及最後使用波峰焊或選擇性焊接完成通孔焊點。 Pin-in-Paste 選項:另一種混合技術 PC......
濕氣敏感等級(MSL):烘烤指南
重點摘要 濕氣敏感等級(MSL)是 IPC/JEDEC J-STD-020 規定的 1–6 級分類,用於表示非氣密表面貼裝封裝吸收足夠水分後,在回流焊過程中變得容易受損的速度。 MSL 1 在參考條件下具有無限車間壽命,而 MSL 6 則要求使用前先進行烘烤,並在警示標籤列明的時間內完成回流焊。 車間壽命計時會在防潮袋打開、元件開始接觸工廠空氣時開始。 按照 IPC/JEDEC J-STD-033 進行烘烤可以去除元件吸收的水分;符合要求的乾燥儲存則有助於避免額外吸濕。 無鉛製程讓濕氣控制更加重要,因為元件分類測試溫度可能達到 245–260 °C。 你打開一卷 MSL 3 微控制器,只使用其中一部分,然後將其餘元件留在生產車間。兩週後,這些元件經過回流焊,完成的電路板也通過檢查。問題可能不會立即出現,而是在數月後,隱藏的封裝損傷轉變成間歇性現場故障。 本指南將介紹濕氣敏感等級(MSL)、車間壽命、何時需要在回流焊前烘烤元件,以及如何在不損壞封裝的情況下乾燥濕氣敏感元件。內容重點放在焊接前的濕氣控制。至於溫度曲線本身,請參閱回流焊指南,不要將 MSL 管理視為已驗證回流焊曲線的替代方案。 快速解答......
低溫焊膏:實用 Sn-Bi 指南
重點摘要 Sn42Bi58 是主流低溫合金,熔點為 138°C。 典型回流峰值為 165 至 180°C,比熔點高約 25 至 30°C。 它可保護對熱敏感的元件,並減少大型薄板的翹曲。 它支援分步焊接,因為 165 至 180°C 不會讓 SAC305 焊點重新熔化。 鉍焊點比 SAC305 更脆,因此應避免用於對跌落十分敏感的產品。 絕不可將 Sn-Bi 與含鉛(Sn-Pb)焊料混用。鉍、錫和鉛會形成約在 95°C 熔化的三元共晶。 有些零件和電路板根本無法承受標準無鉛回流焊。SAC305 的峰值約為 230 至 250°C,足以使對熱敏感的 LED 過熱損壞、塑膠連接器熔化、感測器漂移,或令大型薄板翹曲至板角翹起。 低溫錫膏正是為這些情況而設。這是一種無鉛錫膏,通常採用錫鉍合金,在 138°C 熔化,並以約 165 至 180°C 的峰值回流,比 SAC305 曲線低約 70 至 80°C。 本指南涵蓋合金的實際成分、真實溫度範圍、何時適合或不適合使用低溫錫膏、如何設定回流曲線,以及如何進行印刷。 如要查看完整的焊料合金和熔點範圍,請參閱我們的焊料合金指南。本文集中介紹 Sn-Bi。 快速解......