濕氣敏感等級(MSL):烘烤指南
2 分鐘
- 快速解答:什麼是濕氣敏感等級(MSL)?
- 為什麼濕氣很重要:爆米花效應
- MSL 等級與車間壽命
- J-STD-020 與 J-STD-033:各自負責什麼?
- 如何知道元件的 MSL 等級
- 車間壽命計時:何時必須烘烤
- 回流焊前如何烘烤元件
- 乾燥儲存:預防問題發生
- MSL 在 SMT 流程中的位置
- 常見的濕氣相關回流焊缺陷
- 濕氣敏感等級(MSL)與烘烤常見問題
- 結論:濕氣敏感等級——必要時才烘烤
重點摘要
濕氣敏感等級(MSL)是 IPC/JEDEC J-STD-020 規定的 1–6 級分類,用於表示非氣密表面貼裝封裝吸收足夠水分後,在回流焊過程中變得容易受損的速度。
MSL 1 在參考條件下具有無限車間壽命,而 MSL 6 則要求使用前先進行烘烤,並在警示標籤列明的時間內完成回流焊。
車間壽命計時會在防潮袋打開、元件開始接觸工廠空氣時開始。
按照 IPC/JEDEC J-STD-033 進行烘烤可以去除元件吸收的水分;符合要求的乾燥儲存則有助於避免額外吸濕。
無鉛製程讓濕氣控制更加重要,因為元件分類測試溫度可能達到 245–260 °C。
你打開一卷 MSL 3 微控制器,只使用其中一部分,然後將其餘元件留在生產車間。兩週後,這些元件經過回流焊,完成的電路板也通過檢查。問題可能不會立即出現,而是在數月後,隱藏的封裝損傷轉變成間歇性現場故障。
本指南將介紹濕氣敏感等級(MSL)、車間壽命、何時需要在回流焊前烘烤元件,以及如何在不損壞封裝的情況下乾燥濕氣敏感元件。內容重點放在焊接前的濕氣控制。至於溫度曲線本身,請參閱回流焊指南,不要將 MSL 管理視為已驗證回流焊曲線的替代方案。
快速解答:什麼是濕氣敏感等級(MSL)?
濕氣敏感等級(MSL)是 IPC/JEDEC J-STD-020 所使用的 1–6 級分類,用於表示非氣密表面貼裝封裝吸收足夠水分後,在回流焊過程中變得容易受損的速度。每個等級都定義了車間壽命,也就是防潮包裝打開後,在指定工廠環境下完成焊接前允許的時間。
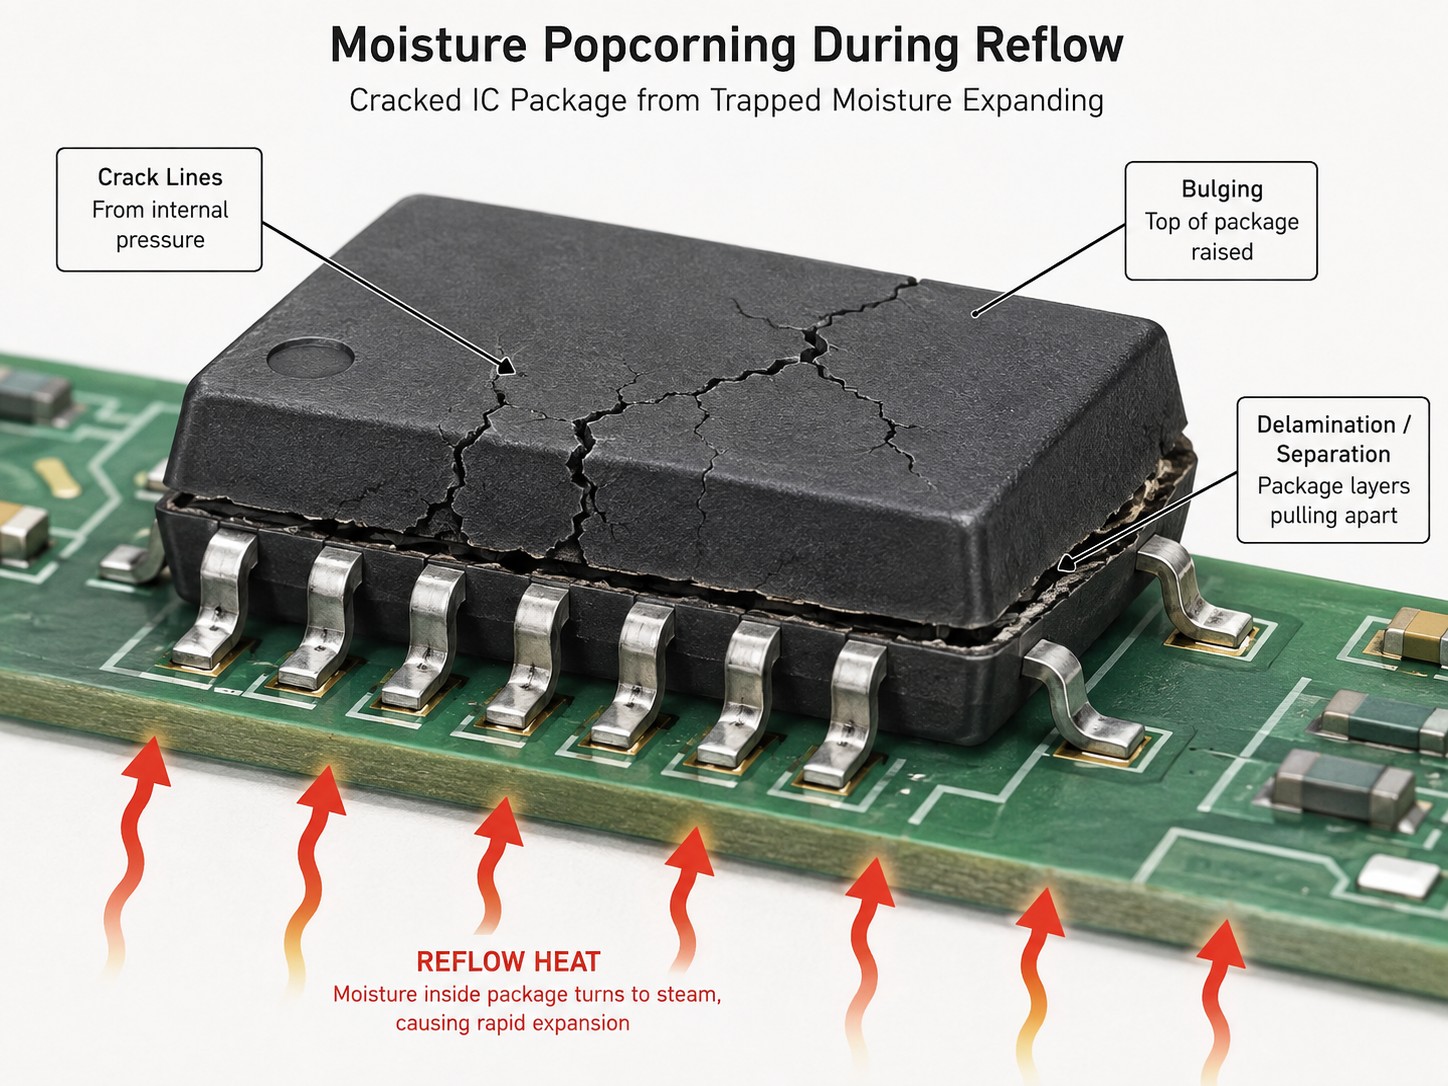
為什麼濕氣很重要:爆米花效應
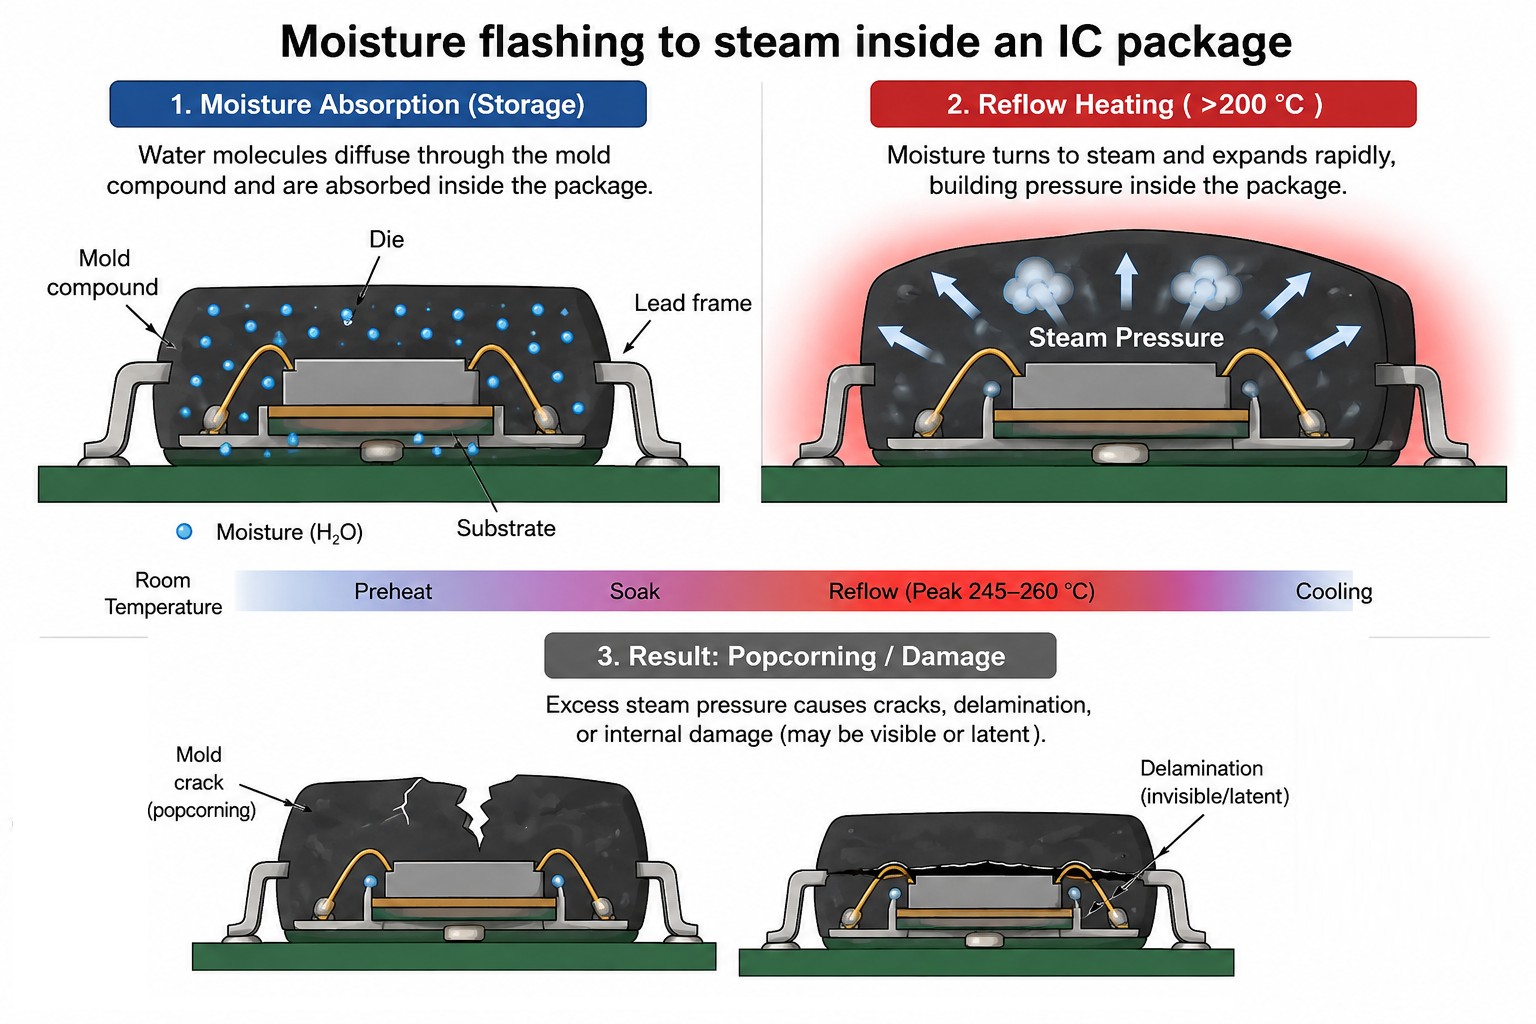
塑膠 IC 封裝並不是完全防潮的。其環氧樹脂模塑料會從周圍空氣中吸收水蒸氣。根據 IPC/JEDEC J-STD-020 所規定的濕氣敏感原則,當元件暴露於高於 200 °C 的回流焊溫度時,這些吸收的水分就會變得十分關鍵。
回流焊期間,被困在封裝內的水分會迅速變成蒸氣,並在封裝內膨脹。產生的壓力會對晶粒與基板、基板與模塑料之間的界面造成應力。如果壓力足夠高,封裝可能會膨脹或裂開,這種故障通常稱為爆米花效應。並非所有故障都能從外觀上看見。濕氣也可能在封裝仍然看似正常時,造成內部分層、微裂紋,或晶粒與基板周圍的分離。這些缺陷可能通過初始外觀檢查和電氣測試,但在熱循環、振動或正常現場運作期間,之後才引發可靠性問題。
濕氣暴露也可能導致氧化、空洞和可焊性下降。對於 BGA 和 QFN 等細間距封裝,長時間暴露於濕氣可能增加敏感內部區域或端接區域附近的腐蝕風險,因此良好的儲存和車間壽命控制尤其重要。無鉛組裝使問題更加嚴重。傳統含鉛製程的峰值溫度通常約為 220–230 °C,而許多無鉛回流焊曲線會達到約 245–260 °C。更高的溫度會造成更快的蒸氣膨脹和更大的內部應力,因此一些在舊式含鉛製程下較不敏感的元件,如今需要更嚴格的 MSL 控制。關鍵在於,濕氣損傷可能是潛伏性的。電路板在組裝後可能立即通過 AOI 和功能測試,但數週或數月後,卻因隱藏的分層或裂紋而失效。
MSL 等級與車間壽命
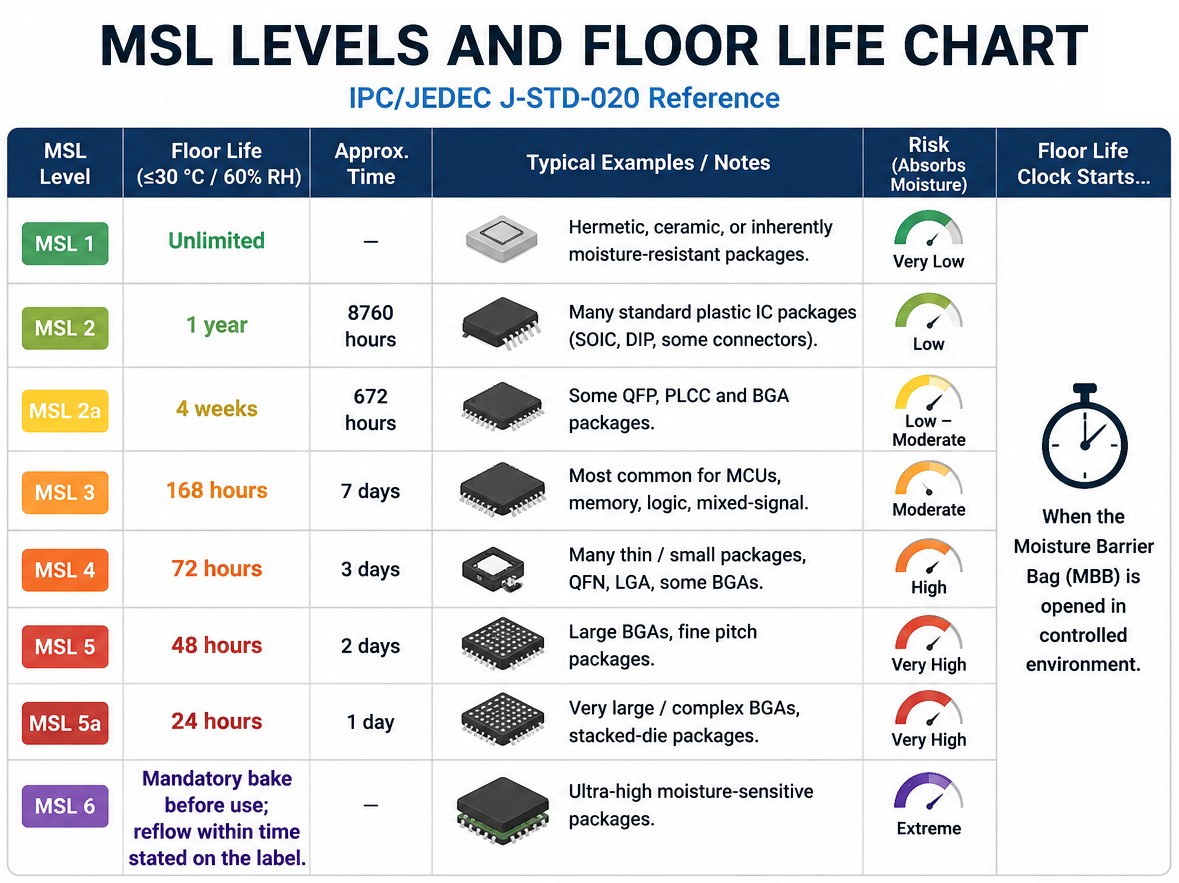
下表總結了濕氣敏感表面貼裝元件所使用的標準車間壽命限制。除非另有說明,參考條件是不高於 30 °C 和 60% RH。MSL 1 使用限制較寬鬆的 85% RH 參考條件。
| MSL 等級 | 車間壽命(≤30 °C/60% RH) | 備註/典型封裝 | |
|---|---|---|---|
| MSL 1 | 無限 | 耐濕封裝;許多氣密/陶瓷元件不會以相同方式受到 MSL 限制。 | |
| MSL 2 | 1 年 | 許多標準塑膠封裝。 | |
| MSL 2a | 4 週 | 中間處理等級。 | |
| MSL 3 | 168 小時(7 天) | 常見於 MCU、記憶體、邏輯元件、BGA 和 QFN。 | |
| MSL 4 | 72 小時 | 常見於較薄或對濕氣更敏感的封裝。 | |
| MSL 5 | 48 小時 | 需要嚴格控制車間壽命。 | |
| MSL 5a | 24 小時 | 允許的工廠暴露時間非常短。 | |
| MSL 6 | 使用前必須烘烤 | 必須在濕氣敏感度標籤列明的時間內完成回流焊。 |
MSL 數字不代表元件品質,而是表示元件離開乾燥儲存後需要多麼仔細地處理。例如,MSL 3 在參考條件下允許 168 小時的累積車間暴露時間,而 MSL 5a 只允許 24 小時。
濕氣擴散會受到封裝結構和厚度的強烈影響。擴散時間大致與擴散距離的平方成正比,因此封裝幾何形狀會影響濕氣到達關鍵內部區域的速度。帶有「a」的等級則提供主要 MSL 等級之間的中間處理級別。
J-STD-020 與 J-STD-033:各自負責什麼?
IPC/JEDEC J-STD-020 是分類標準。元件製造商會讓封裝接受受控濕氣和回流焊應力測試,然後指定適用的濕氣敏感度分類。簡單來說,J-STD-020 回答的是:這個封裝對濕氣有多敏感,以及適用哪種回流焊分類?
IPC/JEDEC J-STD-033 是處理標準,涵蓋分類完成後的工作,包括乾燥包裝、儲存、車間壽命追蹤、濕度控制,以及組裝前的乾燥或烘烤。它回答的是:既然我知道 MSL 等級,應該如何儲存和處理元件?
這項區分非常重要。MSL 也不等同於密封袋保存期限。妥善乾燥包裝的元件可能具有很長的密封儲存期限,但防潮袋打開後,其車間壽命可能只有數天。許多供應商的乾燥包裝會在指定條件下提供約 12 個月或更長的儲存期限,但應以元件包裝標籤和製造商最新指示為優先。
如何知道元件的 MSL 等級
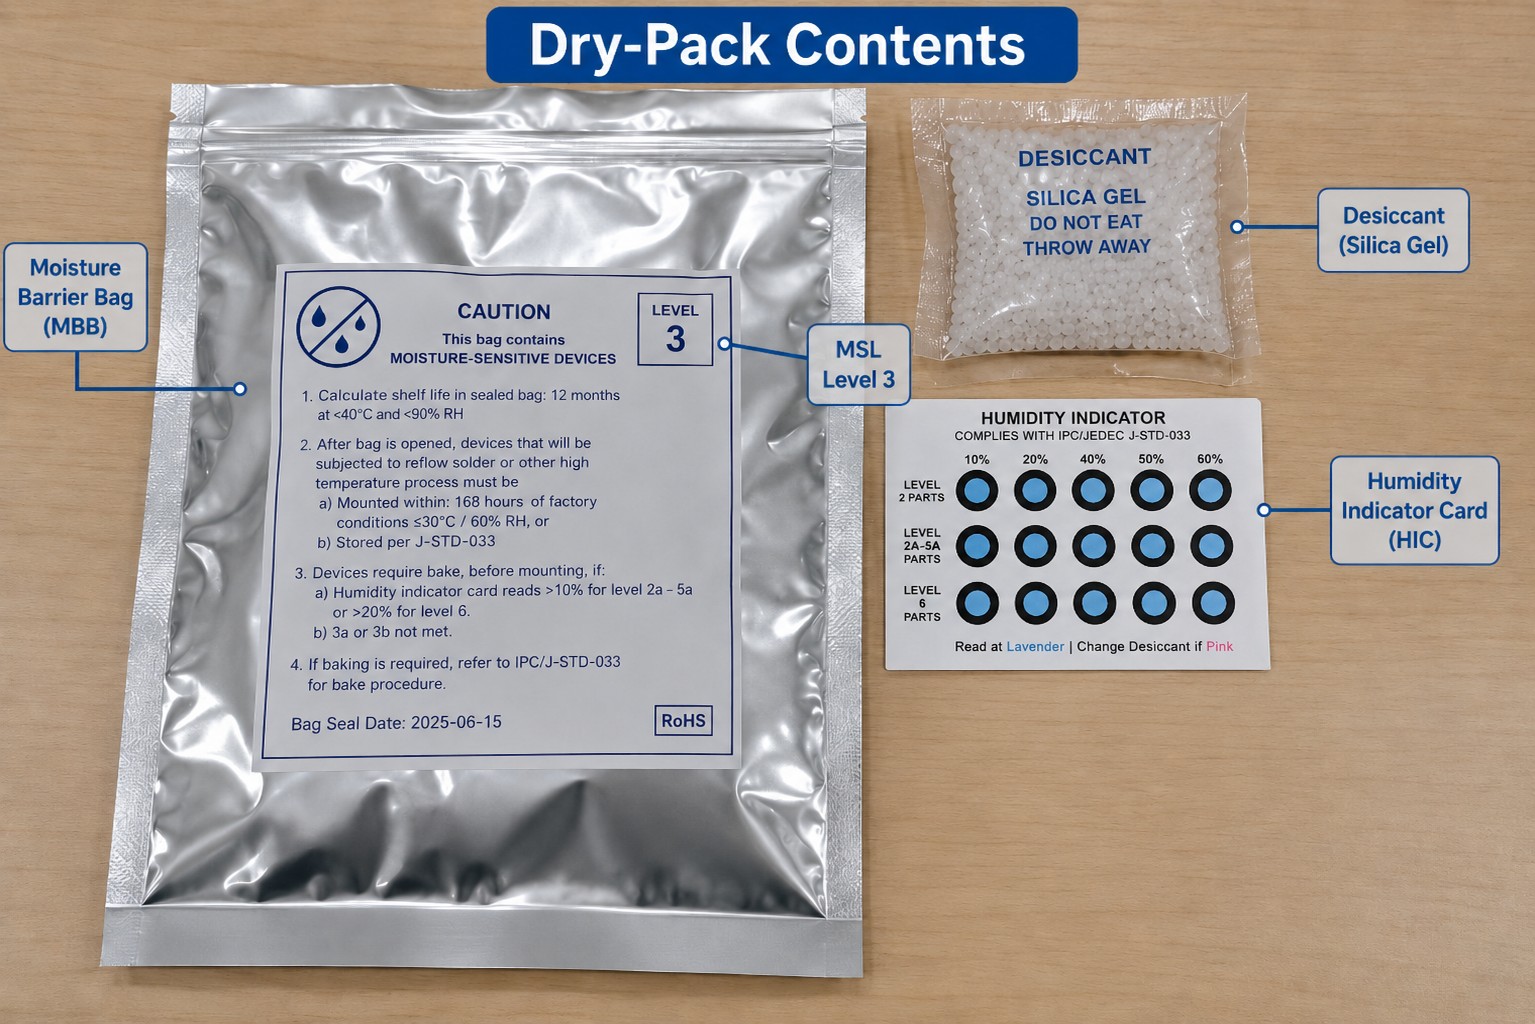
先查看防潮袋(MBB)。警示標籤通常會標示 MSL 等級、允許的車間壽命和相關回流焊資訊。主要元件分銷商通常也會在產品資料中提供相同資訊,許多半導體製造商則會將其列入元件文件的包裝或品質章節。
在正規乾燥包裝內,通常會有乾燥劑和濕度指示卡(HIC)。防潮袋打開後,應立即檢查 HIC。其色點可顯示密封環境內的濕度是否超過指定閾值。如果卡片顯示濕度過高,應按照供應商指示處理該批元件,不要假設元件仍然乾燥。
如果你將組裝外包,請查看 JLCPCB 的 MSL 管理指南,了解濕氣敏感元件如何在其服務流程中處理。MSL 1 元件最容易處理,因為其在參考條件下的標準車間壽命是無限的;MSL 數字越高,就需要越嚴格的控制。
車間壽命計時:何時必須烘烤
應將車間壽命視為累積暴露額度,而不是每個工作班次結束後就會消失的一次性倒數計時。如果一卷 MSL 3 元件暴露 40 小時,之後返回符合要求的乾燥儲存環境,日後又再次暴露,那麼先前的暴露時間仍然有效,除非元件已按照有效程序乾燥,並真正恢復到乾燥狀態。
根據 IPC/JEDEC J-STD-033 處理指南,烘烤可以去除元件吸收的水分,使其恢復到乾燥狀態。在重新密封的防潮袋中放入新鮮乾燥劑和濕度指示卡,或將元件儲存在相對濕度 ≤5% RH 的乾燥櫃中,也可以在符合要求的處理條件下停止進一步吸濕。約 10% RH 的乾燥櫃可以減慢或延長暴露時間,但不能提供相同的重置條件。不能將回流焊本身視為車間壽命重置程序。
當指定車間壽命已超過、HIC 顯示濕氣過高,或暴露記錄不明時,應進行烘烤。MSL 6 的要求更加嚴格:使用前必須烘烤,並且元件必須在標籤列明的時間內完成回流焊。回流焊本身不會消除之後的再次吸濕,因此等待第二次高溫製程的電路板,也應按照混合元件回流焊規劃中的相同原則處理。
回流焊前如何烘烤元件
烘烤會在元件暴露於回流焊溫度前,將封裝內吸收的水分排出。正確的烘烤方案不是所有元件都適用的「125 °C 烘烤 24 小時」規則。烘烤時間取決於 MSL 等級、封裝厚度、超過車間壽命限制的程度、載具類型,以及元件製造商規定的溫度限制。
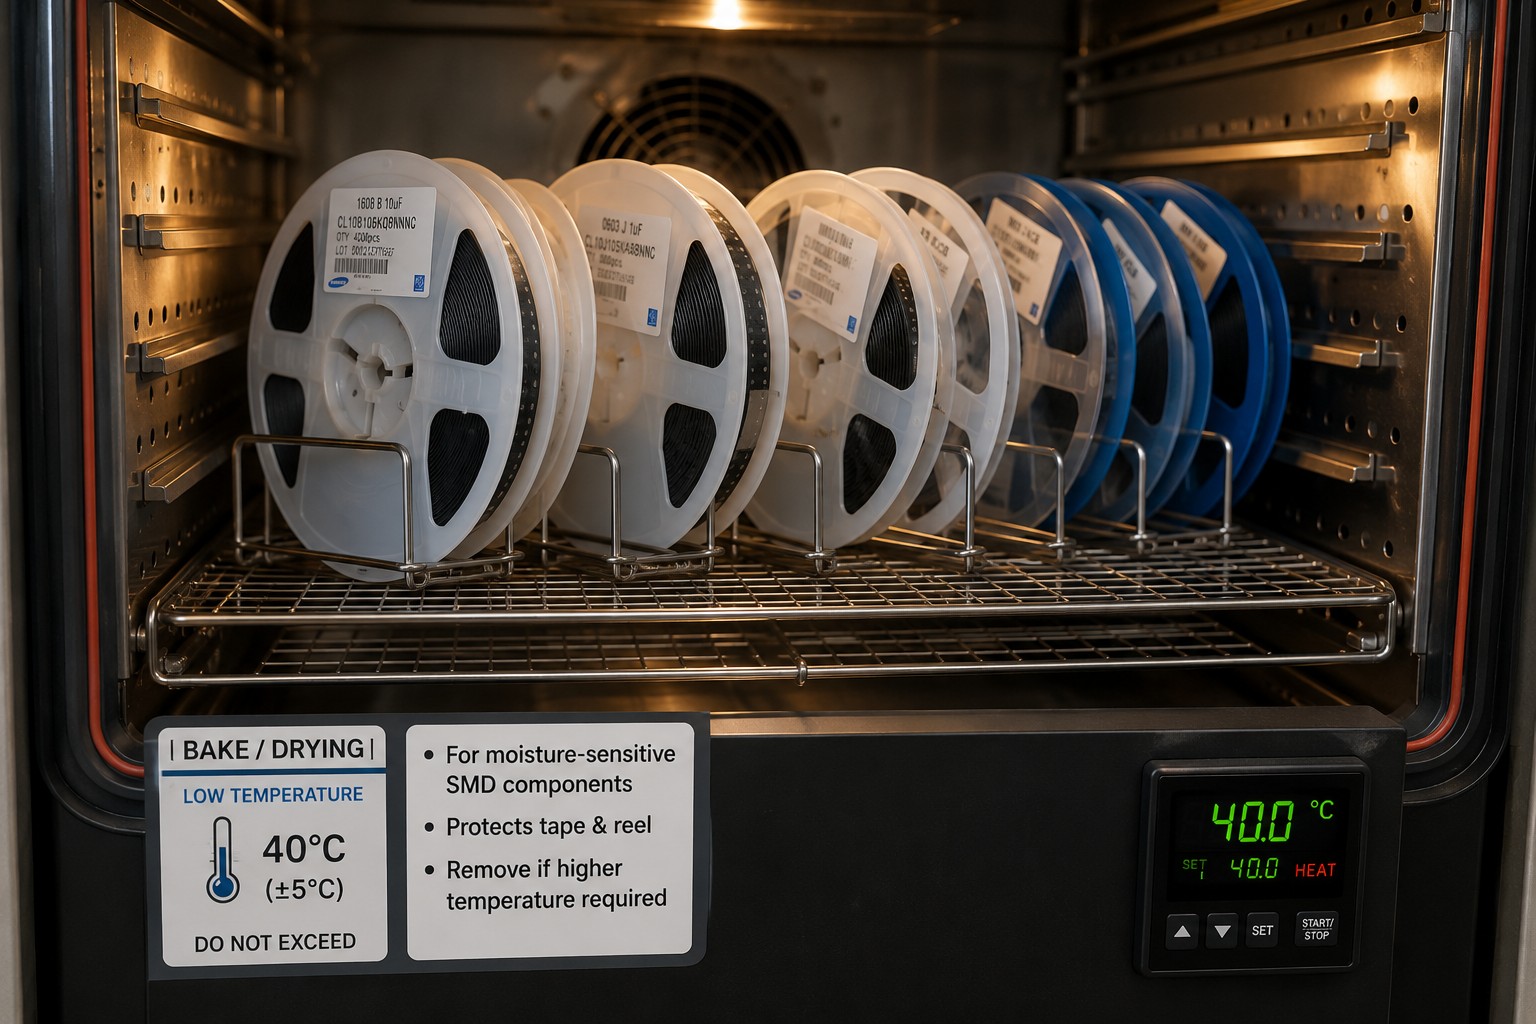
IPC/JEDEC J-STD-033 採用三個實用溫度級別。高溫烘烤速度較快,但需要相容的托盤和元件。低溫烘烤可以保護捲帶載具和對熱敏感的元件,但乾燥所需時間會長得多。
| 烘烤溫度 | 最適合的情況 | 取捨 |
|---|---|---|
| 125 °C | 已通過此溫度認證的封裝和高溫載具 | 去除濕氣最快;不適合標準捲帶以及部分敏感元件。 |
| 90 °C | 不適合使用 125 °C 時的中溫乾燥 | 處理更溫和,但乾燥時間明顯更長。 |
| 40 °C | 敏感元件和標準捲帶載具 | 對載具更友善,但通常需要數天而不是數小時,常見約 192 小時/8 天。 |
例如,Texas Instruments AN-2029 處理指南重現了以 J-STD-033 為基礎的乾燥表,顯示所需時間可能從數小時到數天不等,具體取決於封裝厚度和 MSL。不要直接複製其他封裝的烘烤時間,並假設它同樣適用於你的元件。
在潮濕環境中儲存的裸 PCB,有時也會在組裝前進行乾燥,車間程序通常會使用約 105–125 °C、持續 2–6 小時。這是另一項電路板層級的決策:層壓材料類型、表面處理、電路板結構和 PCB 供應商的限制,都應優先於通用的溫度和時間數值。
元件烘烤注意事項
- 不要將普通捲帶、塑膠管或低溫托盤放入高溫烘箱。半導體處理指南通常將標準載具限制在約 40 °C,除非該載具明確標示可承受更高溫度。
- 不要單純為了「安全」而過度烘烤。反覆高溫暴露可能加速氧化、降低引腳可焊性,或損壞 LED、感測器、MEMS 元件和堆疊封裝等對溫度敏感的元件。
- 烘烤後,應立即將元件送入組裝流程,或放回受控的乾燥環境。把剛乾燥完成的元件卷留在工作台上,只會重新開始新的暴露週期。
- 對於維修或返工,不要假設使用焊鐵就能忽略 MSL。局部加熱仍可能在易受損封裝中引發與濕氣相關的損傷,因此應遵循元件製造商的返工指南,並採用合理的製程判斷。
乾燥儲存:預防問題發生
良好的濕氣控制比反覆烘烤更容易。對於濕氣敏感元件,符合要求的儲存通常包括妥善密封的防潮袋、新鮮乾燥劑和濕度指示卡,或受控的低濕度乾燥櫃。真空對包裝很有用,但低內部濕度才是關鍵條件;防潮袋即使曾經放入乾燥劑,只要密封不良,就不能提供足夠保護。
在生產車間中,只有在接近使用時間時,才應打開 MSL >2 的材料。應在部分使用的元件卷上標記開封日期和時間,或透過 MES/庫存系統追蹤暴露時間。如果剩餘車間壽命已知,操作員便可以作出合理決策。如果暴露時間不明,製程就必須立即採取更保守的做法,通常會導致不必要的烘烤。
MSL 在 SMT 流程中的位置
MSL 處理位於焊膏印刷、貼片和回流焊之前。一個簡單的 SMT 流程如下:
濕氣控制(乾燥儲存或烘烤)→ 焊膏印刷 → 元件貼裝 → 回流焊 → 檢查。
回流焊爐是兩條製程路徑匯合的位置。正確的濕氣控制可保護封裝免受內部蒸氣壓力影響,而設計良好的焊膏鋼網則可控制焊膏體積,使焊點正確形成。焊膏鋼網選擇指南介紹了這項流程中的印刷部分;濕氣控制步驟則應專注於元件封裝本身。
對於正在評估鋼網供應商的團隊,鋼網製造能力概覽提供了製程和製造詳情,但不會改變上述 MSL 處理規則。
常見的濕氣相關回流焊缺陷
- 爆米花效應或封裝裂紋:吸收的濕氣在回流焊期間快速膨脹 → 應確認車間壽命記錄,並按照 J-STD-033 在下一次高溫製程前乾燥元件。
- 內部分層:相同的壓力機制可能使封裝界面分離,而不一定產生明顯外部裂紋 → 預防是主要控制方法;如果需要評估內部分層,可使用 C-SAM 等聲學顯微鏡技術。
- 頭枕焊或共融不良:濕氣暴露可能伴隨氧化和不穩定的潤濕條件 → 應確認儲存記錄、元件狀態、焊膏狀態以及已驗證的浸泡/回流焊曲線,而不要只歸咎於單一變數。
- 焊點強度不足、空洞或端接氧化:長時間不受控的儲存可能降低可焊性 → 應使用乾燥儲存、保持清潔並及時完成組裝。
如需更完整的缺陷檢查清單,請參閱如何預防回流焊期間的焊接缺陷。
濕氣敏感等級(MSL)與烘烤常見問題
問:如果車間壽命尚未到期,可以不烘烤元件直接使用嗎?
可以。只要妥善乾燥包裝的元件仍在允許的車間壽命內,通常不需要預防性烘烤。應檢查 HIC、確認暴露條件受到控制,並遵循元件標籤指示。不必要的烘烤會增加元件的熱歷史,反覆高溫循環也可能降低可焊性。當濕氣歷史已知且仍符合要求時,直接使用元件通常是更好的製程選擇。
問:可以將已打開的元件卷放回防潮袋嗎?
可以,但只有在防潮袋恢復成受控的乾燥環境時,重新密封才有作用。應使用合適的防潮袋、新鮮乾燥劑、濕度指示卡和可靠的熱封;單純摺疊或用膠帶封住袋口,不能提供相同程度的保護。還要注意,重新密封不會自動消除元件在車間中已累積的暴露時間。應將暴露記錄與元件卷一同保存。
問:乾燥櫃可以重置 MSL 車間壽命嗎?
不能自動重置。極低濕度乾燥櫃非常適合防止進一步吸濕,但已儲存的時間能否被排除,或是否允許重置車間壽命,取決於適用的 J-STD-033 程序和元件的暴露歷史。不要將普通的 10% RH 乾燥櫃視為完整烘烤的等效方案。如果某批元件已超過允許的車間壽命,應採用指定的乾燥程序。
問:可以將 SMD 元件連同捲帶放入烘箱嗎?
只有在載具能安全承受的溫度下才可以。標準捲帶、捲盤和許多塑膠管都是低溫載具,半導體處理指南通常將其烘烤溫度限制在約 40 °C。較高溫度的乾燥可能需要先將元件轉移到認可的烘烤托盤中,而轉移本身也會引入操作和 ESD 風險。將整卷元件放入烘箱前,應先查看包裝規格。
問:第二次回流焊前,電路板需要進行濕氣控制嗎?
有時需要。如果組件在第一次焊接循環後,於環境空氣中放置一段時間,之後又進行第二次回流焊、返工或其他高溫製程,元件可能再次吸收濕氣。風險取決於封裝 MSL、經過時間、濕度和熱製程。對於包含敏感 BGA、QFN、LED 或模組的組件,應訂定製程間儲存限制,不要假設第一次回流焊已永久消除濕氣風險。
問:真空密封足以保護濕氣敏感元件嗎?
不足夠。單靠真空密封不能證明包裝內部環境乾燥。正規乾燥包裝應結合低滲透率防潮袋、乾燥劑、濕度指示卡和可靠的密封。HIC 可實際檢查封裝環境是否保持在預期的濕度範圍內。即使袋子看起來密封良好,損壞的袋子或已飽和的乾燥劑仍可能讓元件處於風險中。
結論:濕氣敏感等級——必要時才烘烤
濕氣敏感等級(MSL)告訴你,防潮包裝打開後,封裝多快會變得容易受損。車間壽命計時告訴你何時需要採取行動,而以 J-STD-033 為基礎的烘烤則在濕氣暴露過度時提供恢復方法。良好的乾燥儲存更為理想,因為它可以從一開始就避免不必要的烘烤循環。
實際規則很簡單:了解 MSL、追蹤暴露時間、讀取 HIC,並只在處理條件要求時進行烘烤。配合受控的焊膏印刷和經驗證的回流焊製程,嚴格的濕氣管理可消除一項最容易預防的隱藏式 SMT 可靠性故障原因。
持續學習
混合技術 PCB 組裝:在同一塊電路板上結合 SMT 與 THT
隨著科技變得越來越複雜,市場對高階印刷電路板的需求持續增加。在電子產業中,最常見的兩種 PCB 組裝技術是 SMT 和 THT,兩者主要差異在於元件的安裝方式。SMT 將元件安裝在電路板表面,而 THT 則利用鑽孔將元件插入並焊接。 雖然這兩種技術各自適用於特定應用,但電子產業的發展已經讓混合 PCB 組裝成為可能。混合 PCB 組裝的核心,是在同一塊電路板上結合 SMT 和通孔技術,充分發揮兩種技術的優勢。 混合組裝看似簡單,實際上卻是一套需要精準度和準確性的分階段製造流程。與一般初步理解不同,混合 PCB 組裝並不是在 SMT 電路板上簡單增加幾個通孔元件。組裝順序中的錯誤可能大幅降低製造良率。 重點摘要 整合 SMT + THT:混合 PCB 組裝可在同一塊電路板上無縫整合表面貼裝技術(SMT)和通孔技術(THT)。 為什麼採用混合組裝:混合技術 PCB 組裝非常適合需要 SMT 高密度和 THT 高機械強度的應用。 標準順序:標準混合 PCB 組裝通常包括 SMT 面回流焊、THT 元件插入,以及最後使用波峰焊或選擇性焊接完成通孔焊點。 Pin-in-Paste 選項:另一種混合技術 PC......
濕氣敏感等級(MSL):烘烤指南
重點摘要 濕氣敏感等級(MSL)是 IPC/JEDEC J-STD-020 規定的 1–6 級分類,用於表示非氣密表面貼裝封裝吸收足夠水分後,在回流焊過程中變得容易受損的速度。 MSL 1 在參考條件下具有無限車間壽命,而 MSL 6 則要求使用前先進行烘烤,並在警示標籤列明的時間內完成回流焊。 車間壽命計時會在防潮袋打開、元件開始接觸工廠空氣時開始。 按照 IPC/JEDEC J-STD-033 進行烘烤可以去除元件吸收的水分;符合要求的乾燥儲存則有助於避免額外吸濕。 無鉛製程讓濕氣控制更加重要,因為元件分類測試溫度可能達到 245–260 °C。 你打開一卷 MSL 3 微控制器,只使用其中一部分,然後將其餘元件留在生產車間。兩週後,這些元件經過回流焊,完成的電路板也通過檢查。問題可能不會立即出現,而是在數月後,隱藏的封裝損傷轉變成間歇性現場故障。 本指南將介紹濕氣敏感等級(MSL)、車間壽命、何時需要在回流焊前烘烤元件,以及如何在不損壞封裝的情況下乾燥濕氣敏感元件。內容重點放在焊接前的濕氣控制。至於溫度曲線本身,請參閱回流焊指南,不要將 MSL 管理視為已驗證回流焊曲線的替代方案。 快速解答......
低溫焊膏:實用 Sn-Bi 指南
重點摘要 Sn42Bi58 是主流低溫合金,熔點為 138°C。 典型回流峰值為 165 至 180°C,比熔點高約 25 至 30°C。 它可保護對熱敏感的元件,並減少大型薄板的翹曲。 它支援分步焊接,因為 165 至 180°C 不會讓 SAC305 焊點重新熔化。 鉍焊點比 SAC305 更脆,因此應避免用於對跌落十分敏感的產品。 絕不可將 Sn-Bi 與含鉛(Sn-Pb)焊料混用。鉍、錫和鉛會形成約在 95°C 熔化的三元共晶。 有些零件和電路板根本無法承受標準無鉛回流焊。SAC305 的峰值約為 230 至 250°C,足以使對熱敏感的 LED 過熱損壞、塑膠連接器熔化、感測器漂移,或令大型薄板翹曲至板角翹起。 低溫錫膏正是為這些情況而設。這是一種無鉛錫膏,通常採用錫鉍合金,在 138°C 熔化,並以約 165 至 180°C 的峰值回流,比 SAC305 曲線低約 70 至 80°C。 本指南涵蓋合金的實際成分、真實溫度範圍、何時適合或不適合使用低溫錫膏、如何設定回流曲線,以及如何進行印刷。 如要查看完整的焊料合金和熔點範圍,請參閱我們的焊料合金指南。本文集中介紹 Sn-Bi。 快速解......