焊膏助焊劑類型:免清洗、水溶性及松香
1 分鐘
- 快速答案:免清洗與水溶性焊膏
- 焊膏內「助焊劑類型」的含義
- 免清洗焊膏
- 水溶性焊膏
- 免清洗與水溶性焊膏:並列比較
- 第三個家族:松香及 RMA 焊膏
- 如何閱讀焊膏資料表上的 J-STD-004 助焊劑代碼
- 如何選擇焊膏助焊劑類型
- 清洗焊膏助焊劑殘留物:ICT、外觀及高可靠性
- 焊膏助焊劑類型如何影響鋼網印刷
- 常見焊膏助焊劑錯誤及修正方法
- 焊膏助焊劑類型常見問題
- 結論:在焊膏助焊劑類型之間作出選擇
重點摘要
免清洗焊膏會留下低活性殘留物,設計上可留在電路板上——大多數組裝不需要清洗步驟。
水溶性焊膏的潤濕作用更強,但會留下具腐蝕性及吸濕性的殘留物,回流焊後必須盡快以去離子水清洗。
松香基焊膏(R、RMA、RA)提供傳統的折衷方案,仍應用於國防、航空航天及返工工序。
資料表上的IPC J-STD-004 助焊劑代碼是識別助焊劑類型最可靠的方法,而不是產品的市場名稱。
焊膏不只是合金和粉末。焊膏內的助焊劑系統決定回流焊期間如何控制氧化物、焊膏如何潤濕表面,以及焊點形成後留下甚麼殘留物。因此,選擇焊膏助焊劑類型是工藝決策,而不只是化學標籤。
本文介紹回流焊組裝中焊膏內的助焊劑:每種類型會留下甚麼殘留物,以及是否需要清洗電路板。若要了解一般助焊劑化學、而非焊膏及回流焊情境,請先閱讀這篇文章。
快速答案:免清洗與水溶性焊膏
免清洗焊膏會留下設計上可留在電路板上的低活性殘留物——大多數組裝不需要清洗。水溶性焊膏的潤濕作用更強,但會留下具腐蝕性及吸濕性的殘留物,回流焊後必須盡快以去離子水清洗。選擇時應考慮能否清洗電路板,以及所需的可靠性等級。
焊膏內「助焊劑類型」的含義
焊膏內的助焊劑載體是配方混合物,通常包含活化劑、樹脂或松香成分、溶劑及流變添加劑。回流焊期間,載體會去除焊盤、引腳及粉末顆粒上的氧化物,並控制熔融合金如何潤濕焊點。載體中未燃燒或揮發的部分,就會成為留在電路板上的殘留物。
焊膏助焊劑化學大致分為三個家族:免清洗、水溶性(有機酸,通常標示為 OA)及松香基(R、RMA 或 RA)。IPC J-STD-004按基材、活性及鹵化物含量為助焊劑分類——完整代碼表見下文。
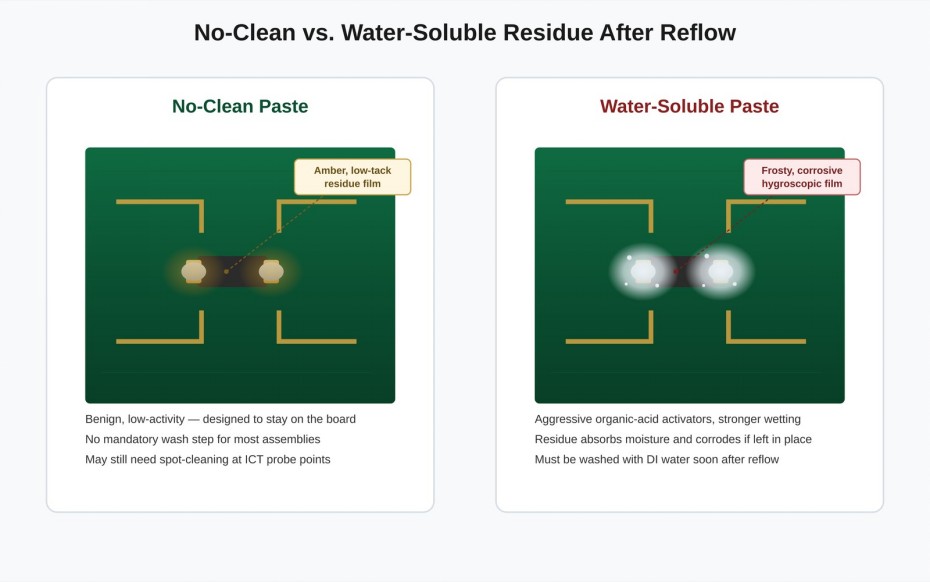
免清洗焊膏
定義:免清洗焊膏的配方旨在回流焊後留下相對少量的殘留物。當殘留物符合應用的潔淨度及可靠性要求時,可留在組件上而無需例行清洗。這樣可省去一個工藝階段,並減少用水、設備、人力及搬運需求。
注意:「免清洗」不代表「永遠不用清洗」。殘留物可能妨礙 ICT 探針接觸、造成不理想的外觀,或與高可靠性要求衝突。有些產品亦要求根據客戶或內部規格驗證潔淨度。因此,決策應配合實際組件及其認證要求。
最適合:一般商用 SMT 組裝、低成本電子產品、快速原型製作、手工組裝,以及沒有水洗系統的生產設施。
水溶性焊膏
定義:水溶性焊膏含有活性強的有機酸(OA)活化劑,可提供出色的氧化物還原能力及高表面潤濕活性。這種高活性水平能在氧化焊盤、難焊組件引腳表面及密集細間距表面貼裝組件上,帶來優異的焊接表現。
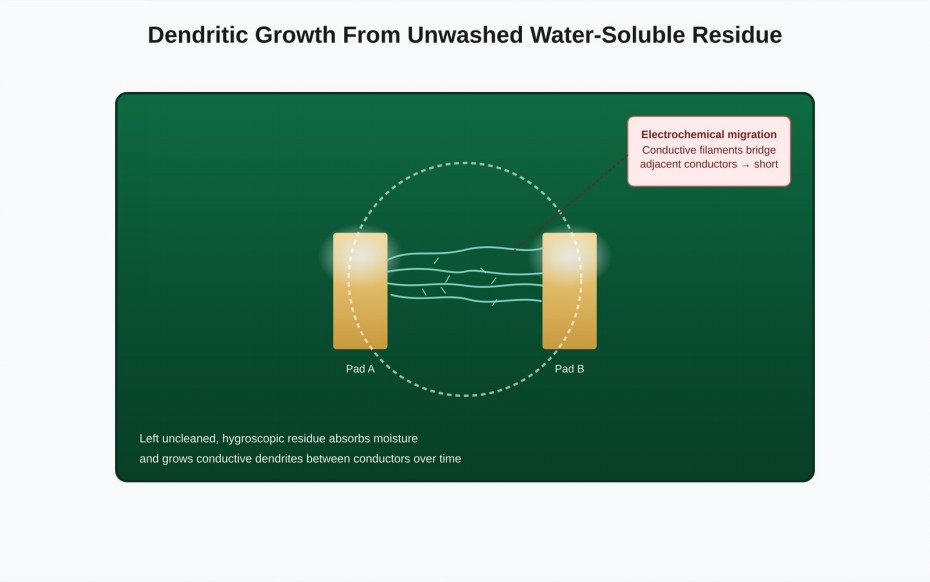
關鍵問題:回流焊後的水溶性殘留物具有高度腐蝕性及吸濕性。若不清洗,會吸引空氣中的水分,引發離子污染、嚴重表面腐蝕及枝晶生長,最終導致電氣短路。因此,水溶性殘留物必須在回流焊後短時間內以去離子水徹底清洗。
最適合:高密度 PCBA、需要最大化潤濕良率的複雜電路板佈局,以及配備完整在線水洗系統的生產環境。
免清洗與水溶性焊膏:並列比較
| 屬性 | 免清洗 | 水溶性 |
|---|---|---|
| 回流焊後殘留物 | 低活性、無害殘留物 | 具腐蝕性、吸濕性殘留物 |
| 是否需要清洗? | 大多數組裝不需要 | 需要——必須及時清洗 |
| 活化劑強度 | 溫和 | 強(有機酸) |
| 最適合 | 一般 SMT、手工/業餘組裝、無水洗工場 | 設有水洗工藝的高良率生產線 |
| 未清洗的風險 | 一般使用風險極低;可能影響 ICT 或外觀 | 腐蝕、枝晶生長、現場失效 |
| 產能/成本 | 更快、成本更低——沒有水洗階段 | 更慢、成本更高——包括清洗及驗證階段 |
免清洗焊膏以部分潤濕裕量換取更簡單的工藝。水溶性焊膏則以必須清洗的階段,換取更強活性,以及在具挑戰性的表面上可能更高的良率。
在更廣泛的焊膏選擇中,松香及 RMA 焊膏提供傳統的折衷方案,但規則相同:確切的殘留物特性及清洗建議,應以材料規格為準——下一節會詳細說明。若要了解焊膏與助焊劑作為材料的差異,請參閱比較文章。
第三個家族:松香及 RMA 焊膏
松香基焊膏描述的是焊膏的助焊劑組成,而不是清洗結果。「免清洗」及「水溶性」描述的是殘留物處理方式——回流焊後電路板會發生甚麼;「松香」則描述助焊劑由甚麼製成:天然或合成松香(colophony)溶於溶劑系統,有時再加入溫和至中等強度的活化劑。
松香焊膏傳統上分為三個等級。R(松香、未活化)只依靠松香本身的溫和天然酸性,適合非常潔淨且易於焊接的表面。RMA(松香、中度活化)加入少量活化劑,以改善除氧化物能力,同時保持殘留物無腐蝕性,可安全留在原處。RA(松香、活化)採用更強的活化劑配方,適合難焊表面,但其殘留物更具活性,一般應予清洗。
實際上,松香焊膏在活性光譜上介乎免清洗與水溶性之間——比水溶性 OA 系統溫和,但殘留物特性有別於大多數現代免清洗配方。由於其行為可預測且有完整文件記錄,松香焊膏仍用於建基於舊有認證的國防及航空航天項目,以及返工和補焊工作,讓技術人員使用已知且可控制的助焊劑。
「免清洗」與「松香」類別是重疊而非互相排斥:許多商用免清洗焊膏本身就是松香基(通常屬 ROL0 類),只是採用低殘留松香系統配方。正因如此,資料表上的 IPC J-STD-004 代碼比產品市場名稱更可靠——標示為「免清洗」的焊膏仍可能帶有松香家族基材代碼,只有完整助焊劑代碼才能說明實際類型。
較舊文件可能仍會引用美國軍用規格 QQ-S-571。這是早於 IPC J-STD-004、現已取代的助焊劑規格,仍會出現在舊有國防圖紙中;應把它視為歷史背景,而非現行認證途徑。
松香助焊劑也不只用於焊膏——在電烙鐵及導線作業中,獨立形式同樣常見。請參閱我們的《使用焊接助焊劑進行手工焊接:逐步指南》,了解松香助焊劑在焊膏及回流焊以外的表現。
如何閱讀焊膏資料表上的 J-STD-004 助焊劑代碼
IPC J-STD-004助焊劑代碼以短字串包含三項資訊:兩個字母的基材代號、一個字母的活性等級,以及一個數字的鹵化物指示。
基材可以是 RO(松香)、RE(樹脂——與松香類殘留物歸為一組的合成材料)、OR(有機,即水溶性/OA)或 IN(無機)。標準中雖有無機助焊劑,但不會用於焊膏;它保留給某些波峰焊助焊劑等能保證焊後清洗的應用。活性字母 L、M 或 H 描述助焊劑去除氧化物的強度:低、中或高。末位數字表示鹵化物含量:0 代表不含鹵化物,1 代表含有鹵化物,且在標準允許的百分比範圍內。
| 代碼 | 基材 | 活性 | 鹵化物 | 典型焊膏用途 |
|---|---|---|---|---|
| ROL0 | 松香 | 低 | 無 | 經典松香/免清洗焊膏 |
| ROL1 | 松香 | 低 | 有 | 含少量鹵化物的松香焊膏 |
| REL0 | 樹脂 | 低 | 無 | 低殘留免清洗焊膏 |
| ORL0 | 有機 | 低 | 無 | 溫和 OA 免清洗焊膏 |
| ORM1 | 有機 | 中 | 有 | 較高活性,通常需要清洗 |
| ORH1 | 有機 | 高 | 有 | 高活性水溶性焊膏 |
資料表亦會列出標準的修訂字母——現行修訂版為 D——這一點很重要,因為分類並非固定不變。自修訂版 B 起,「0」(無鹵化物)代號允許的鹵化物門檻收緊,因此,從舊資料表或舊認證中取得的代碼,不一定與現行修訂版下相同代碼等效。比較焊膏時,應先確認資料表引用的是哪個版本的IPC J-STD-004,再假設兩款「ROL0」產品可以互換。
如何選擇焊膏助焊劑類型
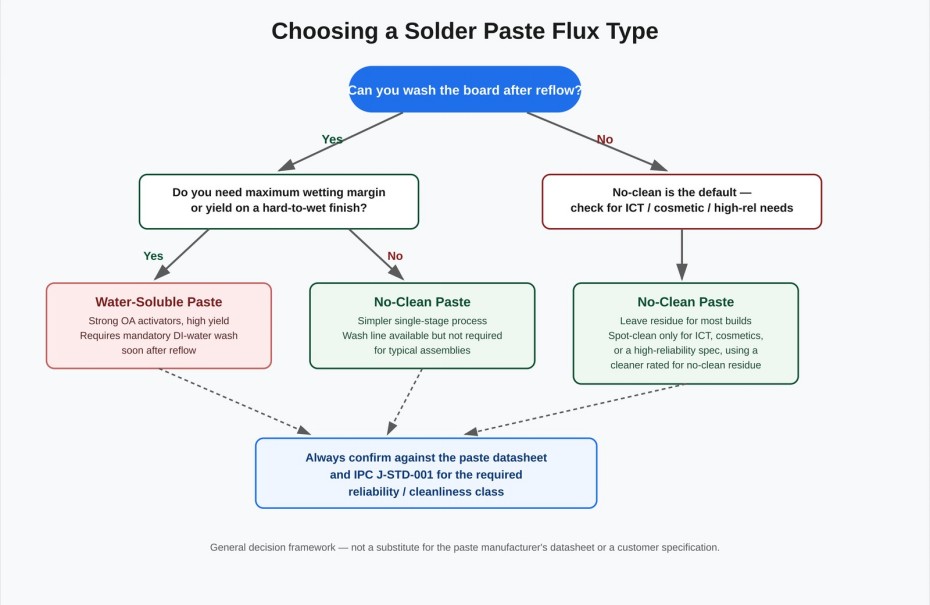
三個問題便能解決大部分助焊劑類型決策:回流焊後能否清洗電路板?產品需要符合甚麼可靠性或潔淨度等級?電路板是否會進行在線測試,或需要特定外觀處理?
一般而言,免清洗焊膏適用於大多數原型製作、手工組裝及沒有清洗線的工場。當你已設置水洗設備,並需要額外的潤濕裕量或其帶來的良率時,水溶性焊膏便有其價值。
無論使用哪種焊膏,部分標準或客戶都要求清洗及潔淨度驗證,例如表面絕緣電阻(SIR)測試。遇到這種情況,應遵循IPC J-STD-001及特定客戶或項目規格,而不是只根據焊膏類型決定。
清洗焊膏助焊劑殘留物:ICT、外觀及高可靠性
免清洗殘留物通常會留在原處。如果因 ICT 接觸、外觀或高可靠性原因而需要清洗,應使用已針對該免清洗殘留物認證的清潔劑。不要假設一般溶劑便能達到理想效果。
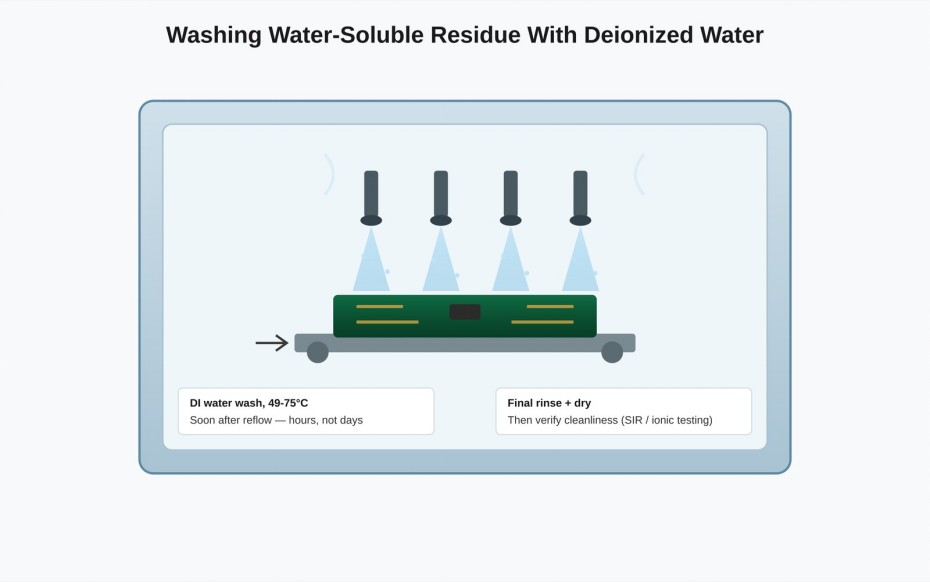
對水溶性焊膏而言,清洗並非可選,而且有時間限制。按照焊膏資料表使用去離子水清洗,然後根據可靠性等級,透過離子污染或 SIR 測試驗證潔淨度。
不要隨意混用化學品:在免清洗殘留物上使用錯誤清潔劑,可能會把殘留物烘乾並黏在電路板上,而不是把它移除,令之後的清洗更困難。若要了解清潔劑選擇及可靠性背景,請參閱我們的選擇合適電路板清潔劑及專業製造中的 PCB 潔淨度指南。
焊膏助焊劑類型如何影響鋼網印刷
助焊劑化學不只在回流焊爐內發揮作用——在印刷機上也會表現出來。助焊劑類型會影響焊膏在鋼網上的黏性及開放時間,而較活躍的水溶性或高活性配方往往更快在鋼網底面積聚殘留物,因此通常需要更頻繁擦拭,以保持開口清潔。
話雖如此,助焊劑類型的決策根本上關乎殘留物及可靠性,而非鋼網磨損——無論使用哪款焊膏,能夠乾淨脫離且精密切割的鋼網都能保持印刷一致。若要了解擦拭頻率及工藝指引,請參閱我們的SMT 鋼網清潔指南。
常見焊膏助焊劑錯誤及修正方法
常見錯誤
- 使用水溶性焊膏卻沒有清洗工藝:具腐蝕性的殘留物留在電路板上,最終會在現場失效。只有在能夠清洗並在事後驗證潔淨度時,才可使用水溶性焊膏。
- 假設「免清洗」永遠代表「留下不理」:若進行 ICT、需要外觀處理,或按高可靠性規格製造,便應清洗免清洗殘留物;並使用適用於免清洗化學品的清潔劑。
- 水溶性焊膏回流焊後延遲清洗:殘留物具有時效性及吸濕性。應按照焊膏資料表的時間要求,盡快清洗。
- 混用不相容的清洗化學品:錯誤溶劑可能把殘留物烘乾並黏在電路板上,而不是將其移除。清潔劑必須配合助焊劑類型。請參閱清潔劑選擇指南。
- 沒有查閱規格便選擇助焊劑類型:客戶或可靠性要求可能規定無論焊膏類型都必須清洗。在確定工藝前,應對照 IPC J-STD-001 及焊膏資料表確認。
焊膏助焊劑類型常見問題
問:焊膏有哪些助焊劑類型?
焊膏助焊劑分為三個家族:免清洗(低殘留,通常留在電路板上)、水溶性/有機酸(高活性,殘留物必須以去離子水清洗),以及松香基(R、RMA 或 RA——傳統的折衷方案,仍用於國防、航空航天及返工)。每個家族均按 IPC J-STD-004 認證;資料表上的代碼,而非產品名稱,是識別實際類型的準確方法。若要了解焊膏及回流焊以外的助焊劑化學,請參閱我們的一般助焊劑指南。
問:免清洗助焊劑殘留物是否需要清洗?
大多數組裝不需要——免清洗殘留物的配方可安全留在電路板上。不過,如果電路板要進行在線測試(殘留物可能阻礙探針接觸)、需要特定外觀,或按要求驗證潔淨度的高可靠性等級製造,便應清洗。請使用適用於免清洗化學品的清潔劑,而不是手頭上任何溶劑。
問:可以把水溶性助焊劑殘留物留在電路板上嗎?
不可以。水溶性殘留物具腐蝕性及吸濕性,會吸收水分,並可能促進導體之間的電化學遷移。製造商資料表通常要求在回流焊後數小時內用加熱去離子水清洗,而不是延至數天後。即使電路板在組裝後立即通過檢查,跳過清洗仍可能導致枝晶生長及長期現場失效。
問:免清洗焊膏是否等同 ROL0 焊膏?
不等同。ROL0 是 J-STD-004 材料代碼,代表松香基、低活性且不含鹵化物;「免清洗」則描述回流焊後應如何處理焊膏殘留物。許多免清洗焊膏確實帶有 ROL0 家族代碼,但不少現代免清洗焊膏採用不同基材化學(例如 REL0 或 ORL0 代碼),同樣會留下無害的免清洗殘留物。應查閱資料表的實際 J-STD-004 代碼,不要假設「免清洗」代表 ROL0。
問:水溶性焊膏能否提高焊接良率?
當更強的活性及潤濕能力有助克服難以潤濕的表面或工藝條件時,水溶性焊膏可以提高良率。這項好處伴隨工藝成本:活性殘留物必須及時清除,且清洗工藝必須受控。因此,水溶性焊膏最適合已在生產中設置水洗工藝的場合。不要只因高活性助焊劑聽起來更強便選用它。
問:免清洗及水溶性焊膏可以在同一塊電路板上使用嗎?
這種做法並不常見,若沒有明確工藝理由,一般也不建議,因為兩種殘留物需要不同處理。如果返工或二次工藝把水溶性焊膏引入以免清洗焊膏製成的電路板,整個組件都應通過水洗週期——不能只清洗其中一種殘留物而留下另一種。
問:免清洗焊膏殘留物會否影響在線測試?
可能會。雖然免清洗殘留物對電路板其他部分通常不具電氣危害,但它可能直接位於測試點下方,妨礙探針可靠接觸。需要進行 ICT 的電路板,通常會指定具有可探針接觸殘留物的免清洗焊膏,或只在測試點增加針對性清洗,而不是清洗整塊電路板。
結論:在焊膏助焊劑類型之間作出選擇
免清洗焊膏提供更簡單的單階段工藝,殘留物設計上可留在原處。水溶性焊膏提供更強潤濕及更高良率,但代價是必須及時清洗。兩者沒有絕對的「更好」——正確選擇取決於生產線能否清洗電路板,以及產品要符合的可靠性等級。應按照工藝及規格配對焊膏,而非沿用習慣;在確定生產流程前,還要對照焊膏資料表及 IPC J-STD-001。
無論選用哪種助焊劑系統,精密鋼網都能支援一致的焊膏轉移。當受控開口脫離及可重複印刷屬於工藝要求時,可使用 JLCPCB 的鋼網服務。
持續學習
焊膏與焊錫線:有何不同?何時使用各自方案?
重點摘要 焊錫線 是固體、含助焊劑芯的焊錫線,以焊鐵送入加熱接點,適合通孔作業、維修、返工及一次性項目。 焊膏 由合金粉末與助焊劑組成,經印刷或點膠至 PCB 焊盤後回流焊,更適合 SMT、細間距元件及表面貼裝組裝。 成本及設備: 焊錫線較便宜且適合初學者;焊膏需要更多設備(鋼網、回流焊),但可節省焊點較多的電路板組裝時間。 焊膏和焊錫線都能製作連接元件與 PCB 的電氣及機械接點,但兩者並非可以直接互換的焊料形式。在選擇焊膏或焊錫線時,關鍵差異在於施加及加熱方式。 焊錫線通常以焊鐵手動送入加熱中的接點,因此很適合通孔組裝、維修、返工及一次性項目。焊膏則在放置元件前塗佈於 PCB 焊盤上,再透過回流焊加熱,特別適合 SMT 組裝、細間距元件及重複生產。 本指南會並列比較焊膏與焊錫線、說明各自的運作方式,並協助你為應用選擇合適方案。 快速答案:焊膏與焊錫線 焊錫線是固體、通常含助焊劑芯的焊料,以焊鐵送入加熱接點,適合通孔作業、維修及手工焊接。焊膏由合金粉末與助焊劑組成,經印刷或點膠後回流焊,因此更適合 SMT、細間距元件及表面貼裝組裝。 甚麼是焊錫線? 焊錫線是製成線狀的焊料合金。電子級產品通常含助......
焊膏助焊劑類型:免清洗、水溶性及松香
重點摘要 免清洗焊膏會留下低活性殘留物,設計上可留在電路板上——大多數組裝不需要清洗步驟。 水溶性焊膏的潤濕作用更強,但會留下具腐蝕性及吸濕性的殘留物,回流焊後必須盡快以去離子水清洗。 松香基焊膏(R、RMA、RA)提供傳統的折衷方案,仍應用於國防、航空航天及返工工序。 資料表上的IPC J-STD-004 助焊劑代碼是識別助焊劑類型最可靠的方法,而不是產品的市場名稱。 焊膏不只是合金和粉末。焊膏內的助焊劑系統決定回流焊期間如何控制氧化物、焊膏如何潤濕表面,以及焊點形成後留下甚麼殘留物。因此,選擇焊膏助焊劑類型是工藝決策,而不只是化學標籤。 本文介紹回流焊組裝中焊膏內的助焊劑:每種類型會留下甚麼殘留物,以及是否需要清洗電路板。若要了解一般助焊劑化學、而非焊膏及回流焊情境,請先閱讀這篇文章。 快速答案:免清洗與水溶性焊膏 免清洗焊膏會留下設計上可留在電路板上的低活性殘留物——大多數組裝不需要清洗。水溶性焊膏的潤濕作用更強,但會留下具腐蝕性及吸濕性的殘留物,回流焊後必須盡快以去離子水清洗。選擇時應考慮能否清洗電路板,以及所需的可靠性等級。 焊膏內「助焊劑類型」的含義 焊膏內的助焊劑載體是配方混合物,通......