焊膏儲存與保存期限:如何正確儲存並延長使用壽命
1 分鐘
- 快速解答:焊膏應如何儲存?
- 焊膏為什麼有保存期限
- 如何儲存焊膏
- 焊膏保存期限:可以使用多久?
- 使用前如何為焊膏回溫
- 如何判斷焊膏已經變壞
- 儲存不良如何在印刷和回流焊中表現
- 常見焊膏儲存錯誤及修正方法
- 焊膏儲存與保存期限常見問題
- 結論:焊膏儲存是乾淨印刷的第一步
重點摘要
將焊膏視為易變質材料:將焊膏密封存放在約 2–10 °C(36–50 °F)的專用雪櫃中,絕不要冷凍。罐裝焊膏應直立放置,針筒或料筒則尖端向下,並使用有日期標籤的先進先出(FIFO)管理,優先使用較早庫存。
注意三個時間週期:密封保存期限通常為生產日起約 6 個月,開封後壽命只有數天,而鋼網上的工作壽命則以小時計算。為避免冷凝,使用前應將密封容器在室溫下放置數小時。
每次印刷前檢查:分層、結皮、變稠,或氣味和顏色出現變化,都表示焊膏不應再用於生產電路板,因為儲存不良最終會表現為錫球、空洞、橋接和潤濕不良。
焊膏是一種易變質材料,而不是可以長期放置的普通耗材。錯誤的焊膏儲存會逐漸降低助焊劑和金屬粉末的性能。即使鋼網完美無誤,損傷也可能在之後表現為錫球、空洞、鋼網脫模不良和焊點強度不足。
本指南將解釋焊膏為什麼會老化、應如何儲存,以及焊膏在不同狀態下可以保存多久。內容也包括許多人會忽略的回溫步驟,以及如何判斷一罐焊膏是否應該丟棄。不同品牌的規格各異,因此本文數字只應視為典型範圍,最終應以焊膏技術資料表(TDS)為準。
快速解答:焊膏應如何儲存?
將密封焊膏存放在專用雪櫃中,通常保持約 2–10 °C(36–50 °F),絕不要冷凍。罐裝焊膏保持直立,料筒尖端向下,並優先使用較早庫存。使用前,讓密封容器在室溫下放置數小時,達到室溫後才打開。始終遵循焊膏資料表要求。
焊膏為什麼有保存期限
焊膏是懸浮在助焊劑載體中的細小焊料粉末。如需完整了解成分,請參閱什麼是焊膏及其運作方式。本文需要注意的是,焊膏離開工廠後,這兩部分都會持續變化。
即使在密封罐中,助焊劑活化劑也會慢慢與粉末表面的氧化物反應。這個反應會消耗焊膏在回流焊期間所需的活性,並逐漸提高黏度。密封打開後,溶劑也會開始蒸發,焊膏會逐漸乾燥。
熱量會加快以上所有變化,並可能使助焊劑與金屬分離。低溫則會減慢化學反應,因此大多數資料表都將冷藏列為預設儲存條件。
實際結果是性能漂移。隨著焊膏老化,其黏度、黏性、抗塌陷能力和潤濕性能都會偏離製造商認證的數值。IPC J-STD-005B規定了這些性能的測試方法,而資料表中的保存期限,就是製造商預期焊膏仍能符合規格的時間窗口。
如何儲存焊膏
良好儲存方式簡單且成本低。以下做法可以讓焊膏在整個額定保存期限內,盡量接近出廠狀態。
- 按照資料表溫度冷藏。大多數資料表指定約 0–12 °C 的範圍。保持在 2–10 °C(36–50 °F)通常可以符合大部分規格;例如 Kester R562 技術資料表指定 0–10 °C。
- 絕不要冷凍。標準 SMT 焊膏並不是為零下儲存而設計。冷凍可能破壞助焊劑系統,並造成即使輕微攪拌也無法恢復的分離。
- 罐裝焊膏直立,料筒尖端向下。保持罐蓋緊閉。Kester 和 Indium 都建議料筒和針筒尖端向下存放,讓焊膏保持在出料端附近。
- 避免高溫和溫度波動。焊膏應遠離焗爐、窗戶和陽光直射。不要反覆將容器拿出和放回雪櫃,因為每次溫度循環都會增加冷凝風險。
- 為所有容器貼標籤並使用 FIFO。在每罐焊膏或每個料筒上標記批次、接收日期和開封日期,將較早庫存放在前方,優先使用。
- 使用乾淨的專用雪櫃。不要與食物或飲料共用雪櫃。對大多數製作者和小型工場而言,一台配備最高/最低溫度計的小型專用雪櫃已經足夠。
- 將已使用焊膏分開。開封容器應重新密封並記錄開封日期。絕不要將剩餘鋼網焊膏刮回新罐,因為它會帶入污染物和乾燥助焊劑。
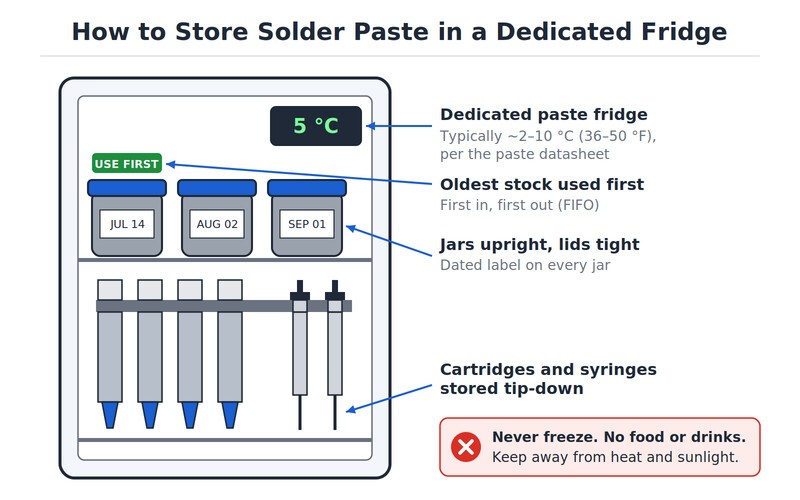
帶日期標籤的焊膏罐直立放置,較早庫存放在前方;料筒和針筒則尖端向下。
焊膏保存期限:可以使用多久?
焊膏確實會過期,但它同時受三個不同時間週期影響。將這些週期混淆,是使用技術上仍「未過期」但實際已過最佳狀態焊膏的最常見原因。
密封並冷藏的保存期限會標示在標籤上。通常是自製造日起約 6 個月,但部分產品標示 4 個月,另一些則標示 12 個月。計時從工廠開始,而不是從焊膏送到你手上才開始。
開封後的壽命短得多。密封一旦打開,焊膏便開始失去溶劑並吸收濕氣。許多製造商建議開封後數天內使用,有些甚至建議每個生產日都使用新鮮焊膏。
鋼網上的工作壽命也稱為鋼網壽命或開放時間,以小時計算。許多資料表在受控室內將其標示為 8 小時或以上。高濕度和暖空氣會縮短時間,有時可能縮短至約 4 小時。如需了解印刷條件,請參閱無鉛焊膏印刷完整鋼網指南。
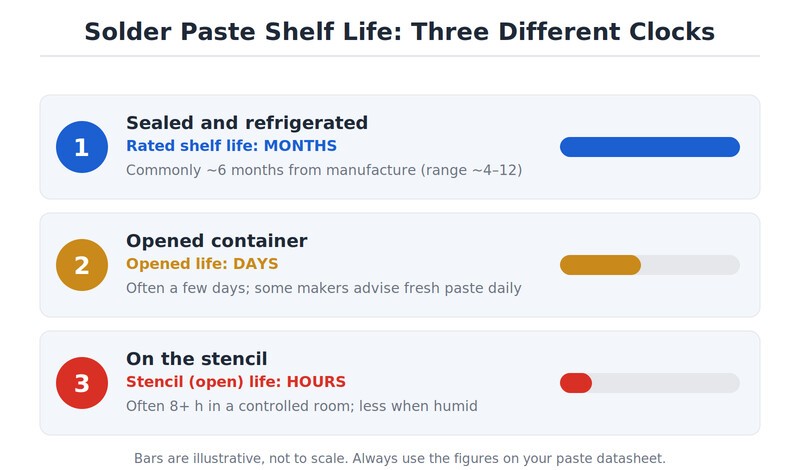
焊膏壽命由三個獨立時間週期決定,每個週期都比前一個短。
不同狀態下的焊膏壽命
| 狀態 | 典型壽命 | 備註 |
|---|---|---|
| 密封、冷藏 | 通常約 6 個月(約 4–12 個月) | 在資料表規定範圍內儲存,通常為 0–10 °C。計時從製造日期開始。 |
| 密封、室溫 | 數週至數個月,取決於產品 | 只有在資料表允許時才可使用。保持低於約 25 °C,避免暴露在高於 30 °C 的環境。 |
| 已開封容器 | 通常為數天 | 重新密封並記錄開封日期。絕不要與已使用的鋼網焊膏混合。 |
| 在鋼網上(開放時間) | 數小時,受控室內通常為 8 小時以上 | 會因熱量和濕度而縮短。每個工作班次應補充新焊膏並清潔鋼網。 |
注意
所有數值均為根據公開焊膏資料表整理的典型值。實際使用時必須以所用產品的 TDS 為準。
使用前如何為焊膏回溫
冷藏罐中的焊膏溫度低於周圍室內環境。如果太早打開,空氣中的水分會在冷焊膏上凝結,就像冷飲罐表面會凝結水珠一樣。
這些濕氣會在回流焊期間造成問題。電路板升溫時,被困住的水分會快速變成蒸氣,可能造成飛濺、錫球和空洞。AIM 焊膏儲存和處理指南提醒,在焊膏達到環境溫度前,不應打破密封。
解決方法是耐心等待。將密封容器從雪櫃取出,在室溫下放置一段時間後再打開。Indium 建議至少等待 2 小時,而 AIM 指出通常需要 4–6 小時。Indium 焊膏儲存和處理應用說明甚至建議在使用前一天取出罐裝焊膏和料筒。
注意
絕不要使用微波爐、焗爐、熱風槍或熱板強制加熱焊膏。Indium 建議回溫期間不要讓焊膏暴露在高於 25 °C 的環境。如果不確定,應在打開前測量容器溫度。
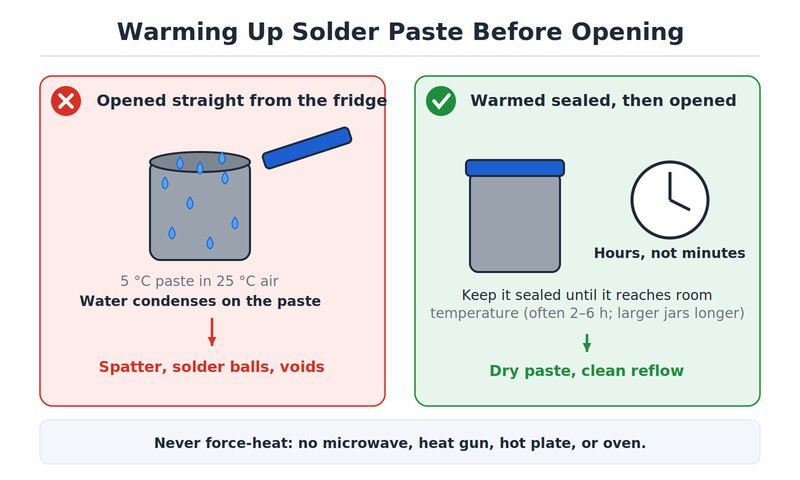
直接打開冷焊膏會引入冷凝水;先讓密封容器回到室溫,可以保持焊膏乾燥。
只有在資料表要求時才攪拌,並且應輕柔操作。罐裝焊膏通常使用塑膠刮刀手工攪拌約 1 分鐘。料筒和針筒通常不需要攪拌。過度攪拌會對焊膏施加過多剪切力,降低黏度並可能導致塌陷。
焊膏準備好後,請參閱如何使用焊膏:鋼網、針筒或焊鐵逐步指南了解應用方法。
如何判斷焊膏已經變壞
每次印刷前都應檢查焊膏。以下警告訊號表示焊膏不應再用於生產電路板:
- 分層:表面出現深色、油狀助焊劑層,輕微攪拌後仍然無法混合。
- 乾燥或結皮:出現硬皮、結塊,或焊膏變成碎粒而不是順暢流動。
- 硬化或變稠:焊膏明顯變硬,無法在刮刀前平順滾動。
- 氣味或顏色出現明顯變化:與同一產品的新鮮焊膏相比,氣味或顏色有明顯差異。
- 印刷性能變差:焊膏無法從開口脫模、印刷後塌陷,或錫球數量比平時更多。
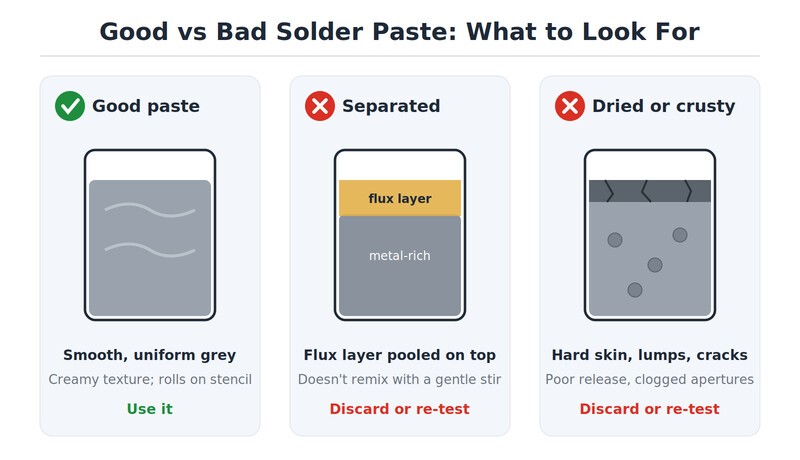
健康焊膏應該平滑且均勻。持續分層或結皮都是警告訊號。
如果焊膏已超過資料表保存期限,或開封時間超過製造商允許期限,應將其丟棄。一罐新焊膏的成本遠低於整板返工的成本。部分生產線會用測試印刷重新評估過期焊膏,但對業餘製作者和小批量製造商而言,更換新焊膏通常更合適。
應按照當地法規處理舊焊膏。焊膏含有金屬和助焊劑化學物質,絕不能倒入排水管。Kester 等焊膏製造商也要求使用者遵守當地環境規定,而產品安全資料表(SDS)會列出具體危害。
儲存不良如何在印刷和回流焊中表現
儲存問題通常不會立即被發現,而是會在電路板上表現出來,並被誤認為其他製程問題。
- 冷焊膏直接開封會將濕氣帶入回流焊,導致錫球、飛濺和空洞。
- 乾燥或老化焊膏脫模不良,細間距焊盤最終會出現焊膏沉積不足。
- 受熱損壞的焊膏通常會失去黏度並塌陷,可能橋接相鄰焊盤。
- 助焊劑活性耗盡的焊膏潤濕不良,可能形成粗糙或未完全熔化的焊點。
這些缺陷很容易被歸咎於鋼網或回流焊曲線。在改變開口尺寸或焗爐設定前,應先排除焊膏問題。我們的焊膏印刷缺陷及預防方法指南會詳細介紹各種缺陷。
實際上,乾淨印刷需要新鮮焊膏和精密鋼網共同配合。高品質鋼網無法恢復助焊劑活性,而新鮮焊膏也無法修正不良開口。如果焊膏檢查合格,請再查看常見鋼網錯誤及修正方法。
常見焊膏儲存錯誤及修正方法
- 錯誤:將焊膏冷凍,以延長保存時間。→ 修正:冷凍可能損壞助焊劑系統。應按照資料表的冷藏範圍儲存,絕不要低於指定溫度。
- 錯誤:從雪櫃取出後立即打開罐子。→ 修正:冷焊膏會凝結濕氣,造成錫球和空洞。應先讓密封容器回到室溫。
- 錯誤:罐子沒有日期,因此較舊焊膏最後才被使用。→ 修正:在每個容器上標記接收和開封日期,並按 FIFO 先進先出使用。
- 錯誤:將剩餘鋼網焊膏放回原罐。→ 修正:已使用焊膏會污染新庫存。應放在獨立容器中,並遵循製造商對重複使用的指引。
- 錯誤:讓焊膏整個班次都留在鋼網上。→ 修正:鋼網壽命以小時計算。應保持適量焊膏,少量補充新焊膏,並在每個班次清潔鋼網。
- 錯誤:將焊膏配送貨物留在高溫卸貨區或門廊。→ 修正:熱暴露會縮短焊膏壽命。新庫存送達後,應立即放入雪櫃。
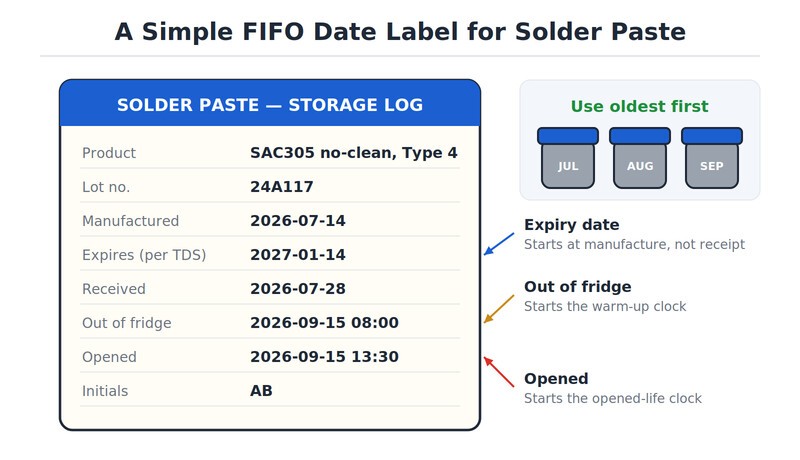
簡單日期標籤可以追蹤三個時間週期:保存期限、回溫開始時間和開封後壽命。
焊膏儲存與保存期限常見問題
問:如果焊膏從未開封,也會過期嗎?
會。即使密封,助焊劑和粉末在雪櫃中仍會緩慢反應。有效期代表製造商保證焊膏符合規格的期限,而不是過期當天便立即失效。剛剛超過日期的焊膏可能仍然可以印刷,但性能已經不再有保證。業餘使用可以先進行測試印刷;對客戶或量產電路板而言,應直接更換。
問:家庭實驗室最好的焊膏儲存配置是什麼?
家庭實驗室最適合使用一台配備簡單最高/最低溫度計的小型專用迷你雪櫃。應購買可以在開封數週內用完的小容量針筒或罐裝焊膏。在雪櫃門上放置簡單記錄表,記錄每個容器的開封日期。雪櫃應遠離回流焗爐等熱源。這種配置成本低,卻可以避免半罐焊膏在不知不覺中過期。
問:已開封焊膏應該放回雪櫃嗎?
取決於具體產品,因此應查看資料表。AIM 不建議將已開封焊膏重新冷藏,而是建議在室溫下重新密封。Indium 的指南則表示,只有在工作區域不受控或溫度高於 30 °C 時,才需要重新冷藏。主要問題是容器每次冷卻後重新打開,都可能產生冷凝。無論採用哪項規定,都應將容器緊密密封、記錄開封日期,並遠離熱源和陽光。
問:焊膏保存期限取決於合金或粉末類型嗎?
焊膏保存期限更多取決於助焊劑化學配方,而不只是合金本身。即使是同一製造商,水溶性、免清洗和低溫焊膏也可能有不同保存期限。Type 5 及以上的細粉末具有更大表面積,更容易氧化。應查看每種產品的資料表,如需了解類型差異,請參閱如何選擇合適焊膏。
問:焊膏工作壽命與黏性時間有什麼不同?
焊膏工作壽命是指焊膏可以在鋼網上保持可印刷狀態的時間。黏性時間則是指印刷後的焊膏沉積可以在貼片前保持元件的時間。兩者都以小時計算,許多資料表會分別列出。較長的工作壽命不代表黏性時間也較長。如果電路板在印刷和貼片之間需要等待,應確認黏性時間足以覆蓋等待時間。
問:焊膏配送到貨時應檢查什麼?
貨物到達後,應立即檢查製造日期、有效日期和容器溫度。焊膏通常會使用保溫包裝和冰袋運輸。AIM 指出,冰袋融化是正常現象,並不代表焊膏已經損壞。如果焊膏摸起來很熱,或容器密封破損,應向供應商報告。之後立即將所有焊膏放入雪櫃。
結論:焊膏儲存是乾淨印刷的第一步
良好的焊膏儲存只需要幾個習慣:保持焊膏密封和冷藏,絕不冷凍,並透過日期標籤和 FIFO 先進先出管理。密封容器打開前先回到室溫,每次印刷前檢查焊膏狀態。
這些步驟並不複雜,但結合起來可以保護你製作的每一塊電路板。新鮮、妥善儲存的焊膏,加上精密鋼網,才能產生乾淨且可重複的印刷結果。當你準備下一次回流焊組裝時,我們可以根據你的設計切割匹配鋼網,讓保存良好的焊膏準確落在應有位置。
持續學習
焊膏儲存與保存期限:如何正確儲存並延長使用壽命
重點摘要 將焊膏視為易變質材料:將焊膏密封存放在約 2–10 °C(36–50 °F)的專用雪櫃中,絕不要冷凍。罐裝焊膏應直立放置,針筒或料筒則尖端向下,並使用有日期標籤的先進先出(FIFO)管理,優先使用較早庫存。 注意三個時間週期:密封保存期限通常為生產日起約 6 個月,開封後壽命只有數天,而鋼網上的工作壽命則以小時計算。為避免冷凝,使用前應將密封容器在室溫下放置數小時。 每次印刷前檢查:分層、結皮、變稠,或氣味和顏色出現變化,都表示焊膏不應再用於生產電路板,因為儲存不良最終會表現為錫球、空洞、橋接和潤濕不良。 焊膏是一種易變質材料,而不是可以長期放置的普通耗材。錯誤的焊膏儲存會逐漸降低助焊劑和金屬粉末的性能。即使鋼網完美無誤,損傷也可能在之後表現為錫球、空洞、鋼網脫模不良和焊點強度不足。 本指南將解釋焊膏為什麼會老化、應如何儲存,以及焊膏在不同狀態下可以保存多久。內容也包括許多人會忽略的回溫步驟,以及如何判斷一罐焊膏是否應該丟棄。不同品牌的規格各異,因此本文數字只應視為典型範圍,最終應以焊膏技術資料表(TDS)為準。 快速解答:焊膏應如何儲存? 將密封焊膏存放在專用雪櫃中,通常保持約 2–1......
焊膏與焊錫線:有何不同?何時使用各自方案?
重點摘要 焊錫線 是固體、含助焊劑芯的焊錫線,以焊鐵送入加熱接點,適合通孔作業、維修、返工及一次性項目。 焊膏 由合金粉末與助焊劑組成,經印刷或點膠至 PCB 焊盤後回流焊,更適合 SMT、細間距元件及表面貼裝組裝。 成本及設備: 焊錫線較便宜且適合初學者;焊膏需要更多設備(鋼網、回流焊),但可節省焊點較多的電路板組裝時間。 焊膏和焊錫線都能製作連接元件與 PCB 的電氣及機械接點,但兩者並非可以直接互換的焊料形式。在選擇焊膏或焊錫線時,關鍵差異在於施加及加熱方式。 焊錫線通常以焊鐵手動送入加熱中的接點,因此很適合通孔組裝、維修、返工及一次性項目。焊膏則在放置元件前塗佈於 PCB 焊盤上,再透過回流焊加熱,特別適合 SMT 組裝、細間距元件及重複生產。 本指南會並列比較焊膏與焊錫線、說明各自的運作方式,並協助你為應用選擇合適方案。 快速答案:焊膏與焊錫線 焊錫線是固體、通常含助焊劑芯的焊料,以焊鐵送入加熱接點,適合通孔作業、維修及手工焊接。焊膏由合金粉末與助焊劑組成,經印刷或點膠後回流焊,因此更適合 SMT、細間距元件及表面貼裝組裝。 甚麼是焊錫線? 焊錫線是製成線狀的焊料合金。電子級產品通常含助......
焊膏助焊劑類型:免清洗、水溶性及松香
重點摘要 免清洗焊膏會留下低活性殘留物,設計上可留在電路板上——大多數組裝不需要清洗步驟。 水溶性焊膏的潤濕作用更強,但會留下具腐蝕性及吸濕性的殘留物,回流焊後必須盡快以去離子水清洗。 松香基焊膏(R、RMA、RA)提供傳統的折衷方案,仍應用於國防、航空航天及返工工序。 資料表上的IPC J-STD-004 助焊劑代碼是識別助焊劑類型最可靠的方法,而不是產品的市場名稱。 焊膏不只是合金和粉末。焊膏內的助焊劑系統決定回流焊期間如何控制氧化物、焊膏如何潤濕表面,以及焊點形成後留下甚麼殘留物。因此,選擇焊膏助焊劑類型是工藝決策,而不只是化學標籤。 本文介紹回流焊組裝中焊膏內的助焊劑:每種類型會留下甚麼殘留物,以及是否需要清洗電路板。若要了解一般助焊劑化學、而非焊膏及回流焊情境,請先閱讀這篇文章。 快速答案:免清洗與水溶性焊膏 免清洗焊膏會留下設計上可留在電路板上的低活性殘留物——大多數組裝不需要清洗。水溶性焊膏的潤濕作用更強,但會留下具腐蝕性及吸濕性的殘留物,回流焊後必須盡快以去離子水清洗。選擇時應考慮能否清洗電路板,以及所需的可靠性等級。 焊膏內「助焊劑類型」的含義 焊膏內的助焊劑載體是配方混合物,通......