PCB 板框設計:關鍵技巧與實用指南
2 分鐘
- 什麼是 PCB 板框?為什麼如此重要?
- 板框對產品配合度、機械強度與組裝效率的影響
- PCB 板框的關鍵設計考量
- 板框如何影響可製造性與拼板
- 完整 PCB 製造流程中的板框
- PCB 板框常見問題
- 結論:實施完善的板框設計策略
重點摘要
- 板框定義:繪製於機械層 1 的封閉多邊形輪廓,用來定義 PCB 的最終實體邊界,包括內部挖空、槽孔及安裝孔。
- 重要性:板框會直接影響機殼配合度、機械穩定性、組裝效率及生產良率;完善的設計可降低成本並縮短交期。
- 關鍵參數:板邊間距至少應為 0.2 mm,圓角半徑至少為 0.5~1.0 mm,並依外型加工方式選擇適當公差(精密加工 ±0.1 mm,一般加工 ±0.2 mm)。
- 拼板方式:矩形陣列適合採用 V-CUT,成本較低且速度較快;複雜或不規則外形則適合採用連接橋銑削,彈性較高但成本也較高。
- DFM 不可或缺:正式生產前務必執行設計規則檢查,並使用 JLCPCB 線上 DFM 檢查工具找出板框問題。
什麼是 PCB 板框?為什麼如此重要?
板框的明確定義與核心元素
板框定義成品印刷電路板的實際形狀、尺寸及周邊特徵。它相當於機構藍圖,會引導後續每一道製造步驟,包括拼板、外型銑削及最終成型。經過周詳設計的板框,可確保電路板正確裝入機殼、維持機械穩定性、提高組裝效率並獲得最佳生產良率。
經驗豐富的工程師都知道,板框絕不只是一個簡單的矩形,它會直接影響成本、交期、可靠度及產品整合。精密板框加工是 JLCPCB 製造能力的重要基礎,背後有先進 CNC 外型加工設備、嚴格 DFM 分析,以及從原型到大量生產的豐富經驗作為支援。
板框通常繪製於機械層 1,在 Gerber 輸出中常標示為 GM1 或 Dimension 層,並包含外圍輪廓、內部挖空、槽孔、缺口及安裝孔。JLCPCB 會優先採用編號最小且包含完整封閉輪廓的機械層。若機械層已有有效板框,禁佈層上的輪廓將不會被採用。
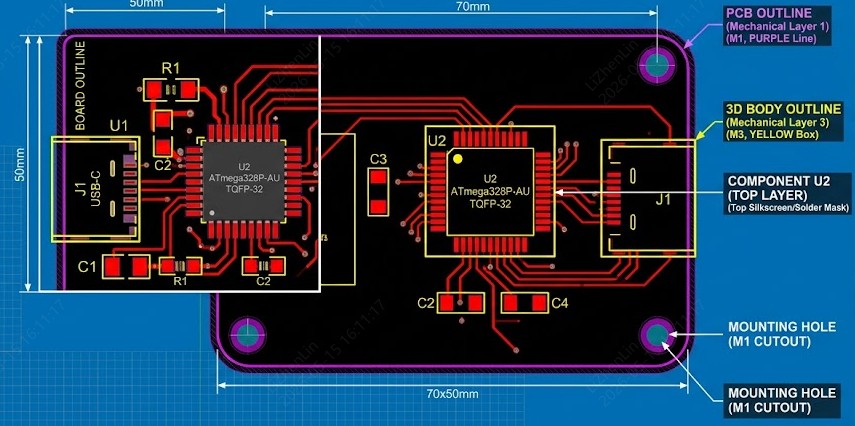
核心元素包括:
- 外圍輪廓:必須形成單一、不自我交叉的封閉形狀。
- 內部挖空與槽孔:為連接器、天線或散熱需求預留的內部結構。
- 安裝孔與光學定位點:對機構組裝及自動化製程至關重要。
- 建議線寬:約 0.15 mm,以便清楚辨識及處理。
最終外形所包含的所有特徵都應放在同一機械層,以免產生歧義。若輪廓彼此重疊,處理時通常會採用較小的尺寸。將完整定義放在正確設計層,可避免製造錯誤,確保成品電路板準確符合機構需求。
板框對產品配合度、機械強度與組裝效率的影響
精確的板框可確保 PCB 正確裝入機殼、對準配接連接器,並能承受成品中的機械應力。不規則外形或不足的圓角半徑容易形成應力集中,可能在振動或熱循環下造成裂紋。適當的尺寸公差可在允許材料膨脹的同時維持結構完整性。
板框特徵也會影響自動化組裝時的電路板搬運。板邊間距不足,可能在分板時損壞元件,或造成板邊附近的防焊附著不良。妥善設計安裝結構及禁佈區,可提高對位精度並減少組裝缺陷。對於半孔板邊或金屬化半孔,板框必須與鑽孔順序精確配合。整體而言,穩健的板框設計有助於提高一次通過良率並提升成品可靠度。
JLCPCB 典型尺寸公差:
| 參數 | 一般 CNC 外型加工 | 精密 CNC 外型加工 | V-CUT |
|---|---|---|---|
| 尺寸公差 | ±0.2 mm | ±0.1 mm | ±0.4 mm |
| 最小板尺寸 | 3 × 3 mm | 相同 | 拼板 ≥70 × 70 mm |
| 最大尺寸(雙層 FR-4) | 最高 670 × 600 mm | 相同 | 受拼板尺寸限制 |
這些數值可在維持高良率的同時支援廣泛應用。設計定稿時,請務必前往 jlcpcb.com 確認最新規格。
忽略板框設計的常見問題
常見問題
- 缺少輪廓或輪廓未封閉,會造成訂單遭退回並延誤生產。
- 線條重疊或特徵放置於錯誤設計層,會產生非預期的板材尺寸。
- 槽孔或挖空放在錯誤設計層,或未放入機械層,會導致成品不完整或無法使用。
- 未在設計初期考量拼板,會降低材料利用率並提高單板成本,對複雜或不規則外形尤其明顯。
- 元件距離板邊太近,容易在外型加工及分板時受損。
工程師有時會忽略元件與板邊的距離,導致外型加工時損壞元件。及早納入 DFM 考量,可預防這些問題並簡化從設計到量產的流程。
PCB 板框的關鍵設計考量
選擇形狀、尺寸與精確公差
應在 CAD 工具(EasyEDA、KiCad 或 Altium)中及早定義板框。矩形電路板成本最低且良率最高,不規則多邊形、圓角或客製化外形則適合穿戴式產品、物聯網裝置及空間受限的應用。請指定合理公差:JLCPCB 的精密外型加工可為要求嚴格的設計達到 ±0.1 mm,一般外型加工則採用 ±0.2 mm。
設計時應將機殼公差、連接器突出量及熱膨脹納入考量。涉及機械配合處應增加 0.2~0.5 mm 餘量。對於非常小的電路板(小於 10 × 10 mm),可考慮拼板,或與製造商討論可行方案,以維持製造及組裝時的搬運穩定性。
加入挖空、槽孔、缺口及安裝結構
內部挖空可容納連接器、開關、天線或散熱元件。所有這類特徵都應與外圍輪廓一起繪製在主要機械層上。非金屬化銑槽的最小槽寬通常為 1.0 mm,與常用刀具尺寸相符;金屬化槽孔則需要配合鑽孔製程。
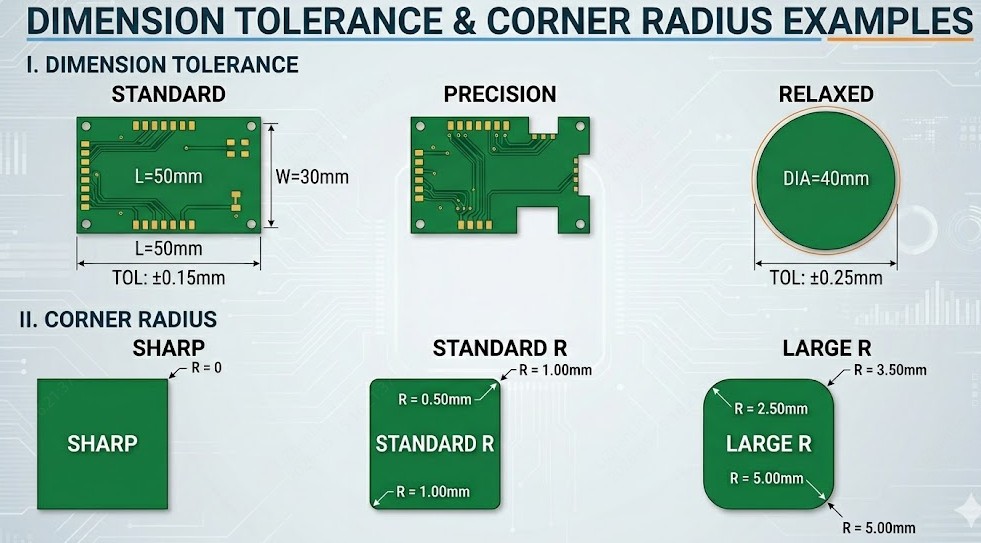
安裝孔若採用金屬化設計,應保留足夠的孔環,建議至少為 0.1~0.2 mm。孔邊與附近走線或銲墊之間應保持至少 0.5 mm 間距,以避免短路或機械強度不足。缺口與倒角可讓組裝更容易或改善外觀,但必須仔細指定半徑。
實用建議:
- 內角採用半徑至少 0.5~1.0 mm 的圓弧,以配合銑刀加工能力並降低應力。
- 避免使用過窄的槽孔,以免銑刀斷裂或清除不完全。
- 在設計中清楚標示非金屬化及金屬化特徵。
板邊間距、禁佈區與元件配置最佳化
板框與銅箔特徵及元件之間應保持足夠距離。JLCPCB 建議銑削板邊至少保留 0.2 mm;高可靠度設計若採用 0.3~0.5 mm 或更大間距,則可獲得更安全的餘量,並改善板邊防焊及絲印品質。
應在安裝區域、板邊連接器及高應力區域周圍建立禁佈區。佈局初期便應鎖定關鍵元件相對於板框的位置,包括重型連接器、振盪晶體或天線,以確保修改設計後仍能維持對位。元件配置還應兼顧訊號完整性、散熱表現及機構限制。
CAD 工具與檔案輸出(Gerber 及 DXF)最佳實務
請在機械層 1 使用一致線寬繪製單一、連續且封閉的輪廓,並在輸出 Gerber 時將板框明確指定為 GKO/GM1。若機構定義極為複雜,可另附 DXF 檔案。提交前務必執行完整的設計規則檢查(DRC),並使用專業 Gerber 檢視器查看輸出檔案。
JLCPCB 的線上上傳及 DFM 檢查工具會立即回報板框完整性,有助於在生產開始前找出問題。
板框如何影響可製造性與拼板
對製造良率及生產效率的影響
板框複雜度會直接影響外型加工時間、材料利用率及整體良率。簡單矩形輪廓可提高拼板密度,在最佳化陣列中,材料利用率通常能超過 90%。大量內部挖空或高度不規則的周邊輪廓,則會增加 CNC 外型加工時間與廢料比例。JLCPCB 的自動拼板演算法會分析板框,在符合設計限制的前提下建議有效率的排列方式。
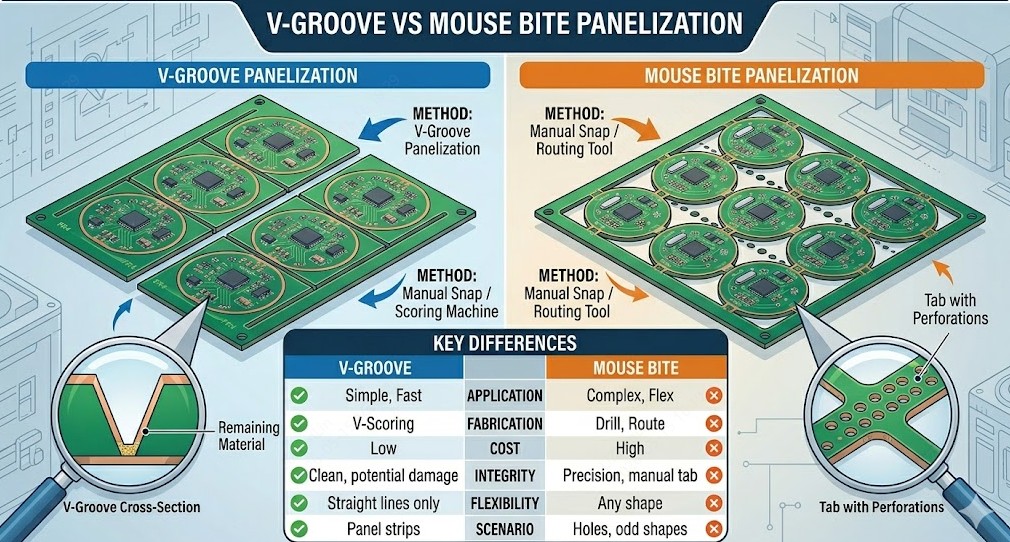
有效的拼板方式:V-CUT 與連接橋銑削
V-CUT 會沿直線切出 V 形溝槽,JLCPCB 通常採用 25° 角度,並保留薄層板材,以便用手或滾輪分板。這種方式適合矩形陣列,成本低且速度快,但只能使用水平或垂直直線。最小拼板尺寸為 70 × 70 mm,元件與板邊也必須保留足夠距離;元件應距 V-CUT 中心線至少 0.4 mm,連接邊寬度則依板厚保留 3~5 mm。
連接橋銑削可搭配鼠咬孔或實心連接橋,對不規則板框、曲線板邊或同一拼板中的混合設計提供最大彈性。連接橋能在組裝期間維持穩定,但分板後需要進一步修整。
比較表:
| 方式 | 最適合的設計 | 板邊品質 | 成本與速度 | 主要限制 |
|---|---|---|---|---|
| V-CUT | 矩形陣列 | 斷面整齊 | 成本較低、速度較快 | 只能使用直線;需保留板邊間距 |
| 連接橋銑削 | 複雜/不規則外形 | 銑削板邊 | 成本較高 | 需要較多後續處理;連接橋設計很重要 |
關鍵因素:圓角半徑、公差及材料相容性
內角半徑應等於或大於銑刀直徑,通常至少為 0.5~1.0 mm。FR-4 是加工彈性最高的標準材料,軟板、軟硬結合板或金屬基板則會帶來額外的外形限制。雖然可以達到 ±0.1 mm 的嚴格公差,但可能會影響交期。材料選擇應始終符合成品的機械及散熱需求。
完整 PCB 製造流程中的板框
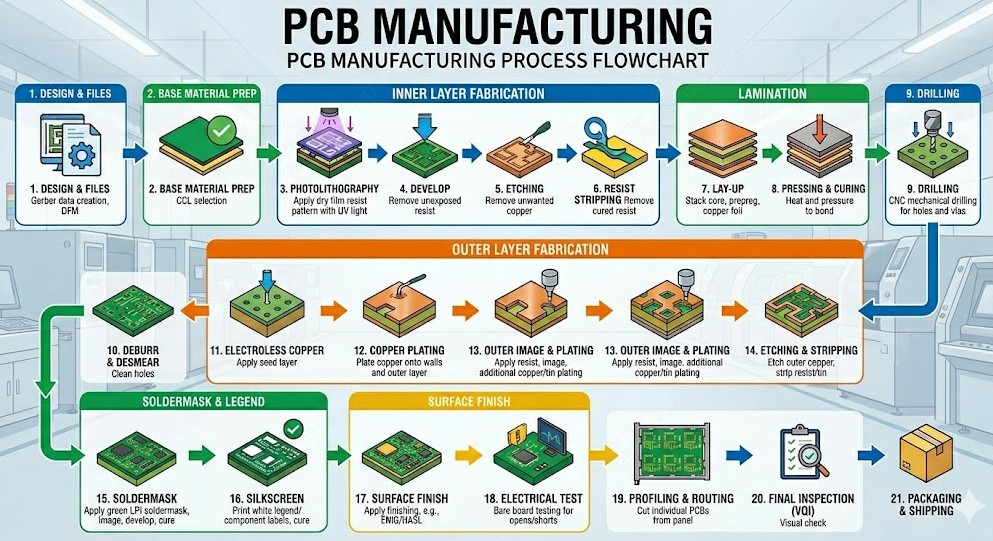
-
從檔案準備到成像、蝕刻及壓合
檔案上傳後,JLCPCB 會針對板框完整性執行自動及人工DFM 審查。通過驗證的檔案會用於設定拼板。內層接著經過成像、紫外光曝光及蝕刻。壓合時,半固化片與銅箔會在高溫高壓下黏合,而板框資料在整個過程中都會作為固定參考。
-
精密鑽孔、電鍍與外型加工
高速 CNC 鑽孔機會以優異精度製作導通孔及元件孔,接著進行通孔電鍍以建立層間連接。最終成型會使用精密 CNC 銑床準確沿著板框加工,在指定公差內形成平整板邊。此步驟會將拼板分割成個別電路板。
-
表面處理選擇與板邊品質控制
化金(ENIG)、噴錫(HASL)或有機保焊膜(OSP)等表面處理可保護銅面並影響可銲性。對於細間距或高可靠度應用,ENIG 可提供優異平整度及板邊保護。JLCPCB 會執行包括板邊品質在內的完整最終檢驗,確保電路板符合尺寸與外觀標準。
-
板框特徵與組裝製程的相容性
板框設計會影響 SMT 與 THT 製程。半孔板邊必須在最終外型加工前先完成半孔鑽削,足夠間距則有助於鋼板對位及迴焊。連接橋或 V-CUT 的位置必須考量鄰近元件,以免分板時造成損壞。JLCPCB 的完整 PCBA 服務可與完善的板框設計順利整合。
PCB 板框常見問題
問:板框與其他特徵之間至少應保留多少板邊間距?
JLCPCB 建議銑削板邊與銅箔特徵之間至少保留 0.2 mm。高可靠度設計若採用 0.3~0.5 mm 或更大的間距,可獲得額外安全餘量並改善板邊品質。
問:板框應使用哪一個機械層?
請一律使用機械層 1,在 Gerber 輸出中通常標示為 GM1 或 Dimension 層。JLCPCB 會優先採用編號最小且包含完整封閉輪廓的機械層。所有板框特徵都應放在同一設計層,以免產生歧義。
問:拼板應選擇 V-CUT 還是連接橋銑削?
若是矩形陣列,且成本與速度最重要,可選擇 V-CUT,最小拼板尺寸為 70 × 70 mm。若是具有曲線板邊的不規則外形或混合設計,則可選擇連接橋銑削;它的彈性較高,但成本也較高,分板後還需進行修整。
問:板框應指定多少公差?
JLCPCB 的一般 CNC 外型加工可達到 ±0.2 mm,精密外型加工則可為要求嚴格的設計達到 ±0.1 mm。V-CUT 的公差範圍較大,為 ±0.4 mm。請選擇符合應用需求的公差;更嚴格的公差可能影響交期。
問:如何正確定義內部挖空與槽孔?
所有挖空、槽孔、缺口及安裝孔都應與外圍輪廓放在同一機械層。非金屬化銑槽的最小槽寬通常為 1.0 mm。內角應採用 ≥0.5~1.0 mm 的圓角半徑,並清楚標示金屬化與非金屬化特徵。
結論:實施完善的板框設計策略
完善的板框設計策略,可以銜接創新的電路設計與可靠且具成本效益的製造。在專案初期就將板框視為基礎元素、採用適當的間距與圓角半徑、選擇合適的拼板方式,並運用專業 DFM 工具,工程師便能顯著降低風險、縮短交期並提升整體產品品質。與 JLCPCB 等經驗豐富的製造商合作,還能透過先進加工能力與專業指引進一步擴大這些優勢。開始下一個專案時,請上傳設計以取得免費 DFM 審查,將完善的板框設計轉化為可直接投入生產的 PCB,並確實滿足效能、預算及時程目標。
持續學習
了解 IPC-6012 標準:高可靠性剛性 PCB 製造指南
重點摘要 IPC-6012 與 IPC-A-600:IPC-6012 是具約束力的性能規範,而 IPC-A-600 僅作為外觀驗收參考文件。 Class 2 與 Class 3:Class 3 要求更厚的孔壁銅厚(25 μm,而 Class 2 為 20 μm),並且不允許鍍層空洞。 測試驗證:品質透過對拼板上的測試 coupon 進行熱應力測試後,再進行微切片分析確認。 提前指定等級:必須在製造圖紙中提前標註所需等級,電路板製造完成後無法再升級為更高等級。 IPC-6012 是決定 PCB 製造商可以交付什麼品質電路板的重要規範。許多設計者會在製造圖紙中標註「依 IPC-6012 Class 2 製造」後便繼續下一步,但製造商會仔細閱讀這項要求,因為它將成為檢驗人員判定是否合格的依據。 裸 PCB 並不是僅靠外觀即可判定是否合格。為確認鍍通孔品質,製造商會從樣品板中切取通孔截面,研磨拋光後,使用顯微鏡測量孔壁銅厚。 圖 1:金相顯微鏡下的鍍通孔微切片 PCB 等級並不會改變您的設計,因此 Class 3 電路板並不是「更聰明」或設計更好的電路板。它只是同一份設計圖稿,在更嚴格的驗收標準下進行評估......
電容 ESR 完整指南:定義、合適數值與量測方法
重點摘要 定義:電容 ESR(等效串聯電阻)以單一電阻值表示實際電容內部的損耗,包括來自電極、端接結構、電解質與介電材料的損耗。 重要性:漣波電流流經 ESR 時,會在電源軌上產生漣波電壓跳變,並在電容內部造成 I²R 發熱,進而限制電容的額定漣波電流與使用壽命。 測試條件:ESR 會隨頻率、溫度、電容量、封裝尺寸與技術類型而變化,因此只有同時註明測試頻率與溫度,ESR 數值才具有意義。 量測方式:ESR 電表適合快速檢查;搭配四線式 Kelvin(克爾文)接線的 LCR 電表,則可用於依規格書核對元件。一般萬用電表無法量測 ESR。 並非越低越好:部分線性穩壓器依賴輸出電容的 ESR 維持迴路穩定性,並規定最低 ESR,因此替換成低 ESR 元件之前,請先查看穩壓器規格書。 電容 ESR(等效串聯電阻)是實際電容阻抗中的電阻性成分,會將漣波電流轉化為漣波電壓與熱量。即使每顆電容量測出的電容量都正確,ESR 仍可能是電源供應器過熱,或輸出漣波高於設計預期的常見原因。 本指南將帶您了解: 什麼是電容 ESR,以及它的來源。 ESR 為何會影響漣波電壓、自發熱與穩壓器穩定性。 不同電容技術應具備什麼樣......
掌握 PCB 走線寬度設計,預防熱失效與訊號失效
重點摘要 預防焊接缺陷:熱隔離輻條可保留焊接熱量,避免冷焊點,並防止小型元件出現立碑現象。 電源焊墊避免使用熱隔離:散熱焊墊與承載超過 3 A 電流的走線應採用實心連接,以最大限度散熱並降低壓降。 選擇合適的輻條尺寸:被動元件使用較細的輻條(0.10–0.20 mm),一般 SMD 元件則使用較寬的輻條(0.20–0.30 mm)。 預留蝕刻餘裕:輻條寬度應比板廠的最小製造能力增加 30%,以承受生產過程中的過度蝕刻。 談到尺寸,電路板上有一項尺寸直接關係到實際電流、發熱與失效風險,那就是 PCB 走線寬度。您只需幾秒鐘就能在佈線時設定線寬,但它究竟能否承受負載,結果截然不同。如果設定錯誤,銅線路可能過熱、防焊層變成褐色、邏輯電源軌的電壓降至臨界值以下,最後讓電路板不是在您的工作台上,而是在客戶手中失效! 本指南將說明走線寬度如何影響電氣性能,透過一個完整計算範例介紹標準線寬公式,解釋計算器何時有幫助、何時可能誤導您,以及為什麼內層與外層需要不同線寬,並介紹板廠實際能夠蝕刻出的線路尺寸。 PCB 走線寬度選擇錯誤的隱藏風險 您可以將銅走線想像成延長線。較細的延長線可以整天為桌燈供電而沒有問題;但如......
裸 PCB 品質解析:滿足關鍵應用的可靠度要求
重點摘要 及早發現缺陷:在裸板階段發現問題,損失通常僅限於 PCB 本身,可避免後續浪費元件及增加返工成本。 萬用洞洞板的風險:萬用洞洞板(Zero PCB)缺乏參考平面與金屬化孔,在 10–20 MHz 以上可能出現訊號雜訊,且容易發生焊墊剝離。 關鍵材料規格:可靠度取決於孔壁銅厚(20–25 µm),以及 Tg、Td 與 CTI 等級是否符合實際使用環境。 表面處理與保存期限:HASL 與 ENIG 的保存期限約為 12 個月,OSP、化學沉銀與化學沉錫則約為 6 個月。 完整檢測:AOI 可發現可見的形狀缺陷,而依據網表進行的電氣測試,則能驗證實際電路的連接關係。 裸 PCB 階段,是在製造缺陷演變成昂貴的組裝故障之前,發現問題的最後機會。在這個階段修正小缺陷,可能只需付出一片電路板的成本。一旦元件已經焊接,相同的缺陷就可能造成元件浪費、需要返工,並延誤製作進度。因此,在開始元件組裝之前,這個製造流程的最後檢查關卡值得您仔細關注。銅厚、基材特性、表面處理與電氣測試,共同決定成品電路板能否順利組裝,以及能否在整個使用壽命期間持續正常運作。 透過本指南,您將了解: 什麼是裸 PCB,以及它在製板......
掌握 PCB 翹曲控制:了解經驗證的成因、預防技術及專業製造方案
PCB 翹曲一直是現代電子製造中最常見且最棘手的挑戰之一。即使平面度出現輕微偏差,也可能干擾自動化組裝生產線、導致焊點失效,並損害高密度設計的長期可靠性。有效的 PCB 翹曲控制,始於了解其根本機制,並在設計至製造的各個階段採用經驗證的工程方法。領先的製造商會結合對稱佈局、熱穩定材料,以及嚴格控制的層壓工藝,以取得一致的結果。 本文將探討翹曲的定義與測量方法、主要成因、實際影響及實用的預防技術,最後說明專業製造技術如何在大批量生產中交付無翹曲的電路板。 了解 PCB 翹曲:定義、類型與測量 PCB 翹曲也稱為弓曲或扭曲,是指製成的電路板因內部應力而偏離完全平面的狀態。工程師通常區分兩種主要類型: 弓曲(Bow) — 沿電路板長度方向呈現均勻曲率(四個角均接觸平面,而中心位置翹起)。 扭曲(Twist) — 出現對角線方向的變形(一個角翹起,而另外三個角保持平整)。 業界測量依循 IPC-TM-650 2.4.22。標準程序是將電路板放在花崗岩表面平台上,記錄最大偏差高度。翹曲百分比的計算方式如下: 翹曲率(%)=(最大偏差高度 ÷ 對角線長度)× 100 根據 IPC-6012 及 IPC-A-6......
PCB 自動佈線器真的能交付可直接生產的設計嗎?
重點摘要 規則優先於 DRC:乾淨的 DRC 只證明已遵守規則,並不代表電路板能正常運作。 佈局優先:自動佈線器無法彌補元件佈局不當。 選擇性自動化:電源、類比及高速走線應手動佈線;自動佈線只用於重複或低速網路。 DFM 驗證:將檔案送交生產前,確認實際製造公差。 每個 PCB 自動佈線器都在兜售同一個承諾:按下一個按鈕,看著飛線變成銅箔。對簡單的雙層引出板,它通常做得到。對於配備細間距 BGA 和開關式穩壓器的混合訊號電路板,結果往往是你絕不會手動畫出的樣子。 圖 1:密集的自動佈線 PCB 佈局 你的設計規則就是那張地圖,而任何你沒有編碼的內容都會對演算法不可見。這就是為什麼自動佈線的電路板可以通過每一項 設計規則檢查,卻仍然可能出現振鈴、輻射或在負載下電壓下陷。本指南將介紹自動佈線真正擅長的工作、它在哪些地方失效以及失效原因,並說明如何公平比較自動佈線軟件。最後,我們也會介紹自動佈線電路板在安全製造前必須完成的工作。 什麼是 PCB 自動佈線器?它如何運作? 自動佈線是一個偽裝成佈局工具的約束求解器。它把你的規則轉化為銅箔,因此大部分品質在你按下按鈕之前就已經決定。 什麼是 PCB 自動佈線......