PCB 設計:如何解決熱風整平(HASL)造成的短路缺陷
2 分鐘
- 前言
- 了解 HASL 製程,以及短路為何會發生
- 為什麼 ENIG 是密集設計的建議解決方案
- 詳細比較:JLCPCB 的 HASL vs. ENIG
- 降低風險的實用 PCB 設計建議
- HASL 造成短路缺陷的常見問題
- 結論與可執行建議
重點整理
在高密度 PCB 設計中,HASL 噴錫容易因表面不平整與熔融焊錫流動,在細間距與密集走線區域造成焊錫橋接與短路。最有效的解決方案是改用 ENIG 化金(無電解鎳浸金)表面處理,其平整度更佳,可大幅降低橋接風險並提升組裝良率。透過在密集佈局中選用 ENIG、最佳化防焊設計,並執行 DFM 檢查,設計人員可有效避免 HASL 相關缺陷,並在 JLCPCB 實現更高可靠性的 PCB 製造。
前言
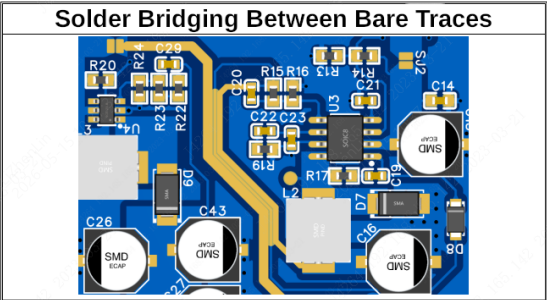
在現代高密度 PCB 設計中,由表面處理製程引起的短路問題,仍是製造與組裝階段常見的挑戰。熱風焊錫整平(HASL,常稱噴錫) 仍是 JLCPCB 提供的最具成本效益表面處理之一。然而,對於具備密集走線、細間距元件或線圈圖案的電路板而言,HASL 容易造成焊錫橋接與短路。本文將完整分析其根本原因,並以無電解鎳浸金(ENIG,常稱化金)為核心,提出符合 JLCPCB 實際製程能力的有效解決方案。
了解 HASL 製程,以及短路為何會發生
HASL 製程步驟(JLCPCB 實際製程)
HASL 又稱熱風焊錫整平,是一種傳統 PCB 表面處理方式。裸板在蝕刻與防焊層製作完成後,會先經過清潔與塗佈助焊劑,接著垂直浸入熔融焊錫槽中(可為含鉛 SnPb 或無鉛 SnAgCu 合金)。當電路板從焊錫槽中取出時,高壓熱風刀會將多餘的熔融焊錫整平,使外露銅焊墊與走線表面留下薄薄一層焊錫鍍層。
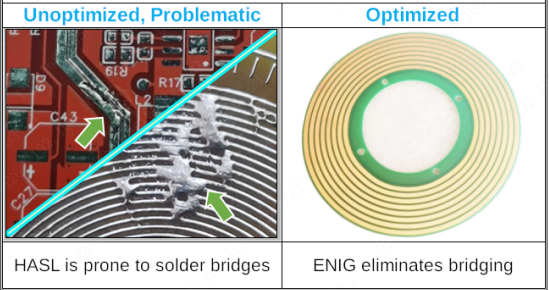
雖然此製程對一般標準設計而言可靠且具成本效益,但在高密度佈局中會帶來明顯挑戰。熔融焊錫具有較高表面張力與流動性。在防焊開窗狹窄或走線間距接近的區域,焊錫在凝固前容易附著到相鄰銅面,形成不必要的橋接,進而造成短路。
容易發生 HASL 橋接的常見情境
- 間距 ≤ 0.5 mm 的密集 SMD 焊墊,例如 QFN、BGA、0201 元件
- 具有大量平行細線的線圈板或 RF 電路
- 防焊層小面積「開窗」且間距不足的區域
- 熱容量分布不均的多層板或 HDI 板
生產經驗與 JLCPCB 設計指南皆顯示,當走線間距接近焊錫均勻分布的實際製程極限時,這類問題會更加明顯。
根本技術原因
主要原因來自 HASL 製程本身的特性。其成品表面並非完全平整,焊錫厚度可能有明顯變化(約 5–50 μm),因此會形成高低不一的表面形貌。在熱風整平過程中,多餘焊錫可能在密集區域側向流動。過窄的防焊橋或不足的間距,會讓熔融焊錫潤濕到不該潤濕的區域。板厚、銅厚與預熱條件的差異,也可能進一步加劇橋接問題。這些因素最終會導致 SMT 組裝缺陷率上升、返工成本增加,並降低整體良率。
為什麼 ENIG 是密集設計的建議解決方案
ENIG 製程概述與優勢
ENIG(Electroless Nickel / Immersion Gold,無電解鎳浸金,常稱化金)採用化學鍍方式,先沉積鎳阻障層(通常厚度約 3–6 μm),再形成薄金層(約 0.05–0.2 μm)。此製程可產生高度平整且均勻的表面。不同於 HASL 的物理整平方式,ENIG 可完全避免熔融焊錫流動造成的不穩定性。JLCPCB 將 ENIG 作為多數板件類型的標準選項之一,包括 6 層以上板件與 RF 應用。
避免短路的關鍵優勢
- 優異的表面平整度,即使在 0.5 mm 以下細間距設計中,也能大幅降低橋接風險
- 厚度一致,不會形成可能在迴焊時滯留或引導焊錫偏移的高低落差
- 與高密度互連(HDI)、線圈圖案及密集防焊開窗具有良好相容性
- 保存期限較長,抗氧化能力佳,適合潮濕環境
- 因製程本身不含鉛,可完整符合 RoHS 要求
雖然 ENIG 成本高於 HASL,但它通常可透過提升一次通過率並減少組裝缺陷,抵銷額外成本。
詳細比較:JLCPCB 的 HASL vs. ENIG
HASL 與 ENIG 概述
HASL 與 ENIG 代表兩種截然不同的 PCB 表面處理方式。HASL 仰賴物理製程(浸入熔融焊錫 + 熱風整平),而 ENIG 則使用化學沉積方式。這項差異會直接影響表面平整度、橋接風險、成本,以及對密集設計的適用性。了解這些取捨,有助於設計人員做出正確選擇,避免短路缺陷。
性能指標表(依據 JLCPCB 資料整理)
| 特性 | HASL/無鉛 HASL | ENIG(化金) | 建議應用情境 |
|---|---|---|---|
| 成本 | 最低 | 中等至較高 | 簡單板件選 HASL;密集設計選 ENIG |
| 表面平整度 | 不均勻(較容易橋接) | 優異(表面平整) | 細間距建議 ENIG |
| 細間距相容性 | 有限(建議 ≥ 0.5 mm) | 優異(< 0.5 mm,可支援至 0.3 mm+) | ENIG |
| 可焊性 | 良好(但穩定性較受製程影響) | 優異且一致 | ENIG |
| 保存期限 | 6–12 個月 | >12 個月 | ENIG |
| RoHS 符合性 | 可選無鉛版本 | 完全符合 | ENIG |
| 典型厚度 | 變動較大(5–50+ μm) | Ni:3–6 μm,Au:0.05–0.2 μm | - |
| 應用 | 插件孔、低密度板、原型板 | HDI、BGA/QFN、線圈/RF、高可靠性應用 | 見設計建議章節 |
此比較清楚說明了何時應選擇各種表面處理。HASL 適合成本敏感、間距較大的板件;ENIG 則更適合密集與高可靠性設計。
關鍵差異深入分析
HASL 仍是許多標準應用中最具成本效益的選擇。其預鍍錫表面具備良好的初始可焊性,適合插件孔與較大間距的 SMD 元件。然而,熱風整平製程形成的不均勻表面形貌,會增加密集區域中的焊錫橋接風險,而這正是本文所討論的短路問題。
相比之下,ENIG 提供平整且均勻的表面,可顯著降低橋接風險,並提升 BGA、QFN、0201 等細間距元件的組裝良率。鎳阻障層也可防止銅擴散,而薄金層則提供更佳抗腐蝕能力與更長保存期限。雖然 ENIG 因使用貴金屬與額外化學製程而成本較高,但對高密度或高可靠性板件而言,由於可降低缺陷與返工,它往往是整體成本更划算的選擇。
降低風險的實用 PCB 設計建議
表面處理選擇策略
請在佈局初期就評估設計中的最小間距與密度。在 JLCPCB 下單介面中,若電路板包含容易發生 HASL 橋接的特徵,建議選擇 ENIG。提交前也應一律對 Gerber 檔執行免費線上 DFM 分析 ,以提前發現潛在問題。
防焊與間距最佳化
- 維持足夠的防焊橋寬度(依製程不同,最低約 ~0.1 mm)
- 遵循 JLCPCB 建議的 防焊開窗外擴(通常為 0.05–0.1 mm)
- 在密集區域考慮使用非防焊定義焊墊(NSMD)
- 若必須使用 HASL,請在關鍵區域適度增加走線間距
走線間距與佈局最佳實務
請依銅厚與層數,遵循 JLCPCB 的最小線寬/線距規範。於焊墊加入淚滴可提升可靠性。對線圈與 RF 區域而言,建議將關鍵訊號走在內層,並搭配適當接地平面屏蔽。請完整執行 DRC,並可針對迴焊組裝考慮進行熱曲線模擬。
其他製造與組裝建議
- 使用適當的 拼板設計,搭配合適的陣列間距與基準點,以提升 SMT 搬運與貼裝穩定性
- 對 ENIG 板件而言,由於表面平整度佳,標準鋼網厚度(0.1–0.12 mm)通常即可取得良好效果
- 建議選擇飛針測試或治具電測,以便及早發現潛在短路
- 量產前先以小批量原型驗證表面處理選擇,再擴大到大量生產
HASL 造成短路缺陷的常見問題
Q:使用 HASL 時,造成短路的主要原因是什麼?
主要原因是垂直浸錫與熱風整平過程中形成的不均勻、非平面焊錫表面。在密集區域或細間距設計中,熔融焊錫在凝固前容易橋接相鄰走線或焊墊。
Q:在 JLCPCB 下單時,什麼情況應選擇 ENIG 而不是 HASL?
當設計中的走線間距或元件間距 ≤ 0.5 mm、具有密集 SMD 焊墊、線圈/RF 圖案、BGA/QFN 封裝,或需要高組裝良率與可靠性時,建議選擇 ENIG。對於間距 > 0.65 mm、低密度、成本敏感的簡單板件,HASL 通常已足夠。
Q:ENIG 會比 HASL 貴多少?
ENIG 的成本通常高於 HASL 或無鉛 HASL,但在 JLCPCB 的價格差距相對合理,而且常可透過減少缺陷與返工來抵銷成本。請在 JLCPCB 下單系統中依您的實際板件參數查看即時報價。
Q:改用 ENIG 會影響訊號完整性或阻抗控制嗎?
ENIG 具有優異平整度,且對阻抗影響極小。其薄而均勻的鍍層(Ni + Au)非常適合高頻與 RF 板件。對阻抗要求嚴格的設計而言,ENIG 通常比 HASL 更受偏好,原因在於其一致性更高。
Q:密集設計仍然可以安全使用 HASL 嗎?
可以,但風險較高。您需要增加走線間距、謹慎調整防焊開窗,並接受可能較低的良率。對大多數密集或細間距板件而言,JLCPCB 建議選用 ENIG,以避免橋接問題。
Q:在 JLCPCB 下單時,要如何指定表面處理?
在 JLCPCB 線上下單頁面的 Surface Finish 選項中,直接選擇「ENIG」或「Immersion Gold」即可。上傳 Gerber 檔並執行 DFM 檢查,系統會標示潛在問題。如有需要,也可在訂單備註中補充說明。
結論與可執行建議
對於密集電路或細微特徵 PCB,將表面處理從 HASL 改為 ENIG,是解決焊錫附著造成短路缺陷的最有效方法之一。JLCPCB 提供清楚的選項、具競爭力的價格,以及完整的 DFM 支援,讓這項轉換更容易實現。透過正確的表面處理搭配良好的佈局實務,您可以顯著提升製造良率、降低組裝缺陷,並強化整體產品可靠性。
持續學習
PCB 拼板設計全攻略:V-Cut、郵票孔、半孔板與分板方式比較
小尺寸 PCB 極少單片生產。板廠與 SMT 產線都對加工幅面有基本要求,設計定型之後,通常要先把多片小板拼合成一塊大板,這就是 PCB 拼板。拼法是否合理,直接影響板材利用率、SMT 良率,也決定了最終的分板方式。 拼板設計提醒 拼板圖應在打樣前交由 PCB 製造商與 SMT 組裝廠共同確認,尤其要先鎖定工藝邊、定位點、連接方式與分板設備。 一、PCB 拼板尺寸:拼板尺寸怎麼抓 拼板尺寸首先受 SMT 產線約束。一般 SMT 貼片機與迴焊爐的可處理範圍大致如下: 最小約 50 mm × 50 mm;尺寸再小,傳送軌道可能無法夾持。 常見的穩定區間是長邊 200 mm 至 250 mm、短邊 150 mm 至 200 mm,多數產線在此範圍內運行平穩。 上限因設備而異,常見檔位約 460 mm × 400 mm。拼板過大,迴焊過程中容易下垂變形。 除此之外,拼板還需要若干輔助結構: 工藝邊(rail):兩側各留約 5 mm 供軌道夾持,邊上不得放置元件。 光學定位點(fiducial):工藝邊上至少三處,直徑約 1 mm 的裸銅圓點,周圍保留 2 mm 淨空。 定位孔:常見直徑 3.0 mm 至 ......
Gerber 光繪檔檢視器(Gerber Viewer)檢圖與電腦輔助製造(CAM)驗證實施要點
Gerber 光繪檔檢視器(Gerber Viewer)檢圖與電腦輔助製造(CAM)驗證實施要點 絲印字符壓覆焊盤、阻焊開窗遺漏、鑽孔層與線路層對位偏差——此類問題在電子設計自動化(EDA)設計環境中難以察覺,卻在光繪輸出環節集中暴露。若由板廠電腦輔助製造(CAM)環節發現並退回,溝通與修改將消耗數個工作日;若未經發現直接投產,打樣費用與排產週期將一併損失。因此,發包前使用 Gerber 光繪檔檢視器(gerber viewer)對光繪檔案執行獨立檢查,是投入產出比最高的品質保障環節。需要明確的是,用於 PCB 製造的 Gerber 檔案(gerber files for pcb manufacturing)構成板廠投產的唯一技術依據,電子設計自動化(EDA)工程檔案並不進入製造流程,此為一切檢圖方法討論的前提。 發包前提醒 先在本機 Gerber Viewer 完成獨立檢查,再交由板廠 CAM 工程師進行製程審核,可縮短往返修改時間並降低版本誤用風險。 一、一份光繪包裡有什麼 RS-274X 光繪格式以一層一個檔案,檔名遵循約定俗成的層別規律。完成檢圖的前提是建立完整的層別地圖: 層別 常見副檔......
設計簽核的第一道防線:PCB 設計規則檢查
設計簽核的第一道防線:PCB 設計規則檢查(PCB DRC) 終端產品持續向高密度集成演進,球柵陣列(BGA)封裝間距壓縮至0.65mm乃至更細,電源軌數量同步增加,佈線餘量日趨緊迫。部分工程師在設計簽核階段僅執行一次設計規則檢查(DRC),確認無違規項後即安排發包。然而回顧板廠電腦輔助製造(CAM)退回的問題記錄可以發現,相當比例的製造性問題在設計端具備攔截條件——問題不在於設計規則檢查(DRC)是否執行,而在於規則集是否按目標板廠的製程能力完成配置。 PCB 設計規則檢查的功能,是使電子設計自動化(EDA)軟體依據預定義的規則集對佈線成果逐項核驗,間距不足、線寬超限、網路短路等違規項會被即時標記。規則集的本質,是工程師將板廠製程能力轉譯為軟體可執行的約束條件,其貼近實際製程的程度,直接決定簽核結果的工程價值。 一、電氣規則與製造規則的分工 規則體系分為兩類。電氣規則約束訊號層面:不同網路間最小間距、網路短路、未連接引腳等。製造規則對應板廠的可製造性邊界:最小線寬線距、最小孔徑、焊環寬度、阻焊橋寬等參數。線上設計規則檢查(DRC)在佈線過程中即時報錯,承擔過程控制;批次設計規則檢查(DRC)在設......
從每塊 PCB 面板獲得更多:選擇合適的面板尺寸
重點摘要 拼板決定成本:工廠按整個工作板報價,提高利用率可降低每塊板成本。 三種面板:原材料大板、工廠工作板及交付拼板。 保留間距:預留 5 mm 工藝邊,V-cut 周圍保留 1–2 mm 間距。 配合分板方式:矩形板採用 V-cut(0 mm 間隙),複雜外形採用銑刀連接位。 測試兩種方向:下單前將板旋轉 90°,找出最佳排版。 PCB 面板尺寸是訂單中你不會繪製、卻一定要付費的數字。你的電路板可能只有 40 × 30 mm,但工廠不會把它當成單獨小板加工,而是使用更大的矩形層壓板;單塊電路板只是完成成像、鑽孔、電鍍及銑削後留下的區段。 圖 1:分板前已完成元件貼裝的生產面板 工藝邊、間隙或未使用區域所浪費的空間,會由同一面板上的所有電路板共同承擔。把面板視為真正的生產單位後,這些間距規則就容易理解。本指南介紹三種常被稱為面板的物件、佔用可用面積的幾何限制,以及自動拼板工具可能遺漏的條件。 為何 PCB 面板尺寸會影響生產效率 面板尺寸決定已付費材料中有多少真正成為產品。 面板尺寸、材料利用率與 PCB 成本的關係 工廠實際按電路板佔用的面板面積報價。層壓板、鑽頭磨損、電鍍藥水、壓合時間及搬運......
免費 DFM 工具指南:提升 PCB 設計效率與可製造性
可製造性設計(Design for Manufacturability,DFM)可確保設計最適合實際製造與組裝,是印刷電路板(PCB)設計中的重要流程。使用免費 DFM 工具,可以大幅簡化這項流程,提升準確性與效率。本文將介紹免費 DFM 工具的優勢、它們在 PCB 設計中的作用,以及可能對專案帶來的影響。我們也會討論使用這些工具時常見的一些問題與解決方式,並說明它們在現代電子設計中的應用價值。 什麼是免費 DFM 工具? 免費 DFM 工具是一種用來協助評估與改善 PCB 設計的程式,讓設計更具成本效益並符合可製造性要求。這些工具可以在正式製造之前找出潛在問題,通常會分析 PCB 佈局中的多個方面,包括元件位置、走線方式以及製造限制。使用免費的 JLCDFM DFM 工具,可以協助設計人員提早發現錯誤、降低後續昂貴修改的可能性,並最佳化整體設計,以提升性能與可製造性。 使用免費 DFM 工具的主要優勢 錯誤偵測與修正: 免費 DFM 工具可以快速找出常見設計問題,包括元件擺放問題、走線寬度違規以及間距不足。提早發現這些問題,不僅有助於確保 PCB 能按照預期運作,也能降低製造錯誤的風險。 降低成......
PCB 銅箔平衡:透過 JLCPCB 實現最佳性能與高良率
重點摘要 銅箔平衡會策略性地在 PCB 各層分布銅箔,形成均勻密度,避免翹曲、電鍍不均、蝕刻不一致與訊號完整性問題。 理想銅密度目標落在 40%–60% 黃金比例,對稱層之間的密度差異應依 IPC-6012 標準控制在 15%–20% 以內。 盜銅/補償銅(點狀圖案或交叉網格)可在電鍍期間均衡電流密度,同時不會在稀疏訊號層上引入寄生電容。 JLCPCB 將銅箔平衡整合進自動化 DFM 檢查與拼板級製造流程,在高可靠性領域可實現低於 0.5% 的翹曲率。 常見錯誤包括忽略內層大面積空白區、將盜銅圖案放得太靠近高速走線(3W 規則),以及留下未連接任何網路的浮動銅島。 銅箔平衡是實現高良率、可靠印刷電路板時最重要卻又最常被忽略的要素之一。它是指在各層以及每一層內策略性地分布銅箔,以形成均勻密度。這可避免電路板翹曲、電鍍不均、蝕刻不一致與訊號完整性問題等製造缺陷。在 JLCPCB,我們將銅箔平衡原則整合到可製造性設計(DFM)檢查與精密製造流程中,確保從原型到量產都能獲得一致結果。 本完整指南將探討有效銅箔平衡背後的原理、挑戰、設計最佳實務與先進製造技術。本文結合實際製造經驗與產業標準,為希望最佳化性能......