適配物聯網小型化趨勢:半孔PCB實操設計與車間生產要點
1 分鐘
- 一、半孔成型基礎製程邏輯
- 二、焊點加固原理:毛細爬升提升焊接可靠性
- 三、半孔PCB量產核心困難:公差管控門檻高
- 四、量產DFM實操設計準則
- 總結
當下物聯網穿戴產品、5G、Wi-Fi 6E高速模組市場需求持續走高,電子產品硬體整體設計全面走向輕薄化、模組化。硬體工程師日常最棘手的難題,就是整機厚度、PCB板面空間極度受限的前提下,如何實現子板與主機板高密度、高穩定的電氣對接,這也是PCB量產階段常見的製程卡點。
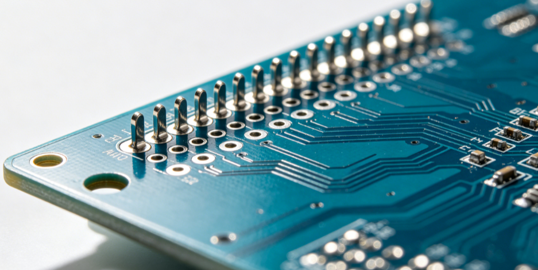
半孔PCB早年僅作為IPC標準裡小眾特殊工藝,隨著無連接器闆對板直連方案普及,現已成為各類模組化硬體的主流結構。此製程將電路板邊緣金屬化通孔對半銑切形成導電接觸面,省去外接連接器,反覆測試插拔壽命更長,射頻線路阻抗連續性更好,大量高端設備的底層互連設計都會選用此方案。
一、半孔成型基礎製程邏輯
PCB業所說半孔,是開設在電路板外形邊緣的金屬化通孔。標準加工流程為先完成通孔內壁鍍銅,待電路板整體外形銑削工序,數控銑刀沿通孔中心對半分割,板邊露出半圓或四分之一圓弧的金屬導電凹槽。
不同職位工程師對此叫法有差異:工業背板選型多稱鍍半孔,射頻模組佈線常叫城堡孔,EDA設計軟體與工廠光繪文件中兩種名稱都會標註。
二、焊點加固原理:毛細爬升提升焊接可靠性
子板透過半孔貼片焊接至主機板,焊點牢固度遠優於常規側邊焊盤。回流焊高溫環境下,熔融錫膏會沿著半孔圓弧金屬壁產生毛細爬升現象。錫膏不只是停留在主機板焊盤表面,還會沿著孔壁向上附著,形成立體包裹式焊點。這種結構大幅增加焊接接觸面積,形成卡扣式固定效果,模組經過長期震動、高低溫循環測試也不易脫焊虛焊,是普通貼片焊盤難以達到的性能。
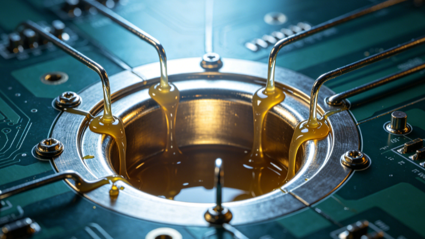
圖1. SMT 焊锡毛细爬升剖面
三、半孔PCB量產核心困難:公差管控門檻高
半孔PCB電氣、機械性能優勢突出,但加工廠統一將其劃為高難度特殊過程。工程師設計時若不熟悉工廠加工極限,盲目縮小尺寸,批量生產極易出現大面積報廢。量產環節主要需要解決兩類缺陷問題:
- 銅毛刺引發隱性短路。銑刀高速切削半孔鍍銅層時,銅材料延展性強,刀具轉速異常、刀刃磨損都會造成銅層撕裂翻邊,在孔邊形成細小銅屑。脫落銅屑落在相鄰半孔間,會產生肉眼難察覺的微短路,同時誘發高頻訊號串擾,影響設備射頻效能。
- 銅皮剝離與板材分層。通孔銅膜與FR-4基材的附著力,對半切割後直接下降一半。銑削力過大、板材耐熱Tg參數不足時,切割瞬間孔壁銅皮極易翹起。一旦出現銅皮剝離,貼片階段錫膏無法爬升附著,模組直接電氣斷路,整塊電路板只能作廢。
四、量產DFM實操設計準則
想要穩定提升生產良率,工程師使用EDA佈線時,必須遵循貼合車間加工能力的設計規範:
- 1. 尺寸與間距硬性要求
- 半孔成品孔徑:最低不能小於0.6mm,若孔徑低於0.4mm,鑽孔、壓合多工序誤差疊加,銑切後的半孔圓弧會嚴重變形,孔壁鍍層完整性無法保障。
- 相鄰半孔中心間距:建議至少1.0mm,焊盤間淨空保留0.35mm以上;間距過小,銑削時中間基材支撐力不足,銑刀側向力會連帶刮起週邊銅皮,出現連片剝離不良。
2. 焊盤佈局與表面處理選擇
- 不等長設計:電路板頂層、底層邊緣焊盤不要對稱設計,頂層焊盤向內縮短,底層焊盤向板內延伸0.3~0.5mm,形成高低落差。回流焊接時錫膏表面張力會均勻吸附子板,焊接一致性顯著提升。
- 電鍍硬金的強制性:需要多次插拔、重複測試的半孔,禁止使用化學鎳金鍍層,圖面必須標示鈷合金電鍍硬金,鍍層厚度不低於30微英吋。硬金顯微硬度超過HV170,多次摩擦後接觸面依舊平整無氧化,確保高速串列訊號傳輸穩定。
3. 加工流程與內層避讓規範
- 專用銑刀 V-score 加工:針對1.25Gbps以上高速訊號半孔區域,生產文件需註明使用抗毛邊專用銑刀,採用二次銑削製程:先粗銑整體輪廓,再精修半孔金屬邊緣,將加工公差控制在±0.05mm。
- 內層銅箔避讓:受銑切偏移誤差影響,半孔對應內層線路銅箔需向內退讓0.5mm以上,避免刀具刮傷內層高速走線。
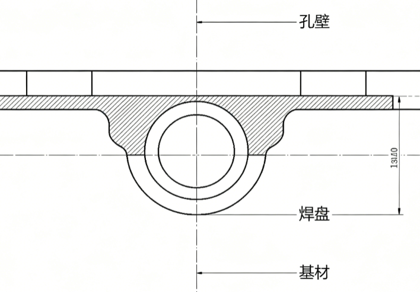
圖2.板邊半孔幾何結構
總結
如今高密度互連PCB廣泛應用,半孔早已不只是簡單導電接點,焊點長期承受震動、溫度衝擊,同時承載高頻訊號傳輸,結構設計需要兼顧力學與電氣雙重需求。成熟研發團隊不會把半孔規格全權交由工廠調整,專案前期設計階段,就要結合IPC產業標準,把孔徑、孔間距、硬金鍍層厚度納入DFM自我檢測流程。從源頭管控幾何公差,才能在實現設備輕薄小型化的同時,確保模組量產良率與長期使用穩定性。
持續學習
PCB 拼板設計全攻略:V-Cut、郵票孔、半孔板與分板方式比較
小尺寸 PCB 極少單片生產。板廠與 SMT 產線都對加工幅面有基本要求,設計定型之後,通常要先把多片小板拼合成一塊大板,這就是 PCB 拼板。拼法是否合理,直接影響板材利用率、SMT 良率,也決定了最終的分板方式。 拼板設計提醒 拼板圖應在打樣前交由 PCB 製造商與 SMT 組裝廠共同確認,尤其要先鎖定工藝邊、定位點、連接方式與分板設備。 一、PCB 拼板尺寸:拼板尺寸怎麼抓 拼板尺寸首先受 SMT 產線約束。一般 SMT 貼片機與迴焊爐的可處理範圍大致如下: 最小約 50 mm × 50 mm;尺寸再小,傳送軌道可能無法夾持。 常見的穩定區間是長邊 200 mm 至 250 mm、短邊 150 mm 至 200 mm,多數產線在此範圍內運行平穩。 上限因設備而異,常見檔位約 460 mm × 400 mm。拼板過大,迴焊過程中容易下垂變形。 除此之外,拼板還需要若干輔助結構: 工藝邊(rail):兩側各留約 5 mm 供軌道夾持,邊上不得放置元件。 光學定位點(fiducial):工藝邊上至少三處,直徑約 1 mm 的裸銅圓點,周圍保留 2 mm 淨空。 定位孔:常見直徑 3.0 mm 至 ......
Gerber 光繪檔檢視器(Gerber Viewer)檢圖與電腦輔助製造(CAM)驗證實施要點
Gerber 光繪檔檢視器(Gerber Viewer)檢圖與電腦輔助製造(CAM)驗證實施要點 絲印字符壓覆焊盤、阻焊開窗遺漏、鑽孔層與線路層對位偏差——此類問題在電子設計自動化(EDA)設計環境中難以察覺,卻在光繪輸出環節集中暴露。若由板廠電腦輔助製造(CAM)環節發現並退回,溝通與修改將消耗數個工作日;若未經發現直接投產,打樣費用與排產週期將一併損失。因此,發包前使用 Gerber 光繪檔檢視器(gerber viewer)對光繪檔案執行獨立檢查,是投入產出比最高的品質保障環節。需要明確的是,用於 PCB 製造的 Gerber 檔案(gerber files for pcb manufacturing)構成板廠投產的唯一技術依據,電子設計自動化(EDA)工程檔案並不進入製造流程,此為一切檢圖方法討論的前提。 發包前提醒 先在本機 Gerber Viewer 完成獨立檢查,再交由板廠 CAM 工程師進行製程審核,可縮短往返修改時間並降低版本誤用風險。 一、一份光繪包裡有什麼 RS-274X 光繪格式以一層一個檔案,檔名遵循約定俗成的層別規律。完成檢圖的前提是建立完整的層別地圖: 層別 常見副檔......
設計簽核的第一道防線:PCB 設計規則檢查
設計簽核的第一道防線:PCB 設計規則檢查(PCB DRC) 終端產品持續向高密度集成演進,球柵陣列(BGA)封裝間距壓縮至0.65mm乃至更細,電源軌數量同步增加,佈線餘量日趨緊迫。部分工程師在設計簽核階段僅執行一次設計規則檢查(DRC),確認無違規項後即安排發包。然而回顧板廠電腦輔助製造(CAM)退回的問題記錄可以發現,相當比例的製造性問題在設計端具備攔截條件——問題不在於設計規則檢查(DRC)是否執行,而在於規則集是否按目標板廠的製程能力完成配置。 PCB 設計規則檢查的功能,是使電子設計自動化(EDA)軟體依據預定義的規則集對佈線成果逐項核驗,間距不足、線寬超限、網路短路等違規項會被即時標記。規則集的本質,是工程師將板廠製程能力轉譯為軟體可執行的約束條件,其貼近實際製程的程度,直接決定簽核結果的工程價值。 一、電氣規則與製造規則的分工 規則體系分為兩類。電氣規則約束訊號層面:不同網路間最小間距、網路短路、未連接引腳等。製造規則對應板廠的可製造性邊界:最小線寬線距、最小孔徑、焊環寬度、阻焊橋寬等參數。線上設計規則檢查(DRC)在佈線過程中即時報錯,承擔過程控制;批次設計規則檢查(DRC)在設......
從每塊 PCB 面板獲得更多:選擇合適的面板尺寸
重點摘要 拼板決定成本:工廠按整個工作板報價,提高利用率可降低每塊板成本。 三種面板:原材料大板、工廠工作板及交付拼板。 保留間距:預留 5 mm 工藝邊,V-cut 周圍保留 1–2 mm 間距。 配合分板方式:矩形板採用 V-cut(0 mm 間隙),複雜外形採用銑刀連接位。 測試兩種方向:下單前將板旋轉 90°,找出最佳排版。 PCB 面板尺寸是訂單中你不會繪製、卻一定要付費的數字。你的電路板可能只有 40 × 30 mm,但工廠不會把它當成單獨小板加工,而是使用更大的矩形層壓板;單塊電路板只是完成成像、鑽孔、電鍍及銑削後留下的區段。 圖 1:分板前已完成元件貼裝的生產面板 工藝邊、間隙或未使用區域所浪費的空間,會由同一面板上的所有電路板共同承擔。把面板視為真正的生產單位後,這些間距規則就容易理解。本指南介紹三種常被稱為面板的物件、佔用可用面積的幾何限制,以及自動拼板工具可能遺漏的條件。 為何 PCB 面板尺寸會影響生產效率 面板尺寸決定已付費材料中有多少真正成為產品。 面板尺寸、材料利用率與 PCB 成本的關係 工廠實際按電路板佔用的面板面積報價。層壓板、鑽頭磨損、電鍍藥水、壓合時間及搬運......
免費 DFM 工具指南:提升 PCB 設計效率與可製造性
可製造性設計(Design for Manufacturability,DFM)可確保設計最適合實際製造與組裝,是印刷電路板(PCB)設計中的重要流程。使用免費 DFM 工具,可以大幅簡化這項流程,提升準確性與效率。本文將介紹免費 DFM 工具的優勢、它們在 PCB 設計中的作用,以及可能對專案帶來的影響。我們也會討論使用這些工具時常見的一些問題與解決方式,並說明它們在現代電子設計中的應用價值。 什麼是免費 DFM 工具? 免費 DFM 工具是一種用來協助評估與改善 PCB 設計的程式,讓設計更具成本效益並符合可製造性要求。這些工具可以在正式製造之前找出潛在問題,通常會分析 PCB 佈局中的多個方面,包括元件位置、走線方式以及製造限制。使用免費的 JLCDFM DFM 工具,可以協助設計人員提早發現錯誤、降低後續昂貴修改的可能性,並最佳化整體設計,以提升性能與可製造性。 使用免費 DFM 工具的主要優勢 錯誤偵測與修正: 免費 DFM 工具可以快速找出常見設計問題,包括元件擺放問題、走線寬度違規以及間距不足。提早發現這些問題,不僅有助於確保 PCB 能按照預期運作,也能降低製造錯誤的風險。 降低成......
PCB 銅箔平衡:透過 JLCPCB 實現最佳性能與高良率
重點摘要 銅箔平衡會策略性地在 PCB 各層分布銅箔,形成均勻密度,避免翹曲、電鍍不均、蝕刻不一致與訊號完整性問題。 理想銅密度目標落在 40%–60% 黃金比例,對稱層之間的密度差異應依 IPC-6012 標準控制在 15%–20% 以內。 盜銅/補償銅(點狀圖案或交叉網格)可在電鍍期間均衡電流密度,同時不會在稀疏訊號層上引入寄生電容。 JLCPCB 將銅箔平衡整合進自動化 DFM 檢查與拼板級製造流程,在高可靠性領域可實現低於 0.5% 的翹曲率。 常見錯誤包括忽略內層大面積空白區、將盜銅圖案放得太靠近高速走線(3W 規則),以及留下未連接任何網路的浮動銅島。 銅箔平衡是實現高良率、可靠印刷電路板時最重要卻又最常被忽略的要素之一。它是指在各層以及每一層內策略性地分布銅箔,以形成均勻密度。這可避免電路板翹曲、電鍍不均、蝕刻不一致與訊號完整性問題等製造缺陷。在 JLCPCB,我們將銅箔平衡原則整合到可製造性設計(DFM)檢查與精密製造流程中,確保從原型到量產都能獲得一致結果。 本完整指南將探討有效銅箔平衡背後的原理、挑戰、設計最佳實務與先進製造技術。本文結合實際製造經驗與產業標準,為希望最佳化性能......