如何使用焊錫膏:鋼板、針筒與烙鐵方法
1 分鐘
- 開始前:如何選擇與準備錫膏
- 方法 1:模板塗佈錫膏(最佳實務)
- 方法 2:針筒塗佈錫膏
- 方法 3:烙鐵塗佈錫膏
- 錫膏塗佈後回流
- 常見缺陷與排查
- 錫膏安全操作與清理
- 何時不適合手工使用錫膏
- 結論
- 錫膏 FAQ
重點摘要:如何使用錫膏
- 錫膏必須在元件放置之前塗佈,並使用控制好的加熱曲線回流。
- 使用模板印刷提供最穩定可靠的結果。
- 手工方法(針筒或烙鐵)僅適合低密度或維修作業。
錫膏是現代電子裝配的基礎。簡單來說,它是微小錫球與助焊劑混合形成的乳狀物。不同於傳統線錫,它在元件放置前塗佈,作為臨時黏著劑,熔化後形成永久電氣連接。
正確使用極為重要,因為大多數 SMT 缺陷,例如橋錫、冷焊或元件移位,都是由於錫膏量不足或操作不當造成。JLCPCB 使用自動噴印與 3D SPI(錫膏檢測)確保品質。
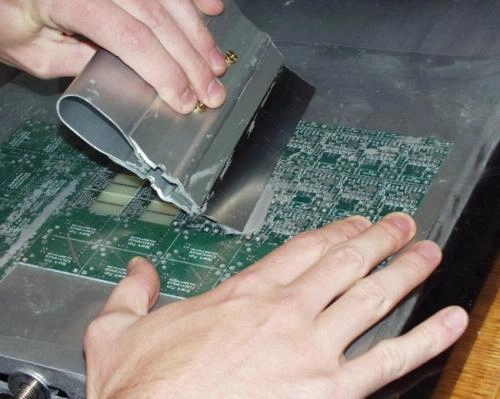
在模板上塗佈錫膏
開始前:如何選擇與準備錫膏
在使用針筒前,請確保材料正確且已準備好使用。
如何選擇適合的錫膏
不同錫膏性質不同。一般 SMT 作業,SAC305 (Sn96.5/Ag3.0/Cu0.5) 是無鉛組裝標準。如果是低溫維修作業,可選用鉛錫膏 (Sn63/Pb37),操作簡單但有健康風險。
還需選擇適合的顆粒大小(Type):
- Type 3:大部分元件標準用
- Type 4:更細粉末,適用於小元件(0402 或更小)
備註: JLCPCB SMT 組裝通常使用 Type 4 無鉛錫膏,適合細間距元件,確保模板釋放一致並最小化橋錫。
| 錫膏類型 | 顆粒大小 | 適用元件 | 原因 |
|---|---|---|---|
| Type 3 | 25–45 µm | 0603, 0805, SOIC | 流動性佳、成本低、標準保質期 |
| Type 4 | 20–38 µm | 0402, 0201, uBGA | 從微小模板孔釋放效果更佳 |
手工焊接建議使用「免清洗」助焊劑,回流後不必強力清洗電路板。
錫膏的正確準備方式
1. 自然解凍:使用前 3–4 小時從冰箱取出。不要在低溫時打開,否則空氣濕氣會凝結,回流時形成錫球。
2. 輕輕混合:若使用罐裝,輕輕混合約 1 分鐘,使助焊劑均勻。
備註:塗佈模板後,可操作 4–8 小時,濕度與溫度會縮短至 2–3 小時。
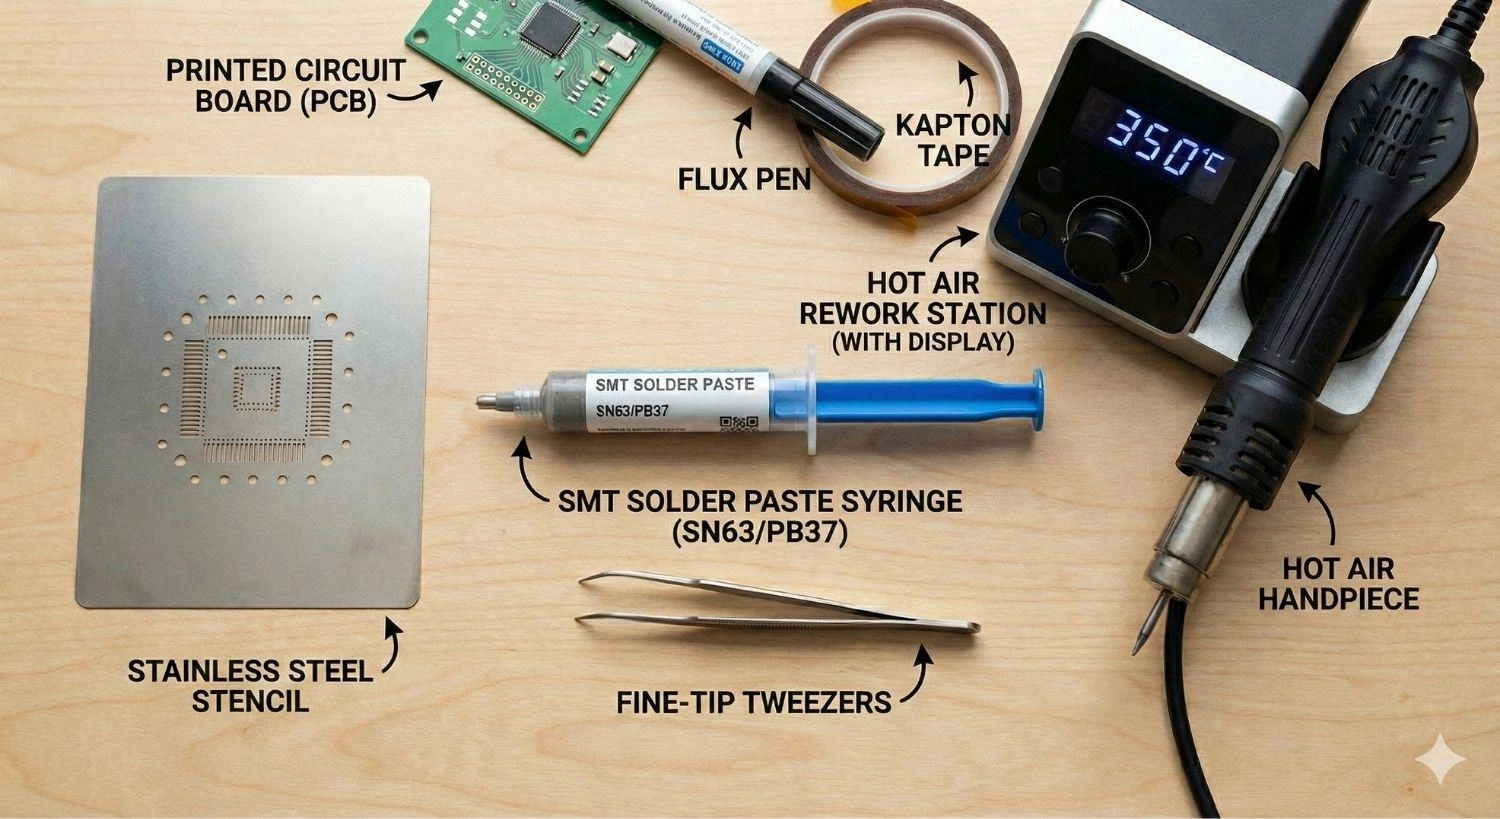
使用錫膏必備工具
- 錫膏(針筒或罐裝)
- 模板:激光切割不鏽鋼最佳,JLCPCB 提供電拋光模板以利釋放
- 刮刀:金屬刀或舊信用卡
- 鑷子:細尖,用於放置元件
- 熱源:熱風槍、回流熱板或專用回流爐
注意
根據 PCB 複雜程度與設備,有三種主要塗佈方式。
方法 1:模板塗佈錫膏(最佳實務)
最可靠的方法,模擬專業流程。模板可確保每個焊盤獲得精確錫膏量。
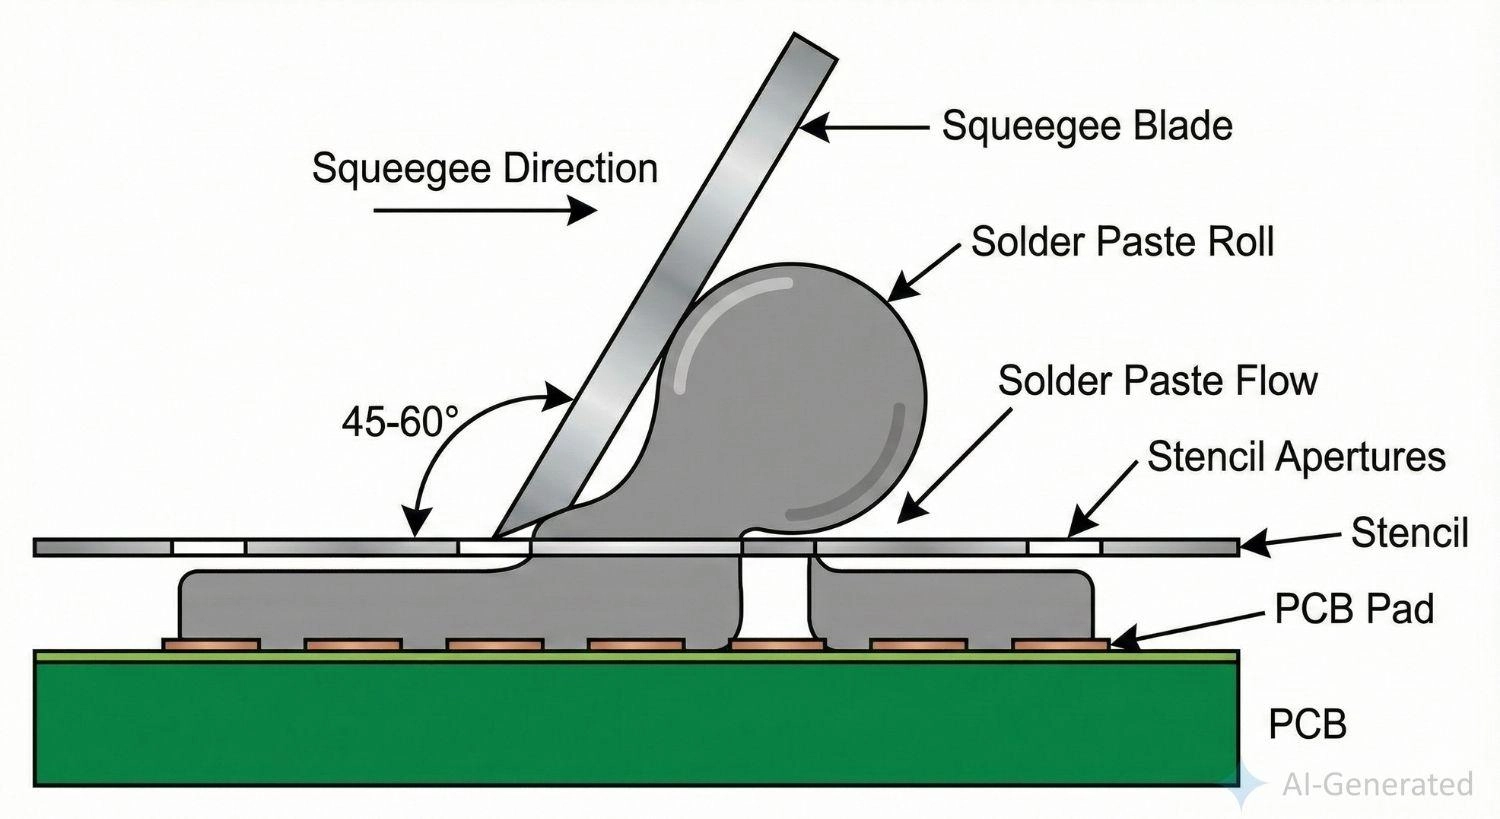
SMT 模板印刷流程,刮刀與錫膏角度示意。
- 對齊並固定:將 PCB 固定於平面,模板對準焊盤,貼牢。
- 塗佈錫膏:將錫膏擠在模板上方,避免直接塗在孔上。
- 刮平:刮刀保持 45°角,均勻施壓,填充孔洞,避免厚層覆蓋。
- 垂直抬起模板,勿滑動。
- 檢查:焊膏堆積應整齊呈小方塊。
- 放置元件並回流加熱。
常見錯誤:
- 壓力過大 → 錫膏從孔中溢出,焊量不足
- 壓力不足 → 模板表面留薄層,可能短路
- 對齊錯誤 → 與焊膏遮罩接觸,形成錫球
方法 2:針筒塗佈錫膏
適合維修或單件原型,無法訂製模板時使用。
- 選針頭:粉紅色 #20 或藍色 #22
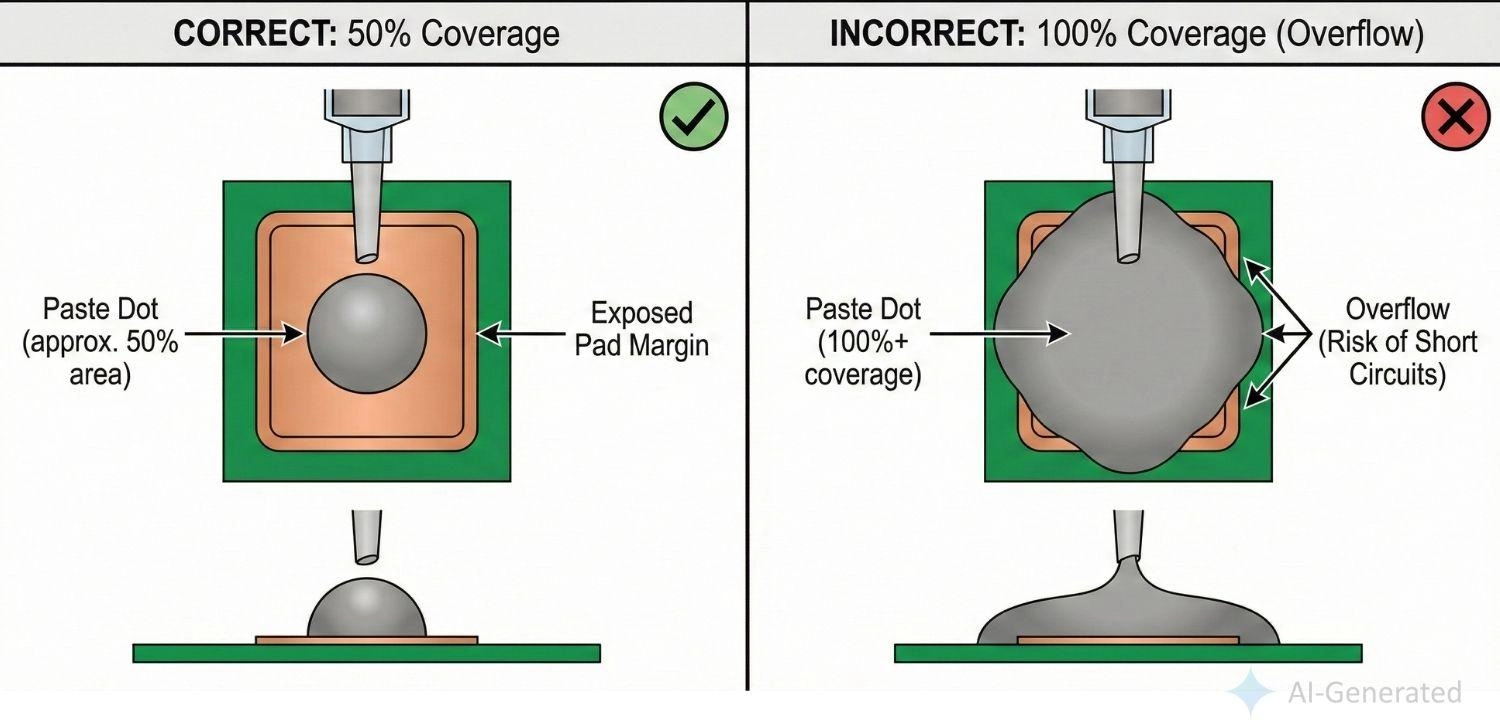
- 直立擠壓,點在焊盤上形成微小圓點
- 控制量:覆蓋焊盤 50–60%,回流時自然擴散
- 放置元件,勿用力壓下
- 回流加熱
技巧:QFN / BGA 禁用針筒,體積一致性難控制,易造成短路,應使用模板。
方法 3:烙鐵塗佈錫膏
適用於快速維修或大元件臨時固定。
- 在焊盤塗少量錫膏(如可能,塗於元件引腳)
- 先稍微加熱焊盤
- 用烙鐵尖加熱焊盤,錫膏熔化形成焊點
注意事項:
- 濺射:烙鐵(350°C+)接觸濕錫膏,溶劑快速沸騰,產生濺射
- 助焊劑燒焦:過熱會破壞助焊劑清潔效果,焊點顆粒感
錫膏塗佈後回流
回流加熱形成可靠電氣連接。專業組裝使用多區爐控制精準溫度,家用可模擬。
學習更多:回流焊原理與注意事項
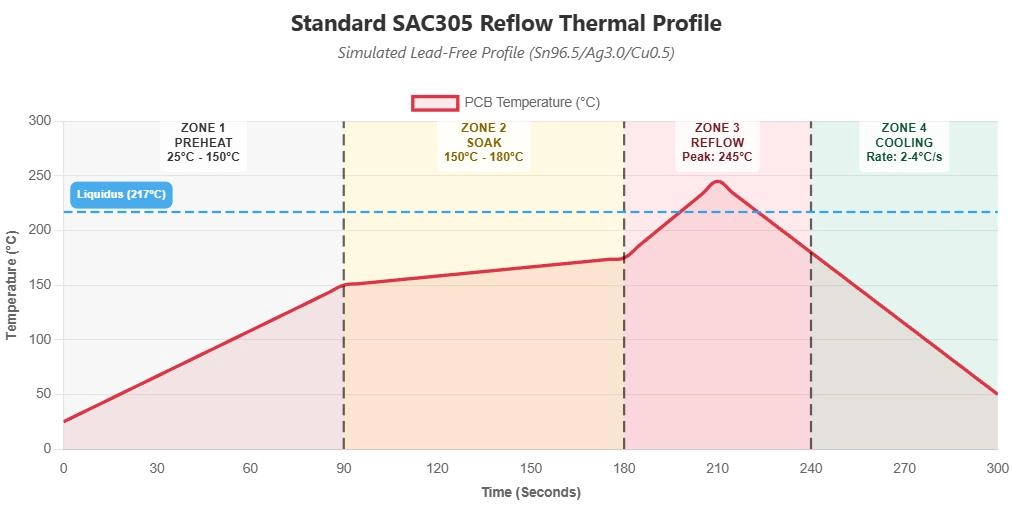
#1:使用熱風槍
- 中等氣流,避免吹走元件
- 預熱 PCB 至約 150°C 約 30 秒
- 對元件加熱,環繞移動熱風嘴,保持 3–5 cm 距離
- 觀察灰色錫膏變銀亮,為濕潤作用,焊點亮後即可停止加熱
#2:使用回流熱板或小型烤箱
- 將 PCB 放置冷板或烤箱上
- 鉛錫膏 Sn63:峰值 230°C,無鉛 SAC305:峰值 250°C
- 加熱至溶化,助焊劑起泡後錫膏熔化
- 熔化後自然冷卻,避免吹風快速冷卻
錫膏回流成功視覺檢查清單
- 自我對齊:焊點熔化表面張力將元件拉至焊盤中心
- 良好焊點:光滑、亮、凹形
- 不良焊點:暗淡、顆粒或球狀
常見缺陷與排查
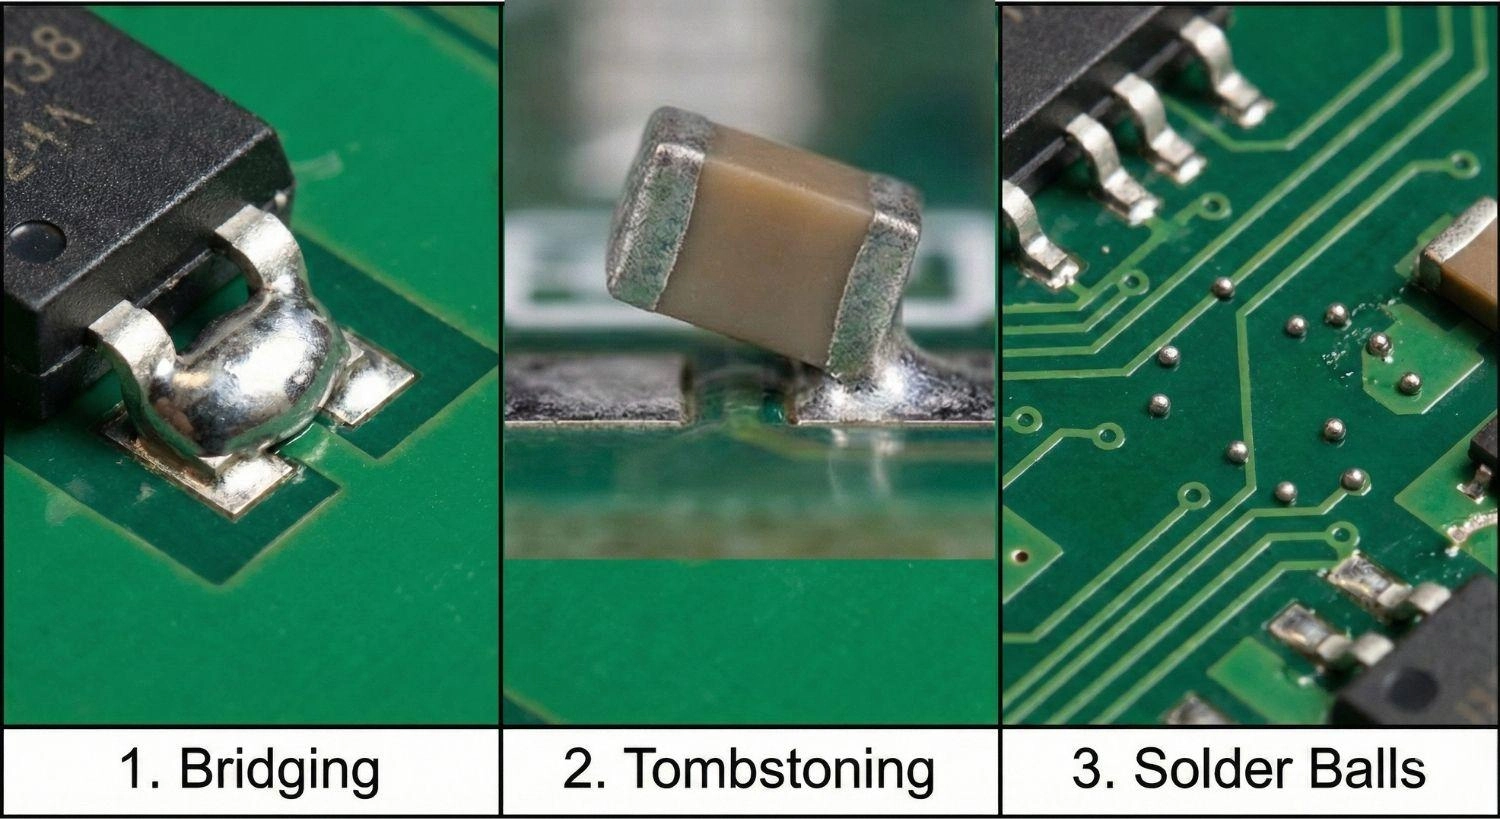
| 問題 | 可能原因 | 快速解決 |
|---|---|---|
| 橋錫 | 錫膏過多或模板刮抹不當 | 用銅編織帶吸走多餘錫,下次使用更薄模板 |
| 冷焊 | 加熱不足,錫膏未完全熔化 | 加熱焊點並補助焊劑,確保達峰值溫度 |
| 焊接不濕潤 | 焊盤氧化或錫膏老化 | 清潔焊盤,加入新助焊劑,再加熱 |
| 元件立起 | 加熱不均 | 均勻加熱 PCB,檢查焊盤設計 |
| 錫球 | 加熱太快 | 延長預熱階段,使溶劑慢速揮發 |
錫膏安全操作與清理
- 未固化:用異丙醇立即清理
- 不可重複使用:剩餘錫膏存放「廢料罐」
- 安全:助焊劑可刺激皮膚,鉛有毒,佩戴手套並用抽風設備
何時不適合手工使用錫膏
- 細間距 IC(<0.5mm)→ 手工難控,易短路
- QFN / 大面積接地焊盤 → 易浮起或傾斜
- BGA 元件 → 需 X 光檢查
結論
掌握錫膏塗佈技能可提升電子設計能力,使小型高效元件得以使用。方法依設備而定:模板(最佳品質)、針筒(快速原型)、烙鐵(維修)。最終品質依加熱曲線與精準塗佈而定,複雜板建議使用 JLCPCB PCBA 服務。
錫膏 FAQ
Q: 使用錫膏量多少適合?
手工針筒:焊盤面積約 50% 高度約 0.1mm。模板:模板厚度自動決定量。
Q: 可以回流兩次嗎?
技術上可以,但風險大。再加熱會增厚金屬間化合層,使焊點脆弱,助焊劑消耗。若重工,需加新助焊劑。
Q: 錫膏最佳溫度是多少?
鉛錫膏 Sn63/Pb37 峰值 210–220°C,無鉛 SAC305 峰值 235–245°C。
Q: 錫膏塗佈後可放多久再回流?
最佳在兩小時內完成。若時間過長,溶劑揮發,錫膏變「黏乾」,導致焊接不良。
Q: SMD 使用錫膏好還是線錫好?
錫膏優於線錫,可平放元件並一次回流。線錫需手持元件與烙鐵,微小元件難操作。
持續學習
BGA 重新植球詳解:完整流程、工具、風險與最佳實務
在現代電子設計中,球柵陣列(BGA)已成為高效能晶片的標準,可在極小面積內實現數千個 I/O 連接。然而,這種密度也形成了「黑盒子」情境:連接點被隱藏,冷焊或熱疲勞裂紋等缺陷肉眼無法看見。不像 QFP 可用烙鐵修復,失效的 BGA 可能讓整塊板子報廢。 BGA 重新植球(reballing)是解決此問題的關鍵方案。這是一種精密工序:移除元件、清除舊焊料,並重新佈置全新焊球,以恢復完整的電氣與機械完整性。 本指南深入探討 BGA 重新植球的技術細節——從金屬間化合物鍵合的物理原理,到成功所需的特定溫度曲線。我們也將說明 JLCPCB 的工業級組裝標準如何在首次製造時降低這些風險。 BGA 重新植球一覽(快速概覽) 項目 摘要 是什麼 移除 BGA 晶片上的舊焊球並換上新焊球的維修流程 何時使用 當 BGA 焊點因熱循環、跌落損壞或製造缺陷而失效時 成功率 通常 60%–90%,取決於晶片狀況、工具與技術人員技巧 難度 高——需要專業設備與經驗 典型費用範圍 每顆晶片 USD $20–$150+,視尺寸與複雜度而定 工程師提示:若 BGA 失效是因 PCB 焊墊損壞或晶片內部缺陷,重新植球無法解決問題......
高可靠互連免焊接化:Press-Fit壓接連接器PCB設計與量產管控
AI伺服器電源背板、5G基站射頻單元、電動汽車域控制器、軌交信號設備,共同點是振動劇烈、電流巨大、壽命要求十五年起步,傳統焊接式背板連接器在這些場景逐漸失寵。硬體工程師接觸press fit connector PCB方案時,疑問集中在壓接孔到底按什麼公差設計、壓接質量靠什麼保證,這兩點恰恰是量產翻車的重災區。 Press-Fit連接器用彈性順應針(Compliant Pin)替代焊點,壓入鍍通孔後針體彈性變形與孔壁形成氣密接觸,無須回流焊、無助焊劑殘留,可單針返修。IEC 60352-5把這種連接定義為無焊壓入式連接,車規與工控領域已大規模替代焊接背板,press fit backplane connector成為電源與訊號互連的PCB connector types中的主流選項。 一、壓接結構與工藝原理 順應針主流是魚眼針(Eye-of-the-Needle):針體中部鏤空成菱形孔,壓入時針樑彈性收攏,進入孔內後回彈撐緊孔壁,接觸壓力維持在孔壁屈服強度附近。另有C型彈片針與四爪針,載流能力與插拔壽命各異,選型先看連接器廠規格書,針型決定press fit hole tolerance窗口。 壓......
BGA 返修工作站完整指南:2026 熱風、紅外線與設備選購比較
如果您经常处理 BGA(Ball Grid Array,球栅阵列)元件,就会知道它们的维修或更换有多么困难。由于焊点隐藏在晶片底部,BGA 返修需要专用工具以及精确的温度控制——这正是 BGA 返修工作站发挥关键作用的地方。 不过,市面上的选择非常多,要挑选合适的 BGA 返修工作站并不容易。应该选择热风加热还是红外线加热?是否需要光学对位?手动、半自动与全自动系统之间又有什么差异? 本指南将说明 BGA 返修工作站的运作方式、比较不同类型、介绍选购时应注意的关键功能,并整理 2026 年值得考虑的设备选择,协助您找到符合实际需求的解决方案。 什么是 BGA 返修工作站? BGA 返修工作站是一套专业整合式工作系统,专门透过严格控制的温度曲线来拆卸与更换表面黏著元件(SMD)。与一般烙铁或基础热风枪不同,这类设备能够进行局部加热,同时避免周围 PCB 或邻近微型元件承受可能造成损伤的热应力。 专业 BGA 返修工作站的核心通常包括:用于熔化晶片焊球的上部加热器、用于预热整个 PCB 并防止翘曲的底部预热器、将电路板牢固固定并维持平整的 PCB 夹具,以及用于准确放置新元件的精密对位系统。 图:专业......
SMD 重工指南:避免 PCB 損傷的工具、溫度與技巧
從更換燒毀的穩壓器、修正錯誤的元件數值,到移除細間距 IC 上的錫橋,SMD 重工是電子製造與原型製作中的一項必要技能。它能讓工程師修復組裝缺陷、導入設計變更,並在不必重新製作新板的情況下,挽救有價值的 PCB,避免額外成本與延誤。 在本指南中,您將學到: 什麼是 SMD 重工 常見重工場景 所需工具與溫度 安全拆除與安裝 依封裝類型區分的技巧 真實維修案例 常見失效與預防方式 何時應重工,何時應更換 什麼是 SMD 重工?為什麼它很重要? SMD 重工是指在保護 PCB 與周邊元件的前提下,使用局部加熱方式,受控地拆除、修復或更換表面黏著元件(SMD)的流程。它常用於修正組裝缺陷、更換故障元件,或在不重新製作整片電路板的情況下導入工程變更。 SMD 重工對以下情況非常重要: 原型驗證:在最初硬體 bring-up 階段修正發現的錯誤,並在設計定稿量產前完成驗證; 工程變更單(ECO)修改:立即導入設計微調或元件數值更新,讓正在進行的測試能繼續推進; 製造良率提升:修正檢查與測試中發現的組裝缺陷,例如錫橋、立碑、焊點錫量不足或元件偏位。 現場維修:透過更換特定故障元件,延長退回產品的使用壽命,並降......
免焊壓接連接器PCB設計:孔徑、鍍銅與佈局要點
重點摘要 壓接原理:Eye of Needle(EON)柔性引腳靠可控彈性變形與孔壁形成氣密式冷銲接點,避免焊接熱應力。 孔徑管制:壓接孔徑直接影響插入力、正向力與接觸可靠度,必須明確指定鑽頭尺寸與成品孔徑。 孔壁鍍銅:壓接孔通常要求孔壁平均銅厚不低於25μm,局部最薄處不低於20μm。 表面處理:HASL不建議用於壓接孔;ENIG鍍層均勻,浸錫則可降低插入力與孔壁受損風險。 佈局重點:反焊盤、走線淨空、表層孔環與壓接工具禁置區都要在PCB Layout階段預先規劃。 在伺服器背板、大電流電源模組,或是航太等級的厚板設計場景,傳統波峰焊、通孔回流焊早就碰到了難以突破的物理瓶頸。當電路板厚度超過3.0mm、銅層多達十幾層時,整板熱質量極大,焊接熱量會被快速導走,通孔內的焊料爬昇不足,很容易出現冷焊、空洞這類致命缺陷;要是為了焊透硬拉高爐溫,又容易造成板材分層,或是燙傷周邊的SMD元件。 為了平衡高熱質量板材與組裝可靠度的矛盾,硬體工程師逐漸轉向純機械咬合的方案——免焊式電路板連接器。靠精密的機械干涉結構,完全排除熱應力與助焊劑的影響。以下就從原理、孔徑管制、佈局規則幾個層面,整理壓接工藝的設計實務要......
封裝內部的微觀博弈:PCB組裝製程現場實務談MSL管控與烘烤作業
重點摘要 濕敏風險:塑膠封裝積體電路會吸收環境中的水氣,高溫迴流焊時水分迅速汽化,可能造成封裝剝離、焊線斷裂及爆米花效應。 MSL 管控:Moisture Sensitivity Level(MSL)用來描述元件對濕氣與迴流焊熱衝擊的耐受程度,並搭配 Floor Life 管理拆封後的容許暴露時間。 防潮儲存:防潮袋 MBB、乾燥劑與濕度指示卡 HIC 是主要防潮措施;低濕乾燥櫃可以暫停暴露時間累計,但不能將已使用的 Floor Life 歸零。 受潮烘烤:受潮元件可依 J-STD-033 採用 125℃、90℃ 或 40℃ 等不同烘烤條件,溫度越低,所需除濕時間通常越長。 烘烤風險:長時間高溫烘烤可能造成接腳氧化及金屬間化合物過度成長,原稿中特別指出累計 125℃ 烘烤時間不得超過 96 小時。 在 SMT 表面黏著產線中,高溫是讓晶片元件與電路板完成焊接的重要條件,但同一股熱能也可能對元件封裝內部造成強烈衝擊。當高密度 PCBA 進入峰值溫度可達約 260℃ 的無鉛迴流焊爐時,塑膠封裝積體電路(PEMs)內部最容易被忽略的風險之一,就是水氣。 為了降低水氣導致的封裝可靠度問題,電子製造業會從 ......