從每塊 PCB 面板獲得更多:選擇合適的面板尺寸
2 分鐘
- 為何 PCB 面板尺寸會影響生產效率
- 標準面板尺寸:設計師須知
- PCB 拼板不只是把電路板放在一起
- 選擇 PCB 面板尺寸時應考慮甚麼?
- 使用 PCB 拼板計算器快速規劃
- 專業 PCB 製造商如何優化拼板生產
- PCB 面板尺寸常見問題
- 結語
重點摘要
- 拼板決定成本:工廠按整個工作板報價,提高利用率可降低每塊板成本。
- 三種面板:原材料大板、工廠工作板及交付拼板。
- 保留間距:預留 5 mm 工藝邊,V-cut 周圍保留 1–2 mm 間距。
- 配合分板方式:矩形板採用 V-cut(0 mm 間隙),複雜外形採用銑刀連接位。
- 測試兩種方向:下單前將板旋轉 90°,找出最佳排版。
PCB 面板尺寸是訂單中你不會繪製、卻一定要付費的數字。你的電路板可能只有 40 × 30 mm,但工廠不會把它當成單獨小板加工,而是使用更大的矩形層壓板;單塊電路板只是完成成像、鑽孔、電鍍及銑削後留下的區段。
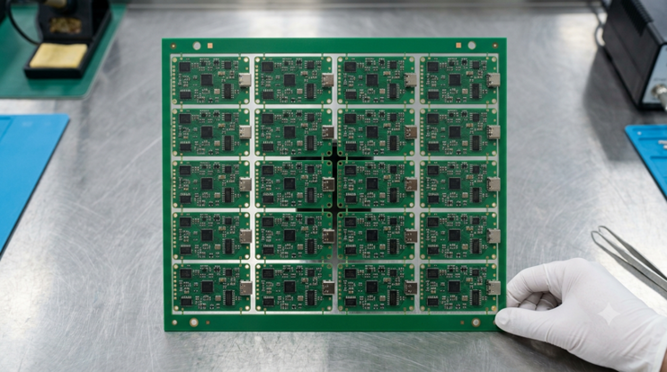
圖 1:分板前已完成元件貼裝的生產面板
工藝邊、間隙或未使用區域所浪費的空間,會由同一面板上的所有電路板共同承擔。把面板視為真正的生產單位後,這些間距規則就容易理解。本指南介紹三種常被稱為面板的物件、佔用可用面積的幾何限制,以及自動拼板工具可能遺漏的條件。
為何 PCB 面板尺寸會影響生產效率
面板尺寸決定已付費材料中有多少真正成為產品。
面板尺寸、材料利用率與 PCB 成本的關係
工廠實際按電路板佔用的面板面積報價。層壓板、鑽頭磨損、電鍍藥水、壓合時間及搬運費用都按面板計算。每塊板成本等於面板成本除以面板上合格電路板數量。
利用率連接這兩個數字,即電路板總面積除以承載它們的面板面積。利用率 80% 的面板有五分之一成本花在廢料上,這部分會加到每塊板。電路板外形稍有變化,利用率就可能大幅改變。
面板尺寸如何影響製造效率與良率
製造每一步的固定成本按面板計算,而不是按單板計算。鑽孔機一次裝載整疊面板並執行一個程式;電鍍線及壓合機也按固定槽位和開口運作。面板上的電路板數量加倍,固定成本分攤到每塊板的比例便減半。
但面板越大不一定越好。面板邊緣和角落的電鍍電流密度較高,寬面板的銅厚會不均勻;壓合時層壓板也會膨脹收縮,距離工具孔越遠,尺寸偏移累積越大。
標準面板尺寸:設計師須知
「面板」可指三種完全不同的物件:材料供應商提供的原材料大板、工廠使用的工作板,以及你設計的交付拼板。
PCB 製造常見面板尺寸
覆銅層壓板通常以大張形式交付,常見 FR-4 尺寸為 1041 × 1245 mm(41 × 49 in),亦有 1030 × 1230 mm(40 × 48 in)。工廠再將其切成工作板,送入鑽孔、成像、電鍍及蝕刻設備。
- 最常見工作板為 457 × 610 mm(18 × 24 in),可用面積約 406 × 559 mm(16 × 22 in)。
- 小型工廠使用 305 × 457 mm(12 × 18 in),高產量則可使用 533 × 610 mm(21 × 24 in)。
交付拼板是第三種面板,也是唯一由你繪製的面板。它以 V-cut 或連接位連接多塊電路板,並加入工藝邊,讓整體可作為單一組件送入裝配線。
| 類型 | 典型尺寸 | 決定者 | 對設計的意義 |
|---|---|---|---|
| 層壓板大板 | 1041 × 1245 mm | 材料供應商 | 決定後續工作板尺寸 |
| 工作板 | 457 × 610 mm;可用 406 × 559 mm | 製造商 | 你的電路板及拼板應能高效排入其中 |
| 交付拼板 | JLCPCB V-cut:70 × 70 至 475 × 475 mm | 你或製造商 | 由你指定工藝邊、間距及分板方式 |
| 單塊電路板 | 2 層板最高約 670 × 600 mm | 你 | 所有面板都必須容納的外形 |
只有後兩行由你控制。JLCPCB 的實際尺寸限制會按層數而變化,4 層約為 663 × 593 mm,6 層及以上約為 656 × 586 mm。
為何沒有單一最佳面板尺寸
最佳尺寸取決於待拼板電路板的大小及長寬比。100 × 20 mm 長條板和 60 × 60 mm 方板,在不同面板上的利用率可能最高。
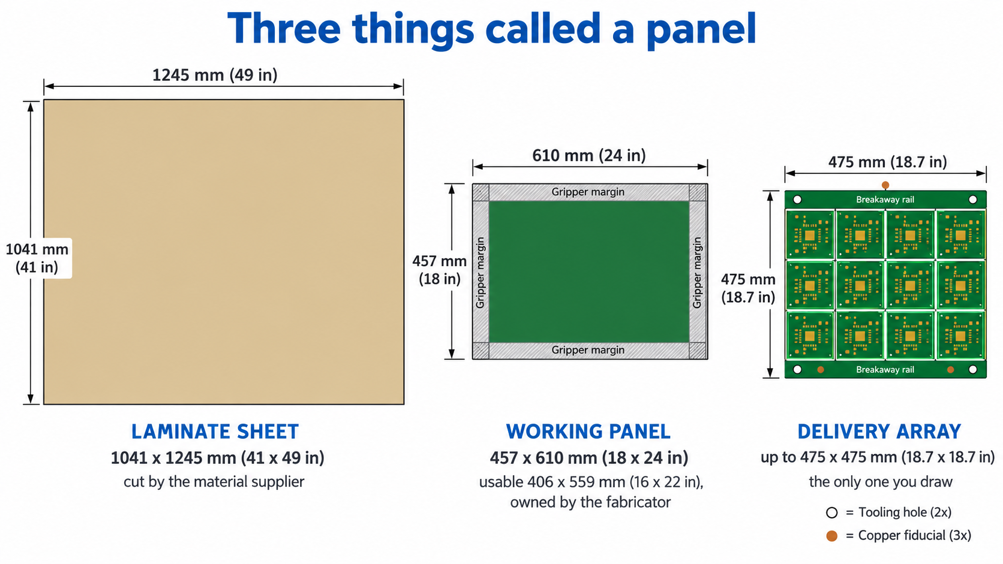
圖 2:按比例展示三種 PCB 面板
層數也會縮小選擇範圍:12 層板的對位要求高於 2 層板,製造商通常使用較小工作板控制壓合偏移。JLCPCB V-cut 支援 70 × 70 至 475 × 475 mm,低於下限無法夾持,高於上限則不能通過分板設備。
PCB 拼板不只是把電路板放在一起
拼板像是排版謎題,但電路板周圍的幾何條件決定面板能否真正製造及組裝。
拼板如何決定數量與佈局
數量由節距決定,而不是只看板尺寸。節距等於板尺寸加上分板所需間隙。例如 40 mm 電路板之間有 2 mm 銑槽,該方向佔用 42 mm。用可用面板長度除以節距並向下取整,即可得到列數。將電路板旋轉 90° 通常能改善排列。JLCPCB 一張面板可混合最多 5 種設計而不收額外設計費,總上限為 10 種。
間距、工藝邊、工具孔與製造邊
工藝邊是面板邊緣的裸層壓板條帶,用於輸送帶夾持。JLCPCB 建議工藝邊寬度為 5 mm(197 mil),可安全夾持並容納工具孔及定位標記。
| 面板特徵 | JLCPCB 建議尺寸 | 用途 | 錯誤後果 |
|---|---|---|---|
| 工藝邊 | 5 mm | 供輸送帶及夾具夾持 | 邊緣元件可能被撞落 |
| 工具孔 | 2 mm 非鍍通孔,非對稱放置 | 定位鋼網及貼片針 | 鋼網偏位,錫膏落在焊盤外 |
| Fiducial 定位標記 | 1 mm 銅點,中心距邊 3.85 mm | 提供全局光學基準 | 設備無法修正面板偏斜或伸縮 |
| 板間間隙 | 銑削 1.6–2.4 mm;V-cut 為 0 mm | 容納銑刀及公差 | 銑刀切入外形或銅箔 |
| 銅到銑削邊 | 最低 0.2 mm,建議 0.3–0.5 mm | 避免銅箔接觸刀具 | 銅毛刺或接地平面受損 |
提高利用率並保持可製造性
將最後一塊電路板擠入面板很容易,但問題通常也由此開始。即使是有經驗的設計師,也會在幾項取捨中犯同樣錯誤;只要在下單前發現,通常都能低成本修正。
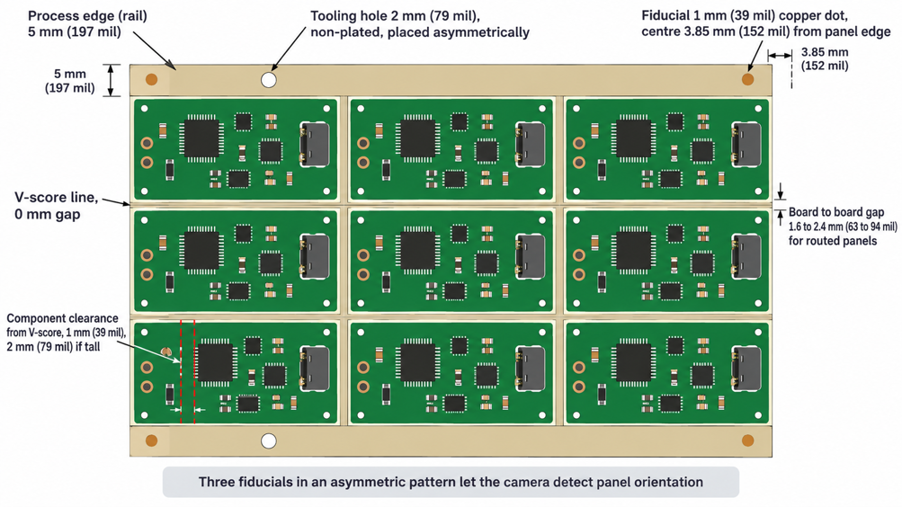
圖 3:交付拼板上的面板工藝結構標註
- 刪除工藝邊以增加一列,會移除輸送帶唯一可夾持的表面。組裝廠可能拒收檔案,或重新加入工藝邊。應保留 5 mm 工藝邊,改為縮小電路板外形以節省面積。
- 將高大連接器放在 V-cut 線旁,分板時會對下方接點施加應力。元件距分板線至少 1 mm;高大或對應力敏感的元件至少 2 mm。
- 交錯旋轉不同外形以互相嵌合看似有效,但會令生產線出現混合貼裝方向。除非利用率提升非常顯著,否則應讓所有電路板保持同一方向。
- 忽略 Fiducial 定位標記會降低所有細間距元件的貼裝精度。相機沒有參考點,便無法修正面板伸縮;工藝邊上的 3 個 1 mm 定位點幾乎不佔用可用面積。
選擇 PCB 面板尺寸時應考慮甚麼?
板尺寸、層數及銅重
層數和銅重量也會影響面板可以安全做到的大小:
- 層數越高,對位要求越嚴格。 10 層板累積的對位誤差比 4 層板多,因此密集多層板通常採用較小陣列,以將對位控制在環形焊盤限制內。
- 重銅需要更長蝕刻時間。 2 oz(70 µm)外層比 1 oz(35 µm)外層需要更長蝕刻時間,大面板上的蝕刻速率差異也會更明顯。
- 較小面板有助減少線寬變化及對位誤差,尤其適用於密集或重銅設計。
從完成外形開始,包括安裝耳、半孔邊及連接器突出部分。層數越高,對位要求越嚴格,通常需要較小拼板;重銅層蝕刻時間更長,大面板上的蝕刻速率差異也更大。
設備與製程限制
JLCPCB V-cut 設備接受 70 × 70 至 475 × 475 mm,且板厚不能低於 0.6 mm。V-cut 溝槽約 25°,由兩面對稱切入,留下約為板厚三分之一的連接網。
銑削、分板與邊緣間距
矩形板可採用 V-cut 拼板,板間間隙為 0 mm;不規則外形使用連接位銑削,間隙 1.6–2.4 mm;小型輕板可使用鼠咬孔。鼠咬孔通常採用 0.60 mm 鑽孔,每組 5–8 孔,孔距 0.35–0.4 mm,最低 0.3 mm。
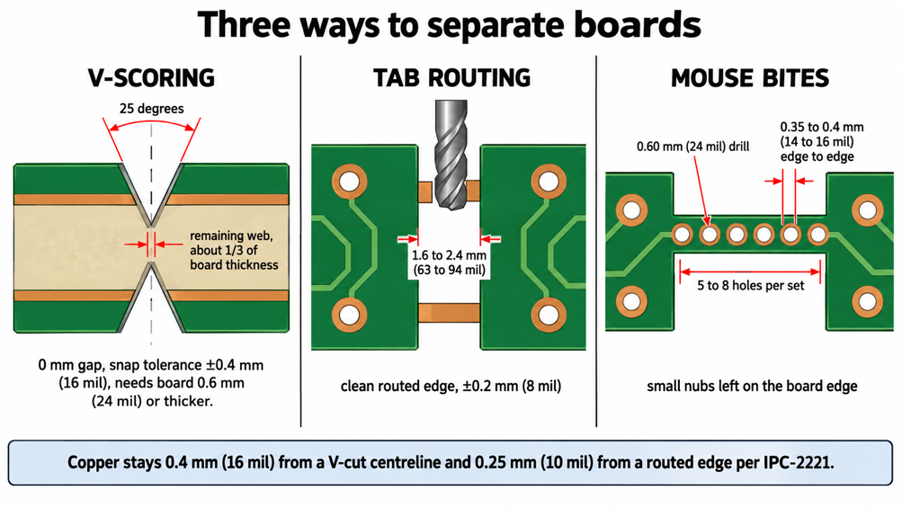
圖 4:V-cut、連接位銑削及鼠咬孔截面比較
| 方式 | 板間間隙 | 邊緣品質 | 適用場合 |
|---|---|---|---|
| V-cut | 0 mm | 折板後有輕微凸邊,約 ±0.4 mm | 直線排列的矩形板 |
| 連接位銑削 | 1.6–2.4 mm | 整潔銑削邊,約 ±0.2 mm | 不規則外形、開槽及曲邊 |
| 鼠咬孔 | 1.6–2.4 mm | 邊緣留有小凸點,外觀要求高時需修整 | 需手動折出的細小電路板 |
使用 PCB 拼板計算器快速規劃
計算器可快速回答「一個矩形能放入另一個矩形多少份」;但它通常看不到連接器突出、半孔、元件禁入區及高元件與 V-cut 的距離。
估算面板可容納的 PCB 數量
- 扣除工藝邊:200 × 150 mm 面板上下各 5 mm 邊後,可用尺寸為 200 × 140 mm。
- 加入分板間隙取得節距:V-cut 的 40 × 30 mm 板節距仍為 40 × 30 mm。
- 除以節距並向下取整:200/40=5 列,140/30=4 行,共 20 塊。
- 旋轉 90° 再計算:200/30=6 列,140/40=3 行,共 18 塊。
- 選擇較佳方向並檢查利用率:20 塊 × 1200 mm²,相對 30000 mm² 面板,利用率為 80%。
矩形板利用率高於約 75% 通常健康;低於 60% 往往代表板外形與面板不匹配,可先微調外形數毫米。
自動計算的限制
自動工具把電路板視為純矩形,無法看見連接器突出、半孔、元件高度或 V-cut 禁入區。它可能把兩塊板零間隙貼在一起,但頂層元件仍需距 V-cut 至少 1 mm,高元件需 2 mm。
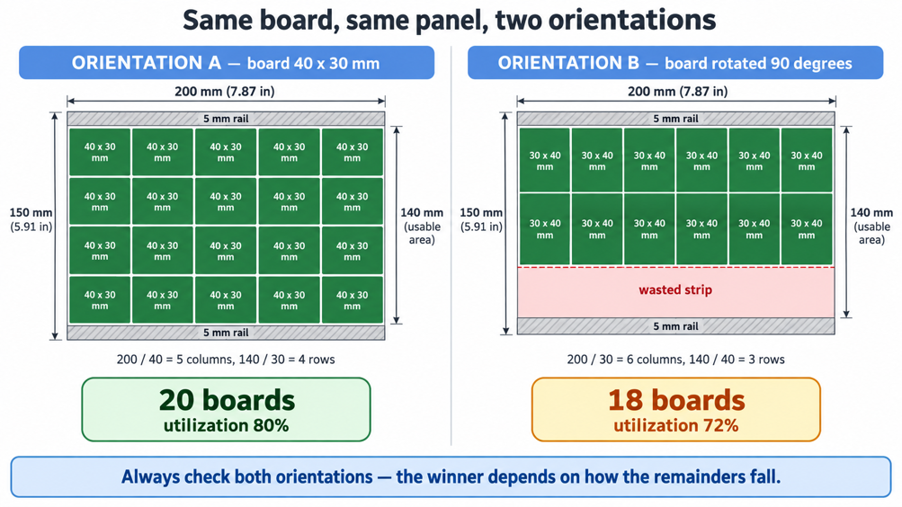
圖 5:兩種方向的每面板板數計算
計算器可能因 V-cut 外形為幾何上的零間隙,而將兩塊電路板直接貼在一起;但頂層元件仍需距分板線 1 mm,高大或對應力敏感的元件需 2 mm。元件禁入區是此類工具最常遺漏的限制,方向及組裝成本也不在其計算範圍內。
專業 PCB 製造商如何優化拼板生產
製造商會把你的 Gerber 放入自身工作板,平衡當日其他訂單,並加入工藝邊、工具孔及 Fiducial。JLCPCB 可自動完成大部分工作,你可上傳電路板後查看面板方案,再決定由客戶或工廠拼板。電路板由 2 美元起,拼板方案及價格會在報價頁展示。
工程審查與拼板優化
工程審查是將 Gerber 轉化為生產拼板的階段。CAM 工程師會根據電路板外形決定工作板可容納的數量,加入生產線所需的工藝邊、工具孔及定位標記,並標示銑刀無法通過的間距。
JLCPCB 可自動完成大部分工作。你可以上傳電路板並查看面板方案,再決定是否採用。選擇由客戶拼板或由 JLCPCB 拼板,便決定由誰繪製陣列。交由工廠處理時,工藝邊、Fiducial 及工具孔都會預先放置。電路板由 2 美元起,拼板方案會在報價頁直接列出。
由拼板設計到製造及品質檢驗
面板固定後,所有後續工序都將其視為一個整體。內層以整面板進行成像及蝕刻,再疊板及壓合;因此層間對位會跨整面板量度。鑽孔則根據工具孔在整面板上執行同一套程式。
- 檢查同樣在面板層級進行。 自動光學檢查會掃描整個面板,並將每塊電路板與設計資料比較。
- 分板會刻意安排在最後。 若提早分板,後續表面處理工序便要搬運數十塊細小電路板。
從壓合到最終測試,面板都是製造單位;直到製程最後幾分鐘,電路板才會成為獨立物件。
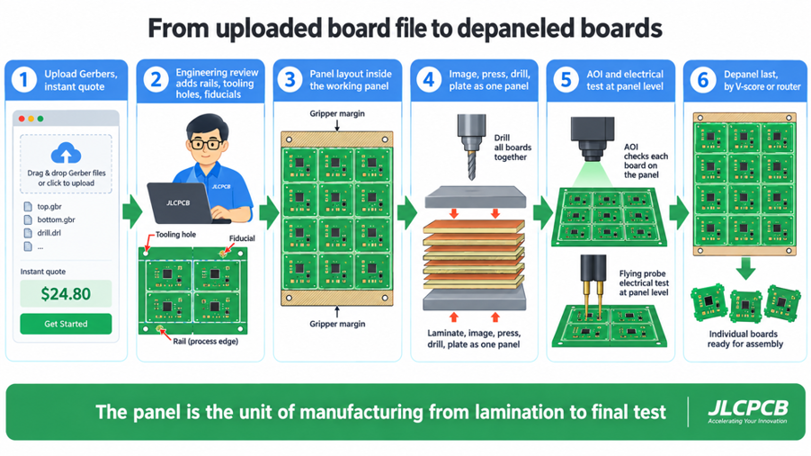
圖 6:由上傳電路板檔案到完成分板
PCB 面板尺寸常見問題
問:可訂購的最大 PCB 面板尺寸是多少?
JLCPCB V-cut 拼板最大為 475 × 475 mm,最小為 70 × 70 mm。銑削及鼠咬孔拼板遵循單板尺寸限制,2 層 FR-4 最高約 670 × 600 mm,6 層及以上約 656 × 586 mm。
問:應自行拼板還是交由製造商處理?
除非有特定要求,建議交由製造商處理,因為工廠熟悉自己的工作板尺寸。若需要固定分板方式、貼片方向或混合多種設計,才自行拼板。
問:面板越大,電路板一定越便宜嗎?
不一定。面板變大後,電鍍均勻性、蝕刻速率及層間對位差異會增加;高層數或重銅板的廢料成本可能抵銷固定成本節省。
問:工藝邊和間隙會佔用多少面板面積?
200 mm 面板上下各 5 mm 工藝邊立即佔用 5% 長度;40 mm 板之間 2 mm 銑槽再佔約 5%,總體開銷常達 10–20%。
問:可以在一張面板混合不同電路板設計嗎?
可以。JLCPCB 一張面板最多 5 種設計不收額外設計費,總上限 10 種;第 6 種起按獨立設計收費,且所有設計必須共用相同疊層、厚度及表面處理。
結語
工廠製造的是面板,而不是單塊電路板。每塊板價格等於面板價格除以合格板數量,因此工藝邊、間隙及未使用角落都已包含在報價中。請檢查兩種方向、遵守禁入區,並讓工程審查判斷最後幾毫米空間的價值。JLCPCB 的即時報價及自動拼板可為每次修改提供低成本檢查。
持續學習
PCB 拼板設計全攻略:V-Cut、郵票孔、半孔板與分板方式比較
小尺寸 PCB 極少單片生產。板廠與 SMT 產線都對加工幅面有基本要求,設計定型之後,通常要先把多片小板拼合成一塊大板,這就是 PCB 拼板。拼法是否合理,直接影響板材利用率、SMT 良率,也決定了最終的分板方式。 拼板設計提醒 拼板圖應在打樣前交由 PCB 製造商與 SMT 組裝廠共同確認,尤其要先鎖定工藝邊、定位點、連接方式與分板設備。 一、PCB 拼板尺寸:拼板尺寸怎麼抓 拼板尺寸首先受 SMT 產線約束。一般 SMT 貼片機與迴焊爐的可處理範圍大致如下: 最小約 50 mm × 50 mm;尺寸再小,傳送軌道可能無法夾持。 常見的穩定區間是長邊 200 mm 至 250 mm、短邊 150 mm 至 200 mm,多數產線在此範圍內運行平穩。 上限因設備而異,常見檔位約 460 mm × 400 mm。拼板過大,迴焊過程中容易下垂變形。 除此之外,拼板還需要若干輔助結構: 工藝邊(rail):兩側各留約 5 mm 供軌道夾持,邊上不得放置元件。 光學定位點(fiducial):工藝邊上至少三處,直徑約 1 mm 的裸銅圓點,周圍保留 2 mm 淨空。 定位孔:常見直徑 3.0 mm 至 ......
Gerber 光繪檔檢視器(Gerber Viewer)檢圖與電腦輔助製造(CAM)驗證實施要點
Gerber 光繪檔檢視器(Gerber Viewer)檢圖與電腦輔助製造(CAM)驗證實施要點 絲印字符壓覆焊盤、阻焊開窗遺漏、鑽孔層與線路層對位偏差——此類問題在電子設計自動化(EDA)設計環境中難以察覺,卻在光繪輸出環節集中暴露。若由板廠電腦輔助製造(CAM)環節發現並退回,溝通與修改將消耗數個工作日;若未經發現直接投產,打樣費用與排產週期將一併損失。因此,發包前使用 Gerber 光繪檔檢視器(gerber viewer)對光繪檔案執行獨立檢查,是投入產出比最高的品質保障環節。需要明確的是,用於 PCB 製造的 Gerber 檔案(gerber files for pcb manufacturing)構成板廠投產的唯一技術依據,電子設計自動化(EDA)工程檔案並不進入製造流程,此為一切檢圖方法討論的前提。 發包前提醒 先在本機 Gerber Viewer 完成獨立檢查,再交由板廠 CAM 工程師進行製程審核,可縮短往返修改時間並降低版本誤用風險。 一、一份光繪包裡有什麼 RS-274X 光繪格式以一層一個檔案,檔名遵循約定俗成的層別規律。完成檢圖的前提是建立完整的層別地圖: 層別 常見副檔......
設計簽核的第一道防線:PCB 設計規則檢查
設計簽核的第一道防線:PCB 設計規則檢查(PCB DRC) 終端產品持續向高密度集成演進,球柵陣列(BGA)封裝間距壓縮至0.65mm乃至更細,電源軌數量同步增加,佈線餘量日趨緊迫。部分工程師在設計簽核階段僅執行一次設計規則檢查(DRC),確認無違規項後即安排發包。然而回顧板廠電腦輔助製造(CAM)退回的問題記錄可以發現,相當比例的製造性問題在設計端具備攔截條件——問題不在於設計規則檢查(DRC)是否執行,而在於規則集是否按目標板廠的製程能力完成配置。 PCB 設計規則檢查的功能,是使電子設計自動化(EDA)軟體依據預定義的規則集對佈線成果逐項核驗,間距不足、線寬超限、網路短路等違規項會被即時標記。規則集的本質,是工程師將板廠製程能力轉譯為軟體可執行的約束條件,其貼近實際製程的程度,直接決定簽核結果的工程價值。 一、電氣規則與製造規則的分工 規則體系分為兩類。電氣規則約束訊號層面:不同網路間最小間距、網路短路、未連接引腳等。製造規則對應板廠的可製造性邊界:最小線寬線距、最小孔徑、焊環寬度、阻焊橋寬等參數。線上設計規則檢查(DRC)在佈線過程中即時報錯,承擔過程控制;批次設計規則檢查(DRC)在設......
從每塊 PCB 面板獲得更多:選擇合適的面板尺寸
重點摘要 拼板決定成本:工廠按整個工作板報價,提高利用率可降低每塊板成本。 三種面板:原材料大板、工廠工作板及交付拼板。 保留間距:預留 5 mm 工藝邊,V-cut 周圍保留 1–2 mm 間距。 配合分板方式:矩形板採用 V-cut(0 mm 間隙),複雜外形採用銑刀連接位。 測試兩種方向:下單前將板旋轉 90°,找出最佳排版。 PCB 面板尺寸是訂單中你不會繪製、卻一定要付費的數字。你的電路板可能只有 40 × 30 mm,但工廠不會把它當成單獨小板加工,而是使用更大的矩形層壓板;單塊電路板只是完成成像、鑽孔、電鍍及銑削後留下的區段。 圖 1:分板前已完成元件貼裝的生產面板 工藝邊、間隙或未使用區域所浪費的空間,會由同一面板上的所有電路板共同承擔。把面板視為真正的生產單位後,這些間距規則就容易理解。本指南介紹三種常被稱為面板的物件、佔用可用面積的幾何限制,以及自動拼板工具可能遺漏的條件。 為何 PCB 面板尺寸會影響生產效率 面板尺寸決定已付費材料中有多少真正成為產品。 面板尺寸、材料利用率與 PCB 成本的關係 工廠實際按電路板佔用的面板面積報價。層壓板、鑽頭磨損、電鍍藥水、壓合時間及搬運......
免費 DFM 工具指南:提升 PCB 設計效率與可製造性
可製造性設計(Design for Manufacturability,DFM)可確保設計最適合實際製造與組裝,是印刷電路板(PCB)設計中的重要流程。使用免費 DFM 工具,可以大幅簡化這項流程,提升準確性與效率。本文將介紹免費 DFM 工具的優勢、它們在 PCB 設計中的作用,以及可能對專案帶來的影響。我們也會討論使用這些工具時常見的一些問題與解決方式,並說明它們在現代電子設計中的應用價值。 什麼是免費 DFM 工具? 免費 DFM 工具是一種用來協助評估與改善 PCB 設計的程式,讓設計更具成本效益並符合可製造性要求。這些工具可以在正式製造之前找出潛在問題,通常會分析 PCB 佈局中的多個方面,包括元件位置、走線方式以及製造限制。使用免費的 JLCDFM DFM 工具,可以協助設計人員提早發現錯誤、降低後續昂貴修改的可能性,並最佳化整體設計,以提升性能與可製造性。 使用免費 DFM 工具的主要優勢 錯誤偵測與修正: 免費 DFM 工具可以快速找出常見設計問題,包括元件擺放問題、走線寬度違規以及間距不足。提早發現這些問題,不僅有助於確保 PCB 能按照預期運作,也能降低製造錯誤的風險。 降低成......
PCB 銅箔平衡:透過 JLCPCB 實現最佳性能與高良率
重點摘要 銅箔平衡會策略性地在 PCB 各層分布銅箔,形成均勻密度,避免翹曲、電鍍不均、蝕刻不一致與訊號完整性問題。 理想銅密度目標落在 40%–60% 黃金比例,對稱層之間的密度差異應依 IPC-6012 標準控制在 15%–20% 以內。 盜銅/補償銅(點狀圖案或交叉網格)可在電鍍期間均衡電流密度,同時不會在稀疏訊號層上引入寄生電容。 JLCPCB 將銅箔平衡整合進自動化 DFM 檢查與拼板級製造流程,在高可靠性領域可實現低於 0.5% 的翹曲率。 常見錯誤包括忽略內層大面積空白區、將盜銅圖案放得太靠近高速走線(3W 規則),以及留下未連接任何網路的浮動銅島。 銅箔平衡是實現高良率、可靠印刷電路板時最重要卻又最常被忽略的要素之一。它是指在各層以及每一層內策略性地分布銅箔,以形成均勻密度。這可避免電路板翹曲、電鍍不均、蝕刻不一致與訊號完整性問題等製造缺陷。在 JLCPCB,我們將銅箔平衡原則整合到可製造性設計(DFM)檢查與精密製造流程中,確保從原型到量產都能獲得一致結果。 本完整指南將探討有效銅箔平衡背後的原理、挑戰、設計最佳實務與先進製造技術。本文結合實際製造經驗與產業標準,為希望最佳化性能......