SMT 鋼網存放與壽命:如何存放鋼網並延長其使用壽命
1 分鐘
- 快速答案:SMT 鋼網應如何存放?
- SMT 鋼網會過期嗎?鋼網壽命與錫膏保存期
- 哪些因素決定 SMT 鋼網的壽命?
- 如何存放 SMT 鋼網(逐步說明)
- 有框與無框:存放及操作差異
- 鋼網製造品質如何影響壽命
- 鋼網磨損的跡象(以及何時更換)
- 常見存放及壽命問題(以及解決方法)
- SMT 鋼網存放及壽命常見問題
- 結語:SMT 鋼網壽命取決於存放
重點摘要
保持清潔乾燥: 鋼網放回貨架前,先清除所有錫膏和助焊劑,再將兩面及開口徹底乾燥。
妥善支撐,切勿鬆散堆疊: 將鋼網平放並全面支撐,或直立放在架上;存放區應清潔、乾燥、溫度穩定,並遠離灰塵和陽光。
鋼網不像錫膏般有保質期: 鋼網壽命取決於清潔度、操作方式、濕氣、材料、塗層,以及框架或網紗狀況,而不是某個保存期限。
幾何形狀改變時應更換: 清潔可改善殘留物造成的缺陷,但箔片翹曲、開口變大或網紗張力喪失,都表示鋼網已磨損。
錫膏鋼網是精密工具。其開口按微米級公差切割,每次印刷都依賴這些幾何尺寸保持雷射切割完成時的狀態。然而,許多鋼網提早報廢,原因與正常磨損關係不大。SMT 鋼網存放不當,可能令箔片翹曲、令濕氣積聚在鋼材表面,並讓錫膏在開口內硬化。換言之,鋼網壽命可能在貨架上流失,而不是在印刷機上耗盡。
本指南說明正確存放鋼網的方法,以及真正決定其可用壽命的因素;亦會介紹如何判斷清潔已無法解決問題、必須更換鋼網的時機。
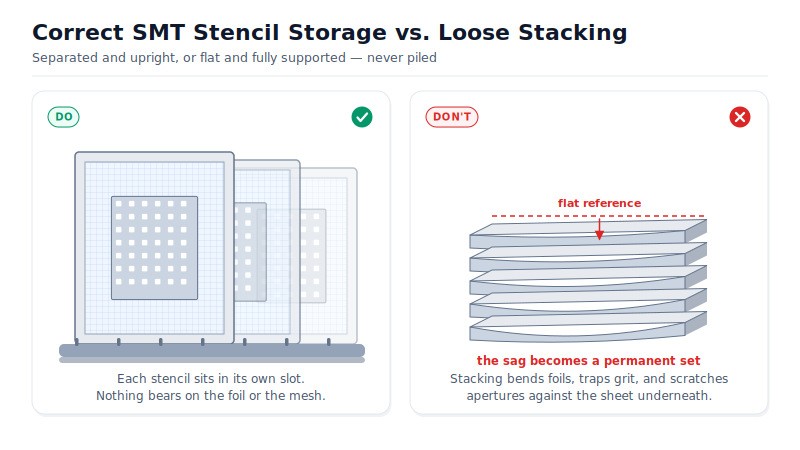
圖 1:每張鋼網都應單獨承托;鬆散堆疊會令每張箔片永久變形。
快速答案:SMT 鋼網應如何存放?
清除鋼網上的所有錫膏和助焊劑,再將兩面及開口徹底乾燥。將鋼網平放並全面支撐,或直立放在架上 — 切勿鬆散堆疊 — 存放於清潔、乾燥、室溫且遠離灰塵和陽光的區域。只要箔片、開口、框架及網紗保持良好狀態,不鏽鋼鋼網妥善存放後可使用多年。
SMT 鋼網會過期嗎?鋼網壽命與錫膏保存期
錫膏和鋼網常被歸入同一個「消耗品」類別,因而容易造成混淆。
錫膏確實會過期。它是化學性活躍的材料,保存期以月計,通常以冷藏方式運送,標籤上載有「使用期限」。Indium Corporation 發布的指引指出,−20 °C 至 10 °C 是常見的冷藏範圍;亦提醒部分錫膏不可冷凍,並要求按先入先出的原則使用批次。
鋼網沒有相應的化學保存期。清潔乾燥的不鏽鋼鋼網,不會僅因存放了一段時間而正常劣化。只要存放得當,且沒有出現實體損傷、污染或變形,存放三年後取出的鋼網仍可能按規格印刷。
因此,鋼網壽命不是固定的到期日,而是鋼網在開口、平整度或框架張力超出可接受品質範圍前,持續提供潔淨且準確印刷的期間。這個終點主要由實體狀況、污染、操作及製程使用情況決定,而不是單看存放時間。
哪些因素決定 SMT 鋼網的壽命?
結果取決於兩件事:鋼網的製造方式,以及兩次印刷之間的處理方式。
清潔度。 留在開口內的乾涸錫膏和助焊劑,是影響鋼網效能和壽命的最大因素之一。殘留物會令開口變窄,使錫膏沉積量下降,有效面積比低於設計值。IPC-7525 將面積比列為錫膏脫模的重要因素,約 0.66 或以上是常用的設計目標。部分堵塞的開口可能令原本符合要求的設計低於該目標。硬化殘留物也更難清除,容易令操作員嘗試刮除。
操作。 指紋、彎折箔片或掉落框架都會留下痕跡。凹痕、摺痕和刮花的開口壁無法完全恢復。箔片一旦摺過,便不會再平整貼合電路板。
濕氣。 被困在鋼材表面的溶劑或冷凝水會造成污漬和點蝕,尤其是在清潔化學品原地乾涸的地方。
材料和結構。 304 HTA 是經冷軋至全硬狀態,再於低溫進行張力退火的 304 不鏽鋼。這個工藝旨在釋放內應力,同時不會顯著軟化箔片。普通冷軋 304 保留較多殘餘應力,雷射切割可能不均勻地釋放這些應力,造成典型的「薯片狀」翹曲。
塗層。 納米塗層和電解拋光都能降低錫膏黏附。兩次印刷之間,開口可保持更清潔,亦不需要過於強力的清潔,從而間接延長可用壽命。
框架和網紗。 在有框鋼網中,網紗使箔片保持張力。網紗鬆弛或撕裂,即使箔片本身完好,也會令鋼網壽命終結。
鋼網壽命關鍵因素
| 對鋼網壽命的影響 | 應採取的措施 | |
|---|---|---|
| 開口內的殘留物 | 令開口變窄、沉積量下降,並會隨時間硬化 | 最後一次印刷後立即清潔;切勿存放骯髒的鋼網 |
| 實體操作 | 凹痕、摺痕及無法恢復的刮花開口壁 | 握住框架或邊緣操作;切勿摺疊或堆疊箔片 |
| 濕氣/濕度 | 箔片出現污漬和點蝕;殘留物更難清除 | 將兩面徹底乾燥;潮濕環境中加入乾燥劑 |
| 材料及塗層 | 決定基本耐腐蝕性和錫膏脫模能力 | 指定 304 HTA 不鏽鋼;考慮加上納米塗層 |
| 網紗/框架張力 | 網紗鬆弛或撕裂,即使箔片狀況良好也會縮短壽命 | 直立存放;避免網紗承受壓力和撞擊 |
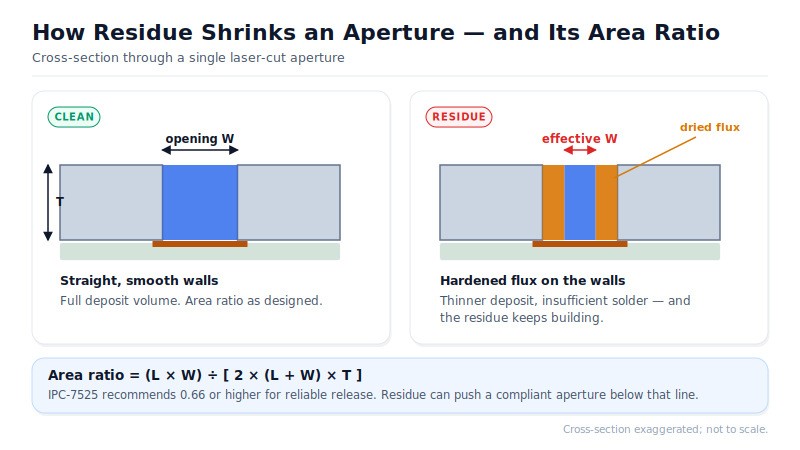
圖 2:硬化助焊劑會令開口變窄,使有效面積比低於設計值。
如何存放 SMT 鋼網(逐步說明)
存放前清潔
最後一塊電路板印刷完成後,立即清除錫膏和助焊劑。濕的殘留物通常較容易清除;乾涸殘留物可能需要浸泡,並會堵塞細小開口。我們的 SMT 鋼網清潔指南介紹清潔流程和建議頻率。
徹底乾燥
開口內殘留的溶劑或水分,可能造成氧化,或在乾燥時留下殘留環。鋼網存放前,使用無塵紙巾或潔淨乾燥的壓縮空氣,將兩面及開口乾燥。
保護箔片
覆蓋有效區域,避免任何物件在其上拖過。對於無框箔片,應讓整張板材平放並全面支撐,因為沒有支撐的懸空處最容易開始產生摺痕。
直立或平放支撐存放
使用專用架、櫃或套袋。不要將鋼網鬆散地一張壓在另一張上。鬆散堆疊會令箔片變形、使碎屑壓向印刷區,並損壞開口壁。
控制環境
保持存放區清潔、乾燥和室溫穩定,遠離陽光直射、灰塵及震動。在潮濕氣候下加入乾燥劑包,並按計劃檢查。
標籤及記錄
在每張鋼網上標註零件編號、版本及最後清潔日期。簡單的記錄可確保下一輪生產選用正確且符合規格的鋼網,而不是已被取代的版本。
短期與長期存放。 同日兩次生產之間,如很快會再次使用鋼網,例行擦拭並妥善存放或已足夠。若要過夜存放,或數月內可能不會再次生產,應完整執行清潔、乾燥及保護流程。
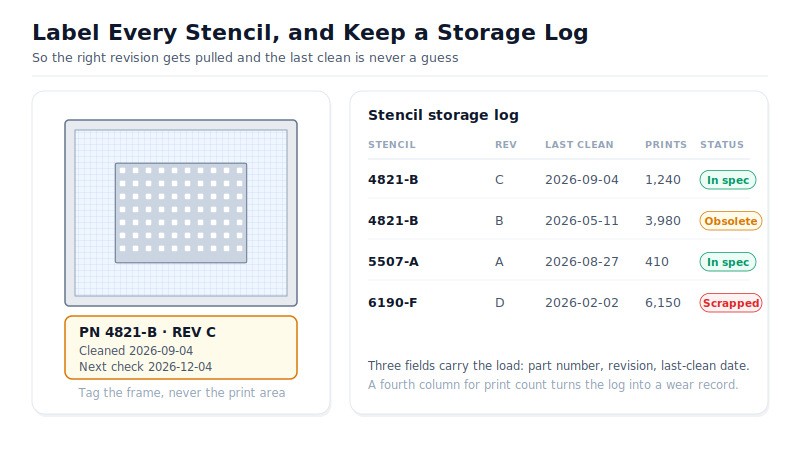
圖 3:零件編號、版本及最後清潔日期可避免將錯誤鋼網放上印刷機。
有框與無框:存放及操作差異
有框鋼網以網紗及框架組件將箔片繃緊。應直立存放於有槽架中,避免任何物件壓在網紗上。主要風險是網紗張力喪失或網紗損壞,因此要避免網紗邊框承受壓力和撞擊。
無框箔片則有相反問題:它們薄、柔韌而且容易摺痕。應平放並在底部全面支撐,或放入能均勻承托板材的箔片座/模板框。彎折、凹陷及摺痕是主要風險。
如要了解兩種格式的結構差異,請參閱我們的 錫膏鋼網類型指南。
按鋼網類型存放
| 鋼網類型 | 最佳存放方式 | 應避免的主要風險 |
|---|---|---|
| 有框/張力式 | 直立放在有槽架上,網紗不受負載且不被觸碰 | 網紗承受壓力或撞擊,導致張力喪失 |
| 無框(箔片) | 平放並全面支撐,或放在箔片座/模板框中 | 沒有支撐的板材彎折、摺痕或凹陷 |
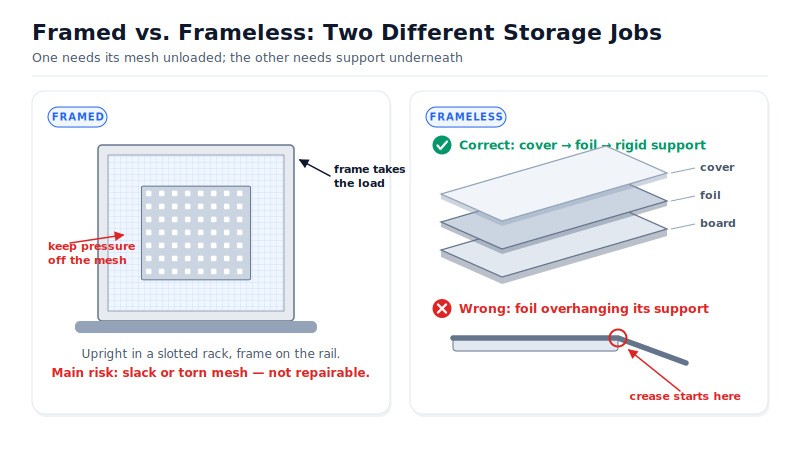
圖 4:有框鋼網需要讓網紗不承受負載;無框箔片需要底部支撐。
鋼網製造品質如何影響壽命
存放能保護鋼網,而製造品質首先決定了需要保護的基礎。三個關鍵因素起主要作用。
材料。 304 HTA 不鏽鋼 — 經張力退火,而非「高張力」或「高溫」處理 — 在反覆印刷期間可提供良好耐腐蝕性和尺寸穩定性。較低品質的箔片可能更容易變形或產生污漬。
切割品質。 一致的雷射切割有助於形成平滑且輪廓清晰的開口壁。平滑的開口壁可改善錫膏脫模,並減少黏附在開口壁上的殘留物,從而可能降低強力清潔的需要。粗糙或不規則的開口壁會留住更多助焊劑和錫膏殘留物,長期下來可能造成開口堵塞。
塗層。 電解拋光是陽極工藝,可溶解雷射在開口壁留下的微細毛刺和熔渣。納米塗層則透過真空沉積,加入納米厚度的氟矽膠層,可排斥水性及油性助焊劑。兩者結合可令每次印刷的殘留物更少,並可採用較溫和的清潔方式。相關原理請參閱我們的納米塗層鋼網及PCB 鋼網的電解拋光原理。
選擇更換鋼網時,應檢查不鏽鋼牌號、雷射切割公差及可選的表面處理。例如,JLCPCB 提供採用 304 HTA 不鏽鋼製成的鋼網,標示切割公差為 ±0.003 mm(±0.12 mil)。有框和無框格式均可選,並可選配納米塗層及電解拋光。厚度和材料選擇請參閱我們的 錫膏鋼網選擇指南。
鋼網磨損的跡象(以及何時更換)
以下五個常見跡象表示鋼網可能接近工作壽命終點:
- 箔片不再平整貼合 — 出現可見波紋、中央拱起,或角落離開電路板。
- 有框鋼網的網紗鬆弛、撕裂,或在黏接線位置鬆脫。
- 在放大觀察下,開口看起來變大、角落變圓或邊緣參差。
- 印刷區出現深刮痕,尤其是橫跨多排開口的位置。
- 妥善清潔後仍存在的印刷缺陷 — 橋接、沉積不足,或同一電路板位置的沉積量不一致。
判斷規則很簡單:如果缺陷在妥善清潔後消失,鋼網可能仍適合繼續使用。如果幾何形狀本身已改變 — 例如開口變大、箔片無法平放或網紗張力喪失 — 通常必須更換。清潔無法恢復永久改變的幾何形狀。
兩項標準有助於作出判斷。IPC-7527 說明可接受的錫膏沉積應有的狀態 — 橋接、塗抹、偏位、體積不足 — 這正是磨損鋼網的典型問題。下游方面,IPC-A-610 規定成品焊點是否合格,IPC J-STD-001 則訂定相關製程要求。當任一階段的印刷失敗且清潔無效時,應更換鋼網。至於清潔程序本身及方法選擇,請參閱清潔指南和我們對比 手動與自動鋼網清潔。本節重點是診斷,而非方法。
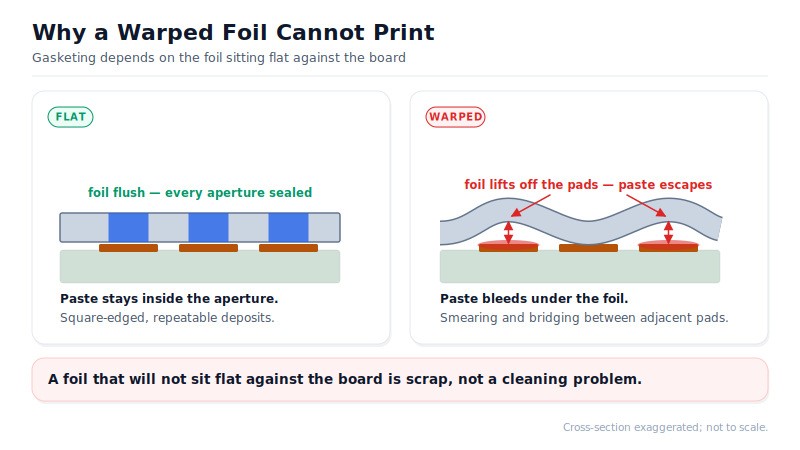
圖 5:箔片不再平整貼合後,錫膏會從底部滲出,清潔也無法解決。
常見存放及壽命問題(以及解決方法)
| 問題 | 解決方法 |
|---|---|
| 存放後乾涸錫膏卡在開口內 | 每次生產後立即清潔,存放前再清潔一次。對已硬化的殘留物,請按照清潔指南中的浸泡或超聲波方法處理,不要刮除,因為刮除會損壞開口壁。 |
| 箔片出現類似鏽斑或氧化 | 304 不鏽鋼在正常條件下具良好耐腐蝕性,因此可見斑點可能表示有積聚濕氣、污染,或接觸腐蝕性殘留物。含氯化物的殘留物和指紋可能造成點蝕,尤其在溫暖潮濕環境下。存放前徹底乾燥,在櫃內放置乾燥劑,並用 IPA 擦拭。如果開口已點蝕,應報廢鋼網。 |
| 箔片翹曲或彎折 | 這通常由堆疊或沒有支撐的存放造成。改用平放支撐或直立貨架。無法平貼電路板的箔片已不能形成良好密封,必須更換。 |
| 有框鋼網持續失去對位 | 通常原因是網紗張力鬆弛或撕裂,而且無法修復。應報廢並重新訂購。預防是存放工作:避免網紗承受壓力和撞擊。 |
| 無法辨識哪張存放中的鋼網是目前版本 | 在每張鋼網上標註零件編號、版本及最後清潔日期,並保留簡單的存放記錄。清楚標記已被取代的版本,並與現用工具分開存放。 |
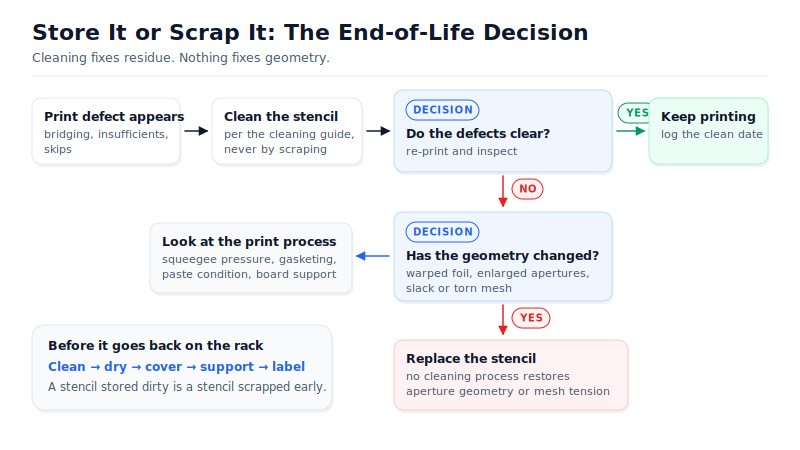
圖 6:先清潔,再判斷幾何形狀是否已改變。
SMT 鋼網存放及壽命常見問題
問:SMT 鋼網的存放溫度重要嗎?
穩定的室溫比某個特定數字更重要。鋼材會隨溫度變化膨脹和收縮,鋼網在冷庫與溫暖生產區之間移動時可能產生冷凝水。保持存放區溫度穩定適中並控制濕度,避免大幅溫差。避免未加熱的儲藏室、外牆,以及回流焊爐排氣附近。一般不需要冷藏,冷藏反而會增加冷凝風險。
問:SMT 鋼網在貨架上存放一年後可以再用嗎?
可以,前提是存放前已清潔並乾燥。用斜射光檢查箔片是否有波紋。對有框鋼網用手檢查網紗張力,並透過最小的開口查看是否有霧狀物或殘留物。然後先在廢棄覆銅板上試印一次,檢查沉積物後再投入正式組裝。長期存放不是風險,存放不當才是。
問:應如何運送或搬運鋼網?
運送鋼網應像存放鋼網一樣:清潔、乾燥並全面支撐。有框鋼網最適合放在按框架尺寸製作的硬紙箱內運送,且不可讓任何物件壓在網紗上。無框箔片兩面都需要硬質背板及邊緣保護,因為運輸途中一道摺痕就會令箔片報廢。長途海運時加入乾燥劑包。
問:納米塗層鋼網需要不同的存放方式嗎?
不需要 — 基本存放要求大致相同,但操作時需要更小心。納米塗層是薄的表面處理,磨料擦洗或不相容的清潔化學品可能隨時間損壞塗層或降低其效能。塗層鋼網應像其他鋼網一樣清潔、乾燥並有支撐地存放。遠離磨料,只使用塗層供應商批准的清潔化學品。塗層會逐漸磨損,而不是突然失效,因此要持續觀察脫模品質。
問:電路板版本變更後,還應保留鋼網嗎?
只有在該版本可能重新生產時才保留。過時鋼網在車間是實際危險:它能裝入治具、外觀看似正確,卻會印出錯誤圖案。若要保留,請標註為過時版本,並與現用工具分開存放。若該版本已終止,應報廢鋼網並騰出貨架位置。貨架空間比一張永遠不會再使用的鋼網更有價值。
問:一張鋼網應可印刷多少次?
沒有通用數字,任何單一數字都只是猜測。實際使用壽命由操作粗疏的原型箔片數百次印刷,到保養良好的生產鋼網數千次印刷不等。開口尺寸、錫膏化學特性、清潔頻率及操作紀律造成這種差異。細間距鋼網最早顯示磨損,因為小型沉積對偏差最不寬容。應以印刷品質判斷,而不是看計數器。
結語:SMT 鋼網壽命取決於存放
清潔、乾燥、支撐及控制環境。這四項規則大致決定了鋼網能使用多年,還是只完成幾輪生產便要報廢。製造品質設定上限 — 不鏽鋼牌號、雷射公差及表面處理 — 但日常保養決定能否接近這個上限。
當磨損跡象出現且清潔已無法修復時,請更換鋼網,不要繼續勉強使用。我更希望你用全新且符合規格的鋼網印出優質電路板,而不是在疲勞鋼網上追查缺陷。
持續學習