熱風表面貼裝焊接:逐步指南
1 分鐘
- 熱風表面黏著焊接中的常見錯誤
- 專業熱風 SMD 作業必備工具
- 使用熱風進行 SMD 焊接的逐步指南
- 為什麼鋼網精度對熱風迴焊至關重要
- 使用熱風進行 SMD 焊接的最佳參數
- 熱風表面黏著焊接常見問題
- 結論:掌握熱風表面黏著焊接
重點整理
熱控制就是關鍵:熱風 SMD 焊接可同時將均勻熱量傳遞到所有焊墊,避免使用烙鐵焊接細間距元件時常見的焊墊掀起與冷焊問題。
氣流會吹飛小零件:針對 0402/0201 被動元件,請將氣流設定在 10–20%,以避免白努力效應讓微小電阻變成「飛射物」。
鋼網精度可防止墓碑效應:精密切割的 SMT 鋼網可在兩側焊墊上沉積等量錫膏,平衡迴焊時的表面張力扭矩,避免單側翹起。
銀色閃光就是你的訊號:觀察錫膏由暗灰色轉為亮銀色的瞬間,這代表已達到峰值液相狀態。之後 30 秒內不要移動板子。
預熱可保護板子:60–120 秒的均熱階段可活化助焊劑、平衡熱質量,並防止 FR4 基材出現爆米花效應。
任何曾經嘗試用烙鐵焊接 0402 電阻或細間距 QFN 的人,都懂那種痛苦:焊墊被掀起、冷焊,以及一開始焊接前根本不存在的橋接。
熱風表面黏著焊接能消除這些問題,因為它會將受控且一致的熱量傳遞到元件的整個表面接觸區,而不是像烙鐵式 SMD 焊接那樣只加熱單一接觸點。
就操作門檻而言,它介於烙鐵與工業迴焊爐之間;不像烙鐵那麼容易上手,但在重複性方面遠比單純使用熱風槍更接近工業迴焊結果。不過,要達到工廠級品質,關鍵並不只是熱風槍!真正重要的兩個因素是溫度控制精度,以及 錫膏 沉積的可靠性。兩者都做好,熔融焊錫的物理特性就會完成剩下的工作!
熱風表面黏著焊接中的常見錯誤
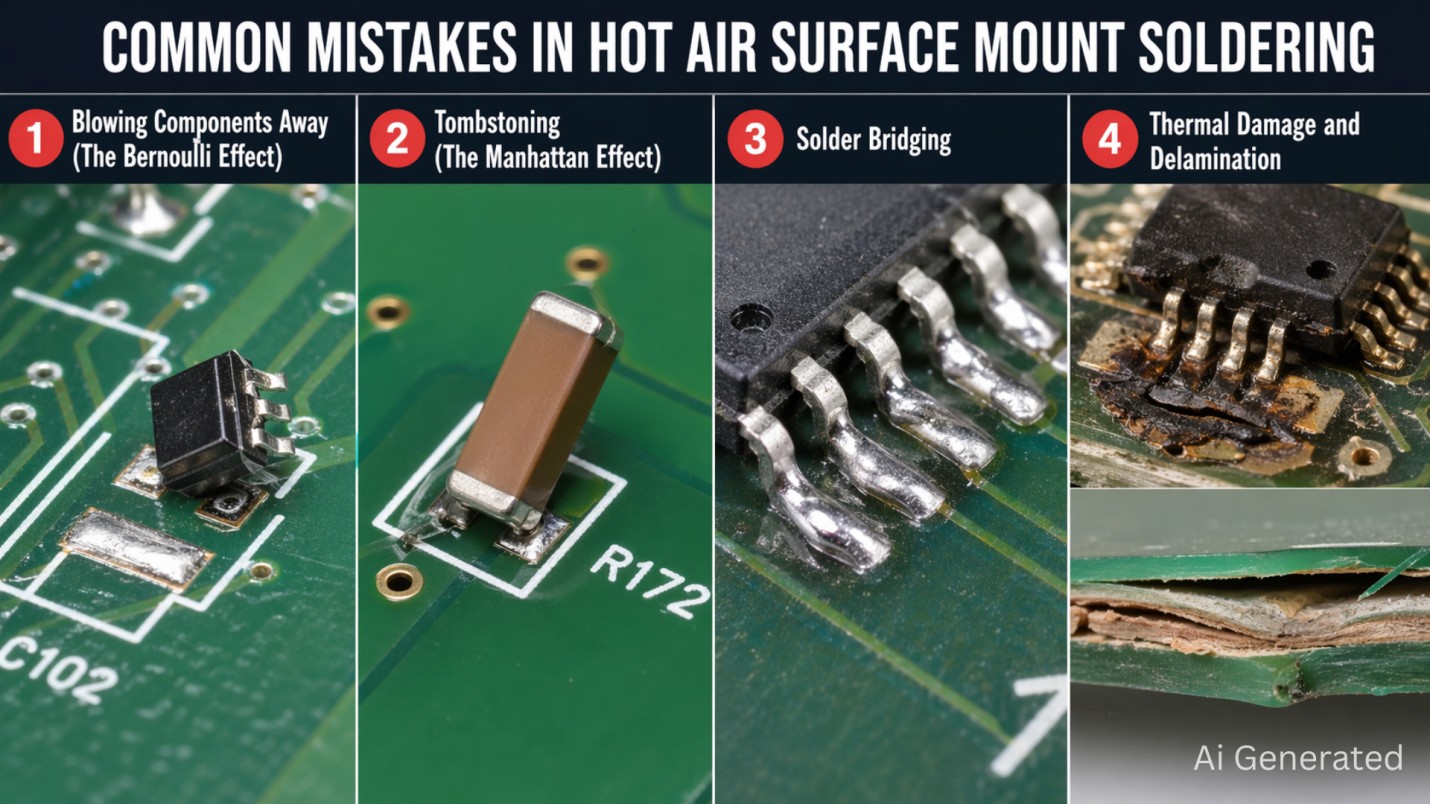
即使擁有高價的表面黏著返修工作站,新手仍然可能遇到令人困惑的失敗情況。這些問題大多來自對流體動力學與熱傳導的錯誤理解。
1把元件吹飛(白努力效應)
處理 0402 或 0201 被動元件時,最常見的錯誤就是將氣流速度設定得太高。高速空氣流過小零件時會產生壓力差,就像飛機機翼一樣。這真的可能讓你的電阻變成飛射物!如果你使用的是小型元件,氣流應設定在最低穩定值(10–20%)。
2墓碑效應(曼哈頓效應)
墓碑效應 是指兩端式元件像紀念碑一樣直立起來。這與「銀色閃光」階段的扭矩失衡有關。如果一側錫膏比另一側稍早熔化,該側會被向下拉,而另一側則會被表面張力向上拉起。
墓碑效應背後的物理原理
當表面張力扭矩(Eb)大於元件本身的重量重力扭矩時,元件就會翻起。透過精密鋼網在兩側焊墊上提供相等的錫膏量,可平衡扭矩並防止元件翹起。
3焊錫橋接
橋接通常是錫膏過多造成的。使用針筒塗佈錫膏時,很難避免錫膏量不一致。迴焊後,錫膏會膨脹並在防焊層上擴散,造成細間距引腳短路。採用雷射切割且開口幾何形狀受控的鋼網,可完全消除這項變因。
4熱損傷與分層
如果 PCB 的任何區域受到過度且長時間加熱,水分可能轉化為蒸氣並造成「爆米花效應」,也就是 FR4 基材出現起泡現象。同樣地,如果附近的塑膠連接器沒有充分保護,也可能熔化。請使用適當的預熱均熱階段,並搭配 Kapton 膠帶遮蔽,以避免這些失敗情況。
專業熱風 SMD 作業必備工具
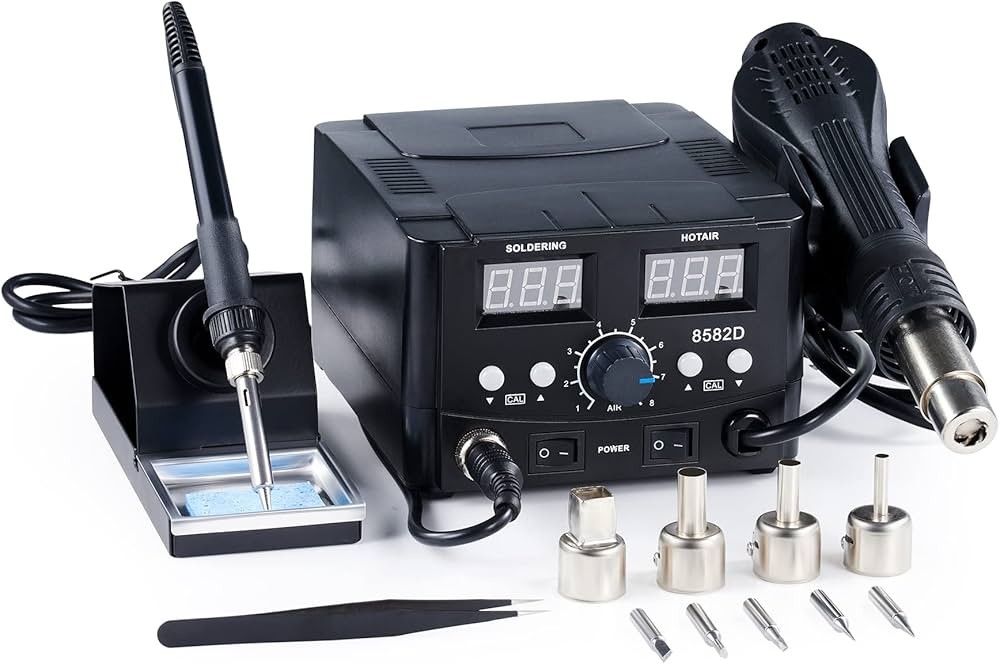
若要在高密度環境中從「勉強能用」進階到專業返修,就必須使用特定工具組。
表面黏著返修工作站
請選擇具備閉迴路感測器的工作站。這可確保 LED 上顯示的溫度就是加熱元件的實際溫度。高階機型通常也具備「冷卻」循環,可持續吹風直到加熱元件溫度降至 100°C 以下,有助於延長工具壽命。
「秘密」工具:高精度 SMT 鋼網
精密 SMT 鋼網 對一致性更加重要。多數業餘玩家都把重點放在熱風槍上。304 HTA 不鏽鋼雷射切割鋼網可確保每個焊墊使用相同量的焊錫。這能防止橋接,並讓焊錫的自動對位作用正常發揮。
耗材:助焊劑與合金
黏性助焊劑:黏性助焊劑是一種高黏度凝膠型助焊劑。它具有類似膏狀的質地,能提供良好的黏著力,讓 SMD 元件在迴焊開始前保持在焊墊位置上。
錫膏 — Sn63/Pb37(含鉛)或 SAC305(無鉛):對於不需要符合 RoHS 的原型與業餘應用,Sn63/Pb37 通常是較容易的選擇:其 183°C 共晶熔點讓熱風槍操作時擁有更寬、更寬容的製程窗口,焊點會呈現明亮光澤,便於目視檢查,且熔融錫膏更容易讓元件自動對位。SAC305 的熔點較高(217°C–221°C),需要更嚴格的溫度控制,但若是要用於歐盟市場或任何有 RoHS 要求客戶的量產板,就必須使用它。
使用熱風進行 SMD 焊接的逐步指南
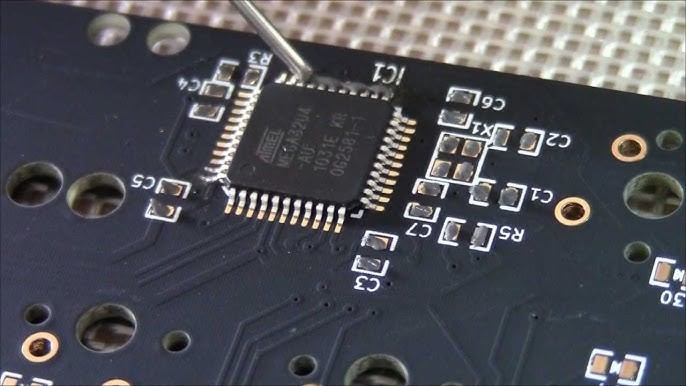
請遵循嚴謹流程,以維持電子組裝件的冶金完整性。
塗佈錫膏
放置 PCB 並對位 JLCPCB 鋼網。使用刮刀將錫膏刮過鋼網開口,形成均勻的錫膏「磚塊」。高品質鋼網可確保錫膏乾淨釋放,不會在開口中留下殘渣。
放置元件
使用防靜電鑷子放置元件。精準擺放並非絕對必要;只要元件位於目標位置半個焊墊寬度內,液態焊錫的表面張力就會在迴焊時自動將元件對位。
預熱板子
將熱風噴嘴保持在距離板面 3–5 cm 的位置,並以畫圓方式移動,讓該區域均勻受熱。這段均熱時間(60–120 秒)可活化助焊劑、清除氧化物,並讓大型與小型元件在迴焊開始前達到熱平衡。
以環形氣流進行迴焊
將噴嘴靠近至 1–2 cm,並觀察「銀色閃光」——也就是錫膏從暗灰色轉變為閃亮熔融銀色的瞬間。當這個現象發生時,元件會浮動並進入最終的自動對位位置。
自然冷卻並檢查
迴焊後至少 30 秒內,不要對板子吹氣,也不要移動板子。若在焊錫仍處於塑性階段時移動板子,會形成受到機械應力影響的「受震焊點」,導致後續間歇性失效。
為什麼鋼網精度對熱風迴焊至關重要
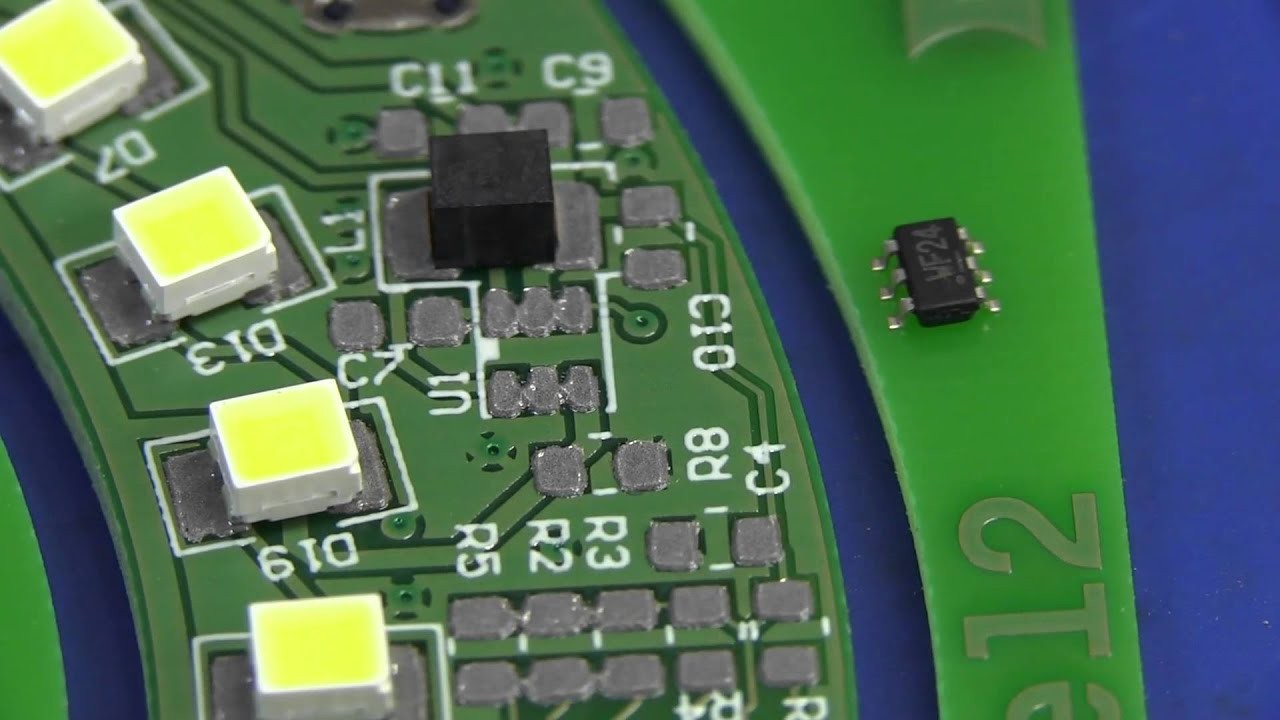
熱風迴焊 是一場張力的平衡遊戲。如果錫膏量不均勻,元件在迴焊過程中就會受到不平衡力量影響,導致元件偏移或橋接相鄰焊墊。
JLCPCB 的優勢
JLCPCB 鋼網透過三項關鍵能力,從源頭解決這些與物理相關的難題:
- ±0.003mm 精度:這是 0.4mm 間距 QFN 所需的精度。它能讓錫膏「磚塊」保持在原位,並避免印刷時擴散到相鄰錫膏區域。
- 304 HTA 不鏽鋼:304 等級奧氏體不鏽鋼經冷軋至全硬狀態,再透過張力退火釋放內部應力,同時保持硬度。其結果是極為平整的鋼片,可在雷射切割時抵抗翹曲,並在數千次印刷與清潔週期中保持開口幾何形狀穩定——你在第 1 片板上印出的錫膏磚形狀,到第 1000 片板時仍然相同。
- 電解拋光與 奈米塗層:可去除開口孔壁毛邊,確保即使是最小的 0201 封裝也能完整釋放錫膏。
這些鋼網價格僅 $3 起,讓每一次原型製作都能以最快 12 小時交期取得專業級熱風 SMD 成果。
使用熱風進行 SMD 焊接的最佳參數
若要成功完成熱風 SMD 焊接,請根據焊錫合金與元件密度調整工作站設定。
| 合金類型 | 建議熱風溫度 | 噴嘴距離 | 氣流邏輯 |
|---|---|---|---|
| Sn63/Pb37(含鉛) | 260°C – 280°C | 1.5 cm | 被動元件使用低氣流(10–20%) |
| SAC305(無鉛) | 300°C – 330°C | 1.5 cm | IC/BGA 使用中等氣流(30–50%) |
鋼網厚度——標準 0.1mm 或 0.12mm——已針對這些溫度曲線最佳化,以達成乾淨迴焊所需的最佳體積與表面積比例。JLCPCB 提供免費鋼網厚度建議。
可選有框/無框、電解拋光、奈米塗層、階梯式鋼網、SMD 點膠鋼網等多種選項。價格 $3 起。無最低訂購量。12 小時生產。
立即領取 $11 優惠券 >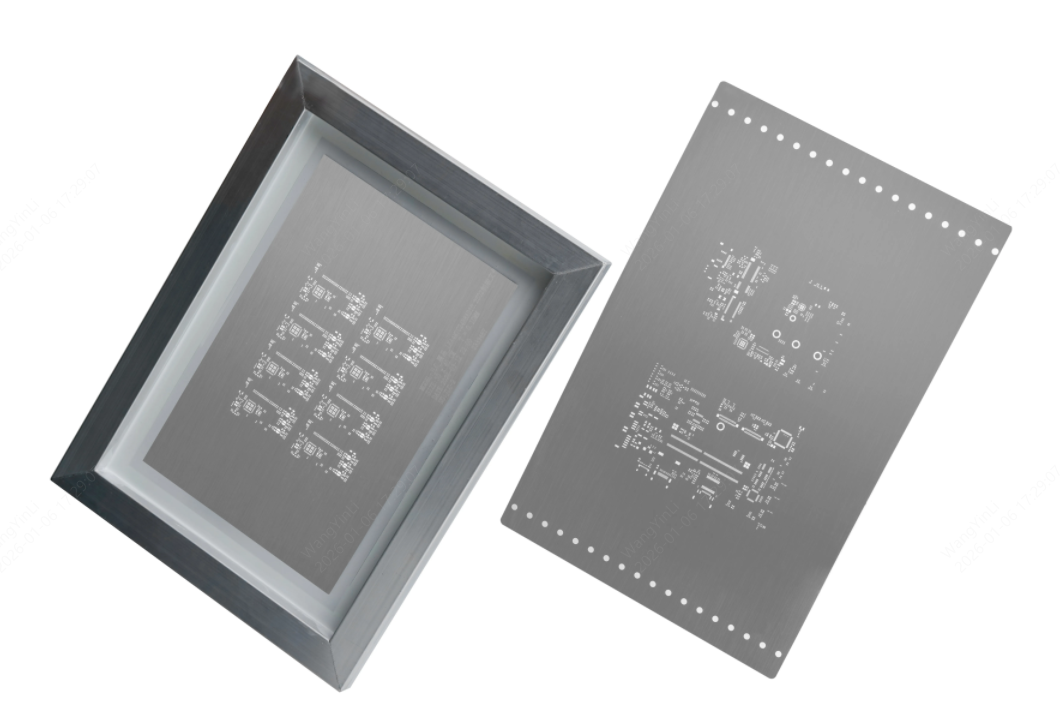
熱風表面黏著焊接常見問題
Q:我要如何保護正在返修元件旁邊的塑膠連接器?
可將 Kapton(聚醯亞胺)膠帶直接貼在需要保護的元件表面。放置在熱源與連接器之間的鋁箔也能反射輻射熱。若要在敏感塑膠外殼附近返修時提供最大保護,建議兩者搭配使用。
Q:為什麼我的焊點看起來有顆粒感?
顆粒狀外觀代表冷焊。這通常是因為液相溫度以上的保溫不足,或是在焊錫仍處於塑性階段時震動了板子。可嘗試延長迴焊停留時間,或重新校準工作站溫度。
Q:什麼時候需要使用預熱器?
當返修具有大面積銅接地平面的 4 層或 6 層板時,請使用底部預熱器。這些接地平面會像散熱片一樣,比熱風槍加熱速度更快地帶走熱量。將預熱器設定為 150°C,可防止板子翹曲,並讓熱風槍更快速且均勻地將目標區域加熱到液相溫度。
結論:掌握熱風表面黏著焊接
熱風表面黏著焊接不再是只屬於維修店與專業 EMS 工廠的進階技能。只要具備校準過的返修工作站、正確的熱控制紀律,以及精密鋼網,任何工程師或業餘玩家都能做出接近工業迴焊品質的焊點。
關鍵洞察是:成功有 90% 取決於準備。一片 JLCPCB 精密鋼網可消除錫膏不一致性,而這正是 SMD 失敗最常見的單一根本原因。將它與上述溫度曲線與氣流設定搭配使用,剩下的就交給表面張力的物理作用完成。
持續學習
如何將音訊插座焊接到 PCB
重點摘要 先確認準確引腳配置:TS、TRS 和 TRRS 插座的導體數量及 PCB 端子編號不同,而 TRRS 接線又分為 CTIA 和 OMTP 標準。因此,焊接前必須根據製造商資料表和 PCB 封裝圖形確認每個引腳。 控制熱量和焊錫:使用細焊咀、助焊劑和最少焊錫,先暫焊一個引腳以保持插座平整、垂直,再逐個焊接接點,避免間距很小的端子之間出現橋接。 完成並驗證:將所有指定機械固定耳焊接好,避免插入插頭時令訊號焊點承受應力;在放大檢查下查看間隙,清潔助焊劑殘留,並在最終組裝前測試左右聲道、接地和麥克風。 學習如何焊接音訊插座,首先要確認正確的引腳配置、PCB 封裝圖形和焊接順序。3.5 mm 音訊插座的接點細小且排列緊密,過多焊錫很容易造成橋接。焊點不良可能導致音訊爆音、單聲道無聲或連接間歇性中斷,而反覆插拔也會對連接器和焊點造成機械應力。 外觀看似相同的音訊插座,可能具有不同 PCB 引腳配置、開關接點和封裝圖形。在焊接音訊插座前,應先確認準確的連接器型號,並查看製造商資料表和 PCB 封裝圖形。 本指南將介紹如何將音訊插座焊接到 PCB,並補充 SMT 和面板安裝連接器的相關方法。內容涵蓋 T......
DC 插座焊接:如何焊接 DC 圆孔插座/電源連接器
重點摘要 焊鐵接觸電路板前先確認極性:檢查轉接器標籤、設備標記和插座引腳配置,確認是中心正極還是中心負極,因為極性接反可能立即損壞穩壓器或微控制器。 為大型焊點提供足夠熱量:DC 插座端子具有較大熱容量,因此應使用較大的鑿形或斜角焊咀、較高熱量或更長加熱時間,並加入助焊劑,直到焊錫填滿鍍通孔,形成光亮焊料圓角,而不是暗淡、粗糙的表面。 建立機械強度:將插座平整、垂直地安裝,並將所有金屬固定耳焊接好,以吸收插拔力。面板安裝電源線需要增加應變釋放,而電路板上的 SMD 元件則可以由鋼網在一次回流焊中完成組裝。 DC 圓孔插座看似是電路板上最簡單的元件。它只有三個端子,也不需要韌體,但卻承載著整個專案所消耗的每一毫安電流。每次插入轉接器時,它還會承受推、扭和拉的力量。 因此,DC 插座焊接需要比一般訊號引腳更加小心。這裡的弱焊點或冷焊點會造成間歇性供電、發熱,以及接點處的微小電弧。最嚴重的情況下,插座可能會從電路板上脫落,連同銅焊盤一起撕走。 本指南將介紹插座結構和極性、PCB 安裝插座的逐步焊接方法,以及面板安裝插座的接線方法。最後還會說明最常見的故障和相應修正方法。 快速解答:如何焊接 DC 圓孔插......
如何為焊鐵上錫:首次使用與重新上錫
重點摘要 第一次加熱就要上錫:將焊鐵加熱至約 315–370 °C(600–700 °F),用黃銅絲球清潔焊咀,再將新鮮的松香芯焊錫熔化到所有工作面,直到表面覆蓋一層薄而鏡面光亮的焊錫膜,然後擦去多餘焊錫,再加上一層輕薄塗層。 根據狀態重新上錫,而不是按時間表:焊咀應始終保持焊錫薄膜;當潤濕變得不均勻時立即重新上錫,並在關閉焊鐵前塗上一層較厚焊錫,避免焊鐵閒置期間開始氧化。 絕不要磨損鍍層焊咀:銼削或打磨會破壞鐵鍍層,使銅芯外露,並讓銅溶入熔融焊錫。因此,應使用溫和的助焊劑循環和少量焊咀上錫劑來恢復暗淡焊咀;當鍍層損壞時,應直接更換焊咀。 正確上錫的焊咀可以快速熔化焊錫、有效傳熱,並延長使用壽命。乾燥且已氧化的焊咀即使已經很熱,也可能難以在接觸焊點的位置熔化焊錫。 上錫是指在焊咀工作面上保持一層薄而連續的焊錫膜。本指南將介紹如何為焊鐵焊咀第一次上錫、工作期間如何重新上錫、實際應使用的溫度、如何恢復已經失效的焊咀,以及如何儲存焊鐵,讓明天的第一個焊點和今天最後一個焊點一樣乾淨。 快速解答:如何為焊鐵焊咀上錫 將焊鐵加熱至約 315–370 °C(600–700 °F),用黃銅絲球清潔焊咀,再將新鮮松......
如何焊接 QFN 元件:逐步指南
重點摘要 焊膏鋼網是實現一致 QFN 焊點最可靠的方法。 中央散熱焊盤應始終使用窗格式焊膏圖形,而不是一次印刷一個完整的大開口。 控制焊膏體積,避免元件浮起、橋接和過多空洞。 回流焊需要正確的預熱浸泡、回流和冷卻曲線。 手工焊接只適用於部分 QFN 封裝,通常無法有效焊接中央散熱焊盤。 由於 QFN 焊點隱藏在封裝下方,應在適當情況下使用導通測試、測試點或 X-ray 進行檢查。 QFN 封裝具備優異的尺寸、散熱和 RF 性能,但包括中央寬大散熱焊盤在內的所有焊盤,都隱藏在封裝本體下方。單靠焊鐵通常無法接觸這些焊點,因此初次焊接常會出現短路、開路,或晶片在回流焊期間從焊盤上「浮起」等問題。 本指南將說明如何可靠地焊接 QFN 元件,包括使用鋼網和回流焊,以及進行仔細的手工焊接,並介紹如何避免那些通常在焊點已經被封裝遮住後才被發現的典型缺陷。如需了解 QFN 封裝分類、焊盤尺寸或封裝圖形規則,請參閱我們的 QFN 封裝指南。 快速解答:如何焊接 QFN 元件 要焊接 QFN 元件,應先透過鋼網印刷焊膏,並在散熱焊盤上使用窗格式圖形;接著用鑷子準確放置封裝,再使用熱板、熱風台或回流焊爐完成焊接。對於具......
如何焊接排針:逐步指南
重點摘要 麵包板或治具:使用麵包板或治具,在操作時保持排針垂直。 先暫焊一個引腳:在焊接其餘引腳前,先檢查排針對位。 縮短加熱時間:避免塑膠外殼熔化。 切割可折斷排針條:沿引腳之間的塑膠位置切割,不要在引腳中間強行切斷。 SMD 排針:使用焊膏和回流焊方式焊接,而不是通孔焊接方法。 拆除排針引腳:加入新焊錫,再配合吸錫帶或吸錫器,亦可使用熱風。 簡介 你焊接好一個排針引腳,檢查時卻發現它向一側傾斜,導致無法順利插入麵包板或配對插座。讓排針保持筆直和整齊,是一項不同於一般焊接排針的專門技巧。對剛開始進行手工組裝的人來說,排針歪斜是非常常見的困擾。本指南將介紹如何焊接通孔和 SMD 排針,讓它們每次都保持筆直,同時說明如何將可折斷排針條切割到適當長度,以及如何拆除需要移除的排針引腳。 如需了解焊鐵、助焊劑和上錫的基本技巧,請參閱 PCB 焊接基礎指南;本文則專注於排針焊接技巧。 快速解答:如何焊接排針 要讓排針保持筆直,先將排針插入電路板,再使用麵包板或治具固定其垂直位置。先只焊接最外側的一個引腳,檢查對位;如有傾斜,重新加熱該引腳並調整角度。確認筆直後,再焊接其餘引腳,最後重新回流第一個暫焊點。 排......
如何焊接電位器(PCB、面板及結他電位器)
重點摘要 識別滑動端:大多數電位器的中間引腳都是滑動端。焊接前,務必使用萬用錶確認。 預先上錫:連接前先為端子及導線上錫,以確保焊點牢固、整潔。 小心控制熱量:使用溫度可調焊鐵,並縮短接觸時間(數秒內低於 260°C),避免損壞內部電阻軌。 焊接後測試:測量輸出電阻時檢查導通性並轉動軸桿,確認電位器運作正常。 電位器是電子產品中最常見的元件之一,適用於需要旋鈕或旋轉開關來調節音量、音調、亮度及校準等參數的設備。它們也廣泛用於結他及效果器製作,讓使用者可以精細調整多項直接影響輸出質量的參數。電位器的核心結構是連接至機械刷的滑動端,機械刷會沿電阻軌內部滑動,從而改變輸出。 要有效焊接電位器,需要合適的工具,以及對不同電位器端子和類型的基本認識。初學者在焊接電位器時最常犯兩個錯誤:錯誤識別滑動端,以及令元件過熱,尤其是在結他電位器的金屬外殼上進行接地時。 本文將介紹如何有效焊接 PCB 電位器、帶焊片的面板電位器,以及結他/音訊電位器。本文亦會在結他電位器部分介紹推拉式電位器的焊接方法。 快速解答:如何焊接電位器 焊接電位器前,首先要正確識別三個端子。在大多數具有三個端子的電位器中,滑動端通常位於中間端......