如何使用 BGA 鋼板進行 SMT 組裝與錫球重置(設計與製程指南)
1 分鐘
- 快速解答:BGA 鋼網設計與選擇指南
- 方法 1:使用 PCB 鋼網進行初次 BGA 組裝
- 方法 2:使用 BGA 重植球鋼網修復晶片
- 由鋼網錯誤造成的 BGA 缺陷排除
- 如何向 JLCPCB 訂購精密 BGA 鋼網
- BGA 鋼網常見問題
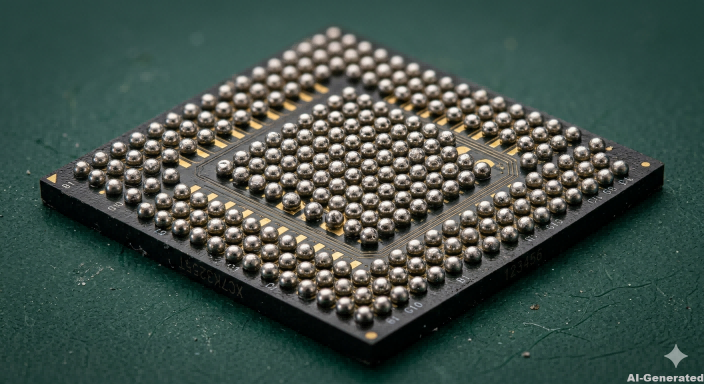
只要在實驗室待過一段時間的人,都知道那種感覺。你把一顆 BGA 晶片翻過來,看著它的底部。平的。沒有明顯特徵。沒有腳。沒有引腳。只有一整排細小的銀色凸點。
第一個念頭通常是:我到底要怎麼焊這東西?
Ball Grid Array(BGA,球柵陣列)封裝本質上是一種取捨。你可以在極小的封裝面積中獲得驚人的 I/O 密度。但每一個連接點都被藏在下面。你看不到它們,也無法用烙鐵去碰它們。老實說,在我掀掉過比自己願意承認還多的焊墊之後,我學到一件事:學會處理 BGA 元件,重點不是擁有外科醫師般穩定的雙手,而是控制錫膏體積。
唯一能提供這種體積控制的工具,就是精密的 BGA 鋼網。一旦你有了正確的鋼網,無論是用於初次電路板組裝,還是晶片重植球,BGA 作業就不再像賭博,而會變成可重複的製程。
快速解答:BGA 鋼網設計與選擇指南
若要避免 BGA 元件下方發生橋接短路與空洞,請確保你的鋼網符合以下基礎參數:
-
鋼網厚度:標準 BGA pitch(0.5 mm - 0.8 mm)建議使用 0.10 mm 至 0.12 mm。超細間距(0.4 mm)則建議使用 0.08 mm。
-
開孔尺寸: 開孔可設計為與 PCB 焊墊 1:1,或略微縮小,例如 90%,以避免橋接短路。
-
開孔形狀:使用圓形或略帶圓角方形的開孔,以獲得最佳錫膏釋放效果。
-
表面處理:務必指定電解拋光或 奈米塗層,避免錫膏黏附在細間距 BGA 開孔內。
方法 1:使用 PCB 鋼網進行初次 BGA 組裝
組裝新電路板時,會使用標準 SMT 板級鋼網,在放置 BGA 晶片之前,先將錫膏印刷到裸 PCB 焊墊上。
1步驟 1:電路板準備
使用異丙醇(IPA)清潔 PCB 焊墊。任何指紋油脂或灰塵,都可能導致焊錫無法良好潤濕焊墊。
2步驟 2:錫膏塗佈
這一步會決定電路板成敗。
-
固定你的 PCB。
-
將 PCB 鋼網完美對準。BGA pitch 對偏移非常敏感;只要偏差半毫米,就可能把錫膏印到防焊層上。
-
在上方塗佈錫膏,無鉛可用 SAC305,含鉛可用 Sn63Pb37。
-
將刮刀保持在 45 度角。使用穩定且均勻的壓力,一次順暢刮過。
-
將鋼網垂直向上抬起。你應該會在每個焊墊上看到完美、細小的圓柱狀錫膏。
3步驟 3:元件放置
錫膏會像弱黏性的膠一樣。小心將 BGA 晶片放到已印好錫膏的焊墊上。這裡不需要次微米等級的精度。BGA 的優點在於,迴焊時熔融焊錫的表面張力會實際把晶片拉回到正確位置。只要大致對準,並與絲印保持方正即可。
4步驟 4:迴焊
依照錫膏製造商提供的溫度曲線,將電路板送入迴焊爐。你需要適當的恆溫區來活化助焊劑,接著再升溫到液相線以上。
方法 2:使用 BGA 重植球鋼網修復晶片
有時你必須拆下一顆故障晶片,或回收一顆昂貴的 FPGA。當你拆下 BGA 時,原本的焊球會被破壞。若要重複使用這顆晶片,就必須重新植入焊球。這需要專用的 BGA 重植球鋼網。
重植球流程:
- 準備:拆下晶片並用吸錫線將舊焊錫清理平整後,再使用 IPA 清潔晶片。
- 塗佈黏性助焊劑:在晶片焊墊上刷上一層非常薄且均勻的黏性助焊劑。助焊劑太多,焊球在加熱時可能會被氣泡帶走。
- 對準重植球鋼網:將 BGA 重植球鋼網放到晶片上。有些人使用可直接加熱的鋼網,也有人使用治具。
- 塗佈錫膏或放置焊球:你可以將錫膏刮入鋼網孔內,也可以把實心焊球倒在鋼網上,再輕刷直到每個孔內都落入一顆焊球。
- 迴焊:使用熱風加熱組件。觀察錫膏或焊球熔化並吸附到焊墊上。冷卻後移除鋼網,並清潔助焊劑殘留。這樣你就得到一顆重新植球的晶片。
由鋼網錯誤造成的 BGA 缺陷排除
當 BGA 失效時,通常是因為鋼網製程沒有被妥善控制。
-
短路(橋接)
通常是因為鋼網太厚,或刮刀壓力太高,導致錫膏被擠到鋼片下方。
-
空洞(焊點中的氣泡):
常見原因是錫膏過期,或迴焊曲線升溫太快,導致助焊劑氣體在逸出前就被困住。
-
枕頭效應(Head-in-Pillow,HiP):
錫膏熔化了,但沒有與 BGA 焊球融合。外觀看起來就像一顆頭靠在枕頭上。這通常是由電路板翹曲、焊球氧化,或鋼網開孔堵塞導致錫膏量不足所造成。
如何向 JLCPCB 訂購精密 BGA 鋼網
BGA 組裝沒有任何容錯空間。便宜且切割品質不佳、帶有毛邊的鋼網,會困住錫膏,導致焊點缺失與電路板報廢。
為了確保細間距 BGA 能乾淨釋放錫膏,專業實驗室會依賴高精度雷射切割製造的鋼網。JLCPCB 提供工業級客製化鋼網,並具備電解拋光與奈米塗層等進階選項,這些對 BGA 作業來說非常重要。
你可以訂購客製化精密鋼網,價格只要 3 美元起,最快可於 12 小時完成生產。
BGA 鋼網常見問題
無鉛 vs 含鉛,哪一種比較適合初學者?
含鉛比較容易。Sn63Pb37 在 183°C 會乾淨熔化。SAC305 則比較難控制,峰值溫度約在 240°C。較高溫度代表更多翹曲與更多空洞。如果你是新手,建議使用含鉛錫膏與含鉛焊球。
我需要一台 2,000 美元的返修工作站嗎?
如果是在高密度電路板上處理 0.4mm 與 0.5mm pitch?老實說,需要。正式 BGA 工作站上的光學對位系統,會讓放置變得可行。若是 0.8mm 或更大 pitch,一台好的熱風槍工作站加上預熱板,再加上一些耐心,也能完成。
沒有 X-ray,要怎麼知道焊接是否成功?
上電測試。如果能通過功能測試且沒有短路,大致上就沒問題。若是任何關鍵任務應用,請送去做 X-ray。這是唯一能看到晶片下方空洞或邊緣焊點狀況的方法。
BGA 組裝確實容易讓人感到壓力,尤其是每個連接點都藏在晶片下方。但如上所述,這並不是什麼魔法。關鍵在於控制你能量測的變數,也就是鋼網厚度、開孔設計與錫膏量,讓隱藏焊點每一次都能正確成形。
相信物理原理。只要有精密 BGA 鋼網、乾淨表面與正確的加熱曲線,焊錫本來就會自然形成良好焊點。透過移除錫膏沉積中的猜測成分,你就能把高風險、令人挫折的流程,轉化為可重複的成功製程。
持續學習
如何焊接 QFN 元件:逐步指南
重點摘要 焊膏鋼網是實現一致 QFN 焊點最可靠的方法。 中央散熱焊盤應始終使用窗格式焊膏圖形,而不是一次印刷一個完整的大開口。 控制焊膏體積,避免元件浮起、橋接和過多空洞。 回流焊需要正確的預熱浸泡、回流和冷卻曲線。 手工焊接只適用於部分 QFN 封裝,通常無法有效焊接中央散熱焊盤。 由於 QFN 焊點隱藏在封裝下方,應在適當情況下使用導通測試、測試點或 X-ray 進行檢查。 QFN 封裝具備優異的尺寸、散熱和 RF 性能,但包括中央寬大散熱焊盤在內的所有焊盤,都隱藏在封裝本體下方。單靠焊鐵通常無法接觸這些焊點,因此初次焊接常會出現短路、開路,或晶片在回流焊期間從焊盤上「浮起」等問題。 本指南將說明如何可靠地焊接 QFN 元件,包括使用鋼網和回流焊,以及進行仔細的手工焊接,並介紹如何避免那些通常在焊點已經被封裝遮住後才被發現的典型缺陷。如需了解 QFN 封裝分類、焊盤尺寸或封裝圖形規則,請參閱我們的 QFN 封裝指南。 快速解答:如何焊接 QFN 元件 要焊接 QFN 元件,應先透過鋼網印刷焊膏,並在散熱焊盤上使用窗格式圖形;接著用鑷子準確放置封裝,再使用熱板、熱風台或回流焊爐完成焊接。對於具......
如何焊接排針:逐步指南
重點摘要 麵包板或治具:使用麵包板或治具,在操作時保持排針垂直。 先暫焊一個引腳:在焊接其餘引腳前,先檢查排針對位。 縮短加熱時間:避免塑膠外殼熔化。 切割可折斷排針條:沿引腳之間的塑膠位置切割,不要在引腳中間強行切斷。 SMD 排針:使用焊膏和回流焊方式焊接,而不是通孔焊接方法。 拆除排針引腳:加入新焊錫,再配合吸錫帶或吸錫器,亦可使用熱風。 簡介 你焊接好一個排針引腳,檢查時卻發現它向一側傾斜,導致無法順利插入麵包板或配對插座。讓排針保持筆直和整齊,是一項不同於一般焊接排針的專門技巧。對剛開始進行手工組裝的人來說,排針歪斜是非常常見的困擾。本指南將介紹如何焊接通孔和 SMD 排針,讓它們每次都保持筆直,同時說明如何將可折斷排針條切割到適當長度,以及如何拆除需要移除的排針引腳。 如需了解焊鐵、助焊劑和上錫的基本技巧,請參閱 PCB 焊接基礎指南;本文則專注於排針焊接技巧。 快速解答:如何焊接排針 要讓排針保持筆直,先將排針插入電路板,再使用麵包板或治具固定其垂直位置。先只焊接最外側的一個引腳,檢查對位;如有傾斜,重新加熱該引腳並調整角度。確認筆直後,再焊接其餘引腳,最後重新回流第一個暫焊點。 排......
如何焊接電位器(PCB、面板及結他電位器)
重點摘要 識別滑動端:大多數電位器的中間引腳都是滑動端。焊接前,務必使用萬用錶確認。 預先上錫:連接前先為端子及導線上錫,以確保焊點牢固、整潔。 小心控制熱量:使用溫度可調焊鐵,並縮短接觸時間(數秒內低於 260°C),避免損壞內部電阻軌。 焊接後測試:測量輸出電阻時檢查導通性並轉動軸桿,確認電位器運作正常。 電位器是電子產品中最常見的元件之一,適用於需要旋鈕或旋轉開關來調節音量、音調、亮度及校準等參數的設備。它們也廣泛用於結他及效果器製作,讓使用者可以精細調整多項直接影響輸出質量的參數。電位器的核心結構是連接至機械刷的滑動端,機械刷會沿電阻軌內部滑動,從而改變輸出。 要有效焊接電位器,需要合適的工具,以及對不同電位器端子和類型的基本認識。初學者在焊接電位器時最常犯兩個錯誤:錯誤識別滑動端,以及令元件過熱,尤其是在結他電位器的金屬外殼上進行接地時。 本文將介紹如何有效焊接 PCB 電位器、帶焊片的面板電位器,以及結他/音訊電位器。本文亦會在結他電位器部分介紹推拉式電位器的焊接方法。 快速解答:如何焊接電位器 焊接電位器前,首先要正確識別三個端子。在大多數具有三個端子的電位器中,滑動端通常位於中間端......
SMD 組裝 vs THT 組裝:實用指南
每一個 PCB 設計最終都會面臨同樣的分岔點:這個零件應該使用 SMD 還是 THT?而這個選擇對製造產線實際代表什麼? SMD 與 THT 組裝的差異,遠不只是元件選型而已。它們需要兩套完全不同的製造工具鏈,也會引入截然不同的缺陷模式。 對混合技術佈局而言,一個關鍵的中間步驟是底面點膠製程。這個階段會點塗精準的熱固性環氧樹脂膠點,將表面黏著元件固定在基板上,確保電路板進入波峰焊前元件保持穩固。若沒有這一步,劇烈流動的熔融焊錫波會把元件沖掉。 本指南將說明每種組裝流程實際如何運作、鋼網在 SMD 良率中扮演什麼角色、混合技術板暗中依賴哪些關鍵步驟,以及該如何在兩者之間做出選擇。 SMD vs THT 組裝快速總覽 SMD 組裝使用表面黏著技術,透過錫膏、精密鋼網與回焊,將元件安裝到表面焊盤上。 THT 組裝會將有引腳元件插入電鍍孔中,再透過波峰焊、選擇性焊接或手工焊接形成接點——不需要錫膏鋼網。 現代電路板幾乎都是混合技術:SMD 用於高密度設計,THT 則用於連接器、變壓器與較重的零件。 混合板底面的 SMD 元件需要使用 SMD 點膠鋼網,在波峰焊前固定元件——這是多數文章會略過的步驟。 60......
手動取放:具成本效益的 SMT 替代方案
手動取放重點摘要 手動取放使用手持式真空吸筆與定位平台,透過人工方式放置 SMD 元件,可在原型組裝中取代鑷子。 它最適合 1 到 50 片電路板的生產批次;在這種數量下,自動 SMT 貼片機超過 $10,000 的設定成本通常不具經濟效益。 完整的手動工作站成本約為 $300 至 $500,相較於入門級自動貼片機超過 $10,000 的成本更低。 SMT 鋼網品質是影響手動放置精度的最大因素:均勻的錫膏沉積可穩定元件,並防止回焊期間位移。 最常見的四類缺陷——吸嘴釋放問題、錫膏拖 smear、放置疲勞與墓碑效應——都可追溯到真空調整或錫膏沉積控制。 具備電拋光開孔與奈米塗層的精密雷射切割鋼網,可讓手動流程在 0603 與 0402 元件上接近工業級重複性。 原型組裝常會暴露 SMT 流程中的效率不足問題。使用鑷子時,對位與放置流程容易產生多種誤差。而工業用貼片機的投資與安裝成本又相當高。 如果您正在製作小批量產品,可能需要使用手動取放。取放方式——也就是輔助放置工具——可提高精度與重複性。如果您不需要進階自動化,結構化的手動配置也能達到良好結果。 放置品質取決於最佳化的人體工學,以及高精度 SM......
錫膏印刷缺陷:精密鋼網如何避免組裝失效
重點摘要 70% 規則:約 70% 的 SMT 缺陷源自錫膏印刷階段,因此這是最需要最佳化的關鍵製程。 根本原因:橋接、錫膏不足、對位偏移與塌陷等缺陷,通常來自鋼網張力、製程參數(壓力、速度),以及錫膏化學特性/環境條件。 面積比很重要:依 IPC-7525,維持開孔面積比(AR)高於 0.66,是確保錫膏轉移效率、避免長期錫量不足的必要條件。 SPI 是關鍵:自動錫膏檢查會量測高度、覆蓋率與體積,在回焊前捕捉缺陷,實現以數據驅動的製程控制。 鋼網品質:具備電拋光、奈米塗層與 304 HTA 不鏽鋼的高品質鋼網,是提升一次通過率(First Pass Yield)的最具成本效益方案。 70% 規則已在產業實務中得到驗證:約 70% 的 SMT 缺陷來自印刷機。如果錫膏沉積本身不良,即使後續貼裝與回焊選項正確,也無法修正問題。元件越小,容錯空間就越低。越早掌握印刷製程,就越能提高良率並降低重工成本。 本指南將討論會影響焊料行為的機械與環境因素,例如鋼網張力與環境濕度。您將理解精密治具背後的概念,以及它如何將印刷製程從變動因素轉化為可重複流程。 常見錫膏印刷缺陷及其影響 良好的錫膏沉積,可用來預測焊點......