電子焊錫助焊劑:用途、可解決的缺陷與最佳實務
1 分鐘
- 什麼是電子焊錫助焊劑?
- 電子焊錫助焊劑在 PCB 組裝中解決了哪些問題?
- 助焊劑行為如何影響常見焊接缺陷
- 選擇合適的電子焊錫助焊劑
- 如何正確塗抹電子焊錫助焊劑
- 使用電子焊錫助焊劑的常見問題(與解決方法)
- IPC J-STD-004 助焊劑分類與產業標準
- 結論
在電子領域中,電路板的可靠性與效能至關重要。影響這些電路板品質的關鍵因素之一,便是電子焊錫助焊劑的使用。
本文將全面介紹電子焊錫助焊劑在電路板組裝中的角色,探討其定義、優點、應用方法、常見問題與解決方案,以及如何為您的專案選擇合適的助焊劑。
什麼是電子焊錫助焊劑?
電子焊錫助焊劑是一種在焊接過程中使用的化學劑,用於清潔並準備待接合的金屬表面。其主要目的是去除表面的氧化物與其他汙染物,確保焊點強固可靠。電子焊錫助焊劑有多種類型,包括松香型、水溶型與免清洗型,各自適用於不同的應用與環境。
松香型助焊劑廣泛應用於傳統焊接,具備優異的除氧化物性能。水溶型助焊劑則在焊接後易於清潔,特別適合高可靠性應用。免清洗型助焊劑設計為殘留極少,多數情況下無需清洗。
電子焊錫助焊劑在 PCB 組裝中解決了哪些問題?
在 PCB 組裝中,多種常見焊接缺陷可能影響可靠性。電子焊錫助焊劑透過以下方式解決這些問題。
使用電子焊錫助焊劑可帶來多項關鍵優點,提升焊接過程與焊點品質,包括:
1. 提升焊錫流動性與附著力
電子焊錫助焊劑改善焊錫的潤濕性,使其順利流動並更有效地附著於金屬表面,形成更強固可靠的連接。
2. 減少氧化
焊接過程中金屬表面可能形成氧化層,阻礙焊錫結合。電子焊錫助焊劑可主動去除並防止氧化物生成,確保焊接表面潔淨。
3. 提升電導性
透過去除汙染物並促進良好附著,電子焊錫助焊劑有助於降低焊點電阻,對電子電路效能至關重要。
4. 機械強度
使用電子焊錫助焊劑可形成不僅電性良好,亦具機械強度的焊點,降低在機械應力下失效的風險。
5. 減少焊錫橋接
電子焊錫助焊劑有助於控制焊錫流動,減少相鄰焊墊間發生焊錫橋接的機率,避免短路。
助焊劑行為如何影響常見焊接缺陷
即使使用優質助焊劑材料,若溫度曲線不當或助焊劑活性不均,仍可能導致或加劇常見焊接缺陷。以下說明助焊劑行為如何影響缺陷形成及其解決方法。
1. 提升焊錫流動性與附著力
「冷焊」焊點外觀黯淡、顆粒粗大且不一致,通常由助焊劑耗盡造成。若烙鐵溫度過高(> 350°C)或停留時間過長,助焊劑會在焊錫潤濕焊墊前燒毀。
解決方法:塗抹新的黏性助焊劑並重新加熱焊點。
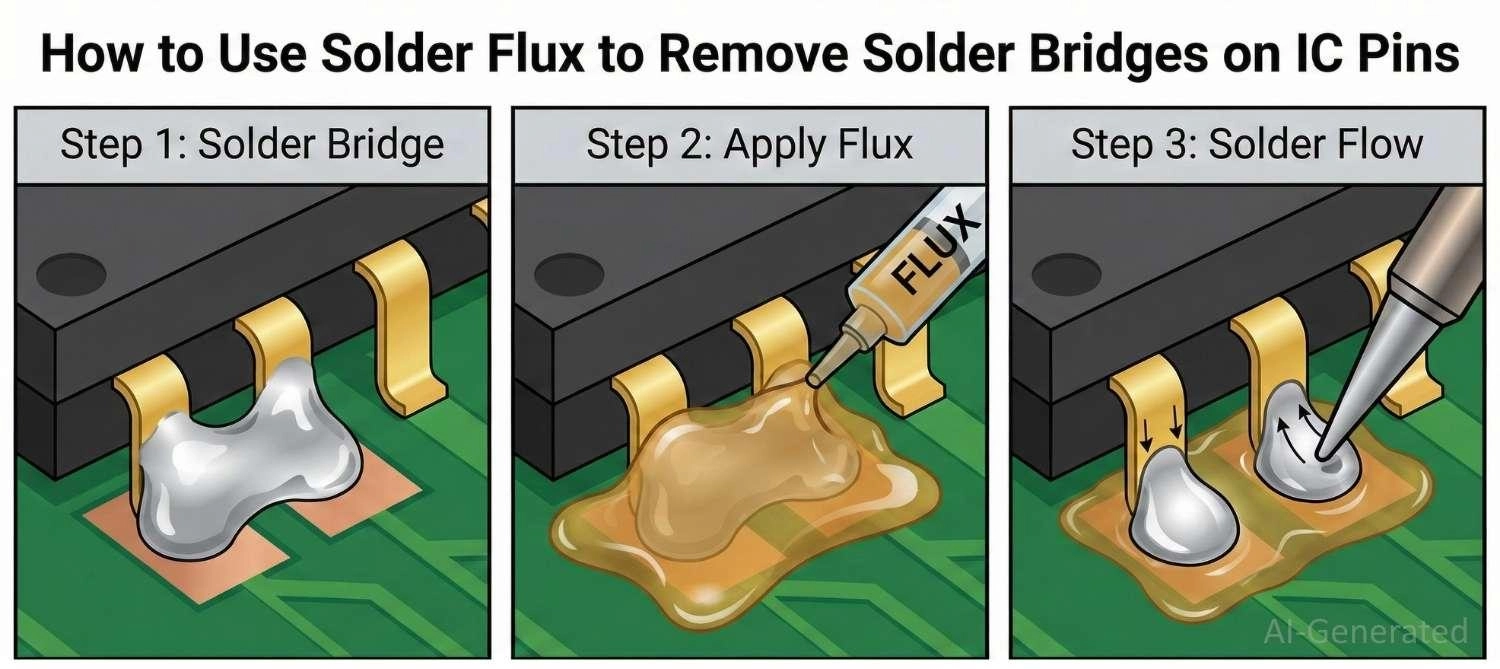
2. 焊錫橋接
反向思考:添加新助焊劑有助於清除橋接。新助焊劑可提高焊錫對防焊層的表面張力,使焊錫拉回焊墊。
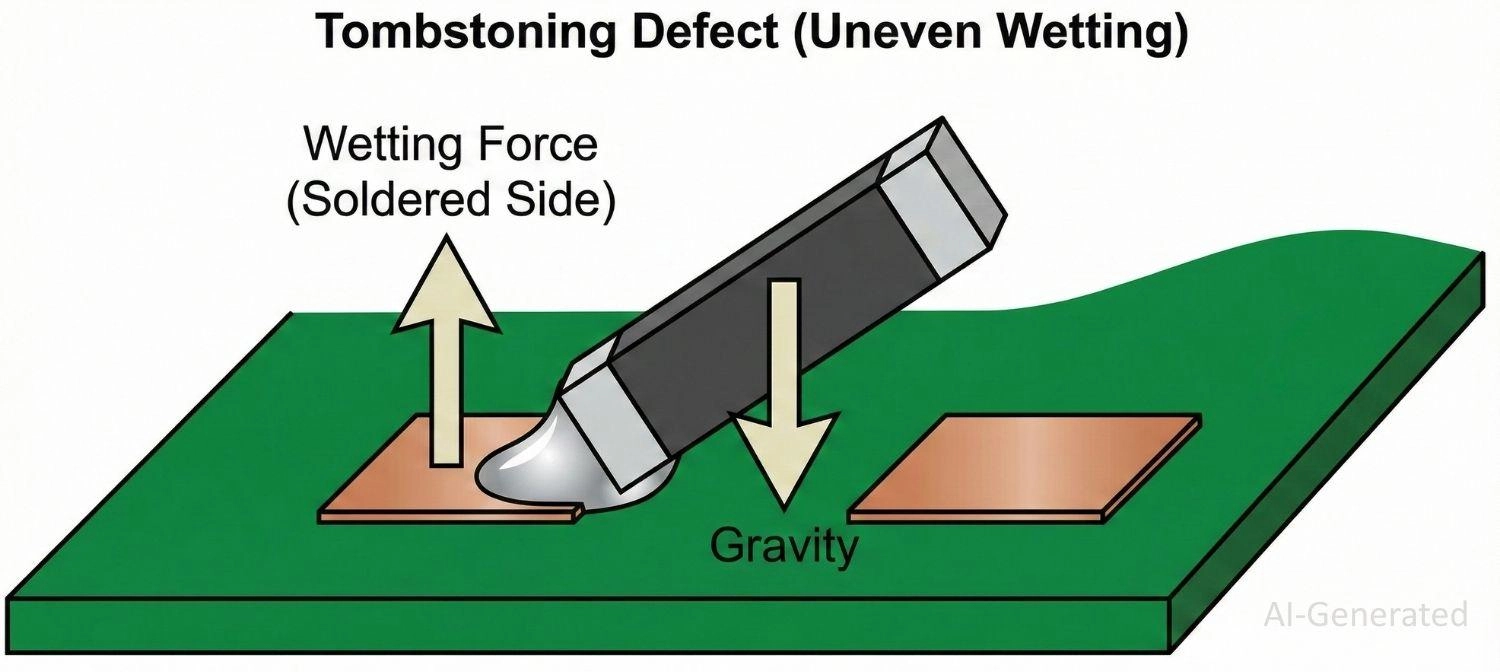
3. 立碑效應(曼哈頓現象)
小型被動元件(0402、0201)在回流過程中一端翹起。
助焊劑因素:若助焊劑潤濕其中一焊墊的速度快於另一焊墊,表面張力扭矩將失衡,把元件拉直。
預防:確保助焊劑沉積均勻。JLCPCB 的自動化鋼網印刷機可確保兩焊墊錫膏量一致,相較手動組裝大幅降低立碑風險。
選擇合適的電子焊錫助焊劑
為專案選擇合適的電子焊錫助焊劑對達成最佳結果至關重要。選擇時請考慮以下因素:
1. 焊接方式
手焊、波焊或回流焊等不同焊接方法,可能需要特定類型的電子焊錫助焊劑。請確保助焊劑與所選焊接製程相容。
延伸閱讀:手焊元件時如何塗抹助焊劑
2. 元件與板材材質
元件與電路板的材質會影響電子焊錫助焊劑的選擇。例如,某些助焊劑更適用於特定金屬或表面處理。
3. 操作環境
考量組裝後電路板的操作環境。對於航太或醫療等高可靠性應用,必須選用殘留極少且能確保長期可靠度的助焊劑。
4. 清潔需求
若焊接後需清潔,請選擇可用現有清潔方法輕鬆去除的助焊劑。水溶型助焊劑易於清洗,免清洗型則可省去清潔步驟。
5. 法規合規性
確保所選電子焊錫助焊劑符合相關產業標準與法規,如 RoHS(有害物質限用指令)或 REACH(化學品註冊、評估、授權與限制法規)。
延伸閱讀:電子焊接最佳助焊劑是什麼?快速選擇指南
如何正確塗抹電子焊錫助焊劑
正確塗抹電子焊錫助焊劑對電路板組裝成效至關重要。步驟如下:
1. 前置準備
塗抹電子焊錫助焊劑前,請確保元件與電路板潔淨,無灰塵、油污或其他汙染物,可使用異丙醇或其他合適清潔劑。
2. 塗抹方式
電子焊錫助焊劑可用筆刷、浸漬、噴塗或助焊筆等多種方式塗抹,依專案需求與助焊劑類型選擇。
3. 筆刷法
以小筆刷在待焊表面薄而均勻地塗抹電子焊錫助焊劑,適合小範圍或精密作業。
4. 浸漬法
將元件浸入盛有電子焊錫助焊劑的容器,確保全面覆蓋,常用於自動化組裝。
5. 噴塗法
大規模或自動化應用可使用專用設備將電子焊錫助焊劑均勻噴灑於電路板。
6. 助焊筆
助焊筆可精準塗抹電子焊錫助焊劑於特定區域,適合維修或補焊。
7. 焊接
塗抹電子焊錫助焊劑後即可進行焊接,請確保烙鐵或其他熱源溫度適合所用助焊劑與焊錫。
8. 清潔
依所用電子焊錫助焊劑類型,焊接後可能需要清潔。水溶型殘留可用去離子水清除,松香型殘留可用異丙醇;免清洗型通常不需清潔,但請遵循製造商建議。
使用電子焊錫助焊劑的常見問題(與解決方法)
雖然電子焊錫助焊劑在焊接中扮演關鍵角色,但使用或選擇不當可能導致常見問題。以下為問題與解決方案:
1. 焊點不良
電子焊錫助焊劑塗抹不足或不均可能導致焊點脆弱不可靠,請確保均勻且適量塗抹。
2. 助焊劑殘留
過多殘留可能導致導電問題或長期腐蝕。請適量使用電子焊錫助焊劑並於必要時依正確程序清潔。
3. 焊接時氧化
若焊接過程中形成氧化,將阻礙焊錫結合。請確保助焊劑仍具活性且未劣化,使用新鮮電子焊錫助焊劑可改善。
4. 助焊劑相容性
針對特定應用選錯電子焊錫助焊劑類型可能導致不良結果,請依材料與環境選擇正確類型。
IPC J-STD-004 助焊劑分類與產業標準
在專業 PCBA 製造中,助焊劑依 IPC J-STD-004 標準分類。
1. 助焊劑化學成分(基底)
- RO(松香):源自天然松香,以高可靠性著稱。
- OR(有機):水溶性有機酸,活性高但具腐蝕性。
- RE(樹脂):合成樹脂,用於現代「免清洗」配方。
2. 助焊劑活性等級
- L(低):< 0.5% 鹵素,安全無腐蝕(常見於免清洗)。
- M(中):0.5%–2.0% 鹵素,適用於較舊元件。
- H(高):> 2.0% 鹵素,對困難表面(如鎳)具強力除氧化能力。
JLCPCB 標準:SMT 組裝採用 ROL0 或 REL0(松香/樹脂、低活性、無鹵素)錫膏,確保可靠且無腐蝕風險。
結論
總之,電子焊錫助焊劑是電路板組裝過程中不可或缺的成分。其清潔與準備金屬表面、提升焊錫流動性,並改善焊點機械與電氣特性的能力,使其對實現可靠且高品質的電子組件至關重要。透過了解不同助焊劑類型、優點及正確應用方法,您可確保焊接專案成功。
記得處理常見助焊劑問題並依需求選擇合適的電子焊錫助焊劑,以提升裝置效能與壽命。若需與精心挑選的助焊劑相匹配的高品質電路板,請選擇JLCPCB。其高標準與精密製造將確保您的電子專案發揮最大潛力。
持續學習
晶片級封裝(CSP)詳解:類型、優點及更多內容
打開任何一部旗艦智能手機的主機板,IC 看起來幾乎就像裸矽晶粒一樣——沒有粗大的引腳,也沒有過大的封裝。這正是晶片級封裝的實際應用。 根據定義,晶片級封裝(CSP)是一種 IC 封裝,其整體封裝面積不超過晶粒尺寸的 1.2 倍,並符合嚴格的 JEDEC 及 IPC 標準。這種設計理念直接帶來更小的電路板、更短的訊號路徑及更佳的電氣性能,因此 CSP 現已廣泛應用於由無線耳機到汽車雷達模組等各類產品。 根據近期的業界市場研究,全球 WLCSP 市場於 2024 年的估值為 48.9 億美元,預計到 2032 年將達到 374.9 億美元,複合年增長率(CAGR)為 21.4%。這清楚顯示晶片級封裝已不再是小眾技術。 本指南涵蓋使用 CSP 時真正需要了解的類型、製程流程、設計規則及組裝注意事項。 甚麼是晶片級封裝(CSP)? 根據 JEDEC 標準,晶片級封裝是一種晶片級 IC 封裝,其封裝尺寸不超過晶粒尺寸的 1.2 倍。這一定義經過刻意收緊,意味着封裝佔用的大部分面積都是有效矽晶粒,幾乎沒有空間浪費在基板外伸、模塑邊界或未使用的引線框架區域。 晶片級封裝的主要特點 面陣列 I/O:焊球或凸點覆蓋......
BGA 組裝實務:BGA 封裝類型、空洞控制、植球重工與 QFN/QFP 比較
一顆晶片要上板,先得選封裝。封裝選型決定 PCB 要開幾層、焊盤怎麼畫、鋼網怎麼開,也決定貼片之後能不能用肉眼檢查。本文從常見 IC 封裝類型談起,接著處理 BGA 組裝最常見的空洞與重工問題,最後比較 QFN 與 QFP 的取捨。 BGA 組裝提醒 在設計階段先確認球距、焊盤形式、via-in-pad、迴焊曲線與 X-Ray 判定標準,再把封裝、PCB 與 SMT 製程一起簽核。 一、常見 IC 封裝類型一覽 表面貼裝封裝按引腳形式,大致可分為三類: 有引腳(Leaded):SOP、TSSOP、QFP。引腳從側面伸出,焊點外露,檢查和維修都方便。 無引腳(Leadless):QFN、DFN、LGA。焊盤收在封裝底部或側邊,體積小、寄生電感低。 陣列球(Array):BGA、CSP、WLCSP。焊球鋪滿封裝底部,I/O 數量最多,代價是焊點全部藏起來。 圖 1. QFP、QFN 與 BGA 封裝側視比較 選型時需要在腳數、板面積、散熱、檢測與維修成本之間取捨。腳數一百以內、尺寸不敏感的產品,QFP 仍是常見選項;腳數超過兩百或需要高速訊號時,BGA 往往更能提供足夠的 I/O 密度。 二、BGA ......
如何維修 PCB:走線、焊盤、焊點與腐蝕問題
圖:使用烙鐵與鑷子返工修補 SMD 焊點 走線斷裂、焊盤翹起,或焊點經過兩年熱循環後開裂,並不代表整塊電路板就得報廢。多數電路板表面的損傷,都可以用烙鐵、萬用電表,以及約一小時的工作台操作完成修復。 本指南涵蓋故障定位、五種最常見的維修方法,以及電路板重新投入使用前的測試。每項維修都按實際操作順序拆解步驟,並指出最容易讓維修前功盡棄的錯誤。每塊電路板的維修情況都不完全相同:板厚、銅厚與層數、附近元件及手邊設備,都會影響具體做法。因此,請將本文溫度與步驟視為起點,再依個別電路板調整。 適用範圍。 適用於任何層數電路板上,肉眼可見且能夠接觸的外層損傷。內層走線斷裂及 BGA 焊盤剝離也有維修方式(IPC-7721 均有相關程序),但無法只靠手工具完成,所需設備的成本往往比電路板本身還高。本文不涉及這兩類維修;BGA 相關作業請參閱我們的 BGA 返工指南。 應該維修電路板,還是直接更換? 電路板能否維修,主要取決於損傷類型: 損傷類型 通常可以維修嗎? 實際判斷依據 外層走線斷裂 可以 跳線的可靠性與應力釋放措施 冷焊或焊點開裂 可以 是否先移除舊焊錫 SMD 焊盤翹起 通常可以 跳線與固定位置的機械......
01005 組裝指南:PCB 設計、鋼網、供料器靜電與回流焊
重點摘要 01005(英制)元件尺寸為 0.4 × 0.2 mm,在公制中稱為 0402。 可靠組裝依賴平整的表面處理,例如 ENIG、對稱的 NSMD 焊盤、約 3 mil 厚的鋼網、細粉末焊膏、供料器位置的靜電控制,以及貼片前的 3D SPI 檢查。 由於 01005 元件返工速度慢且風險高,最重要的指標是首次通過良率。 圖:指尖上的六種 SMD 電容,由左至右為 01005、0201、0402、0603、0805 和 1206。照片:Filip Wahlberg,CC BY-SA 4.0,來自 Wikimedia Commons 上圖中最小的電容是 01005,長 0.4 mm、寬 0.2 mm。更小的 008004 尺寸也存在,但除了手機和模組製造商外並不常見,因此對大多數設計師而言,01005 是被動元件的實際下限。這也是許多在 0402 和 0201 上有效的組裝規則開始失效的尺寸。 原因在於尺寸縮放。將 0603 電容的每個尺寸縮小四倍,就會得到 01005,而元件重量會縮小 64 倍。熔融焊錫對每個端子的拉力取決於潤濕邊緣長度,只會減少約四倍;靜電吸力取決於表面積,則會減少約 16......
BGA 重新植球詳解:完整流程、工具、風險與最佳實務
在現代電子設計中,球柵陣列(BGA)已成為高效能晶片的標準,可在極小面積內實現數千個 I/O 連接。然而,這種密度也形成了「黑盒子」情境:連接點被隱藏,冷焊或熱疲勞裂紋等缺陷肉眼無法看見。不像 QFP 可用烙鐵修復,失效的 BGA 可能讓整塊板子報廢。 BGA 重新植球(reballing)是解決此問題的關鍵方案。這是一種精密工序:移除元件、清除舊焊料,並重新佈置全新焊球,以恢復完整的電氣與機械完整性。 本指南深入探討 BGA 重新植球的技術細節——從金屬間化合物鍵合的物理原理,到成功所需的特定溫度曲線。我們也將說明 JLCPCB 的工業級組裝標準如何在首次製造時降低這些風險。 BGA 重新植球一覽(快速概覽) 項目 摘要 是什麼 移除 BGA 晶片上的舊焊球並換上新焊球的維修流程 何時使用 當 BGA 焊點因熱循環、跌落損壞或製造缺陷而失效時 成功率 通常 60%–90%,取決於晶片狀況、工具與技術人員技巧 難度 高——需要專業設備與經驗 典型費用範圍 每顆晶片 USD $20–$150+,視尺寸與複雜度而定 工程師提示:若 BGA 失效是因 PCB 焊墊損壞或晶片內部缺陷,重新植球無法解決問題......
高可靠互連免焊接化:Press-Fit壓接連接器PCB設計與量產管控
AI伺服器電源背板、5G基站射頻單元、電動汽車域控制器、軌交信號設備,共同點是振動劇烈、電流巨大、壽命要求十五年起步,傳統焊接式背板連接器在這些場景逐漸失寵。硬體工程師接觸press fit connector PCB方案時,疑問集中在壓接孔到底按什麼公差設計、壓接質量靠什麼保證,這兩點恰恰是量產翻車的重災區。 Press-Fit連接器用彈性順應針(Compliant Pin)替代焊點,壓入鍍通孔後針體彈性變形與孔壁形成氣密接觸,無須回流焊、無助焊劑殘留,可單針返修。IEC 60352-5把這種連接定義為無焊壓入式連接,車規與工控領域已大規模替代焊接背板,press fit backplane connector成為電源與訊號互連的PCB connector types中的主流選項。 一、壓接結構與工藝原理 順應針主流是魚眼針(Eye-of-the-Needle):針體中部鏤空成菱形孔,壓入時針樑彈性收攏,進入孔內後回彈撐緊孔壁,接觸壓力維持在孔壁屈服強度附近。另有C型彈片針與四爪針,載流能力與插拔壽命各異,選型先看連接器廠規格書,針型決定press fit hole tolerance窗口。 壓......