如何在焊接穿孔元件時使用助焊劑:最佳做法
1 分鐘
- 逐步說明:如何在通孔焊接中使用焊錫助焊劑
- 通孔焊接的焊錫助焊劑技巧
- 結論
通孔焊接通常使用含助焊劑核心的焊錫,但僅靠核心內的助焊劑很少能持續產生高品質的焊點。氧化的引腳、厚銅孔壁與大面積接地層都需要更好的助焊劑控制,才能確保適當潤濕並完全填滿孔壁。
本指南說明如何在實際情況下使用焊錫助焊劑進行通孔焊接——從選擇液態助焊劑筆到處理棘手的接地連接。
在逐步說明流程之前,我們先回答技術人員焊接 THT 元件時最常提出的實務問題。
Q1:使用含助焊劑核心的焊錫時,還需要額外助焊劑嗎?
技術上不需要——但實務上需要。雖然焊錫線核心的助焊劑對乾淨的新元件已足夠,但對於氧化的老零件或厚電源層往往不夠。添加外部助焊劑可確保在焊錫熔化「之前」就開始潤濕,保證更好的接合。
Q2:液態助焊劑筆還是凝膠助焊劑:哪種更適合通孔焊接?
液態助焊劑筆更適合 THT。低黏度讓助焊劑能快速沿電鍍孔壁毛細流動,完整包覆整個孔壁。凝膠助焊劑容易停留在表面,可能在活化前無法深入孔內。
Q3:助焊劑如何幫助「孔壁填充」?
IPC 標準要求垂直填充(板頂可見焊錫)。助焊劑能降低孔內表面張力,使焊錫能逆重力向上爬升。若無額外助焊劑,焊錫可能只爬升一半,導致機械強度不足。
Q4:拆焊通孔元件時助焊劑有用嗎?
有。老焊點通常氧化嚴重,導熱效率差,使拆焊困難。在舊焊點上添加新液態助焊劑可作為熱傳導介質,幫助烙鐵更快熔化焊錫,並保護焊墊因過熱應力而剝離。
Q5:通孔元件老舊氧化怎麼辦?
若使用「新庫存」(NOS) 或回收零件,標準含助焊劑焊錫可能無法潤濕引腳。此時可使用活性更強的松香活化 (RA)助焊劑,或用玻璃纖維擦拭棒輕輕打磨引腳,露出新鮮金屬。
Q6:助焊劑對接地層有幫助嗎?
絕對有。焊接連接到大片接地層的引腳需要大量熱量。助焊劑能在延長加熱期間防止焊點氧化,確保形成牢固連接,而非冷焊或乾焊。
逐步說明:如何在通孔焊接中使用焊錫助焊劑
1. 精準塗抹:使用助焊劑筆或細筆刷,在焊墊環(孔周圍的銅墊)與元件引腳上局部塗抹少量助焊劑。無需大量,只要薄薄一層即可在引腳受熱時立即活化,清潔孔壁。
2. 建立熱橋:使用助焊劑筆或細筆刷,在焊墊環(孔周圍的銅墊)與元件引腳上局部塗抹少量助焊劑。無需大量,只要薄薄一層即可在引腳受熱時立即活化,清潔孔壁。
3. 利用毛細作用送錫:將焊錫線送入接點,最好從烙鐵頭的對側送入。不要直接在烙鐵頭上熔化焊錫。透過在接點送錫,可迫使熔融合金沿已活化的助焊劑流入電鍍孔(垂直填充),形成堅固的機械鉚釘。
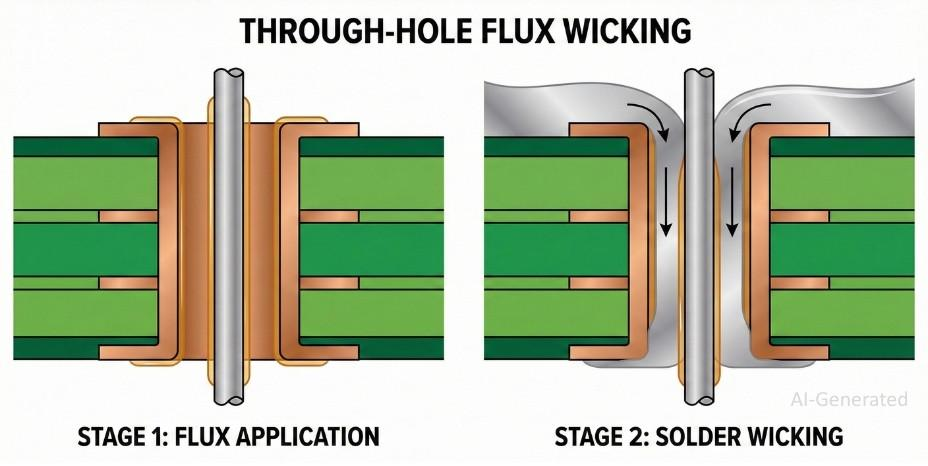
圖:展示助焊劑如何幫助焊錫沿通孔元件的孔壁毛細流動。
通孔焊接的焊錫助焊劑技巧
1. 避免插座污染:焊接插座(DIP、ZIF)時,務必小心液態助焊劑。毛細作用可能將助焊劑吸入彈簧接點,造成絕緣並損壞插座。僅在焊接側少量塗抹。
2. 修復「冰柱」(焊錫尖):若移開烙鐵後留下焊錫尖峰(冰柱),表示助焊劑已燒完。在冰柱上滴一滴新助焊劑,再用乾淨烙鐵輕觸。助焊劑會破壞表面張力,使焊錫回縮成光滑圓錐。
3. 管理接地層:接地引腳必須使用助焊劑。接地層如同巨大散熱片,需更長時間加熱。若無額外助焊劑,長時間加熱會使焊墊在焊錫熔化前就氧化。大量助焊劑可在此「預熱」階段保護銅面。
結論
正確使用焊錫助焊劑是提升通孔焊接品質最有效的方法之一。雖然含助焊劑焊錫對乾淨簡單的焊點已足夠,但面對氧化元件、厚孔壁或散熱接地層時,額外添加外部助焊劑就變得不可或缺。精準的助焊劑應用能改善潤濕、實現完整垂直孔壁填充,並降低冷焊與焊墊剝離的風險。
透過精確塗抹助焊劑、將焊錫送入接點而非烙鐵頭,並在長時間加熱時補充助焊劑,您就能穩定可靠地達到機械強度高且符合 IPC 標準的通孔焊點。
持續學習
BGA 返修工作站完整指南:2026 熱風、紅外線與設備選購比較
如果您经常处理 BGA(Ball Grid Array,球栅阵列)元件,就会知道它们的维修或更换有多么困难。由于焊点隐藏在晶片底部,BGA 返修需要专用工具以及精确的温度控制——这正是 BGA 返修工作站发挥关键作用的地方。 不过,市面上的选择非常多,要挑选合适的 BGA 返修工作站并不容易。应该选择热风加热还是红外线加热?是否需要光学对位?手动、半自动与全自动系统之间又有什么差异? 本指南将说明 BGA 返修工作站的运作方式、比较不同类型、介绍选购时应注意的关键功能,并整理 2026 年值得考虑的设备选择,协助您找到符合实际需求的解决方案。 什么是 BGA 返修工作站? BGA 返修工作站是一套专业整合式工作系统,专门透过严格控制的温度曲线来拆卸与更换表面黏著元件(SMD)。与一般烙铁或基础热风枪不同,这类设备能够进行局部加热,同时避免周围 PCB 或邻近微型元件承受可能造成损伤的热应力。 专业 BGA 返修工作站的核心通常包括:用于熔化晶片焊球的上部加热器、用于预热整个 PCB 并防止翘曲的底部预热器、将电路板牢固固定并维持平整的 PCB 夹具,以及用于准确放置新元件的精密对位系统。 图:专业......
SMD 重工指南:避免 PCB 損傷的工具、溫度與技巧
從更換燒毀的穩壓器、修正錯誤的元件數值,到移除細間距 IC 上的錫橋,SMD 重工是電子製造與原型製作中的一項必要技能。它能讓工程師修復組裝缺陷、導入設計變更,並在不必重新製作新板的情況下,挽救有價值的 PCB,避免額外成本與延誤。 在本指南中,您將學到: 什麼是 SMD 重工 常見重工場景 所需工具與溫度 安全拆除與安裝 依封裝類型區分的技巧 真實維修案例 常見失效與預防方式 何時應重工,何時應更換 什麼是 SMD 重工?為什麼它很重要? SMD 重工是指在保護 PCB 與周邊元件的前提下,使用局部加熱方式,受控地拆除、修復或更換表面黏著元件(SMD)的流程。它常用於修正組裝缺陷、更換故障元件,或在不重新製作整片電路板的情況下導入工程變更。 SMD 重工對以下情況非常重要: 原型驗證:在最初硬體 bring-up 階段修正發現的錯誤,並在設計定稿量產前完成驗證; 工程變更單(ECO)修改:立即導入設計微調或元件數值更新,讓正在進行的測試能繼續推進; 製造良率提升:修正檢查與測試中發現的組裝缺陷,例如錫橋、立碑、焊點錫量不足或元件偏位。 現場維修:透過更換特定故障元件,延長退回產品的使用壽命,並降......
免焊壓接連接器PCB設計:孔徑、鍍銅與佈局要點
重點摘要 壓接原理:Eye of Needle(EON)柔性引腳靠可控彈性變形與孔壁形成氣密式冷銲接點,避免焊接熱應力。 孔徑管制:壓接孔徑直接影響插入力、正向力與接觸可靠度,必須明確指定鑽頭尺寸與成品孔徑。 孔壁鍍銅:壓接孔通常要求孔壁平均銅厚不低於25μm,局部最薄處不低於20μm。 表面處理:HASL不建議用於壓接孔;ENIG鍍層均勻,浸錫則可降低插入力與孔壁受損風險。 佈局重點:反焊盤、走線淨空、表層孔環與壓接工具禁置區都要在PCB Layout階段預先規劃。 在伺服器背板、大電流電源模組,或是航太等級的厚板設計場景,傳統波峰焊、通孔回流焊早就碰到了難以突破的物理瓶頸。當電路板厚度超過3.0mm、銅層多達十幾層時,整板熱質量極大,焊接熱量會被快速導走,通孔內的焊料爬昇不足,很容易出現冷焊、空洞這類致命缺陷;要是為了焊透硬拉高爐溫,又容易造成板材分層,或是燙傷周邊的SMD元件。 為了平衡高熱質量板材與組裝可靠度的矛盾,硬體工程師逐漸轉向純機械咬合的方案——免焊式電路板連接器。靠精密的機械干涉結構,完全排除熱應力與助焊劑的影響。以下就從原理、孔徑管制、佈局規則幾個層面,整理壓接工藝的設計實務要......
封裝內部的微觀博弈:PCB組裝製程現場實務談MSL管控與烘烤作業
重點摘要 濕敏風險:塑膠封裝積體電路會吸收環境中的水氣,高溫迴流焊時水分迅速汽化,可能造成封裝剝離、焊線斷裂及爆米花效應。 MSL 管控:Moisture Sensitivity Level(MSL)用來描述元件對濕氣與迴流焊熱衝擊的耐受程度,並搭配 Floor Life 管理拆封後的容許暴露時間。 防潮儲存:防潮袋 MBB、乾燥劑與濕度指示卡 HIC 是主要防潮措施;低濕乾燥櫃可以暫停暴露時間累計,但不能將已使用的 Floor Life 歸零。 受潮烘烤:受潮元件可依 J-STD-033 採用 125℃、90℃ 或 40℃ 等不同烘烤條件,溫度越低,所需除濕時間通常越長。 烘烤風險:長時間高溫烘烤可能造成接腳氧化及金屬間化合物過度成長,原稿中特別指出累計 125℃ 烘烤時間不得超過 96 小時。 在 SMT 表面黏著產線中,高溫是讓晶片元件與電路板完成焊接的重要條件,但同一股熱能也可能對元件封裝內部造成強烈衝擊。當高密度 PCBA 進入峰值溫度可達約 260℃ 的無鉛迴流焊爐時,塑膠封裝積體電路(PEMs)內部最容易被忽略的風險之一,就是水氣。 為了降低水氣導致的封裝可靠度問題,電子製造業會從 ......
COB板上晶片封裝製程實務:裸晶固晶、打線與封裝可靠度管控
重點摘要 固晶材料:銀粉導電環氧膠、金錫/金矽共晶與納米金屬燒結各有不同的導熱、導電及製程特性,選型會直接影響晶片溫升與壽命。 熱阻控制:固晶層厚度、材料導熱係數與有效貼合面積共同決定熱阻;氣泡與空洞會縮小傳熱面積並形成局部熱點。 打線品質:球焊與楔焊的材料、接合方式、線弧方向性及間距能力不同,需按晶片密度、電流與封裝厚度選擇。 封裝可靠度:Dam-and-Fill 圍堰填充可保護裸晶與金線,而膠材流變性、填料比例及熱膨脹係數匹配是降低應力的關鍵。 量產良率:多顆裸晶與大量打線會放大整板失效風險,必須在固晶、打線及封裝前設置分段檢測。 隨著可穿戴裝置、微型感測器、醫療晶片及 Mini/Micro LED 顯示產品持續小型化,傳統 BGA、QFN 等帶外殼封裝元件,容易受封裝本體體積、寄生電容與熱阻限制,難以滿足更高密度與更薄結構的需求。 板上晶片(Chip-on-Board,COB)技術直接省去標準封裝外殼,把未封裝裸晶固定在基板上並完成電路連接,可大幅縮減整體尺寸,已成為微型電子設備的重要製程方案。然而,COB 同時把半導體固晶、打線與封裝可靠度問題集中到 PCB 上,每一道製程都需要精準控制。......
迴流焊溫度曲線:階段、溫度曲線與優化指南
SMT 回流焊溫度曲線指南 在表面貼裝技術(SMT)中,熱管理是決定電路板成品良率的關鍵。精準的 回流焊溫度曲線直接影響每個焊點的機械強度與電氣可靠性。溫度曲線的微小偏差—僅幾度或幾秒—都可能導致板子失效、內部氣孔或元件熱損壞。 本指南將涵蓋: 回流焊溫度曲線定義及其對 SMT 組裝的重要性 回流曲線四個階段:預熱、浸泡、回流峰值、控制冷卻 無鉛焊錫的升溫速率、峰值溫度與液相時間(TAL)建議 PCB 熱容量、銅箔平面與元件密度對回流曲線的影響 使用熱電偶進行回流曲線測量、驗證與優化的方法 常見回流焊缺陷:氣孔、冷焊、墓碑效應、PCB 翹曲 穩定 SMT 良率與可靠生產的最佳實務 回流焊溫度曲線概覽 階段 典型溫度範圍 持續時間 / 升溫速率 預熱 室溫 → 150°C 1–3°C/sec 浸泡 150°C–200°C 60–120 秒 回流峰值 230°C–250°C 45–90 秒(液相時間 TAL) 冷卻 峰值 → 室溫 -2 至 -4°C/sec 什麼是回流焊溫度曲線? 回流焊溫度曲線是 PCB 通過回流爐時的預定控制溫度集合,定義板子升溫速度、保持時間與冷卻速度。 為何回流曲線對 SMT......