12 個每個初學者都該知道的專業焊接技巧與訣竅
1 分鐘
- 訣竅 1:使用溫控焊台
- 訣竅 2:架設安全且防靜電的焊接工作站
- 訣竅 3:選擇正確的烙鐵頭形狀以提升熱傳導
- 訣竅 4:隨時保持烙鐵頭鍍錫
- 訣竅 5:永遠先加熱焊盤與接腳——而非焊錫
- 訣竅 6:使用足量助焊劑確保潤濕,但避免板面氾濫
- 訣竅 7:控制加熱時間,避免焊盤浮起與元件受損
- 訣竅 8:使用適量焊錫(焊腳形狀很重要)
- 訣竅 9:焊接前後固定小元件
- 訣竅 10:冷卻後立即檢查每個焊點
- 訣竅 11:通電前務必完成最終電性與清潔檢查
- 訣竅 12:練習讓焊接更進步
- 結論
- 常見問題
焊接不只是把金屬「黏」在一起,而是一種冶金過程,會形成金屬間化合物(IMC)。這種分子鍵結能確保裝置的電氣與機械完整性。品質不良的焊點也許能通過快速目視檢查,但在振動或熱應力下遲早會失效,導致「幽靈」錯誤與硬體故障。
這些焊接技巧與訣竅聚焦於專業電子焊接中實用且可重複的技術——從正確的熱傳導與助焊劑使用,到焊腳幾何形狀與檢驗標準——讓你一次就能持續做出強固可靠的焊點。
訣竅 1:使用溫控焊台
常見錯誤是把熱容量(瓦數)與熱控制混為一談。高瓦數卻無調節的烙鐵會燒焦脆弱焊盤,而低瓦數烙鐵在接地層上會因回溫不夠快而「凍結」。
想獲得專業成果,選擇具 PID 溫控與快速回溫的機型(例如 T12 一體式烙鐵頭或感應加熱),才能在厚銅層上保持穩定溫度。
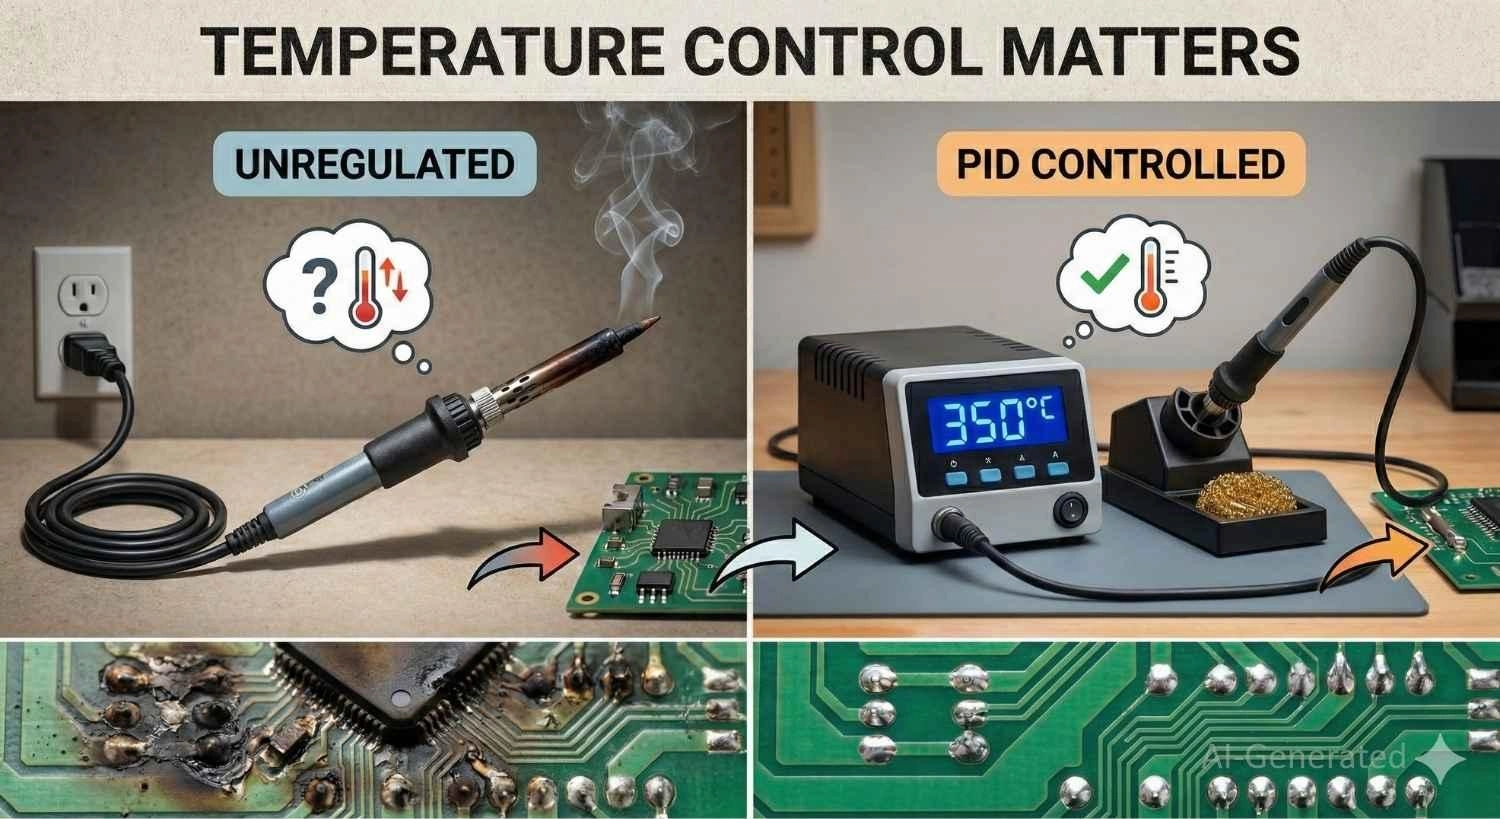
圖:無控溫烙鐵與 PID 溫控焊台的比較。
訣竅 2:架設安全且防靜電的焊接工作站
● 煙霧抽排:「煙」不是鉛蒸氣,而是助焊劑煙(松香),屬呼吸道致敏物。請用活性碳濾網抽風機,而非僅用風扇。
● 靜電防護:現代 IC(MOSFET/MCU)對靜電敏感。使用接地至大地的防靜電墊與腕帶以洩放靜電。
● 照明:對 0603 封裝或細間距 SOIC,5–10 倍立體顯微鏡或照明放大鏡是驗證潤濕角的必需品。
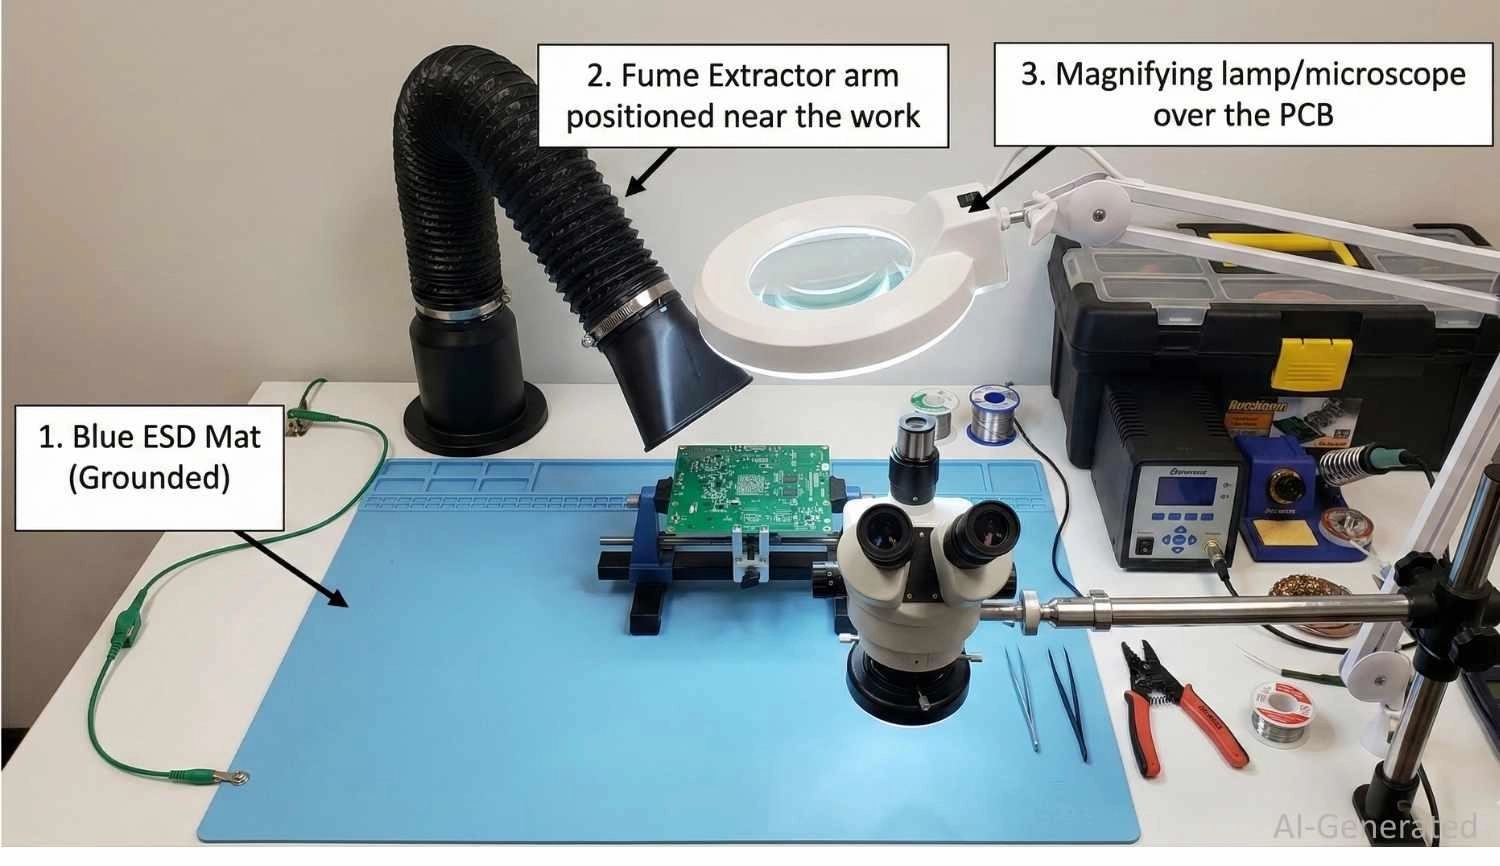
圖:配置安全的電子焊接工作站,具備防靜電墊、煙霧抽排與適當照明。
訣竅 3:選擇正確的烙鐵頭形狀以提升熱傳導
烙鐵頭是熱能與工件交會的介面,其狀態與幾何形狀決定 90% 的成功率。
別再用針尖「圓錐」頭,其尖端熱容量極低,熱傳導效果差。
1. 圓錐(B 系列):常為隨烙鐵附贈的預設頭,但因尖端接觸面積小,對大焊盤或接地層加熱效果差。
適用:極細間距 SMT 或高密度板,避免鑿頭誤觸鄰件。
2. 鑿形(D 系列):90% 工作的黃金標準。平面可同時接觸元件腳與 PCB 焊盤,瞬間傳熱。
適用:插件零件、導線與標準 SMT 焊盤。
3. 斜面/刀形(K 系列):可在「凹槽」或表面保留焊錫珠。
適用:表面黏著 IC 拖焊多腳或清除錫橋。
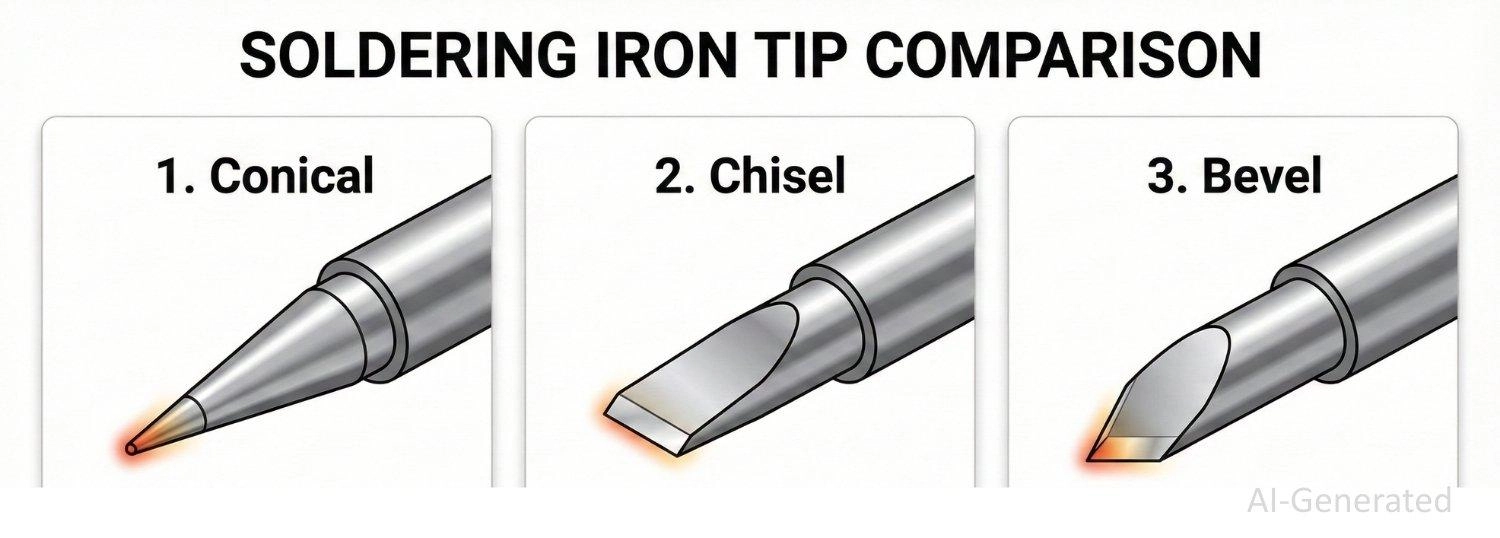
圖:烙鐵頭形狀比較:對標準 PCB 元件,鑿形頭比圓錐頭提供更佳熱傳導。
訣竅 4:隨時保持烙鐵頭鍍錫
若鐵鍍層氧化變黑,會成為熱絕緣體。必須隨時在烙鐵頭維持一層「犧牲層」焊錫。
黃金守則:
1. 清潔(黃銅絲)。
注意:黃銅絲優於濕海綿,濕海綿會造成熱衝擊,導致鍍層龜裂並使烙鐵頭溫度驟降。
2. 焊接(焊點)。
3. 鍍錫(在烙鐵頭補新錫)。
4. 休眠(置入烙鐵架)。
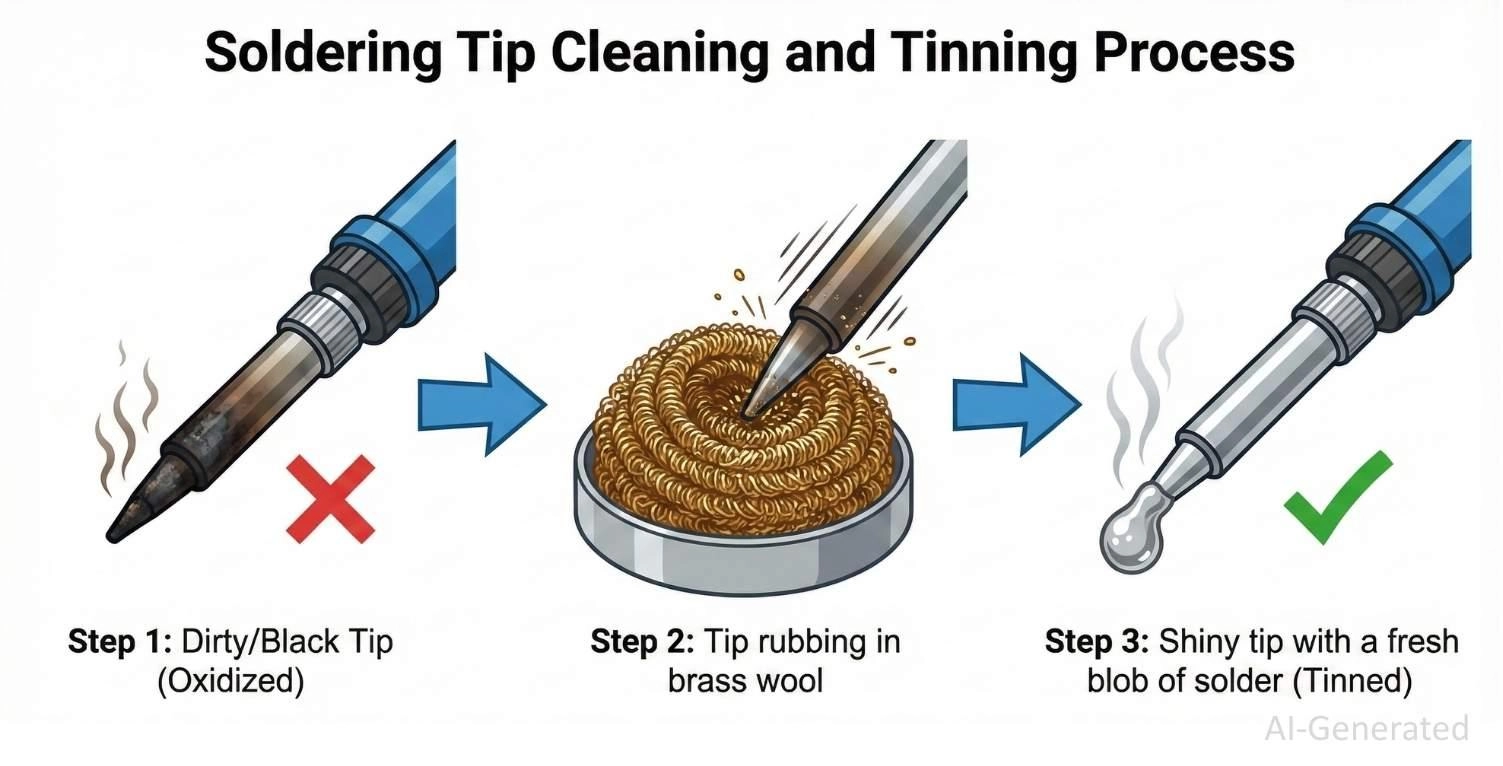
圖:示範以黃銅絲清潔高溫烙鐵頭並重新鍍錫的正確順序,防止氧化。
訣竅 5:永遠先加熱焊盤與接腳——而非焊錫
完美焊點的關鍵在於時序:目標金屬要先熱到能熔化焊錫,而非靠烙鐵熔化焊錫。
步驟 1-加熱接點(熱橋)
乾烙鐵頭傳熱差。接觸接點前,先在烙鐵頭熔少量焊錫形成熱橋,增加接觸面積以瞬間傳熱。
步驟 2-將焊錫送入加熱區
烙鐵同時接觸焊盤與接腳,停一秒。將焊錫線送入接點,而非烙鐵頭。焊盤夠熱時焊錫會立即潤濕。
步驟 3-自然冷卻
先移開焊錫,再移開烙鐵。保持元件靜止。冷卻「塑性區」移動會使晶格斷裂,形成脆性「受擾焊點」。
| 步驟 | 動作 | 技術原理 |
|---|---|---|
| 加熱 | 接觸焊盤與接腳 | 確保表面達熔點(183°C–217°C)以形成金屬間鍵結。 |
| 送錫 | 將焊錫線送入接點 | 助焊劑芯接觸即活化,還原氧化物並產生毛細作用。 |
| 冷卻 | 移開熱源並保持靜止 | 讓合金結晶成固態結構,避免微裂紋。 |
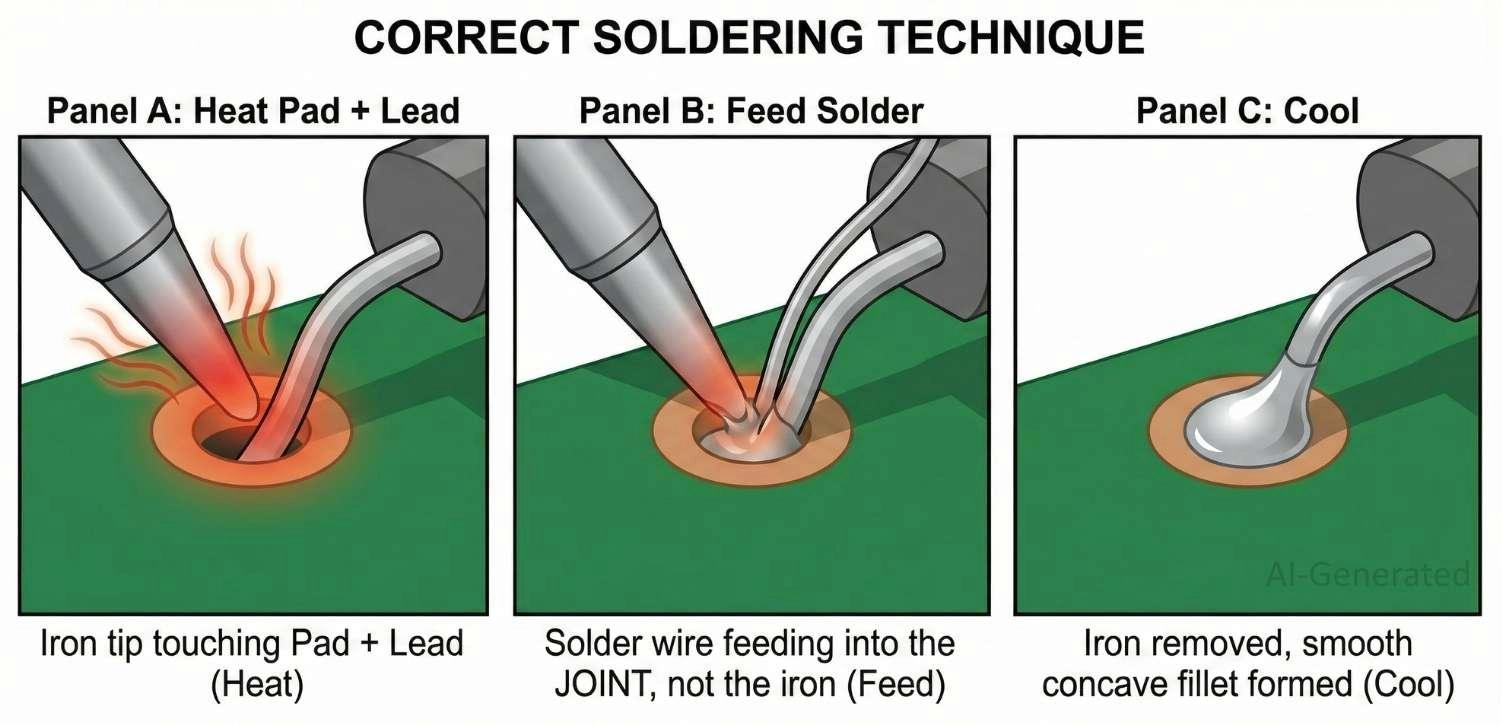
圖:正確焊接步驟示意:同時加熱焊盤與接腳,形成凹面焊腳。
訣竅 6:使用足量助焊劑確保潤濕,但避免板面氾濫
助焊劑可還原表面氧化物,使焊錫得以潤濕。松香活化(RA)助焊劑對氧化銅更有效,而免洗(NC)為現代組裝主流。
視需要施加助焊劑,覆蓋接點即可,勿讓板面氾濫。出現焊錫橋時,清潔烙鐵頭、施加助焊劑,再以吸錫編織帶移除多餘焊錫。
若焊錫成球狀,可能是焊盤氧化或污染——補助焊劑並重新加熱。(註:「爆米花」爆裂聲多為吸濕所致;焊接前請先烘烤板子/元件。)
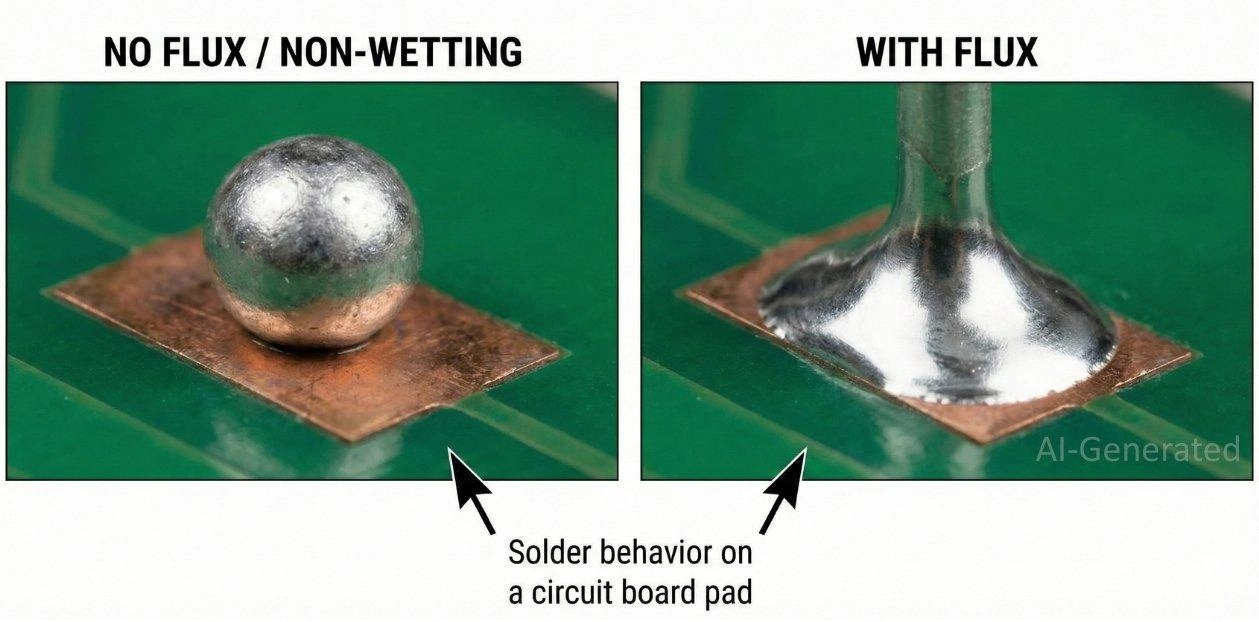
圖:比較助焊劑如何使焊錫潤濕焊盤,而非因表面張力成球。
訣竅 7:控制加熱時間,避免焊盤浮起與元件受損
高效傳熱。理想加熱時間為2–3 秒。過久可能導致焊盤浮起(銅箔與 FR4 分離)或元件損壞。
可在接腳夾金屬鱷魚夾當散熱片。敏感元件溫度保持 <350°C。
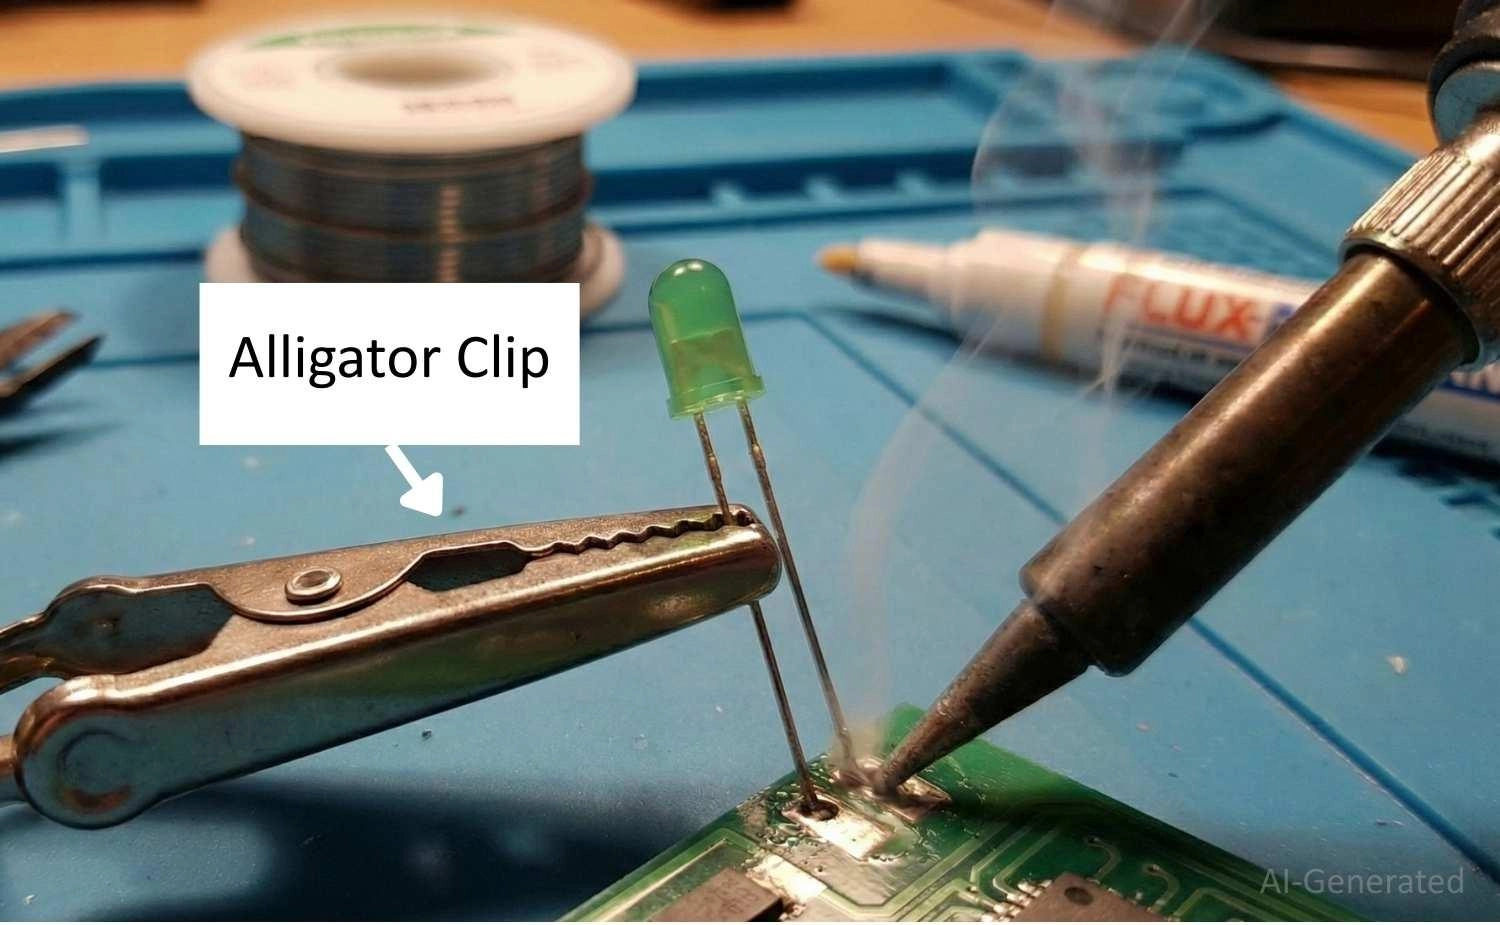
圖:以金屬鱷魚夾當散熱片,保護敏感電子元件免於焊接高溫損壞。
訣竅 8:使用適量焊錫(焊腳形狀很重要)
使用適量焊錫形成正確焊腳。完美焊點呈凹面「火山」形;凸面(球狀)表示未潤濕或藏有空洞,可能導致弱焊或可靠度問題。
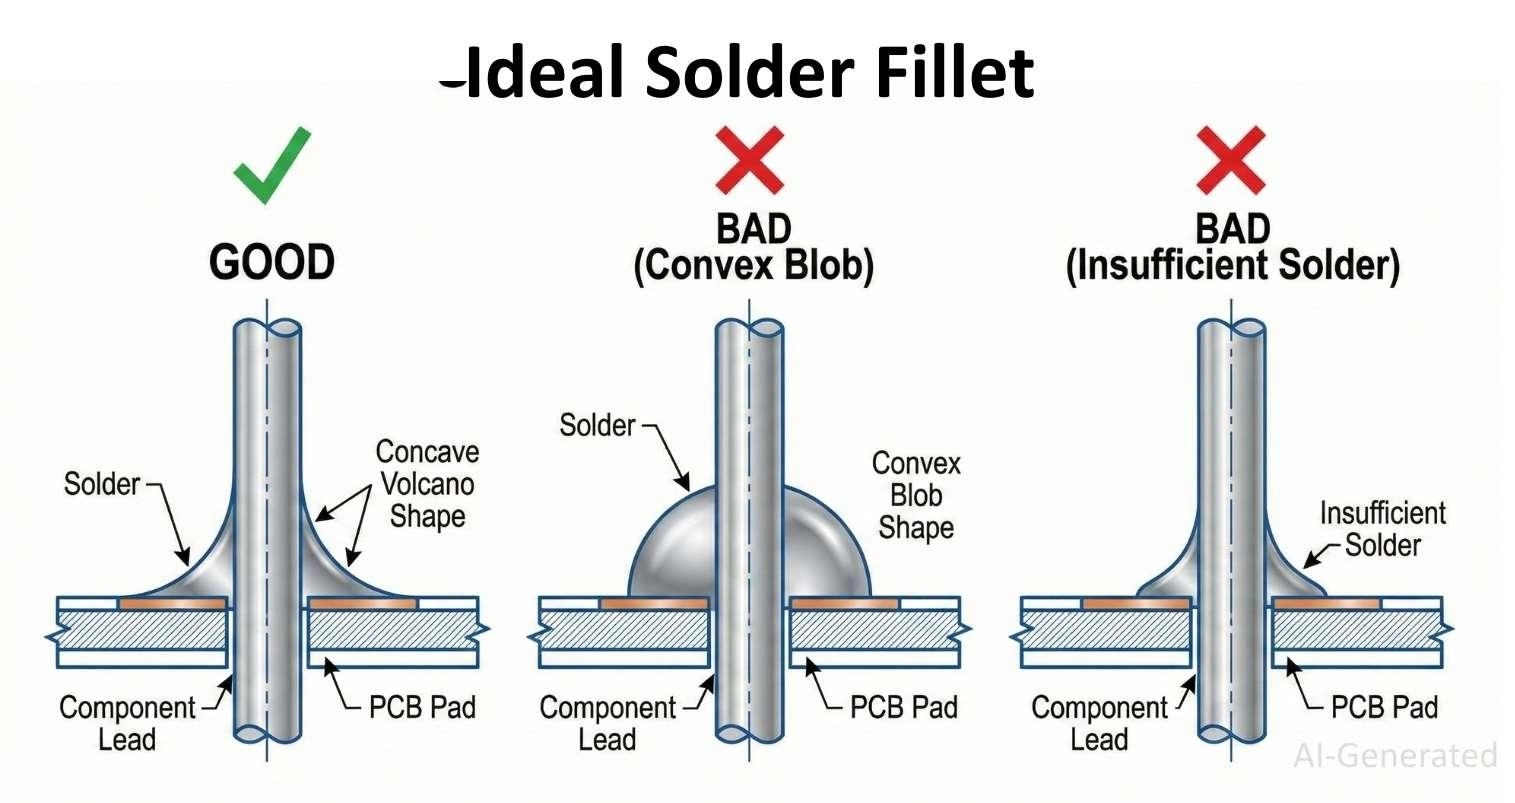
圖:健康焊點的凹面焊腳與不良凸面焊點的比較。
訣竅 9:焊接前後固定小元件
對 SMT 元件使用點焊–回焊法,防止移位。
步驟:先鍍錫一焊盤,用鑷子推移元件同時加熱定位,再焊第二焊盤。
專業提示:對高密度或多 SMT 零件,手焊效率低且不一致。使用JLCPCB 鋼網可一次塗佈全板焊膏,再進行回焊。
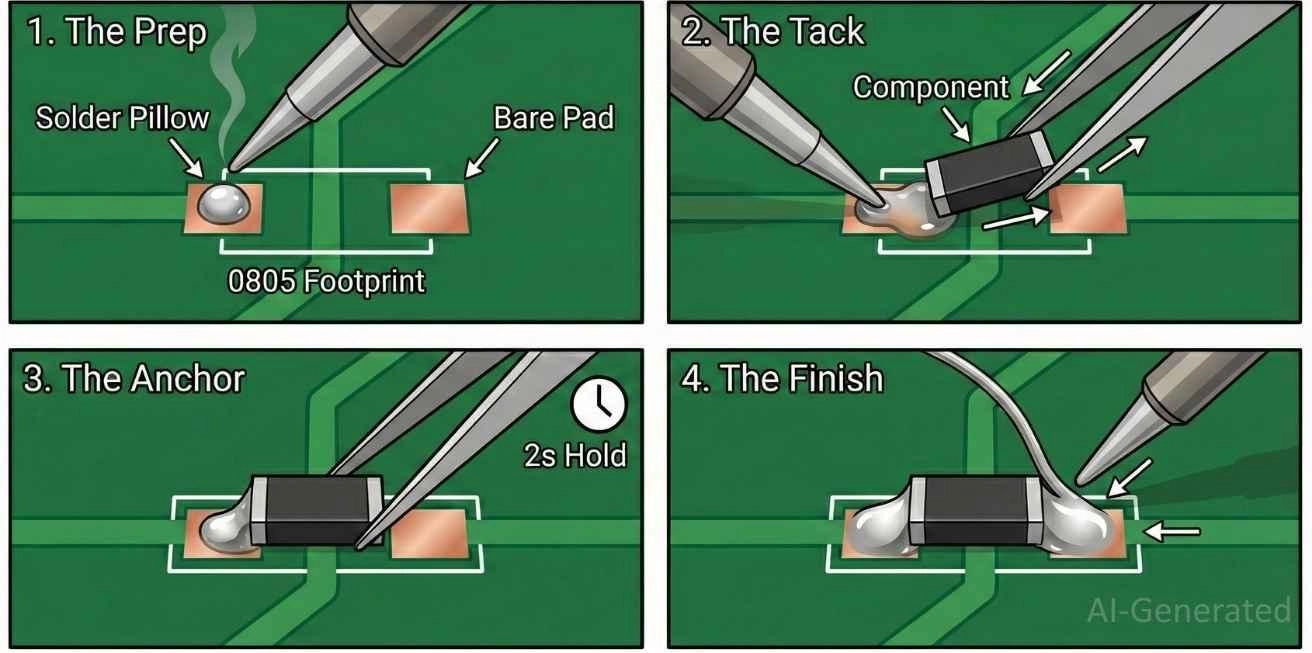
圖:點焊–回焊法步驟
訣竅 10:冷卻後立即檢查每個焊點
含鉛焊點通常光亮;無鉛焊點呈緞面或偏暗,但仍應平滑。
僅黯淡不代表冷焊——需檢查潤濕良好、焊腳平滑、無裂紋、空洞或橋接。對關鍵連接使用放大鏡與導通測試。
修復冷焊可重熔焊點,確保烙鐵與焊盤確實接觸(高熱容量)。
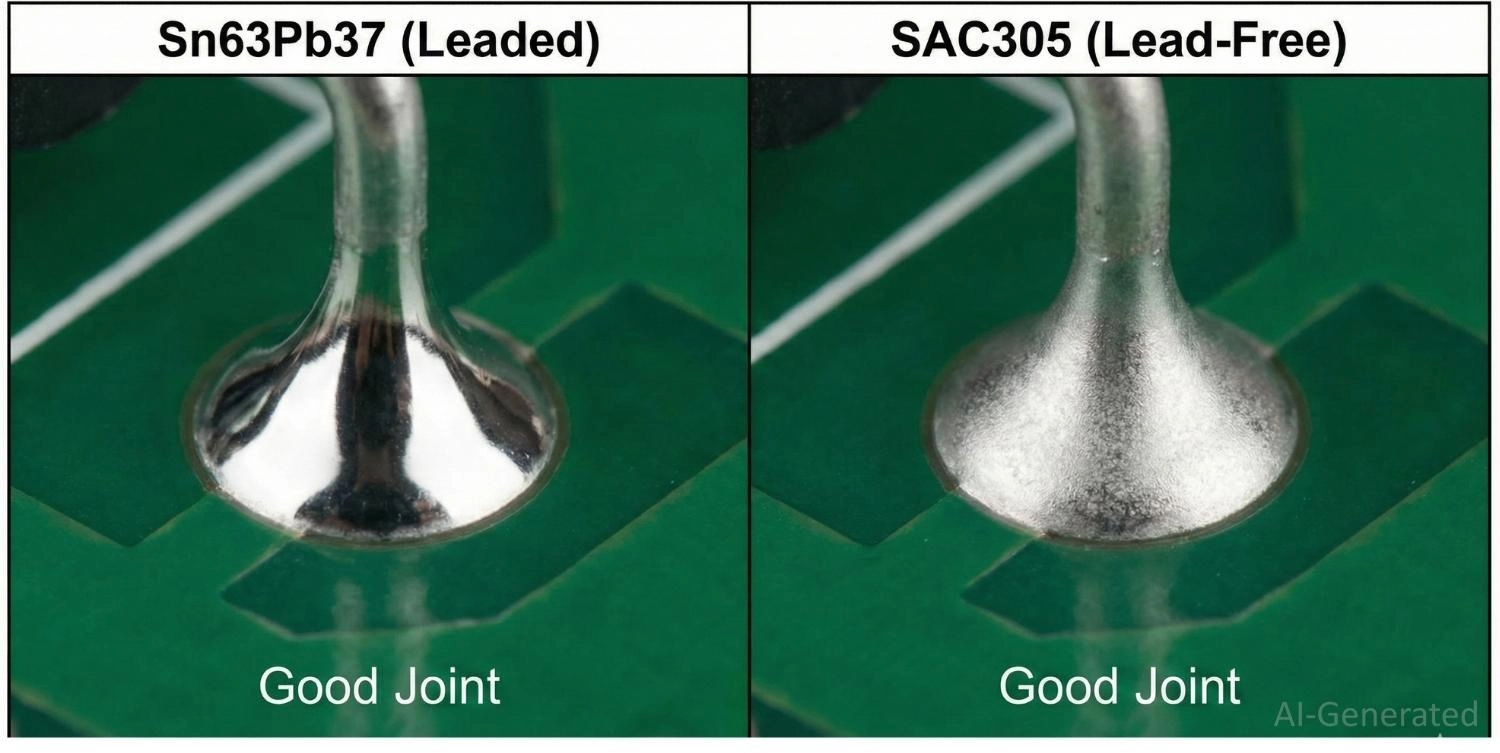
圖:含鉛焊錫光亮與無鉛焊錫緞面外觀的比較。
訣竅 11:通電前務必完成最終電性與清潔檢查
1. 目視檢查:輕微傾斜 PCB,仔細查看有無隱藏橋接。
2. 導通測試:用萬用表量測 VCC 與 GND 間導通,若蜂鳴表示短路。
3. 清潔:以異丙醇(IPA)清除助焊劑殘留,避免長期腐蝕或晶枝生長。
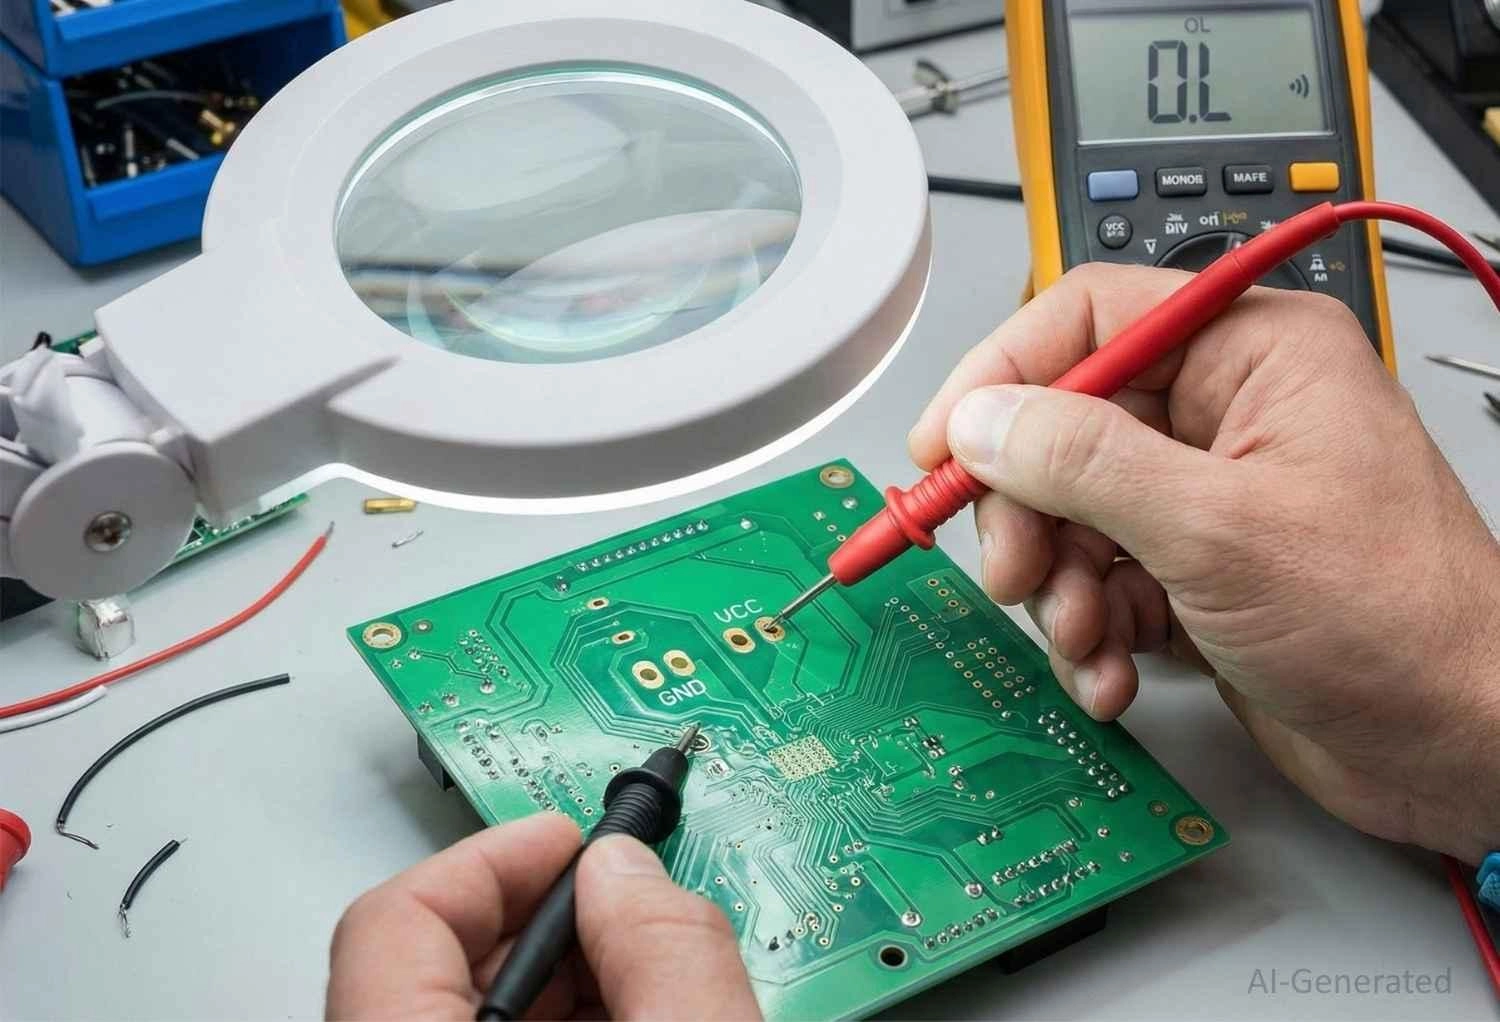
圖:技術員用萬用表執行最終導通檢查,確保通電前無短路。
訣竅 12:練習讓焊接更進步
焊接是依賴肌肉記憶的機械技能。先從 0.1" 排針練習,再進階到 0805 SMT。然而手焊有其極限——適合打樣,量產則難以一致。
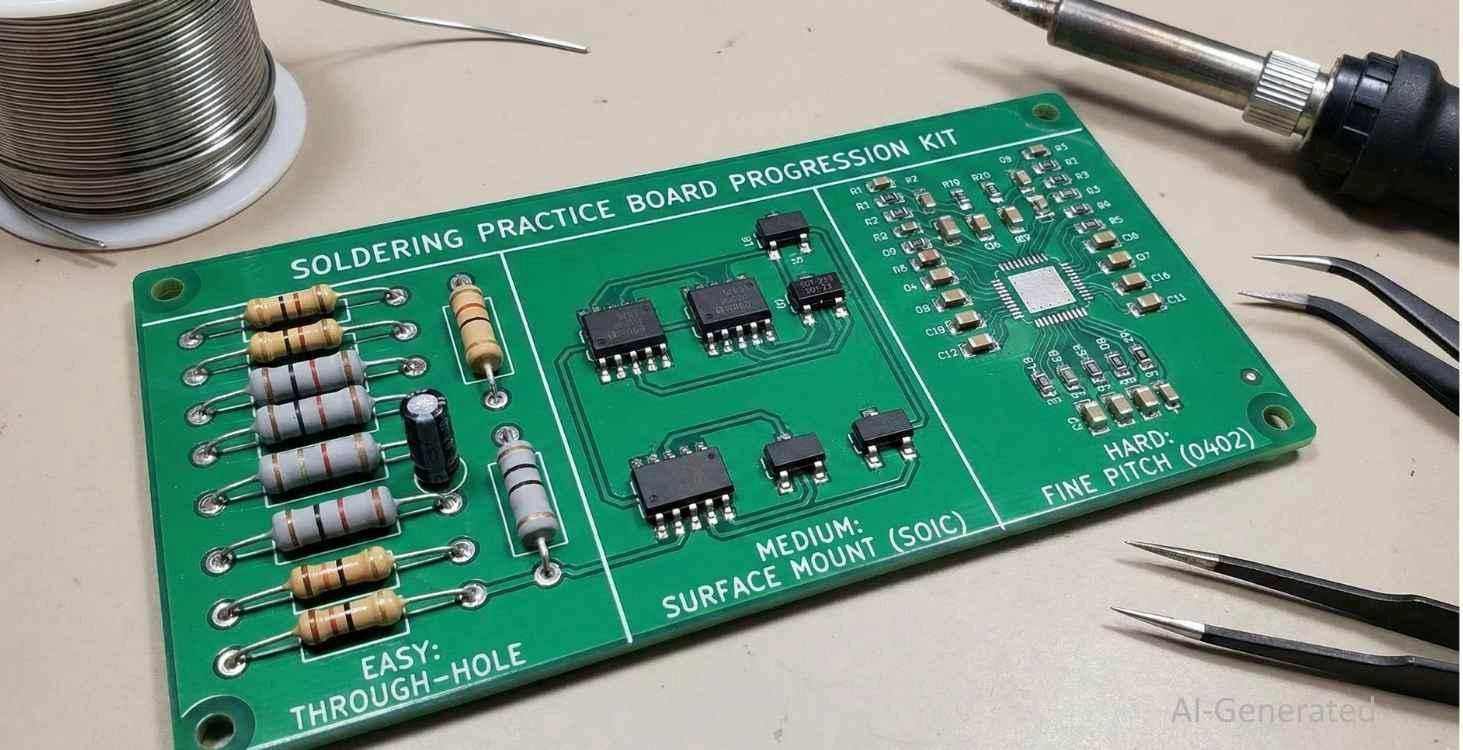
圖:焊接練習板,從第一排到最後一排焊點一致性與品質明顯提升。
結論
焊接不只是組裝步驟,更是硬體可靠度的核心。若將其視為精確冶金而非單純機械動作,就能降低潛藏失效風險。藉由 PID 控溫台、共晶合金與對潤濕動態的深入理解,你可製作出專業品質的原型。
然而,再好的手焊也難以匹敵自動產線的速度與一致性。因此,從工作台走向市場時,讓JLCPCB 的PCB 組裝服務代勞。我們先進的SMT 產能確保你設計的品質在每塊板子上完美且高效地重現。
常見問題
Q1:為何焊錫黏烙鐵卻不黏 PCB?
這是「潤濕」失敗。焊盤可能氧化,清潔後補助焊劑以去除氧化層。
Q2:無鉛焊錫比較難用嗎?
是的。需更高溫且流動性較差,焊點也較粗糙。若無 RoHS 要求,Sn63/Pb37 對玩家較易上手。
Q3:何時該額外使用助焊劑?
潤濕不良、重工或焊接大熱容量(如接地層)時。
Q4:初學者為何覺得焊接困難?
多數初學者難在需同時控制熱量、時間與手部穩定。烙鐵反應即時,任何微小位置或時間錯誤都會導致焊點不良。
Q5:焊點應於多久內形成?
一般良好焊點在加熱後 1–3 秒內完成。若遠超此時間,多為熱傳導不良或接觸不良。
Q6:焊接不良即使初期正常也會出問題嗎?
當然。電路可能起初正常,但後續因振動、冷熱循環或空氣而失效。間歇性電子故障常源於焊接不良。
Q7:需練習多久才能焊得穩定?
基本技巧易學,但穩定度常因練習不足而不足。利用報廢板練習,可在不損壞工作電路下提升技能。
持續學習
BGA 重新植球詳解:完整流程、工具、風險與最佳實務
在現代電子設計中,球柵陣列(BGA)已成為高效能晶片的標準,可在極小面積內實現數千個 I/O 連接。然而,這種密度也形成了「黑盒子」情境:連接點被隱藏,冷焊或熱疲勞裂紋等缺陷肉眼無法看見。不像 QFP 可用烙鐵修復,失效的 BGA 可能讓整塊板子報廢。 BGA 重新植球(reballing)是解決此問題的關鍵方案。這是一種精密工序:移除元件、清除舊焊料,並重新佈置全新焊球,以恢復完整的電氣與機械完整性。 本指南深入探討 BGA 重新植球的技術細節——從金屬間化合物鍵合的物理原理,到成功所需的特定溫度曲線。我們也將說明 JLCPCB 的工業級組裝標準如何在首次製造時降低這些風險。 BGA 重新植球一覽(快速概覽) 項目 摘要 是什麼 移除 BGA 晶片上的舊焊球並換上新焊球的維修流程 何時使用 當 BGA 焊點因熱循環、跌落損壞或製造缺陷而失效時 成功率 通常 60%–90%,取決於晶片狀況、工具與技術人員技巧 難度 高——需要專業設備與經驗 典型費用範圍 每顆晶片 USD $20–$150+,視尺寸與複雜度而定 工程師提示:若 BGA 失效是因 PCB 焊墊損壞或晶片內部缺陷,重新植球無法解決問題......
高可靠互連免焊接化:Press-Fit壓接連接器PCB設計與量產管控
AI伺服器電源背板、5G基站射頻單元、電動汽車域控制器、軌交信號設備,共同點是振動劇烈、電流巨大、壽命要求十五年起步,傳統焊接式背板連接器在這些場景逐漸失寵。硬體工程師接觸press fit connector PCB方案時,疑問集中在壓接孔到底按什麼公差設計、壓接質量靠什麼保證,這兩點恰恰是量產翻車的重災區。 Press-Fit連接器用彈性順應針(Compliant Pin)替代焊點,壓入鍍通孔後針體彈性變形與孔壁形成氣密接觸,無須回流焊、無助焊劑殘留,可單針返修。IEC 60352-5把這種連接定義為無焊壓入式連接,車規與工控領域已大規模替代焊接背板,press fit backplane connector成為電源與訊號互連的PCB connector types中的主流選項。 一、壓接結構與工藝原理 順應針主流是魚眼針(Eye-of-the-Needle):針體中部鏤空成菱形孔,壓入時針樑彈性收攏,進入孔內後回彈撐緊孔壁,接觸壓力維持在孔壁屈服強度附近。另有C型彈片針與四爪針,載流能力與插拔壽命各異,選型先看連接器廠規格書,針型決定press fit hole tolerance窗口。 壓......
BGA 返修工作站完整指南:2026 熱風、紅外線與設備選購比較
如果您经常处理 BGA(Ball Grid Array,球栅阵列)元件,就会知道它们的维修或更换有多么困难。由于焊点隐藏在晶片底部,BGA 返修需要专用工具以及精确的温度控制——这正是 BGA 返修工作站发挥关键作用的地方。 不过,市面上的选择非常多,要挑选合适的 BGA 返修工作站并不容易。应该选择热风加热还是红外线加热?是否需要光学对位?手动、半自动与全自动系统之间又有什么差异? 本指南将说明 BGA 返修工作站的运作方式、比较不同类型、介绍选购时应注意的关键功能,并整理 2026 年值得考虑的设备选择,协助您找到符合实际需求的解决方案。 什么是 BGA 返修工作站? BGA 返修工作站是一套专业整合式工作系统,专门透过严格控制的温度曲线来拆卸与更换表面黏著元件(SMD)。与一般烙铁或基础热风枪不同,这类设备能够进行局部加热,同时避免周围 PCB 或邻近微型元件承受可能造成损伤的热应力。 专业 BGA 返修工作站的核心通常包括:用于熔化晶片焊球的上部加热器、用于预热整个 PCB 并防止翘曲的底部预热器、将电路板牢固固定并维持平整的 PCB 夹具,以及用于准确放置新元件的精密对位系统。 图:专业......
SMD 重工指南:避免 PCB 損傷的工具、溫度與技巧
從更換燒毀的穩壓器、修正錯誤的元件數值,到移除細間距 IC 上的錫橋,SMD 重工是電子製造與原型製作中的一項必要技能。它能讓工程師修復組裝缺陷、導入設計變更,並在不必重新製作新板的情況下,挽救有價值的 PCB,避免額外成本與延誤。 在本指南中,您將學到: 什麼是 SMD 重工 常見重工場景 所需工具與溫度 安全拆除與安裝 依封裝類型區分的技巧 真實維修案例 常見失效與預防方式 何時應重工,何時應更換 什麼是 SMD 重工?為什麼它很重要? SMD 重工是指在保護 PCB 與周邊元件的前提下,使用局部加熱方式,受控地拆除、修復或更換表面黏著元件(SMD)的流程。它常用於修正組裝缺陷、更換故障元件,或在不重新製作整片電路板的情況下導入工程變更。 SMD 重工對以下情況非常重要: 原型驗證:在最初硬體 bring-up 階段修正發現的錯誤,並在設計定稿量產前完成驗證; 工程變更單(ECO)修改:立即導入設計微調或元件數值更新,讓正在進行的測試能繼續推進; 製造良率提升:修正檢查與測試中發現的組裝缺陷,例如錫橋、立碑、焊點錫量不足或元件偏位。 現場維修:透過更換特定故障元件,延長退回產品的使用壽命,並降......
免焊壓接連接器PCB設計:孔徑、鍍銅與佈局要點
重點摘要 壓接原理:Eye of Needle(EON)柔性引腳靠可控彈性變形與孔壁形成氣密式冷銲接點,避免焊接熱應力。 孔徑管制:壓接孔徑直接影響插入力、正向力與接觸可靠度,必須明確指定鑽頭尺寸與成品孔徑。 孔壁鍍銅:壓接孔通常要求孔壁平均銅厚不低於25μm,局部最薄處不低於20μm。 表面處理:HASL不建議用於壓接孔;ENIG鍍層均勻,浸錫則可降低插入力與孔壁受損風險。 佈局重點:反焊盤、走線淨空、表層孔環與壓接工具禁置區都要在PCB Layout階段預先規劃。 在伺服器背板、大電流電源模組,或是航太等級的厚板設計場景,傳統波峰焊、通孔回流焊早就碰到了難以突破的物理瓶頸。當電路板厚度超過3.0mm、銅層多達十幾層時,整板熱質量極大,焊接熱量會被快速導走,通孔內的焊料爬昇不足,很容易出現冷焊、空洞這類致命缺陷;要是為了焊透硬拉高爐溫,又容易造成板材分層,或是燙傷周邊的SMD元件。 為了平衡高熱質量板材與組裝可靠度的矛盾,硬體工程師逐漸轉向純機械咬合的方案——免焊式電路板連接器。靠精密的機械干涉結構,完全排除熱應力與助焊劑的影響。以下就從原理、孔徑管制、佈局規則幾個層面,整理壓接工藝的設計實務要......
封裝內部的微觀博弈:PCB組裝製程現場實務談MSL管控與烘烤作業
重點摘要 濕敏風險:塑膠封裝積體電路會吸收環境中的水氣,高溫迴流焊時水分迅速汽化,可能造成封裝剝離、焊線斷裂及爆米花效應。 MSL 管控:Moisture Sensitivity Level(MSL)用來描述元件對濕氣與迴流焊熱衝擊的耐受程度,並搭配 Floor Life 管理拆封後的容許暴露時間。 防潮儲存:防潮袋 MBB、乾燥劑與濕度指示卡 HIC 是主要防潮措施;低濕乾燥櫃可以暫停暴露時間累計,但不能將已使用的 Floor Life 歸零。 受潮烘烤:受潮元件可依 J-STD-033 採用 125℃、90℃ 或 40℃ 等不同烘烤條件,溫度越低,所需除濕時間通常越長。 烘烤風險:長時間高溫烘烤可能造成接腳氧化及金屬間化合物過度成長,原稿中特別指出累計 125℃ 烘烤時間不得超過 96 小時。 在 SMT 表面黏著產線中,高溫是讓晶片元件與電路板完成焊接的重要條件,但同一股熱能也可能對元件封裝內部造成強烈衝擊。當高密度 PCBA 進入峰值溫度可達約 260℃ 的無鉛迴流焊爐時,塑膠封裝積體電路(PEMs)內部最容易被忽略的風險之一,就是水氣。 為了降低水氣導致的封裝可靠度問題,電子製造業會從 ......