TSSOP 패키지의 치수·피치·풋프린트와 표면 실장 납땜 가이드
5 분
- TSSOP 패키지의 기본 구조
- TSSOP의 치수와 피치
- TSSOP와 SOIC·SSOP·MSOP·QFN 비교
- TSSOP 풋프린트와 랜드 패턴 설계
- TSSOP 표면 실장 조립과 납땜
- 검사와 재작업
- TSSOP 패키지에 관해 자주 묻는 질문
핵심 요약
리드 양 끝 사이의 전체 폭 확인 풋프린트는 본체 폭인 4.4 mm나 6.1 mm가 아니라, 리드 양 끝 사이의 전체 폭인 6.4 mm 또는 8.1 mm를 기준으로 설계하십시오.
MSOP와 TSSOP 구분 풋프린트를 재사용하기 전에 도면의 폭을 확인하십시오. MSOP-8과 TSSOP-8은 피치와 본체 길이가 같으며, 일부 제조사는 폭 3.0 mm 패키지를 TSSOP8로 표기합니다.
솔더 마스크 댐 표준 TSSOP 풋프린트의 패드 간격은 0.20 mm입니다. 1 oz 동박에서는 솔더 마스크 댐을 형성할 수 있지만, 2 oz에서는 여유가 없으며 JLCPCB 연성 기판에서는 댐이 제거됩니다.
방열 패드 HTSSOP의 노출 패드 안에 있는 비아는 충진 후 도금으로 덮고, 스텐실 개구부는 여러 창으로 나누십시오.
주요 결함 TSSOP의 주된 결함은 솔더 브리지와 리드 들뜸입니다. 솔더 페이스트 양을 관리하고 실장 전까지 부품을 원래 포장에 보관하십시오.
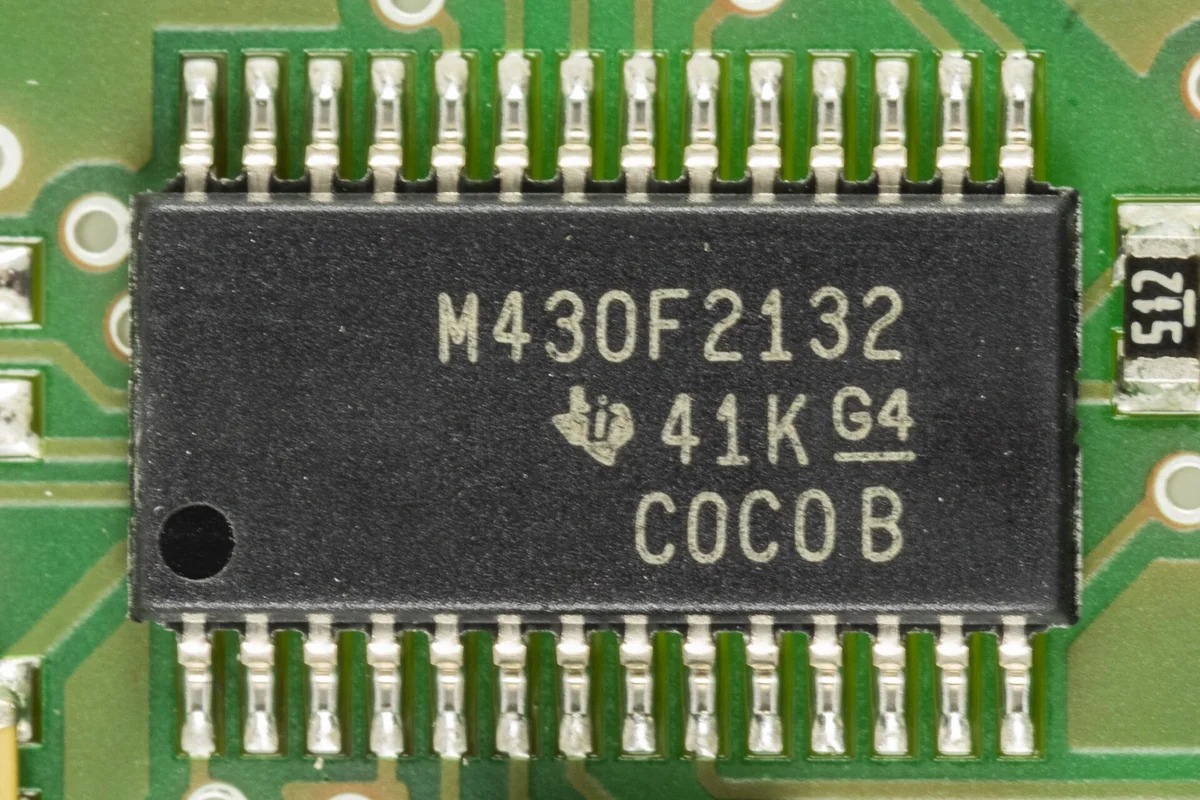
그림. 기판에 납땜된 28핀 TSSOP(TI MSP430F2132)입니다. 사진 제공 Raimond Spekking, CC BY-SA 4.0. 위키미디어 공용에서 가져온 사진으로, 일부를 잘라 사용했습니다.
TSSOP는 얇고 폭을 줄인 소형 외형 패키지를 뜻합니다. SOIC의 리드 피치를 1.27 mm에서 0.65 mm 또는 0.5 mm로 줄이고 최대 높이를 1.2 mm로 낮춘 형태로 이해하시면 됩니다. 연산 증폭기, 논리 소자, 저강하 전압 레귤레이터, 직류-직류 변환 제어기, 센서 인터페이스, 소형 마이크로컨트롤러에 흔히 사용됩니다. 리드가 있는 패키지를 사용하면서 기판 공간을 절약해야 하는 부품에 적합합니다.
리드가 노출되어 있어 각 납땜 접합부를 확대해 확인하고 일반 인두로 재작업할 수 있습니다. 다만 피치가 0.5 mm이면 공정 여유가 작습니다. TSSOP 조립 문제 중 상당수는 리플로 오븐에 들어가기 전 풋프린트 설계에서 시작됩니다.
| 항목 | 일반적인 TSSOP 값 |
|---|---|
| 리드 피치 | 0.65 mm가 가장 일반적이며, 0.5 mm도 사용됩니다 |
| 본체 폭 | 4.4 mm 또는 6.1 mm |
| 전체 폭 — 양쪽 리드 끝 사이 | 6.4 mm 또는 8.1 mm |
| 최대 패키지 높이 | 1.2 mm |
| 일반적인 핀 수 | 8~56핀 |
| 국제반도체표준협의회 기준 | MO-153 |
TSSOP 패키지의 기본 구조
구조와 핀 수
TSSOP는 플라스틱 본체의 긴 양쪽 변을 따라 갈매기 날개 모양의 리드가 두 줄로 배치된 구조입니다. 각 리드는 바깥쪽과 아래쪽으로 꺾여 발 부분이 패드에 평평하게 놓이며, 안쪽 뒤꿈치와 바깥쪽 끝부분에 솔더 필릿이 형성됩니다. 리드 두께는 약 0.1~0.2 mm로, 납땜하기 쉽지만 휘어지기도 쉽습니다.
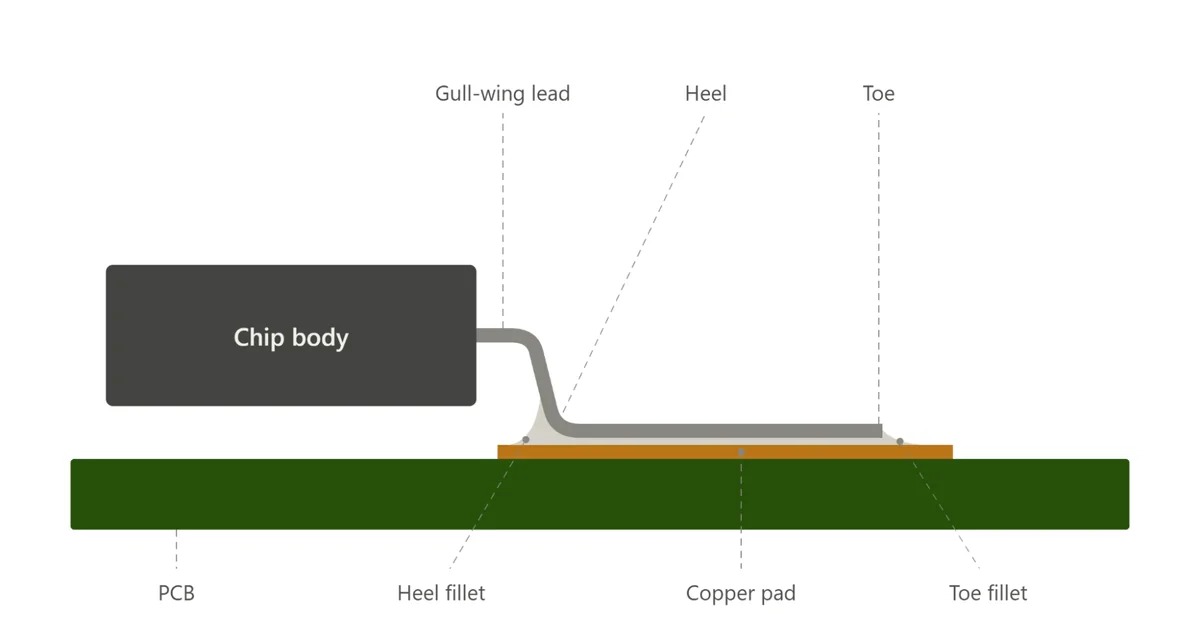
그림. 갈매기 날개형 리드의 측면과 안쪽 및 바깥쪽 솔더 필릿이 형성되는 위치
피치가 0.65 mm인 제품은 보통 8, 14, 16, 20, 24, 28핀입니다. 핀 수가 많은 제품은 흔히 0.5 mm 피치를 사용합니다. 다만 핀 수만으로 패키지를 결정할 수는 없습니다. 예를 들어 TI의 38핀 DBT 패키지는 본체 폭이 4.4 mm이고 피치가 0.5 mm이지만, 같은 38핀 DAP HTSSOP는 폭 약 6.1 mm 본체에 0.65 mm 피치를 사용합니다.
1번 핀 식별
1번 핀은 성형된 점이나 오목한 표시로 구분하며, 일부 패키지에는 1번 핀 쪽 모서리에 모따기도 있습니다. 위에서 보면 핀 번호는 반시계 방향으로 증가합니다. 1번 핀은 왼쪽 위에 있고, 왼쪽을 따라 내려간 뒤 오른쪽을 따라 올라갑니다. TSSOP-20에서는 20번 핀이 1번 핀의 바로 맞은편에 있습니다.
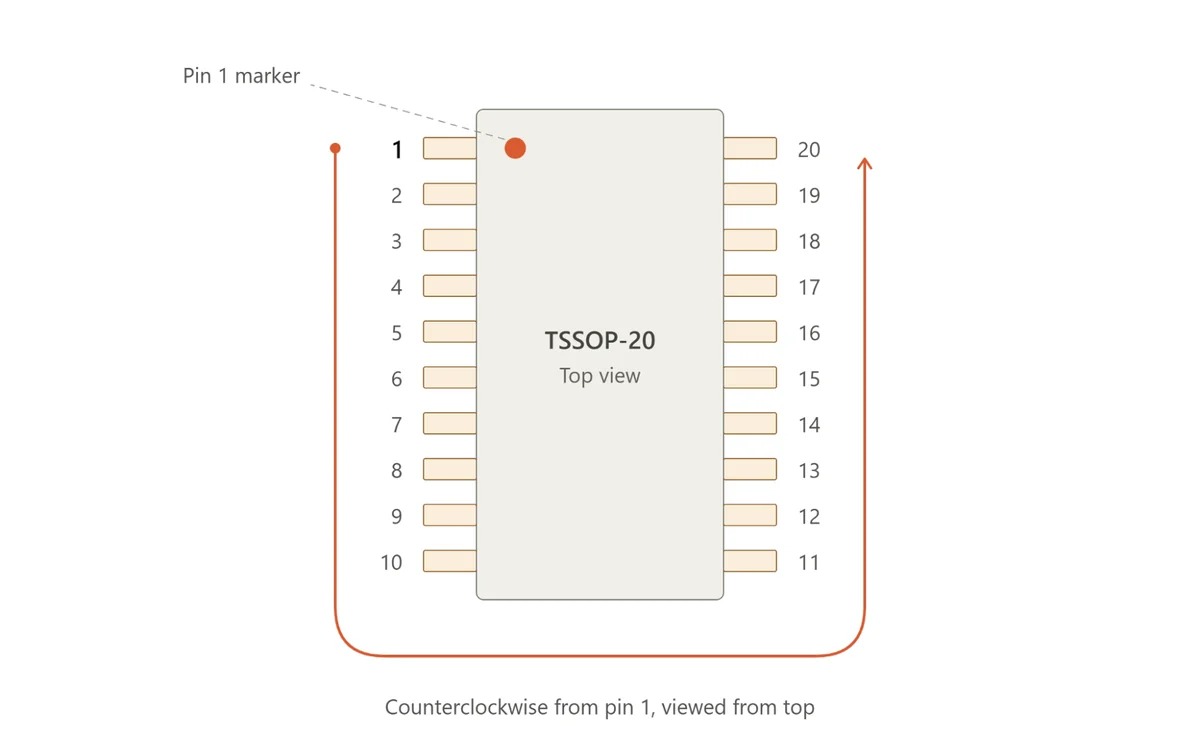
그림. 위에서 보았을 때 1번 핀 표시부터 반시계 방향으로 이어지는 TSSOP-20의 핀 번호
처음 다룰 때는 두 가지를 주의하십시오. 본체에 성형 과정에서 생긴 원형 이젝터 핀 자국이 있어 1번 핀 표시처럼 보일 수 있습니다. 헷갈리면 데이터시트의 마킹 도면을 확인하십시오. 또한 실크스크린의 1번 핀 표시는 부품 외곽선 밖에 두어 실장 후에도 보여야 합니다. 실장 파일과 실크스크린의 방향이 다르면 JLCPCB는 실크스크린을 기준으로 부품을 배치합니다. 부품 배치 확인 서비스는 0.45달러이며, 조립 전에 생산 파일에서 1번 핀 방향을 확인할 수 있습니다.
TSSOP와 TSOP 비교
TSOP는 주로 메모리에 쓰이는 별도의 패키지 계열입니다. I형은 짧은 변 쪽에 리드가 있으며, 예를 들어 TSOP-48 I형의 크기는 약 12 mm × 20 mm입니다. TSOP-48과 TSSOP-48은 호환되지 않으며, 각각을 검색하면 전혀 다른 부품이 나옵니다.
변형 제품과 명칭
대표적인 변형은 HTSSOP이며, TSSOP-EP 또는 TI의 PowerPAD TSSOP라고도 합니다. 밑면에 금속 노출 패드가 있어 기판에 납땜하여 열을 방출합니다. 제조사는 자체 패키지 코드를 사용합니다. TI의 PW는 표준 4.4 mm TSSOP, PWP는 그 방열 패드형이며, DGG는 본체 폭 6.1 mm와 피치 0.5 mm의 TSSOP입니다. 아날로그디바이스는 RU를 사용합니다.
LCSC와 이지이디에이 라이브러리의 풋프린트 이름에는 주요 치수가 들어 있습니다. 예를 들어 TSSOP-20_L6.5-W4.4-P0.65-LS6.4는 본체 길이, 본체 폭, 피치, 리드 전체 폭을 나타냅니다. 풋프린트는 이름만으로 판단하기보다 데이터시트의 기계 도면을 기준으로 설계하십시오.
TSSOP의 치수와 피치
가장 흔한 치수 관련 실수는 본체 폭과 전체 폭을 혼동하는 것입니다. 4.4 mm는 플라스틱 본체만의 폭입니다. 같은 패키지도 리드 끝에서 반대쪽 리드 끝까지는 약 6.4 mm이며, 본체 폭 6.1 mm 계열의 전체 폭은 약 8.1 mm입니다. 본체 폭을 기준으로 풋프린트를 만들면 양쪽 패드 열이 지나치게 가까워집니다.
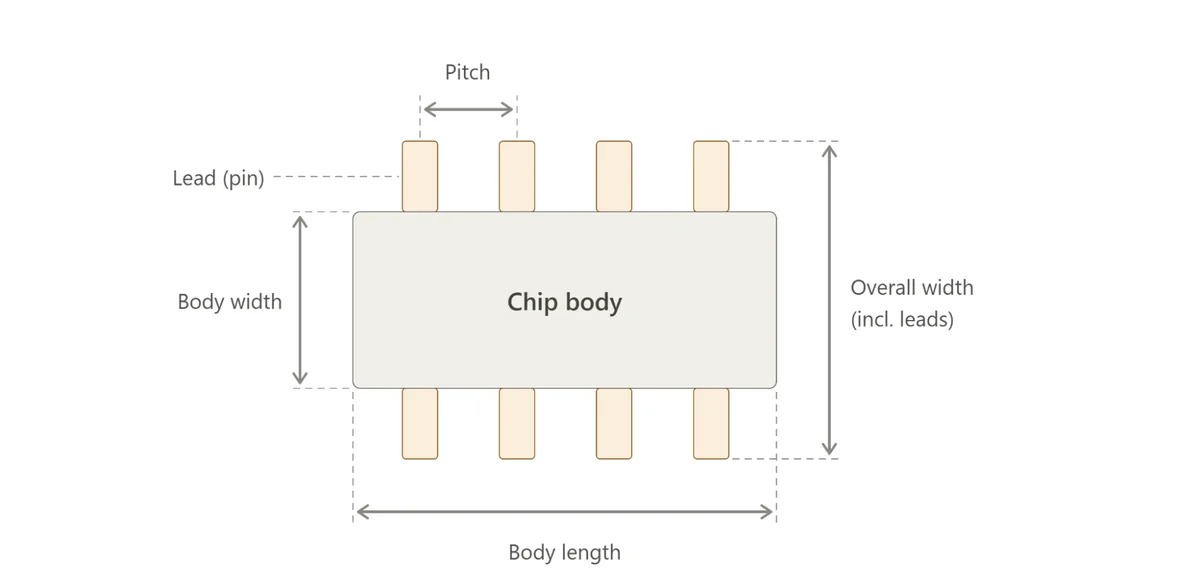
그림. 본체 폭과 전체 폭 비교입니다. 양쪽 패드 열의 위치는 리드를 포함한 전체 폭에 맞춥니다.
본체 폭이 4.4 mm인 제품은 보통 최대 28핀까지 0.65 mm 피치를 사용합니다. 본체 폭 6.1 mm의 48핀과 56핀 제품은 주로 0.5 mm 피치를 사용합니다. 아래 값은 국제반도체표준협의회 MO-153을 기준으로 작성된 제조사 도면의 대표 공칭 치수입니다. 개별 부품은 다를 수 있으므로 정확한 부품의 도면을 확인하십시오. 예를 들어 NXP의 TSSOP-20 외형 도면에는 본체 6.5 mm × 4.4 mm, 피치 0.65 mm, 최대 실장 높이 1.2 mm가 명시되어 있습니다. TI의 DGG48은 길이 12.4~12.6 mm, 본체 폭 6.0~6.2 mm, 리드를 포함한 전체 폭 7.9~8.3 mm, 피치 0.5 mm입니다.
| 패키지 | 피치(mm) | 본체 길이(mm) | 본체 폭(mm) | 전체 폭(mm) | 최대 높이(mm) |
|---|---|---|---|---|---|
| TSSOP-8 | 0.65 | 3.0 | 4.4 | 6.4 | 1.2 |
| TSSOP-14 | 0.65 | 5.0 | 4.4 | 6.4 | 1.2 |
| TSSOP-16 | 0.65 | 5.0 | 4.4 | 6.4 | 1.2 |
| TSSOP-20 | 0.65 | 6.5 | 4.4 | 6.4 | 1.2 |
| TSSOP-24 | 0.65 | 7.8 | 4.4 | 6.4 | 1.2 |
| TSSOP-28 | 0.65 | 9.7 | 4.4 | 6.4 | 1.2 |
| TSSOP-38 | 0.5 | 9.7 | 4.4 | 6.4 | 1.2 |
| TSSOP-48 | 0.5 | 12.5 | 6.1 | 8.1 | 1.2 |
| TSSOP-56 | 0.5 | 14.0 | 6.1 | 8.1 | 1.2 |
TSSOP-14와 TSSOP-16의 본체 길이는 모두 5.0 mm입니다. 일부 제조사는 최대 높이를 1.1 mm 또는 1.0 mm로 더 낮게 명시하며, 실드 캔 아래나 얇은 함체 안에서는 이 차이가 중요합니다.
TSSOP와 SOIC·SSOP·MSOP·QFN 비교
TSSOP로 제공되는 집적회로 중에는 이들 패키지 중 하나 이상으로도 판매되는 제품이 많아, 부품을 선정할 때 패키지도 함께 선택하게 됩니다.
| 패키지 | 피치(mm) | 일반적인 본체 폭(mm) | 최대 높이(mm) | 일반적인 핀 수 | 수작업 납땜 |
|---|---|---|---|---|---|
| SOIC | 1.27 | 3.9 / 7.5 | 1.75–2.65 | 8–28 | 쉬움 |
| SSOP | 0.65(QSOP는 0.635) | 5.3(QSOP는 3.9) | 2.0 | 8–38 | 보통 |
| TSSOP | 0.65 / 0.5 | 4.4 / 6.1 | 1.2 | 8–56 | 보통 |
| MSOP | 0.65 / 0.5 | 3.0 | 1.1 | 8–16 | 보통~어려움 |
| QFN | 0.5 / 0.4 | 3×3~7×7 이상 | 제품에 따라 다르며, 흔히 0.8~1.0입니다 | 8–64+ | 어려움 |
SOIC는 피치가 1.27 mm여서 기판 공간에 여유가 있을 때 조립과 재작업이 가장 쉽습니다. SSOP는 TSSOP와 피치가 같지만 더 두껍고 넓습니다. TSSOP는 높이와 면적을 줄이면서 접합부를 직접 확인해야 하는 설계에 적합합니다. MSOP는 TSSOP-8도 크다고 느껴지는 8~10핀 부품에 적합합니다. 크기를 더 줄이려면 QFN을 고려할 수 있습니다.
TSSOP와 SOIC 비교
TSSOP는 같은 핀 수의 좁은 본체형 SOIC 패키지에 비해 기판 점유 면적이 대략 절반에서 삼분의 이 수준입니다. 예를 들어 TSSOP-16의 리드 포함 크기는 5.0 × 6.4 mm이며, SOIC-16은 9.9 × 6.0 mm입니다. 최대 높이도 각각 1.2 mm와 1.75 mm로 TSSOP가 약 삼분의 일 낮습니다. 대신 피치가 좁습니다. SOIC 풋프린트는 보통 폭 0.6 mm 패드를 1.27 mm 피치로 배치해 패드 사이가 약 0.67 mm입니다. 표준 TSSOP 풋프린트의 0.20 mm보다 세 배 이상 넓어 페이스트 양과 마스크 댐에 대한 여유가 더 큽니다. 많은 논리·아날로그 부품이 두 패키지로 모두 판매되므로 기판 면적과 조립 여유 사이에서 선택해야 합니다.
TSSOP와 MSOP 비교
이 두 패키지는 풋프린트 혼동이 잦습니다. MSOP-8과 TSSOP-8은 피치가 0.65 mm, 본체 길이가 3.0 mm로 같습니다. 그러나 MSOP-8의 본체 폭은 3.0 mm, 전체 폭은 약 4.9 mm인 반면, TSSOP-8은 본체 폭이 4.4 mm, 전체 폭이 약 6.4 mm입니다. TI는 MSOP를 VSSOP라는 이름으로도 판매합니다. NXP와 넥스페리아는 반대로 본체 폭이 3.0 mm인 MSOP 크기의 패키지를 TSSOP8(SOT505-2)로 표기합니다. 따라서 부품 명세서나 라이브러리에 TSSOP-8이라고 적혀 있어도 본체 폭이 4.4 mm라고 단정할 수 없습니다.
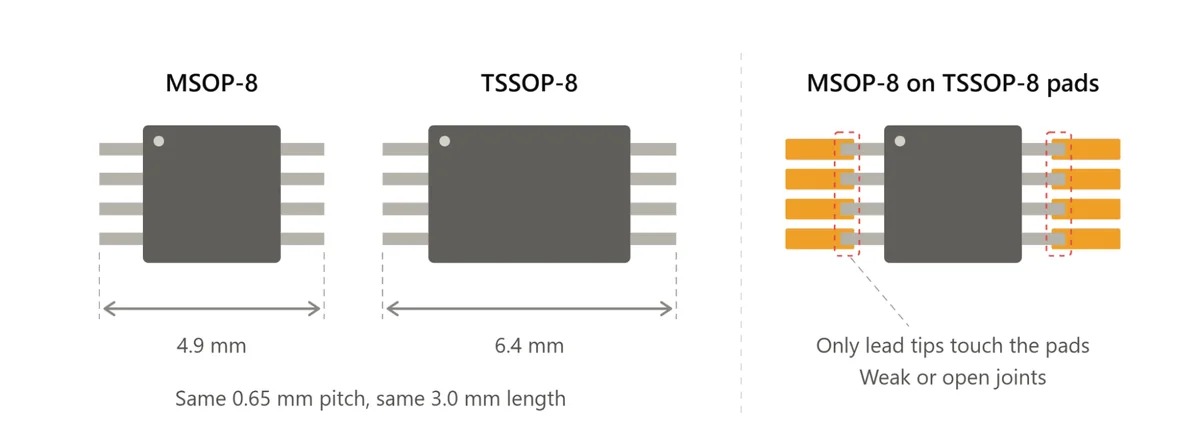
그림. MSOP-8과 TSSOP-8의 폭 차이 및 풋프린트 불일치
MSOP를 TSSOP-8 풋프린트에 올리면 리드가 패드 안쪽 끝에만 닿아 접합 강도가 약하거나 개방 불량이 생깁니다. TSSOP를 MSOP 풋프린트에 올리면 리드가 패드 밖으로 벗어납니다. 부품이 거의 맞는 것처럼 보인다면 리플로 프로파일을 조정하기 전에 전체 폭을 측정하십시오.
TSSOP와 QFN 비교
많은 집적회로가 두 패키지로 제공됩니다. QFN 제품은 훨씬 작습니다. 넥스페리아의 74HC595에서 DHVQFN16은 2.5 × 3.5 mm이며, TSSOP-16은 리드를 포함해 5.0 × 6.4 mm입니다. QFN은 리드 인덕턴스가 더 작고 노출 패드로 열을 더 잘 전달합니다. 다만 접합부가 숨겨져 있어 방열 패드 검사에 엑스레이가 필요하며, QFN 납땜이나 수작업 재작업에는 열풍이 필요합니다. TSSOP 접합부는 육안으로 확인하고 인두로 보수할 수 있어 시제품과 소량 생산에 자주 선택됩니다. 패키지를 바꾸려면 레이아웃도 바꿔야 하므로 초기 단계에서 결정하는 편이 좋습니다.
TSSOP 풋프린트와 랜드 패턴 설계
패드 치수
일반적인 기판 풋프린트와 마찬가지로 제조사의 랜드 패턴이나 IPC-7351을 기준으로 시작하십시오. TI의 16핀 PW 패키지 예시 레이아웃은 1.5 mm × 0.45 mm 패드를 0.65 mm 피치로 배치하고, 패드 열의 중심 간 거리는 5.8 mm입니다. 피치 0.5 mm인 DGG 패키지는 같은 길이의 0.3 mm 폭 패드와 7.5 mm 열 간격을 사용합니다. 패드는 리드의 바깥쪽 끝과 안쪽 뒤꿈치 너머까지 연장되어 양쪽에 필릿을 형성할 수 있어야 합니다.
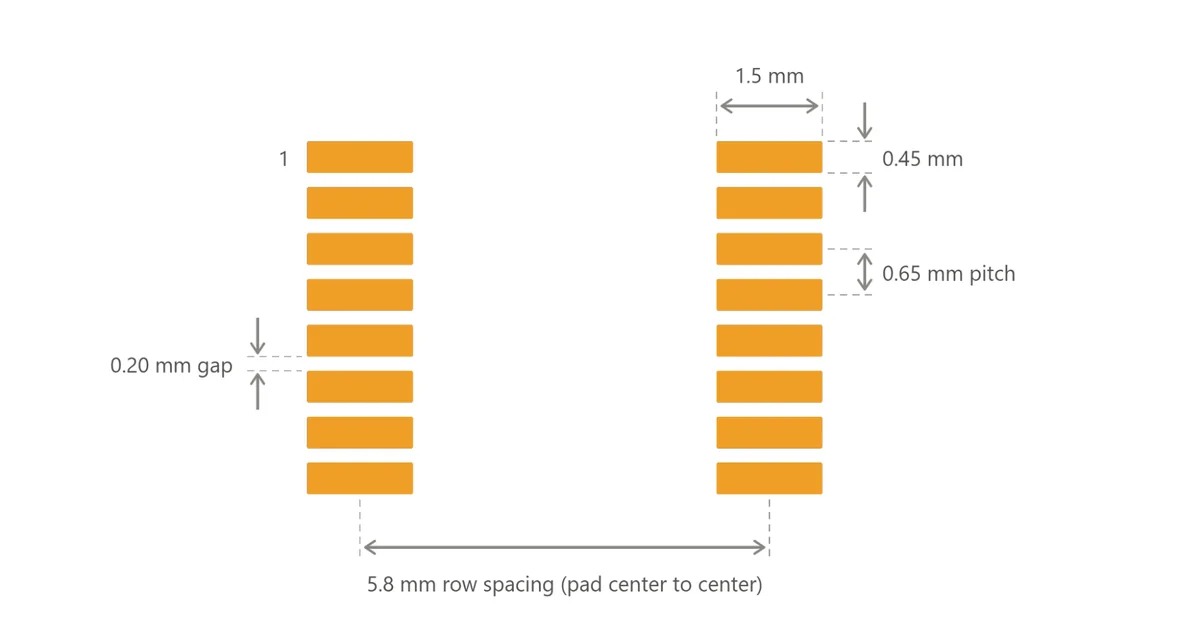
그림. TI의 PW 예시 레이아웃을 기준으로 한 TSSOP-16 랜드 패턴입니다. 패드 간격은 0.20 mm입니다.
두 경우 모두 패드 간격은 같습니다. 0.65 − 0.45 = 0.20 mm이며, 0.5 − 0.30 = 0.20 mm입니다. 다음 절에서 이 간격이 중요해집니다.
미세 피치에서의 솔더 마스크 댐
솔더 마스크 댐은 인접 패드 사이에 남기는 가느다란 마스크 띠로, 솔더 브리지가 생기는 것을 막아 줍니다. 패드 열 전체를 하나의 개구부로 여는 일괄 개방 방식에서는 브리지를 막을 마스크가 남지 않습니다. TI 도면에서는 신호 패드에 비솔더마스크 정의형(NSMD) 패드가 권장 방식으로 표시되어 있습니다.
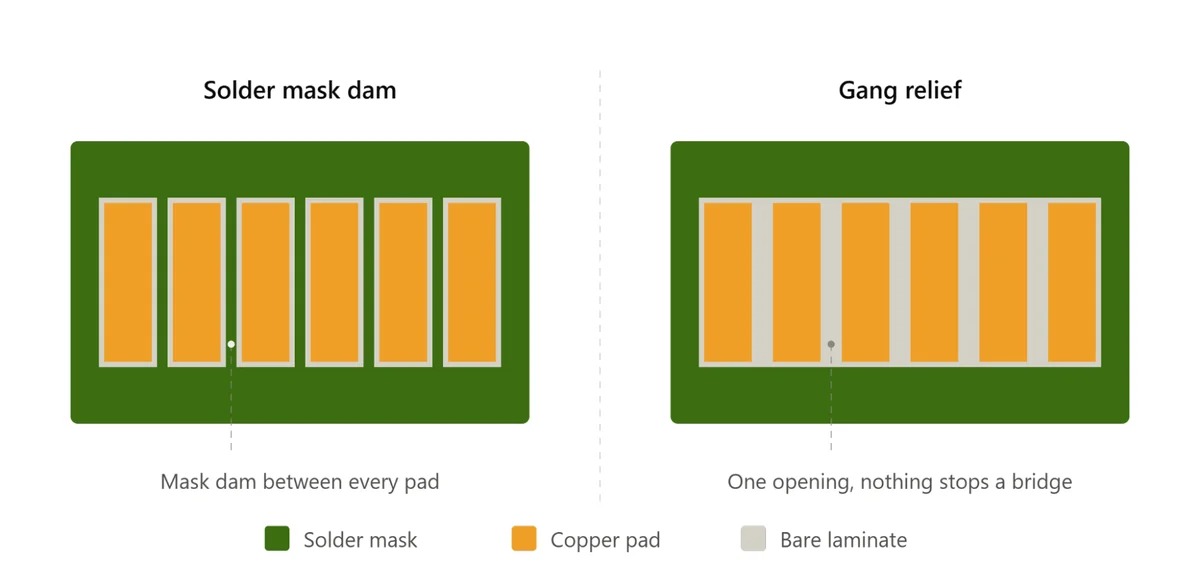
그림. 패드 사이의 솔더 마스크 댐(왼쪽)과 패드 열 전체를 한 번에 여는 일괄 개방 방식(오른쪽)
JLCPCB는 양산 시 제조 가능성과 수율을 확보하기 위해, 솔더 마스크 댐을 유지할 패드의 간격을 다음 값 이상으로 권장합니다. 1 oz 동박에서는 녹색·빨간색·노란색·파란색·보라색 마스크가 0.13 mm, 검은색·흰색은 0.15 mm입니다. 2 oz 동박은 모든 색상이 0.20 mm입니다. 1 oz에서 이 권장값은 JLCPCB의 기판 제작 사양에 명시된 최소 패드 간격인 0.10 mm, 검은색·흰색의 0.13 mm보다 여유가 있습니다.
JLCPCB는 레이저 직접 이미징으로 솔더 마스크를 노광하므로, 패드와 마스크 개구부를 1:1로 맞추고 각 면의 확장량을 영으로 설정할 수 있습니다.
동박 패드 사이 간격이 0.20 mm인 표준 TSSOP 풋프린트에서 1 oz 기판은 모든 마스크 색상에서 권장 조건을 충족합니다. 2 oz 기판은 피치가 0.65 mm이든 0.5 mm이든 간격이 권장값 0.20 mm와 같아 추가 여유가 없습니다. 더 두꺼운 동박이 필요하다면 레이아웃을 확정하기 전에 제조사와 확인하십시오.
연성 기판은 기준이 다릅니다. JLCPCB의 연성 기판 제작 사양에 따르면 폭이 0.5 mm보다 좁은 마스크 댐은 제거합니다. 따라서 패드 간격이 0.20 mm인 TSSOP 풋프린트에는 댐이 남지 않습니다. 연성 기판에서는 스텐실을 통해 브리지를 억제해야 합니다. 미세 피치 부품을 실장한다면 엔지니어링 검토 시 확인할 수 있도록 주문 비고에 명시하십시오.
HTSSOP 노출 패드와 방열 비아
노출 패드는 HTSSOP의 주요 방열 경로입니다. 방열 비아는 열을 내층과 밑면의 동박으로 전달합니다. 데이터시트 예시는 대개 지름 0.2~0.3 mm 비아를 약 1.0~1.3 mm 간격의 격자로 배치합니다.
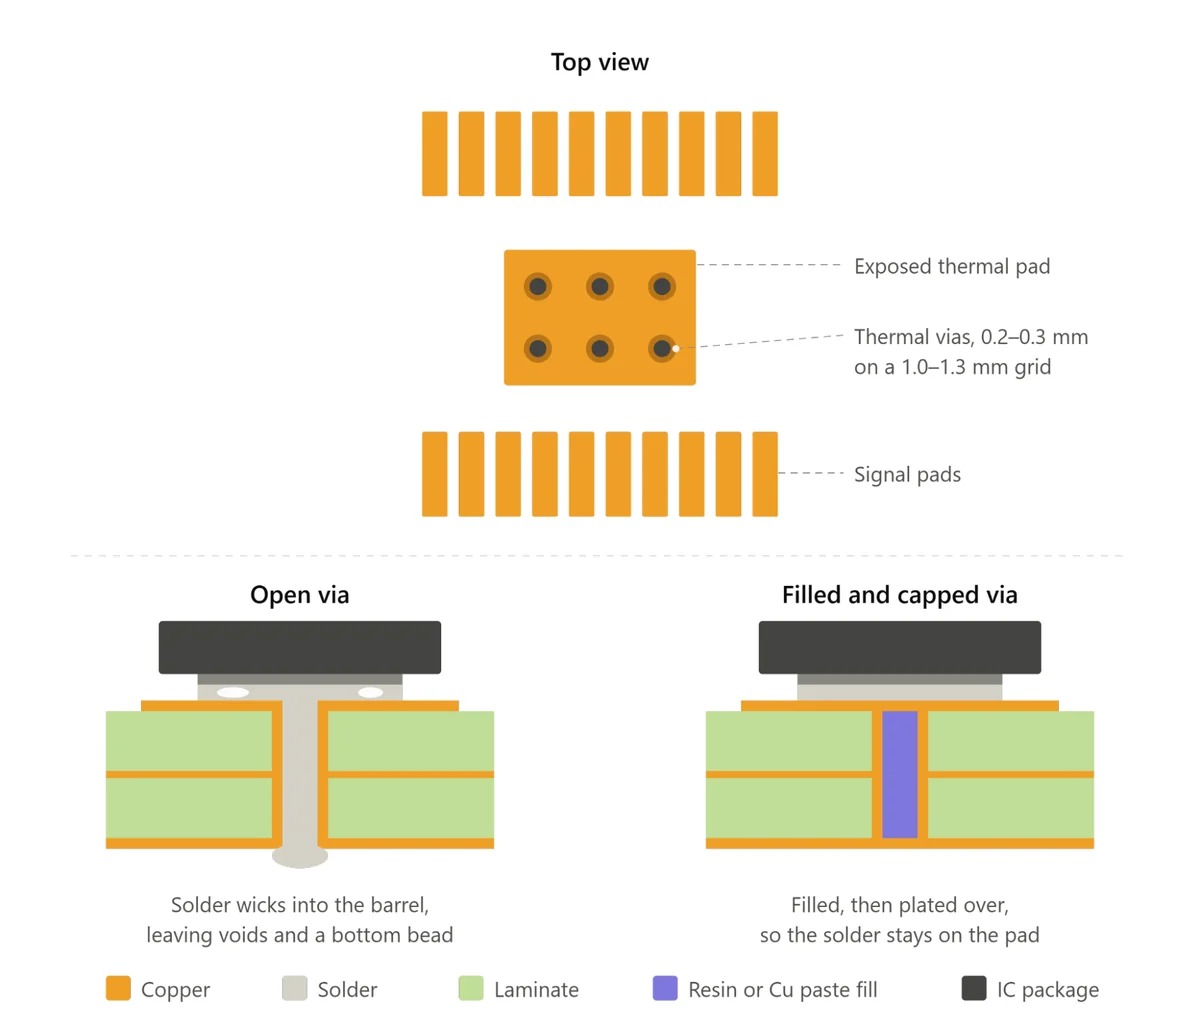
그림. HTSSOP 방열 비아 배치(위)와 노출 패드 안의 개방 비아 및 충진·도금 비아 비교(아래)
패드 안의 개방 비아는 리플로 중 솔더를 비아 구멍 안으로 끌어내립니다. 이로 인해 보이드, 솔더 부족 접합부, 기판 밑면의 솔더 볼이 생길 수 있습니다. TI는 페이스트 아래의 비아를 충진하거나 막거나 마스크로 덮도록 권장합니다. JLCPCB에서는 솔더 마스크 개구부 안의 비아를 잉크로 막을 수 없지만, 에폭시나 구리 페이스트로 충진하고 표면을 도금할 수 있습니다. 6층 이상 기판에서는 에폭시 충진 후 표면을 도금하는 비아가 기본이며 추가 비용이 없습니다. 방열 요구가 더 엄격하다면 열전도율이 8 W/(m·K)인 구리 페이스트 옵션으로 열전달을 어느 정도 개선할 수 있습니다.
TSSOP 풋프린트 확인 목록
- 정확한 부품 번호의 기계 도면을 기준으로 풋프린트를 설계하십시오.
- 피치, 본체 폭, 리드 양 끝 사이의 전체 폭을 확인하십시오. 패드 열의 위치는 리드를 포함한 전체 폭으로 결정합니다.
- 제조사의 랜드 패턴이나 IPC-7351을 기준으로 시작하십시오.
- MSOP와 TSSOP, 본체 폭 4.4 mm와 6.1 mm의 변형이 부품 명세서의 부품과 일치하는지 확인하십시오.
- 동박 두께와 마스크 색상에 대해 제조사가 권장하는 마스크 댐 형성 간격과 패드 간격을 비교하십시오.
- Gerber 파일에 무료 JLCDFM과 같은 제조 가능성 검사를 실행해 유지하기 어려울 만큼 좁은 마스크 댐을 찾으십시오.
- HTSSOP에는 노출 패드, 방열 비아, 비아 처리 방식을 포함하십시오.
- 실크스크린의 1번 핀 표시는 본체 외곽선 밖에 두십시오.
TSSOP 표면 실장 조립과 납땜
스텐실과 솔더 페이스트
표면 실장용 스텐실은 피치 0.5 mm TSSOP에서 두께 약 0.12~0.13 mm를 흔히 사용합니다. TI의 DGG 패키지 스텐실 예시는 0.125 mm를 전제로 합니다. 개구부 폭은 패드 폭보다 약 10% 줄인 값에서 시작하는 경우가 많습니다. 최종값은 부품 제조사의 권장 스텐실과 조립 공정에 맞춰야 합니다. TI는 단면이 사다리꼴이고 모서리가 둥근 레이저 가공 개구부가 페이스트 이형성을 높일 수 있다고 설명합니다. 페이스트가 적으면 약간 들뜬 리드에서 개방 불량이 생기고, 많으면 브리지가 생깁니다. 피치 0.5 mm에서는 두 조건 사이의 여유가 작습니다.
HTSSOP 스텐실 개구부 분할
노출 패드 전체를 페이스트 덩어리 하나로 인쇄하지 마십시오. 두꺼운 페이스트층이 녹으면 패키지를 들어 올려 바깥쪽 리드가 패드에서 떨어지고, 플럭스 가스가 갇혀 보이드가 생깁니다. 개구부를 여러 창으로 나누어 전체 패드 면적의 약 50~70%를 덮도록 하고, 비아 위치에는 페이스트가 인쇄되지 않도록 하십시오. 데이터시트에 면적 비율이 제시되어 있으면 그 값을 따르십시오.
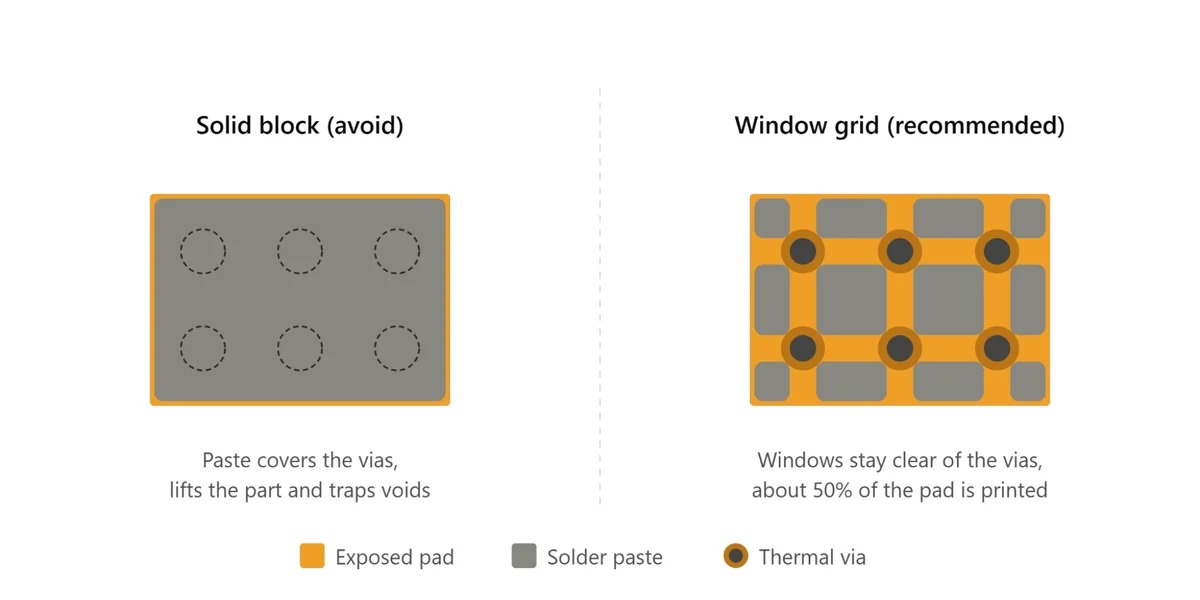
그림. HTSSOP 스텐실의 단일 개구부(왼쪽)와 비아를 피해 페이스트를 인쇄하도록 나눈 개구부(오른쪽)
부품 배치, 리플로, 습기 민감도 등급
현대식 자동 실장 장비에서는 피치 0.5 mm 부품을 일상적으로 처리하며, TSSOP에도 일반적인 SAC305 리플로 프로파일을 사용할 수 있습니다. 흔한 문제는 휘어진 리드와 불량한 페이스트 인쇄입니다.
JLCPCB의 기판 조립 사양에 따르면 경제형 기판 조립은 최소 피치 0.4 mm의 집적회로를 처리하므로, 두 피치의 TSSOP 모두 시제품을 표준형 조립으로 전환할 필요가 없습니다. 소량 주문에서는 고정 비용이 시제품 기판 조립 비용에서 차지하는 비중이 크고 표준형의 고정 비용이 더 높으므로 이 차이가 중요합니다. 표준형에는 경제형에 없는 솔더 페이스트 검사가 추가됩니다.
많은 TSSOP 부품은 습기 민감도가 1등급이지만 3등급 제품도 많으므로 릴 라벨을 확인하십시오. J-STD-033은 본체 두께별로 베이킹 시간을 나누며, TSSOP는 가장 얇은 그룹인 1.4 mm 이하에 속합니다. 정확한 시간은 부품의 습기 민감도 등급과 노출 시간에 따라 달라집니다. 일반 튜브나 테이프·릴 포장은 125°C 베이킹에 적합한 정격이 없으므로 저온에서 오랫동안 베이킹하거나 내열 트레이로 옮겨야 합니다. 이 이송 과정에서 리드가 휘어지는 경우가 많습니다.
흔한 결함
솔더 브리지는 TSSOP에서 가장 흔한 결함 중 하나입니다. 대개 과도한 페이스트, 마스크 댐의 부재, 어긋난 인쇄로 발생합니다. 젖음성이 부족하다면 산화된 리드, 오래된 페이스트, 부족한 페이스트 양을 확인하십시오.
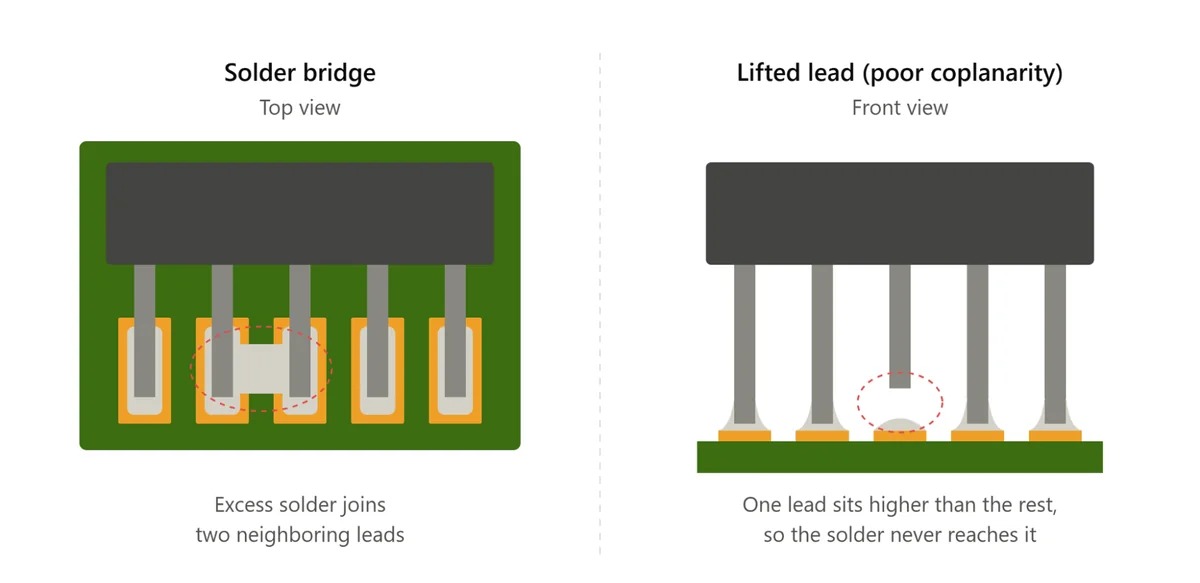
그림. 인접 리드 사이의 솔더 브리지(왼쪽)와 평탄도 불량으로 들뜬 리드(오른쪽)
리드 들뜸과 평탄도 불량은 TSSOP에서 특히 주의해야 할 결함입니다. 패키지 도면은 보통 리드 평탄도를 0.10 mm 이내로 규정합니다. 0.1 mm 높게 들뜬 리드는 0.12 mm 두께로 인쇄된 페이스트에 간신히 닿을 수 있습니다. 릴 낙하, 튜브 내부에서의 부품 이동, 수작업 재포장, 트레이 이송으로 이 범위를 벗어날 수 있습니다. 실장 전까지 원래 포장을 유지하면 대부분을 예방할 수 있으며, 리드 검사 기능이 있는 실장 장비로 나머지 상당수를 찾아낼 수 있습니다.
검사와 재작업
갈매기 날개형 리드의 접합부는 노출되어 있어 대부분의 TSSOP 검사는 자동 광학 검사로 처리할 수 있습니다. 3차원 검사는 들뜬 리드를 더 쉽게 찾아냅니다. HTSSOP 노출 패드 아래의 보이드는 엑스레이로 확인해야 합니다. 보이드 허용 기준은 대개 고객이나 소자 제조사가 정합니다.
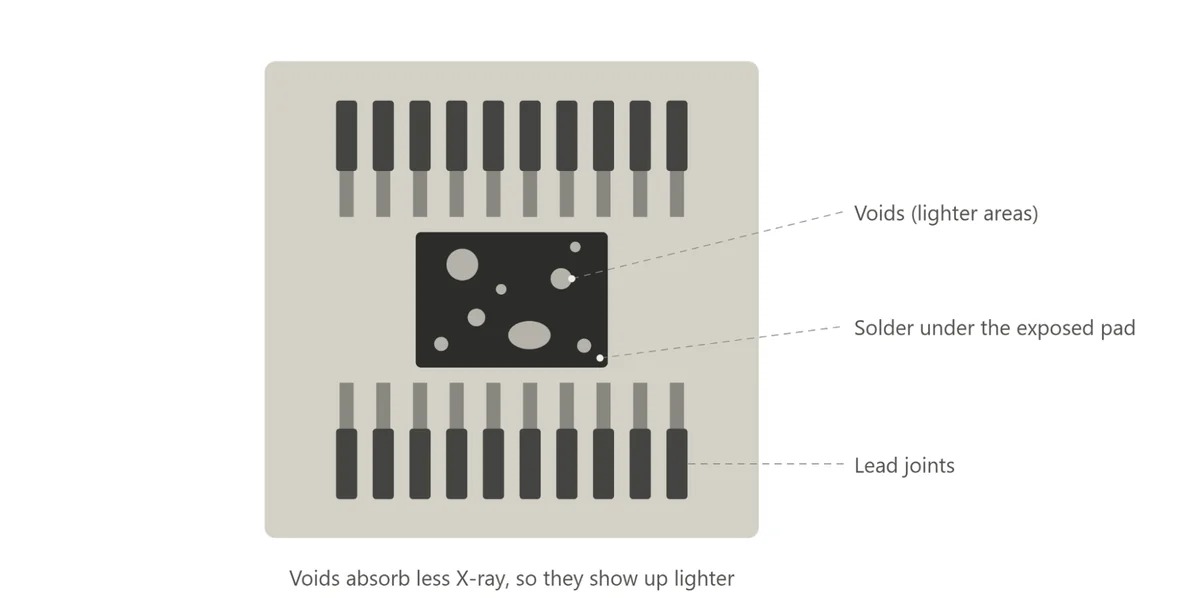
그림. 엑스레이 영상에서 보이는 HTSSOP 노출 패드 아래 보이드의 예시
브리지나 개별 접합 불량은 대개 드래그 납땜으로 보수할 수 있습니다. 플럭스를 충분히 바르고, 말굽형이나 끌형 인두 팁을 사용하며, 남은 솔더는 흡수선으로 제거하십시오. HTSSOP의 표면 실장 부품 재작업에는 열풍이나 예열기를 사용하십시오. 노출 패드의 납땜이 부품을 붙잡고 있어 리드만 가열해서는 분리할 수 없습니다.
평탄도 문제는 특정한 형태로 나타납니다. 한쪽 모서리나 한쪽 변에 개방 불량이 모이고, 해당 리드의 바깥쪽 끝에 필릿이 없습니다. 같은 릴에서 나온 부품이 여러 기판에서 같은 양상을 보이면 부품 상태를 먼저 확인하십시오. 약간 들뜬 리드는 플럭스와 솔더를 조금 추가해 다시 녹이면 보수할 수 있는 경우가 많습니다. 눈에 띄게 휘어진 리드는 펴서 쓰기보다 교체하는 편이 좋습니다.
TSSOP 패키지에 관해 자주 묻는 질문
올바른 TSSOP 풋프린트는 어떻게 고르나요?
데이터시트의 기계 도면과 권장 랜드 패턴을 기준으로 시작하십시오. 풋프린트를 만들거나 고르기 전에 피치, 본체 폭, 리드를 포함한 전체 폭을 확인하고, HTSSOP라면 노출 패드 크기도 확인하십시오.
TSSOP와 SSOP는 어떻게 다른가요?
피치는 0.65 mm로 같지만, SSOP는 최대 높이가 2.0 mm로 더 높고 본체 폭도 보통 5.3 mm로 더 넓습니다. 두 풋프린트는 호환되지 않습니다.
TSSOP가 SOIC보다 작은가요?
네, TSSOP-16의 리드 포함 기판 점유 크기는 5.0 × 6.4 mm로, 좁은 본체형 SOIC-16의 9.9 × 6.0 mm보다 작습니다. 최대 높이도 1.2 mm로 SOIC의 1.75 mm보다 약 삼분의 일 낮습니다. 대신 피치가 0.65 mm로 더 촘촘해 패드 사이 페이스트와 마스크 댐에 대한 여유가 작습니다.
TSSOP 패키지는 손으로 납땜할 수 있나요?
네, 좋은 플럭스를 사용한 드래그 납땜은 피치 0.65 mm에서 잘 작동하며, 0.5 mm에서도 확대 장비를 사용하면 가능합니다. HTSSOP는 노출 패드 납땜에 열풍기나 핫플레이트가 필요합니다.
MSOP 부품이 TSSOP 풋프린트에 맞지 않는 이유는 무엇인가요?
두 패키지는 피치와 본체 길이는 같지만 폭이 다릅니다. MSOP-8의 리드 포함 전체 폭은 약 4.9 mm, TSSOP-8은 약 6.4 mm이므로 MSOP 리드가 패드에 충분히 닿지 않습니다.
피치 0.5 mm TSSOP의 솔더 브리지는 어떻게 예방하나요?
패드 사이 마스크 댐을 유지하고, 동박 두께와 마스크 색상에 대한 제조사 권장 간격을 확인하십시오. 스텐실 개구부를 약간 줄인 값에서 시작하십시오.
HTSSOP 방열 패드 아래에 보이드가 생기는 이유는 무엇인가요?
대개 노출 패드를 한 덩어리로 인쇄한 페이스트, 솔더를 끌어내리는 개방 비아, 갇힌 플럭스 가스가 원인입니다. 개구부를 여러 창으로 나누고 충진·도금 비아를 사용하면 대부분을 해결할 수 있습니다.
같은 풋프린트를 썼는데 경성 기판에서는 괜찮고 연성 기판에서 TSSOP 핀 사이에 브리지가 생기는 이유는 무엇인가요?
연성 기판에서는 마스크 댐이 제거되는 경우가 많습니다. JLCPCB는 폭 0.5 mm 미만의 연성 기판 마스크 댐을 제거하므로 TSSOP 패드 사이에 댐이 남지 않아, 페이스트가 조금만 많아도 브리지가 생길 수 있습니다. 검토한 사후 지원 사례에서는 같은 주문에 포함된 여러 기판의 동일한 미세 피치 부품에서 핀 브리지가 나타났습니다. 연성 기판은 레이아웃 전에 패드 간격을 제작 사양과 대조하고, 스텐실을 조정할 수 있도록 미세 피치 부품을 주문 비고에 명시하십시오.
TSSOP 패키지 설계와 조립을 마치며
TSSOP는 밀집된 기판에 쓸 만큼 작으면서 접합부를 눈으로 보고 인두로 보수할 수 있습니다. 여기서 살펴본 고장 원인의 상당수는 기판이 오븐에 들어가기 전에 생깁니다. 도면 대신 부품 이름으로 만든 풋프린트, 본체 폭과 리드 전체 폭의 혼동, 여유가 부족한 마스크 댐, HTSSOP 패드 아래의 개방 비아 등이 해당합니다. 휘어진 리드는 주로 취급 과정에서 발생하며 리플로 프로파일 때문에 생기는 문제와는 구분해야 합니다.
JLCPCB 부품 라이브러리에는 다양한 TSSOP 부품이 있으며, 각 부품 페이지에 데이터시트가 연결되어 있어 풋프린트를 확정하기 전에 패키지 도면을 확인할 수 있습니다. 기판 조립 주문 시 JLCPCB의 기판 조립 서비스에는 생산 전 엔지니어링 검토가 포함되어 일부 풋프린트와 극성 문제를 찾아낼 수 있습니다. 부품 배치 확인 서비스를 이용하면 생산 파일에서 1번 핀을 직접 확인할 수도 있습니다.

경제형 기판 조립은 최소 피치 0.4 mm의 집적회로를 지원합니다
부품 배치 확인으로 조립 전에 1번 핀을 확인할 수 있습니다
무료 JLCDFM 검사로 유지하기 어려울 만큼 좁은 솔더 마스크 댐을 확인하십시오
지속적인 성장
표면 실장 인덕터 코드와 인덕턴스 읽는 방법
핵심 요약 세 자리 숫자는 µH 단위로 읽습니다 100은 10 µH, 101은 100 µH입니다. 마지막 숫자는 뒤에 붙는 영의 개수를 뜻합니다. R과 N은 소수점입니다 R은 마이크로헨리 단위의 소수점으로 4R7은 4.7 µH입니다. N은 나노헨리 단위로 2N2는 2.2 nH입니다. 뒤에 붙는 문자는 허용오차입니다 K는 ±10%, M은 ±20%입니다. 약 10 nH 미만의 고주파 인덕터에서 C와 D는 각각 ±0.2 nH와 ±0.5 nH를 뜻합니다. 소형 칩 인덕터에는 대부분 마킹이 없습니다 먼저 부품 명세서나 릴 라벨로 식별한 뒤, 적절한 시험 주파수에서 엘씨알 미터로 확인하십시오. 마킹은 공칭값만 나타냅니다 이 글의 10 µH 부품 다섯 개는 정격 전류가 15 mA부터 5.5 A까지 다릅니다. 코드와 함께 포화 전류, 정격 전류, 직류 저항도 확인하십시오. 그림. JLCPCB 부품 라이브러리의 전력 인덕터 세 종류입니다. 100은 10 µH, 4R7은 4.7 µH, 101은 100 µH입니다......
TSSOP 패키지의 치수·피치·풋프린트와 표면 실장 납땜 가이드
핵심 요약 리드 양 끝 사이의 전체 폭 확인 풋프린트는 본체 폭인 4.4 mm나 6.1 mm가 아니라, 리드 양 끝 사이의 전체 폭인 6.4 mm 또는 8.1 mm를 기준으로 설계하십시오. MSOP와 TSSOP 구분 풋프린트를 재사용하기 전에 도면의 폭을 확인하십시오. MSOP-8과 TSSOP-8은 피치와 본체 길이가 같으며, 일부 제조사는 폭 3.0 mm 패키지를 TSSOP8로 표기합니다. 솔더 마스크 댐 표준 TSSOP 풋프린트의 패드 간격은 0.20 mm입니다. 1 oz 동박에서는 솔더 마스크 댐을 형성할 수 있지만, 2 oz에서는 여유가 없으며 JLCPCB 연성 기판에서는 댐이 제거됩니다. 방열 패드 HTSSOP의 노출 패드 안에 있는 비아는 충진 후 도금으로 덮고, 스텐실 개구부는 여러 창으로 나누십시오. 주요 결함 TSSOP의 주된 결함은 솔더 브리지와 리드 들뜸입니다. 솔더 페이스트 양을 관리하고 실장 전까지 부품을 원래 포장에 보관하십시오. 그림. 기판에 납땜된 28핀 TSSOP......
릴레이에는 어떤 종류가 있으며 어떻게 선택하나요?
핵심 요약 두 가지 주요 유형 릴레이는 움직이는 금속 접점으로 회로를 개폐하는 전자기계식 릴레이와, 가동부 없이 전자 소자로 회로를 개폐하는 무접점 릴레이로 크게 나뉩니다. 부하에 따른 선택 필요한 릴레이는 부하 유형에 따라 달라집니다. 부하가 교류인지 직류인지, 정상 작동 및 기동 시 전류가 얼마인지, 얼마나 자주 개폐해야 하는지 확인하십시오. 코일의 동작 단안정형 릴레이는 코일의 전원이 끊기면 초기 위치로 돌아갑니다. 래칭 릴레이는 코일에 전류가 흐르지 않아도 마지막 상태를 유지하므로 배터리 구동 설계에 적합합니다. 접점 구성 SPST, SPDT, DPDT는 릴레이가 몇 개의 회로를 제어하고 접점이 연결을 어떻게 전환하는지 나타냅니다. A형 접점은 평상시 열림(NO), B형 접점은 평상시 닫힘(NC)이며, C형 접점은 두 접점 사이를 전환합니다. 릴레이는 크게 두 가지로 나뉩니다. 전자기계식 릴레이는 움직이는 물리적 접점으로 회로를 개폐합니다. 무접점 릴레이는 가동부 없이 반도체 소자로 회......
SMD 모스펫 코드 가이드: 식별, 검사 및 교체 방법
그림. AO3400A (C20917). JLCPCB 부품 라이브러리에 표시된 RDS(on)은 2.5 V 게이트 구동 조건에서 명시되어 있으며, 뒤에서 살펴볼 교체 사례의 핵심입니다. SMD 모스펫 코드는 패키지 윗면에 인쇄된 두세 글자로, 이 표시만으로는 부품을 정확히 식별하기 어렵습니다. SMD 저항에는 세 자리·네 자리 코드나 EIA-96 같은 표준 마킹 체계가 있지만, 모스펫에는 공통 체계가 없습니다. 제조사가 다른 별개의 부품에 같은 짧은 코드가 쓰이기도 하고, 같은 부품 번호라도 제조사에 따라 코드가 달라질 수 있습니다. 핵심 요약 SMD 모스펫의 상면 마킹은 제조사별로 정한 짧은 코드입니다. 부품을 식별하려면 마킹과 함께 제조사 로고, 패키지, 주변 회로, 데이터시트를 확인하십시오. 이 가이드에서는 마킹을 바탕으로 후보를 좁히고, 멀티미터로 실제 고장 여부를 확인하며, 회로에서 제대로 작동하는 교체품을 고르는 방법을 설명합니다. 바이폴라 트랜지스터는 별도의 SMD 트랜지스터 코드 가......
Arduino vs Raspberry Pi: 로봇·IoT 프로젝트별 보드 선택 가이드
Arduino와 Raspberry Pi 중 무엇을 먼저 살지 고민된다면 CPU 속도보다 프로젝트가 Linux 컴퓨터를 필요로 하는지를 먼저 물어보세요. Arduino는 여러 MCU 개발 보드와 소프트웨어 생태계, Raspberry Pi 5는 Linux를 실행하는 단일 보드 컴퓨터(SBC)입니다. 두 제품은 센서 제어와 영상 처리처럼 잘 맞는 일이 다릅니다. Arduino vs Raspberry Pi: 핵심 차이 예시 모델: Arduino Uno R4와 Raspberry Pi 5. Arduino 제품군 전체의 사양을 뜻하지는 않습니다. 항목 Arduino Uno R4 예시 Raspberry Pi 5 예시 구조 MCU 기반 개발 보드 Linux를 실행하는 SBC 주요 용도 센서 읽기, 액추에이터·모터 제어 카메라, 네트워크, UI, 데이터 처리 소프트웨어 Arduino 스케치와 MCU 라이브러리 운영체제와 다중 프로세스 입출력 타이밍 MCU 주변장치로 일정한 제어 주기 설계에 유리 일반 Linux......
STM32 vs ESP32 비교: Wi‑Fi·모터 제어·저전력 MCU 선택법
STM32와 ESP32를 비교할 때 “어느 MCU가 더 좋은가?”보다 먼저 Wi‑Fi·Bluetooth가 필요한지, 모터 제어·ADC·저전력 요구가 무엇인지 정해야 합니다. 두 이름은 단일 칩이 아니라 여러 제품군을 가리킵니다. 이 글은 프로젝트 유형별 선택 기준과 PCB 설계에서 놓치기 쉬운 점을 정리합니다. STM32 vs ESP32: 가장 큰 차이 STM32는 STMicroelectronics의 Arm Cortex‑M 기반 MCU 제품군으로, 범용 제어부터 모터·아날로그·저전력·무선 모델까지 범위가 넓습니다. ESP32는 Espressif의 무선 SoC 제품군으로, 모델에 따라 Wi‑Fi, Bluetooth LE, 802.15.4 등이 통합됩니다. 따라서 “STM32에는 무선이 없다”거나 “ESP32는 모두 Wi‑Fi를 지원한다”는 설명은 정확하지 않습니다. 확인 항목 STM32 제품군 예 ESP32 제품군 예 모터 제어 STM32G4: 고급 타이머와 아날로그 주변장치 모델별 PWM·모터......