PCB 보드 외곽선: 원활한 제조를 위한 스마트 설계 팁
2 분
- PCB 보드 외곽선이란 무엇이며 왜 중요합니까
- 제품 장착성, 기계적 강도, 조립 효율에 미치는 영향
- PCB 보드 외곽선의 핵심 설계 고려 사항
- 보드 외곽선이 제조 가능성과 패널화에 미치는 영향
- 전체 PCB 제조 공정에서의 보드 외곽선
- 보드 외곽선 FAQ
- 결론 – 스마트한 보드 외곽선 전략 실행하기
핵심 요약
- 보드 외곽선의 정의: 기계 레이어 1(Mechanical Layer 1)에 그려지는 닫힌 다각형 윤곽으로, 컷아웃, 슬롯, 장착 홀을 포함해 PCB의 최종 물리적 경계를 정의합니다.
- 중요한 이유: 케이스 장착성, 기계적 안정성, 조립 효율, 생산 수율에 직접적인 영향을 미치며, 잘 설계된 외곽선은 비용과 리드 타임을 줄여 줍니다.
- 핵심 파라미터: ≥0.2 mm의 에지 간격과 ≥0.5–1.0 mm의 모서리 반경을 유지하고, 라우팅 방식에 맞는 공차(정밀 ±0.1 mm 또는 일반 ±0.2 mm)를 지정하십시오.
- 패널화 방식 선택: 직사각형 배열에는 V-스코어링(비용이 낮고 빠름), 복잡하거나 불규칙한 형상에는 탭 라우팅(유연성이 높지만 비용이 높음)을 사용합니다.
- DFM은 필수: 생산을 시작하기 전에 항상 설계 규칙 검사(DRC)를 실행하고, JLCPCB의 온라인 DFM 검사 도구를 활용해 외곽선 문제를 미리 찾아내십시오.
PCB 보드 외곽선이란 무엇이며 왜 중요합니까
보드 외곽선의 명확한 정의와 핵심 요소
보드 외곽선은 완성된 인쇄 회로 기판의 정확한 물리적 형상, 치수, 외곽 형상 요소를 정의합니다. 이는 패널화와 라우팅부터 최종 외형 가공에 이르기까지 이후의 모든 제조 단계를 이끄는 기계적 설계도 역할을 합니다. 신중하게 설계된 보드 외곽선은 케이스에 정확히 장착되도록 하고, 기계적 안정성, 효율적인 조립, 최적의 생산 수율을 보장합니다.
숙련된 엔지니어는 보드 외곽선이 단순한 직사각형 그 이상이라는 것을 잘 알고 있습니다. 외곽선은 비용, 리드 타임, 신뢰성, 제품 통합에 직접적인 영향을 미칩니다. JLCPCB에서는 첨단 CNC 라우팅 장비, 엄격한 DFM 분석, 프로토타입부터 대량 생산까지의 폭넓은 경험을 바탕으로 한 정밀한 보드 외곽선 가공이 제조 경쟁력의 핵심을 이룹니다.
보드 외곽선은 일반적으로 기계 레이어 1(Mechanical Layer 1)(거버 출력에서는 흔히 GM1 또는 Dimension 레이어로 표시)에 그리며, 외곽 둘레, 내부 컷아웃, 슬롯, 노치, 장착 홀을 포함합니다. JLCPCB는 완전히 닫힌 외곽선이 있는 기계 레이어 중 번호가 가장 낮은 레이어를 우선 적용합니다. 기계 레이어에 유효한 외곽선이 있으면 킵아웃(Keep-out) 레이어는 무시됩니다.
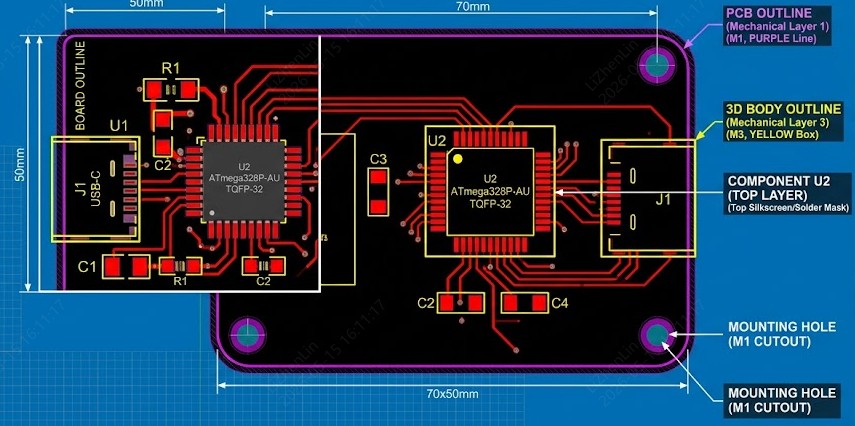
핵심 요소는 다음과 같습니다.
- 외곽 윤곽 — 자기 교차가 없는 하나의 닫힌 형상이어야 합니다.
- 컷아웃 및 슬롯 — 커넥터, 안테나, 방열을 위한 내부 형상입니다.
- 장착 홀 및 피듀셜 — 기계적 조립과 자동화 공정에 매우 중요합니다.
- 권장 선폭 — 명확한 가공을 위해 약 0.15 mm를 권장합니다.
모호함을 피하려면 최종 형상에 속하는 모든 요소를 같은 기계 레이어에 배치해야 합니다. 윤곽이 겹치는 경우 가공 시 기본적으로 더 작은 치수가 적용됩니다. 올바른 레이어에 정확히 정의하면 제조 오류를 방지하고, 제작된 보드가 기계적 요구 사항과 정확히 일치하도록 할 수 있습니다.
제품 장착성, 기계적 강도, 조립 효율에 미치는 영향
정밀한 보드 외곽선은 PCB가 케이스 안에 정확히 들어맞고, 상대 커넥터와 정렬되며, 최종 제품에서 기계적 응력을 견딜 수 있도록 합니다. 불규칙한 형상이나 부족한 모서리 반경은 응력 집중을 일으켜 진동이나 열 사이클에서 균열로 이어질 수 있습니다. 적절한 공차는 소재 팽창을 허용하면서도 구조적 무결성을 유지해 줍니다.
조립 공정에서 보드 외곽선 형상은 자동화된 핸들링에 영향을 미칩니다. 에지 간격이 부족하면 디패널링(분리) 중 부품이 손상되거나 가장자리 부근의 솔더 마스크 밀착력이 떨어질 수 있습니다. 잘 설계된 장착 형상과 킵아웃 영역은 정렬 정확도를 높이고 조립 불량을 줄여 줍니다. 캐스텔레이티드 에지나 도금 하프 홀의 경우 외곽선이 드릴링 순서와 정밀하게 맞물려야 합니다. 전반적으로 견고한 보드 외곽선은 초도 수율을 높이고 최종 제품의 신뢰성을 향상시킵니다.
JLCPCB의 일반적인 치수 공차:
| 파라미터 | 일반 CNC 라우팅 | 정밀 CNC 라우팅 | V-스코어링 |
|---|---|---|---|
| 치수 공차 | ±0.2 mm | ±0.1 mm | ±0.4 mm |
| 최소 보드 크기 | 3 × 3 mm | 동일 | 패널 ≥70×70 mm |
| 최대 크기(FR-4 2층) | 최대 670 × 600 mm | 동일 | 패널에 따라 제한 |
이 수치는 높은 수율을 유지하면서도 폭넓은 용도를 지원합니다. 설계를 확정할 때는 항상 jlcpcb.com에서 최신 사양을 확인하십시오.
외곽선 설계를 소홀히 할 때 흔히 발생하는 문제
흔한 실수
- 누락되거나 열린 윤곽은 주문 거절과 생산 지연의 원인이 됩니다.
- 겹치는 선이나 잘못된 레이어에 배치된 형상은 예상치 못한 보드 치수로 이어집니다.
- 잘못된 레이어에 배치된 슬롯이나 컷아웃(또는 기계 레이어에서 누락된 경우)은 불완전하거나 사용할 수 없는 보드를 만듭니다.
- 패널화를 초기에 고려하지 않으면 소재 활용률이 떨어지고 보드당 비용이 증가하며, 복잡하거나 불규칙한 형상에서 특히 그렇습니다.
- 가장자리에 너무 가깝게 배치된 부품은 라우팅과 디패널링 중 손상될 위험이 있습니다.
엔지니어가 부품과 가장자리 사이의 거리를 간과해 라우팅 중 손상이 발생하는 경우가 있습니다. 초기 단계부터 DFM을 고려하면 이러한 문제를 예방하고 설계에서 생산까지의 과정을 원활하게 할 수 있습니다.
PCB 보드 외곽선의 핵심 설계 고려 사항
형상, 치수, 정밀 공차 선택
CAD 툴(EasyEDA, KiCad, Altium)에서 보드 외곽선을 초기에 정의하십시오. 직사각형 보드는 비용이 가장 낮고 수율이 가장 높지만, 불규칙한 다각형, 둥근 모서리, 맞춤형 형상은 웨어러블, IoT 기기, 공간이 제한된 용도에 적합합니다. 현실적인 공차를 지정하십시오. JLCPCB의 정밀 라우팅은 까다로운 설계에서 ±0.1 mm를 달성하며, 일반 라우팅은 ±0.2 mm를 적용합니다.
케이스 공차, 커넥터 돌출부, 열팽창을 고려하십시오. 기계적 인터페이스가 관련된 부분에는 0.2–0.5 mm의 여유를 두십시오. 매우 작은 보드(10×10 mm 미만)의 경우, 제작 및 조립 중 취급 안정성을 유지하기 위해 패널화를 고려하거나 제조업체와 방법을 상의하십시오.
컷아웃, 슬롯, 노치, 장착 형상 추가
내부 컷아웃은 커넥터, 스위치, 안테나, 열 관리 부품을 수용합니다. 이러한 형상은 모두 외곽 윤곽과 함께 주 기계 레이어에 설계하십시오. 비도금 라우팅의 최소 슬롯 폭은 일반적으로 1.0 mm입니다(일반적인 비트 크기에 맞춤). 도금 슬롯은 드릴링 공정과의 조율이 필요합니다.
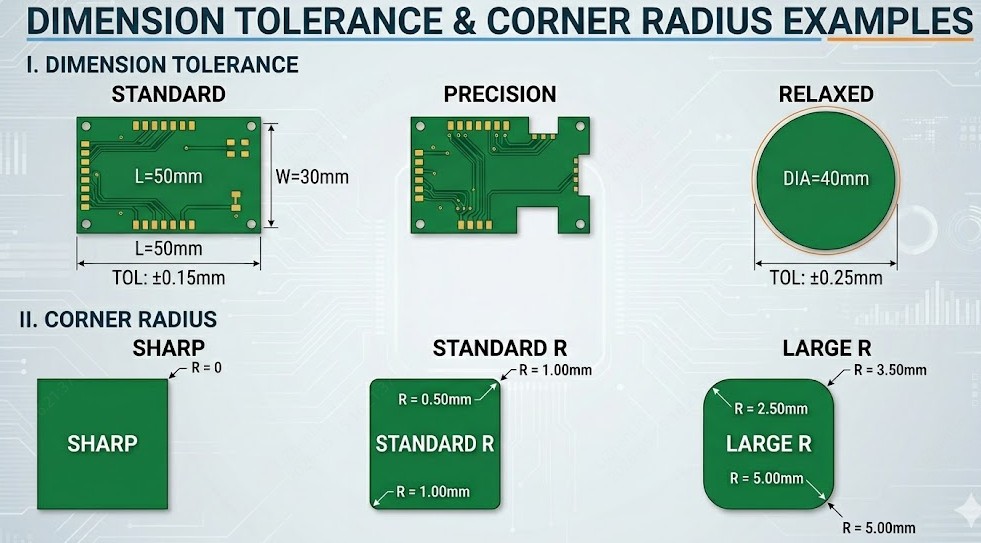
장착 홀은 충분한 애뉼러 링(≥0.1–0.2 mm 권장)을 갖춘 도금 옵션을 적용하면 좋습니다. 단락이나 기계적 약화를 방지하려면 홀 가장자리와 인접한 트레이스 또는 패드 사이에 충분한 간격(≥0.5 mm)을 유지하십시오. 노치와 모따기(챔퍼)는 조립을 쉽게 하거나 외관을 개선할 수 있지만, 반경을 신중하게 지정해야 합니다.
실용적인 권장 사항:
- 내부 모서리에는 반경 ≥0.5–1.0 mm의 원호를 사용해 라우터 성능에 맞추고 응력을 줄이십시오.
- 비트 파손이나 불완전한 세척 위험이 있는 지나치게 좁은 슬롯은 피하십시오.
- 설계에서 비도금 형상과 도금 형상을 명확히 구분해 표시하십시오.
에지 간격, 킵아웃 영역, 부품 배치 최적화
보드 외곽선에서 구리 형상 및 부품까지 충분한 간격을 유지하십시오. JLCPCB는 라우팅 에지에 대해 최소 0.2 mm를 권장하며, 고신뢰성 설계에서는 0.3–0.5 mm 이상이 더 안전한 여유를 제공합니다. 이를 통해 외형 가공 중 손상을 방지하고 솔더 마스크와 실크스크린의 가장자리 품질을 향상시킬 수 있습니다.
장착 영역, 에지 커넥터, 고응력 영역 주변에 킵아웃 영역을 정의하십시오. 무거운 커넥터, 크리스털, 안테나 등 중요한 부품은 레이아웃 초기에 외곽선을 기준으로 위치를 고정해 리비전이 바뀌어도 정렬이 유지되도록 하십시오. 신호 무결성, 열 성능, 기계적 제약 조건의 균형을 고려해 배치를 최적화하십시오.
CAD 툴 및 파일 출력 모범 사례(거버 & DXF)
기계 레이어 1에 일정한 선폭으로 닫힌 연속 윤곽 하나를 그리십시오. 거버를 내보낼 때는 외곽선을 GKO/GM1에 명확히 지정하십시오. 기계적 정의가 매우 복잡한 경우에는 DXF 파일로 보완하십시오. 제출하기 전에 항상 전체 설계 규칙 검사(DRC)를 실행하고, 내보낸 파일을 전문 거버 뷰어로 확인하십시오.
JLCPCB의 온라인 업로더와 DFM 검사 도구는 외곽선 무결성에 대한 즉각적인 피드백을 제공하여 생산 시작 전에 문제를 찾아낼 수 있도록 돕습니다.
보드 외곽선이 제조 가능성과 패널화에 미치는 영향
제조 수율과 생산 효율에 미치는 영향
보드 외곽선의 복잡도는 라우팅 시간, 소재 활용률, 전체 수율에 직접적인 영향을 미칩니다. 단순한 직사각형 외곽선은 패널 밀도를 극대화합니다(최적화된 배열에서는 활용률이 90%를 넘는 경우가 많습니다). 내부 컷아웃이 많거나 외곽 둘레가 매우 불규칙하면 CNC 라우팅 시간과 불량률이 증가합니다. JLCPCB의 자동 패널화 알고리즘은 외곽선을 분석해 설계 제약 조건을 지키면서 효율적인 배치를 제안합니다.
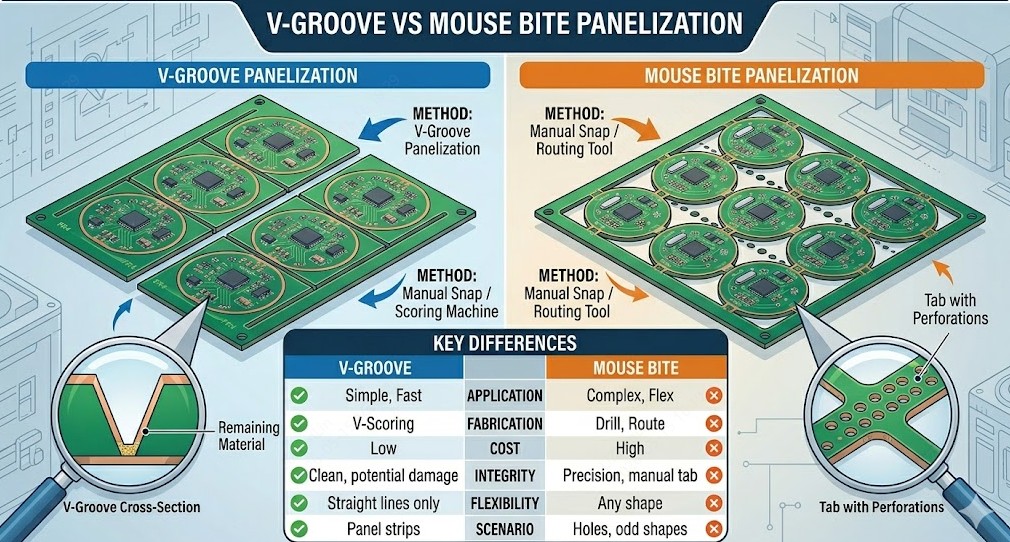
효과적인 패널화 방법: V-스코어링 vs 탭 라우팅
V-스코어링은 직선을 따라 비스듬한 홈(JLCPCB의 경우 일반적으로 25°)을 만들어 얇은 연결부만 남기며, 이를 수작업이나 롤러로 분리합니다. 직사각형 배열에서는 비용 효율적이고 빠르지만, 가로/세로 직선에만 적용할 수 있습니다. 최소 패널 크기는 70×70 mm이며, 부품과 에지 사이의 간격이 충분할 때(V-컷 중심선에서 ≥0.4 mm, 두께에 따라 3–5 mm의 연결 에지) 가장 효과적입니다.
탭 라우팅(마우스 바이트 천공 또는 솔리드 탭 사용)은 불규칙한 보드 외곽선, 곡선 에지, 한 패널에 여러 설계를 혼합하는 경우에 최대의 유연성을 제공합니다. 탭은 조립 중 안정성을 유지해 주지만, 분리 후 후처리가 필요합니다.
비교표:
| 방식 | 적합한 용도 | 에지 품질 | 비용 & 속도 | 주요 제약 |
|---|---|---|---|---|
| V-스코어링 | 직사각형 배열 | 깔끔한 분리면 | 낮음, 빠름 | 직선만 가능, 에지 간격 필요 |
| 탭 라우팅 | 복잡/불규칙한 형상 | 라우팅 마감면 | 높음 | 후처리 증가, 탭 설계가 중요 |
핵심 요소 – 모서리 반경, 공차, 소재 호환성
내부 모서리 반경은 라우팅 비트 직경 이상이어야 합니다(일반적으로 최소 0.5–1.0 mm). FR-4는 가장 제약이 적은 표준 소재인 반면, 연성, 경연성(리지드 플렉스), 메탈 코어 보드는 외곽선에 추가적인 제약이 따릅니다. 더 엄격한 공차(±0.1 mm)도 구현할 수 있지만 리드 타임에 영향을 줄 수 있습니다. 항상 최종 제품의 기계적·열적 요구 사항에 맞춰 소재를 선택하십시오.
전체 PCB 제조 공정에서의 보드 외곽선
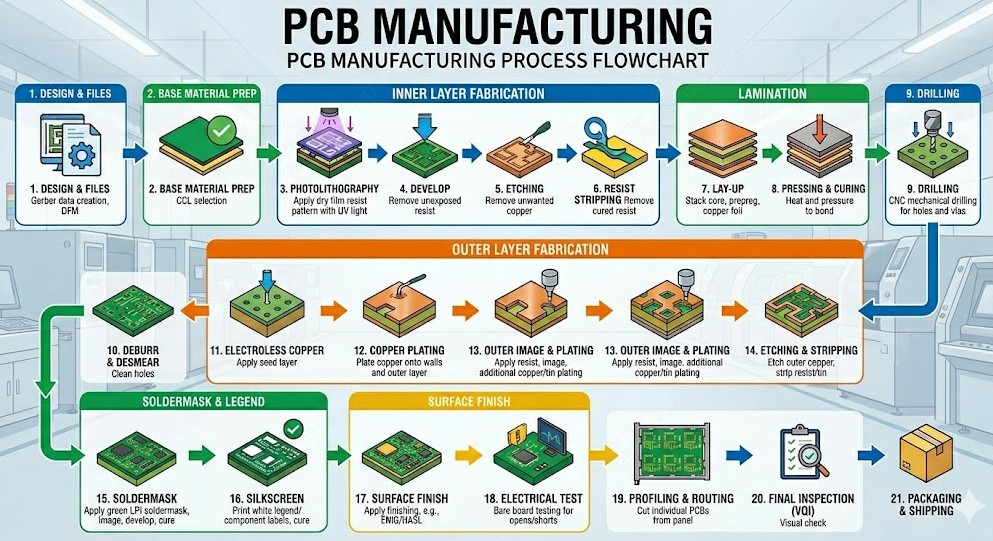
-
파일 준비부터 이미징, 에칭, 라미네이션까지
파일을 업로드하면 JLCPCB는 외곽선 무결성을 중심으로 자동 및 수동 DFM 검토를 수행합니다. 검증된 파일을 기준으로 패널을 구성합니다. 내층은 이미징, UV 노광, 에칭 과정을 거칩니다. 프리프레그와 동박을 열과 압력으로 접합하는 라미네이션 공정 전반에서도 보드 외곽선 데이터는 일관된 기준으로 활용됩니다.
-
정밀 드릴링, 도금, 외곽선 라우팅
고속 CNC 드릴이 비아와 부품 홀을 매우 정확하게 가공합니다. 이어서 스루홀 도금으로 층간 연결을 형성합니다. 최종 외형 가공에서는 정밀 CNC 라우터가 보드 외곽선을 정확히 따라가며, 지정된 공차 내에서 깔끔한 가장자리를 만들어 냅니다. 이 단계를 통해 패널이 개별 보드로 나뉩니다.
-
표면 처리 선택과 에지 품질 관리
ENIG, HASL, OSP 같은 표면 처리는 구리를 보호하고 납땜성에 영향을 미칩니다. ENIG는 파인 피치 또는 고신뢰성 용도에서 뛰어난 에지 보호성과 평탄도를 제공합니다. JLCPCB는 에지 품질을 포함한 종합적인 최종 검사를 수행하여 보드가 치수 및 외관 기준을 충족하도록 합니다.
-
외곽선 형상과 조립 호환성
보드 외곽선 설계는 SMT 및 THT 공정에 영향을 미칩니다. 캐스텔레이티드 에지는 최종 라우팅 전에 하프 홀 드릴링이 필요합니다. 충분한 간격은 스텐실 정렬과 리플로우를 돕습니다. 탭이나 V-스코어 위치는 디패널링 중 손상을 방지하기 위해 부품과의 거리를 고려해야 합니다. JLCPCB의 풀 PCBA 서비스는 잘 설계된 외곽선과 원활하게 연계됩니다.
보드 외곽선 FAQ
Q: 보드 외곽선으로부터 최소 에지 간격은 얼마나 유지해야 합니까?
JLCPCB는 라우팅 에지에서 구리 형상까지 최소 0.2 mm의 간격을 권장합니다. 고신뢰성 설계에서는 0.3–0.5 mm 이상을 확보하면 추가적인 안전 여유가 생기고 에지 품질도 향상됩니다.
Q: 보드 외곽선에는 어떤 기계 레이어를 사용해야 합니까?
항상 기계 레이어 1(Mechanical Layer 1)(거버 출력에서는 흔히 GM1 또는 Dimension 레이어로 표시)을 사용하십시오. JLCPCB는 완전히 닫힌 외곽선이 있는 기계 레이어 중 번호가 가장 낮은 레이어를 우선 적용합니다. 모호함을 피하려면 모든 외곽선 형상을 같은 레이어에 두십시오.
Q: V-스코어링과 탭 라우팅 중 어떤 패널화 방식을 선택해야 합니까?
비용과 속도가 우선인 직사각형 배열에는 V-스코어링을 선택하십시오(최소 패널 70×70 mm). 불규칙한 형상, 곡선 에지, 혼합 설계에는 탭 라우팅을 선택하십시오. 탭 라우팅은 유연성이 더 높지만 비용이 더 들고 분리 후 후처리가 필요합니다.
Q: 보드 외곽선에는 어떤 공차를 지정해야 합니까?
JLCPCB의 일반 CNC 라우팅은 ±0.2 mm, 정밀 라우팅은 까다로운 설계에 대해 ±0.1 mm를 달성합니다. V-스코어링은 ±0.4 mm로 공차가 더 넓습니다. 용도의 요구 사항에 맞는 공차를 선택하십시오. 공차가 엄격할수록 리드 타임에 영향을 줄 수 있습니다.
Q: 내부 컷아웃과 슬롯은 어떻게 올바르게 정의합니까?
모든 컷아웃, 슬롯, 노치, 장착 홀을 외곽 윤곽과 같은 기계 레이어에 배치하십시오. 비도금 라우팅의 최소 슬롯 폭은 일반적으로 1.0 mm입니다. 내부 모서리에는 ≥0.5–1.0 mm의 반경을 사용하고, 도금 형상과 비도금 형상을 명확히 구분해 표시하십시오.
결론 – 스마트한 보드 외곽선 전략 실행하기
잘 실행된 보드 외곽선 전략은 혁신적인 회로 설계와 신뢰성 높고 비용 효율적인 제조 사이의 간극을 메워 줍니다. 외곽선을 초기 단계부터 기본 요소로 다루고, 적절한 간격과 반경을 적용하며, 알맞은 패널화 방식을 선택하고, 전문 DFM 도구를 활용하면 엔지니어는 위험을 크게 줄이고 리드 타임을 단축하며 전반적인 제품 품질을 높일 수 있습니다. JLCPCB와 같은 경험 많은 제조업체와 협력하면 첨단 가공 역량과 전문적인 지원을 통해 이러한 이점을 더욱 극대화할 수 있습니다. 다음 프로젝트는 설계를 업로드해 무료 DFM 검토를 받는 것으로 시작하십시오. 스마트한 보드 외곽선 설계를 바탕으로 성능, 예산, 일정 목표를 자신 있게 충족하는 양산 준비가 된 PCB를 만들 수 있습니다.
지속적인 성장
ESP32를 기판에 올리기 전 확인할 점: 전원과 GPIO 설계 포인트
ESP32는 Wi-Fi와 Bluetooth를 사용할 수 있는 편리한 마이크로컨트롤러입니다. Arduino IDE에서도 다룰 수 있어 전자공작을 비롯해 IoT 용도로도 자주 사용됩니다. 다만 ESP32를 기판에 올릴 때 Arduino Uno와 같은 감각으로 배선하면 실패할 수 있습니다. 특히 주의해야 할 점은 3.3V 전원, GPIO 선택, Wi-Fi 통신 시 전류, 통신 라인의 배선 경로입니다. Arduino와 같은 감각으로 사용하면 실패하기 쉽다 ESP32는 Arduino IDE에서 사용할 수 있기 때문에 Arduino와 똑같이 다룰 수 있다고 생각하기 쉽습니다. 하지만 ESP32 기판을 직접 제작할 때는 전원 전압과 핀 배치를 꼼꼼히 확인해야 합니다. 브레드보드나 개발 보드에서는 동작하던 회로도 자작 기판으로 만들면 불안정해지는 경우가 있습니다. 원인은 전원 용량 부족, 약한 GND, 잘못된 커패시터 위치, 부팅과 관련된 GPIO의 부주의한 사용 등 다양합니다. ESP32는 5V가 아닌 3......
PCB 치수 안정성이란? 휨·적층 오차 원인과 설계 대책
PCB 치수 안정성은 기판이 제조·조립·사용 중 열, 습기, 기계적 응력을 받아도 설계한 크기와 패턴 위치, 평탄도를 가능한 한 유지하는 성질입니다. 다층 PCB에서 내층과 드릴 위치가 어긋나거나, 리플로 후 기판이 휘는 문제를 이해할 때 꼭 확인해야 합니다. 이 글에서는 원인과 설계 대책, 제조사에 확인할 사양을 순서대로 살펴봅니다. PCB 치수 안정성이란? 휨과는 어떻게 다를까? 치수 안정성은 길이·폭의 변화뿐 아니라 패드, 홀, 내층 패턴의 상대 위치가 얼마나 유지되는지를 뜻합니다. PCB 휨은 완성된 보드가 활처럼 휘는 보우(bow) 또는 모서리가 비틀리는 트위스트(twist)를 말합니다. 두 현상은 관련 있지만 같은 측정값은 아닙니다. 치수 변화는 위치 오차로, 휨은 평면에서 벗어난 정도로 각각 확인해야 합니다. 외형 치수, 홀 위치, 레이어 구조는 제조 전에 따로 검토해야 할 항목입니다. 이미지는 설명용 예시입니다. 치수 변화가 실제 불량으로 이어지는 경로 내층 정합 불량: 적층·가......
전자공학에서 브레이크아웃 보드가 중요한 이유
서론 브레이크아웃 보드란 무엇입니까? 전자 프로젝트에서 복잡한 회로를 더 간단하게 만들 방법을 고민해 보신 적이 있으십니까? 브레이크아웃 보드가 그 해답이 될 수 있습니다. 브레이크아웃 보드는 핀이 많은 부품의 각 핀을 커넥터로 "끌어내어(break out)" 사용하기 쉽게 만들어 주는 필수 도구입니다. 덕분에 센서, 칩 등 각종 부품을 브레드보드나 개발 보드에 더 간단하게 연결할 수 있어, 프로토타이핑과 실험이 한결 수월해집니다. 브레이크아웃 보드는 어떻게 작동합니까? 브레이크아웃 보드는 어떻게 복잡한 회로를 다루기 쉽게 만들어 줄까요? 부품의 각 핀을 접근하기 쉬운 형태로 바꿔 배치하는 방식으로 작동합니다. 일반적으로 각 핀을 표준 0.1인치(2.54mm) 헤더로 배선하며, 이 헤더는 점퍼 와이어로 브레드보드나 마이크로컨트롤러에 쉽게 연결할 수 있습니다. 까다로운 납땜이나 배선 없이도 각 핀의 기능을 쉽게 사용할 수 있도록 하는 것이 목적입니다. 브레이크아웃 보드의 종류 특정 부품이나 기능......
커패시터 ESR 완벽 가이드: 정의, 적정 값, 측정 방법
핵심 요약 정의: 커패시터 ESR(등가 직렬 저항)은 실제 커패시터 내부에서 전극, 단자, 전해질, 유전체로 인해 발생하는 손실을 하나의 저항으로 나타낸 값입니다. 중요한 이유: ESR을 통해 흐르는 리플 전류는 전원 레일에 리플 전압을 만들고 커패시터 내부에 I²R 발열을 일으키며, 이것이 커패시터의 허용 리플 전류와 수명을 제한합니다. 조건이 중요: ESR은 주파수, 온도, 정전 용량, 케이스 크기, 기술 방식에 따라 달라지므로, 측정 주파수와 온도가 함께 명시되어야만 의미가 있습니다. 측정 방법: 빠른 점검에는 ESR 미터가, 데이터시트와 대조하는 검사에는 4선식 켈빈 리드를 사용하는 LCR 미터가 적합합니다. 일반 멀티미터로는 ESR을 측정할 수 없습니다. 낮다고 항상 좋은 것은 아님: 일부 리니어 레귤레이터는 루프 안정성을 위해 출력 커패시터의 ESR에 의존하며 최소 ESR을 규정하므로, 저ESR 부품으로 교체하기 전에 레귤레이터 데이터시트를 확인하십시오. 커패시터 ESR(등가 직렬 ......
PCB 오토라우터로 정말 양산 가능한 설계를 만들 수 있을까?
핵심 요약 DRC보다 규칙: DRC를 통과했다는 것은 규칙을 지켰다는 뜻일 뿐, 기판이 동작한다는 증거가 아닙니다. 배치가 우선: 오토라우터는 잘못된 부품 배치를 보완하지 못합니다. 선택적 자동화: 전원, 아날로그, 고속 트레이스는 직접 배선하고, 반복적이거나 저속인 네트만 자동 배선합니다. DFM 검증: 파일을 생산에 보내기 전에 실제 제조 공차를 확인합니다. 모든 PCB 오토라우터는 같은 약속을 내세웁니다. 버튼 하나만 누르면 래츠네스트가 구리 배선으로 바뀌는 모습을 볼 수 있다는 것입니다. 단순한 2층 브레이크아웃 기판에서는 대개 그 약속을 지킵니다. 하지만 파인 피치 BGA와 스위칭 레귤레이터가 있는 혼합 신호 기판에서는 직접 그렸다면 절대 그리지 않았을 결과가 나옵니다. 그림 1: 자동 배선된 고밀도 PCB 레이아웃 설계 규칙이 바로 그 지도이며, 규칙으로 정해 두지 않은 것은 알고리즘에 보이지 않습니다. 그래서 자동 배선된 기판은 모든 설계 규칙 검사(DRC) 를 통과하고도 링잉이 ......
고수율 제조를 위한 PCB 도금 방식과 공정 관리 완벽 가이드
핵심 요약 2단계 도금: 먼저 화학적 시드층을 형성하고, 이어서 전해 동도금으로 구조적 강도를 더합니다. 공정 선택: 패턴 도금은 미세 트레이스에, 패널 도금은 후동박에 적합합니다. 비아 무결성: 가장 얇은 지점에서 배럴 크랙이 생기지 않도록 종횡비를 10:1 이하로 유지합니다. 표면 처리: 평탄한 BGA 패드에는 ENIG를, 마모가 심한 접점에는 하드 골드를 사용합니다. IPC 표준: Class 2는 홀 벽 구리 두께 20μm를, Class 3는 보이드 없이 25μm를 요구합니다. PCB 도금은 드릴 가공한 라미네이트 적층체를 실제로 동작하는 회로로 바꿔 줍니다. 또한 외부에서는 결코 검사할 수 없는 유일한 공정이기도 합니다. 기판의 모든 비아는 안쪽에 구리관을 키워 낸 구멍입니다. 솔더 마스크가 덮이고 나면 그 구리관은 다시는 볼 수 없습니다. 나머지 내용을 단번에 이해하게 해 주는 핵심 원리가 있습니다. 구리는 경화된 에폭시에 붙지 않고, 에폭시는 전기가 통하지 않으므로, 제조업체는 먼저......