SMT 스텐실 개구부 설계: 면적비·형상·미세 피치 기준
1 분
- 개구부 설계란?
- 면적비와 종횡비
- 개구부 형상과 벽 테이퍼
- 개구부 축소 기법
- 미세 피치 설계
- 설계 규칙과 예방하는 불량
- 제조 품질의 중요성
- JLCPCB 개구부 최적화
- FAQ
- 결론
핵심 정리
스텐실 개구부는 솔더 페이스트의 양과 위치를 결정합니다. 면적비·종횡비, 벽 테이퍼와 패드 정렬, 부품 피치를 함께 설계해야 브리징과 미납땜을 줄일 수 있습니다.
개구부 설계란?
스텐실의 작업면은 레이저로 절단한 개구부입니다. 패드 모양을 그대로 복사하는 것이 아니라 페이스트 이형성과 조립 수율을 고려해 형상과 크기를 정합니다.
면적비와 종횡비
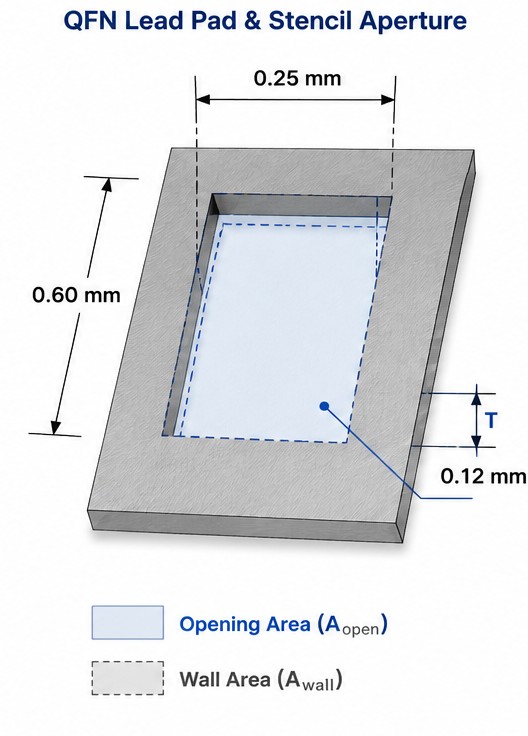
면적비는 개구부 면적을 벽면 면적으로 나눈 값이고, 종횡비는 개구부 폭을 포일 두께로 나눈 값입니다. 값이 낮으면 페이스트가 벽에 남아 이형성이 떨어질 수 있습니다.
| 항목 | 식 | 영향 |
|---|---|---|
| 면적비 | 개구부 면적/벽면 면적 | 페이스트 이형 |
| 종횡비 | 개구부 폭/포일 두께 | 미세 개구부 인쇄성 |
| 정렬 | 개구부 중심-패드 중심 | 브리징·미납땜 |
0.4mm 피치 QFN 예시
0.12mm 포일에서 0.4mm QFN은 폭과 간격이 작아 면적비와 정렬 오차가 동시에 제한 조건이 됩니다. 실제 값은 패키지 데이터시트와 IPC 지침을 기준으로 검토합니다.
개구부 형상과 벽 테이퍼
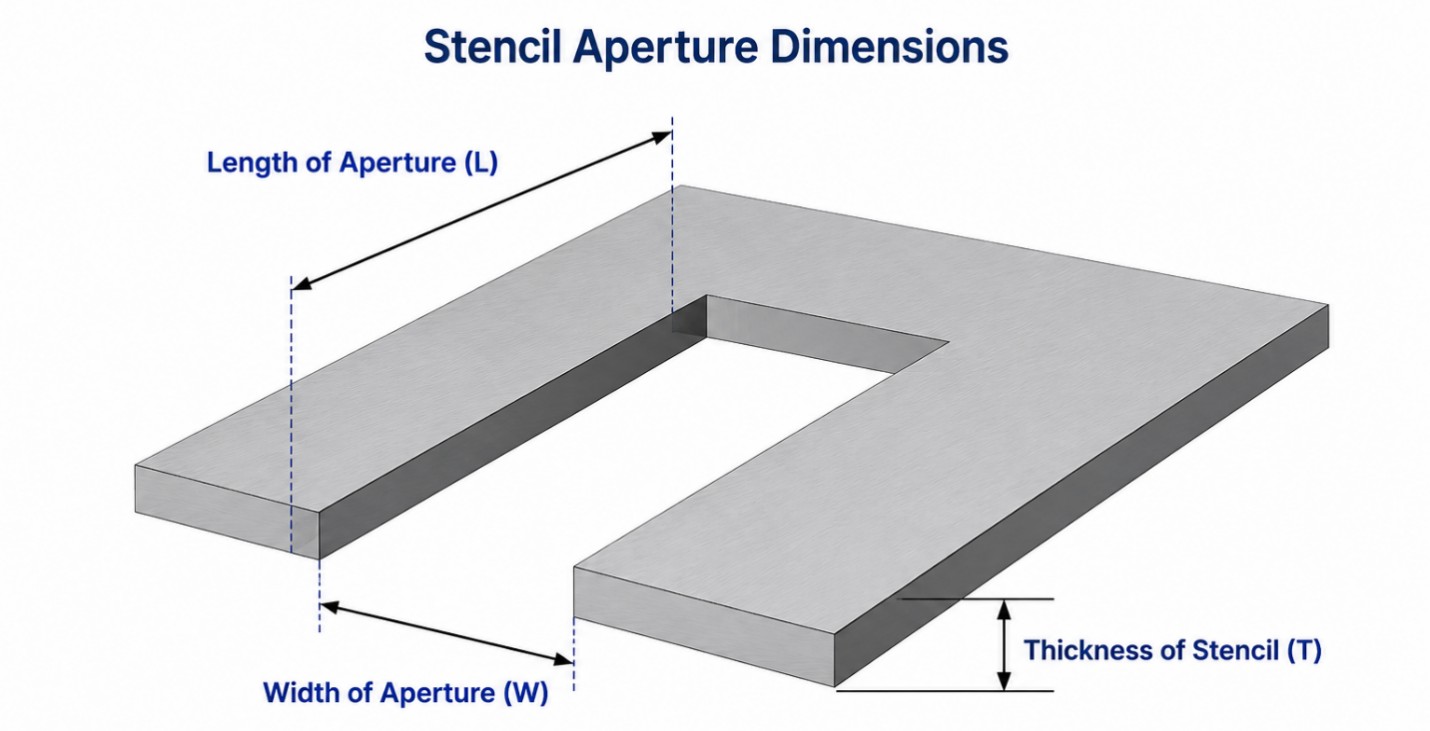
개구부는 패드 형상을 기본으로 하되, 모서리와 패드 간격을 고려해 둥근 모서리·홈 플레이트·분할 개구부를 사용할 수 있습니다. 아래쪽 벽이 약간 넓어지는 테이퍼는 페이스트가 빠지는 데 도움이 될 수 있습니다.
개구부 축소 기법
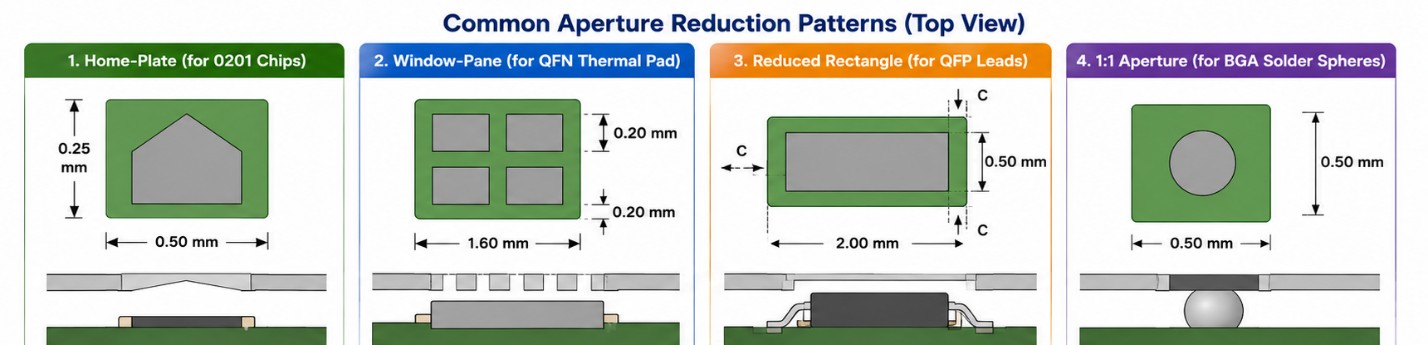
- 0201·01005에는 홈 플레이트 형상을 검토합니다.
- 0805 이상 패시브는 솔더 비드 방지를 위해 양쪽을 축소할 수 있습니다.
- QFN·BGA 열 패드는 윈도우 팬으로 나누어 보이드와 부품 뜸을 줄입니다.
- BGA에서 무조건 축소하면 미납땜이 생길 수 있으므로 패드와 페이스트 조건을 함께 봅니다.
미세 피치 설계
0.4mm BGA와 0201·01005는 포일 두께, 개구부 폭, 피치와 장비 정렬 오차의 영향을 크게 받습니다. 혼합 피치 보드라면 스텝 스텐실을 검토할 수 있습니다.
설계 규칙과 예방하는 불량
| 불량 | 주요 원인 | 설계 대응 |
|---|---|---|
| 브리징 | 개구부가 크거나 가까움 | 폭·간격 축소 |
| 미납땜 | 면적비 부족 | 포일·개구부 재검토 |
| 툼스토닝 | 양쪽 페이스트 양 불균형 | 대칭 개구부 |
| 보이드 | 열 패드의 넓은 페이스트 | 윈도우 팬 |
제조 품질의 중요성
좋은 개구부 설계도 절단 품질, 벽면 처리와 얼라인먼트가 나쁘면 성능이 떨어집니다. 전해연마나 표면 코팅은 이형성에 영향을 줄 수 있으나 효과는 조건별로 확인해야 합니다.
JLCPCB 개구부 최적화
개구부 최적화는 자동으로 모든 패드를 수정하는 기능이 아니라, 엔지니어가 설계 의도와 제조 조건을 검토해 제안하는 과정으로 이해해야 합니다. 최종 수정은 고객 설계와 데이터시트에 따라 승인합니다.
FAQ
개구부는 패드와 항상 같은 크기인가요?
아닙니다. 부품 피치, 솔더 마스크와 필요한 페이스트 양에 따라 축소하거나 분할할 수 있습니다.
0.4mm QFN에는 어떤 포일 두께를 쓰나요?
특정 값으로 고정할 수 없으며 개구부 면적비, 부품과 인쇄 장비 조건을 함께 검토합니다.
열 패드를 왜 여러 창으로 나누나요?
페이스트 양을 제어하고 리플로우 중 가스와 보이드를 줄이기 위해서입니다.
스텝 스텐실은 언제 필요한가요?
한 보드에 미세 피치와 일반 피치가 함께 있어 단일 포일 두께로 양쪽을 만족하기 어려울 때 사용합니다.
결론
스텐실 개구부 설계가 인쇄 품질을 결정합니다. 면적비, 종횡비, 형상, 정렬과 제조 품질을 함께 관리해야 안정적인 SMT 조립을 얻을 수 있습니다.
