Pin-in-Paste 가이드: 스텐실로 통공 부품을 리플로우 납땜하는 방법
1 분
- Pin-in-Paste(PiP)란?
- PiP 작동 원리: SMT와 통공 부품을 한 번에 리플로우
- 단일 패스의 장점
- Pin-in-Paste를 적용할 때와 피해야 할 때
- 핵심 과제: 배럴 충진
- PiP 스텐실 설계: 오버프린트와 스텝업
- PiP만으로 부족할 때의 솔더 프리폼
- Pin-in-Paste 리플로우 프로파일
- 대표 PiP 불량과 스텐실 측 대응
- Pin-in-Paste FAQ
- 결론: 보드에 PiP 적용하기
핵심 정리
한 번의 리플로우: Pin-in-Paste(PiP)는 SMT와 통공 납땜을 한 번의 리플로우로 통합합니다. 통공 부품이 몇 개뿐인 보드라면 웨이브, 선택적 또는 수작업 납땜 공정을 줄일 수 있습니다.
페이스트 부피가 핵심: 솔더 페이스트의 부피 중 약 50%는 플럭스이므로, 완성된 접합부에 필요한 고체 솔더 부피의 약 두 배를 인쇄해야 합니다. 오버프린트 개구부와 스텝업 영역을 포함한 스텐실 설계가 결과를 좌우합니다.
배럴 충진율 75% 목표: IPC-A-610 Class 2에서는 일반적으로 수직 배럴 충진율 75%를 목표로 하며, 전원·그라운드 플레인에 연결된 일부 홀은 50% 최소 기준이 적용될 수 있습니다. Class 3는 일반적으로 이 예외를 허용하지 않습니다.
불량은 예방할 수 있음: 충진 부족, 브리징, 보이드 등 PiP 불량은 대부분 홀에 도달한 페이스트 양과 관련됩니다.
Pin-in-Paste(PiP)란?
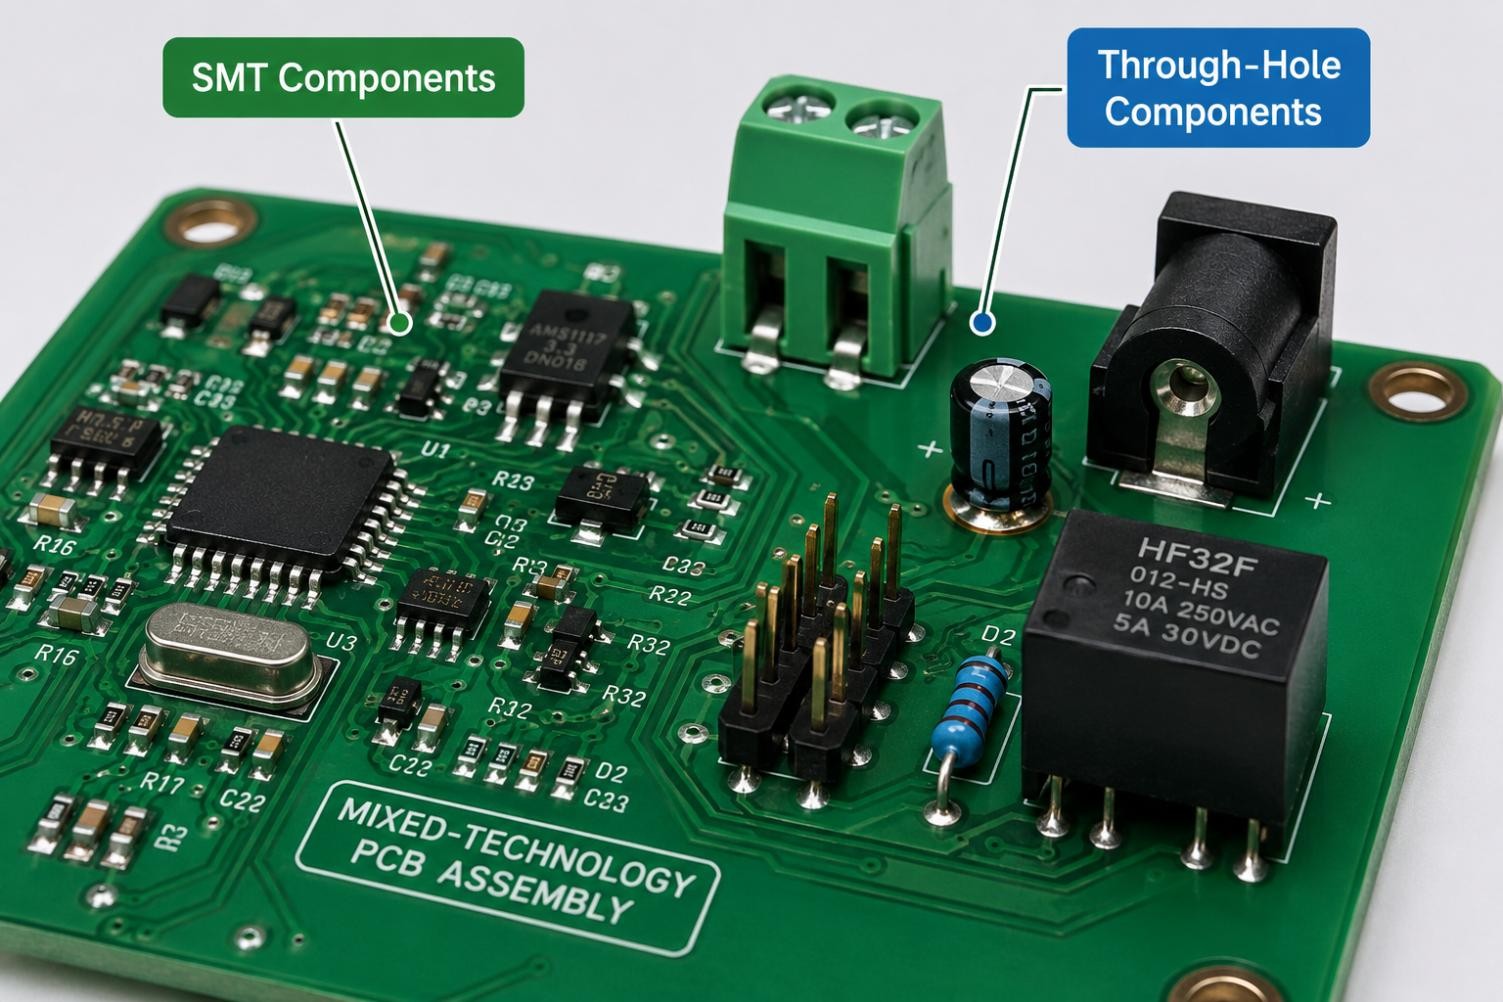
보드가 대부분 SMT로 구성되어 있지만 커넥터나 릴레이처럼 도금 통공의 기계적 강도가 필요한 부품이 몇 개 포함되는 경우가 있습니다. 이런 부품만 별도 웨이브 장비나 인두로 납땜하는 대신 Pin-in-Paste, 즉 intrusive reflow를 적용할 수 있습니다.
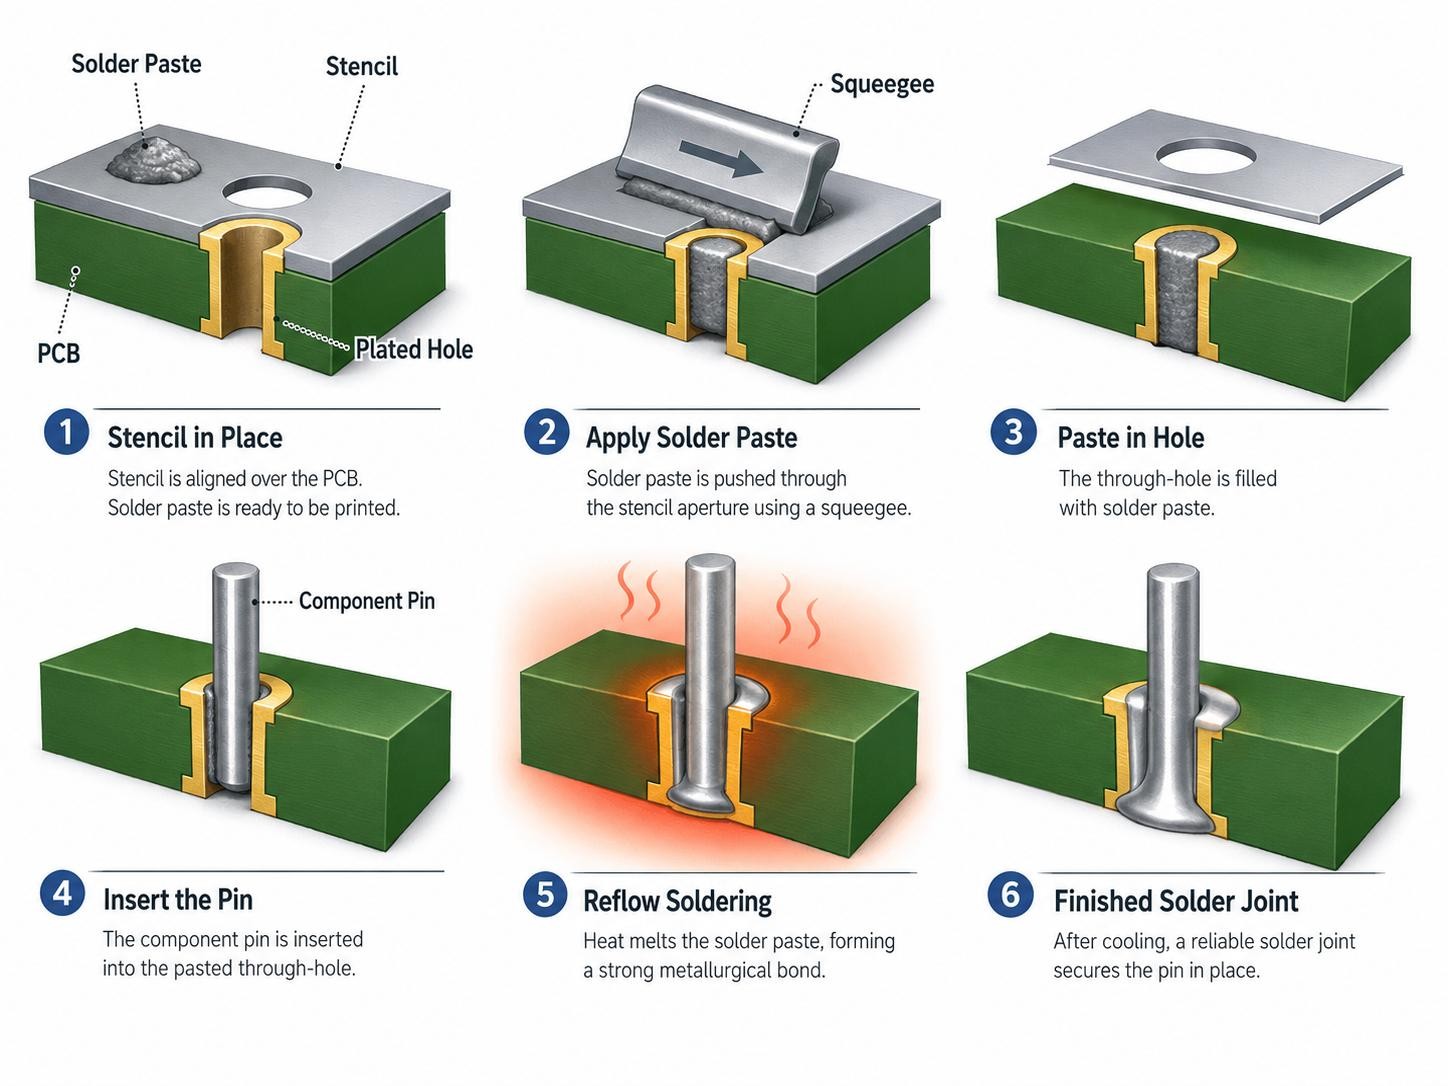
PiP는 도금 통공(PTH) 패드 안과 주변에 솔더 페이스트를 스텐실 인쇄하고, 젖은 페이스트에 통공 리드를 삽입한 뒤 SMT 부품과 함께 한 번의 리플로우를 진행하는 방식입니다.
PiP 작동 원리: SMT와 통공 부품을 한 번에 리플로우
공정은 세 단계로 나뉩니다.
- 페이스트 인쇄: 스텐실이 PTH 패드 안과 주변에 솔더 페이스트를 인쇄합니다.
- 부품 삽입: 리드를 과도한 페이스트 변위 없이 젖은 페이스트에 삽입합니다.
- 리플로우: 동일한 오븐에서 페이스트가 녹고 모세관 작용으로 배럴 내부를 채워 리드와 홀 벽을 젖게 합니다.
단일 패스의 장점
통공 납땜을 SMT 리플로우에 포함하면 별도 웨이브·선택적·수작업 납땜 단계, 장비, 핸들링과 열 사이클을 줄일 수 있습니다. 따라서 소수의 PTH 부품이 있는 혼합기술 PCB를 2단계 공정에서 단일 리플로우 공정으로 바꿀 수 있습니다.
- SMT와 일부 THT 부품을 한 번에 조립합니다.
- 생산 라인의 장비 수와 설치 공간을 줄일 수 있습니다.
- 추가 납땜과 재작업 지점을 줄일 수 있습니다.
Pin-in-Paste를 적용할 때와 피해야 할 때
기계적으로 견고한 접합이 필요한 헤더, 커넥터, 릴레이, 변압기, 잭 등에 적합합니다. 무연 피크 온도 약 260°C를 견디는 리플로우 대응 부품이어야 하며, 원형 또는 사각 리드가 평평한 리드보다 안정적입니다.
무겁거나 열에 민감한 커넥터, 오버프린트 공간이 부족한 고밀도 영역, 현실적인 페이스트 부피로 채우기 어려운 대형 배럴은 선택적 또는 수작업 납땜이 더 적합할 수 있습니다.
핵심 과제: 배럴 충진
PiP의 성패는 최종적으로 배럴 안에 실제로 남는 솔더 양에 달려 있습니다. 페이스트는 부피 기준 약 50%가 플럭스이고 리플로우 중 상당 부분이 사라지므로, 완성 접합부에 필요한 솔더보다 약 두 배의 페이스트를 인쇄해야 합니다. 이 비율은 페이스트 종류와 전사 효율에 따라 달라지는 시작점입니다.
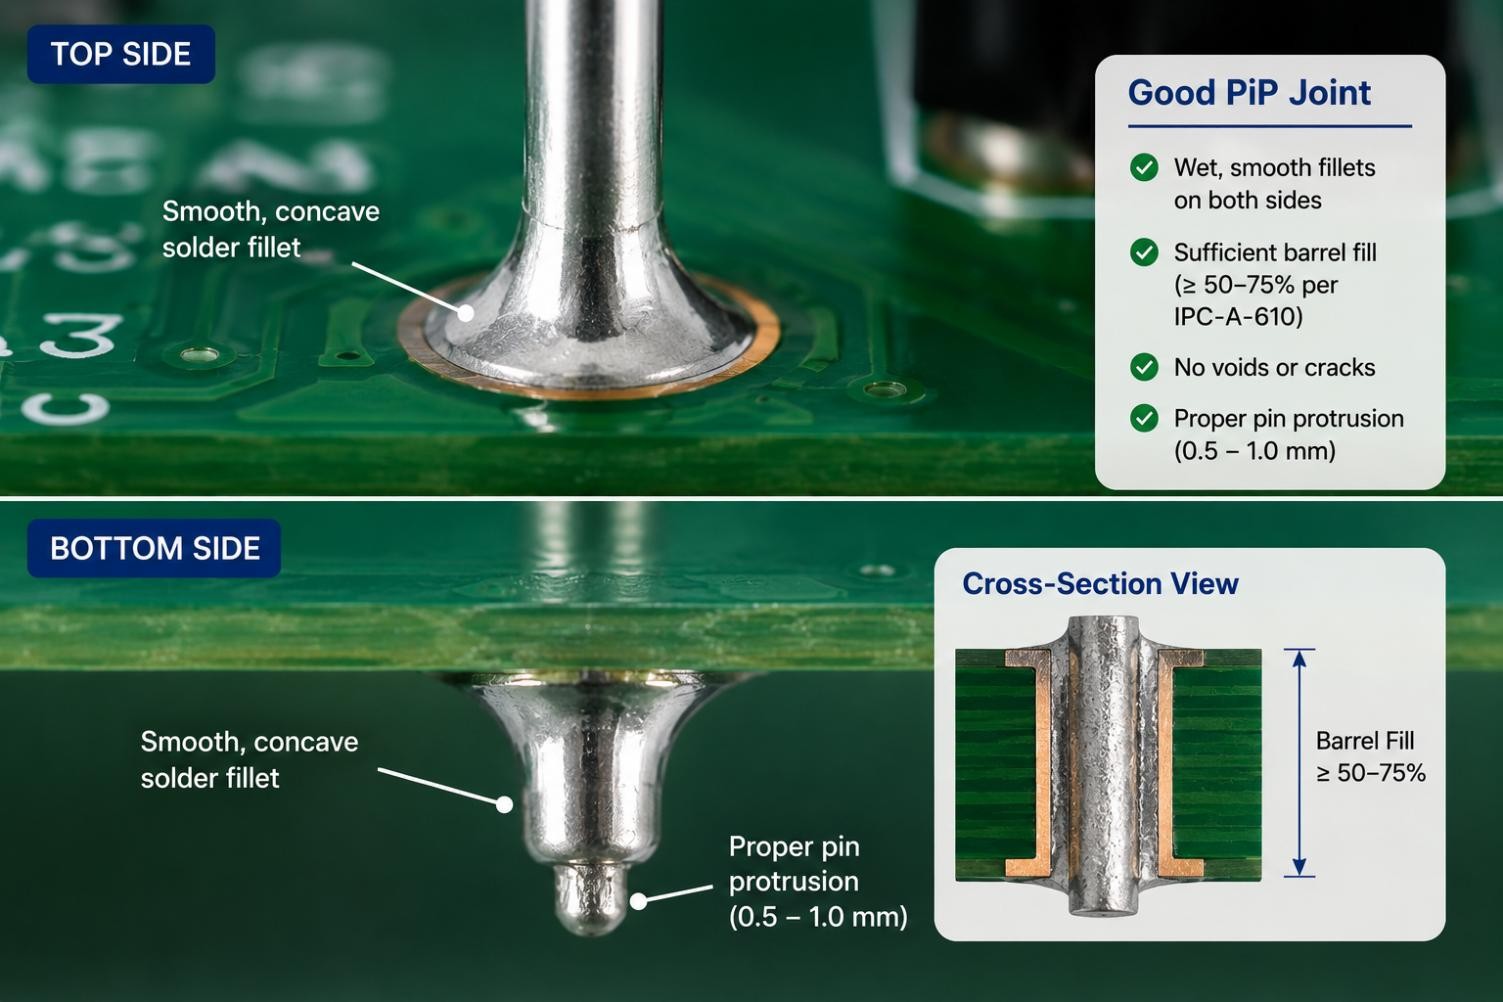
수용 기준은 적용 IPC-A-610 개정판, 제품 등급과 고객 요구사항에 맞춰 정해야 합니다. Class 2는 흔히 75% 수직 충진을 목표로 하고, 전원 또는 그라운드 플레인에 연결된 일부 홀은 50% 최소값을 허용합니다. Class 3는 더 엄격하므로 예외를 가정해서는 안 됩니다.
| 설계 변수 | 일반적인 검토 기준 |
|---|---|
| 리드와 홀 간극 | 직경 기준 약 0.20~0.25 mm(8~10 mil). 도금, 공차와 필요한 페이스트 양에 따라 확정합니다. |
| 리드 돌출 | 보드 아래 0.5~1.0 mm(20~40 mil) 정도를 검토합니다. |
| 스텐실 두께 | 통공 리플로우에서는 보통 0.15~0.2 mm(6~8 mil)를 검토합니다. |
| 충진율 | 적용 IPC 등급과 고객 기준에 따라 목표를 지정합니다. |
기본 페이스트 부피 계산
먼저 완성 접합부에 필요한 고체 솔더 부피를 계산한 뒤 금속 부피율과 예상 전사 효율을 반영합니다.
필요한 고체 솔더 부피 = 목표 충진 배럴 환형부 부피 + 상·하부 필렛 부피
인쇄 페이스트 부피 = 필요한 고체 솔더 부피 ÷ 금속 부피율 ÷ 예상 전사 효율
배럴 부분은 다음과 같이 근사할 수 있습니다.
배럴 솔더 부피 = (π ÷ 4) × (D홀² - D리드²) × 보드 두께 × 충진 목표

PiP 스텐실 설계: 오버프린트와 스텝업
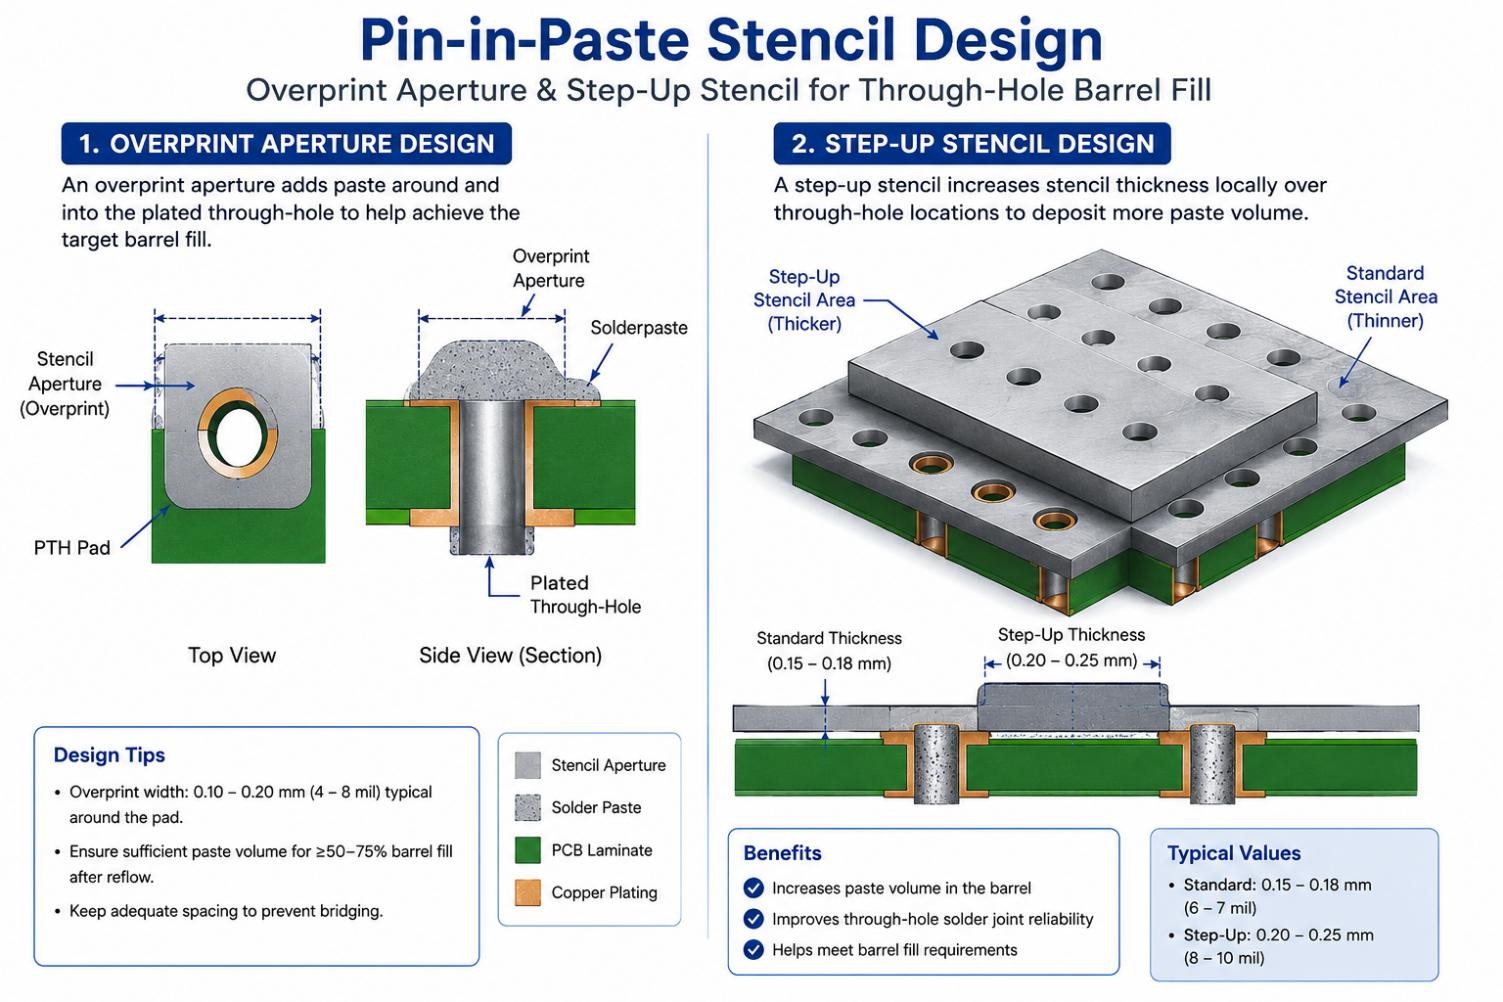
실제 스텐실은 오버프린트 개구부, 스텝업 영역, 깨끗한 개구부 이형을 함께 설계해야 합니다.
오버프린트 개구부
패드 가장자리에서 솔더 마스크 위로 개구부를 확장하면 페이스트 부피를 직접 늘릴 수 있습니다. 리플로우 중 마스크 표면에서 솔더가 디웨팅되고 표면장력에 의해 배럴로 끌려갑니다. 단, 과도한 오버프린트는 인접 개구부와 브리징을 만들거나 마스크 위에서 페이스트 비드를 형성할 수 있으므로 간격과 킵아웃을 지켜야 합니다.
추가 부피가 필요할 때의 스텝업 스텐실
깊은 배럴, 두꺼운 보드 또는 피치가 좁은 커넥터에서는 오버프린트만으로 부족할 수 있습니다. 스텝업 스텐실은 통공 영역의 포일만 국부적으로 두껍게 하여 주변 미세 피치 SMT에 불필요한 페이스트를 추가하지 않습니다. 단계 높이와 주변 개구부의 킵아웃 거리를 제조 검토에서 확인해야 합니다.
개구부 최적화와 깨끗한 이형
IPC-7525의 종횡비·면적비 기준, 포일 벽면 상태, 스퀴지 조건과 개구부 개방 여부가 전사량을 결정합니다. Gerber의 솔더 페이스트 레이어에 통공 패드 데이터가 없으면 많은 제조업체는 해당 홀을 자동으로 열지 않습니다. 제조 데이터에서 오버프린트와 스텝업 형상을 명시하고 CAM 검토에서 확인하십시오.
JLCPCB 스텐실은 304 스테인리스강 레이저 절단, 약 ±0.003 mm(±0.12 mil) 정밀도, 선택적 전해연마와 나노 코팅을 조합해 개구부 이형성을 개선할 수 있습니다.
PiP만으로 부족할 때의 솔더 프리폼
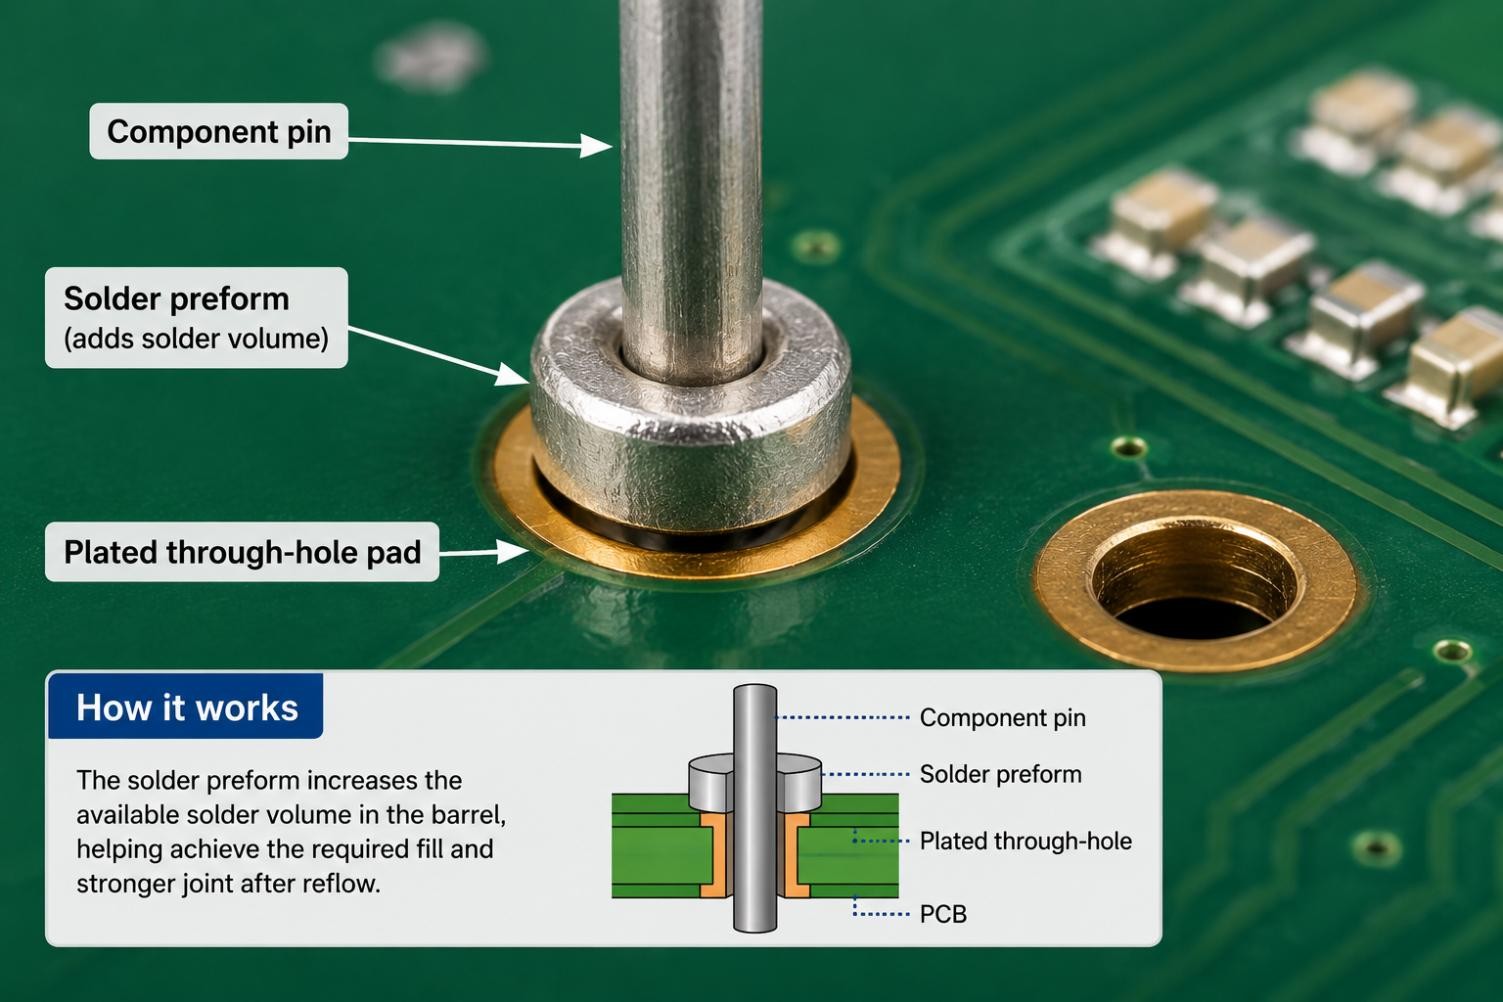
두꺼운 보드, 큰 홀 또는 대전류 커넥터처럼 필요한 금속 부피가 큰 경우에는 오버프린트와 스텝업을 함께 사용해도 부족할 수 있습니다. 이때 리드를 넣기 전에 페이스트 위에 거의 100% 금속인 작은 솔더 와셔 또는 칩 형태의 솔더 프리폼을 추가해 질량을 보완할 수 있습니다. 허용 여부와 형상은 제조성 검토에서 확인해야 합니다.
Pin-in-Paste 리플로우 프로파일
통공 접합부는 일반 SMT 패드보다 페이스트 질량과 구리·라미네이트 열용량이 큽니다. 따라서 soak, 컨베이어 속도, peak 온도와 액상선 이상 시간(TAL)을 조정해 배럴이 충분히 젖도록 하면서 주변 SMT 부품의 한계를 넘지 않게 해야 합니다.
큰 페이스트 부피는 더 많은 플럭스 휘발물을 발생시키므로 예열이 너무 빠르면 보이드나 솔더 비드가 생길 수 있습니다. 대형 구리 포어에 연결된 PTH 패드는 열 릴리프 스포크를 검토하고, 높은 부품이 통공 영역을 가리지 않게 배치합니다. 최종 프로파일은 열전대로 실제 보드에서 검증해야 합니다.
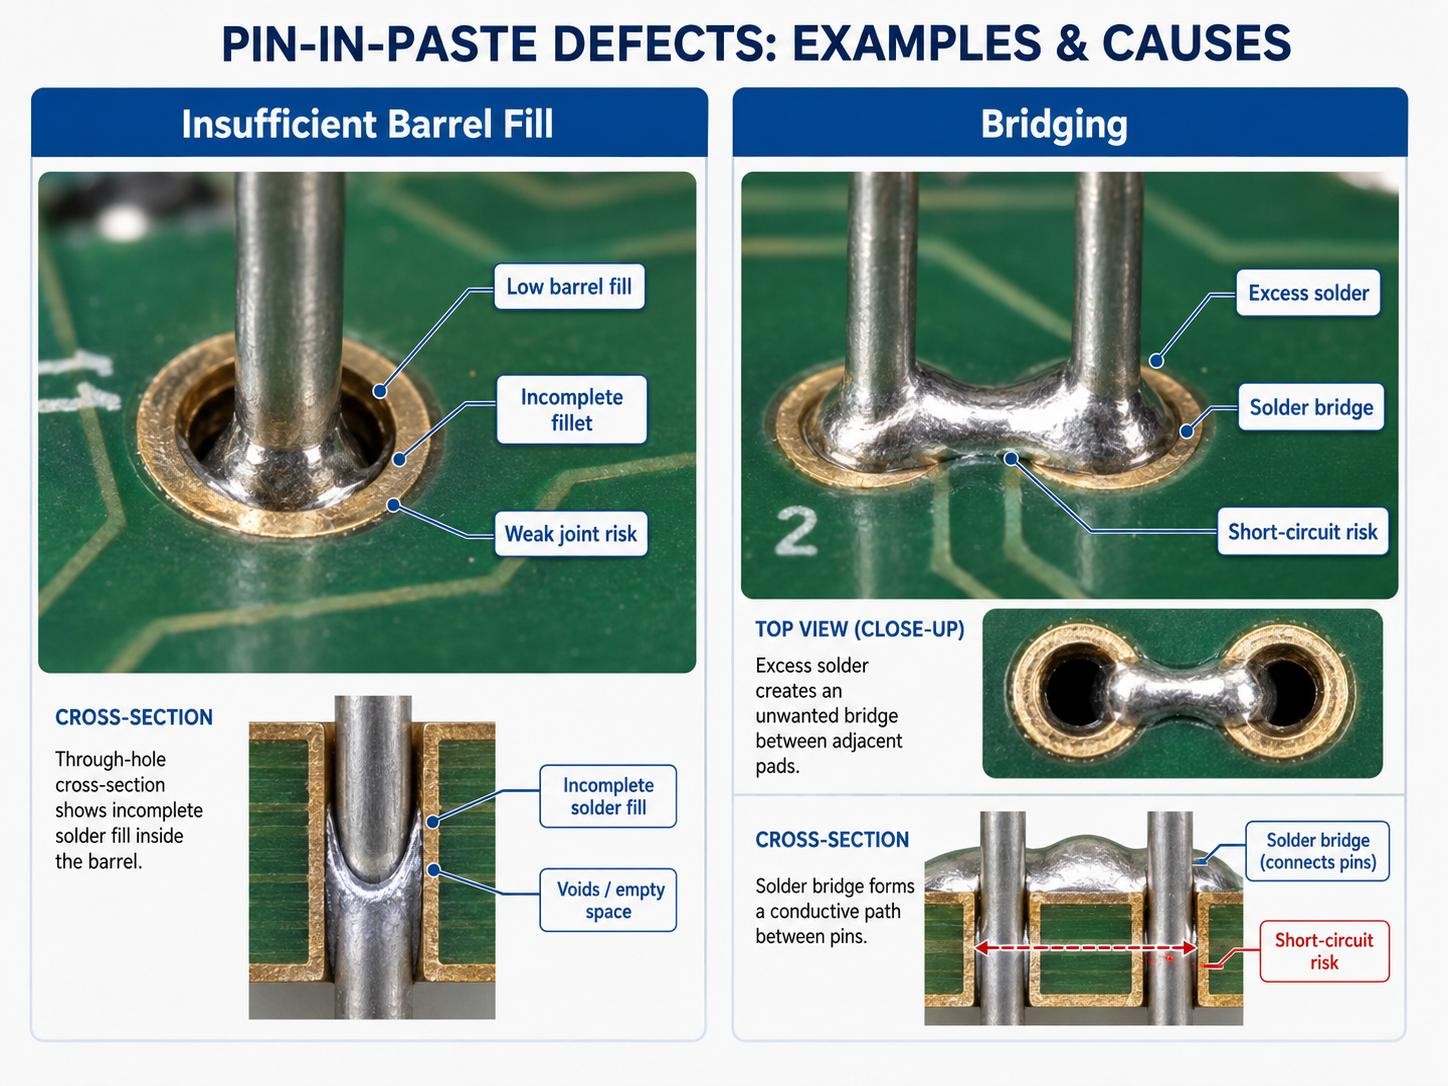
대표 PiP 불량과 스텐실 측 대응
| 불량 | 가능한 원인 | 스텐실·공정 개선 |
|---|---|---|
| 배럴 충진 부족 | 홀에 도달한 페이스트 부족 | 오버프린트, 스텝업 또는 솔더 프리폼 검토 |
| 브리징·쇼트 | 페이스트 과다 또는 개구부 간격 부족 | 오버프린트 크기 조정과 킵아웃 확인 |
| 보이드 | 빠른 예열로 플럭스 가스가 갇힘 | soak 연장과 페이스트 부피 조정 |
| 솔더 비드·플럭스 잔사 | 마스크 위에서 페이스트가 뭉침 | 오버프린트 형상과 마스크 표면 검토 |
| 주변 부품 부양·기울어짐 | 스텝업 영역이 미세 피치 SMT에 과다 인쇄 | 스텝 높이와 주변 페이스트 요구량 균형 조정 |
Pin-in-Paste FAQ
수동 삽입과 자동 삽입 중 어느 방법을 사용해야 하나요?
둘 다 가능합니다. 부품 높이와 중량을 픽앤플레이스 헤드가 처리할 수 있으면 자동 삽입을 사용할 수 있고, 높거나 불규칙한 커넥터는 SMT 후 수동 삽입을 하는 경우가 많습니다.
일반적인 SAC305 페이스트를 사용할 수 있나요?
페이스트 데이터시트가 선택한 프로파일과 용도에 적합하다면 가능한 경우가 많습니다. 양산 전 시험 인쇄와 초도 리플로우에서 전사, 젖음, 플럭스 잔사와 보이드를 확인하십시오.
통공 패드는 Gerber의 솔더 페이스트 레이어에 넣어야 하나요?
PiP라면 명시적으로 넣어야 합니다. 통공 구리와 드릴 데이터만으로는 스텐실 개구부가 자동 생성되지 않을 수 있습니다.
PiP와 일반 통공 납땜의 성능은 같은가요?
적용 작업성·신뢰성 기준을 충족하도록 설계하고 검증하면 비교 가능한 기계·전기 성능을 얻을 수 있습니다. 충진 품질과 젖음이 핵심입니다.
홀 지름에 보편적인 최대값이 있나요?
없습니다. 보드 두께, 홀·리드 치수, 충진 목표, 스텐실 두께, 피치와 프리폼 허용 여부를 함께 검토해야 합니다.
충진율은 어떻게 확인하나요?
상·하부 필렛을 육안으로 확인하되, 신규 설계의 초도품은 단면 분석 또는 X-ray로 지정 IPC 등급의 실제 내부 충진을 확인하는 것이 좋습니다.
결론: 보드에 PiP 적용하기
Pin-in-Paste는 통공과 SMT 납땜을 한 번의 리플로우로 통합하지만, 성공 여부는 배럴에 충분한 솔더 페이스트가 도달하는지에 달려 있습니다. 홀 크기에 맞춘 오버프린트, 필요한 경우 스텝업 또는 프리폼, 깨끗한 개구부 이형과 통공 열용량을 반영한 프로파일을 함께 설계해야 합니다.