フレキシブルPCB製造:プロセス、材料、設計ルール&コスト
2 min
- フレキシブルPCB製造とは?
- フレキシブルPCB製造に使用される材料
- フレキシブルPCB製造プロセス:ステップバイステップ
- 信頼性の高い製造のためのフレキシブルPCB設計ルール
- フレキシブルPCBの品質管理、試験、IPC規格
- JLCPCBのフレキシブルPCB製造能力と注文
- 結論
- フレキシブルPCB製造に関するFAQ
リジッドPCB製造における基本的な工程の多くは、フレキシブルPCB製造にも適用されます。しかし、フレキシブルPCBは薄いポリイミドまたはPETフィルムで作られており、加工中の湿気や温度変化によって膨張または収縮する可能性があります。これらの材料特性により、層の位置合わせ、カバーレイ開口部、ベンドゾーン設計の検討にさらなる複雑さが生じます。例えば、カバーレイ開口部に接着剤の流れ込む十分なスペースがない場合や、ビアがベンドゾーンに配置されている場合、設計ルールを満たしていても製造欠陥や組立不良が発生する可能性があります。
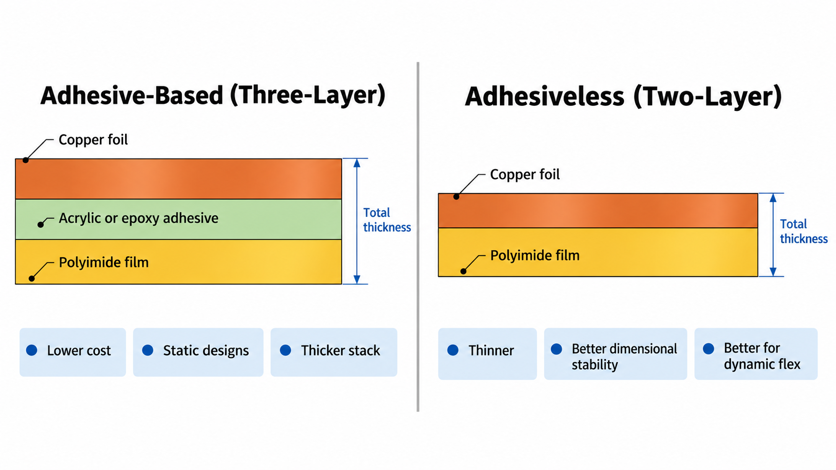
図:接着剤ベースおよび接着剤レスのフレキシブル銅張積層板
本ガイドでは、CAMレビューから材料準備、レーザープロファイリング、最終検査に至るまで、フレキシブルPCB製造のプロセスと操作について説明します。また、基板の選択、銅箔、静的および動的フレックス用途向けのカバーレイ、IPC規格、品質試験、フレキシブルPCB製造におけるコスト要因についても学ぶことができます。
フレキシブルPCB製造とは?
フレキシブル誘電体フィルム(通常はポリイミド)上にプリント回路を製造し、その後フレキシブル保護絶縁フィルムで覆うことをフレキシブルPCB製造と呼びます。プロセスはリジッドPCB製造で使用されるものと類似していますが、異なる薄膜の取り扱い、位置合わせ、プロファイリングが必要です。
フレキシブルPCBの構造
フレキシブル回路は、銅導体、フレキシブル誘電体フィルム、接着剤、カバーレイで構成される構造です。銅層の数が構造を示します:
- 片面フレックス:基材はポリイミドで、単一の銅層で覆われ、カバーレイは最も薄く最も柔軟です。
- 両面フレックス:ベースフィルムの両面に銅があり、めっきスルーホールで接続されています。
- 多層フレックス:3層以上の銅層とその間の接着フィルムで構成され、2層では不可能な配線に使用されます。
スティフナーはフレキシブル回路をリジッドフレックス基板にするものではありません。スティフナーは接着された支持板であり、回路への電気的接続はありません。リジッドフレックス基板はフレキシブル部分をリジッド多層部分に積層し、めっきスルーホールで接続します。
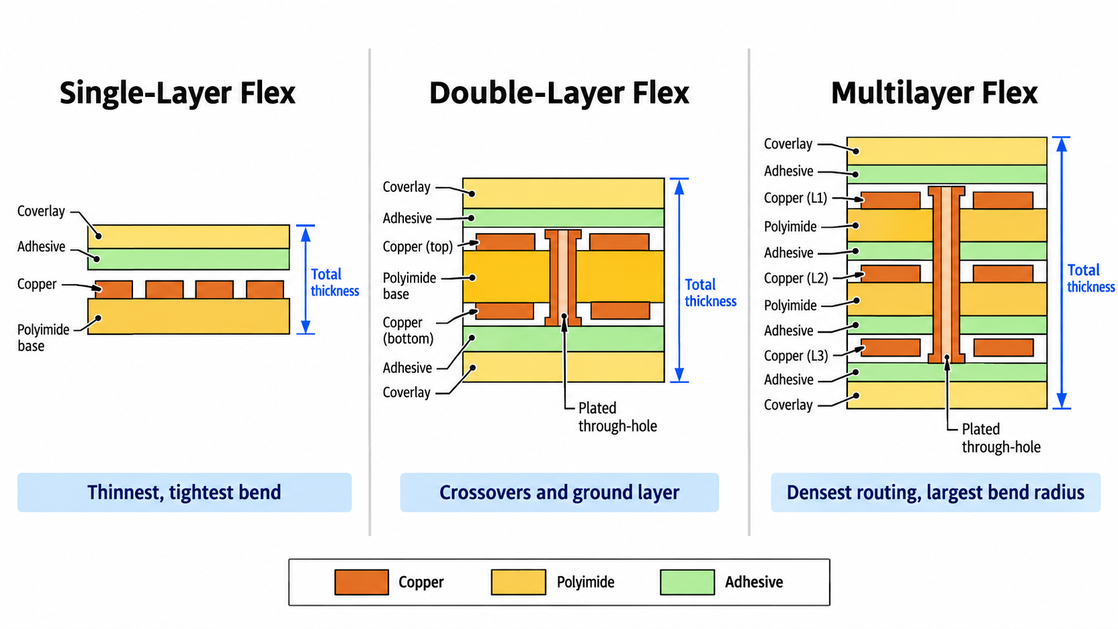
図: 片面、両面、多層フレキシブル回路のフレキシブルPCB製造層構成。
リジッドPCBとフレキシブルPCB製造の比較
リジッドPCB製造とフレキシブルPCB製造の両方で、同じイメージング、エッチング、めっきの化学プロセスが使用されます。異なるのは材料、取り扱い、保護、プロファイリングです:
| プロセス領域 | リジッドPCB製造 | フレキシブルPCB製造 |
|---|---|---|
| 基板 | ガラス繊維強化FR-4積層板 | ポリイミドまたはPETフィルム |
| 保護層 | 液状フォトイメージャブルソルダーマスク | ポリイミドカバーレイまたはフレキシブルソルダーマスク |
| 穴あけ | 積層パネルの機械的穴あけ | 支持材を用いた機械的またはレーザー穴あけ |
| 取り扱い | 自己支持型パネル | フィルムにはキャリア、フレーム、または慎重な取り扱いが必要 |
| プロファイリング | CNCルーティングまたはVスコアリング | レーザー切断または金型切断 |
| 組立サポート | 基板自体がリジッド | スティフナーとキャリア治具がSMTをサポート |
薄膜はガラス繊維強化積層板ほど寸法的に安定していません。ポリイミドは熱と湿気で膨張・収縮するため、製造業者は各アートワークを測定されたターゲットに合わせてスケーリングおよび位置合わせします。
静的フレックスと動的フレックス用途
静的フレキシブル回路は設置時に曲げられ、その後永久的な曲げ状態で使用されます。動的フレキシブル回路は、プリンタヘッドケーブルやヒンジなど、使用中に何度も曲げられます。
- 静的フレックス:より tight に曲げることができ、ED銅を許容し、曲げ部に2層以上の銅層を持つことができます。
- 動的フレックス:RA銅が好ましく、曲げ領域に1層の銅層、接着剤レス積層板、より大きな曲げ半径が求められ、試験済みです。
フレキシブルPCB製造に使用される材料
フレキシブル回路材料は、誘電体フィルム、積層板構造、銅箔、保護・支持層の4つのカテゴリに分類できます。いずれも曲げ寿命、はんだ付け性、コストに影響します。
| 材料 | 主な機能 | 選択要因 |
|---|---|---|
| ポリイミド | フレキシブル誘電体 | 熱安定性と曲げ要件 |
| PET | 代替誘電体 | コストとプロセス温度の制限 |
| RA銅 | 導体 | 繰り返し曲げ用途 |
| ED銅 | 導体 | コストと用途に依存する疲労要件 |
| カバーレイ | 絶縁と保護 | 柔軟性とパッド開口部の位置合わせ |
| スティフナー | 局所的な機械的サポート | コネクタの厚さと組立サポート |
ポリイミドおよびPETフレキシブル基板
フレキシブル誘電体として選ばれるのはポリイミドで、はんだ付け温度でも機械的および電気的特性を維持します。PETはより手頃な価格で透明フィルムとして供給されますが、耐熱性ははるかに低くなります。一般的に、標準的な鉛フリーリフロープロセスを使用しない設計にのみ使用できます。フレキシブルPCBスタックアップ設計ガイドでは、使用する誘電体の種類に応じたフレキシブルPCBの総厚について説明しています。
接着剤ベースと接着剤レス銅張積層板の比較
フレキシブル銅張積層板には2つの構造があります:
- 接着剤ベース(3層):接着剤(アクリルまたはエポキシ)で銅をポリイミドに接着します。安価で、ほとんどの静的設計に適しています。
- 接着剤レス(2層):銅をポリイミドに直接接着します。より薄く、寸法的に安定し、繰り返し曲げに対する耐性が高くなります。
アクリル接着剤は加熱すると厚さが大幅に膨張する傾向があります。接着剤層を貫通するめっき穴では、この膨張がリフロー時に銅バレルに応力をかける可能性があります。
フレキシブル回路用の圧延焼鈍銅と電着銅の比較
銅箔タイプの曲げ疲労は直接的な影響を与えます:
- 圧延焼鈍(RA)銅:圧延された結晶粒構造が繰り返し曲げを受けた際の亀裂進展を遅らせるため、動的フレックスにはRA銅が一般的に使用されます。ED箔よりやや高価になります。
- 電着(ED)銅:より少ない曲げサイクルで亀裂が発生しますが、安価で静的および設置時の曲げに適しています。一部のEDにはフレックス用の認定グレードがあります。
銅が薄いほど曲げ時のひずみが少なくなるため、フレックス領域の電流に対応できる最も薄い銅を使用してください。
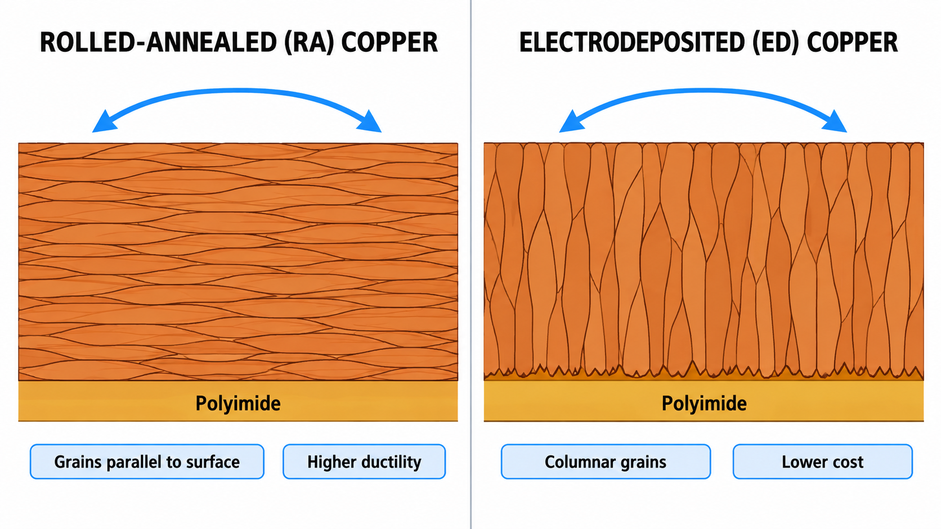
図:フレキシブルPCB製造における圧延焼鈍銅と電着銅の結晶粒構造。
フレキシブルPCB製造プロセス:ステップバイステップ
フレキシブルPCB製造プロセスには、CAM、イメージング、穴あけ、めっき、積層、カバーレイ、仕上げ、プロファイリング、試験が含まれます。順序は層数、ビア構造、および製造業者がパネルめっき还是パターンめっきを使用するかによって決まります。
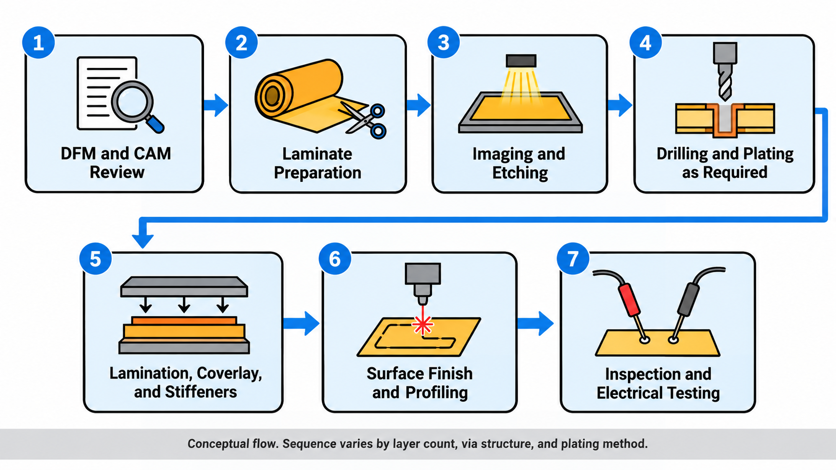
図: DFMおよびCAMレビューから電気試験および最終検査までのフレキシブルPCB製造プロセスフロー。
このフローは概念的なものです。通常、両面基板では外層イメージングの前に穴あけと穴の金属化が行われます。4層基板では、まず内層のエッチングとイメージングが行われ、その後積層、穴あけ、めっきが続きます。
ステップ1:設計レビュー、CAM準備、材料切断
CAMエンジニアはフィルムを切断する前に、Gerberおよびドリルファイルが製造業者の設計ルールに適合していることを確認します。
- データの確認:銅、ドリル、カバーレイ、外形、スティフナーの各層を指定されたスタックアップと比較します。
- パネルの計画:ハンドリングエッジ、フィデューシャル、ツーリングホール、サポートタブを追加します。
- 寸法変化の補正:加工中にフィルムが収縮または膨張した後、回路が正しいサイズで完成するようにアートワークをスケーリングします。
- 積層板の切断:銅張フィルムロールからシートを切断し、水分除去が必要な場合はベーキングします。
ステップ2:回路イメージング、現像、銅エッチング
回路パターンはドライフィルムフォトレジストで銅に転写され、その後エッチングして保護されていない銅を除去します。
- レジストの積層:洗浄した銅にドライフィルムフォトレジストを適用します。
- パターンの露光:レーザーダイレクトイメージング(LDI)またはフォトツールを使用します。LDIはCAMデータから描画し、各パネルを測定されたフィデューシャルに合わせて再スケーリングできます。
- 現像:未露光のレジストを除去します。
- エッチングと剥離:露出した銅をエッチングし、残りのレジストを剥離します。
アンダーカットは、エッチング液がトレースの銅側壁を溶解するときに発生し、細いトレースで問題となります。このため、銅厚が増すにつれて最小トレースとスペースが増加し、製造業者は補正のためにアートワークに幅を追加します。
ステップ3:穴あけ、デスミア、穴の金属化
穴は層を接続するために必要な場所にのみ作成し、めっきする必要があります。めっき穴のない片面回路は金属化を省略します。
- 機械的穴あけ:スルーホールをドリル加工します。通常、エントリー材とバックアップ材でフィルムを支持します。
- レーザー穴あけ:マイクロビアや非常に小さな穴をアブレーションします。機械的穴あけとレーザー穴あけは、穴の種類とサイズによって選択される代替手段です。
- デスミアと洗浄:穴あけ残留物を除去します。多くのフレキシブル製造業者は、構造上必要な場合にプラズマを使用します。リジッド基板に使用されるアルカリ性過マンガン酸デスミアは、ポリイミドやアクリル接着剤にはあまり適していないためです。
- 金属化:無電解銅または直接金属化により穴壁を導電性にし、その後電解銅でバレルを形成します。
以降のステップは、めっき方法によって定義された順序で行われます。パネルめっき、パターンめっき、ボタンめっきが使用できるめっきの種類です。パネルめっきはエッチング前にパネル全体をめっきし、パターンめっきはイメージングされたトレースと穴のみをめっきし、ボタンめっきはパッドと穴のみをめっきしてベンドゾーンの銅を薄く保ちます。
ステップ4:多層積層と外観検査
多層フレックスは内層を単一のスタックにエッチングして接着し、自動光学検査(AOI)が積層で隠れる前に各層を検査します。
- 層の位置合わせ:内層はツーリングホールまたは光学ターゲットで位置決めされます。
- 接着:接着フィルムが制御された熱、圧力、真空下で層を接着します。
- AOI:カメラがエッチングされた銅をCAMデータと比較し、オープン、ショート、ニック、幅の偏差を検出します。
ステップ5:カバーレイの適用、スティフナーの接着、表面仕上げ
回路はカバーレイで覆われ、露出したパッドは表面仕上げで覆われ、スティフナーが局所的なサポートのために提供されます。
- カバーレイ開口部の形成:積層前にレーザー、ドリル、またはパンチでパッド開口部を切断します。
- 位置合わせとプレス:開口部をパッドに位置合わせし、多くの場合真空下でホットプレスでカバーレイを積層します。接着剤は各開口部にわずかに流れ込みます。
- パッドの仕上げ:露出した銅に表面仕上げを適用します。ENIGはフレックスで一般的です。OSP、無電解銀、無電解スズ、硬質金は業界の選択肢であり、製造業者がサポートしています。
- スティフナーの接着:熱硬化性接着剤をホットプレスで、または感圧接着剤でスティフナーを取り付けます。
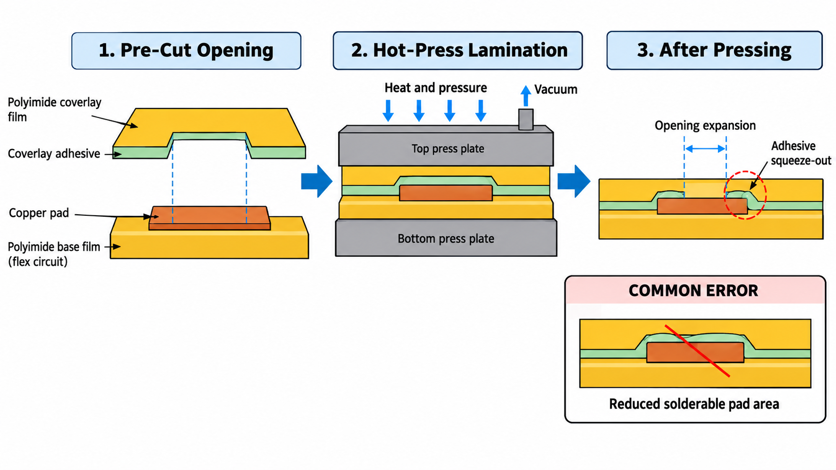
図:パッド開口部への接着剤の絞り出しを示すフレキシブルPCB製造におけるカバーレイ積層。
ステップ6:レーザープロファイリング、電気試験、最終検査
最後のステップは、回路を分離し、接続と寸法を確認することです。
- レーザープロファイリング:切断金型は不要で、CAMデータに従ってレーザーが外形を切断します。
- 金型切断:鋼板ルールまたは硬質工具金型で外形を打ち抜きます。セットアップは高価ですが、量産では高速です。
- 電気試験:フライングプローブ治具でネットリストの導通と絶縁を検証します。
- 最終検査と梱包:寸法、カバーレイ、スティフナーの検査。ポリイミドは湿気を保持するため、回路は通常、吸湿を防ぐために真空パックされます。
信頼性の高い製造のためのフレキシブルPCB設計ルール
フレキシブルPCBの設計ルールは、レイアウトとプロセス中の製造可能な回路、および使用中に耐えられる回路との間のリンクです。これにはトレースとビアの形状、曲げ、カバーレイ開口部、スティフナーが含まれます。
フレキシブル製造の問題の大部分は、5つのレイアウト決定に起因する可能性があります:
| 設計ミス | 製造への影響 | 防止策 |
|---|---|---|
| 動的ベンドゾーン内のビア | フレックスサイクル後のバレルまたはパッドの亀裂 | 動的ベンドゾーンから1.5mm以上穴を離す |
| 曲げ線上のスティフナーエッジ | ひずみが集中し、エッジでトレースが破断 | スティフナーエッジを曲げ部からオフセットする |
| パッドと同じカバーレイ開口部 | 接着剤の絞り出しがはんだ付け可能なパッド面積を減少させる | 製造業者の開口部拡張を適用する |
| 曲げ部の両層にトレースが重なっている | 剛性が高まり、導体の早期亀裂 | 層間でトレースをずらす |
| 曲げ領域のベタ銅パターン | 曲げが硬くなり、繰り返し曲げで亀裂 | ハッチ銅を使用する |
最小トレース幅、間隔、ビア設計
最小トレースとスペースは銅厚に依存します。銅が厚いほどエッチング時間が長くなり、アンダーカットが大きくなるためです。JLCPCBの公開フレキシブル限界はその影響を示しています:
- 12 µm銅:3/3 milが標準。2/2 milは可能な限り避けるべき絶対限界です。
- 18 µm銅:3.5/3.5 mil。
- 35 µm銅:4/4 mil。
12 µmから35 µm銅への変更により、トレース幅と間隔が約1 mil増加します。JLCPCBの標準ビアは穴サイズ0.3mm、パッドサイズ0.55mm、PTH穴のアニュラーリングは0.25mm以上です。
曲げ半径と中立軸の設計
曲げ半径は曲げの内面で測定されます。安全な値は、総厚、曲げ部の銅層数、銅の種類、積層板構造、フレックスサイクル数によって異なります。すべての設計に正しい単一の乗数はありません。JLCPCB自身のガイダンスによると、範囲は次のとおりです:
- 能力ページ:単層の静的曲げは総厚の6倍、多層は10倍、動的曲げは10~15倍以上。
- フレキシブルPCB曲げ半径ガイド:静的曲げは6倍と12倍、動的曲げは100倍~150倍。
中立軸がばらつきの原因です。曲げられたスタック内の平面はひずみがなく、導体のひずみはその平面からの距離を曲げ半径で割ったものにほぼ等しくなります。中立軸から0.05mmの銅厚で半径5mmの場合、ひずみは約1%です。
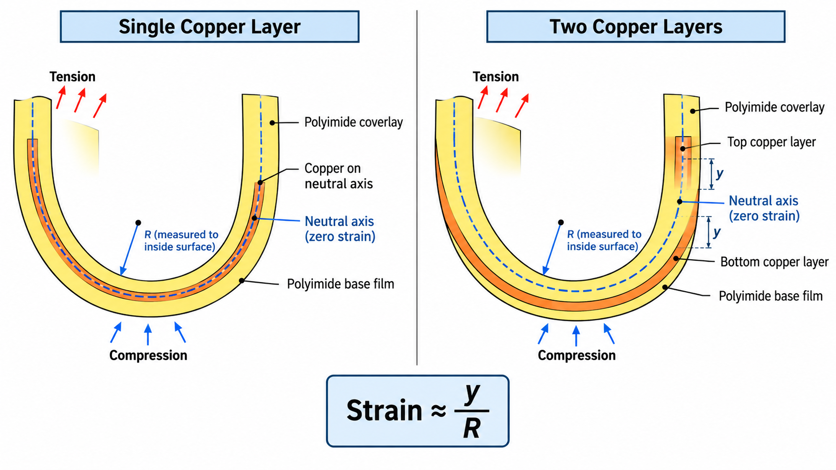
図: 単層および二層フレキシブル回路におけるフレキシブルPCBの曲げ半径と中立軸位置。
フレキシブルPCBの品質管理、試験、IPC規格
フレキシブルPCBの品質管理は、設計基準、受入仕様、工程内検査、信頼性試験を組み合わせたものです。
IPC-6013、IPC-2223、検査要件
2つのIPC文書がフレキシブル基板をカバーしています:
- IPC-2223:フレキシブルおよびリジッドフレックスプリント基板のセクション設計規格で、汎用IPC-2221設計規格と併用されます。
- IPC-6013:フレキシブルおよびリジッドフレックスプリント基板の認定および性能仕様で、完成基板の検査と試験をカバーします。
IPC-6013は性能クラスを定義しています。クラス2は専用サービス電子製品を指し、クラス3は連続動作が不可欠な高性能製品を指します。クラスは調達文書で指定され、フレキシブル回路が自動的にクラス3で製造されるわけではありません。製造および検査されるクラスを確認してください。
一般的なフレキシブルPCB製造欠陥
ほとんどのフレキシブル欠陥には、設計またはプロセス管理で防止できる既知の原因があります:
| 欠陥 | 一般的な原因 | 防止策 |
|---|---|---|
| デラミネーション | 吸収された湿気または汚染 | ベーキング、清浄な表面、管理された保管 |
| 位置合わせ誤差 | プロセスステップ間のフィルムの寸法変化 | スケーリング補正と光学的位置合わせ |
| 接着剤の絞り出し | 流れ代を考慮しないカバーレイ開口部 | 正しい開口部拡張 |
| トレースのアンダーカット | 厚い銅での過剰エッチング | エッチング補正と適切なトレース幅 |
| 導体の破断 | 厳しい曲げ半径または動的フレックスでのED銅 | より大きな半径とRA銅 |
| めっき穴の欠陥 | 不十分なデスミアまたはめっき | 適切な穴洗浄とめっき管理 |
電気的および機械的信頼性試験
一部の試験は回路が正しく製造されたことを確認します。他の試験は使用寿命を耐えられることを確認します:
- AOI:製造中に各層のエッチング欠陥を検出します。
- 電気試験:完成した回路の導通と絶縁を確認します。
- マイクロセクション:サンプルを断面観察してめっき厚、接着、穴品質を確認します。
- ピール強度:銅とカバーレイのベースフィルムへの密着性を測定します。
- 動的フレックス疲労試験:用途がサイクル数を指定する場合、設計半径でサンプルを繰り返し曲げます。
最初の4つは製造品質を検証します。フレックス疲労試験は曲げ設計を検証し、通常は試作機の認定試験です。
フレキシブルPCBの試作と量産
通常、フレキシブルPCB試作注文では一時的なセットアップが最も高価な側面です。通常、量産では材料面積が主要な要因です。レーザープロファイリングは特別な切断金型が不要なため、試作や設計の反復に役立ちます。CAM作業、イメージングデータ、テストプログラム、パネルレイアウトは設計ごとに準備する必要があるため、すべてのセットアップ費用をカバーするわけではありません。切断金型は大量生産では回路あたりのコスト効率が良くなります。
JLCPCBのフレキシブルPCB製造能力と注文
JLCPCBは、ポリイミドまたはPETフィルム、ENIG仕上げ、LDIイメージング、レーザー切断外形を備えた1、2、4層フレキシブル回路基板メーカーです。
JLCPCBフレキシブルPCB製造能力
JLCPCBフレキシブルPCB能力ページに基づく値。例外的な限界には追加料金が発生するか、確認が必要な場合があります:
| 仕様 | 標準能力 | 限界または注記 |
|---|---|---|
| 層数 | 1、2、4層 | リジッドフレックスは未対応 |
| ベース誘電体 | ポリイミド、25 µmまたは50 µm | 透明PET、36 µm |
| 銅厚 | 12、18、35 µm(2層および4層) | 片面:18または35 µm |
| 最小トレース/スペース | 12 µm銅で3/3 mil | 2/2 milが絶対限界 |
| ビア穴/パッド | 0.3 mm / 0.55 mm | 追加料金で0.10/0.3 mm(2層)または0.15/0.35 mm(4層) |
| PTHアニュラーリング | 0.25 mm以上を推奨 | 0.18 mmが絶対限界 |
| 表面仕上げ | ENIG、金1または2 µin | 記載の仕上げのみ |
| スティフナー | PI、FR4、ステンレス鋼、3M粘着テープ | EMIシールドフィルムあり |
| 最大サイズ | 234 × 490 mm | エッジレール付きで250 × 600 mm、サポートに確認 |
| 外形公差 | レーザー切断、±0.1 mm | リクエストにより±0.05 mm |
| インピーダンス | 未対応 | トレース幅管理のみ |
すべてのプレフィックスはFPCスティフナーおよび層命名ガイドに記載されています。スティフナーを配置すると、基板タイプがFPCに切り替わり、EasyEDA Proで2つのスティフナー層が開きます。提出前に、ベンドゾーンにビアがないこと、各スティフナーの外形がその注文フィールドと一致していることを確認してください。
結論
フレキシブルPCB製造を成功させる最初のステップは、所望のフレックス特性を考慮して適切な材料を選択し、製造業者の生産能力を計画することです。正しい基板、銅箔、カバーレイ開口領域、ベンドゾーン、補強領域を選択することはすべて、基板の製造可能性、コスト、長期的な信頼性に影響を与える設計上の決定です。
設計を製造に提出する前に、スタックアップと重要な寸法を確認し、製造ファイルが製造業者に適していることを確認してください。これらの詳細に早期に注意することで、製造欠陥を最小限に抑え、不要なコストを排除し、完成したフレキシブル回路の性能を向上させることができます。設計が完了したら、GerberファイルをアップロードしてフレキシブルPCBの見積もりを取得し、設計の試作に進むことができます。
フレキシブルPCB製造に関するFAQ
Q. フレキシブルPCB製造にはどのくらい時間がかかりますか?
A. 製造時間は層数、スティフナー、特殊プロセスによって異なります。JLCPCBのフレキシブルPCBページには、標準フレキシブル注文のリードタイムが4~5日と記載されています。見積もりには選択したオプションの製造時間が表示され、送料は別途です。
Q. フレキシブルPCB製造とリジッドPCB製造の違いは何ですか?
A. フレキシブルPCB製造はFR-4の代わりにポリイミドまたはPETフィルムを使用し、液状ソルダーマスクの代わりにカバーレイでトレースを保護し、フィルムの動きを補正し、ルーティングの代わりにレーザーまたは金型で外形を切断します。
Q. フレキシブルPCB製造でプラズマ処理が使用されるのはなぜですか?
A. プラズマは穴あけ残留物を除去し、構造上必要な場合に金属化前に穴壁を活性化します。アルカリ性過マンガン酸デスミアはポリイミドやアクリル接着剤にはあまり適していません。めっき穴のない回路では必要ない場合があります。
Q. フレキシブルPCBは標準的なSMT装置で組み立てられますか?
A. はい、サポートがあれば可能です。フレキシブル回路は通常、印刷、配置、リフローのためにリジッドキャリアに固定され、湿気除去のために事前ベーキングされます。
Q. フレキシブルPCBの試作には専用のツーリングが必要ですか?
A. 外形には不要です。レーザープロファイリングされた試作機には専用の切断金型は不要です。ただし、各設計にはCAM準備、イメージングデータ、テストプログラム、パネルレイアウトが依然として必要であるため、一時的なセットアップ費用は残ります。
学び続ける
フレキシブルPCB製造:プロセス、材料、設計ルール&コスト
リジッドPCB製造における基本的な工程の多くは、フレキシブルPCB製造にも適用されます。しかし、フレキシブルPCBは薄いポリイミドまたはPETフィルムで作られており、加工中の湿気や温度変化によって膨張または収縮する可能性があります。これらの材料特性により、層の位置合わせ、カバーレイ開口部、ベンドゾーン設計の検討にさらなる複雑さが生じます。例えば、カバーレイ開口部に接着剤の流れ込む十分なスペースがない場合や、ビアがベンドゾーンに配置されている場合、設計ルールを満たしていても製造欠陥や組立不良が発生する可能性があります。 図:接着剤ベースおよび接着剤レスのフレキシブル銅張積層板 本ガイドでは、CAMレビューから材料準備、レーザープロファイリング、最終検査に至るまで、フレキシブルPCB製造のプロセスと操作について説明します。また、基板の選択、銅箔、静的および動的フレックス用途向けのカバーレイ、IPC規格、品質試験、フレキシブルPCB製造におけるコスト要因についても学ぶことができます。 フレキシブルPCB製造とは? フレキシブル誘電体フィルム(通常はポリイミド)上にプリント回路を製造し、その後フレキシブル......
テンティッドビアと非テンティッドビアの初心者ガイド
ビアは重要です。高速設計やHDI基板で作業する場合、ビアは非常に重要になります。PCB製造時にビアの種類を選択することは重要です。ビアは基本的に2つ以上の層のトレースを接続するものです。形状、サイズ、トラック長のガイドラインは、高周波・高速信号においてより重要になります。本日の記事では、製造側の観点から、テンティングビアと非テンティングビアのどちらを使用するかという決定について探求します。この初心者向けガイドでは、テンティングビアとは何か、テンティングビアと非テンティングビアの違い、そしてテンティングがコストに影響するかどうかを説明します。 PCB設計におけるビアとは? テンティングについて詳しく説明する前に、ビアとは何かを理解することが重要です。ビアはPCBにドリルで開けられた小さな穴で、銅メッキが施され、基板の異なる層間の電気的接続を作成します。ビアは多層PCBに不可欠であり、信号と電源が層間を移動できるようにします。 ビアにはさまざまな種類があります: ⦁ スルーホールビア ⦁ ブラインドビア ⦁ ベリードビア ⦁ マイクロビア これらはすべて別の記事で説明されています。こちらからご覧くださ......
PCBビアフィリングとカバーリング:種類、方法、応用
主なポイント PCBビアのカバーと充填は5つの異なる処理——未テント、テント、プラグ、エポキシ充填、銅充填——であり、それぞれコスト、信頼性、熱特性のトレードオフが異なります。 テント処理はデフォルトで最も低コストですが、ビアの黄変が発生する可能性があります。プラグ処理は穴を充填してはんだの吸い上げと黄変を防ぎます。 エポキシ充填と銅充填のビアは、BGAファンアウトやHDI設計向けに平坦なキャップ面を持つビア・イン・パッドを可能にします。銅充填はパワーデバイス向けに高い熱伝導率を追加します。 ビア・イン・パッドの必要性、熱要件、はんだボール許容度、プローブアクセスに基づく決定木に従って、適切な方法を選択してください。 すべてのPCBにはビアがありますが、すべてのビアがドリル加工後に同じように処理されるわけではありません。PCBビアカバーとPCBビア充填の選択——ビアを露出したままにするか、ソルダーマスクで覆うか、インクで充填するか、エポキシと銅でプラグするか——は、組立歩留まり、長期信頼性、製造コストに直接影響します。このガイドでは、5つの一般的なPCBビアカバーと充填の選択肢を分解し、それらの違......
プロフェッショナルPCB製造におけるフィデューシャルマーカーが完璧な位置合わせを保証する方法
今日、最も精巧なピックアンドプレースマシンは、0.5mmピッチのQFPをそのフットプリント上に、基板ごとに、数千回にわたって配置し、決してミスすることはありません。それは高価なカメラや高品質なサーボだけの問題ではなく、PCBの隅にただ小さく存在する、ほんの小さな銅の点から始まります。その点はフィデューシャルマーカーを表しており、それがなければ、どんなに滑らかなSMTラインでも暗闇の中で部品を配置することになるでしょう。 自動組立の認識されていないヒーローは、PCB上のフィデューシャルマーカーです。それらはマシンに所定の光学基準を提供し、実際の基板上のすべてのパッド、トレース、部品フットプリントの位置を決定します。CH32V003ベースの開発ボードのように、わずか34.9mm×17.9mmで、MCU、水晶発振器、USBインターフェース、インジケーターLED、プログラミング/GPIOヘッダーで満たされた小型高密度設計では、位置合わせは選択肢ではありません。それは動作するプロトタイプとスクラップパネルの違いなのです。 今日は、フィデューシャルマーカーについて知っておく必要のあるすべてを説明します:それら......
Via Filling 解説:高性能 PCB のための主要技術、利点、ソリューション
主なポイント ビアフィリングは、メッキスルーホールおよびマイクロビアをエポキシまたは導電性銅ペーストで完全に充填し、その後平坦化と銅キャッピング(POFV)を行います。これによりボイド、ソルダーウィッキング、熱的・機械的問題を排除しながら、信頼性の高いビア・イン・パッド設計を可能にします。利点としては、優れた放熱性(最大8 W/m·K)、より良い信号完全性、高い機械的強度、組立歩留まりの向上が挙げられます。JLCPCBは6層以上の基板で無償の非導電性充填+POFVを提供しています。ビア径≤0.5 mmのHDI、高電力、高速PCBに最適です。 ビアフィリングは、設計がより高い層数、より微細なピッチ、より大きな電力密度へと進む中で、信頼性の高いPCB製造の基盤となっています。多層基板における空のビアは脆弱性を生み出します — 組立時の閉じ込められた空気やフラックス残留物、高速信号におけるインピーダンス不連続、電力部品下の熱的ボトルネックなどです。 初期銅メッキ後にビアバレルを完全に充填することで、エンジニアはこれらのリスクを排除しつつ、 ビア・イン・パッド(VIP)配線などの高度な機能を可能にする、堅......
PCB上で信頼性の高いスルーホールはんだ付けを実現する方法
重要なポイント 濡れと充填:活性フラックスを使用してリード、バレル、プレーンを融点以上に加熱し、垂直方向の充填率75%以上を達成します。 プロセスと準備:湿った基板はベーキングしてブローホールを防ぎ、ウェーブ、選択、または手はんだを基板のボリュームに合わせます。 欠陥防止:サーマルリリーフを使用してヒートシンクによるコールドジョイントを防ぎ、滞留時間を制限してパッドリフトを回避します。 DFMと材料:穴はリードの最大寸法に合わせてサイズ設定し、完全な環状リングを維持し、多パス耐久性のために高Tg FR-4を選択します。 スルーホールはんだ付けは、部品のリードを基板の穴に挿入し、その穴にはんだを充填することで、リードとPCBを接続するプロセスです。完成した接合部は全厚の接合部であり、コネクタ、トランス、大型コンデンサは、表面接合部よりも引き抜きや振動に対してはるかに強い結合で接合されます。また、穴、パッド、ラミネートがはんだ付け自体と同じくらい接合部の品質を決定することを意味します。 図1: PCBのはんだ面に凹形フィレットでのはんだ付けされたスルーホールリード このガイドではスルーホール接合部の形......