PCB上で信頼性の高いスルーホールはんだ付けを実現する方法
2 min
- スルーホールはんだ付けとは?
- 信頼性の高い接続のためのスルーホールはんだ付け手順
- 一般的なスルーホールはんだ付け欠陥とその防止方法
- 信頼性の高いスルーホールはんだ付けにPCB製造は何を要求するか?
- スルーホールはんだ付けに関するFAQ
- 結論
重要なポイント
- 濡れと充填:活性フラックスを使用してリード、バレル、プレーンを融点以上に加熱し、垂直方向の充填率75%以上を達成します。
- プロセスと準備:湿った基板はベーキングしてブローホールを防ぎ、ウェーブ、選択、または手はんだを基板のボリュームに合わせます。
- 欠陥防止:サーマルリリーフを使用してヒートシンクによるコールドジョイントを防ぎ、滞留時間を制限してパッドリフトを回避します。
- DFMと材料:穴はリードの最大寸法に合わせてサイズ設定し、完全な環状リングを維持し、多パス耐久性のために高Tg FR-4を選択します。
スルーホールはんだ付けは、部品のリードを基板の穴に挿入し、その穴にはんだを充填することで、リードとPCBを接続するプロセスです。完成した接合部は全厚の接合部であり、コネクタ、トランス、大型コンデンサは、表面接合部よりも引き抜きや振動に対してはるかに強い結合で接合されます。また、穴、パッド、ラミネートがはんだ付け自体と同じくらい接合部の品質を決定することを意味します。
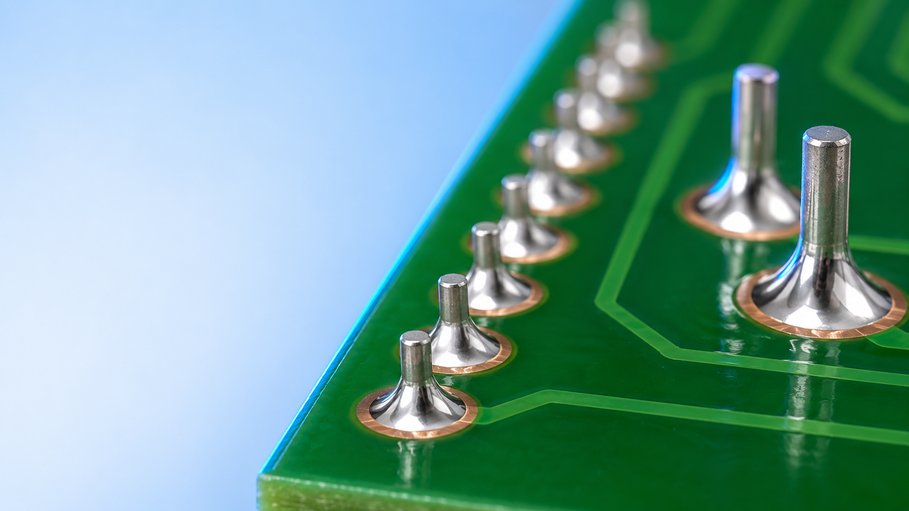
図1: PCBのはんだ面に凹形フィレットでのはんだ付けされたスルーホールリード
このガイドではスルーホール接合部の形成方法、ウェーブはんだ付けと手はんだ付けの技術、接合部を損なう欠陥の種類、良好な接合部を再現可能にするPCBの特徴の種類について詳しく説明します。
スルーホールはんだ付けとは?
実際には、この用語は部品のリードが基板を貫通するあらゆる接合部を表すために使用されます。穴はめっきまたは未めっきのいずれかであり、はんだはウェーブ、ノズル、またはアイロンで適用できます。機械的アンカーと電気的接続の両方であるため、この方法はすべての基板が表面実装である領域でも一貫して使用されてきました。
スルーホールはんだ付けの仕組み
めっきスルーホール(PTH) は、ドリル加工され、その壁が銅めっきでコーティングされた穴です。めっきは上面のパッドと下面のパッド、および穴が貫通する内層を接続します。リードは部品面から挿入され、はんだははんだ面から適用されます。溶融はんだがリードとバレル壁を濡らした後、毛細管作用によって上部パッドまで隙間に引き上げられます。
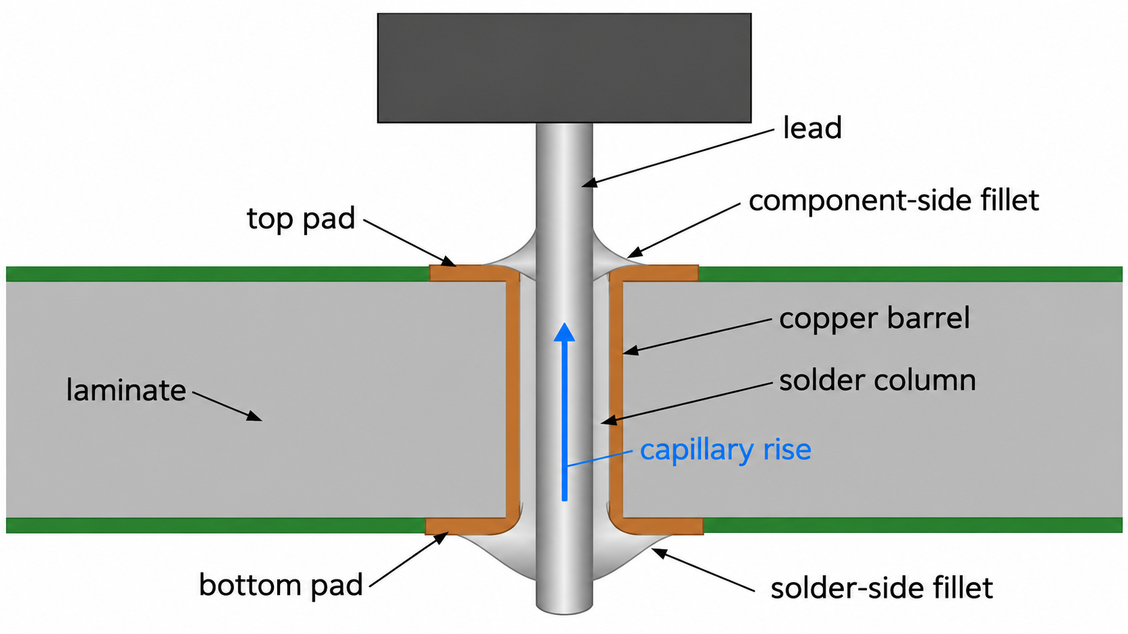
図2: リード、バレル、フィレットを備えためっきスルーホール接合部の断面
この上昇は、金属の高温で清浄な部分でのみ発生します。はんだは、表面がはんだ合金の融点以上であり、フラックスによって酸化物が除去されている場合にのみ表面を濡らします。Sn63Pb37は183°Cで溶融し、SAC305鉛フリー合金は約217〜220°Cで溶融します。したがって、リード、バレル全体、およびリードに接続された銅プレーンはすべて同時にその温度を超える必要があります。
スルーホールと表面実装はんだ付けの比較
これらの技術はどちらも、はんだが配置される方法と場所が異なります。表面実装接合部は、はんだペーストで印刷され、片面のパッドにリフローされた接合部です。スルーホール接合部は基板を貫通し、はんだは基板の底面に適用されます。SMT部品はリフローされ、はんだウェーブ、選択はんだ付けノズル、またはアイロンが作業を行います。
| 要因 | スルーホールはんだ付け | 表面実装はんだ付け |
|---|---|---|
| 接合部の位置 | 基板を貫通し、めっきバレル内のリード | 表面パッド上 |
| 一般的なプロセス | ウェーブ、選択、または手はんだ付け | ペースト印刷とリフロー |
| 機械的強度 | 高く、引き抜きや振動に耐える | 低く、パッドの密着性に依存 |
| 部品密度 | 低く、各穴がすべての層を占有 | 高く、両面使用可能 |
| 一般的な部品 | コネクタ、電源部品、重量物または保守部品 | ほとんどのICとパッシブ部品 |
最新の基板のほとんどは両方を組み合わせています。SMTは密度を提供し、スルーホールは機械的負荷を担い、大電流を処理し、または繰り返し挿入を必要とする部品のために確保されます。このトレードオフはSMT対スルーホール組立コストの比較で説明されています。
信頼性の高い接続のためのスルーホールはんだ付け手順
信頼性の高いスルーホール接合部は、はんだが溶融する前にほとんどが設定されます。作業は3つのステップで実行されます:穴とリードを準備し、ウェーブまたは手はんだでのはんだを適用し、接合部を検査および洗浄します。
PCB穴と部品リードの準備
準備の最初のステップは、表面がはんだ付け可能であることを確認することです。保管中に、パッド仕上げと部品リードが酸化し、フラックスは薄い酸化膜のみを溶解します。基板と部品は保管期限内に端を持って取り扱い、使用してください。湿気がベーク基板に入った場合は、ラミネートサプライヤーのベークスケジュールに従ってベークしてください。ベーク基板に閉じ込められた湿気はバレル内で蒸気になり、接合部にボイドやピンホールを吹き出すからです。
次にリードが成形され、取り付けられます。軸方向リードは、本体で鋭い角ではなく半径で穴ピッチに曲げ、リードシールに応力をかけないようにします。各リードは通過する穴をまっすぐ貫通し、リードの部分は平坦または指定されたスタンドオフである必要があります。フラックスは最後に適用され、マシンのフラクサーから、または手作業ではフラックス入りワイヤとフラックスペンから供給されます。はんだはフラックスが清浄化した範囲までしか上昇しないため、フラックスは底部パッドだけでなくバレルの上部に到達する必要があります。
ウェーブまたは手はんだ付けによるはんだの適用
方法はボリュームと基板上の他のものに依存します。各方法は接合部に異なる方法で熱を伝えるからです。
| 方法 | 熱源 | 最適な用途 | 主な制限 |
|---|---|---|---|
| ウェーブはんだ付け | 基板全体の下で溶融はんだのポンプ波 | 多くのスルーホール接合部を持つ量産基板 | 底面のSMT部品はウェーブに耐えるか遮蔽する必要がある |
| 選択はんだ付け | 各接合部の下で移動する小さなはんだファウンテン | スルーホールピンの近くにSMT部品がある混載基板 | 接合部あたり遅く、各ピンの周りにクリアランスが必要 |
| 手はんだ付け | はんだごて | 試作、リワーク、熱に敏感な部品 | 遅く、品質は作業者に依存 |
ウェーブはんだ付けは、コンベア上で基板を3つのゾーンに通します: フラクサーが下面をコーティングし、プリヒーターがフラックス溶剤を蒸発させて基板を温めます。次に下面が溶融はんだのポンプ波を通過します。
手はんだ付けは同じ物理を一度に1つの接合部に適用します:チップをパッドとリードの両方に接触させ、チップの反対側から接合部にはんだを供給します。はんだが穴に流れ込み、凹形フィレットを形成したら、通常2〜3秒以内にアイロンを除去します。鉛フリーワイヤの場合、約330〜350°Cのチップ設定が一般的な開始点です。 温度制御はんだ付けステーションでは、パッドに合わせたサイズのチップがより高い設定よりも効果的に熱を伝達します。
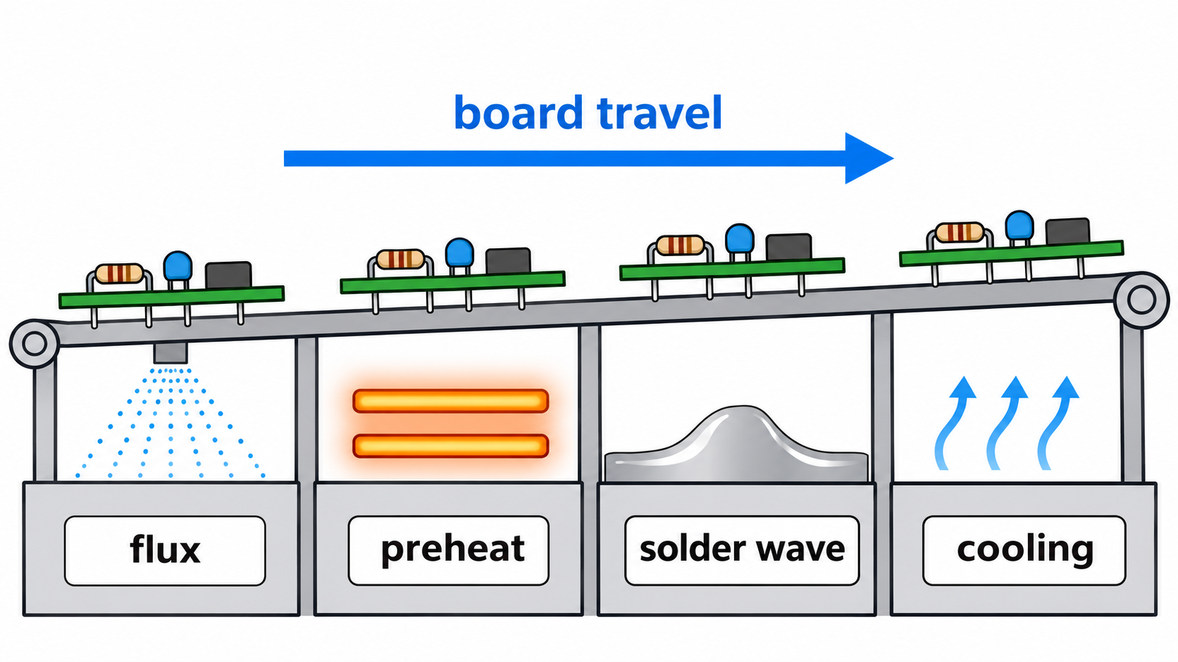
図3: ウェーブはんだ付けの段階:フラックス、プリヒート、はんだウェーブ、冷却
接合部の検査と残留物の除去
検査では濡れ、充填、フィレット形状を確認します。良好な接合部はリードとパッドの両方に滑らかに濡れ、凹形フィレットとその端に低い接触角を持ちます。はんだはバレルの上部でも確認できる必要があります。IPC-A-610(現在リビジョンJ)およびJ-STD-001は、一般にクラス2およびクラス3の組立品に対して少なくとも75%の垂直充填を要求し、ヒートシンクプレーンに接続された穴には限定的な例外があります。部品本体が穴の上部を隠す場合、X線検査のみが充填を確認できます。
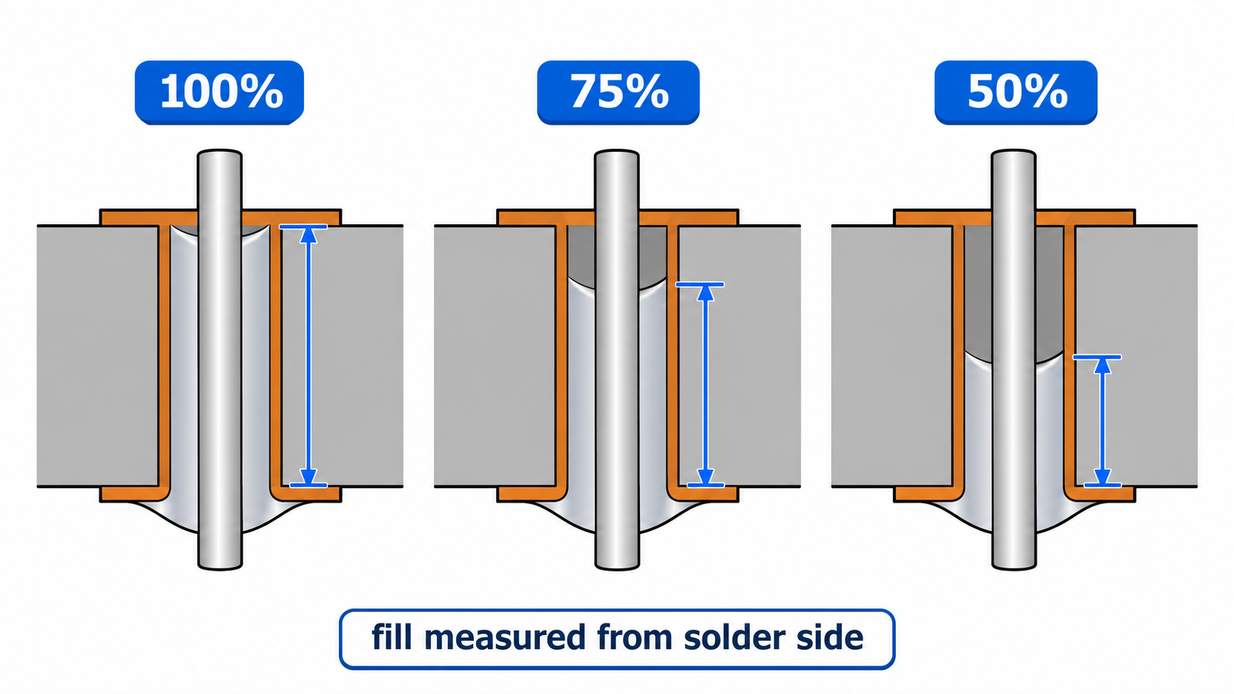
図4: めっきバレル内の100%、75%、50%の垂直充填レベル
洗浄はフラックスの化学的性質に依存します。ノークリーニングフラックスは、基板上に残るように設計された低活性残留物を残しますが、コネクタ下の重い残留物は湿気を閉じ込める可能性があります。水溶性(OA)フラックスはより攻撃的で、脱イオン水で洗い流す必要があります。その残留物は腐食性であり、バイアス下でピン間に導電性デンドライトを成長させる可能性があるからです。ロジン残留物はイソプロピルアルコールまたは専用のフラックスリムーバーで除去されます。
一般的なスルーホールはんだ付け欠陥とその防止方法
ほとんどのスルーホール欠陥は、接合部に到達しなかった熱、機能を停止したフラックス、または間違った場所のはんだに起因します。それらは3つのグループに分類されます:不十分な穴充填、コールドジョイントとブリッジ、パッドとバレルの熱損傷です。
不十分なはんだと不良穴充填
不良充填は、はんだがバレルの上部に到達する前に凝固するときに発生します。通常の原因はヒートシンクです。グランドプレーンに直接接続されたピンは熱を非常に速く伝導するため、バレルの上部が融点に達することはありません。 サーマルリリーフ 接続、つまりパッドをプレーンにリンクするいくつかの狭い銅スポークは、電流を運びながらその熱損失を遅らせます。厚い基板と重い内層銅は効果を悪化させるため、より多くのプリヒートまたはより長い接触時間が必要です。
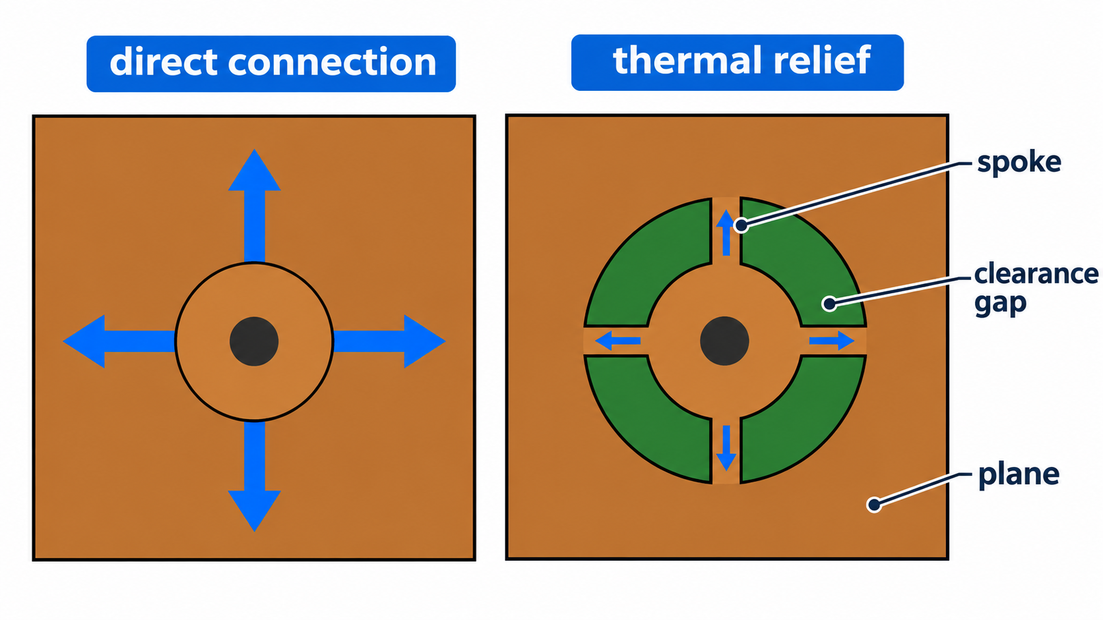
図5: PTHパッド上のサーマルリリーフスポークと直接プレーン接続の比較
クリアランスとフラックスが残りのほとんどのケースを引き起こします。隙間が狭すぎると、フラックスとはんだが入る余地がほとんどありません。隙間が広すぎると、毛細管作用がはんだ柱を保持するには大きすぎます。低プリヒートはバレル内の溶剤を残してピンホールを通して沸騰させ、過剰なプリヒートまたは遅いコンベアはフラックスを早期に消耗させます。修正ははんだを追加するのではなく、原因を除去することです。
コールドはんだ接合部とブリッジ
コールドジョイントは溶融したが適切に濡れなかったはんだです:リードまたはバレルが溶融範囲を下回ったままであるか、はんだが凝固するときにリードが動くときに形成されます。接合部は塊状または粒状に見え、凸状プロファイルで表面に位置します。最初の熱サイクル内で亀裂が入る可能性があります。鉛フリー接合部は錫鉛よりも自然に光沢が少ないため、光沢ではなく濡れ角と形状で判断します。はんだがバレルに流れ込むまで新鮮なフラックスで接合部を再加熱すると修復されます。
ブリッジは分離すべき2つの導体を接続するはんだです: ウェーブでは、基板がウェーブを離れるときにはんだが隣接するリードから排出できないときにブリッジが形成されます。消耗したフラックス、長いリード、方向が悪い多ピン部品が一般的な原因です。多ピン部品をピン列が進行方向と平行になるように配置すると、はんだが後続のピンに向かって排出されるため役立ちます。手はんだ付けでは、ブリッジははんだが多すぎるか、チップがピン間を引きずられることから発生し、新鮮なフラックスを使った吸い取り線で除去されます。
パッド損傷と過度の熱応力
パッド損傷は通常、熱と力が一緒に起因します:アイロンを長く保持しすぎるか熱すぎると、銅/ラミネート界面の結合が破壊されます。リードを横方向に引っ張ると、パッドがリフトし、各リワークサイクルが結合をさらに弱めます。めっき穴は、バレルが基板を通して両方のパッドを保持するため、片面基板の未めっきパッドよりもリフトする傾向が少ないです。
熱応力はバレル自体を攻撃します:ラミネートは銅よりも厚さ方向に数倍膨張し、ガラス転移温度以上ではさらに膨張します。したがって、各はんだ付けパスがバレルめっきを伸長します。過度の熱曝露は、バレルが中央またはパッドと結合するニー部分で割れる原因となる可能性があります。鉛フリーはんだは銅を侵食し、滞留時間が長すぎるか複数パスが行われるとバレルが薄くなる可能性があります。充填を得るために必要な接触時間を最小限にし、同じ接合部のリワークを最小限にします。
信頼性の高いスルーホールはんだ付けにPCB製造は何を要求するか?
はんだ付けプロセスは、正しく作られたバレルしか充填できません。穴サイズ、めっき、パッド形状、ラミネートがパネルごとに一貫して保持されることで、適切に設定されたプロセスが毎回良好な接合部を提供するかどうかが決まります。
適切な穴径とめっきスルーホール品質
穴サイズはリードの公称寸法ではなく、最大寸法から設定されます。IPC-2222は、最小完成穴を最大リード直径に0.25 mm、0.20 mm、または0.15 mmを加えたものとして、製造性レベルA、B、Cに対して設定しています。レベルAが最も製造が容易です。角ピンは対角線で測定されます。0.64 mm(0.025インチ)の角型ヘッダーピンは0.91 mmの対角線を持つため、2.54 mmヘッダーは一般的に1.0 mmの完成穴を使用します。
バレル壁は連続的で滑らかで、はんだ付けに耐えるのに十分な厚さが必要です。IPC-6012は、クラス2基板に対して最小平均穴壁銅厚20 µm、クラス3基板に対して25 µmを設定しています。めっきボイド、ノジュール、粗いドリル加工は濡れを妨害し、熱膨張下で最初に亀裂が入る薄い箇所を残します。ファブリケーターはテストクーポンのマイクロセクションでこれらをチェックし、レイアウトではなくドリル加工とめっきの制御に依存しています。
パッド設計と環状リング要件
環状リングは穴の端とパッドの端の間の銅であるため、パッド直径は完成穴にリングの2倍を加えたものに等しくなります。リングはドリル位置誤差を吸収し、フィレットのためのランディングを残す必要があります。各ファブリケーターは独自の制限を公開しています。JLCPCBの標準リジッド基板の制限は:
| 特徴 | JLCPCB能力 |
|---|---|
| PTH完成穴公差 | +0.13 / -0.08 mm |
| PTH環状リング、2層、1 oz | 推奨0.25 mm、最小0.18 mm |
| PTH環状リング、多層、1 oz | 推奨0.20 mm、最小0.15 mm |
| パッド穴間隔 | 最小0.45 mm |
最小値ではなく推奨リングに設計して、フィレットが中心から外れたドリルに耐えられるようにします。最大直径0.8 mmのリードの場合、レベルBでは1.0 mmの穴が得られます。公差はその後0.12 mm以上の直径クリアランスを維持し、0.25 mmのリングは1.5 mmのパッドをもたらします。ソルダーマスク開口部はパッド全体を覆う必要がありますが、密接に配置されたピン間のマスクストリップはブリッジを防ぐのに役立ちます。
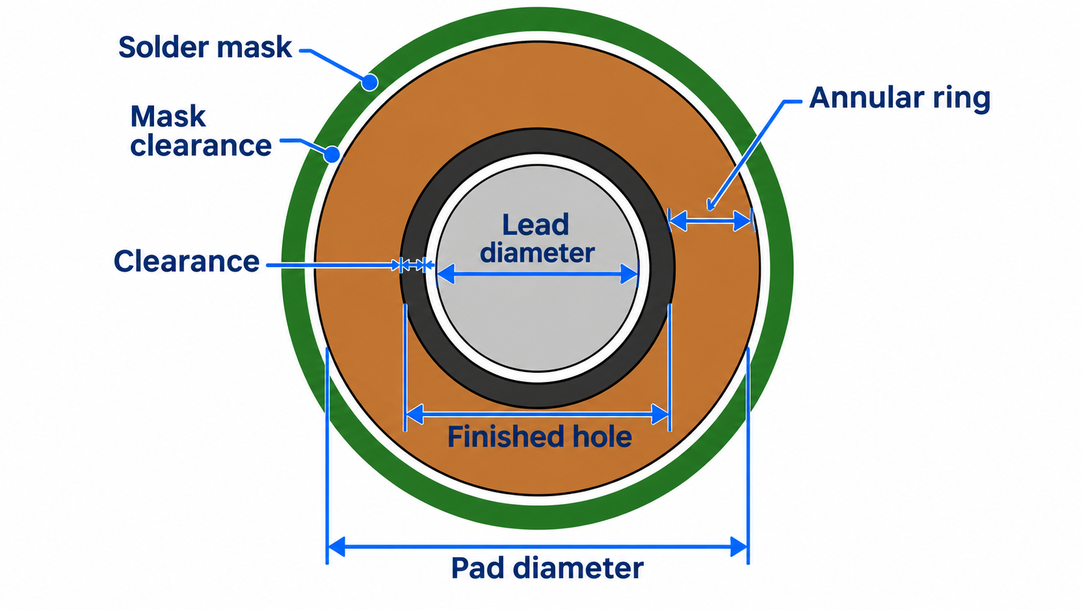
図6: PTHパッド上のリード直径、完成穴、クリアランス、環状リング
PCB材料と耐熱性
ラミネートは過度の膨張や層間剥離なしにはんだ付け熱に耐える必要があります。ガラス転移温度(Tg)は、樹脂がガラス状態から軟化状態に移行する温度を示し、Z軸膨張率がそれを超えると急上昇する理由です。Isolaの370HRデータシートは、180°CのTg以下で45 ppm/°C、それを超えると230 ppm/°Cのスケールを示しており、銅の約17 ppm/°Cと比較されます。255〜265°Cの鉛フリーウェーブは、すべてのFR-4基板をTgのはるかに超えて通過させます。
すべての基板がTgを通過するため、ラミネートを区別するのは、データシートにT260およびT288として記載されている、はんだ付け温度での総膨張と層間剥離までの時間です。厚い基板、重い銅を持つ多層基板、およびウェーブはんだ付け前に両面リフローを受ける基板は、温度での時間が最も長くなります。それらには、通常Tg 170°C以上に定格された高Tg FR-4が、バレル亀裂と層間剥離のリスクを低減します。
信頼性の高いはんだ接合部のための製造一貫性
はんだ付けプロファイルは少数の基板で調整され、その後数百の基板で実行されるため、すべてのパネルが一致する場合にのみ機能します。穴サイズ、めっき厚、はんだ付け性仕上げはそれぞれ、接合部が必要とする熱と濡れに影響します。プロファイルが設定されていない変動は、散発的な不良充填またはコールドジョイントとして現れます。HASLとENIGははんだ付け性を良好に保ちます。OSPは通常、各熱サイクルで劣化するため、すでにリフローされたOSP基板はウェーブではんだ付けが不良になる可能性があります。
JLCPCBは、Nan Ya、KB、ShengyiなどのサプライヤーからのグレードA FR-4でリジッド基板を製造し、ドリル加工と環状リングの制限をPCB能力 ページに掲載しています。エコノミーおよびスタンダードPCBAサービスの両方がスルーホール部品をサポートしています。未使用のスルーホールは組立中のはんだから保護されるため、後で取り付けられる部品のために開いたままになります。穴とパッドのサイズをこれらの制限に合わせることで、基板とその組立の即時見積もりを 取得できます。
手頃な価格の高品質PCB製造
製造、組立、部品のオールインワンソリューションで時間とコストを節約。
ベンダー調整を減らし、分割出荷を避け、予算を圧迫することなく一貫した信頼性の高い品質を実現します。今すぐ見積もりを取得 >
スルーホールはんだ付けに関するFAQ
Q:スルーホールはんだ付けは表面実装はんだ付けより強いですか?
はい、機械的には。リードは基板を貫通し、バレル全体に沿ったはんだ柱で固定されます。したがって、接合部は表面パッド上の接合部よりも引き抜き、曲げ、振動に耐えるため、コネクタや重量部品は通常スルーホールのままです。
Q:スルーホール部品には有鉛はんだと鉛フリーはんだのどちらを使用すべきですか?
製品がRoHS要件を満たす必要がある場合は鉛フリーはんだを使用し、有鉛はんだは許可されている場合にのみ使用してください。Sn63Pb37は183°Cで溶融し、容易に濡れるため、手作業が容易になります。SAC305は約217〜220°Cで溶融し、より多くの熱が必要です。
Q:スルーホール接合部は基板の両面にはんだが必要ですか?
いいえ。めっき穴では、片面から適用されたはんだがバレルを上昇し、自然に反対側のパッドを濡らします。2面目を別途はんだ付けすると熱が追加されますが、充填は改善されません。未めっきの片面基板では、銅面のみがはんだ付けされます。
Q:スルーホール部品はリフローはんだ付けできますか?
はい、ピンインペーストリフローで可能です。はんだペーストが各めっき穴の中と周囲に印刷され、リードが湿ったペーストに押し込まれます。基板はその後SMT部品と同じリフロー炉を通過するため、部品本体はリフロー温度に定格されている必要があります。
Q:パッドを損傷せずにスルーホール部品を取り外す方法は?
リードを動かす前にバレル内のはんだをすべて溶融します。新鮮なはんだとフラックスを追加して熱伝達を改善し、脱はんだポンプ、吸い取り線、または真空脱はんだアイロンで穴を清掃します。部分的に固体の接合部からリードを引っ張ることがパッドとバレルを破壊する原因です。
結論
信頼性の高いスルーホールはんだ付けは1つのルールに帰結します:リード、バレル、および接続されたすべてのプレーンを、活性フラックスを使用して、はんだが充填できるバレル内で融点以上に加熱することです。穴はリードの最大寸法からサイズ設定し、プレーン接続を緩和し、環状リングを推奨値に保ちます。基板が受ける総熱量に合わせてラミネートを選択します。次に、フラックスと合金のデータシートに基づいてプリヒートと接触時間を設定し、はんだを追加するのではなく充填を検証します。
レイアウトの準備ができたら、JLCPCBからPCBと組立を注文してください、穴とパッドのサイズを公開されている能力に合わせてください。
学び続ける
フレキシブルPCB製造:プロセス、材料、設計ルール&コスト
リジッドPCB製造における基本的な工程の多くは、フレキシブルPCB製造にも適用されます。しかし、フレキシブルPCBは薄いポリイミドまたはPETフィルムで作られており、加工中の湿気や温度変化によって膨張または収縮する可能性があります。これらの材料特性により、層の位置合わせ、カバーレイ開口部、ベンドゾーン設計の検討にさらなる複雑さが生じます。例えば、カバーレイ開口部に接着剤の流れ込む十分なスペースがない場合や、ビアがベンドゾーンに配置されている場合、設計ルールを満たしていても製造欠陥や組立不良が発生する可能性があります。 図:接着剤ベースおよび接着剤レスのフレキシブル銅張積層板 本ガイドでは、CAMレビューから材料準備、レーザープロファイリング、最終検査に至るまで、フレキシブルPCB製造のプロセスと操作について説明します。また、基板の選択、銅箔、静的および動的フレックス用途向けのカバーレイ、IPC規格、品質試験、フレキシブルPCB製造におけるコスト要因についても学ぶことができます。 フレキシブルPCB製造とは? フレキシブル誘電体フィルム(通常はポリイミド)上にプリント回路を製造し、その後フレキシブル......
テンティッドビアと非テンティッドビアの初心者ガイド
ビアは重要です。高速設計やHDI基板で作業する場合、ビアは非常に重要になります。PCB製造時にビアの種類を選択することは重要です。ビアは基本的に2つ以上の層のトレースを接続するものです。形状、サイズ、トラック長のガイドラインは、高周波・高速信号においてより重要になります。本日の記事では、製造側の観点から、テンティングビアと非テンティングビアのどちらを使用するかという決定について探求します。この初心者向けガイドでは、テンティングビアとは何か、テンティングビアと非テンティングビアの違い、そしてテンティングがコストに影響するかどうかを説明します。 PCB設計におけるビアとは? テンティングについて詳しく説明する前に、ビアとは何かを理解することが重要です。ビアはPCBにドリルで開けられた小さな穴で、銅メッキが施され、基板の異なる層間の電気的接続を作成します。ビアは多層PCBに不可欠であり、信号と電源が層間を移動できるようにします。 ビアにはさまざまな種類があります: ⦁ スルーホールビア ⦁ ブラインドビア ⦁ ベリードビア ⦁ マイクロビア これらはすべて別の記事で説明されています。こちらからご覧くださ......
PCBビアフィリングとカバーリング:種類、方法、応用
主なポイント PCBビアのカバーと充填は5つの異なる処理——未テント、テント、プラグ、エポキシ充填、銅充填——であり、それぞれコスト、信頼性、熱特性のトレードオフが異なります。 テント処理はデフォルトで最も低コストですが、ビアの黄変が発生する可能性があります。プラグ処理は穴を充填してはんだの吸い上げと黄変を防ぎます。 エポキシ充填と銅充填のビアは、BGAファンアウトやHDI設計向けに平坦なキャップ面を持つビア・イン・パッドを可能にします。銅充填はパワーデバイス向けに高い熱伝導率を追加します。 ビア・イン・パッドの必要性、熱要件、はんだボール許容度、プローブアクセスに基づく決定木に従って、適切な方法を選択してください。 すべてのPCBにはビアがありますが、すべてのビアがドリル加工後に同じように処理されるわけではありません。PCBビアカバーとPCBビア充填の選択——ビアを露出したままにするか、ソルダーマスクで覆うか、インクで充填するか、エポキシと銅でプラグするか——は、組立歩留まり、長期信頼性、製造コストに直接影響します。このガイドでは、5つの一般的なPCBビアカバーと充填の選択肢を分解し、それらの違......
プロフェッショナルPCB製造におけるフィデューシャルマーカーが完璧な位置合わせを保証する方法
今日、最も精巧なピックアンドプレースマシンは、0.5mmピッチのQFPをそのフットプリント上に、基板ごとに、数千回にわたって配置し、決してミスすることはありません。それは高価なカメラや高品質なサーボだけの問題ではなく、PCBの隅にただ小さく存在する、ほんの小さな銅の点から始まります。その点はフィデューシャルマーカーを表しており、それがなければ、どんなに滑らかなSMTラインでも暗闇の中で部品を配置することになるでしょう。 自動組立の認識されていないヒーローは、PCB上のフィデューシャルマーカーです。それらはマシンに所定の光学基準を提供し、実際の基板上のすべてのパッド、トレース、部品フットプリントの位置を決定します。CH32V003ベースの開発ボードのように、わずか34.9mm×17.9mmで、MCU、水晶発振器、USBインターフェース、インジケーターLED、プログラミング/GPIOヘッダーで満たされた小型高密度設計では、位置合わせは選択肢ではありません。それは動作するプロトタイプとスクラップパネルの違いなのです。 今日は、フィデューシャルマーカーについて知っておく必要のあるすべてを説明します:それら......
Via Filling 解説:高性能 PCB のための主要技術、利点、ソリューション
主なポイント ビアフィリングは、メッキスルーホールおよびマイクロビアをエポキシまたは導電性銅ペーストで完全に充填し、その後平坦化と銅キャッピング(POFV)を行います。これによりボイド、ソルダーウィッキング、熱的・機械的問題を排除しながら、信頼性の高いビア・イン・パッド設計を可能にします。利点としては、優れた放熱性(最大8 W/m·K)、より良い信号完全性、高い機械的強度、組立歩留まりの向上が挙げられます。JLCPCBは6層以上の基板で無償の非導電性充填+POFVを提供しています。ビア径≤0.5 mmのHDI、高電力、高速PCBに最適です。 ビアフィリングは、設計がより高い層数、より微細なピッチ、より大きな電力密度へと進む中で、信頼性の高いPCB製造の基盤となっています。多層基板における空のビアは脆弱性を生み出します — 組立時の閉じ込められた空気やフラックス残留物、高速信号におけるインピーダンス不連続、電力部品下の熱的ボトルネックなどです。 初期銅メッキ後にビアバレルを完全に充填することで、エンジニアはこれらのリスクを排除しつつ、 ビア・イン・パッド(VIP)配線などの高度な機能を可能にする、堅......
PCB上で信頼性の高いスルーホールはんだ付けを実現する方法
重要なポイント 濡れと充填:活性フラックスを使用してリード、バレル、プレーンを融点以上に加熱し、垂直方向の充填率75%以上を達成します。 プロセスと準備:湿った基板はベーキングしてブローホールを防ぎ、ウェーブ、選択、または手はんだを基板のボリュームに合わせます。 欠陥防止:サーマルリリーフを使用してヒートシンクによるコールドジョイントを防ぎ、滞留時間を制限してパッドリフトを回避します。 DFMと材料:穴はリードの最大寸法に合わせてサイズ設定し、完全な環状リングを維持し、多パス耐久性のために高Tg FR-4を選択します。 スルーホールはんだ付けは、部品のリードを基板の穴に挿入し、その穴にはんだを充填することで、リードとPCBを接続するプロセスです。完成した接合部は全厚の接合部であり、コネクタ、トランス、大型コンデンサは、表面接合部よりも引き抜きや振動に対してはるかに強い結合で接合されます。また、穴、パッド、ラミネートがはんだ付け自体と同じくらい接合部の品質を決定することを意味します。 図1: PCBのはんだ面に凹形フィレットでのはんだ付けされたスルーホールリード このガイドではスルーホール接合部の形......