PCBにおける信頼性の高いスロットホールの設計と製造方法
1 min
- スロットホールの理解とPCB設計における役割
- スロットホールを使用する主なメリット
- スロットホールの重要な設計上の考慮事項
- 製造上の課題と精密なソリューション
- JLCPCBのスロットホール加工における高度な能力
- PCBのスロットホールに関するFAQ
- 結論
重要なポイント
- スロットホールは、平型ピン、コネクタ、シールド、基板の位置合わせに最適な細長い開口部です。
- 最小サイズ:0.5 mm(メッキあり)、1.0 mm(メッキなし)。端部は丸みを帯び、長さが幅の2.5倍以上であることが望ましいです。
- 適切なアニュラーリング、エッジクリアランス、DFMルールを維持して、ブレイクアウトやメッキの問題を防ぎましょう。
- 短いメッキスロットにはドリルの重ね打ちを、長いスロットにはルーティングを使用します。
- 適切なスロット設計は、機械的強度、熱性能、組立信頼性を大幅に向上させます。
- JLCPCBの精密プロセスとDFMフィードバックにより、試作から量産まで一貫した高品質な結果が保証されます。
角型の電源コネクタ、USBシールドタブ、または大型リレーピンを丸穴に挿入しなければならなくなったことはありませんか?うまくいきませんよね。そこで静かに設計を救ってくれるのがスロットホールです。これはプリント基板上で最も有用でありながら、最も理解されていない機能の一つです - 細長い非円形の開口部です。スロットホールはGerberファイル上では取るに足らないものに見えるかもしれませんが、機械的強度、部品の嵌合、製造性に直接関係しています。間違ったサイズや公差で発注すると、部品の緩み、メッキの問題、またはDFMを通過しない基板になってしまう可能性があります。正しく行えば、よりクリーンな組立とより確実な実装を実現できます。この記事では、スロットホールとは何か、なぜエンジニアが使用するのか、信頼性を高める設計ルール、そして最新の製造業者がそれを正確に処理する方法について解説します。この記事を読み終える頃には、試作から量産まで対応できるPCBスロットホールの定義方法が明確に理解できるでしょう。
スロットホールの理解とPCB設計における役割
スロットホールとは何か、一般的な用途
スロットホールとは、細長い楕円形または長方形のパターンで形成された穴であり、2つ以上のドリル穴を重ねて作成するか、連続した穴をルーティングすることで作られます。丸穴ではなく、「引き伸ばされた」穴、つまり幅よりも長さが長い穴です。この形状は、円形の穴には決して収まらない部品を嵌合するために使用できます。スロットホールは、初心者のスロットプレイヤーが思う以上に一般的です。どこにあるかを学べば、ほぼすべての製品カテゴリで見つけることができます。
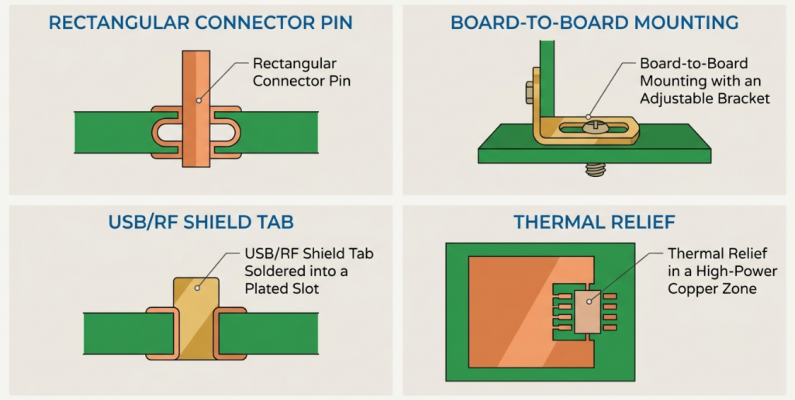
- 長方形またはブレード型ピン:平型リードを持つ電源コネクタ、リレー、端子台はスロットにぴったりと収まります。
- 基板間実装:スロットは若干の位置調整を可能にし、基板間実装時に部品の位置合わせを容易にします。
- エッジコネクタとシールド:USB、HDMI、RFシールドタブなど、機械的固定のためにメッキスロットにはんだ付けされます。
- 熱的・機械的緩和:スロットは高電力セクションの熱的・機械的緩和を提供します。
スロットは力をより長い接触領域に分散させるため、機械的安定性が重要な場合に論理的な選択肢となります。これが、スロットホールが自動車、産業、パワーエレクトロニクス基板で非常に一般的である理由です。
スロットホール、丸穴、ミーリングの違い
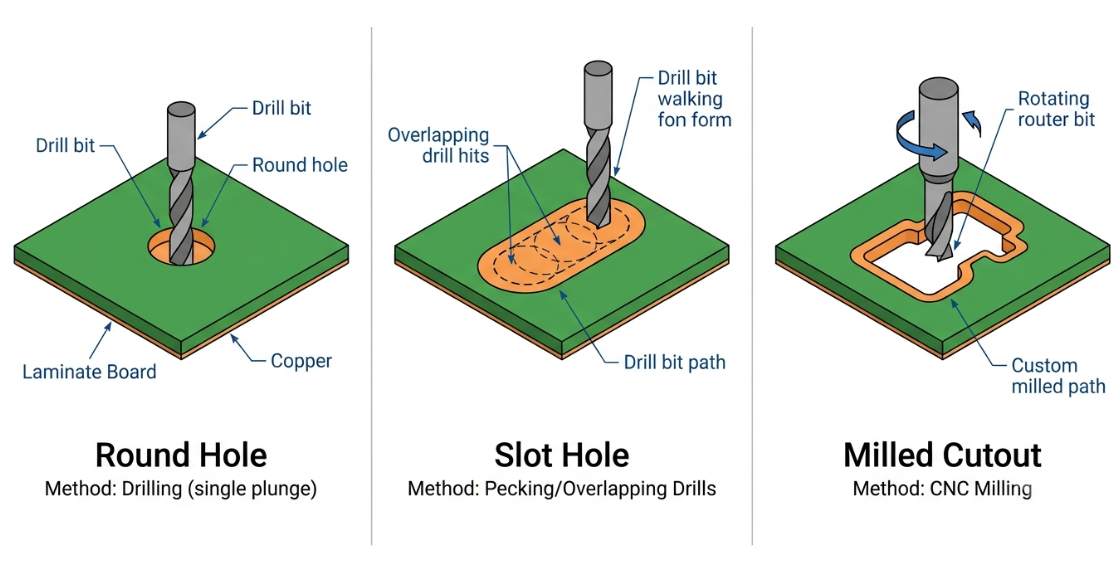
スロットホールを理解する最良の方法は、丸穴とミーリングカットアウトの中間に位置する、特定の形状の穴として視覚化することです。各機能は異なる方法で製造され、特定の目的のために使用されます。以下の表に主な違いをまとめます。
| 機能 | 形状 | 一般的な方法 | 最適な用途 |
|---|---|---|---|
| 丸穴 | 円形 | 単一ドリル打ち | 標準ピン、ビア、ネジ |
| スロットホール | 細長い/楕円形 | ドリル重ね打ちまたはルーティング | 平型ピン、シールド、コネクタ |
| ミーリングカットアウト | 任意のカスタム外形 | CNCルーティング | 開口部、基板緩和、ウィンドウ |
基本的な概念は形状とプロセスです。丸穴は1回の穿孔で1本のドリルビットで作成され、スロットホールはドリルで線に沿って「歩かせる」か、ルータービットでより大きなカスタム形状の領域を除去し、ミーリングカットアウトも同様に大きなカスタム形状の領域を除去します。適切なものを選択すれば、コストと信頼性を抑えることができます。
スロットホールを使用する主なメリット
機械的強度と部品実装の向上
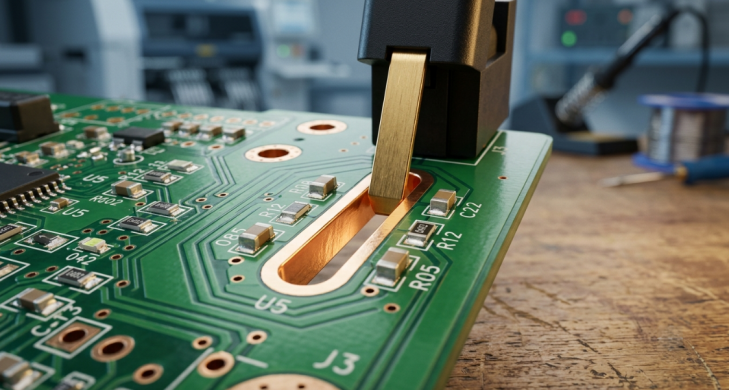
スロットホールの最も重要な利点は機械的強度です。細長いスロットに収まる平型またはブレードリードは、丸穴の丸ピンよりも大きなはんだ接触面を提供します。これは、接合部がより強靭で、振動や機械的衝撃に耐えることができることを意味します。これは、トランス、大型リレー、電源コネクタなどの重量物にとって非常に重要です。スロットホールは実装荷重を点ではなく穴の長さ全体に分散させ、点での応力を低減します。これにより接合部の亀裂が減少し、過酷な環境での使用寿命が延長されます。スロットはまた、より寛容な組立を可能にします。開口部は幅よりも長いため、リード位置に若干の公差があっても部品を問題なく所定の位置に落とし込むことができます。これにより手直しが最小限に抑えられ、組立ラインでの初回合格率が向上します。
優れた熱管理 と組立の柔軟性
スロットホールは熱と機械的張力の制御にも役立ちます。メッキスロットは、高電流領域の大型ピンの周囲により多くの銅を保持するように設計でき、狭い丸穴とは異なり、より多くの電流を処理し熱を分散させるのに役立ちます。これが、パワー基板がコネクタ用にスロットに依存して数アンペアを流す理由です。スロットは熱的特性だけでなく、組立における追加の柔軟性も提供します。
- 位置合わせ公差:やや大きめのスロットは、取り付け時に基板やブラケットの自己位置合わせを可能にします。
- 応力緩和:細長い開口部は、熱膨張係数の異なる材料間の膨張による応力を緩和します。
- スペース節約:1つのスロットが丸穴のグループの代わりになり、ルーティング用のスペースを節約できます。
これらすべての利点により、スロットホールは特殊なソリューションではなく、堅牢で信頼性を追求する設計の一般的な機能となっています。
スロットホールの重要な設計上の考慮事項
サイズ、アスペクト比、配置のガイドライン
各スロットには幅と長さがあり、その比率と基板の厚さの組み合わせが製造性を決定します。スロットが非常に細く、基板が非常に厚い場合、ドリル加工とメッキが困難になります。適切なアスペクト比は歩留まりの低下を防ぎます。クリーンな結果を得るための配置とサイズ設定の習慣をいくつか紹介します:
- 幅対厚さの比率を維持:メッキスロットを使用する場合、信頼性の高いメッキのために、スロットの幅を基板の厚さの約1/10以下にしないでください。
- エッジからのクリアランスを維持:ルーティング時のブレイクアウトを防ぐため、スロットと基板外形の間に十分なクリアランスを確保してください。
- スロットを分離:基板の割れを防ぐため、スロット間に十分なウェブスペースを確保してください。
- 端部を丸く:楕円形(端部が丸い)スロットは、鋭い長方形の端部よりもスムーズかつ確実に加工できます。
最小スロットホールサイズと公差要件
最も重要な仕様はスロットサイズを正しく設定することです。製造業者がツールに応じて設定する最小スロット幅があり、そうでないとドリルビットが折損したり、メッキが不十分になる可能性があります。目安として、メッキスロットは幅約0.5mmから始まり、非メッキスロットは通常より大きなビットでルーティングされるため、少なくとも1.0mm幅です。公差は2種類のスロットで異なり、これを理解することで部品を適切に寸法設定できます。設計に使用できる一般的な値を以下の表に示します。
| パラメータ | メッキスロット(PTH) | 非メッキスロット(NPTH) |
|---|---|---|
| 最小幅 | 0.5 mm | 1.0 mm |
| 一般的な公差 | ±0.10 mm | ±0.10~±0.15 mm |
| 壁面仕上げ | 銅メッキ | ベア基板 |
| 主な用途 | 電気的+機械的 | 機械的のみ |
これらの公差は常に部品フットプリントのクリアランスと組み合わせて使用してください。0.6 mmのスロットを必要とするピンのフットプリントは、ピンの公差範囲内の任意の位置に加工されたスロットに容易に対応できる必要があります。
銅、ソルダーマスク、基板エッジとの相互作用
スロットは常に銅、ソルダーマスク、基板外形と共存します。スロットをメッキする必要がある場合は、丸穴と同様に、スロット開口部の周囲全体に銅のアニュラス(リング)をメッキ工場に提供してください。不十分な アニュラーリングは、スロットのメッキブレイクアウトの最も一般的な原因の一つです。ソルダーマスクも見落とせません。マスク開口部がメッキパッドを十分に覆い、基板に沿って不要なベア銅を露出しないようにしてください。スロットがメッキされていない場合は、ルーターが導体を塗抹したり短絡させたりしないよう、スロットのエッジから銅を後退させてください。最後に、基板のエッジに注意してください。スロットが外形に近すぎると、パネルの強度が低下したり、デパネリング時に破断する可能性があります。スロットはエッジから安全な距離に保たれ、機能と周囲のラミネートの両方が安全であることを確保します。
製造上の課題と精密なソリューション
スロットの寸法が正しくても、プロセスが管理されていなければ、現場で問題が発生する可能性があります。スロットの切断方法を知ることで、正しく設計し、製造業者と明確にコミュニケーションを取ることができます。
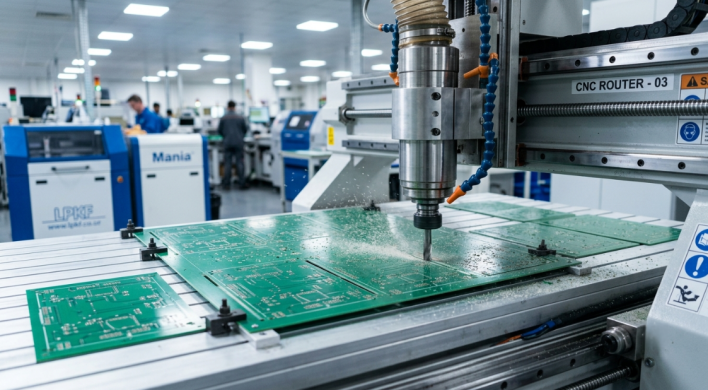
スロットホールのドリル加工とルーティング技術の比較
スロットには2つの基本的なタイプがあり、どちらも異なる形状に適しています。製造業者がどちらを使用するかを知ることで、どのような品質が得られるかを把握できます。
- ドリル加工(ドリルウォーキング):スロットの長さに沿って一連の重なり合う丸穴を打ち、ギザギザの壁をきれいに仕上げます。この方法は迅速で、短いメッキスロットに効果的です。
- ルーティング/ミーリング:回転するルータービットでプログラムされた経路を彫り、滑らかな壁のスロットを作成します。ルーティングではよりきれいな壁が生成され、より長い非メッキスロットに適しています。
一般的に、短いメッキスロットはドリル加工後にメッキされ、長いまたは広いスロットはルーティングされます。多くの製造業者は速度と仕上げ品質の妥協点を見出すために両方を行います - 端部をドリル加工し、中央をルーティングします。
品質、バリ、寸法精度の管理
バリ、粗い壁、寸法のずれは良好なスロットの敵です。バリは切断によって生じる小さな隆起したエッジで、部品の嵌合に影響したり短絡を引き起こす可能性があります。これらは制御された送り速度、鋭いツール、バリ取り工程によって管理されます。ツールの摩耗、位置合わせ、材料の安定性は寸法精度に重要です。優れた工場はドリルとルータービットを注意深く検査し、スロットが公差外になるほど摩耗したら交換します。また、材料の膨張を補正して最終製品がスロットの限界内にあることを確保するためにも使用されます。メッキスロットでは、スロット壁に沿ったメッキの均一性が重要です。スロットの周囲は丸穴よりも長いため、化学と電流分布に注意を払わなければ均一な銅の厚さを維持するのは困難です。熱サイクルに耐えられる成功したスロットの鍵は、一貫したメッキです。
JLCPCBのスロットホール加工における高度な能力
高精度設備と厳格なプロセス管理
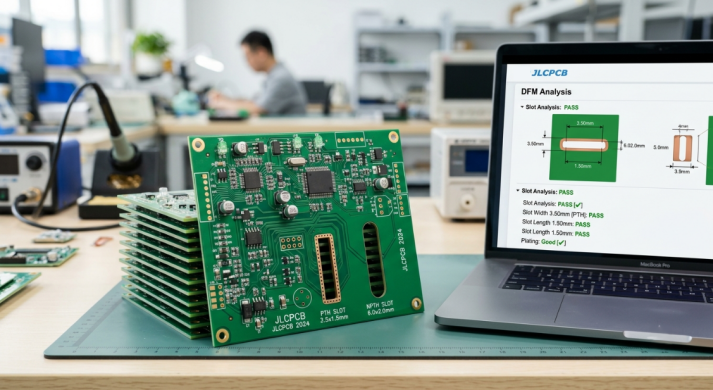
JLCPCBは最適化された公差を持つCNCルーターと精密ドリルを備えています。基板外形とスロットルーティングは通常±0.2 mm以内で、制御された穴公差によりメッキおよび非メッキスロットが仕様内であることが保証されます。この精度により、描いたスロットと得られるスロットが非常に近いものになります。ハードウェアは厳格なプロセス管理によってサポートされています。出荷前にツールモニタリング、自動光学検査、電気テストを通じて欠陥が防止されます。これにより、壁品質の均一性、バリのないこと、スロット内の均一なメッキ被覆が実現されます。
スロットホール設計のための包括的なDFMフィードバック
製造業者ができる最も価値のあることの一つは、生産開始前に問題を警告することです。ファイルをアップロードすると、JLCPCBの自動DFM分析がスロットの寸法、間隔、クリアランスを自動的にチェックします。スロットが狭すぎる、エッジに近すぎる、またはアニュラーリングが十分でない場合、早期にフラグが立てられます。このフィードバックループはリアルタイムでコストを節約します。メッキ作業後に介入する必要はなく、見積もり段階で対処できます。この応答性によりプロジェクトがスケジュール通りに進み、特に迅速な反復が必要なエンジニアにとって役立ちます。
試作から量産までの一貫した品質
試作で機能するスロットは、数千個の量産でもまったく同じように機能するべきです。これはまさにJLCPCBのプロセスが達成するように設計されており、2ドルの試作注文で検証した公差が量産でも引き継がれる理由です。スロットは各増産ごとに再認定されることはありません。これらのスロット設計ガイドラインを実装する準備ができたら、JLCPCBのインスタント見積もりとDFM(Design for Manufacture)ツールが、スロットホール設計の試作、嵌合テスト、自信を持って生産に入ることを支援します。
PCBのアイデアを実現する準備はできましたか?
信頼できる業界リーダーの専門的な基板製造、組立、部品サービスで、設計を実際に動作するハードウェアに変えましょう。
ファイルをアップロードし、オプションを選択して、テスト可能で、出荷可能で、スケール可能な基板を手に入れましょう。今すぐ見積もりを取得 >
PCBのスロットホールに関するFAQ
Q: PCBのスロットホールとは何ですか?
スロットホールは、プリント基板上の細長い楕円形または長方形の開口部で、長さが幅よりも大きいものです。平型またはブレード型リードの嵌合、ハードウェアの実装、または丸穴では提供できない機械的・熱的緩和を提供するために使用されます。
Q: 設計できる最小スロットホールサイズは?
一般的な目安として、メッキスロットは幅約0.5 mmから始まり、非メッキスロットは通常より大きなビットでルーティングされるため約1.0 mmが必要です。正確な最小値はツールと基板の厚さに依存するため、常に製造業者に確認してください。
Q: メッキスロットと非メッキスロットの違いは何ですか?
メッキ(PTH)スロットは壁面に銅メッキがあり、層間の電気的接続と機械的強度の両方を提供します。非メッキ(NPTH)スロットはベア基板の壁面を持ち、実装や位置合わせなどの純粋に機械的な目的に使用されます。
Q: スロットホールにはどのくらいの公差を見込むべきですか?
メッキスロットは通常約±0.10 mm、非メッキスロットは±0.10~±0.15 mm程度です。この公差をフットプリントのクリアランスに追加して、スロットが許容範囲内のどこに位置しても部品が嵌合するようにしてください。
結論
スロットホールは小さなディテールですが、基板の信頼性に大きな影響を与えます。スロットホールは丸穴では解決できない問題に対処します。重量コネクタの固定、熱の分散、機械的応力の吸収に使用できます。重要なのは基本を守ることです:正確なスロットホールサイズ、適切なアスペクト比、十分なアニュラーリング、クリーンなエッジクリアランス。
エレクトロニクスがより高電力で過酷な環境へと進むにつれて、適切に設計されたスロットの重要性はますます高まるでしょう。今すぐ設計ルールを正しく理解すれば、準備不足のためにDFMで設計が却下されたり、現場で故障したりする立場に陥ることはありません。その専門知識を、正確な製造設備、誠実なDFMフィードバックを持ち、スロットホールの生産品質が試作段階から始まることを確保するために努力しているJLCPCBのような製造業者と組み合わせれば、毎回スロットホール設計の理想的な効果を達成できるでしょう。
学び続ける
クイックターンPCBのガイド:迅速なプロトタイプと信頼性の高い生産
PCBの到着を待つ間に、チームがどれだけの無駄なエンジニアリング時間を費やしているか計算したことはありますか?標準的な基板製造の納期が2〜3週間で、設計に3回のリビジョンサイクルが必要な場合、ブレイクアウトボード以外の何かにとっては控えめな数字です。それだけで6〜9週間の待ち時間が発生することになります。これはスケジューリングの問題ではありません。モメンタムを殺す要因であり、まさにこれがクイックターンPCB製造が「あると便利」からハードウェア開発における戦略的武器へと移行した理由です。計算は単純です。各リビジョンサイクルを2週間から2〜3日に短縮すれば、9週間の反復作業が全体で約2〜3週間に変わります。しかし本当の価値は、節約されたカレンダー時間だけではありません。それはエンジニアリングコンテキストの保持にあります。 チームが月曜日にテストし、火曜日に問題を特定し、水曜日にリスピンし、金曜日までに修正済みボードを受け取ることができれば、設計意図は新鮮なまま保たれます。誰も3週間前の自分のメモを読み返して、なぜ差動ペアを特定の方法で配線したのか思い出そうとする必要はありません。今日は、プロセスレベル......
めっきスルーホール技術が信頼性の高い多層PCB接続を実現する方法
多層PCBがすべての層をどのようにして保持しているのか、疑問に思ったことはありませんか?4層、8層、あるいは20層もの銅層を追加することはできますが、銅層間の信号を接続する確実な方法がなければ、それはただの非常に高価な文鎮にすぎません。めっきスルーホールはその信頼できる架け橋であり、長い間、多層PCB製造の縁の下の力持ちとして活躍してきました。2層のArduinoシールドから16層のサーバーマザーボードまで、例を挙げることができますが、めっきスルーホール技術は、あなたが扱うほぼすべての基板で静かに機能しています。 それは、信号が層間を移動するための銅で裏打ちされたトンネルを提供するだけでなく、スルーホール部品を保持するための強固な実装バレルも提供します。今日は、めっきスルーホールのプロセス全体、つまり穴あけから最終めっきまでをご案内します。また、ビアを信頼できるものにする設計ガイドラインを探求し、典型的な製造上の不具合を検証し、JLCPCBのような最新のファブリケーターが各プロセスを厳格に管理している方法を実演します。 多層PCBにおけるめっきスルーホールの基本的な役割 めっきスルーホールとは何か......
PCBのマウスバイト:きれいな分離とプロフェッショナルな仕上がりのための簡単な解決策
PCBを製造パネルから折り離した際、粗いギザギザのエッジが残ってしまい、あの何とも言えない気まずい衝撃を味わったことはありませんか?ご存じのとおり、当ラボでいくつかのパネル化基板を扱ったことがあれば、デパネリングが最終製品の成否を左右することを実感するはずです。ブレイクアウェイタブに沿って開けられた小さな穴の列、いわゆるPCBの「マウスバイト」は、基板を非常にきれいに分離する最も効率的な方法の一つであり、正しく行うことを学ぶのは賭けというより科学です。 CH32V003をベースにしたマイクロコントローラボードのような、わずか34.9mm×17.9mmの小さなプロジェクトでは、エッジスペースの1ミリメートルが重要です。タブの配置が不適切だと、USB コネクタ、プログラミングパッド、GPIOヘッダーと干渉する可能性があり、不適切に設計されたパーフォレーションパターンは、はんだ接合部のひび割れ、銅の欠け、あるいは単純に折り離しが困難になる原因となります。ここでは、配置や形状、製造精度、そして私たちの多くを悩ませてきた避けるべき落とし穴など、PCBパネル化のマウスバイト設計について知っておくべきすべての情......
CAMとは何か:コンピュータ支援製造の基礎
電子機器が進化し始めると、回路はより複雑で集積化されるようになります。以前は、これらの回路は手描きの紙を使って作られていましたが、デジタルエレクトロニクスの進化がその見方を変えました。今日では、設計図を作成する技術となったCAD(コンピュータ支援設計)があります。回路の機能を定義するだけで、今日ではソフトウェア上だけで簡単に回路を合成できます。ソフトウェアは非常に高度になり、実際の回路を見ることなく、プログラミングだけでデジタルフロー全体が可能になりました。 進化は設計だけでなく、製造にも及びます。技術がより高度になるにつれて、要件を満たすために高度な製造ツールが必要になります。これはコンピュータの関与によってのみ可能です。そこで登場するのがCAM、つまりコンピュータ支援製造です。CAMとは、設計図を現実に変換するプロセスに他なりません。今日の機械は人手なしで操作でき、さらにすべての機械が自動で動作するため、効率と生産性が向上します。この記事では、CAMとは何か、どのように機能するか、エレクトロニクスおよびPCB生産における役割、そして現代のエンジニアリングにもたらす利点について説明します。 CA......
デパネリングの謎を解く:効率的なPCB分離のための包括的ガイド
PCB(プリント基板)の分離は、デパネリングとも呼ばれ、製造プロセスにおける重要なステップであり、個々のPCBをより大きなパネルから分離する作業です。効率的かつ精密なPCB分離は、電子機器の品質、機能性、そして全体的な外観を確保するために極めて重要です。しかし、このプロセスは、PCB設計の複雑化や大量生産の需要の高まりに伴い、特に困難なものとなる可能性があります。この包括的なガイドでは、デパネリングプロセスを分かりやすく解説し、効率的なPCB分離を実現するための貴重な知見、技術、ベストプラクティスを提供します。 PCBパネライゼーションの理解 デパネリングを成功させるには、まずPCBパネライゼーションについてしっかりと理解することから始めることが不可欠です。ここでは、タブルーティング、Vスコアリング、ブレイクアウェイタブ、マウスバイト、点線やスコアラインなど、一般的に採用されている様々なパネライゼーション技術について詳しく解説します。各技術にはそれぞれ利点、考慮事項、適した用途があります。特定の要件に基づいて適切なパネライゼーション方法を選択することで、製造業者はその後のPCB分離プロセスを効率化......
高品質なPCBデパネリングにレーザー切断が不可欠な理由
パネル全体からPCBを分離するための最新かつ最も有望な方法の一つが、レーザーデパネリングです。適切な分離手順またはツールを使用して、デパネリングプロセス中に、すでに製造・実装済みのプリント基板(PCB)がパネルから切り出されます。レーザーデパネリングは、集束レーザービームを使用して材料を層ごとにアブレーションし、シンギュレーションプロセスを可能にします。以下のパートでは、適切なプロトコルと方法について検討します。 PCB製造におけるレーザーの使用法をご覧ください。 PCBデパネリングとは? 製造中に、より大きなパネルから複数の小さな個別基板を取り外すプロセスは、PCBデパネリングとして知られています。基板間のスペースが少ないため、パネルあたりの価値が高まります。また、余分な重量とサイズを削減するために、部品を互いに隣接して配置することもできます。単一の部品として製造することもできますが、PCBは通常、多数の基板を含む大きなパネルで構築されます。デパネリングは、手動、半自動、または完全自動で行うことができます。これによりスループットが低下し、機械的ソリューションに伴うツーリングと廃棄物収集の追加費用......