めっきスルーホール技術が信頼性の高い多層PCB接続を実現する方法
2 min
- 多層PCBにおけるめっきスルーホールの基本的な役割
- めっきスルーホールプロセスの主要ステップ
- 最適なめっきスルーホール性能のための設計上の考慮事項
- 製造上の課題と専門的なソリューション
- JLCPCBのめっきスルーホール製造における専門知識
- 結論
- よくある質問(FAQ)
多層PCBがすべての層をどのようにして保持しているのか、疑問に思ったことはありませんか?4層、8層、あるいは20層もの銅層を追加することはできますが、銅層間の信号を接続する確実な方法がなければ、それはただの非常に高価な文鎮にすぎません。めっきスルーホールはその信頼できる架け橋であり、長い間、多層PCB製造の縁の下の力持ちとして活躍してきました。2層のArduinoシールドから16層のサーバーマザーボードまで、例を挙げることができますが、めっきスルーホール技術は、あなたが扱うほぼすべての基板で静かに機能しています。
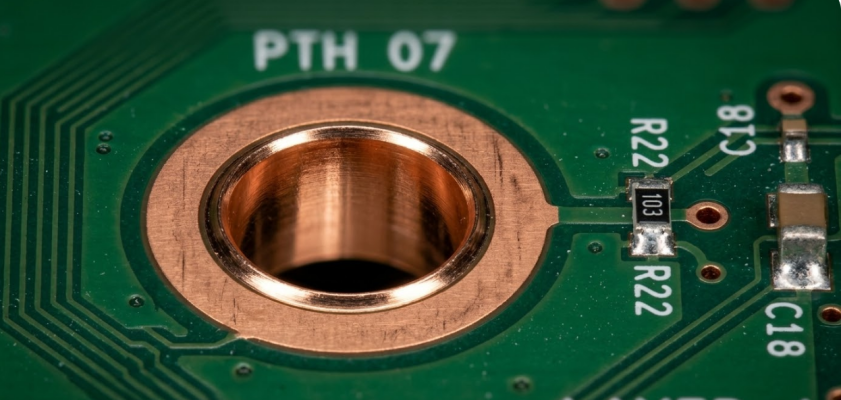
それは、信号が層間を移動するための銅で裏打ちされたトンネルを提供するだけでなく、スルーホール部品を保持するための強固な実装バレルも提供します。今日は、めっきスルーホールのプロセス全体、つまり穴あけから最終めっきまでをご案内します。また、ビアを信頼できるものにする設計ガイドラインを探求し、典型的な製造上の不具合を検証し、JLCPCBのような最新のファブリケーターが各プロセスを厳格に管理している方法を実演します。
多層PCBにおけるめっきスルーホールの基本的な役割
めっきスルーホールとは何か、なぜ重要なのか
めっきスルーホール(PTH)とは、プリント回路基板にドリルで穴を開け、そのバレル壁全体に銅を電気めっきした穴です。単なる機械的な穴が、その薄い銅の裏打ちによって、穴の両側の銅トレースと銅プレーンを連結する信頼性の高い電気的導管へと変貌します。
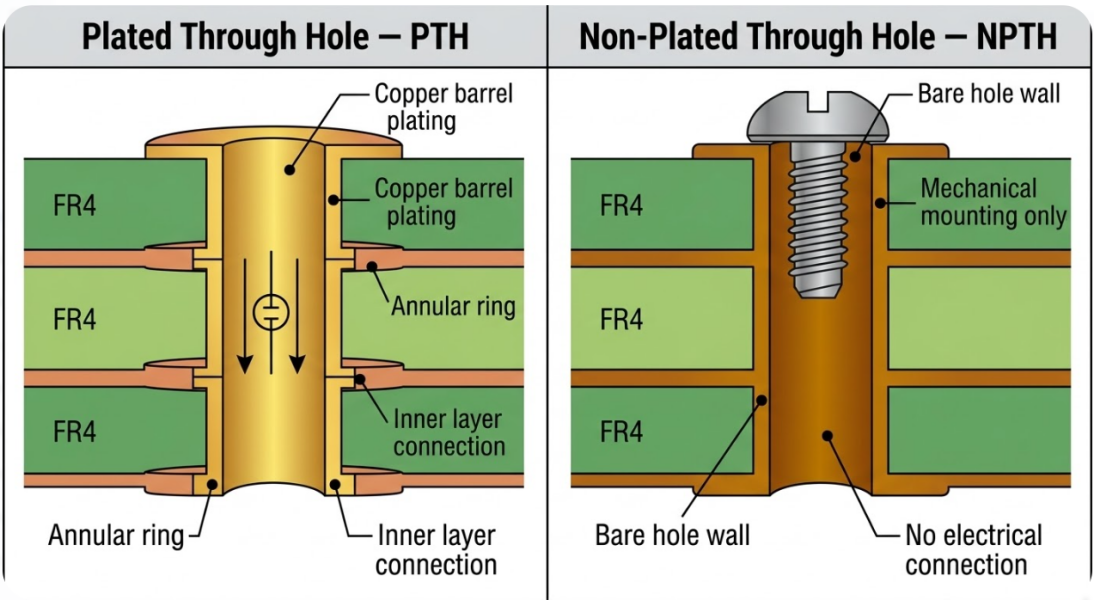
PTHには2つの異なる機能があります。第一に、コネクタ、電解コンデンサ、パワートランジスタなどのスルーホール技術(THT)部品の実装部位を提供します。第二に、層間接続として使用でき、多層スタックアップにおいて信号、電源、グラウンドを配線します。PTHと非めっきスルーホール(NPTH)を区別する必要があります。NPTHはバレル壁に銅めっきが施されておらず、基板の実装や位置決め以外の機械的機能はありません。IPC-6012は、クラス2およびクラス3において、PTHバレル内の平均銅めっき厚をそれぞれ最低20~25μmと規定しています。標準的なドリルサイズは0.2mmから6.35mmの間です。
単層から複雑な多層設計への進化
PTH技術は1940年代に遡り、最初のPCBは片面フェノール積層板でした。1960年代までに両面基板が出現し、エンジニアは両面のトレースを接続する方法を見つける必要がありました。めっきは、比較的粗雑な化学蒸着によって作られた穴に対して行われました。4層スタックアップは1980年代に開発され、今日ではHDI設計が20層以上で日常的に製造されています。
基本的なPTHプロセスは世代を通じて同じです。穴を開け、無電解銅を加え、電気分解で厚みを成長させます。現代のHDI基板では、標準的なPTHはブラインドビア、ベリードビア、レーザードリルマイクロビア(通常0.05mm~0.15mm)の使用によって強化されています。しかし、従来のめっきスルーホールは依然としてフルスタック接続の縁の下の力持ちです。現在のCNCドリル機は0.025mmの位置精度を達成でき、PTHはより洗練されたビア構造と共存できるようになりました。
めっきスルーホールプロセスの主要ステップ
穴あけ、デスミア、無電解銅析出
したがって、高速CNC穴あけがめっきスルーホールプロセスの始まりとなります。超硬マイクロドリルビットは現代の機械で80,000~300,000 RPMで製造され、実際に積層板スタック全体に穴が完全に貫通されます。スピンドル速度、送り速度、ビットの状態は非常に厳密に維持されます。なぜなら、滑りが粗い穴壁や樹脂のスミアを引き起こす可能性があるからです。
穴あけ後、穴の壁は熱摩擦により薄いエポキシ樹脂層を吸着します。スミアを拭き取らなければ、銅めっきは内層に付着しません。過マンガン酸塩デスミア法は、55~85 g/L KMnO4の濃度で定番の方法です。エッチバックは0.5~3.0milに設定され、銅表面をわずかに超えて樹脂を削り、層間の結合を強化する3点接触を形成します。
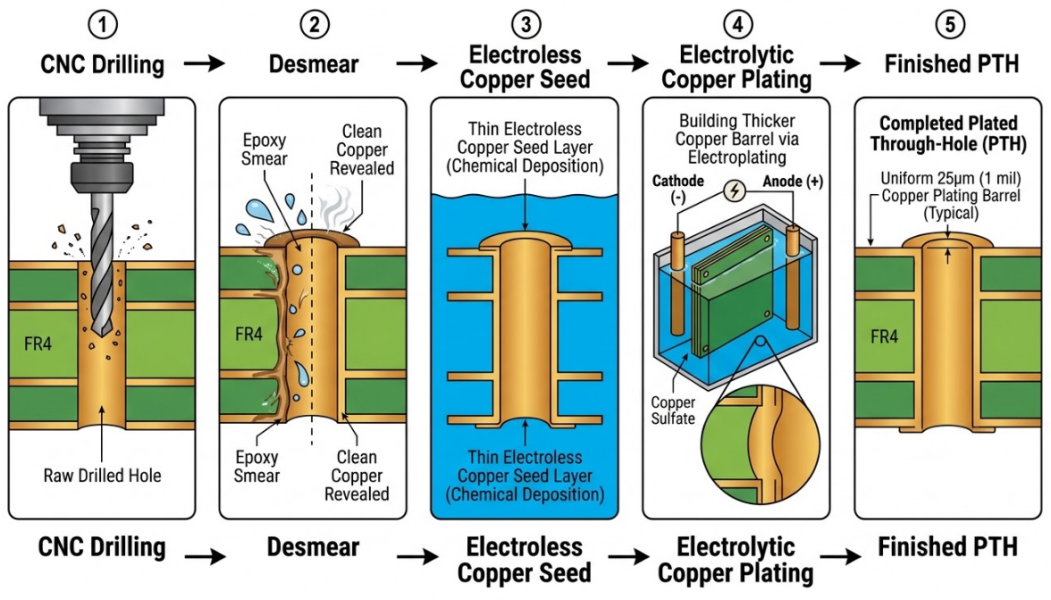
清浄な穴壁が露出した状態で、基板は無電解銅析出ラインに入ります:
1. コンディショニング:コンディショナーが穴壁を濡らし、均一な触媒吸着を促進します。
2. マイクロエッチ:穏やかなエッチングが既存の銅表面を粗くし、密着性を向上させます。
3. Pd/Sn触媒活性化:コロイド溶液(100~300 ppm Pd)が非導電性の穴壁に触媒核を析出します。
4. アクセラレーター:Pd/Snコロイドからスズ殻を除去し、活性パラジウム部位を露出させます。
5. 無電解銅浴:自触媒溶液が穴壁に0.5~2.0マイクロメートルの薄い銅層を析出します。
耐久性のための電気めっきと厚み管理
次に、シード層を形成した後、基板を白金と電解質の銅めっき浴に浸します。標準的な酸性硫酸銅タンクには約60~80g/Lの溶解銅と180~220g/Lの硫酸が含まれ、電流密度は1.5~3.0A/dm²です。その場合、1時間あたり約25マイクロメートルの銅が得られます。最も難しいのは、バレル内で銅を平坦にすることです。スローイングパワーの背後にある考え方は、溶液が穴の縁と比較して穴の中心に銅をどれだけうまく流すかを知らせることです。光沢剤は重要です。それらは凹部での析出を加速します。レベラーは高電流スポットの速度を低下させ、キャリアは結晶粒構造を制御します。
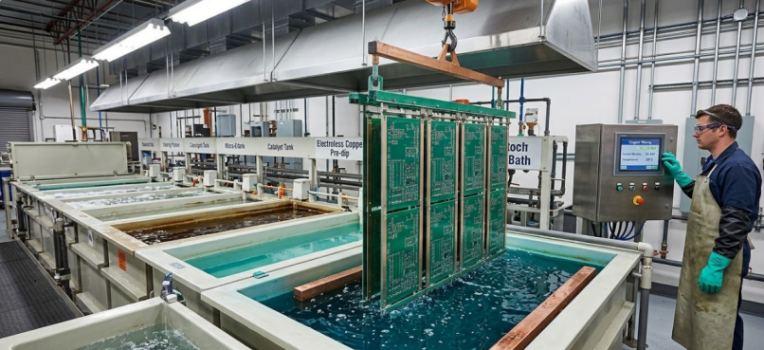
パネルめっき(基板全体を同時にめっきする)とパターンめっき(フォトレジストパターンでめっきし、その後でのみフィーチャーをめっきする)のどちらかを選択する人々がいます。長く狭い穴の場合、パルスまたは逆パルスめっきがより重要です。なぜなら、電流を定期的に交互に切り替え、銅をバレルのより深くにめっきするからです。主に、品質管理はマイクロセクショニングと顕微鏡下での銅の厚み測定に基づいています。次に、サンプルはIPC-TM-650試験のように288℃に加熱され、10分間放置され、めっきがリフローに耐えられることを確認します。
最適なめっきスルーホール性能のための設計上の考慮事項
アスペクト比、穴サイズ、アニュラーリングのルール
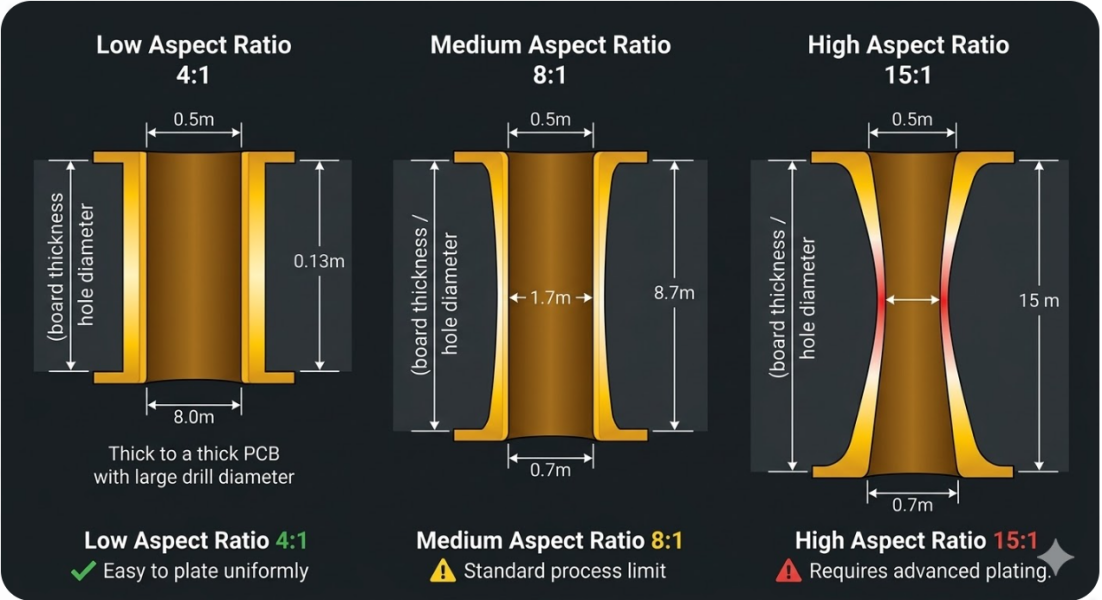
めっきスルーホールのアスペクト比は、基板厚に対する仕上がり穴径の比率です。この単一の数値は、製造難易度に非常に大きな影響を与えます。厚さ1.6mmの基板で仕上がり穴0.3mmの場合、アスペクト比は約5.3:1であり、標準的な能力の範囲内です。
| カテゴリ | アスペクト比 | 典型的な用途 |
|---|---|---|
| 標準 | 最大8:1 | 民生電子機器、汎用基板 |
| アドバンスト | 10:1~12:1 | 通信、ネットワーキング機器 |
| 特殊 | 15:1~20:1 | バックプレーン、厚手の航空宇宙基板 |
アニュラーリングは、ドリル穴を囲む銅パッドです。IPCクラス2およびクラス3は最低0.05mmを要求しますが、ベストプラクティスでは製造マージンのために0.125~0.15mmを推奨しています。パッドサイズの公式は:パッド径 = 仕上がり穴 + (2 x アニュラーリング) + ドリル公差。内層プレーンにおけるアンチパッドクリアランスは少なくとも0.2mmであるべきです。
層スタックアップとビアタイプとの統合
標準的なめっきスルーホールはすべての層を通過します。低周波では問題ありませんが、未使用のバレル部分(ビアスタブ)は高データレートで信号整合性の懸念となります。スタブは終端されていない伝送線路として機能し、共振を生み出し、信号経路を劣化させます。3~5 GHz以上の設計では、バックドリルがスタブを除去します。反対側からの制御深さドリルパスが未使用のバレル銅を除去し、マルチギガヘルツ周波数で挿入損失を数dB改善します。
| ビアタイプ | ドリル方法 | 直径範囲 | 接続層 |
|---|---|---|---|
| 標準PTH | 機械式CNC | 0.2~6.35 mm | 全層(フルスタック) |
| ブラインドビア | 機械式またはレーザー | 0.1~0.3 mm | 外層から内層 |
| ベリードビア | 機械式CNC | 0.15~0.3 mm | 内層から内層 |
| マイクロビア | レーザー(UVまたはCO2) | 0.075~0.15 mm | 隣接層のみ |
ビアインパッド技術は、ビアを部品パッドの直 inside に配置し、ファインピッチBGAに不可欠です。ビアは銅で充填され、キャップめっきされて平坦でんだ付け可能な表面を作ります。サーマルリリーフパッドは、全面フラッドの代わりに狭いスポーク接続を使用し、はんだ付け中にプレーンが過剰な熱を吸い取るのを防ぎます。
製造上の課題と専門的なソリューション
めっきの均一性とボイドの防止
PTH製造で私たちが引き続き遭遇する最大の障害の1つは、銅を穴の縁から中心まで均一に流す能力だと思います。電流密度は入口でより高く、したがって銅はそこでより速く析出する傾向があり、中心が両端より40~60%細い砂時計形状を形成します。
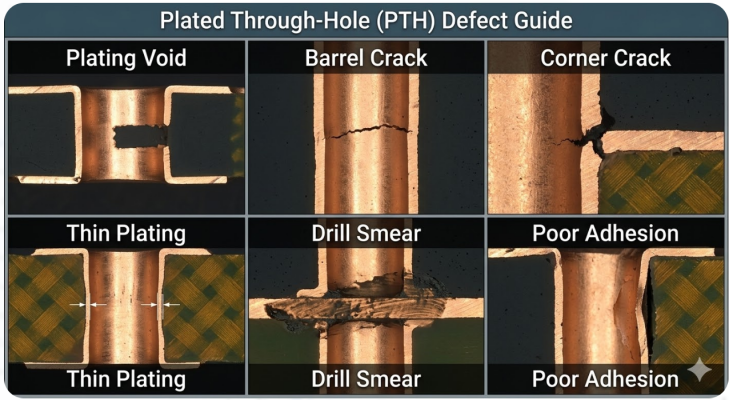
厚みの変動以外にも、いくつかの欠陥タイプが信頼性を損なう可能性があります:
- めっきボイド:触媒不足、閉じ込められた空気、または汚染によって引き起こされる隙間。
- コーナークラック:CTEミスマッチ応力によるバレルと内層の接合部での破断。
- バレルクラック:はんだ付け中の過度なZ軸積層板膨張による円周方向の亀裂。
- ウェッジボイド:不十分なデスミアまたはエッチバックによる内層接続部の三角形のボイド。
多くの熱故障の根本原因は、FR-4(Tg以上のZ軸CTEは50~70 ppm/℃)と銅(約17 ppm/℃)の間のCTEミスマッチです。260℃でピークに達するリフロー中、積層板は銅バレルよりもはるかに大きく膨張し、めっきに巨大な引張応力をかけます。IPCクラス3は、バレル長の5%を超えるボイドを許容しません。
高度なプロセス制御による信頼性の確保
プロのファブリケーターは、包括的な品質システムを通じてPTHの課題に対処します。それは材料認定から始まり、入荷した積層板、銅箔、化学薬品が生産前にテストされます。ドリルビットのモニタリングはビットあたりのヒット数を追跡し、穴品質が劣化する前に工具を交換します。
主要なインプロセス試験には以下が含まれます:
- マイクロセクショニング:複数点での銅厚を測定するための断面分析。
- バックライト検査:穴を通して高強度光を当て、ボイドや亀裂を検出。
- 電気試験:完成基板上のすべてのネットの導通および絶縁試験。
- 相互接続ストレステスト(IST):長期信頼性予測のための加速熱サイクル。
完全なロットトレーサビリティは、すべての基板をその原材料、ドリルプログラム、めっき浴条件にリンクします。目標Cpkが1.33を超える統計的プロセス管理(SPC)は、ドリフトが欠陥になる前にそれを捕捉します。
JLCPCBのめっきスルーホール製造における専門知識
精密機器と厳格なプロセス管理
したがって、JLCPCBがこれらのPTH概念を大規模に文字通り実装しているとき、彼らは+/- 0.025 mmもの位置精度を達成でき、ドリルビットは0.15 mmまで小さくできる高速CNCドリル機を運用しています。彼らのデスミアとめっきプロセス全体は自動化されており、ラインから出てくる個々の基板ごとに同じ化学濃度を維持しています。
彼らは10:1以上のアスペクト比に対応でき、したがって、単層基板でも20層スタックアップでも、それを実現する技術を持っています。マイクロセクション分析、インライン監視、電気試験を使用して、すべてのめっきスルーホールが毎回IPC-6012仕様を満たしていることを確認します。
高歩留まり多層基板のためのDFMサポート
JLCPCBの最大の利点は、おそらく無料のオンラインDesign for Manufacturability (DFM) ツールを持っていることでしょう。Gerberファイルをシステムにドロップするだけで、システムは標準構成に収まらないアスペクト比、確実にドリルするには小さすぎるアニュラーリング、システムがサポートする範囲より大きい穴など、典型的なPTHの問題を警告します。
彼らはまた、穴サイズ、パッドサイズ、クリアランスについて彼らのプロセスと一致すべき明確なガイドラインを提供する優れた設計ルールを公開しています。そのフィードフォワードは最初に持つべきものであり、生産に入る前にさえ、多くの時間とコストを節約します。
試作から量産までの一貫した品質
最大の勝利の1つは、試作品と最終ロットを扱うときに製造ラインが同じであることです。それは、試作時にテストする品質が量産時にも得られる品質であることを意味し、特別な試作ラインや混乱を招く可能性のある異なる化学薬品はありません。
2層PCBはわずか24時間以内に出荷されることが多く、多層基板は3~5日かかる場合があります。コストは標準的な2層試作品5枚のバッチで約2ドルであり、大きな注文に投資する前にPTHレイアウトをテストすることは非常に実現可能です。
結論
めっきスルーホールの技術は、マイクロビアやHDIスタックアップほど誇張されないかもしれませんが、PCB製造の真の主力製品です。CNC穴あけとデスミア、電解析出、電解シードはすべて回路の効率と寿命に影響を与えます。アスペクト比、アニュラーリング、めっき均一性、IPCルールの内外を理解することで、実際にきれいに印刷される基板を製造するノウハウが得られます。
設計の層数が増えるにつれて、標準PTH、ブラインド/ベリードビア、マイクロビアのゲームはさらに制約が厳しくなります。基本を正しく理解し、優れためっき穴設計を固めれば、残りの基盤が築かれます。これらのアイデアを試す用意があるなら、JLCPCBにはそれを実行するギアがあります。そのギアのラインは精密機械、自動DFMチェック、生産品質の一貫性で構成され、図面と堅牢なハードウェアの間を散歩するようにします。
よくある質問(FAQ)
Q1:めっきスルーホールと非めっきスルーホールの違いは何ですか?
めっきスルーホール(PTH)はバレル壁に銅めっきが施され、PCB層間の電気的接続を提供します。層間信号配線とスルーホール部品の実装に使用されます。非めっきスルーホール(NPTH)はバレルに銅がなく、基板の位置合わせなど純粋に機械的な目的に役立ちます。
Q2:めっきスルーホールに必要な最小銅めっき厚はどれくらいですか?
IPC-6012によると、PTHバレル内の最小平均銅めっき厚は、クラス2(専用サービス電子機器)で20マイクロメートル、クラス3(航空宇宙や医療などの高信頼性アプリケーション)で25マイクロメートルです。
Q3:めっきスルーホール技術で達成できるアスペクト比はどれくらいですか?
標準プロセスは最大8:1に対応します。最適化された化学薬品とパルスめっきを使用する高度なプロセスは10:1~12:1を達成します。特殊なファブリケーターは厚手のバックプレーンや航空宇宙基板で15:1~20:1に達することができます。
Q4:めっきスルーホールのめっきボイドの原因は何ですか、またどのように防止されますか?
一般的な原因には、不十分な触媒活性化、閉じ込められた気泡、表面汚染、樹脂残留物を残す不十分なデスミアが含まれます。防止には、徹底的なデスミア処理、めっき中の適切な攪拌、特定の穴形状に対する電流密度の最適化が含まれます。
Q5:めっきスルーホール技術はマイクロビアやビアインパッド技術とどう異なりますか?
標準PTHは機械式CNC穴あけ(最小0.2 mm)を使用してすべての層を通過します。マイクロビアはレーザードリル(0.075~0.15 mm)で、隣接層のみを接続します。ビアインパッドはビアを部品パッド内に配置し、銅充填とキャップめっきで平坦なはんだ付け可能な表面を作り、ファインピッチBGAに不可欠です。
学び続ける
クイックターンPCBのガイド:迅速なプロトタイプと信頼性の高い生産
PCBの到着を待つ間に、チームがどれだけの無駄なエンジニアリング時間を費やしているか計算したことはありますか?標準的な基板製造の納期が2〜3週間で、設計に3回のリビジョンサイクルが必要な場合、ブレイクアウトボード以外の何かにとっては控えめな数字です。それだけで6〜9週間の待ち時間が発生することになります。これはスケジューリングの問題ではありません。モメンタムを殺す要因であり、まさにこれがクイックターンPCB製造が「あると便利」からハードウェア開発における戦略的武器へと移行した理由です。計算は単純です。各リビジョンサイクルを2週間から2〜3日に短縮すれば、9週間の反復作業が全体で約2〜3週間に変わります。しかし本当の価値は、節約されたカレンダー時間だけではありません。それはエンジニアリングコンテキストの保持にあります。 チームが月曜日にテストし、火曜日に問題を特定し、水曜日にリスピンし、金曜日までに修正済みボードを受け取ることができれば、設計意図は新鮮なまま保たれます。誰も3週間前の自分のメモを読み返して、なぜ差動ペアを特定の方法で配線したのか思い出そうとする必要はありません。今日は、プロセスレベル......
めっきスルーホール技術が信頼性の高い多層PCB接続を実現する方法
多層PCBがすべての層をどのようにして保持しているのか、疑問に思ったことはありませんか?4層、8層、あるいは20層もの銅層を追加することはできますが、銅層間の信号を接続する確実な方法がなければ、それはただの非常に高価な文鎮にすぎません。めっきスルーホールはその信頼できる架け橋であり、長い間、多層PCB製造の縁の下の力持ちとして活躍してきました。2層のArduinoシールドから16層のサーバーマザーボードまで、例を挙げることができますが、めっきスルーホール技術は、あなたが扱うほぼすべての基板で静かに機能しています。 それは、信号が層間を移動するための銅で裏打ちされたトンネルを提供するだけでなく、スルーホール部品を保持するための強固な実装バレルも提供します。今日は、めっきスルーホールのプロセス全体、つまり穴あけから最終めっきまでをご案内します。また、ビアを信頼できるものにする設計ガイドラインを探求し、典型的な製造上の不具合を検証し、JLCPCBのような最新のファブリケーターが各プロセスを厳格に管理している方法を実演します。 多層PCBにおけるめっきスルーホールの基本的な役割 めっきスルーホールとは何か......
PCBのマウスバイト:きれいな分離とプロフェッショナルな仕上がりのための簡単な解決策
PCBを製造パネルから折り離した際、粗いギザギザのエッジが残ってしまい、あの何とも言えない気まずい衝撃を味わったことはありませんか?ご存じのとおり、当ラボでいくつかのパネル化基板を扱ったことがあれば、デパネリングが最終製品の成否を左右することを実感するはずです。ブレイクアウェイタブに沿って開けられた小さな穴の列、いわゆるPCBの「マウスバイト」は、基板を非常にきれいに分離する最も効率的な方法の一つであり、正しく行うことを学ぶのは賭けというより科学です。 CH32V003をベースにしたマイクロコントローラボードのような、わずか34.9mm×17.9mmの小さなプロジェクトでは、エッジスペースの1ミリメートルが重要です。タブの配置が不適切だと、USB コネクタ、プログラミングパッド、GPIOヘッダーと干渉する可能性があり、不適切に設計されたパーフォレーションパターンは、はんだ接合部のひび割れ、銅の欠け、あるいは単純に折り離しが困難になる原因となります。ここでは、配置や形状、製造精度、そして私たちの多くを悩ませてきた避けるべき落とし穴など、PCBパネル化のマウスバイト設計について知っておくべきすべての情......
CAMとは何か:コンピュータ支援製造の基礎
電子機器が進化し始めると、回路はより複雑で集積化されるようになります。以前は、これらの回路は手描きの紙を使って作られていましたが、デジタルエレクトロニクスの進化がその見方を変えました。今日では、設計図を作成する技術となったCAD(コンピュータ支援設計)があります。回路の機能を定義するだけで、今日ではソフトウェア上だけで簡単に回路を合成できます。ソフトウェアは非常に高度になり、実際の回路を見ることなく、プログラミングだけでデジタルフロー全体が可能になりました。 進化は設計だけでなく、製造にも及びます。技術がより高度になるにつれて、要件を満たすために高度な製造ツールが必要になります。これはコンピュータの関与によってのみ可能です。そこで登場するのがCAM、つまりコンピュータ支援製造です。CAMとは、設計図を現実に変換するプロセスに他なりません。今日の機械は人手なしで操作でき、さらにすべての機械が自動で動作するため、効率と生産性が向上します。この記事では、CAMとは何か、どのように機能するか、エレクトロニクスおよびPCB生産における役割、そして現代のエンジニアリングにもたらす利点について説明します。 CA......
デパネリングの謎を解く:効率的なPCB分離のための包括的ガイド
PCB(プリント基板)の分離は、デパネリングとも呼ばれ、製造プロセスにおける重要なステップであり、個々のPCBをより大きなパネルから分離する作業です。効率的かつ精密なPCB分離は、電子機器の品質、機能性、そして全体的な外観を確保するために極めて重要です。しかし、このプロセスは、PCB設計の複雑化や大量生産の需要の高まりに伴い、特に困難なものとなる可能性があります。この包括的なガイドでは、デパネリングプロセスを分かりやすく解説し、効率的なPCB分離を実現するための貴重な知見、技術、ベストプラクティスを提供します。 PCBパネライゼーションの理解 デパネリングを成功させるには、まずPCBパネライゼーションについてしっかりと理解することから始めることが不可欠です。ここでは、タブルーティング、Vスコアリング、ブレイクアウェイタブ、マウスバイト、点線やスコアラインなど、一般的に採用されている様々なパネライゼーション技術について詳しく解説します。各技術にはそれぞれ利点、考慮事項、適した用途があります。特定の要件に基づいて適切なパネライゼーション方法を選択することで、製造業者はその後のPCB分離プロセスを効率化......
高品質なPCBデパネリングにレーザー切断が不可欠な理由
パネル全体からPCBを分離するための最新かつ最も有望な方法の一つが、レーザーデパネリングです。適切な分離手順またはツールを使用して、デパネリングプロセス中に、すでに製造・実装済みのプリント基板(PCB)がパネルから切り出されます。レーザーデパネリングは、集束レーザービームを使用して材料を層ごとにアブレーションし、シンギュレーションプロセスを可能にします。以下のパートでは、適切なプロトコルと方法について検討します。 PCB製造におけるレーザーの使用法をご覧ください。 PCBデパネリングとは? 製造中に、より大きなパネルから複数の小さな個別基板を取り外すプロセスは、PCBデパネリングとして知られています。基板間のスペースが少ないため、パネルあたりの価値が高まります。また、余分な重量とサイズを削減するために、部品を互いに隣接して配置することもできます。単一の部品として製造することもできますが、PCBは通常、多数の基板を含む大きなパネルで構築されます。デパネリングは、手動、半自動、または完全自動で行うことができます。これによりスループットが低下し、機械的ソリューションに伴うツーリングと廃棄物収集の追加費用......