PCBのマウスバイト:きれいな分離とプロフェッショナルな仕上がりのための簡単な解決策
2 min
- マウスバイトの理解とPCBパネル化における役割
- 効果的なマウスバイトのための設計ベストプラクティス
- 信頼性の高いマウスバイトのための製造技術
- よくある問題とプロフェッショナルな解決策
- JLCPCBのマウスバイト製造における専門知識
- よくある質問(FAQ)
PCBを製造パネルから折り離した際、粗いギザギザのエッジが残ってしまい、あの何とも言えない気まずい衝撃を味わったことはありませんか?ご存じのとおり、当ラボでいくつかのパネル化基板を扱ったことがあれば、デパネリングが最終製品の成否を左右することを実感するはずです。ブレイクアウェイタブに沿って開けられた小さな穴の列、いわゆるPCBの「マウスバイト」は、基板を非常にきれいに分離する最も効率的な方法の一つであり、正しく行うことを学ぶのは賭けというより科学です。
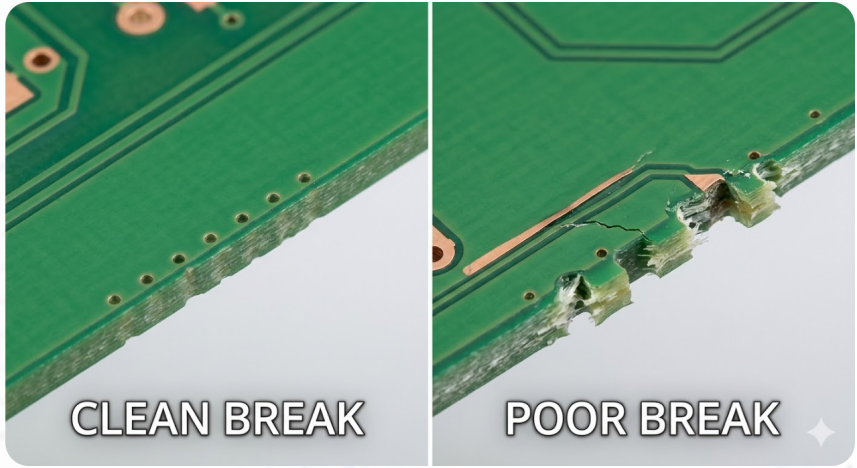
CH32V003をベースにしたマイクロコントローラボードのような、わずか34.9mm×17.9mmの小さなプロジェクトでは、エッジスペースの1ミリメートルが重要です。タブの配置が不適切だと、USB コネクタ、プログラミングパッド、GPIOヘッダーと干渉する可能性があり、不適切に設計されたパーフォレーションパターンは、はんだ接合部のひび割れ、銅の欠け、あるいは単純に折り離しが困難になる原因となります。ここでは、配置や形状、製造精度、そして私たちの多くを悩ませてきた避けるべき落とし穴など、PCBパネル化のマウスバイト設計について知っておくべきすべての情報をお伝えします。今日は、配置や形状から製造精度、よくある落とし穴まで、PCBパネル化のためのマウスバイト設計について知っておくべきことをすべて解説します。それでは始めましょう。
マウスバイトの理解とPCBパネル化における役割
マウスバイトとは何か、どのように機能するか
マウスバイトとは、通常直径0.5mm~0.6mmの小さな穴を密接に配置したもので、個々のPCB同士または周囲のパネルフレームに接続するブレイクアウェイタブに沿って一列に並べられます。機械的原理は単純です。重なり合うパーフォレーションがタブ材料に制御された弱い部分を作り出します。組立が完了した後、このパーフォレーションラインに沿って基板を折り離します。ちょうど冊子から切手シートを切り離すようなものです。各タブはルーティング段階で形成されます。CNCルーターが基板の輪郭を切削しますが、通常2mm~5mm幅の狭いブリッジを残します。
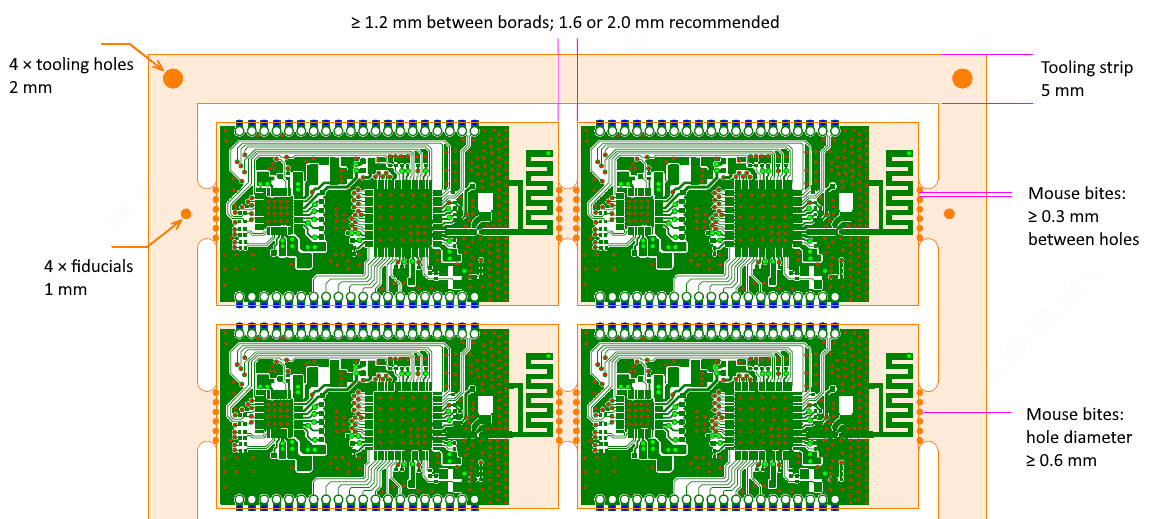
次に、これらのブリッジに沿ってマウスバイトのドリルパターンが配置され、SMTピックアンドプレースやリフローに十分な剛性を持ちながら、適度な手圧や簡単な工具で清潔に分離できる程度に弱いパネルが作られます。タブルーティングとマウスバイトドリリングの関係は重要です。ルーティングされたスロットが基板の輪郭を定義し、パーフォレーションが破断経路を定義します。これら2つの特徴がずれていると、不均一な破断や基板エッジに伝播する応力が発生します。
他のデパネリング方法より好まれる理由
Vスコアリングは最も頻繁に使用される代替方法で、ブレードでパネルの上下に直線状の溝を引きます。Vスコアリングは基板が直線的な辺を持つ矩形の場合に適していますが、輪郭が不規則な場合や辺にコネクタが密集している場合には不正確になります。マウスバイトに関連する利点は以下のとおりです:
- タブを周囲の任意の位置に配置できるため、非直線的および曲線的な基板輪郭に対応できます。
- 標準的なドリルビットでパーフォレーションを切削でき、専用のスコアリングブレードが不要なため、試作および中小量生産における工具の複雑さが軽減されます。
- SMTリフロー中の局所的なタブ強度を提供しながら、その後は手やペンチで簡単に分離できます。
- コネクタやエッジ実装部品を避けるようにタブを戦略的に配置できます。
CH32V003設計のように、一方のエッジにUSBコネクタ、別のエッジにプログラミングパッドがある基板では、マウスバイトを使用することで、機能インターフェースと干渉しない場所にのみタブを配置できます。エッジ全体に沿ったVスコアは、それらの領域をまっすぐに切断してしまいます。
効果的なマウスバイトのための設計ベストプラクティス
最適な配置、サイズ、間隔のガイドライン
最初の原則は単純です。タブは機械的に安全なエッジに配置し、繊細な部品やコネクタに接触しないようにします。CH32V003ボード(34.9mm×17.9mm)の場合、USBコネクタのエッジとプログラミング/リセットアクセスのエッジを避けることになります。代わりに、何もボーダー近くに立ち上がっていない長辺に沿って2~3個のタブを配置します。
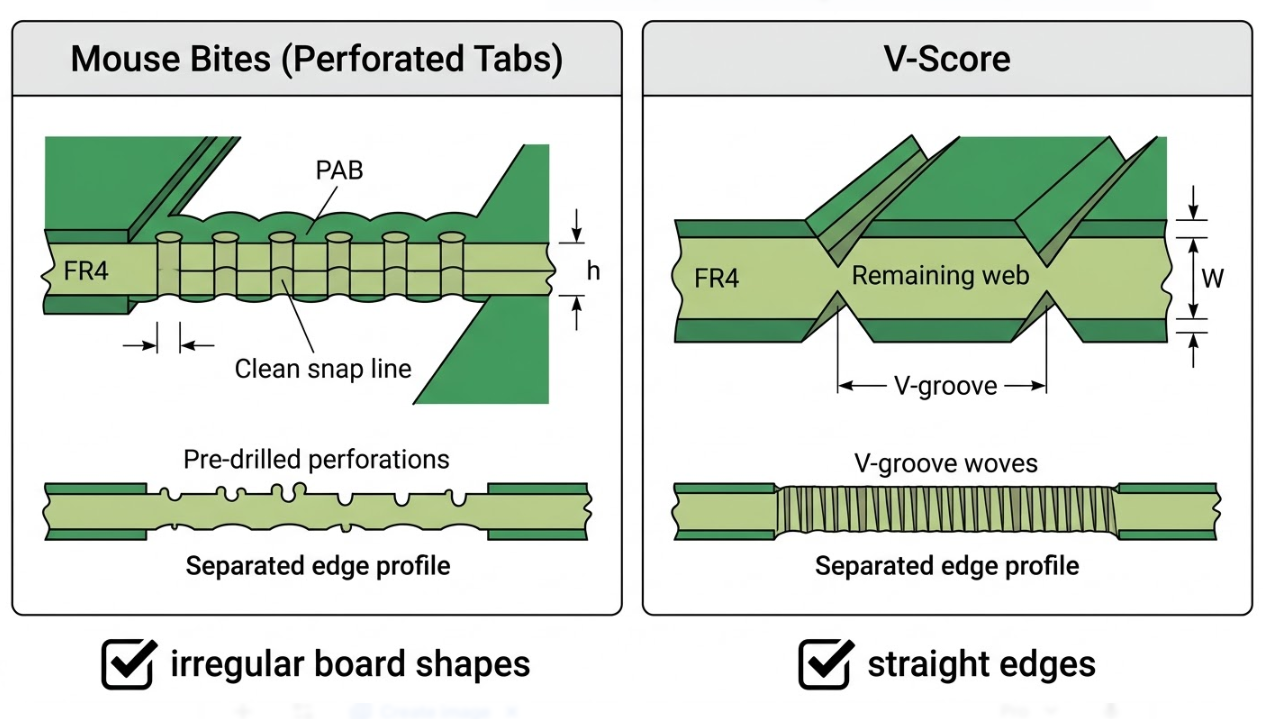
効果的なマウスバイト設計のための主要な寸法ガイドラインは以下のとおりです:
1.ドリルは0.5~0.6mmの範囲で使用します。細すぎるとタブが十分に曲がらず、広すぎると市場に出る前に折れてしまう可能性があります。
2.穴は中心間0.7~0.8mmの間隔を空けます。これにより実質的に接触状態となり、余分な金属を節約できます。
3.タブの幅に応じて、タブあたり5~8個の穴を使用します。3mmのタブは通常5個で折れ、5mmのタブは7~8個で折れます。
4.最後の穴と、基板側の銅トレース、パターン、その他何であれ銅部分との間には、常に少なくとも0.30~0.50mmの間隔を空けてください。
5.さらに、タブエッジと最寄りの部品またははんだパッドとの間に1.5mmのキープアウト距離を維持してください。
パネルレイアウトとタブルーティングとの統合
マウスバイトは、ルーティングされた基板輪郭、パネルフレーム(レール)、フィデューシャルマーク、ツーリングホールを含む、より大きなパネル化システムの一部です。タブルート輪郭とマウスバイトパーフォレーションを2つの別々の設計ステップとしてではなく、単一の統合された特徴として扱ってください。
CH32V003のような小さな基板では、6~10ユニットのパネルに対して基板あたり2個のタブで十分なことが多いです。3個のタブは両面リフローのために追加の剛性を提供します。このサイズの基板で3個を超えるタブは、デパネリングを不必要に困難にします。以下の表は、基板サイズに基づく推奨タブ構成をまとめたものです:
| 基板の最長辺 | 推奨タブ数 | タブ幅 | タブあたりの穴数 |
|---|---|---|---|
| < 25 mm | 2 | 2 - 3 mm | 4 - 5 |
| 25 - 50 mm | 2 - 3 | 3 - 4 mm | 5 - 6 |
| 50 - 100 mm | 3 - 4 | 3 - 5 mm | 5 - 8 |
| > 100 mm | 4 - 6 | 4 - 5 mm | 6 - 8 |
最長辺が約35mmのCH32V003ボードでは、幅3mmで各5~6個の穴を持つ2~3個のタブが最適です。これらのタブはUSBコネクタとプログラミングヘッダーから離れた2つの長辺に配置します。これにより、基板がまだパネル内にある間も機能インターフェースへの完全なアクセスが維持され、デパネリング前のパネル内プログラミングや機能テストに役立ちます。
信頼性の高いマウスバイトのための製造技術
精密ドリリングとパーフォレーション制御
率直に言えば、マウスバイトパターンの品質全体は、ドリリングの精度によって決まります。支配的な2つの要因は、ドリル直径の一貫性と、ルーティングされたタブ輪郭に対する穴の位置合わせです。ビットがプログラムされた位置から0.1mmでもずれると、パーフォレーションラインがずれ、破断経路が制御不能になります。
ピッチの一貫性、つまり穴間の中心間距離も同様に重要です。この間隔がばらつくと、タブの一部が他より広くなり、デパネリングを試みると一部の部分に他の部分より多くの応力がかかります。見逃してはならない事実が一つあります。ドリルパターンはルーティングされたスロットに対応していなければなりません。穴はタブ幅の中央に開けられるべきです。片側にずれると、破断経路が歪み、分離後の後処理が面倒になり、筐体の嵌合不良を引き起こす可能性があります。
基板へのダメージなしでクリーンなブレイクアウェイを確保する
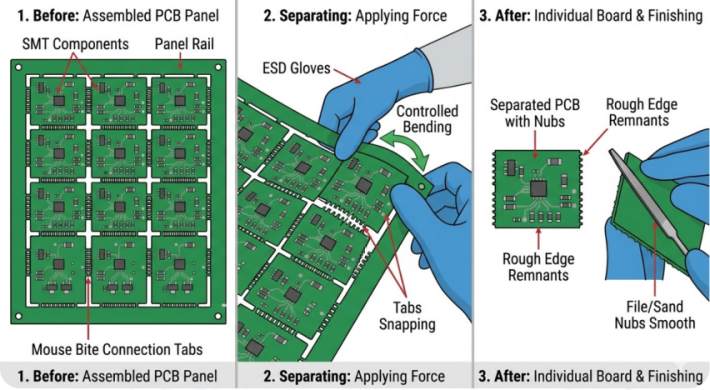
完璧なドリリングであっても、デパネリング工程自体にリスクが伴います。目標は、パーフォレーションラインに沿ったクリーンな破断で、残留材料を最小限に抑え、基板本体へのダメージをゼロにすることです。そのための計画方法は以下のとおりです:
- 重要なトレースと部品は、最寄りのタブエッジから少なくとも1.5mm離してください。このバッファは、破断ゾーンから基板ラミネートに伝播する可能性のあるマイクロクラックから保護します。
- 破断後のエッジ後処理戦略を計画してください。細目のサンドペーパー(220番)で軽く磨くことで、ソルダーマスクを損傷することなく残った突起を除去できます。
- 試作段階でデパネリング方法を検証してください。3個以上のタブの場合、フラッシュカットペンチやデパネリング治具の方が手で折るよりも制御された結果が得られます。
- 基板を分離するために決してねじらないでください。常にタブラインに垂直な曲げ力を加えてください。ねじりは、タブから数ミリメートル離れたはんだ接合部にひび割れを引き起こす可能性のあるねじり応力を導入します。
CH32V003ボードの場合、小さなサイズと2~3個のタブ構成を考慮すると、フラッシュカットペンチでの手動分離が適切に機能します。パネルフレームを掴み、下から基板を支え、一定の下向きの圧力を加えます。基板はクリーンなパチッという音とともに外れるはずです。
よくある問題とプロフェッショナルな解決策
バリ、ひび割れ、不完全な破断の防止
3つの問題が生産におけるマウスバイトの失敗の大部分を占めています。それぞれに直接対処しましょう。
バリ:切断部に残る厄介な繊維状の粗さです。パーフォレーションに使用される穴が広すぎると、厚いFR4ブリッジがきれいに切断されずに引き裂かれるため、目立つようになります。解決策は?穴ピッチを約0.7~0.75mmに減らし、指で折るのではなくフラッシュカットペンチを使用することです。
ひび割れ:破断線がタブを越えて基板に達し、トレースやはんだ接合部を損傷する可能性があります。通常、タブが銅に近すぎるか、タブが少なすぎて過度の破断力を強いられることが原因です。銅のキープアウトを少なくとも0.5mmに増やし、力を分散するためにタブを追加することを検討してください。
不完全な破断:タブが完全に分離せず、過度の力を必要とします。これは穴間の材料のウェブが強すぎる場合に発生します。穴の数を増やすか、ピッチを減らすか、ドリル直径を0.5mmから0.55mmに広げてください。
強度と分離の容易さのバランス
マウスバイト設計における根本的な緊張関係はここにあります。パネルは自動組立のハンドリングコンベア、ピックアンドプレースの真空ノズル、リフロー炉の振動に耐えられる十分な強度が必要です。しかし、その後人間や簡単な工具で損傷なく基板を分離できる程度に弱くなければなりません。
タブが弱すぎると、組立中に基板が外れる可能性があります。リフロー炉内の緩んだ基板はコンベアを詰まらせ、生産ラインを停止させます。タブが強すぎると、デパネリング工程で基板がたわみ、はんだ接合部に応力がかかり、破断ゾーン付近での層間剥離のリスクがあります。
以下の表はトレードオフをまとめたものです:
| パラメータ | 弱すぎる | 強すぎる |
|---|---|---|
| 症状 | リフローやハンドリング中に基板が外れる | 分離に過度の力を要する |
| 根本原因 | 穴が多すぎる、ドリルが大きすぎる、タブが狭すぎる | 穴が少なすぎる、ピッチが広すぎる、タブが広すぎる |
| 修正方法 | 穴を1~2個減らし、タブ幅を0.5mm増やす | 穴を1~2個追加し、ピッチを0.05~0.1mm減らす |
JLCPCBのマウスバイト製造における専門知識
高度なパネル化とデパネリング機能
パネル化された設計をJLCPCBにアップロードすると、同社のシステムがパネル構造を認識し、タブ配置、マウスバイト形状、レール寸法に関するフィードバックを提供します。同社のガイドラインは数百万のパネルで検証されたパーフォレーションパターンを推奨しているため、実証済みの製造データに基づいて構築できます。
実用的なヒント:「USBエッジやプログラミングヘッダーエッジにタブを配置しない」といった明確な注記をすると、レビューサイクルを節約し、ブレイクアウェイタブの誤配置を防げます。JLCPCBはまた、単一パネルでの混合方法、つまり直線エッジにはVスコア、不規則な部分にはマウスバイトにも対応しています。
一貫した品質による高歩留まり生産
JLCPCBは、一貫したドリル直径、校正されたピッチ間隔、制御されたルーティング深さのための標準化されたパネルルールを採用しています。1,000枚目のパネルのタブ形状は1枚目と一致します。これによりオペレーター依存の破断ばらつきが排除され、歩留まりに直結します。
100枚でも10,000枚でもCH32V003ボードを製造する場合、最初のパネルから最後のパネルまで破断品質は均一に保たれます。すべてのタブが同じ力で破断し、同じ最小限の残留物を残すとき、デパネリング工程は予測可能で迅速になります。
設計レビューから最終納品までの完全サポート
JLCPCBのエンジニアリングチームは、生産前レビュー中にパネルレイアウトも評価し、部品に近すぎるタブ、弱いパーフォレーションパターン、コンベア搬送に狭すぎるレール寸法などを指摘します。
CH32V003ボードの場合、パネルレイアウトがレビューを通過し、パイロット実行でクリーンな結果が得られれば、再利用可能なパネルテンプレートが完成します。将来の基板改訂では、マウスバイト形状を再認定することなく同じ構成を再利用でき、その後の注文ごとに時間とコストを節約できます。
よくある質問(FAQ)
Q: マウスバイトとVスコア:それぞれいつ使うべきですか?
基板のすべての辺が直線で、周囲1mm以内に部品がない場合はVスコアリングを使用します。不規則な輪郭、内部カットアウト、エッジ付近のコネクタがある場合はマウスバイトを選択します。多くの設計ではハイブリッドアプローチが有効です:直線エッジにはVスコア、複雑な部分にはマウスバイト。
Q: 小型MCUボードは生産パネルに何個のタブが必要ですか?
CH32V003(34.976 mm x 17.998 mm)のような30~50mm範囲の基板では、2~3個のタブが理想的です。片面リフローには2個で十分です。両面組立を行う場合や、デパネリング前に頻繁に取り扱われる場合は3個目のタブを追加してください。このサイズの基板で3個を超えるタブは、手動分離を不必要に困難にします。
Q: USBやコネクタが多い領域付近でのエッジ欠けを避けるにはどうすればよいですか?
タブはコネクタエッジから完全に離してください。コネクタ付近にタブを配置する必要がある場合は、キープアウトを少なくとも2mmに増やし、穴の数を1~2個減らしてください。デパネリング後、軽くサンディングすることで、近くのはんだ接合部にリスクを与えることなく残った突起をきれいに除去できます。
Q: Q. 試作と量産で同じマウスバイト形状を使用できますか?
はい、そうすべきです。試作段階でパーフォレーションパターン(例えば、3mmのタブに直径0.5mm、ピッチ0.75mmの5個の穴)を検証したら、量産でもまったく同じ形状を使用してください。これにより、パイロットから量産への移行における変動要因がまた一つ排除されます。
学び続ける
クイックターンPCBのガイド:迅速なプロトタイプと信頼性の高い生産
PCBの到着を待つ間に、チームがどれだけの無駄なエンジニアリング時間を費やしているか計算したことはありますか?標準的な基板製造の納期が2〜3週間で、設計に3回のリビジョンサイクルが必要な場合、ブレイクアウトボード以外の何かにとっては控えめな数字です。それだけで6〜9週間の待ち時間が発生することになります。これはスケジューリングの問題ではありません。モメンタムを殺す要因であり、まさにこれがクイックターンPCB製造が「あると便利」からハードウェア開発における戦略的武器へと移行した理由です。計算は単純です。各リビジョンサイクルを2週間から2〜3日に短縮すれば、9週間の反復作業が全体で約2〜3週間に変わります。しかし本当の価値は、節約されたカレンダー時間だけではありません。それはエンジニアリングコンテキストの保持にあります。 チームが月曜日にテストし、火曜日に問題を特定し、水曜日にリスピンし、金曜日までに修正済みボードを受け取ることができれば、設計意図は新鮮なまま保たれます。誰も3週間前の自分のメモを読み返して、なぜ差動ペアを特定の方法で配線したのか思い出そうとする必要はありません。今日は、プロセスレベル......
めっきスルーホール技術が信頼性の高い多層PCB接続を実現する方法
多層PCBがすべての層をどのようにして保持しているのか、疑問に思ったことはありませんか?4層、8層、あるいは20層もの銅層を追加することはできますが、銅層間の信号を接続する確実な方法がなければ、それはただの非常に高価な文鎮にすぎません。めっきスルーホールはその信頼できる架け橋であり、長い間、多層PCB製造の縁の下の力持ちとして活躍してきました。2層のArduinoシールドから16層のサーバーマザーボードまで、例を挙げることができますが、めっきスルーホール技術は、あなたが扱うほぼすべての基板で静かに機能しています。 それは、信号が層間を移動するための銅で裏打ちされたトンネルを提供するだけでなく、スルーホール部品を保持するための強固な実装バレルも提供します。今日は、めっきスルーホールのプロセス全体、つまり穴あけから最終めっきまでをご案内します。また、ビアを信頼できるものにする設計ガイドラインを探求し、典型的な製造上の不具合を検証し、JLCPCBのような最新のファブリケーターが各プロセスを厳格に管理している方法を実演します。 多層PCBにおけるめっきスルーホールの基本的な役割 めっきスルーホールとは何か......
PCBのマウスバイト:きれいな分離とプロフェッショナルな仕上がりのための簡単な解決策
PCBを製造パネルから折り離した際、粗いギザギザのエッジが残ってしまい、あの何とも言えない気まずい衝撃を味わったことはありませんか?ご存じのとおり、当ラボでいくつかのパネル化基板を扱ったことがあれば、デパネリングが最終製品の成否を左右することを実感するはずです。ブレイクアウェイタブに沿って開けられた小さな穴の列、いわゆるPCBの「マウスバイト」は、基板を非常にきれいに分離する最も効率的な方法の一つであり、正しく行うことを学ぶのは賭けというより科学です。 CH32V003をベースにしたマイクロコントローラボードのような、わずか34.9mm×17.9mmの小さなプロジェクトでは、エッジスペースの1ミリメートルが重要です。タブの配置が不適切だと、USB コネクタ、プログラミングパッド、GPIOヘッダーと干渉する可能性があり、不適切に設計されたパーフォレーションパターンは、はんだ接合部のひび割れ、銅の欠け、あるいは単純に折り離しが困難になる原因となります。ここでは、配置や形状、製造精度、そして私たちの多くを悩ませてきた避けるべき落とし穴など、PCBパネル化のマウスバイト設計について知っておくべきすべての情......
CAMとは何か:コンピュータ支援製造の基礎
電子機器が進化し始めると、回路はより複雑で集積化されるようになります。以前は、これらの回路は手描きの紙を使って作られていましたが、デジタルエレクトロニクスの進化がその見方を変えました。今日では、設計図を作成する技術となったCAD(コンピュータ支援設計)があります。回路の機能を定義するだけで、今日ではソフトウェア上だけで簡単に回路を合成できます。ソフトウェアは非常に高度になり、実際の回路を見ることなく、プログラミングだけでデジタルフロー全体が可能になりました。 進化は設計だけでなく、製造にも及びます。技術がより高度になるにつれて、要件を満たすために高度な製造ツールが必要になります。これはコンピュータの関与によってのみ可能です。そこで登場するのがCAM、つまりコンピュータ支援製造です。CAMとは、設計図を現実に変換するプロセスに他なりません。今日の機械は人手なしで操作でき、さらにすべての機械が自動で動作するため、効率と生産性が向上します。この記事では、CAMとは何か、どのように機能するか、エレクトロニクスおよびPCB生産における役割、そして現代のエンジニアリングにもたらす利点について説明します。 CA......
デパネリングの謎を解く:効率的なPCB分離のための包括的ガイド
PCB(プリント基板)の分離は、デパネリングとも呼ばれ、製造プロセスにおける重要なステップであり、個々のPCBをより大きなパネルから分離する作業です。効率的かつ精密なPCB分離は、電子機器の品質、機能性、そして全体的な外観を確保するために極めて重要です。しかし、このプロセスは、PCB設計の複雑化や大量生産の需要の高まりに伴い、特に困難なものとなる可能性があります。この包括的なガイドでは、デパネリングプロセスを分かりやすく解説し、効率的なPCB分離を実現するための貴重な知見、技術、ベストプラクティスを提供します。 PCBパネライゼーションの理解 デパネリングを成功させるには、まずPCBパネライゼーションについてしっかりと理解することから始めることが不可欠です。ここでは、タブルーティング、Vスコアリング、ブレイクアウェイタブ、マウスバイト、点線やスコアラインなど、一般的に採用されている様々なパネライゼーション技術について詳しく解説します。各技術にはそれぞれ利点、考慮事項、適した用途があります。特定の要件に基づいて適切なパネライゼーション方法を選択することで、製造業者はその後のPCB分離プロセスを効率化......
高品質なPCBデパネリングにレーザー切断が不可欠な理由
パネル全体からPCBを分離するための最新かつ最も有望な方法の一つが、レーザーデパネリングです。適切な分離手順またはツールを使用して、デパネリングプロセス中に、すでに製造・実装済みのプリント基板(PCB)がパネルから切り出されます。レーザーデパネリングは、集束レーザービームを使用して材料を層ごとにアブレーションし、シンギュレーションプロセスを可能にします。以下のパートでは、適切なプロトコルと方法について検討します。 PCB製造におけるレーザーの使用法をご覧ください。 PCBデパネリングとは? 製造中に、より大きなパネルから複数の小さな個別基板を取り外すプロセスは、PCBデパネリングとして知られています。基板間のスペースが少ないため、パネルあたりの価値が高まります。また、余分な重量とサイズを削減するために、部品を互いに隣接して配置することもできます。単一の部品として製造することもできますが、PCBは通常、多数の基板を含む大きなパネルで構築されます。デパネリングは、手動、半自動、または完全自動で行うことができます。これによりスループットが低下し、機械的ソリューションに伴うツーリングと廃棄物収集の追加費用......