クリーンなPCB分離の実現:プロフェッショナルなデパネリングの利点
2 min
- 分板がPCB生産における重要な工程である理由
- 主要な分板方法とその用途
- プロジェクトに適した分板方法の選択
- 一般的な分板の課題と専門的な解決策
- JLCPCBの高度な分板機能
- PCB分板に関するFAQ
重要なポイント
きれいな分板は重要な最終工程です。不適切な分割はマイクロクラック、トレース/はんだ接合部の損傷、層間剥離、粗いエッジを引き起こす可能性があります。外形、材料/厚さ、部品のエッジクリアランス、生産量、要求されるエッジ品質に基づいて早い段階で方法を選択してください。直線的な高速カットにはVスコアリング、複雑な形状にはルーティング、壊れやすい設計やエッジ制約のある設計にはレーザーを選択し、IPC基準に従って管理と検査を行います。
パネルからPCBを折り取った際に、粗いエッジ、基板外形に沿った小さな亀裂、あるいはエッジに沿ったトレースを走るヘアラインクラックを見つけたことはありませんか?それは分板が不良であるときに起こることです。これはPCB製造における最後の大きな機械的工程ですが、エンジニアがプロジェクトを設計する際に最も軽視されがちな工程の一つでもあります。生産プロセスでは、PCBは取り扱いの容易さと自動組立を促進するために、より大きなパネル上に小さなグループで組み立てられます。しかし、はんだ付けと検査が完了した後、それらの基板はきれいな方法で分離する必要があります。
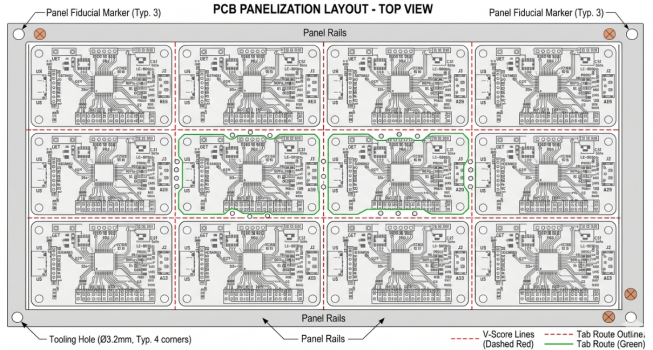
不適切な分板プロセスは、製造プロセスで行われた細心の作業をすべて無駄にし、ストレスフラクチャー、層間剥離、外観上の欠陥を追加する可能性があります。今日は、主要なPCB分板技術、トレードオフ、および注意すべき落とし穴について説明します。プロトタイプを作成する場合でも、数千台の生産に移行する場合でも、分板を学ぶことで、パネル設計と方法の選択に関してより賢明な決定を下せるようになります。
分板がPCB生産における重要な工程である理由
分板は基板を二つに引き裂くだけの単純なプロセスと想像されがちですが、実際ははるかに複雑です。基板の信頼性、エッジ品質、長期的な電気的性能は、使用する方法とその実施の良し悪しに直接依存します。
パネル化後の分板の役割
PCB製造では、個々の基板設計をより大きなパネル上に配置し、自動SMTライン、リフロー炉、ウェーブはんだ付けシステムを使用して処理します。このパネル化のステップは、効率の管理とコスト削減に必要です。組立後、機械的ストレス、熱的損傷、寸法変化を引き起こすことなく、各基板をパネルから剥がす必要があります。公差は非常に狭く、エッジ精度は方法によっては0.1〜0.5 mm程度の場合があります。
不適切な分離が最終基板品質に及ぼすリスク
不適切な分板の影響は即座に現れることもあれば、数ヶ月後に現場で明らかになることもあります。
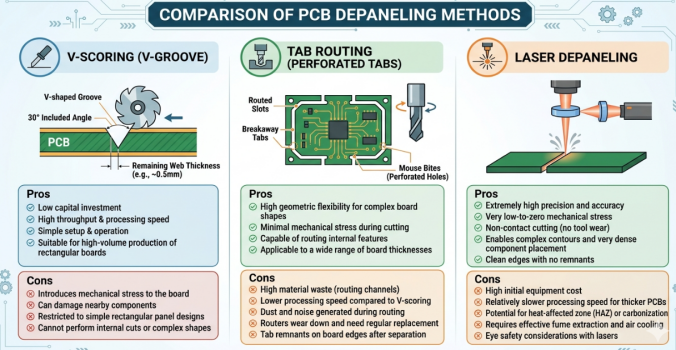
- 基板内のマイクロクラック:過負荷によりラミネートに微細な亀裂が生じ、基板の構造強度が低下します。
- 銅トレースの損傷:基板エッジから0.3 mm未満のトレースは、粗い分離が発生すると引き裂かれる可能性があります。
- はんだ接合部のストレス:エッジに沿ったBGAおよびQFN接合部は、曲げ応力により亀裂が生じ、断続的な接続を引き起こす可能性があります。
- 層間剥離:制御されていない切断力により、基板周囲全体にわたって銅-ラミネート界面が分離する可能性があります。
IPC-A-600のクラス3高信頼性基板では、測定可能な層間剥離、バリ、または規定の限界を超える繊維露出のない、きれいで滑らかなエッジが要求されます。
主要な分板方法とその用途
直線的でコスト効率の良い分離のためのVスコアリング
最も古く、最も安価なPCB分板方法の一つがVスコアリングです。製造プロセスでは、分離ラインに沿ってパネルの上面と下面にV字型の切り込みが入れられます。溝は通常、基板の厚さの3分の1を両側から切り込み、組立中にパネルを保持する細いウェブが残ります。
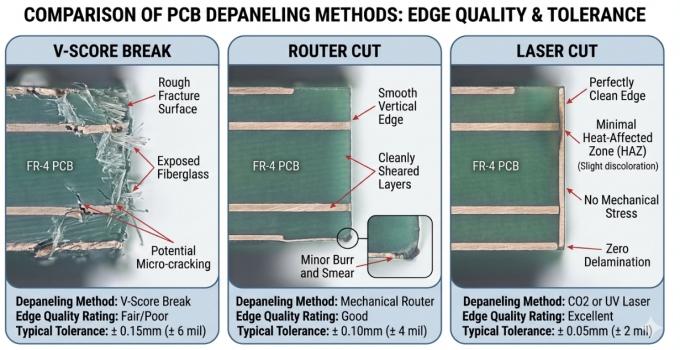
その後、基板はパネルを円形回転ブレードに通すPCB分板機に通すか、制御された曲げ力を加えることによって分離されます。主な仕様は以下の通りです。
- スコア角度:通常30度、45度、または60度
- 残存ウェブ厚さ:通常0.2〜0.5 mm(一般的に基板全体の厚さの3分の1)
- 基板厚さ範囲:0.8 mm〜3.0 mm
- 部品のエッジクリアランス:Vスコアラインから最低1.0 mmを推奨
主な制限は、Vスコアリングが直線カットのみをサポートすることです。曲線、不規則な外形、または内部カットアウトには別の方法が必要です。
複雑な形状のためのルーティングとタブルーティング
基板外形に曲線や不規則な形状が含まれる場合、タブルーティングが好ましい選択です。パネルフレームは、通常1.5〜3.0 mm幅の小さなブレイクアウェイタブ(またはマウスバイト)によって個々の基板に接続され、非めっき穴で制御された弱点を形成します。
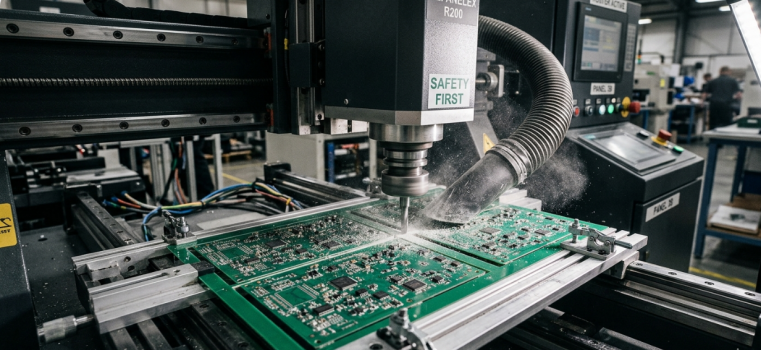
高速超硬ビット(20,000〜60,000 RPM)がPCB分板ルーターで使用され、これらのタブを0.1 mm以内の精度で切断します。この利点は以下の通りです。
- 曲線、ノッチ、内部カットアウトを含む複雑な基板形状をサポート
- 0.4 mmから3.0 mm以上の基板厚さに対応
- バリが最小限の比較的きれいなエッジを残す
- リジッドFR4、メタルコア、CEM基板に対応
犠牲になるのは速度です。ルーティングはVスコア分離ほど速くなく、ブレイクアウェイタブによって残された小さな突起は二次仕上げが必要な場合があります。もう一つの要因は粉塵の発生で、繊細な部品の周囲には適切な集塵システムを使用する必要があります。
高精度および壊れやすい基板のためのレーザー分板
レーザー分板は、最高の精度とソフトな分離を確保するための最良の選択肢です。レーザービームはPCB材料に集光され、機械的接触なしで切断し、基板にほとんどストレスを与えず、非常にきれいなエッジを提供します。
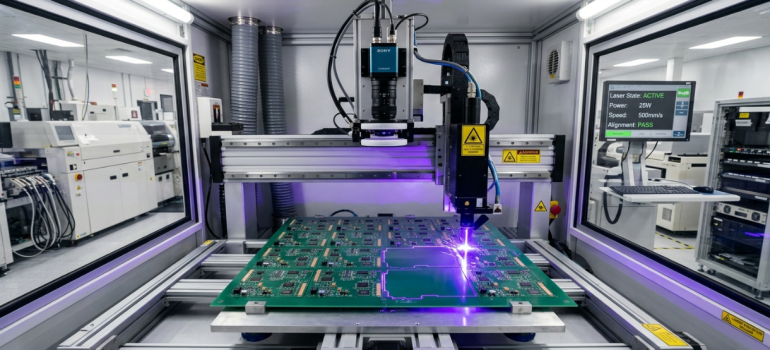
レーザー分板は特に以下の場合に有用です。
- 超薄型(0.4 mm未満)で機械的ルーティング力に耐えられない基板
- 基板が柔軟でクランプが困難なフレックスおよびリジッドフレックス回路
- 部品が基板エッジから0.2 mm以内に近接している場合
- バリのない、炭化のないエッジが必要な医療または航空宇宙用途
UVレーザー(通常波長355 nm)は、CO2レーザーと比較して熱影響部(HAZ)が小さいため好まれます。カーフは20〜50マイクロメートルと非常に細く、材料の無駄が少なく、パネル内の基板のネストを小さくできます。
主な欠点はコストとスループットです。レーザーシステムは機械式と比較して非常に高価で、厚い基板の切断では遅くなります。中〜大量生産の標準FR4では、ルーティングまたはVスコアリングの方が依然として実用的です。
プロジェクトに適した分板方法の選択
適切な方法の選択は、万能の決定ではありません。間違った選択をすると、必要以上にコストがかかるか、基板品質が損なわれる可能性があります。
基板の厚さ、材料、生産量などの要因
以下の表は、3つの方法が主要な選択基準でどのように比較されるかをまとめたものです。
| 要因 | Vスコアリング | タブルーティング | レーザー分板 |
|---|---|---|---|
| 基板形状 | 直線のみ | 曲線を含む任意の形状 | 曲線を含む任意の形状 |
| 厚さ範囲 | 0.8 - 3.0 mm | 0.4 - 3.0+ mm | 0.1 - 1.6 mm(一般的) |
| エッジ精度 | +/- 0.2 mm | +/- 0.1 mm | +/- 0.05 mm |
| 機械的ストレス | 中程度(曲げ力) | 低〜中程度 | 実質的にゼロ |
| 部品のエッジクリアランス | 最低1.0 mm | 最低0.5 mm | 最低0.2 mm |
| 材料適合性 | FR4、CEM-1 | FR4、MCPCB、CEM | FR4、フレックス、リジッドフレックス |
| ツーリングコスト | 低 | 中程度 | 高 |
| 最適な生産量範囲 | 中〜高 | 低〜高 | 低〜中 |
基板材料も重要です。標準FR4は3つの方法すべてと相性が良いです。メタルコアPCBは金属層の硬度のため、ルーティングに適しています。フレキシブルポリイミド回路は、引き裂きや変形を避けるためにほぼ常にレーザー分板が必要です。
速度、コスト、エッジ品質のバランス
生産量が多く、基板が単純な長方形の場合、Vスコアリングはコストと速度の面で勝るものはありません。不規則な形状のプロトタイプや少量生産の場合、タブルーティングは柔軟性とコストの最良のバランスを提供します。材料の脆弱性、極端な部品とエッジの近接、または厳しいエッジ要件が要求する場合、レーザー分板は経済的に理にかなっています。
実用的な意思決定フレームワークは以下の通りです。
1. 基板外形を定義します。純粋に長方形の場合、Vスコアリングがデフォルトです。
2. エッジ付近の部品配置を確認します。0.5 mm以内の部品はVスコアリングを除外します。
3. 厚さと材料を評価します。フレックス回路と超薄型基板はレーザーに傾きます。
4. 生産量を考慮します。大量生産はVスコアリングまたはルーティングに有利です。複雑な形状の少量生産はルーティングに有利です。
5. エッジ品質のニーズを評価します。突起のない完全に滑らかなエッジにはレーザー分板が必要です。
一般的な分板の課題と専門的な解決策
バリ、亀裂、機械的ストレスの防止
バリは切断後に基板エッジに残る小さな隆起した尾根で、ルータービットが摩耗している場合や送り速度が高すぎる場合に最も一般的です。これらは単なる外観上の問題ではありません。バリは筐体の嵌合を妨げ、コンフォーマルコーティングの完全性を損ない、導電性の破片が剥がれ落ちた場合に短絡のリスクを生み出す可能性があります。
亀裂と機械的ストレスはより潜在的な問題です。Vスコア分離中に、残存ウェブが薄すぎると、取り扱い中に基板が早期に破損する可能性があります。厚すぎると、過剰な力が曲げ応力として基板に放射されます。IPC-2221は、ストレスによる損傷を最小限に抑えるために、分離ラインと最も近い銅フィーチャーとの間に適切なクリアランスを維持することを推奨しています。
専門的な解決策は以下の通りです。
- 交換間隔を定めた、定期的にメンテナンスされた鋭利なツーリングの使用
- パネルの剛性ときれいな分離のバランスを取るためのVスコア深さの最適化
- 分離力を均等に分散するための制御された治具サポートの適用
- IPC-A-600エッジ品質基準に従った分板後の検査の実施
層間剥離のないきれいなエッジの確保
層間剥離は、PCBラミネート層が基板エッジに沿って分離し始めるときに発生します。これは特に多層基板で問題となり、露出した内部層が湿気の浸入を招き、時間の経過とともに導電性陽極フィラメント(CAF)の成長につながる可能性があります。
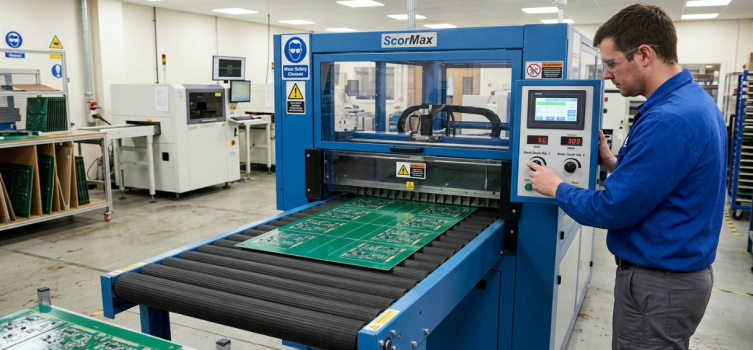
エッジの層間剥離を防ぐには、プロセス全体にわたる注意が必要です。
- 弱く結合したラミネートは分離しやすいため、適切なラミネーション品質の維持
- 切断エッジでの過剰な熱を避けるための、ルーティングに適した送り速度とRPMの使用
- 応力集中を避けるための、仕様内でのVスコア角度と深さの維持
- レーザー分板の場合、樹脂損傷を防ぐための出力と速度の制御
これが、ほとんどの生産ワークフローが組立とリフロー完了後に分板を行う理由でもあります。リフロー前の分板は粗いエッジを残し、高いはんだ付け温度がそれをさらに進展させる可能性があります。
手頃で高品質なPCB製造
製造、組立、部品のオールインワンソリューションで時間とコストを節約。ベンダー調整を減らし、分割出荷を避け、予算を圧迫することなく一貫した信頼性の高い品質を実現します。無料見積もりを取得 >
JLCPCBの高度な分板機能
複数の分板技術に対応する精密機器
JLCPCBは一つの屋根の下で、専用のVスコアリングライン、CNCルーティングステーション、レーザー分板ラインを運用しています。直線的なVスコア分離が必要な設計でも、ブレイクアウェイタブを備えた複雑なルーティング外形でも、適切な機器を見つけて厳しい公差で維持することができます。ルーティングシステムには、エッジの品質を確保するために自動工具摩耗監視を備えた高精度スピンドルが装備されています。Vスコアリングの場合、ブレードの位置合わせと溝の深さはセットアップ時およびバッチ中にチェックされます。
損傷のない結果のための統合品質管理
JLCPCBでの分板プロセスは、全体的な品質管理プロセスの一部です。分離された基板は、エッジの完全性、寸法精度、層間剥離や亀裂がないことを確認するために、目視検査とAOIにかけられます。これはIPC-A-600クラス2およびクラス3の検査要件に準拠しています。分板に欠陥が認められた場合、製造およびパネル化チームへのフィードバックループにより、症状ではなく根本原因で問題が解決されることが保証されます。
プロトタイプから大量生産までのスケーラブルなソリューション
わずか$2からのプロトタイプ注文では、5枚のバッチにも10,000枚の生産実行にも同じ分板精度が適用されます。DFMレビューも、タブ配置とVスコアラインの最適化を支援し、製造開始前に潜在的な分板の問題を捉えます。これらの原則を実践に移したい場合、JLCPCBの統合PCB製造および組立サービスにより、設計ファイルからきれいに分離された完全組立済み基板へと簡単に進むことができます。
PCB分板に関するFAQ
Q: PCB製造における分板とは何ですか?
分板とは、組立完了後に個々のPCBをより大きな生産パネルから分離するプロセスです。使用または統合の準備が整った個々の基板を提供する最後の機械的ステップです。
Q: Vスコアリングとタブルーティングの違いは何ですか?
Vスコアリングは直線に沿ってV字型の溝を切り、組立後に基板を折り離します。タブルーティングはブレイクアウェイタブとCNCルーターを使用して基板を切り離します。Vスコアリングは長方形基板では高速ですが、タブルーティングは複雑な形状や曲線に対応します。
Q: レーザー分板は厚いFR4基板に使用できますか?
レーザー分板は約1.6 mm厚までの基板で最も効果的です。より厚い基板では、切断速度が低下し、熱影響部が増加します。1.6 mm以上ではルーティングまたはVスコアリングの方が実用的です。
Q: 分板ははんだ接合部の信頼性に影響しますか?
不適切に行われた場合は影響する可能性があります。分離中の過剰なストレスは、近くのはんだ接合部に曲げ力を伝達する可能性があります。BGAおよびQFNパッケージが最も脆弱です。適切な治具と十分なエッジクリアランスにより、このリスクを最小限に抑えることができます。
Q: 分板品質を規定するIPC規格は何ですか?
IPC-A-600は基板エッジの許容基準を定義しています。IPC-2221はエッジと銅フィーチャー間のクリアランスに関する設計ガイドラインを提供しています。IPC-A-610は分板関連の損傷を含む、組立済み基板の許容基準をカバーしています。
学び続ける
クイックターンPCBのガイド:迅速なプロトタイプと信頼性の高い生産
PCBの到着を待つ間に、チームがどれだけの無駄なエンジニアリング時間を費やしているか計算したことはありますか?標準的な基板製造の納期が2〜3週間で、設計に3回のリビジョンサイクルが必要な場合、ブレイクアウトボード以外の何かにとっては控えめな数字です。それだけで6〜9週間の待ち時間が発生することになります。これはスケジューリングの問題ではありません。モメンタムを殺す要因であり、まさにこれがクイックターンPCB製造が「あると便利」からハードウェア開発における戦略的武器へと移行した理由です。計算は単純です。各リビジョンサイクルを2週間から2〜3日に短縮すれば、9週間の反復作業が全体で約2〜3週間に変わります。しかし本当の価値は、節約されたカレンダー時間だけではありません。それはエンジニアリングコンテキストの保持にあります。 チームが月曜日にテストし、火曜日に問題を特定し、水曜日にリスピンし、金曜日までに修正済みボードを受け取ることができれば、設計意図は新鮮なまま保たれます。誰も3週間前の自分のメモを読み返して、なぜ差動ペアを特定の方法で配線したのか思い出そうとする必要はありません。今日は、プロセスレベル......
めっきスルーホール技術が信頼性の高い多層PCB接続を実現する方法
多層PCBがすべての層をどのようにして保持しているのか、疑問に思ったことはありませんか?4層、8層、あるいは20層もの銅層を追加することはできますが、銅層間の信号を接続する確実な方法がなければ、それはただの非常に高価な文鎮にすぎません。めっきスルーホールはその信頼できる架け橋であり、長い間、多層PCB製造の縁の下の力持ちとして活躍してきました。2層のArduinoシールドから16層のサーバーマザーボードまで、例を挙げることができますが、めっきスルーホール技術は、あなたが扱うほぼすべての基板で静かに機能しています。 それは、信号が層間を移動するための銅で裏打ちされたトンネルを提供するだけでなく、スルーホール部品を保持するための強固な実装バレルも提供します。今日は、めっきスルーホールのプロセス全体、つまり穴あけから最終めっきまでをご案内します。また、ビアを信頼できるものにする設計ガイドラインを探求し、典型的な製造上の不具合を検証し、JLCPCBのような最新のファブリケーターが各プロセスを厳格に管理している方法を実演します。 多層PCBにおけるめっきスルーホールの基本的な役割 めっきスルーホールとは何か......
PCBのマウスバイト:きれいな分離とプロフェッショナルな仕上がりのための簡単な解決策
PCBを製造パネルから折り離した際、粗いギザギザのエッジが残ってしまい、あの何とも言えない気まずい衝撃を味わったことはありませんか?ご存じのとおり、当ラボでいくつかのパネル化基板を扱ったことがあれば、デパネリングが最終製品の成否を左右することを実感するはずです。ブレイクアウェイタブに沿って開けられた小さな穴の列、いわゆるPCBの「マウスバイト」は、基板を非常にきれいに分離する最も効率的な方法の一つであり、正しく行うことを学ぶのは賭けというより科学です。 CH32V003をベースにしたマイクロコントローラボードのような、わずか34.9mm×17.9mmの小さなプロジェクトでは、エッジスペースの1ミリメートルが重要です。タブの配置が不適切だと、USB コネクタ、プログラミングパッド、GPIOヘッダーと干渉する可能性があり、不適切に設計されたパーフォレーションパターンは、はんだ接合部のひび割れ、銅の欠け、あるいは単純に折り離しが困難になる原因となります。ここでは、配置や形状、製造精度、そして私たちの多くを悩ませてきた避けるべき落とし穴など、PCBパネル化のマウスバイト設計について知っておくべきすべての情......
CAMとは何か:コンピュータ支援製造の基礎
電子機器が進化し始めると、回路はより複雑で集積化されるようになります。以前は、これらの回路は手描きの紙を使って作られていましたが、デジタルエレクトロニクスの進化がその見方を変えました。今日では、設計図を作成する技術となったCAD(コンピュータ支援設計)があります。回路の機能を定義するだけで、今日ではソフトウェア上だけで簡単に回路を合成できます。ソフトウェアは非常に高度になり、実際の回路を見ることなく、プログラミングだけでデジタルフロー全体が可能になりました。 進化は設計だけでなく、製造にも及びます。技術がより高度になるにつれて、要件を満たすために高度な製造ツールが必要になります。これはコンピュータの関与によってのみ可能です。そこで登場するのがCAM、つまりコンピュータ支援製造です。CAMとは、設計図を現実に変換するプロセスに他なりません。今日の機械は人手なしで操作でき、さらにすべての機械が自動で動作するため、効率と生産性が向上します。この記事では、CAMとは何か、どのように機能するか、エレクトロニクスおよびPCB生産における役割、そして現代のエンジニアリングにもたらす利点について説明します。 CA......
デパネリングの謎を解く:効率的なPCB分離のための包括的ガイド
PCB(プリント基板)の分離は、デパネリングとも呼ばれ、製造プロセスにおける重要なステップであり、個々のPCBをより大きなパネルから分離する作業です。効率的かつ精密なPCB分離は、電子機器の品質、機能性、そして全体的な外観を確保するために極めて重要です。しかし、このプロセスは、PCB設計の複雑化や大量生産の需要の高まりに伴い、特に困難なものとなる可能性があります。この包括的なガイドでは、デパネリングプロセスを分かりやすく解説し、効率的なPCB分離を実現するための貴重な知見、技術、ベストプラクティスを提供します。 PCBパネライゼーションの理解 デパネリングを成功させるには、まずPCBパネライゼーションについてしっかりと理解することから始めることが不可欠です。ここでは、タブルーティング、Vスコアリング、ブレイクアウェイタブ、マウスバイト、点線やスコアラインなど、一般的に採用されている様々なパネライゼーション技術について詳しく解説します。各技術にはそれぞれ利点、考慮事項、適した用途があります。特定の要件に基づいて適切なパネライゼーション方法を選択することで、製造業者はその後のPCB分離プロセスを効率化......
高品質なPCBデパネリングにレーザー切断が不可欠な理由
パネル全体からPCBを分離するための最新かつ最も有望な方法の一つが、レーザーデパネリングです。適切な分離手順またはツールを使用して、デパネリングプロセス中に、すでに製造・実装済みのプリント基板(PCB)がパネルから切り出されます。レーザーデパネリングは、集束レーザービームを使用して材料を層ごとにアブレーションし、シンギュレーションプロセスを可能にします。以下のパートでは、適切なプロトコルと方法について検討します。 PCB製造におけるレーザーの使用法をご覧ください。 PCBデパネリングとは? 製造中に、より大きなパネルから複数の小さな個別基板を取り外すプロセスは、PCBデパネリングとして知られています。基板間のスペースが少ないため、パネルあたりの価値が高まります。また、余分な重量とサイズを削減するために、部品を互いに隣接して配置することもできます。単一の部品として製造することもできますが、PCBは通常、多数の基板を含む大きなパネルで構築されます。デパネリングは、手動、半自動、または完全自動で行うことができます。これによりスループットが低下し、機械的ソリューションに伴うツーリングと廃棄物収集の追加費用......