Comprendre les normes de fabrication des PCB automobiles et la production haute fiabilité
21 min
- Évolution et exigences des applications de PCB automobiles
- Principales normes de fabrication et systèmes qualité des PCB automobiles
- Considérations techniques pour la conception de PCB automobiles personnalisés
- Prototypage rapide et assemblage SMT pour les véhicules intelligents
- L'excellence de JLCPCB dans la fabrication de PCB de qualité automobile
- FAQ sur les PCB automobiles
- Conclusion
Points clés
- Environnements de fonctionnement difficiles: conception prévue pour résister pendant 15 ans aux cycles thermiques de -40 °C à 150 °C et aux fortes vibrations
- Conformité stricte: application des exigences IATF 16949, utilisation de composants AEC-Q200 et respect des normes IPC classe 3
- Matériaux adaptés: utilisation de cuivre épais et de matériaux à Tg élevé pour les circuits de puissance, ainsi que de substrats Rogers pour les radars à 77 GHz
- Inspection zéro défaut: utilisation de l'AOI 3D et du contrôle aux rayons X pour éliminer les défaillances cachées des joints de soudure
Un PCB automobile doit continuer à fonctionner au même emplacement pendant quinze ans. Fixé à proximité du moteur, il peut subir -40 °C un matin d'hiver, puis atteindre 125 °C vingt minutes plus tard. Lorsque ce phénomène se répète sur 100 000 cycles, le problème de conception change complètement. La répétition constitue le véritable défi et explique la structure des normes automobiles. La résine époxy se dilate selon l'axe Z plusieurs fois plus vite que le cuivre présent dans un via. Chaque cycle de chauffage étire donc légèrement le fût métallisé.
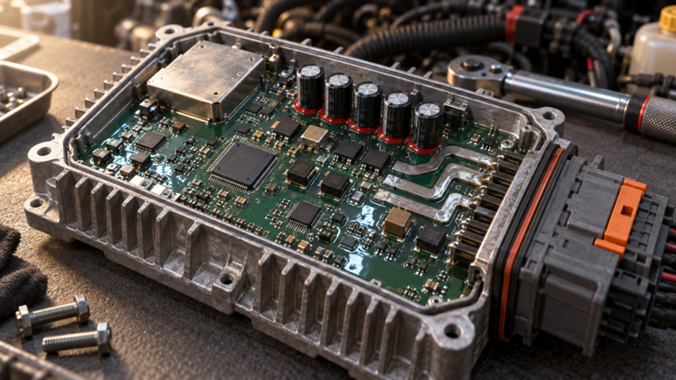
Figure 1: PCB d'une unité de commande moteur automobile dans son boîtier étanche en aluminium
Le cuivre s'amincit progressivement aux endroits déjà les plus faibles jusqu'à ce que, par un matin froid de la huitième année, la connexion s'ouvre. Lorsque la conception tient compte de cette défaillance progressive, la plupart des autres exigences en découlent naturellement, car presque toutes les règles automobiles visent à la retarder. Ce guide présente les normes qui encadrent la fabrication des cartes automobiles et les environnements à l'origine de ces exigences.
Évolution et exigences des applications de PCB automobiles
Une voiture fabriquée en 1995 comportait quelques relais, une radio et un calculateur moteur. Un véhicule actuel peut embarquer plus d'une centaine de processeurs, mais les cartes qui les prennent en charge sont installées dans des endroits auxquels aucun produit grand public ne résisterait.
Principaux moteurs: électrification de la chaîne cinématique, ADAS et habitacles intelligents
L'électrification a entièrement transformé les contraintes électriques. Un système de traction de 400 V ou 800 V fait circuler des centaines d'ampères dans l'onduleur et la carte de gestion de la batterie. Le poids du cuivre et les distances de fuite déterminent donc le routage. Les pratiques relatives à l'intégrité du signal sont insuffisantes ici, car les contraintes principales concernent la chaleur et l'isolation plutôt que la temporisation.
- Le matériel ADAS impose des contraintes opposées, liées à la fréquence plutôt qu'au courant. Un module radar frontal basé sur le Texas Instruments AWR2944 fonctionne dans la bande de 76 à 81 GHz
- Chaque écran tactile, flux de caméra et module d'éclairage nécessite sa propre carte. Ces modules communiquent donc par des bus CAN pilotés par des transceivers comme le NXP TJA1051. La caméra de recul utilisée dans un parking constitue l'un des noeuds de ce réseau
Environnements difficiles: chocs thermiques, vibrations et humidité
La température constitue la première contrainte et dépend entièrement de l'emplacement de fixation du module. Une carte installée dans l'habitacle peut atteindre 85 °C, tandis qu'une carte fixée au bloc moteur peut atteindre 150 °C. Au-dessus de sa température de transition vitreuse, le FR-4 se dilate verticalement beaucoup plus rapidement que le fût en cuivre. Chaque cycle thermique étire donc ce dernier. Rien ne se rompt au premier cycle, ce qui explique pourquoi les qualifications automobiles mesurent le nombre de cycles plutôt que les seules températures maximales.
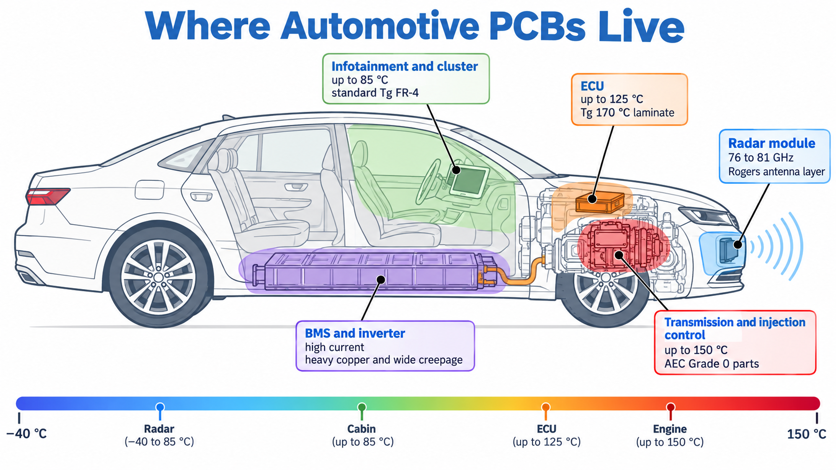
Figure 2: carte des zones du véhicule indiquant l'emplacement des différents modules électroniques
Les vibrations attaquent un autre ensemble de connexions. La norme ISO 16750-3 soumet les équipements électroniques des véhicules routiers à des vibrations comprises entre 10 Hz et 2 000 Hz. Ses profils les plus sévères sont réservés aux équipements montés sur le moteur ou la boîte de vitesses. Les grands condensateurs électrolytiques et les connecteurs lourds sont les premiers à se fissurer. Ils doivent donc être collés ou fixés mécaniquement.
L'humidité agit lentement et de manière invisible. La condensation à l'intérieur d'un boîtier étanche, associée à une tension de polarisation, peut provoquer la croissance d'un filament de cuivre le long des faisceaux de fibres de verre entre deux vias.
| Zone de montage | Température ambiante typique | Grade de composant requis | Conséquences pour la carte |
|---|---|---|---|
| Habitacle et tableau de bord | Jusqu'à 85 °C | Composants AEC-Q100 grade 3 | Le FR-4 à Tg standard est généralement acceptable |
| Châssis et carrosserie | Jusqu'à 105 °C | Composants de grade 2 | Stratifié Tg 150 °C et fixation des composants de grande hauteur |
| Compartiment moteur | Jusqu'à 125 °C | Composants de grade 1 | Stratifié Tg 170 °C et cuivre des vias conforme à la classe 3 |
| Sur le moteur ou la boîte de vitesses | Jusqu'à 150 °C | Composants de grade 0 | Tg 170 °C ou plus et profil ISO 16750-3 le plus sévère |
| Batterie et onduleur | 85 à 105 °C sous courant élevé | Composants de grade 1 | Cuivre épais, grandes distances de fuite et isolation renforcée |
La température maximale détermine le stratifié utilisable, tandis que le nombre de cycles détermine la durée de vie de la carte.
Principales normes de fabrication et systèmes qualité des PCB automobiles
La qualité automobile est contrôlée à deux niveaux distincts, car une usine certifiée et un composant qualifié sont deux éléments totalement différents. Le premier concerne le système utilisé pour fabriquer le matériel, tandis que le second concerne les composants montés sur celui-ci.
Certification IATF 16949 et exigences AEC-Q200 pour les composants
L'IATF 16949:2016 est une norme de système de management de la qualité fondée sur l'ISO 9001:2015, complétée par des exigences propres au secteur automobile. Ces ajouts sont essentiels: APQP pour la planification du lancement, PPAP pour l'approbation des pièces, FMEA pour l'analyse des risques et SPC pour la surveillance des procédés. La norme certifie le fonctionnement d'une usine, mais ne garantit pas à elle seule la qualité de chaque produit fabriqué.
L'AEC-Q200 est souvent mal comprise. Il s'agit d'une norme de qualification de l'Automotive Electronics Council destinée aux composants passifs tels que les résistances, condensateurs, inductances, fusibles, varistances et résonateurs. Elle définit les essais de contraintes environnementales et électriques applicables à ces composants. Un PCB nu ne peut pas être qualifié AEC-Q200, car cette norme ne couvre ni les stratifiés, ni la fabrication, ni la structure des cartes. La vérification doit donc être effectuée au niveau des composants, ligne par ligne. Lorsque vous sélectionnez un condensateur 0603 de 100 nF dans la bibliothèque de composants JLCPCB, il faut vérifier si cette référence précise possède un rapport AEC-Q200.
Normes strictes IPC classe 3 pour des performances sans défaut
L'IPC-6012 est la spécification de qualification et de performances applicable aux cartes rigides. Elle définit trois classes de produits.
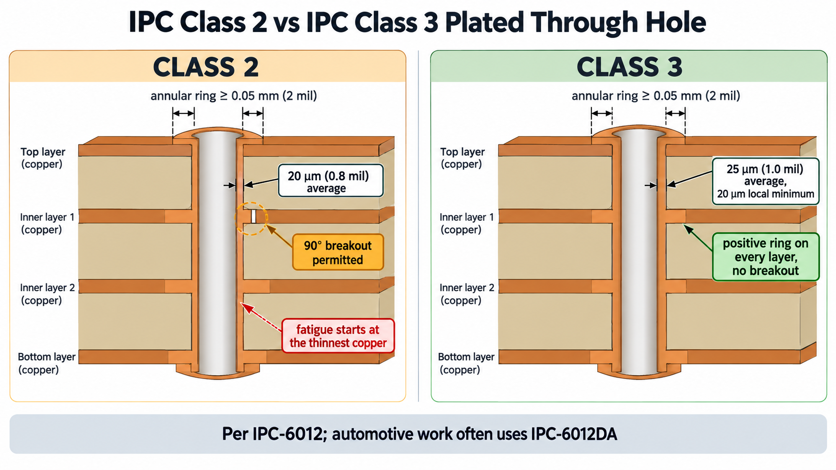
Figure 3: comparaison par microsection d'un trou métallisé IPC classe 2 et IPC classe 3
La classe 1 couvre l'électronique générale, la classe 2 les équipements à service dédié et la classe 3 le matériel pour lequel une défaillance est inacceptable. L'IPC-A-600 constitue son complément visuel. Elle décrit l'apparence des défauts plutôt que les performances requises. Les applications automobiles relèvent généralement de la classe 2 avec certaines exigences de la classe 3, ou de l'IPC-6012DA, le supplément automobile.
| Exigence | IPC classe 2 | IPC classe 3 | Conséquence sur le coût |
|---|---|---|---|
| Cuivre du fût métallisé | 20 µm (0,8 mil) en moyenne | 25 µm (1,0 mil) en moyenne, minimum de 20 µm | Cycle de métallisation plus long et prix supérieur |
| Anneau annulaire | 0,05 mm (2 mil), rupture interne autorisée | 0,05 mm (2 mil), aucune rupture sur les couches | Pastilles plus grandes et moins de canaux de routage |
| Largeur du conducteur après gravure | Moins 20 % de la valeur nominale | Moins 20 %, avec des limites de défaut plus strictes | Règles de conception plus larges pour les pistes fines |
| Vérification par coupons | Par échantillonnage | Chaque panneau, avec microsection | Délai plus long pour la première fabrication |
| Utilisation typique | Infodivertissement, confort et éclairage | Airbags, freinage, direction et chaîne cinématique | Appliquer la classe 3 uniquement lorsqu'elle est justifiée |
La classe 2 vérifie si la carte fonctionne au moment de son expédition, tandis que la classe 3 vise à garantir son fonctionnement après dix ans de cycles thermiques.
Considérations techniques pour la conception de PCB automobiles personnalisés
Deux contraintes physiques dominent la conception de PCB automobiles personnalisés et imposent des exigences opposées. La première consiste à transporter des centaines d'ampères sans surchauffer le stratifié. La seconde consiste à transmettre des signaux de 77 GHz sans les perdre dans la résine. Peu de cartes peuvent répondre efficacement aux deux contraintes.
Cuivre épais et techniques de gestion thermique
Le cuivre épais commence généralement à 2 oz, soit 70 µm ou 2,8 mil, et peut atteindre des valeurs supérieures. Un onduleur de traction ou un chemin de shunt peut nécessiter 4 oz ou plus, car l'autre solution serait d'utiliser une piste si large qu'elle deviendrait impossible à router. La fabrication de PCB à cuivre épais nécessite également une gravure différente. La largeur des pistes doit donc être compensée lors de l'étape CAM. Doubler le poids du cuivre ne double pas la capacité de transport du courant. Le passage de 1 oz à 2 oz permet d'obtenir environ 65 % de courant supplémentaire à largeur identique.
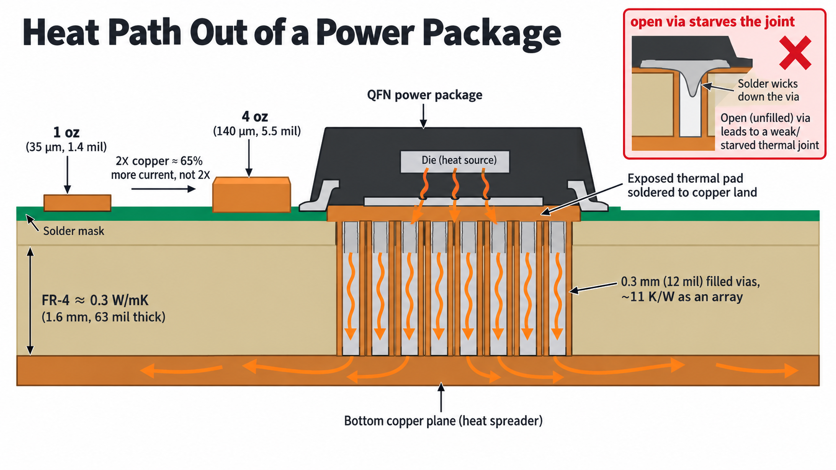
Figure 4: carte de puissance automobile à cuivre épais avec réseau de vias thermiques
Les vias thermiques conduisent la chaleur verticalement à travers la carte plutôt que latéralement. Un seul via métallisé de 0,3 mm traversant 1,6 mm de FR-4 présente une résistance thermique proche de 170 K/W. Un réseau de seize vias placé sous un composant de puissance réduit cette valeur à environ 11 K/W. Le réseau est donc beaucoup plus important qu'un via isolé. Le remplissage et le recouvrement de ces vias deviennent essentiels lorsque la pastille se trouve sous un QFN ou un DFN. La conception des vias thermiques concerne donc autant la pâte et le pochoir que le cuivre.
Matériaux haute fréquence pour les radars et la détection autonome
Les radars automobiles fonctionnent dans la bande de 76 à 81 GHz. À ces fréquences, le stratifié fait partie intégrante de l'antenne. Le FR-4 présente une tangente de perte proche de 0,02 et une constante diélectrique Dk qui varie avec la température et la trame du verre. Ces deux problèmes s'aggravent avec la fréquence. Le FR-4 ne peut donc pas transporter correctement une ligne d'alimentation en ondes millimétriques.
- Le Rogers RO3003 constitue la solution habituelle pour la couche d'antenne, avec une Dk de 3,00 et un facteur de dissipation proche de 0,0010 à 10 GHz. Sa structure en PTFE chargé de céramique maintient la Dk stable dans toute la plage de températures automobiles. Le faisceau ne se déplace donc pas lorsque le pare-chocs chauffe dans la circulation
- Le RO4835 répond à l'autre partie du problème. Il s'agit d'un stratifié thermodurcissable en hydrocarbure et céramique présentant une Dk de 3,48. Il peut être laminé avec un procédé FR-4 standard au lieu d'exiger un collage spécial pour PTFE. Sa résistance à l'oxydation permet à un module radar de rester installé derrière un pare-chocs pendant quinze ans
| Stratifié | Dk / Df à 10 GHz | Utilisation automobile typique | Conséquence pour l'empilage |
|---|---|---|---|
| FR-4 standard | 4,4 / 0,020 | Contrôle de carrosserie, éclairage et infodivertissement | Adapté jusqu'à quelques GHz, inutilisable à 77 GHz |
| FR-4 à Tg élevé, Tg 170 °C | 4,4 / 0,017 | Calculateurs du compartiment moteur et modules de puissance | Caractéristiques électriques similaires et bien meilleure résistance thermique |
| Rogers RO4835 | 3,48 / 0,0037 | Couches d'alimentation radar et antennes V2X | Compatible avec le procédé FR-4 standard et les empilages hybrides |
| Rogers RO3003 | 3,00 / 0,0010 | Couche d'antenne radar de 76 à 81 GHz | Nécessite un collage PTFE et doit être réservé aux couches externes |
| Coeur en aluminium | Sans objet | Phares LED et pilotes de moteurs | Une seule couche de circuit et évacuation de la chaleur par la base |
Le poids du cuivre détermine la quantité de courant pouvant être transportée. Le choix du stratifié détermine la proportion du signal de 77 GHz qui atteint l'antenne.
Prototypage rapide et assemblage SMT pour les véhicules intelligents
Un programme automobile de production repose sur des procédés figés et une documentation PPAP, mais la conception qu'il utilise a d'abord été validée sur des prototypes fabriqués en quelques jours.
Prototypes de PCB automobiles accélérés pour la validation R&D
Les prototypes de PCB automobiles ne sont utiles que s'ils sont fabriqués dans les mêmes conditions que la production. Un prototype en FR-4 à Tg standard avec un cuivre de 1 oz fournit peu d'informations sur une carte de production utilisant un stratifié Tg 170 °C et un cuivre de 2 oz. Les contrôles de validation détruisent les cartes. Une série de cinq exemplaires peut donc ne laisser aucune carte disponible pour les essais fonctionnels. La microsection d'un via afin de mesurer le cuivre du fût coupe l'échantillon en deux, tandis que les essais de choc thermique utilisent une autre carte jusqu'à l'apparition d'une coupure. Prévoyez au moins cinq fois la quantité que vous souhaitez réellement mettre sous tension.
Le délai est plus important dans un calendrier automobile qu'il n'y paraît. Une boucle de validation de trois semaines par itération consomme un trimestre en quatre itérations, tandis qu'un délai de deux jours permet de réaliser le même travail en un mois. Cette différence explique souvent le choix d'un fournisseur particulier pendant la phase R&D.
Assemblage de PCB automobiles de haute précision et inspection AOI et rayons X
L'assemblage des PCB automobiles est évalué selon l'IPC-A-610 plutôt que selon une norme interne.
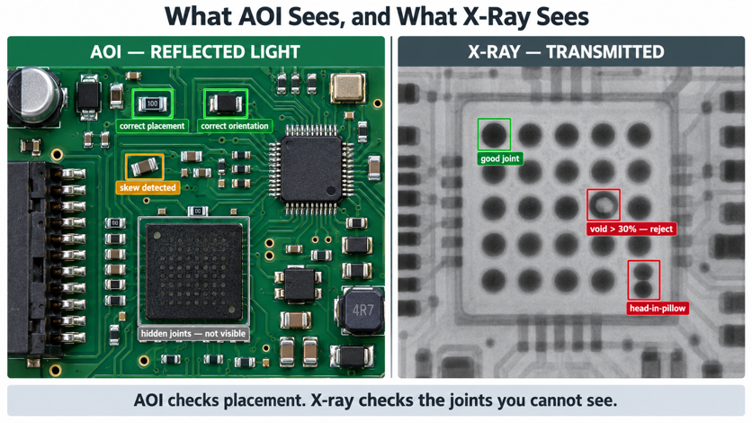
Figure 5: inspection AOI et aux rayons X d'un assemblage de PCB automobile
La classe 3 resserre les critères d'acceptation pour tous les éléments: dimensions des congés de soudure, décalage des composants et taux de vide sous les boîtiers matriciels. L'inspection doit utiliser plusieurs méthodes, car aucune technique unique ne peut tout détecter. L'inspection optique automatisée fonctionne à partir de la lumière réfléchie. Elle ne peut donc signaler que ce qu'une caméra peut voir depuis le dessus. Un joint recouvert par le corps d'un boîtier reste invisible, quelle que soit la qualité du système optique.
- L'inspection de la pâte à braser mesure le volume des dépôts avant le placement des composants, car une grande partie des défauts d'assemblage provient de l'impression
- La machine de placement installe les composants, jusqu'aux boîtiers 0201 sur une ligne moderne
- La refusion suit un profil adapté au stratifié, car une carte Tg 170 °C nécessite un palier plus long qu'un FR-4 standard
- L'AOI photographie chaque carte et la compare à la référence CAO afin de détecter les composants manquants, décalés, dressés ou montés à l'envers
- Les rayons X inspectent les joints inaccessibles à l'AOI, notamment ceux des BGA, QFN et autres composants dont les terminaisons sont recouvertes par le boîtier
- Le test fonctionnel alimente l'assemblage et vérifie ses interfaces afin de détecter les défauts qui échappent à toutes les méthodes visuelles
Le défaut head-in-pillow rend le contrôle aux rayons X indispensable pour les applications automobiles. Le boîtier se déforme au pic de refusion, de sorte que les billes situées dans les coins touchent la pâte sans fusionner avec elle. Le joint réussit un test de continuité à température ambiante, puis s'ouvre lorsque le véhicule subit des vibrations et des cycles thermiques.
L'excellence de JLCPCB dans la fabrication de PCB de qualité automobile
Les exigences automobiles impliquaient autrefois un audit du fournisseur, une quantité minimale de commande et un devis par e-mail. La situation a suffisamment évolué pour qu'il soit désormais possible de commander des cartes réalisées avec des stratifiés de qualité automobile depuis la même page de devis que celle utilisée pour un prototype à deux couches.
Lignes de production automatisées de pointe et application de l'IATF 16949
La branche de fabrication de JLCPCB possède un certificat IATF 16949:2016 en vigueur, délivré par Intertek à Xianjin Electronics (Zhuhai) Co., Ltd. sous le numéro de certificat IATF 0597398. Son champ d'application est intitulé "Fabrication de circuits imprimés, assemblage de circuits imprimés" et sa validité s'étend jusqu'en février 2029. Ce certificat figure avec les documents ISO sur la page publique des certifications.
Les capacités de production associées couvrent la plupart des types de cartes automobiles. Le nombre de couches peut atteindre 32 et le cuivre externe 4,5 oz, soit 157 µm ou 6,2 mil, sur les fabrications à deux couches. La largeur et l'espacement minimaux des pistes sur les cartes multicouches sont de 0,09 mm, soit 3,5 mil. Les coeurs Rogers et PTFE, les coeurs en aluminium et les stratifiés Tg 170 °C tels que le Shengyi S1000-2M sont proposés comme options standard.
Essais de fiabilité de bout en bout: du stratifié brut au PCBA clé en main
La traçabilité commence bien avant la gravure du cuivre. La page des certifications publie les fiches techniques des stratifiés et les rapports d'essai des matériaux réellement utilisés. La possibilité d'identifier précisément le stratifié permet de finaliser une déclaration de matériaux. Les cartes àimpédance contrôlée sont testées par TDR sur des coupons intégrés au bord du panneau. La tolérance standard est de plus ou moins 10 %, avec une tolérance de plus ou moins 5 % disponible sur demande. Cette précision est importante pour l'Ethernet automobile et pour la liaison numérique entre le frontal radar et son processeur.
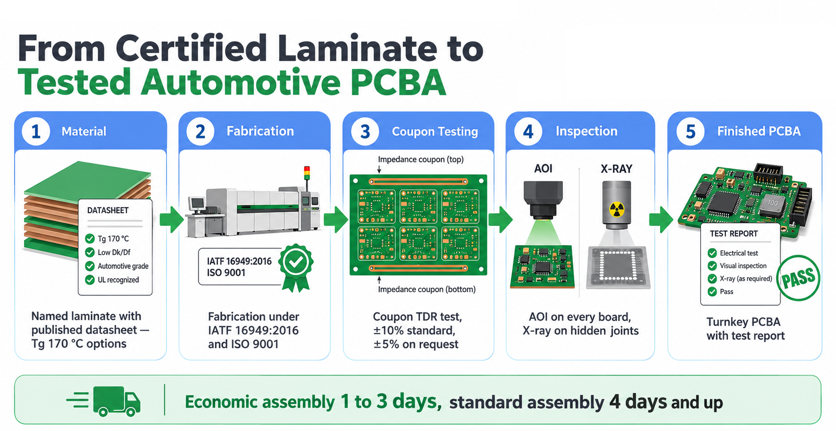
Figure 6: workflow de fabrication d'une carte automobile chez JLCPCB, du stratifié certifié au PCBA testé
Pour l'assemblage, l'AOI est effectuée sur chaque carte et le contrôle aux rayons X est appliqué automatiquement aux composants présentant des joints cachés, comme les BGA. Le service PCBA standard prend en charge des composants jusqu'au format 0201 et des BGA avec un pas minimal de 0,35 mm, soit 14 mil. Le service économique est limité au format 0402 et à un pas de 0,5 mm, soit 20 mil. Le choix entre les deux services dépend principalement du plus petit boîtier utilisé.
FAQ sur les PCB automobiles
Q: Un PCB peut-il être certifié IATF 16949?
Non, car l'IATF 16949 certifie le système de management de la qualité d'un site de fabrication et non un produit individuel. Un fournisseur peut être certifié et votre carte peut être fabriquée dans le cadre de ce système, mais le PCB lui-même ne porte jamais cette certification.
Q: Puis-je utiliser un condensateur commercial standard à la place d'un composant AEC-Q200?
Pour les prototypes de laboratoire, cela est généralement possible. Pour un produit destiné à un véhicule, ce n'est pas recommandé, car le composant commercial n'a pas été soumis aux essais de cycles thermiques, d'humidité et de vibrations rencontrés dans un environnement automobile.
Q: Un PCB automobile doit-il toujours être conforme à l'IPC classe 3?
La plupart des cartes automobiles sont fabriquées selon la classe 2 avec certaines exigences de la classe 3, ou conformément à l'IPC-6012DA, le supplément automobile. La classe 3 complète est réservée aux fonctions critiques pour la sécurité telles que le freinage, la direction et la commande des airbags.
Q: Le FR-4 peut-il être utilisé pour une carte radar à 77 GHz?
Pas pour les couches de l'antenne et de son alimentation, car une tangente de perte proche de 0,02 et une Dk dépendante de la trame du verre dégradent le diagramme de rayonnement aux fréquences millimétriques. Le FR-4 convient aux couches d'alimentation et numériques sous-jacentes. C'est pourquoi la plupart des modules radar utilisent un empilage hybride comportant une fine couche Rogers sur le dessus.
Q: Ma carte a réussi tous les tests électriques, puis est tombée en panne dans le véhicule quelques mois plus tard. Que s'est-il passé?
Les deux causes les plus courantes sont la fatigue du fût métallisé et les joints de soudure présentant un défaut head-in-pillow. Ces deux défauts produisent des connexions qui fonctionnent correctement à température ambiante, puis s'ouvrent sous l'effet des cycles thermiques ou des vibrations. La microsection d'un via et l'inspection aux rayons X des boîtiers matriciels permettent généralement d'identifier la cause.
Conclusion
La conception de PCB automobiles repose moins sur des technologies exotiques que sur la démonstration que des technologies ordinaires fonctionneront encore dans quinze ans. Toutes les exigences présentées ici découlent de cet objectif unique. L'IATF 16949 garantit la répétabilité des procédés et l'AEC-Q200 qualifie les composants passifs. L'IPC classe 3 ajoute du cuivre aux endroits soumis à la fatigue, tandis que le stratifié à Tg élevé maintient la rigidité de la résine sur toute la plage de fonctionnement.
Le véritable changement est que ces capacités ne sont plus réservées aux commandes en grande quantité. Les stratifiés automobiles, le cuivre épais, l'impédance contrôlée et l'inspection aux rayons X sont désormais accessibles pour les prototypes. Une petite équipe peut donc valider sa conception dans des conditions proches de la production dès la première itération. Commencez votre prochaine conception avec le matériau et la classe que vous prévoyez d'utiliser en production afin d'éviter de redécouvrir les contraintes pendant la qualification. Les certificats publiés et les délais courts de prototypage rendent ce processus complet financièrement accessible.
Continuez à apprendre
Fabrication de PCB médicaux: principales normes, types et production haute fiabilité
Points clés Conformité stricte: exige la certification du système de management de la qualité ISO 13485, les spécifications IPC classe 3 avec des fûts en cuivre de 25 µm et les règles de sécurité IEC 60601-1 Substrats adaptés: le FR-4 à Tg élevé résiste à la chaleur de l'autoclave, le polyimide flexible convient aux dispositifs portables et les noyaux métalliques ou céramiques gèrent les puissances élevées Qualité et traçabilité: l'AOI à plusieurs étapes, l'inspection par rayons X et le suivi complet ......
Comprendre les normes de fabrication des PCB automobiles et la production haute fiabilité
Points clés Environnements de fonctionnement difficiles: conception prévue pour résister pendant 15 ans aux cycles thermiques de -40 °C à 150 °C et aux fortes vibrations Conformité stricte: application des exigences IATF 16949, utilisation de composants AEC-Q200 et respect des normes IPC classe 3 Matériaux adaptés: utilisation de cuivre épais et de matériaux à Tg élevé pour les circuits de puissance, ainsi que de substrats Rogers pour les radars à 77 GHz Inspection zéro défaut: utilisation de l'AOI 3D......
Qu'est-ce que le Chip-on-Board (COB) dans la conception de PCB ? Guide complet des avantages et du processus de fabrication
Dans ce tutoriel, nous allons découvrir le concept détaillé du "Chip On Board" ou COB. Si vous vous êtes déjà demandé comment sont fabriqués les appareils électroniques moins chers, plus durables et compacts, la réponse est la technologie chip-on-board. Le chip on board est une solution allant de la fabrication de puces au prototypage et à la carte de développement. Aujourd'hui, nous allons fournir une compréhension approfondie du COB et des informations précieuses pour l'avenir de la miniaturisation ......
Qu'est-ce que la technologie Chip-on-Board (COB) : Un guide complet
Dans ce tutoriel, nous allons découvrir le concept détaillé du "Chip On Board" ou COB. Si vous vous êtes déjà demandé comment sont fabriqués les appareils électroniques moins chers, durables et compacts, la réponse est la technologie chip-on-board. Le chip on board est une solution allant de la fabrication de puces au prototypage et à la carte de développement. Aujourd'hui, nous allons fournir une compréhension approfondie du COB et des informations précieuses pour l'avenir de la miniaturisation élect......
Carte PCB de batterie : Ce que vous devez savoir
Dans le monde de l'électronique, une carte PCB de batterie a un rôle important. On la retrouve dans de nombreux appareils, notamment les smartphones, les ordinateurs portables et les voitures électriques. Cette carte est conçue pour gérer l'alimentation, protéger la batterie et garantir le bon fonctionnement de l'appareil. Examinons de plus près ce qu'est une carte PCB de batterie et pourquoi elle est si importante. Qu'est-ce qu'une carte PCB pour batterie ? Une carte PCB de batterie est un type uniqu......
Guide complet des boîtiers QFN : avantages, types et applications en électronique
Les boîtiers Quad Flat No-Lead (QFN) sont un type de boîtier de circuit intégré (CI) de petite taille, légers et au profil mince. Ils sont également connus sous le nom de boîtiers à l'échelle de la puce car les connexions peuvent être vues et contactées même après l'assemblage. Ils possèdent des plages d'électrodes au bas du boîtier au lieu de broches, et un plot thermique qui offre de bonnes performances thermiques. Les boîtiers QFN sont utilisés dans diverses industries, notamment les appareils mobi......