Fabrication de PCB médicaux: principales normes, types et production haute fiabilité
21 min
- Exigences essentielles des applications modernes de PCB médicaux
- Principaux types de PCB médicaux et choix des matériaux
- Normes de fabrication et de qualité pour l'électronique médicale
- Prototypes rapides de PCB médicaux et assemblage clé en main
- Capacités de JLCPCB en fabrication et assemblage de PCB de qualité médicale
- FAQ sur les PCB médicaux
- Conclusion
Points clés
- Conformité stricte: exige la certification du système de management de la qualité ISO 13485, les spécifications IPC classe 3 avec des fûts en cuivre de 25 µm et les règles de sécurité IEC 60601-1
- Substrats adaptés: le FR-4 à Tg élevé résiste à la chaleur de l'autoclave, le polyimide flexible convient aux dispositifs portables et les noyaux métalliques ou céramiques gèrent les puissances élevées
- Qualité et traçabilité: l'AOI à plusieurs étapes, l'inspection par rayons X et le suivi complet des lots selon IPC-1782 préviennent les défaillances critiques sur le terrain
Un PCB médical assume un niveau de responsabilité rarement rencontré dans l'électronique grand public, car le diagnostic, le traitement ou le rythme cardiaque d'un patient peuvent dépendre de son fonctionnement exact. Une pompe à perfusion ne peut pas tolérer un lot de production peu fiable et un défibrillateur ne peut pas simplement être redémarré en cours d'utilisation.
Figure 1: PCB multicouche d'un moniteur patient en cours d'inspection
La responsabilité réglementaire incombe à l'entreprise qui commercialise le dispositif médical fini. Un fabricant qualifié peut toutefois fournir un élément tout aussi important: un processus de fabrication contrôlé, documenté et reproductible. Ce guide explique où les PCB médicaux sont utilisés et quels matériaux de substrat conviennent aux environnements médicaux exigeants.
Exigences essentielles des applications modernes de PCB médicaux
L'électronique médicale se divise en deux univers dont les exigences ne se recoupent presque pas. D'un côté, un système d'imagerie de 200 kg installé dans une salle blindée et, de l'autre, un patch capteur porté sur la poitrine pendant une semaine.
Innovations dans les dispositifs de diagnostic, d'imagerie et portables
Les systèmes d'imagerie sollicitent davantage le PCB par le nombre de canaux que par la vitesse brute. Un formateur de faisceaux ultrasonores traite simultanément 64 à 256 canaux de réception. Le circuit frontal s'étend donc sur 12 à 20 couches. Chaque ligne nécessite une impédance adaptée, car toute réflexion sur un canal de réception apparaît sous la forme d'un artefact dans l'image.
Le circuit frontal analogique dicte généralement le routage, car plusieurs canaux ECG ou EEG convergent vers un seul convertisseur 24 bits. Celui-ci traite des signaux de l'ordre du microvolt, pour lesquels le bruit provenant d'un plan d'alimentation ou numérique voisin peut rapidement effacer la résolution utile. La section analogique doit donc disposer de son propre cuivre de référence à faible bruit.
| Catégorie de dispositif | PCB type | Exigence principale | Conséquences pour votre empilage |
|---|---|---|---|
| Imagerie: CT, IRM, ultrasons | PCB rigide de 12 à 20 couches | Nombre de canaux et routage à faibles pertes | Impédance contrôlée sur chaque ligne de détecteur et stratifié à faible Df |
| Surveillance des patients: ECG, SpO2 | PCB rigide de 4 à 8 couches | Intégrité des signaux analogiques de l'ordre du microvolt | Îlot analogique protégé avec son propre plan de référence continu |
| Pompes à perfusion et ventilateurs | PCB rigide de 4 à 6 couches alimenté par le secteur | Isolation du patient | Distance de cheminement de 8 mm (315 mil) à travers la barrière et zones d'exclusion des deux côtés |
| Dispositifs portables et patchs cutanés | PCB flexible en polyimide de 1 à 4 couches | Durée de vie en flexion et épaisseur totale | Cuivre recuit laminé et coverlay à la place du masque de soudure |
| Endoscopes et cathéters | PCB flexible à pistes fines ou rigid-flex | Largeur inférieure à quelques millimètres | Pistes de 0,076 mm (3 mil) et raidisseur uniquement au niveau des connecteurs |
L'exigence de zéro défaillance pour l'électronique vitale
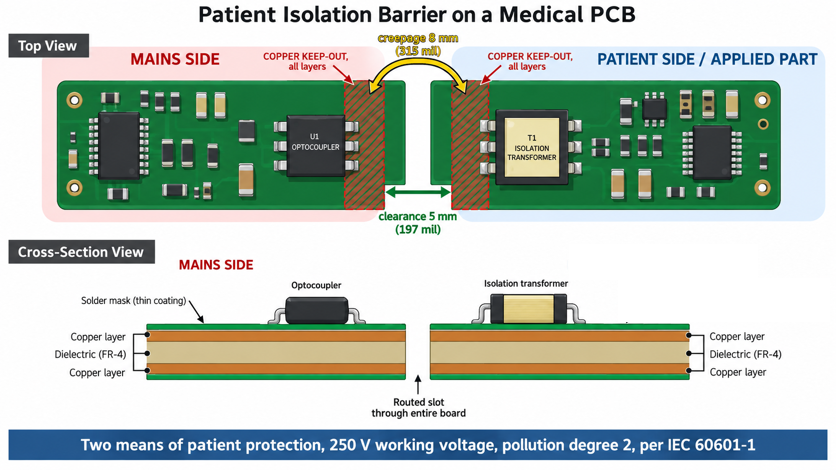
Figure 2: barrière d'isolation au niveau du PCB montrant la rainure fraisée, le chemin de fuite et les zones d'exclusion
- Isolation et sécurité du patient: la norme IEC 60601-1 définit les barrières de protection requises. Les dispositifs comportant des parties appliquées nécessitent souvent deux moyens de protection du patient (MOPP)
- Distances de cheminement et d'isolement: avec une tension de service de 250 V et un degré de pollution 2, deux MOPP nécessitent généralement une distance de cheminement d'environ 8 mm et une distance d'isolement de 5 mm
- Rainures d'isolation: le fraisage d'une rainure sous l'isolateur augmente la distance de cheminement et crée une barrière d'isolation plus robuste que le seul espacement du cuivre
- Ne vous fiez pas au masque de soudure: le masque de soudure est un revêtement et non une barrière isolante fiable. Les espacements d'isolation doivent donc être conçus comme s'il était absent
- Importance de la stérilisation: les cycles d'autoclave fonctionnent généralement entre 121–134 °C et les équipements médicaux réutilisables peuvent subir des centaines de cycles
- Choix rigoureux de la Tg du stratifié: le FR-4 standard, dont la Tg avoisine 130 °C, peut s'approcher de sa zone de ramollissement pendant la stérilisation. Le choix de la Tg du stratifié devient donc une décision liée à la fiabilité et à la sécurité
- Gestion des risques: la norme ISO 14971 impose aux fabricants d'identifier les défaillances possibles, d'évaluer leurs conséquences et de documenter la manière dont la conception maîtrise chaque risque
- Maîtrise documentée des défaillances: un fût de via fissuré doit être considéré comme un danger identifié avec des mesures d'atténuation définies, et non comme une simple défaillance inexpliquée sur le terrain
Principaux types de PCB médicaux et choix des matériaux
Le secteur médical utilise une gamme de constructions de PCB plus large que presque tous les autres secteurs. Une même chambre d'hôpital peut accueillir un PCB d'imagerie à 20 couches et un circuit flexible plus mince qu'une carte de visite. Aucun procédé unique ne peut donc couvrir ces deux besoins.
PCB rigides à grand nombre de couches pour les systèmes médicaux complexes
Le grand nombre de couches des systèmes médicaux résulte davantage des contraintes de routage que de la fréquence d'horloge. Un module détecteur de CT transporte des centaines de canaux à faible niveau depuis le capteur. Ces canaux ne doivent pas se coupler. Les couches de signal sont donc placées entre des plans de masse. Les empilages de 12 à 20 couches sont courants et chaque paire ajoutée doit supporter un cycle de stratification supplémentaire. La densité impose ensuite une construction HDI, dans laquelle les microvias percés au laser remplacent les vias percés mécaniquement.
Un empilage HDI entraîne un coût supplémentaire, car chaque couche de microvias nécessite son propre cycle de stratification et de perçage laser. Ce coût permet toutefois de réduire le nombre de couches afin que le PCB puisse tenir dans un boîtier portable. Le guide des PCB HDI présente ces calculs.
Substrats offrant une stabilité thermique et une intégrité du signal supérieures
Dans le secteur médical, le choix du substrat dépend davantage de l'environnement que du circuit. Un PCB de console n'a pas les mêmes besoins qu'un PCB stérilisé en autoclave deux fois par jour. Commencez donc par le protocole de nettoyage plutôt que par le schéma.
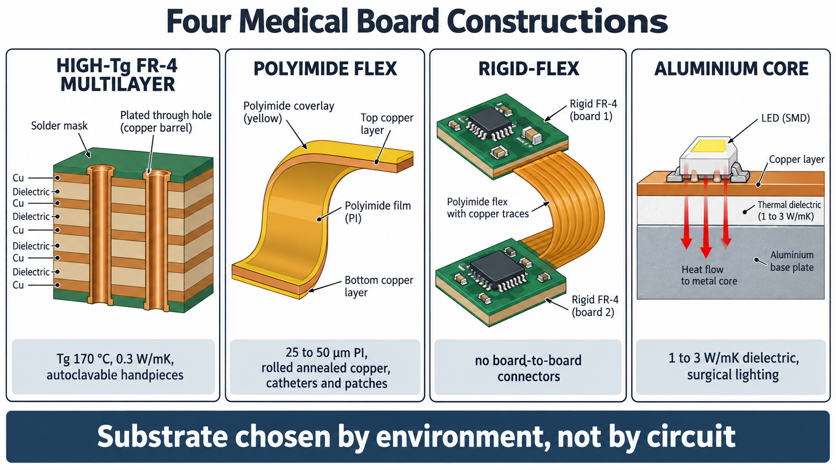
Figure 3: coupes transversales des quatre constructions de PCB médicaux présentées côte à côte
| Substrat | Propriété principale | Conductivité thermique | Utilisation dans un dispositif médical |
|---|---|---|---|
| FR-4 standard, Tg de 130 à 140 °C | Dk d'environ 4,5 | 0,3 W/mK | Électronique de console jamais stérilisée |
| FR-4 à Tg élevé, Tg de 170 °C | Dilatation plus faible sur l'axe z | 0,3 W/mK | Pièces à main stérilisées en autoclave et tout PCB de plus de 8 couches |
| Polyimide flexible | Stable bien au-delà de 300 °C, Dk de 3,2 à 3,5 | 0,2 W/mK | Patchs portables, extrémités d'endoscope et interconnexions de cathéter |
| Rogers RO4350B | Dk de 3,48, Df de 0,0037 | 0,69 W/mK | Bobines d'IRM et circuits frontaux RF à ultrasons |
| Noyau en aluminium | Base métallique sous un diélectrique thermique | 1 à 3 W/mK dans le diélectrique | Éclairage chirurgical, pilotes laser et étages de puissance thérapeutiques |
| Céramique d'alumine | CTE proche de celui du silicium | 24 à 30 W/mK | Modules implantables et hybrides à puces nues |
Le FR-4 transfère la chaleur à environ 0,3 W/mK, ce qui convient jusqu'à ce qu'un composant dissipe une puissance importante. Un réseau de LED chirurgicales surchauffe sur du FR-4 standard, tandis que le même réseau monté sur un noyau en aluminium reste froid.
Le polyimide trouve davantage sa place dans les applications mécaniques que thermiques. Il conserve ses propriétés au-delà de 300 °C et se plie sans se fissurer, ce qui permet de faire passer une interconnexion de cathéter dans un vaisseau. Les PCB flexibles utilisent du cuivre recuit laminé, car sa structure granulaire résiste aux flexions répétées. Le guide des matériaux flexibles en polyimide présente les options de coverlay et de raidisseur.
Normes de fabrication et de qualité pour l'électronique médicale
Deux systèmes distincts encadrent un PCB médical. Les confondre peut faire perdre plusieurs mois. L'un certifie le fonctionnement de l'usine, tandis que l'autre définit les critères physiques d'acceptation du cuivre.
Certification ISO 13485 et règles de fabrication IPC classe 3
La norme ISO 13485:2016 certifie un système de management de la qualité et non un produit. Le certificat indique que le fabricant maîtrise les documents, valide les procédés et conserve des enregistrements auditables. Il ne signifie pas que votre PCB est approuvé, car l'approbation réglementaire porte sur un dispositif fini et non sur un PCB nu délivré par un organisme de certification.
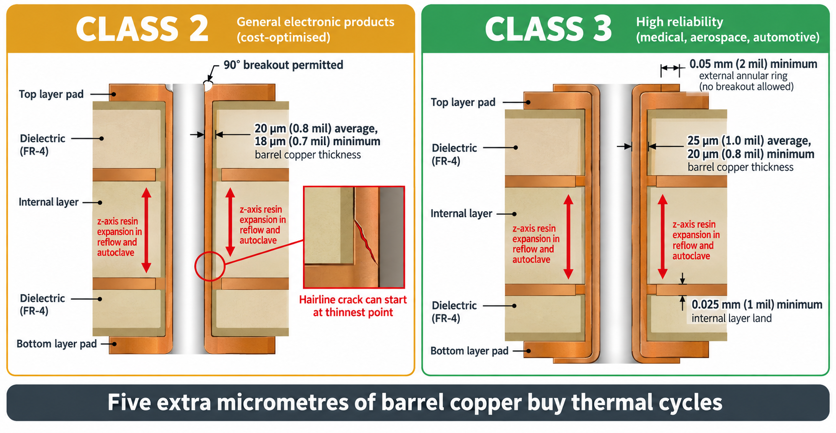
Figure 4: comparaison des critères d'acceptation IPC classe 2 et classe 3 sur un trou traversant métallisé
L'IPC classe 3 constitue la partie physique de la réponse. Il s'agit de la plus exigeante des trois classes d'acceptation définies dans IPC-6012 et IPC-A-610. Elle s'applique lorsque les interruptions de fonctionnement ne sont pas tolérables. Les différences paraissent faibles en micromètres, mais sont considérables en termes de durée de vie.
| Caractéristique de fabrication | IPC classe 2 | IPC classe 3 | Importance de cette exigence renforcée |
|---|---|---|---|
| Épaisseur moyenne du cuivre dans le fût métallisé | 20 µm (0,8 mil) | 25 µm (1,0 mil) | Une paroi plus épaisse résiste à davantage de cycles thermiques avant de se fissurer |
| Épaisseur minimale du cuivre en tout point du fût | 18 µm (0,7 mil) | 20 µm (0,8 mil) | Élimine le point mince où le fût se rompt toujours en premier |
| Anneau annulaire externe | Rupture à 90 degrés autorisée | Minimum de 0,05 mm (2 mil), aucune rupture | Maintient un support complet de la pastille sous un via soumis à une flexion ou à un choc |
| Anneau annulaire interne | Rupture autorisée | Minimum de 0,025 mm (1 mil) | Garantit une connexion complète en cuivre sur chaque couche interne |
Ces cinq micromètres supplémentaires de cuivre dans le fût représentent l'information la plus importante du tableau. La résine se dilate sur l'axe z plusieurs fois plus rapidement que le cuivre. Chaque refusion et chaque cycle d'autoclave étirent donc le fût. L' épaisseur du cuivre métallisé que vous spécifiez détermine le nombre de cycles qu'il pourra supporter.
Exigences de traçabilité et de propreté des matériaux
La traçabilité répond à une question qu'un organisme de réglementation finira par poser: quelles autres unités présentent le même problème que celui qui vient d'être détecté? IPC-1782B est la norme du secteur en la matière et adapte la profondeur de suivi au niveau de risque du produit. Pour un dispositif de maintien des fonctions vitales, cela implique généralement de rattacher chaque assemblage à un lot de stratifié, un lot de pâte à braser et une date de fabrication. Cette organisation commence sur votre plan de fabrication et non dans l'usine. Chaque panneau doit porter un identifiant unique imprimé par sérigraphie ou marqué au laser, qui doit rester lisible après le détourage et l'application du revêtement. Si vous omettez ce marquage, le fabricant le placera là où il reste de l'espace, souvent sous un composant.
Le test classique est le test ROSE défini par la méthode 2.3.25 de l'IPC-TM-650. Historiquement, il limitait la contamination ionique à 1,56 µg d'équivalent chlorure de sodium par centimètre carré. Cette valeur ne constitue plus à elle seule une réponse suffisante, car la révision H de l'IPC J-STD-001 privilégie désormais les preuves objectives.
Une mesure ROSE indique la présence d'une substance ionique. La chromatographie ionique identifie cette substance, ce qui permet de corriger sa source au lieu de simplement relaver le PCB.
Prototypes rapides de PCB médicaux et assemblage clé en main
Les programmes cliniques reposent sur des conceptions figées et de longs cycles documentaires, mais ces conceptions sont validées sur des prototypes fabriqués en quelques jours.
Accélérer les prototypes de PCB médicaux pour la vérification clinique
Les prototypes de PCB médicaux ne sont utiles que s'ils sont fabriqués de la même manière que les futures cartes de production. Un prototype en FR-4 à Tg standard fournit peu d'informations sur un PCB de production utilisant un stratifié à Tg de 170 °C. Les deux matériaux se comportent différemment pendant la refusion et dans l'autoclave. Toutes les données thermiques doivent donc être recueillies une seconde fois.
Les opérations de vérification consomment les PCB au lieu de les accumuler. La réalisation d'une microsection d'un via pour mesurer le cuivre du fût détruit l'échantillon. Une séquence de chocs thermiques utilise un autre échantillon jusqu'à sa défaillance intentionnelle. Commandez au moins cinq fois la quantité que vous prévoyez réellement de mettre sous tension. La rapidité des itérations produit des gains cumulés tout au long d'un programme clinique. Un délai de fabrication de trois semaines consomme presque un trimestre sur quatre révisions, tandis qu'un délai de deux jours réduit ces quatre boucles à un mois. Cette différence explique souvent le choix d'un fabricant pour les travaux de vérification.
Assemblage de précision des PCB médicaux avec inspection avancée AOI et rayons X
L'assemblage des PCB médicaux est évalué selon IPC-A-610 et non selon une norme interne. La classe 3 réduit la plage d'acceptation concernant la taille des congés, le désalignement des composants et les vides sous les boîtiers à matrice de contacts. L'inspection doit comporter plusieurs niveaux, car aucune méthode ne détecte tous les défauts. La séquence ci-dessous correspond à celle d'une ligne médicale contrôlée. Chaque étape détecte un défaut que la précédente ne pouvait pas identifier.
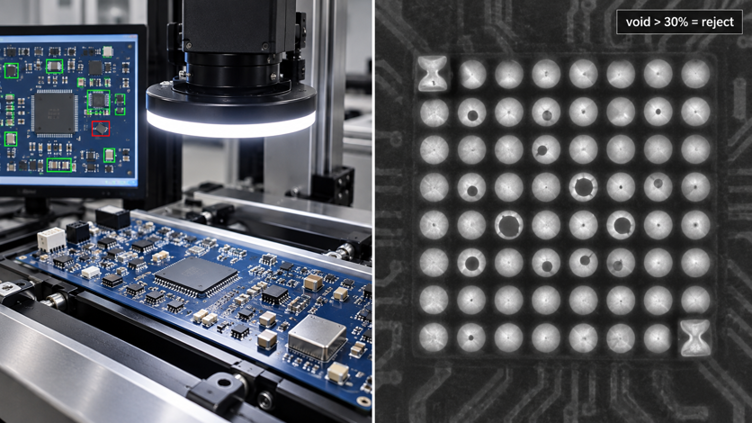
Figure 5: inspection AOI et par rayons X d'un assemblage de PCB médical
- L'inspection de la pâte à braser mesure le volume des dépôts avant la pose des composants, car une grande partie des défauts d'assemblage provient directement de l'impression.
- La machine de placement monte les composants et peut traiter des boîtiers jusqu'au format 0201 sur une ligne moderne.
- La refusion suit un profil adapté au stratifié, car un PCB avec une Tg de 170 °C nécessite un palier plus long qu'un FR-4 standard.
- L'AOI photographie chaque PCB et le compare à la référence CAO afin de détecter les composants manquants, désalignés, dressés ou montés à l'envers.
- L'inspection par rayons X examine les joints inaccessibles à l'AOI, notamment sous les BGA, les QFN et tous les autres boîtiers dont le corps recouvre les terminaisons.
- Le test fonctionnel met l'assemblage sous tension et vérifie ses interfaces afin de détecter les défauts qui échappent à toutes les méthodes visuelles.
L'AOI fonctionne avec la lumière réfléchie et ne peut donc signaler que les éléments visibles par une caméra placée au-dessus. Cette limite rend l'inspection par rayons X indispensable sur un PCB médical comportant un BGA. Le défaut head-in-pillow l'illustre clairement: le boîtier se déforme au pic de refusion et les billes situées dans les coins touchent la pâte sans fusionner. Le joint réussit un test de continuité, puis s'ouvre sous l'effet des vibrations.
Capacités de JLCPCB en fabrication et assemblage de PCB de qualité médicale
La fabrication de qualité médicale nécessitait autrefois un audit du fournisseur, une quantité minimale de commande et un devis par e-mail.
Fabrication en salle blanche et systèmes de management de la qualité certifiés
La branche de fabrication de JLCPCB détient un certificat ISO 13485:2016 en cours de validité pour le management de la qualité des dispositifs médicaux. Celui-ci complète les certifications ISO 9001:2015, ISO 14001:201,5 et IATF 16949:2016 présentées sur la page publique des certifications. Intertek a délivré le certificat IATF sous le numéro 0597398. Son domaine d'application indique «Fabrication de circuits imprimés et assemblage de circuits imprimés».
Le contrôle environnemental est bien réel, mais il convient de le décrire précisément. La visite des usines publiée par JLCPCB présente des salles blanches spécialisées dotées d'un flux d'air contrôlé, utilisées pour préserver les étapes d'imagerie et de stratification de toute particule. Une seule particule présente à ces étapes peut provoquer un circuit ouvert après gravure. L'entreprise ne publie toutefois aucune classe de propreté ISO 14644 pour ces zones.
Solutions clé en main de bout en bout, du prototype à la production en série
Les capacités de fabrication couvrent la plupart des types de PCB médicaux, à l'exception des dispositifs implantables. Les PCB rigides peuvent comporter de 1 à 32 couches, avec une largeur et un espacement minimaux des pistes de 0,09 mm (3,5 mil) sur les PCB multicouches. Le diamètre minimal des trous percés est de 0,15 mm (6 mil). De nombreuses sorties de boîtiers à pas fin sont donc possibles sans recourir au HDI.
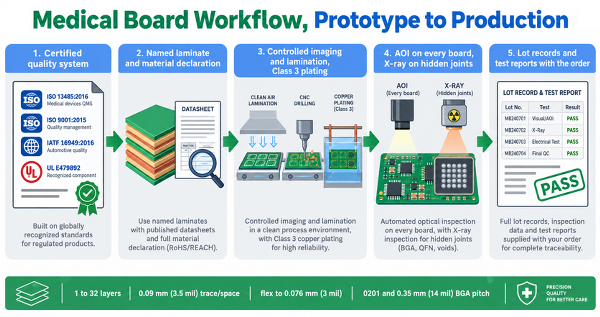
Figure 6: processus de production des PCB médicaux chez JLCPCB
L'impédance contrôlée est disponible à partir de 4 couches. La tolérance standard est de ±10%, avec ±5% sur demande. Les liaisons de détecteurs et les circuits frontaux radio sont généralement les seuls circuits médicaux nécessitant cette plage plus stricte. Il est donc inutile de la demander ailleurs.
Les PCB flexibles peuvent comporter de 1 à 4 couches sur un polyimide de 25 ou 50 µm, avec du cuivre recuit laminé de 12 à 35 µm. La largeur et l'espacement minimaux des pistes atteignent 0,076 mm (3 mil) avec un cuivre de 12 µm, ce qui répond aux besoins d'une interconnexion de cathéter. L'ENIG constitue la finition standard, car le placement à pas fin nécessite une surface plane et résistante à l'oxydation.
FAQ sur les PCB médicaux
Q: un fabricant de PCB certifié ISO 13485 rend-il mon PCB conforme aux exigences de la FDA?
Non. La norme ISO 13485:2016 certifie le système de management de la qualité du fabricant, tandis que l'approbation ou l'autorisation est accordée au dispositif fini par un organisme de réglementation. Le certificat constitue une preuve à inclure dans votre propre dossier technique, avec votre analyse des risques ISO 14971 et vos tests IEC 60601-1.
Q: dois-je appliquer l'IPC classe 3 à l'ensemble du PCB médical?
Généralement, non, car son application à l'ensemble du PCB augmente la taille de chaque pastille et peut nécessiter une couche de routage supplémentaire. Limitez la classe 3 aux réseaux, vias et joints assurant des fonctions liées à la sécurité, et conservez la classe 2 pour le reste. Documentez ce raisonnement afin qu'un auditeur puisse le comprendre.
Q: un fabricant de PCB standard peut-il produire des cartes destinées à un dispositif implantable?
Généralement, non, car les dispositifs implantables nécessitent souvent la fixation de puces nues, le câblage par fils d'or ou un boîtier hermétique dans une salle blanche classifiée. Ces procédés relèvent d'un spécialiste en microélectronique. Un fabricant généraliste convient aux équipements électroniques externes, tels que les programmateurs, chargeurs et moniteurs.
Q: quel stratifié choisir pour un instrument stérilisé en autoclave?
Choisissez un FR-4 à Tg élevé, d'environ 170 °C, plutôt qu'un matériau standard de 130 à 140 °C. Les cycles d'autoclave à vapeur fonctionnent entre 121 et 134 °C. Un stratifié à faible Tg se rapproche donc de sa transition vitreuse à chaque cycle. La dilatation répétée sur l'axe z finit alors par fragiliser les fûts des vias.
Q: quelle distance de cheminement faut-il prévoir sur une barrière d'isolation du patient?
Pour deux moyens de protection du patient à 250 V avec un degré de pollution 2, la norme IEC 60601-1 exige généralement une distance de cheminement de 8 mm et une distance d'isolement de 5 mm. Fraisez une rainure sous l'isolateur, car l'air associé à cette ouverture permet d'obtenir une distance de cheminement que le masque de soudure ne peut pas assurer.
Conclusion
La fiabilité d'un PCB médical ne repose pas sur une seule décision ingénieuse. Elle résulte d'une série de décisions ordinaires, chacune étant documentée. Le stratifié qui résiste à l'autoclave, le cuivre du fût qui supporte les cycles thermiques, la rainure qui maintient la tension secteur à distance du patient et l'enregistrement du lot qui identifie chaque unité concernée en font partie. Examinez les normes dans cet ordre pour mieux distinguer leurs rôles. L'ISO 13485 régit le fonctionnement de l'usine, l'IPC classe 3 définit les dimensions que le cuivre doit respecter et l'IEC 60601-1 encadre les éléments accessibles au patient.
Aucune de ces normes n'approuve votre dispositif, car cette décision appartient à l'organisme de réglementation chargé d'examiner votre dossier. Les dispositifs continuent de se miniaturiser à mesure que les appareils portables et à usage unique remplacent certaines fonctions des consoles hospitalières. Cette tendance oriente chaque année davantage de PCB médicaux vers les technologies flexibles, HDI et des critères d'acceptation plus stricts. Appuyez-vous dès le départ sur un processus certifié et sur un fabricant capable de fournir de véritables données sur les matériaux et les lots afin que la transition suivante reste un simple exercice documentaire.
Continuez à apprendre
Fabrication de PCB médicaux: principales normes, types et production haute fiabilité
Points clés Conformité stricte: exige la certification du système de management de la qualité ISO 13485, les spécifications IPC classe 3 avec des fûts en cuivre de 25 µm et les règles de sécurité IEC 60601-1 Substrats adaptés: le FR-4 à Tg élevé résiste à la chaleur de l'autoclave, le polyimide flexible convient aux dispositifs portables et les noyaux métalliques ou céramiques gèrent les puissances élevées Qualité et traçabilité: l'AOI à plusieurs étapes, l'inspection par rayons X et le suivi complet ......
Comprendre les normes de fabrication des PCB automobiles et la production haute fiabilité
Points clés Environnements de fonctionnement difficiles: conception prévue pour résister pendant 15 ans aux cycles thermiques de -40 °C à 150 °C et aux fortes vibrations Conformité stricte: application des exigences IATF 16949, utilisation de composants AEC-Q200 et respect des normes IPC classe 3 Matériaux adaptés: utilisation de cuivre épais et de matériaux à Tg élevé pour les circuits de puissance, ainsi que de substrats Rogers pour les radars à 77 GHz Inspection zéro défaut: utilisation de l'AOI 3D......
Qu'est-ce que le Chip-on-Board (COB) dans la conception de PCB ? Guide complet des avantages et du processus de fabrication
Dans ce tutoriel, nous allons découvrir le concept détaillé du "Chip On Board" ou COB. Si vous vous êtes déjà demandé comment sont fabriqués les appareils électroniques moins chers, plus durables et compacts, la réponse est la technologie chip-on-board. Le chip on board est une solution allant de la fabrication de puces au prototypage et à la carte de développement. Aujourd'hui, nous allons fournir une compréhension approfondie du COB et des informations précieuses pour l'avenir de la miniaturisation ......
Qu'est-ce que la technologie Chip-on-Board (COB) : Un guide complet
Dans ce tutoriel, nous allons découvrir le concept détaillé du "Chip On Board" ou COB. Si vous vous êtes déjà demandé comment sont fabriqués les appareils électroniques moins chers, durables et compacts, la réponse est la technologie chip-on-board. Le chip on board est une solution allant de la fabrication de puces au prototypage et à la carte de développement. Aujourd'hui, nous allons fournir une compréhension approfondie du COB et des informations précieuses pour l'avenir de la miniaturisation élect......
Carte PCB de batterie : Ce que vous devez savoir
Dans le monde de l'électronique, une carte PCB de batterie a un rôle important. On la retrouve dans de nombreux appareils, notamment les smartphones, les ordinateurs portables et les voitures électriques. Cette carte est conçue pour gérer l'alimentation, protéger la batterie et garantir le bon fonctionnement de l'appareil. Examinons de plus près ce qu'est une carte PCB de batterie et pourquoi elle est si importante. Qu'est-ce qu'une carte PCB pour batterie ? Une carte PCB de batterie est un type uniqu......
Guide complet des boîtiers QFN : avantages, types et applications en électronique
Les boîtiers Quad Flat No-Lead (QFN) sont un type de boîtier de circuit intégré (CI) de petite taille, légers et au profil mince. Ils sont également connus sous le nom de boîtiers à l'échelle de la puce car les connexions peuvent être vues et contactées même après l'assemblage. Ils possèdent des plages d'électrodes au bas du boîtier au lieu de broches, et un plot thermique qui offre de bonnes performances thermiques. Les boîtiers QFN sont utilisés dans diverses industries, notamment les appareils mobi......