Pourquoi le rapport d'aspect des vias est essentiel
19 min
- Comprendre le rapport d'aspect des vias et son rôle dans la production des PCB
- Directives et limites standard du rapport d'aspect des vias
- Stratégies de conception pour optimiser le rapport d'aspect des vias
- Défis de fabrication et solutions professionnelles
- L'expertise de JLCPCB dans la gestion du rapport d'aspect des vias
- Foire aux questions (FAQ)
Avez-vous déjà reçu un lot de PCB présentant des circuits ouverts intermittents qui n'apparaissent qu'après la refusion ou les cycles thermiques? Dans la plupart des cas, la cause est un paramètre auquel on n'a pas accordé suffisamment d'attention: le rapport d'aspect du via. Ce rapport fait partie des valeurs qui déterminent discrètement la durée de vie réelle des trous métallisés ou leur transformation en véritables bombes à retardement cachées dans votre carte. Le rapport d'aspect d'un via est le rapport entre deux dimensions physiques de base, l'épaisseur de la carte et le diamètre du trou percé. Il permet au fabricant d'évaluer la difficulté de métalliser les vias avec une fiabilité suffisante.
Si ce rapport est trop élevé, la chimie de galvanoplastie ne peut pas déposer suffisamment de cuivre en profondeur dans le fût. Il en résulte des zones minces, des vides et des fissures ultérieures qui transforment un prototype réussi en défaillance sur le terrain. Dans cet article, nous allons détailler la définition exacte du rapport d'aspect, expliquer comment il est déterminé, présenter les normes industrielles applicables aux cartes standard et HDI, et montrer comment prendre de meilleures décisions dès la définition de l'empilage. Nous examinerons également comment JLCPCB contrôle ce paramètre sur sa ligne de fabrication afin d'assurer la même qualité de métallisation pour les prototypes et la production en volume.
Comprendre le rapport d'aspect des vias et son rôle dans la production des PCB
Signification et calcul du rapport d'aspect d'un via
Le rapport d'aspect d'un via est défini comme le rapport entre l'épaisseur de la carte (ou la profondeur du via) et le diamètre du trou percé avant métallisation. La formule est simple:
Rapport d'aspect = Épaisseur de la carte / Diamètre du trou percé
Les deux valeurs doivent être exprimées dans la même unité, généralement en millimètres. Notez que le calcul utilise le diamètre du perçage mécanique et non le diamètre final du trou métallisé. Une fois le cuivre déposé par galvanoplastie sur les parois du fût, la taille finale du trou diminue approximativement de deux fois l'épaisseur de la métallisation.
Voici quelques exemples concrets:
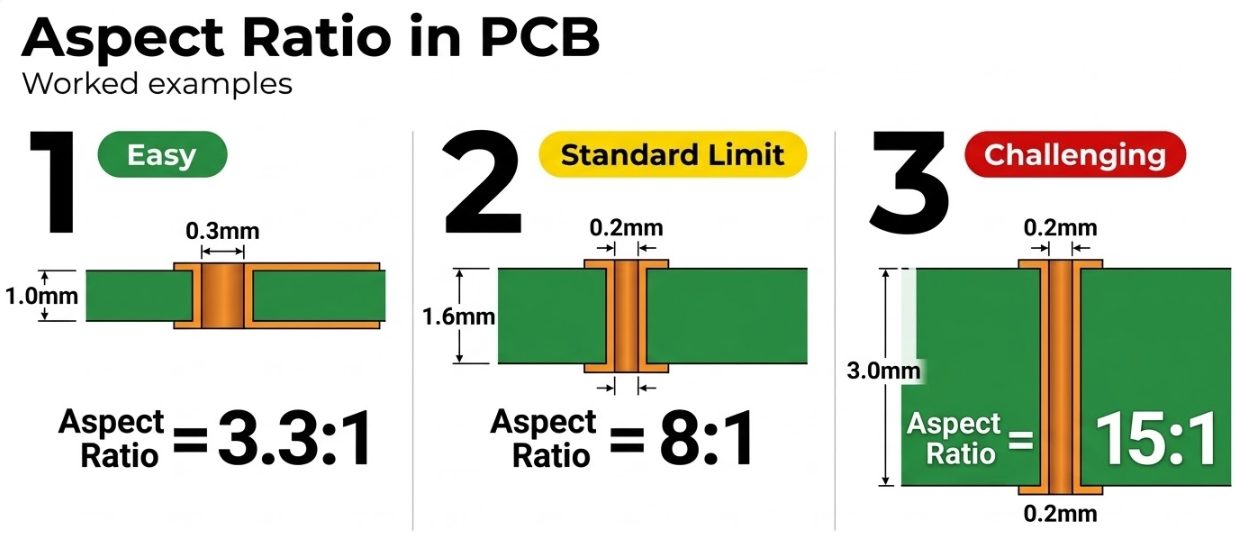
- Carte standard à 2 couches: une carte de 1.6 mm d'épaisseur avec un perçage de 0.3 mm donne un rapport d'aspect de 1.6 / 0.3 = 5.3:1. Cette valeur est confortable pour pratiquement tous les fabricants.
- Carte à 4 couches avec petits vias: une carte de 1.6 mm avec un perçage de 0.2 mm donne 1.6 / 0.2 = 8:1. Cette valeur approche la limite supérieure des procédés standard et les trous sont généralement considérés comme de petits trous chez la plupart des fabricants.
- Carte multicouche épaisse: une carte de 2.4 mm, courante pour les conceptions à 8-10 couches, avec un perçage de 0.2 mm donne 2.4 / 0.2 = 12:1. Cette valeur dépasse la fenêtre de métallisation fiable de la plupart des lignes standard et nécessite soit un perçage plus grand, soit des contrôles de métallisation avancés.
Pourquoi ce rapport influence directement la qualité et la fiabilité de la métallisation
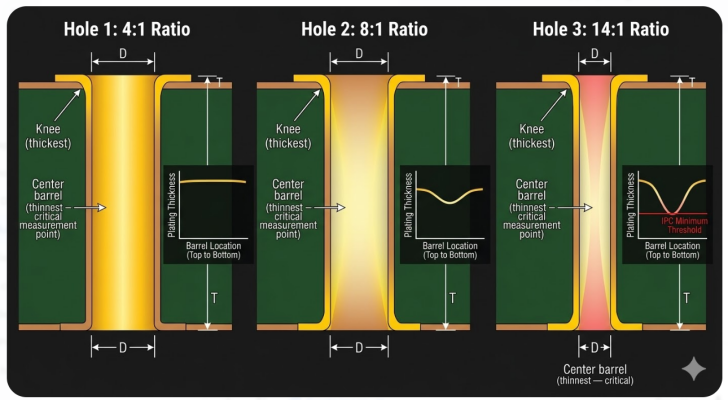
Lorsque le rapport d'aspect augmente, deux problèmes se combinent. Premièrement, la répartition de la densité de courant devient irrégulière. Le champ électrique se concentre à l'entrée du trou, aux extrémités en forme d'«os de chien» du fût, ce qui accélère le dépôt de cuivre en haut et en bas par rapport au centre. Deuxièmement, le transport chimique ralentit. La solution de métallisation fraîche atteint difficilement le centre d'un trou profond et étroit, tandis que les sous-produits de réaction s'y accumulent. Plus le trou est profond et étroit, plus cette limitation du transport de masse est importante.
Les conséquences pratiques sont bien documentées:
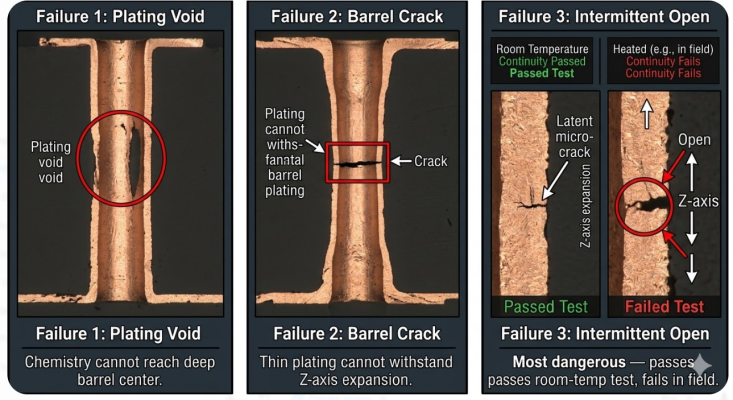
- Métallisation mince au centre du fût: l'épaisseur du cuivre au centre peut être bien inférieure au minimum IPC-6012 de 20 micromètres en classe 2 ou de 25 micromètres en classe 3, créant un point faible dans le chemin électrique.
- Vides et inclusions: les vides sont formés par des bulles d'air piégées ou une solution épuisée, tandis que les inclusions résultent de bulles remplies de cuivre. Ces défauts réduisent la conductivité et concentrent les contraintes pendant les cycles thermiques.
- Fissures du fût: pendant la soudure ou les variations thermiques en service, la dilatation de l'empilage dans l'axe Z exerce une traction sur le fût du via. Lorsque le cuivre est trop mince au centre, le fût se fissure. Il s'agit du mode de défaillance caractéristique des rapports d'aspect élevés, particulièrement dangereux car il peut être intermittent: le via passe les tests initiaux, puis tombe en panne sur le terrain.
Directives et limites standard du rapport d'aspect des vias
Rapports recommandés pour les cartes standard, HDI et haute fiabilité
La pratique industrielle s'est orientée vers un ensemble de principes généraux, même si les limites réelles de chaque fabricant dépendent de ses équipements et de ses contrôles de processus. Le tableau ci-dessous résume les plages fréquemment citées:
| Type de via | Plage typique du rapport d'aspect | Contexte de la carte | Remarques |
| Via traversant standard | 6:1 à 8:1 | FR4 à 2-66 couches, 1.6 mm | Confortable pour la plupart des fabricants |
| Via traversant étendu | 8:1 à 10:1 | 4-8 couches, 1.6-2.0 mm | Nécessite une validation du procédé |
| Via à rapport d'aspect élevé | 10:1 à 15:1 | 8 couches ou plus, >2.0 mm | Nécessite des contrôles de métallisation avancés |
| Via borgne (perçage mécanique) | 1:1 à 2:1 | Fabrications HDI, profondeur partielle | Une profondeur plus faible facilite la métallisation |
| Microvia percé au laser | 0.5:1 à 1:1 | HDI, généralement sur une seule couche | L'IPC-2226 vise 0.75:1 ou moins |
En production normale, les vias traversants inférieurs à 8:1 offrent le meilleur compromis entre rendement et fiabilité. Le rapport maximal exploitable par la plupart des fabricants est de 10:1, même si le coût peut augmenter en raison d'une métallisation plus lente ou d'étapes de traitement supplémentaires.
Les microvias reposent sur une autre logique. Leur rapport d'aspect est faible par définition, car ils ne couvrent qu'une ou deux couches, généralement de 0.05-0.15 mm de profondeur pour un diamètre de perçage de 0.1-0.15 mm. L'IPC-2226 suggère un rapport de 0.75:1 ou moins afin d'obtenir un remplissage et un empilage stables des microvias en cuivre percés au laser.
Facteurs qui influencent le rapport d'aspect acceptable
Le rapport d'aspect maximal que votre conception peut utiliser en toute sécurité n'est pas une valeur fixe. Il varie en fonction de plusieurs facteurs interdépendants:
- Système de matériaux: les stratifiés FR4 standard ont un comportement bien connu au perçage et à la métallisation. Le FR4 haute Tg, le polyimide et les matériaux Rogers introduisent chacun des taux d'usure des forets et des exigences de démoussage différents, qui influencent la qualité finale des trous.
- Épaisseur de la carte: il s'agit du numérateur du rapport. Les cartes plus épaisses, en raison du nombre de couches, du poids du cuivre ou des exigences d'impédance, augmentent le rapport pour une taille de perçage donnée. Une carte à 10 couches de 2.0 mm exige des vias plus grands qu'une carte à 4 couches de 1.0 mm.
- Méthode de perçage: le perçage mécanique permet de réaliser des trous jusqu'à environ 0.15 mm, mais devient de plus en plus difficile sous 0.3 mm. Le perçage laser produit des microvias plus propres de 0.075-0.15 mm, mais ne pénètre qu'une ou deux couches diélectriques.
Stratégies de conception pour optimiser le rapport d'aspect des vias
Équilibrer la taille des trous, l'épaisseur de la carte et la densité du routage
Le meilleur moment pour gérer le rapport d'aspect des vias est la définition de l'empilage, et non après la fin du routage. Une fois les pistes placées et les vias verrouillés, modifier la taille des perçages ou l'épaisseur de la carte devient un exercice de refonte difficile. Voici une méthode de conception pratique:
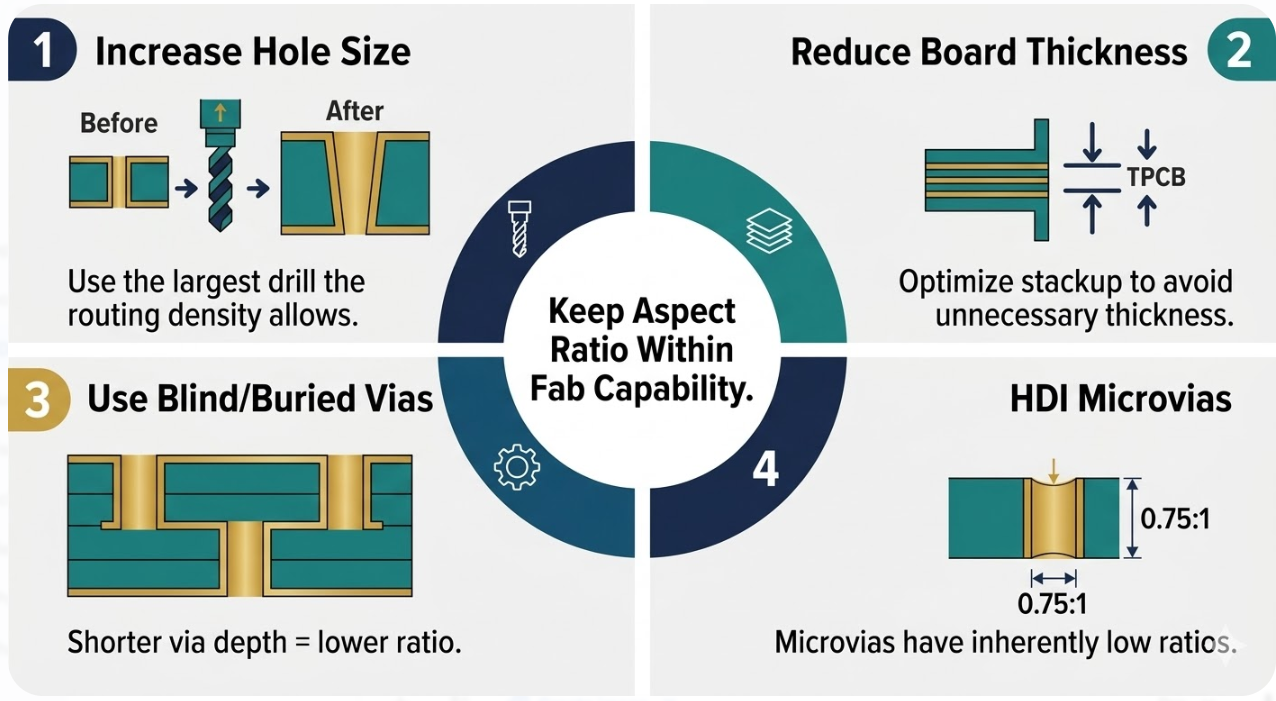
- Commencez par les tailles de vias recommandées par votre fabricant. Chez JLCPCB, les vias d'un diamètre de perçage de 0.3 mm ou plus relèvent du procédé standard. Sous 0.3 mm, vous entrez dans le domaine des petits trous, avec des contraintes plus strictes. Construisez votre bibliothèque de vias autour de ces limites.
- Réévaluez rapidement l'épaisseur de votre carte. Si votre empilage à 6 couches fonctionne à 1.2 mm au lieu de 1.6 mm, vous faites passer le rapport d'un via de 0.2 mm de 8:1 à 6:1. Il s'agit d'une amélioration importante de la fabricabilité sans modifier le perçage.
- Utilisez le plus grand diamètre de perçage compatible avec votre densité de routage. Un perçage de 0.3 mm avec une pastille de 0.6 mm est facile à métalliser et laisse une marge suffisante pour l'anneau annulaire. Réservez les perçages de 0.2 mm et moins aux points de densité où le fanout BGA ou le routage serré des paires différentielles l'exigent.
Utiliser des vias borgnes et enterrés pour réduire les difficultés liées au rapport d'aspect
Lorsque de petits trous sont nécessaires et que la carte est trop épaisse pour permettre un rapport d'aspect traversant confortable, une solution structurelle consiste à utiliser des vias borgnes et enterrés. Ces vias ne traversent pas toute l'épaisseur de la carte, mais seulement un sous-ensemble de couches, ce qui réduit effectivement la profondeur dans l'équation du rapport d'aspect. Les vias borgnes relient une couche externe à plusieurs couches internes. Les couches internes sont reliées entre elles par des vias enterrés sans contact avec la surface. Ces deux solutions réduisent la profondeur effective du via, mais impliquent des compromis importants:
Le coût du procédé HDI est élevé. Les vias borgnes et enterrés doivent être réalisés par laminages séquentiels: la carte est assemblée couche par couche et non percée et métallisée en une seule fois. Le coût et le délai augmentent avec chaque cycle de laminage supplémentaire. La complexité de conception augmente également. Il faut spécifier les couches traversées par chaque via, assurer l'alignement entre les cycles de laminage et vérifier que votre outil EDA affecte correctement les vias aux paires de couches appropriées. La participation du DFM doit intervenir plus tôt. Il est impossible de finaliser l'empilage de manière isolée avec des fabrications HDI. Commencez à travailler avec votre fabricant dès la phase de schéma afin de vous assurer que la structure de vias prévue peut être produite au volume et au prix souhaités.
Défis de fabrication et solutions professionnelles
Uniformité de la métallisation, prévention des vides et précision du perçage
La fiabilité de la métallisation des vias dépend d'une chaîne de processus, et toute faiblesse dans cette chaîne peut compromettre le résultat final. Trois étapes sont particulièrement critiques pour gérer le rapport d'aspect:
La précision du perçage constitue la base. Un foret qui dévie, crée un trou trop grand ou trop petit, ou laisse des parois de fût rugueuses produit une surface de départ irrégulière pour la métallisation. L'usure du foret, le faux-rond de la broche et le choix des matériaux d'entrée et de sortie influencent tous la qualité des trous. Pour les petits trous inférieurs à 0.3 mm, des paramètres de perçage contrôlés et des changements fréquents de forets deviennent essentiels.
Le dé-moussage et le back-etching préparent le trou à la métallisation. Après le perçage, la bavure de résine issue du stratifié recouvre les couches internes de cuivre et bloque la connexion électrique. Un procédé de dé-moussage, généralement à base de permanganate, élimine ce résidu. Si le dé-moussage est incomplet, le cuivre métallisé adhère à la résine plutôt qu'au cuivre, créant une interconnexion fragile. Pour les trous à rapport d'aspect élevé, la chimie de dé-moussage est soumise aux mêmes limitations de transport que la métallisation, ce qui rend essentiels le temps de traitement et l'agitation.
Le contrôle de la galvanoplastie détermine la répartition finale de l'épaisseur du cuivre. Les principaux défauts et leurs causes profondes sont les suivants:
| Défaut | Cause profonde | Impact du rapport d'aspect |
| Centre du fût mince | Mauvais pouvoir de pénétration, agitation insuffisante | S'aggrave au-dessus de 8:1 |
| Vide au milieu du fût | Air piégé, chimie épuisée | S'aggrave au-dessus de 10:1 |
| Fissure du fût après refusion | Cuivre mince + différence de CTE dans l'axe Z | Le risque augmente fortement au-dessus de 10:1 |
| Dépôt rugueux ou nodules | Bain contaminé, densité de courant excessive | Indirect, mais un rapport élevé prolonge le temps d'exposition |
| Fissure au coude à la jonction des couches | Échec du dé-moussage + contrainte thermique | Aggravé par les trous plus profonds |
Techniques avancées pour les vias à rapport d'aspect élevé
Lorsque les contraintes de conception imposent des rapports d'aspect supérieurs à 10:1, les fabricants utilisent des techniques avancées plutôt qu'une galvanoplastie CC standard. Ces méthodes améliorent la répartition du cuivre dans les trous profonds, mais augmentent le coût. En alternant des impulsions de courant de métallisation et de dé-métallisation, le procédé PPR permet à une solution chimique fraîche de renouveler la chimie à l'intérieur du trou entre les cycles de dépôt. Il améliore considérablement le pouvoir de pénétration et peut étendre la métallisation fiable à 12:1 ou davantage.
- Formulations d'électrolyte à fort pouvoir de pénétration: des chimies de bain de cuivre acide spécialisées, avec des additifs optimisés d'avivage, de support et de nivellement, améliorent le pouvoir de pénétration sans modifier l'équipement. Ces chimies sont plus coûteuses, mais peuvent être qualifiées pour des plages spécifiques de rapports d'aspect.
- Agitation et écoulement contrôlés de la solution: un mouvement accru de la solution dans les trous, via des buses d'éjecteur, l'oscillation du panel ou le barbotage d'air, aide à surmonter les limitations du transport de masse. L'objectif est de forcer la chimie fraîche à entrer au centre du fût et d'évacuer la solution épuisée.
L'expertise de JLCPCB dans la gestion du rapport d'aspect des vias
Capacités de perçage et de galvanoplastie de précision
Les capacités de fabrication publiées par JLCPCB fournissent un cadre clair pour concevoir des vias fiables après métallisation. Voici les principaux paramètres à prendre en compte:
- Diamètre minimal de perçage mécanique: 0.15 mm, diamètre intérieur des cartes multicouches.
- Diamètre minimal de la pastille du via: les cartes multicouches doivent avoir un diamètre extérieur minimal de 0.25 mm, suffisant pour assurer un anneau annulaire après prise en compte de la tolérance d'alignement du perçage.
- Incrément des tailles de perçage: 0.05 mm sur toute la plage de 0.15 mm à 6.3 mm.
- Seuil des petits trous: les trous de diamètre inférieur à 0.3 mm peuvent être définis comme des petits trous et doivent être contrôlés plus strictement. Concevoir au-dessus de 0.3 mm lorsque cela est possible permet de réduire les coûts et d'améliorer le rendement.
- Épaisseur de la carte: la production standard comprend 0.4 mm, 0.6 mm, 0.8 mm, 1.0 mm, 1.2 mm, 1.6 mm et 2.0 mm.
- Couches prises en charge: 1 à 20 couches.
- Règle du rapport d'aspect: ne dépassez pas 10:1 pour la métallisation des trous traversants.
JLCPCB propose également le via-in-pad (POFV) sans frais supplémentaires sur les cartes à 6-20 couches. Le procédé de remplissage à la résine et de capuchonnage en cuivre permet de placer les vias directement sous les pastilles des composants, ce qui est particulièrement utile pour le fanout BGA et les conceptions à pastilles thermiques lorsque la taille et la densité des vias sont limitées.
Production fiable des prototypes aux séries en grand volume
- Standardisation des familles d'empilages: les combinaisons courantes de nombre de couches et d'épaisseurs disposent de recettes de processus éprouvées. En concevant avec ces empilages standard, vous bénéficiez de milliers de productions antérieures ayant permis d'optimiser le processus.
- Suivi des tendances de défauts: les observations systématiques des différents taux de défauts de métallisation, comme la répartition de l'épaisseur du fût et l'incidence des vides, permettent de détecter suffisamment tôt les dérives du processus avant qu'elles n'affectent le rendement client.
- Continuité du prototype à la production: les cartes commandées comme prototypes de 5 pièces puis mises à l'échelle vers des productions de 10,000 pièces suivent le même flux de processus. Aucun changement caché entre le prototype et la production en volume.
À partir de 2 $ pour les PCB standard avec des délais de production de 1-2 jours, JLCPCB permet de valider votre conception de vias avec un petit lot prototype avant de passer en production. Cette possibilité est particulièrement utile pour les conceptions proches des limites de rapport d'aspect, car un coupon de microsection du prototype peut confirmer l'épaisseur de métallisation avant le passage en volume.
Foire aux questions (FAQ)
Q: Comment calculer le rapport d'aspect d'un via?
Divisez l'épaisseur totale de la carte par le diamètre du perçage mécanique du via. Par exemple, une carte de 1.6 mm avec un perçage de 0.25 mm donne 1.6 / 0.25 = 6.4:1. Utilisez toujours la taille du perçage avant métallisation et non le diamètre final du trou, car le dépôt de cuivre réduit le trou final d'environ deux fois l'épaisseur de la métallisation.
Q: Quel est le rapport d'aspect maximal recommandé pour les vias traversants standard?
La plupart des fabricants métallisent de manière fiable les vias traversants jusqu'à 8:1 avec des procédés standard. Les rapports compris entre 8:1 et 10:1 sont réalisables, mais peuvent nécessiter une validation du procédé. Au-delà de 10:1, des techniques de métallisation avancées sont généralement nécessaires. Confirmez directement la capacité du fabricant avant de finaliser la conception.
Q: Comment le rapport d'aspect des microvias diffère-t-il des limites des vias traversants?
Les microvias sont percés au laser et ne couvrent qu'une ou deux couches, leur profondeur est donc beaucoup plus faible, généralement de 0.05 à 0.15 mm. L'IPC-2226 recommande un rapport d'aspect des microvias de 0.75:1 ou moins. Cette valeur diffère fondamentalement de celle des vias traversants, car la difficulté de métallisation est proportionnelle à la profondeur et les microvias sont conçus pour être peu profonds.
Q: Quels sont les signes indiquant que le rapport d'aspect de mes vias est trop élevé?
Les signes les plus courants comprennent des circuits ouverts intermittents après la refusion, une résistance de via qui augmente pendant les cycles thermiques et des fissures du fût visibles en microsection. Lors d'une revue DFM, un avertissement du fabricant indiquant que les tailles de perçage sont inférieures au minimum recommandé pour l'épaisseur de votre carte constitue un signal d'alerte précoce.
Q: Quand passer des vias traversants aux vias borgnes ou enterrés?
Envisagez les vias borgnes ou enterrés lorsque le rapport d'aspect de vos vias traversants dépasse 10:1, lorsque vous devez router un fanout de BGA à pas fin, de 0.5 mm ou moins, ou lorsque l'épaisseur de la carte est imposée par le nombre de couches alors que la densité des vias exige de petits perçages. Cette décision doit être prise lors de la définition de l'empilage et non comme une correction de dernière minute.
Articles les plus lus
Continuez à apprendre
Pourquoi le rapport d'aspect des vias est essentiel
Avez-vous déjà reçu un lot de PCB présentant des circuits ouverts intermittents qui n'apparaissent qu'après la refusion ou les cycles thermiques? Dans la plupart des cas, la cause est un paramètre auquel on n'a pas accordé suffisamment d'attention: le rapport d'aspect du via. Ce rapport fait partie des valeurs qui déterminent discrètement la durée de vie réelle des trous métallisés ou leur transformation en véritables bombes à retardement cachées dans votre carte. Le rapport d'aspect d'un via est le r......
Comprendre la réflexion des signaux et le contrôle de l'impédance dans la conception des PCB
Chaque fois qu'un signal est transmis numériquement d'un point à un autre, il modifie l'état d'une ligne de signal. Cette variation d'état peut être décrite comme une onde électromagnétique qui se déplace dans le circuit. Une réflexion du signal se produit lorsqu'une onde électromagnétique rencontre une interface entre deux milieux. Lorsque l'onde atteint cette interface, une partie de l'énergie est transmise sous forme de signal et une autre partie est réfléchie. Le processus se poursuit indéfiniment......
Conseils et astuces pour la conception des PCB flexibles
Les circuits imprimés flexibles (PCB flexibles) sont un type de circuit imprimé fabriqué à partir d'un matériau flexible, tel que le polyimide. Les FPCB sont utilisés dans de nombreuses applications, notamment l'électronique grand public, les dispositifs médicaux et l'électronique automobile. PCB flexible de JLCPCB La conception des FPCB peut être complexe, car elle nécessite de prendre en compte plusieurs contraintes spécifiques. Cet article présente quelques conseils et astuces essentiels pour la co......
Rôle de l'impédance dans la conception des PCB
L'impédance est un paramètre complexe qui joue un rôle essentiel dans la conception des circuits imprimés (PCB), en particulier dans les circuits haute vitesse et haute fréquence. Elle représente l'opposition totale offerte par une piste de PCB au passage des signaux en courant alternatif (CA) transmis sur sa longueur. L'impédance influence fortement la qualité des signaux dans les PCB haute vitesse. Contrairement aux fils idéaux dont l'impédance est nulle, les pistes réelles de PCB possèdent des dime......
Condensateur de découplage ou de dérivation: quelle différence?
Dans l'électronique moderne, les condensateurs remplissent deux fonctions fondamentales: le stockage d'énergie et le conditionnement des signaux. En courant continu ou à basse fréquence, un condensateur se comporte comme un circuit ouvert. Son rôle principal consiste alors à assurer le découplage, c'est-à-dire à stabiliser l'alimentation et à filtrer les variations de tension. À plus haute fréquence en courant alternatif, l'impédance du condensateur diminue. Il peut alors fonctionner comme un condensa......
Stubs de vias sur PCB haute vitesse: causes, effets et solutions
À retenir Les stubs de vias sont des sections inutilisées qui provoquent des réflexions, des résonances et de la gigue sur les PCB haute vitesse Ils deviennent critiques au-delà de 5 à 10 Gbit/s et les stubs de plus de 15 mils (0,381 mm) nécessitent des mesures correctives Le contre-perçage de précision de JLCPCB réduit les stubs résiduels à moins de 0,15 mm, améliorant nettement l'intégrité du signal Un empilement optimisé associé au contre-perçage offre le meilleur compromis entre performances et co......