Garantir une soudabilité optimale: le rôle essentiel des essais dans une production fiable de PCB
22 min
- Définition du test de soudabilité et importance
- Méthodes et normes courantes de test de soudabilité
- Facteurs influençant les performances de soudabilité
- Comment interpréter les résultats d'un test de soudabilité
- Améliorations de conception et de procédé pour optimiser la soudabilité
- Approche professionnelle de JLCPCB pour garantir la soudabilité
- FAQ sur les tests de qualité et de fiabilité
- Conclusion
Points clés
- Objectif principal:vérifier le mouillage de la soudure avant l'assemblage afin d'éviter les baisses de rendement et les défaillances des joints
- Test destructif:selon J-STD-002, les composants et coupons testés ne peuvent pas être réutilisés en production
- Critères de réussite:au moins 95 % de couverture de soudure sur les broches et 80 % sur les pastilles thermiques exposées
- Principaux défauts:détection du non-mouillage avec métal exposé, du démouillage avec retrait de la soudure et du black pad sur l'ENIG
- Prévention DFM:utiliser des freins thermiques, maintenir la sérigraphie hors des pastilles et choisir une finition de surface adaptée à la durée de stockage
Un test de soudabilité répond à une question avant d'engager la moindre bobine sur la ligne:la soudure fondue adhérera-t-elle réellement à cette surface? Si vous ignorez ce contrôle, vous obtiendrez la réponse pendant la refusion, lorsqu'un plateau de cartes sortira du four avec des joints ouverts et des composants redressés par effet tombstone.
Dans ce guide, vous découvrirez:
- Ce que mesure un test de soudabilité et les raisons d'un mauvais mouillage
- Une comparaison des méthodes dip-and-look, balance de mouillage, bain flottant et simulation de refusion
- Les paramètres réels de J-STD-002 et J-STD-003:températures, durées d'immersion et vieillissement
- Comment interpréter une courbe de mouillage et le critère de couverture de 95 %
- Les causes profondes du non-mouillage, du démouillage et du black pad
- Les choix de stockage et de conception qui préservent la soudabilité
Définition du test de soudabilité et importance
Définition et objectif dans la fabrication des PCB
Un test de soudabilité mesure la capacité d'une surface métallique à être mouillée par la soudure fondue. La norme J-STD-002 définit précisément la soudabilité de cette manière et décrit le mouillage comme la formation d'un film de soudure lisse, continu et adhérent sur le métal de base.
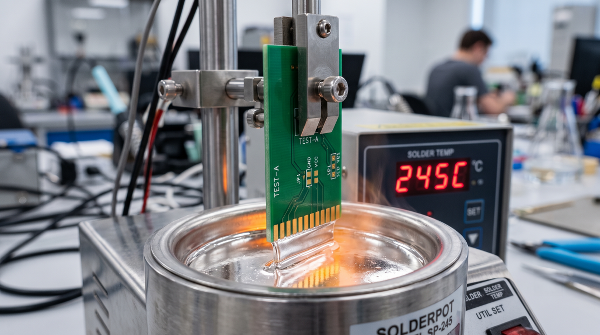
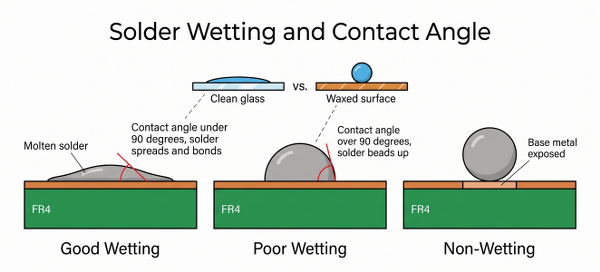
Prenons l'exemple de l'eau sur du verre: sur une vitre propre, elle s'étale en une fine couche. Sur un capot de voiture ciré, elle forme des gouttes et s'écoule. La soudure se comporte de la même manière et l'angle qu'elle forme avec la surface révèle son comportement. En dessous de 90 degrés, elle s'étale et adhère. Au-dessus de 90 degrés, elle forme des gouttes et se retire. Le but n'est pas de prouver que la soudure fonctionne, mais de vérifier que le temps n'a pas dégradé la surface. Une carte parfaitement soudable en mars peut ne plus l'être en novembre.
Remarque: le test de soudabilité est destructif. La clause 1.7 de J-STD-002 indique qu'un composant testé ne doit pas être réutilisé pour une évaluation fonctionnelle. Prévoyez donc des pièces et des coupons sacrificiels dans la fabrication.
Lien entre la soudabilité et la qualité de l'assemblage
Une mauvaise soudabilité apparaît rarement sous la forme d'un défaut évident. Elle se manifeste plutôt par une baisse progressive du rendement. Un lot de résistances 0402 dont les terminaisons sont oxydées peut présenter des effets tombstone, des connexions manquantes et des défauts head-in-pillow sur tout le panneau, sans que le rapport d'inspection optique n'identifie un problème de stockage. Les coûts apparaissent en aval. La reprise d'un boîtier LQFP-48 au pas de 0,5 mm (20 mil), comme le STM32F103C8T6, coûte beaucoup plus en main-d'oeuvre que le composant lui-même. Chaque cycle de reprise ajoute également une contrainte thermique non prévue pour la carte. Plus grave encore, des joints marginaux peuvent réussir le test électrique, puis tomber en panne plusieurs mois plus tard, car la liaison sous-jacente a toujours été trop mince.
Méthodes et normes courantes de test de soudabilité
Dip-and-look, balance de mouillage et autres techniques
Cinq méthodes sont importantes en production et se divisent en deux familles. Les méthodes visuelles immergent l'échantillon et confient l'évaluation du revêtement à un opérateur. Les méthodes de force l'immergent et utilisent une cellule de charge pour mesurer la traction.
| Méthode | Déroulement | Applications recommandées |
|---|---|---|
| Dip-and-look, tests A/B de J-STD-002 | Appliquer du flux sur la broche, l'immerger dans un bain de soudure et l'inspecter à 10X | Contrôle à la réception et décision de réussite ou d'échec selon la couverture |
| Balance de mouillage, tests E/F | Suspendre l'échantillon à un transducteur et l'immerger de 0,4 mm (16 mil) | Comparaison des fournisseurs et analyse des causes profondes |
| Simulation de refusion, test S | Imprimer de la pâte sur un support céramique, placer le composant et effectuer la refusion du panneau | Composants montés en surface et reproduction du profil de votre propre four |
| Bain flottant, J-STD-003 | Faire flotter le coupon sur le bain afin que la soudure remonte dans les trous | Remplissage des fûts traversants et cartes soudées à la vague |
| Immersion du bord, J-STD-003 | Appliquer du flux sur le bord du coupon et l'immerger à une profondeur définie | Qualification de la finition des cartes nues |
La balance de mouillage n'observe pas le joint:elle le pèse en enregistrant la force verticale toutes les quelques millisecondes. La courbe comporte trois repères:
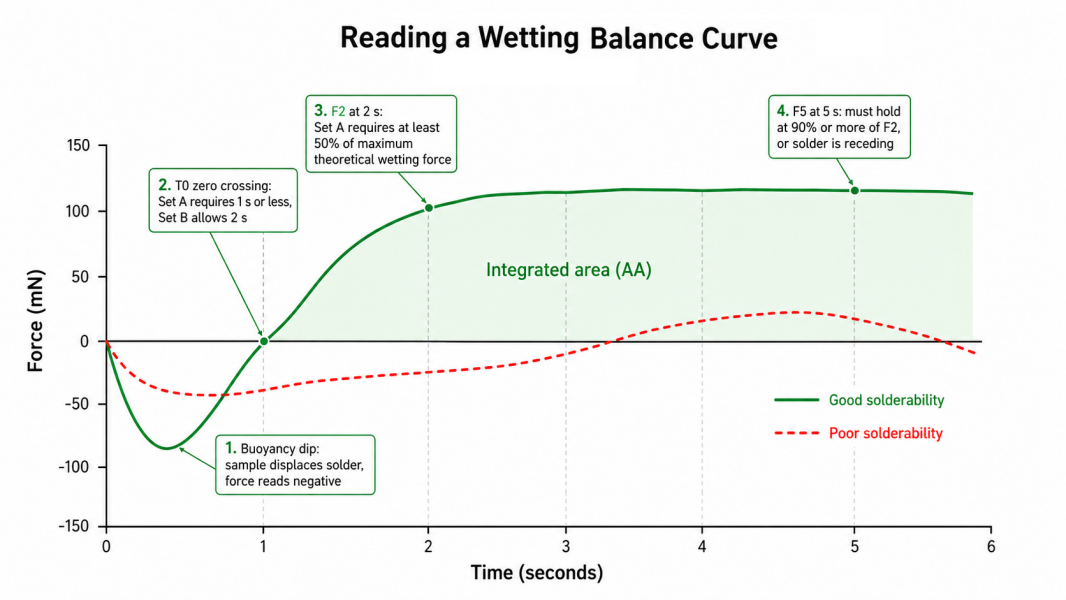
- L'immersion: la force devient d'abord négative, car un solide est enfoncé dans un liquide. L'instrument soustrait cette poussée à l'aide de la masse volumique de la soudure, soit environ 8 020 kg par mètre cube pour le Sn63Pb37 à 245 °C
- Le passage par zéro (T0): il correspond au moment où le mouillage compense la poussée. L'ensemble A de J-STD-002D exige ce passage dans un délai de 1 seconde et l'ensemble B dans un délai de 2 secondes
- Le plateau (F2 et F5): pour l'ensemble A, la force à 2 secondes doit atteindre au moins 50 % de la force de mouillage théorique maximale. Les deux ensembles exigent que la force à 5 secondes atteigne au moins 90 % de la valeur mesurée à 2 secondes
Ce dernier point est souvent négligé. Si F5 est inférieur à 90 % de F2, la soudure se retire, fournissant une démonstration en temps réel du démouillage.
Principales normes du secteur:IPC, J-STD et MIL-STD
La norme à spécifier dépend de l'objet testé. Des documents différents s'appliquent aux composants et aux cartes. La confusion entre ces deux catégories constitue l'une des erreurs les plus fréquentes dans la documentation des fournisseurs.
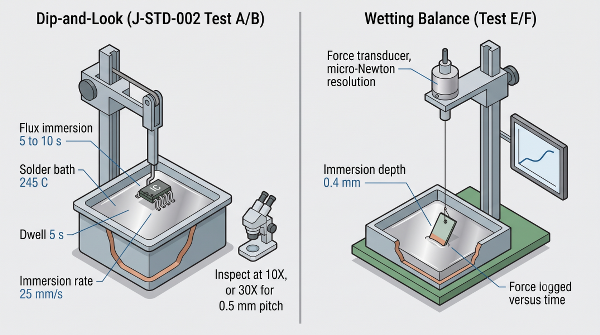
- J-STD-002 couvre les broches, terminaisons, cosses, bornes et fils des composants: la révision D définit les tests A, B, C, D et S pour l'étain-plomb, ainsi que A1, B1, C1 et S1 pour le sans-plomb. Le bain est maintenu à 245 ± 5 °C, la durée d'immersion est de 5 secondes avec une tolérance de ±0,5 seconde et la vitesse d'immersion est de 25 ± 6 mm/s (0,98 ± 0,24 pouce/s)
- J-STD-003 couvre les cartes nues: conducteurs de surface, plages de connexion et trous traversants métallisés. La révision D, publiée en octobre 2022, nomme ses méthodes Edge Dip, Wave Solder, Surface Mount Simulation, Solder Float et Wetting Balance. Son bain étain-plomb fonctionne à une température inférieure de 235 °C, tandis que les tests sans plomb SAC305 sont effectués à 255 °C dans les deux documents
- Méthode IPC-TM-650 2.4.14: intitulée Solderability of Metallic Surfaces, elle constitue la méthode historique à l'origine d'une grande partie de ces pratiques. Elle utilise un bain à 232 ± 6 °C, un flux composé de 25 % de colophane en masse dans 99 % d'alcool isopropylique, une immersion d'environ 1,3 cm/s (0,5 pouce/s), une durée de 2 secondes et une inspection à 10X
- MIL-STD-202G, méthode 208H, constitue la procédure militaire: elle renvoie à J-STD-002 pour la procédure, puis remplace les conditions de vieillissement par 8 heures ±15 minutes de conditionnement à la vapeur pour la plupart des composants et 1 heure ±5 minutes pour les fils multibrins
Voici un point souvent méconnu des ingénieurs. Le préconditionnement est généralement décrit comme un vieillissement à la vapeur de 8 heures. Dans J-STD-002D, qui correspond à la catégorie de conditionnement C, les quatre durées de vapeur de 1, 4, 8 et 16 heures sont désormais classées comme options historiques. La valeur par défaut est la catégorie E:un étuvage à sec à 155 °C pendant 4 heures et 15 minutes.
Le vieillissement à la vapeur de 8 heures reste exigé par la méthode 208H de MIL-STD-202G. Il s'applique notamment aux activités aérospatiales et de défense, tandis que l'étuvage à sec convient aux applications commerciales.
Facteurs influençant les performances de soudabilité
Type de finition, conditions de stockage et effets du vieillissement
La finition constitue la surface réellement testée. Chaque finition forme une barrière temporaire empêchant l'oxygène d'atteindre le cuivre, mais chaque barrière possède une durée de vie limitée.
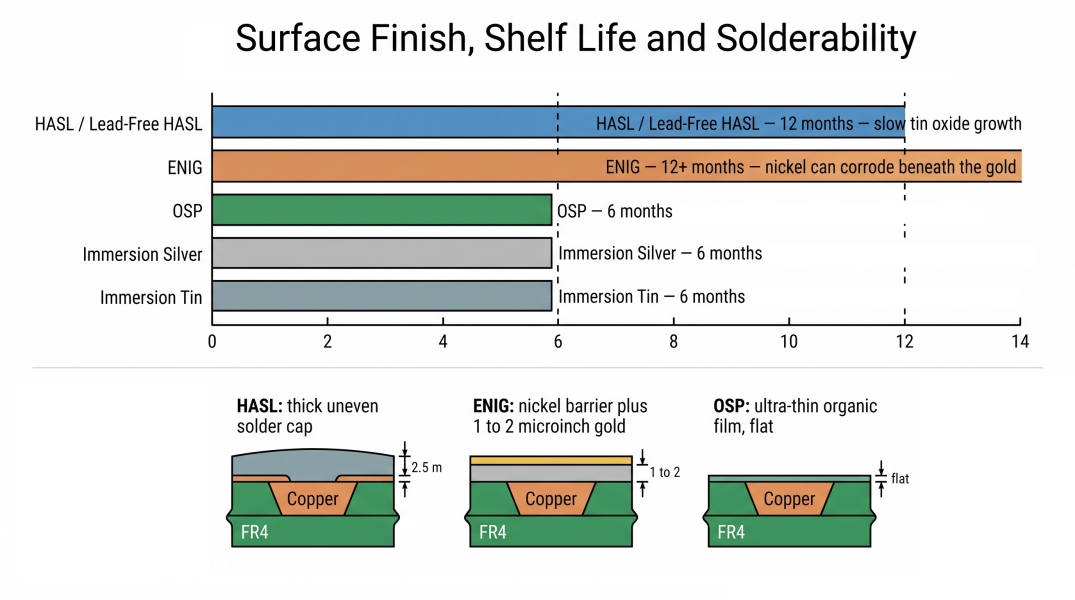
| Finition de surface | Durée de stockage typique | Mode de dégradation | Applications recommandées |
|---|---|---|---|
| HASL et HASL sans plomb | Environ 12 mois | Croissance lente de l'oxyde d'étain, le revêtement restant épais | Cartes traversantes ou soudées manuellement |
| ENIG | 12 mois ou plus | L'or reste intact, mais le nickel peut se corroder en dessous | BGA et QFN à pas fin, refusions multiples |
| OSP | Environ 6 mois | Le film organique s'amincit à chaque cycle thermique | Cartes planes et économiques soumises à une seule refusion |
| Argent chimique | Environ 6 mois | Ternissement sous l'effet du soufre et de l'humidité | Cartes RF nécessitant de faibles pertes et une bonne planéité |
| Étain chimique | Environ 6 mois | Le composé intermétallique cuivre-étain consomme l'étain libre | Connecteurs press-fit et applications à pas fin |
En règle générale, plus le revêtement métallique est épais, plus il dure longtemps. Les finitions les plus fines présentent une durée de stockage plus courte, car l'assemblage à pas fin exige une surface plane. Pour une explication détaillée, consultez les sections consacrées au choix de la finition appropriée et à la comparaison entre HASL et ENIG. Les autres dégradations se produisent pendant le stockage. Conservez les cartes et les bobines dans des sacs étanches à l'humidité, à une température comprise entre 15 et 30 °C et une humidité relative de 40 à 65 %, avec un dessiccant et une carte indicatrice d'humidité.
Variables des matériaux et du procédé influençant les résultats
Une défaillance peut provenir du test et non du composant. Un laboratoire dont les paramètres dérivent peut rejeter de bonnes pièces et accepter de mauvaises pièces pour trois raisons.
Le bain: J-STD-002 exige une analyse ou un remplacement du bain de soudure tous les 30 jours de fonctionnement, un jour étant défini comme une période de huit heures de soudure fondue. La teneur en cuivre est limitée à 0,300 % en masse dans les alliages étain-plomb. Le total combiné de cuivre, d'or, de cadmium, de zinc et d'aluminium est limité à 0,4 %. Les contaminants issus de milliers d'immersions peuvent rendre le bain lent et granuleux et provoquer de faux échecs.
Le flux: les flux de test doivent rester couverts pendant les pauses et être jetés après huit heures. L'alcool isopropylique s'évapore pendant la journée de travail, ce qui concentre le flux restant et le rend plus agressif que ne le prévoit la norme.
Le grossissement: les composants sont inspectés à 10X. Pour un pas de 0,5 mm (20 mil) ou moins, l'inspection passe à 30X. L'inspection d'arbitrage est effectuée à 30X, ou à 70X pour les composants à broches à pas fin. Un LQFP contrôlé à 10X peut masquer les microtrous que la norme exige de détecter.
Modifier le bain, le flux ou le grossissement modifie le résultat. Corrigez les conditions du laboratoire avant de mettre en cause le fournisseur.
Comment interpréter les résultats d'un test de soudabilité
Critères de réussite ou d'échec et modes de défaillance courants
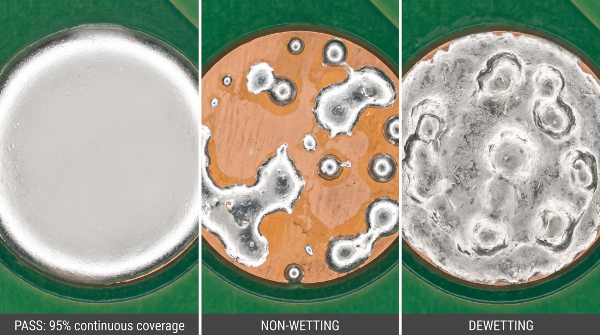
Pour chaque broche, extrémité ou terminaison, J-STD-002D exige une soudure exempte de défauts et couvrant au moins 95 % de la zone critique. Ce critère s'applique individuellement à chaque broche et non à une moyenne. Si une seule broche échoue sur un boîtier à 48 broches, l'ensemble du boîtier échoue.
| Critère | Seuil | Signification d'un échec |
|---|---|---|
| Couverture des broches et terminaisons | 95 % minimum et couverture continue | La finition est oxydée ou contaminée |
| Couverture des pastilles exposées, notamment les pastilles thermiques QFN | 80 % minimum | Dégazage ou chauffage insuffisant des grandes surfaces planes |
| Résistance à la dissolution, test D | 5 % maximum de métal de base exposé | La métallisation se dissout dans la soudure |
| Remplissage vertical d'un trou traversant métallisé | 75 % en classe 3 et 50 % en classe 2 | Mauvais mouillage de la paroi du fût ou chauffage insuffisant du trou |
| Joint sur fil enroulé, test C | 95 % de la longueur tangente du joint | La borne est oxydée ou son placage est trop fin |
Ces critères forment une hiérarchie de tolérance: les petits contacts exigent une couverture stricte de 95 %, les pastilles thermiques bénéficient d'un seuil de 80 % parce que les vides sont inévitables sur une grande surface plane, et les fûts sont évalués selon un pourcentage de remplissage, car seule leur partie extérieure est visible.
Trois types de défauts sont importants et chacun est précisément défini par la norme:
- Le non-mouillage correspond à une adhérence partielle. La soudure reste fixée par zones et laisse apparaître le métal de base. Ce défaut provient généralement d'une oxydation ou d'une contamination organique
- Le démouillage est plus grave et plus trompeur. La soudure a d'abord mouillé la surface, puis s'est retirée pour former des amas irréguliers. Le métal de base reste couvert, ce qui peut sembler acceptable lors d'une inspection rapide, mais le revêtement sous-jacent s'est dissous dans la soudure
- Les microtrous traversent entièrement le revêtement et indiquent un dégazage provenant du matériau de base ou d'un bain de métallisation
Analyse des causes profondes d'une mauvaise soudabilité
Un lot de cartes pour routeurs Wi-Fi est sorti de refusion avec des joints ouverts sous le cadre de blindage et le profil a d'abord été mis en cause. Une coupe transversale a révélé une autre cause:les pastilles avaient été mouillées, puis s'étaient rompues et séparées au niveau de l'interface avec le nickel. Les cartes provenaient d'un lot ENIG vieux de huit mois et la surface de rupture était sombre et craquelée comme de la boue. Pendant le placage, le bain d'or avait excessivement attaqué la couche de nickel-phosphore, créant une corrosion ensuite dissimulée sous l'or. Il s'agissait d'un black pad.
Erreur 1: attribuer le défaut à la refusion alors que les composants avaient déjà échoué au contrôle de réception.
La modification du profil est peu coûteuse à essayer et constitue donc souvent la première tentative, mais chaque essai consomme un panneau. Solution:effectuez un test dip-and-look sur des composants de la même bobine avant de modifier le four.
Erreur 2: effectuer le test sans préconditionnement et déclarer la réussite.
Les composants neufs et non vieillis présentent presque toujours un bon mouillage. Solution:appliquez la catégorie de préconditionnement convenue, soit l'étuvage à sec par défaut à 155 °C, soit les 8 heures de vapeur exigées par le client, puis consignez la méthode utilisée.
Erreur 3: interpréter une courbe de mouillage sans correction de la poussée.
Une courbe non corrigée peut donner l'impression qu'une mauvaise surface a franchi le zéro trop tôt. Solution:saisissez le volume réellement immergé, soit la largeur multipliée par l'épaisseur et la profondeur d'immersion, afin que le logiciel soustraie la poussée avant de calculer T0.
Erreur 4: retester le même coupon après un échec.
La première immersion a déjà étamé le coupon. Le second test mesure donc la soudure qui vient d'être appliquée. Solution:prélevez un nouveau coupon sur le même panneau.
Améliorations de conception et de procédé pour optimiser la soudabilité
Recommandations DFM pour améliorer la soudabilité
Certains défauts de soudabilité sont intégrés à la conception. La finition et les composants peuvent être conformes, mais l'implantation prive malgré tout le joint de chaleur ou recouvre la pastille. La connexion au cuivre est souvent la principale cause. Une pastille directement reliée à un grand plan de masse agit comme un dissipateur thermique. Elle n'atteint pas la température de mouillage en même temps que la pastille voisine et le composant se redresse. Des freins thermiques résolvent ce problème, tandis que le guide sur les zones de cuivre présente les compromis associés.
Règles à intégrer à vos contrôles de conception:
- Freins thermiques sur les pastilles traversantes reliées à un plan: une configuration à quatre branches de 0,25 à 0,5 mm (10-20 mil) de largeur convient à la plupart des broches de signaux
- Ne placez pas de masque de soudure sur les pastilles: prévoyez une marge de 0,05 mm (2 mil) de chaque côté afin d'absorber les tolérances de positionnement sans exposer le cuivre environnant
- Ne spécifiez pas un pont de masque inférieur à la capacité minimale: le pont ne sera pas imprimé et les ouvertures fusionneront si l'espacement entre les pastilles est inférieur à environ 0,1 mm (4 mil)
- Maintenez un rapport d'aspect raisonnable pour les trous métallisés: lorsque le rapport entre l'épaisseur de la carte et le diamètre de perçage dépasse 8:1, la métallisation du fût devient plus difficile et une épaisseur irrégulière provoque un mouillage inégal
- Évitez de placer la sérigraphie sur les pastilles et les trous: l'encre présente sur le cuivre empêche le mouillage et provoque fréquemment des fûts insuffisamment remplis. Les dégagements sont présentés dans le guide de sérigraphie des PCB
Choix de la finition et bonnes pratiques de stockage
Choisissez la finition selon le procédé d'assemblage et non uniquement selon la fiche technique. Le choix dépend essentiellement de la planéité requise et du nombre de cycles de refusion.
- BGA ou QFN à pas fin, ou refusions multiples: ENIG. Cette finition est plane, résiste aux chauffages répétés et se conserve pendant un an ou plus
- Carte économique soumise à une seule refusion: l'OSP est plan et peu coûteux, mais l'assemblage doit être réalisé dans les six mois et en un seul passage
- Assemblage principalement traversant ou manuel: le HASL est la finition la plus tolérante, mais sa surface irrégulière exclut les pas les plus fins
- RF et haute fréquence: argent chimique, à conserver à l'abri des atmosphères contenant du soufre
- Collage par fil d'or ou fiabilité maximale: l'ENEPIG ajoute une barrière de palladium entre le nickel et l'or et élimine entièrement le mécanisme du black pad
Les règles de stockage sont simples et efficaces: sacs hermétiques, dessiccant neuf, rotation stricte selon le principe premier entré, premier sorti et date d'ouverture inscrite sur le sac.
Approche professionnelle de JLCPCB pour garantir la soudabilité
Tests rigoureux de soudabilité en cours de production et en contrôle final
La soudabilité ne peut pas être uniquement inspectée à la fin. Elle doit être maîtrisée à chaque étape impliquant le cuivre. Cela exige d'observer la carte obtenue, mais également de surveiller la chimie utilisée pour déposer la finition.
Ces contrôles comprennent la régulation de la concentration et du pH des bains sur les lignes de métallisation, la maîtrise du temps passé dans chaque étape chimique, le rinçage à l'eau déionisée afin d'éviter les résidus ioniques sur le cuivre, l'inspection optique et le test électrique complet avant l'emballage. Les cartes sont ensuite placées dans des sacs hermétiques avec un dessiccant afin que leur durée de stockage commence le plus tard possible.
Contrôle avancé des procédés pour garantir une qualité constante de la finition
JLCPCB propose le HASL, le HASL sans plomb, l'ENIG avec une épaisseur d'or de 1 ou 2 micro-pouces, l'OSP, l'argent chimique et l'étain chimique. Une décision liée aux capacités de fabrication est également une décision de soudabilité. Le HASL ne peut pas être nivelé avec une planéité suffisante pour les conceptions denses à pas fin. Il est donc exclu des empilages de 6 couches ou plus au profit de finitions plus planes comme l'OSP et l'ENIG. Cette différence détermine si toutes les billes d'un BGA seront mouillées uniformément.
Le rendement au premier passage est l'indicateur qui traduit la soudabilité en données de production. Chaque joint qui ne mouille pas correctement nécessite une reprise, et chaque cycle de reprise ajoute une chaleur que la carte n'a pas été conçue pour absorber. L'aspect lié à la fiabilité est moins visible, mais plus important. Un joint correctement mouillé forme une couche intermétallique fine et uniforme qui résiste pendant des années aux cycles thermiques. Un joint marginal forme une couche épaisse ou irrégulière qui se fissure sous les mêmes contraintes.
FAQ sur les tests de qualité et de fiabilité
Q:Quelle est la différence entre J-STD-002 et J-STD-003?
J-STD-002 teste les composants:broches, terminaisons, cosses, bornes et fils. J-STD-003 teste les circuits imprimés nus et utilise un bain étain-plomb à 235 °C, contre 245 °C pour les composants.
Q:Combien de temps les PCB restent-ils soudables pendant leur stockage?
La durée dépend de la finition. Le HASL et l'ENIG se conservent généralement pendant environ 12 mois ou plus, tandis que l'OSP, l'argent chimique et l'étain chimique sont habituellement prévus pour environ 6 mois, à condition d'être stockés dans des sacs hermétiques avec un dessiccant entre 15 et 30 °C.
Q:Puis-je étuver d'anciennes cartes pour restaurer leur soudabilité?
Non. L'étuvage élimine l'humidité absorbée, ce qui constitue un autre problème. Il n'élimine pas l'oxyde de cuivre et amincit le revêtement OSP. L'étuvage peut donc détériorer davantage une carte avec une finition OSP.
Q:Quel équipement est réellement nécessaire pour effectuer un test de soudabilité?
Le test dip-and-look nécessite un bain de soudure à régulation thermostatique, un mécanisme d'immersion capable d'atteindre 25 ± 6 mm/s, un chronomètre et un microscope 10X doté d'un réticule. Une balance de mouillage ajoute un transducteur de force mesurant les micronewtons et son utilisation est généralement confiée à un laboratoire externe.
Q:Pourquoi ma carte a-t-elle réussi son test de soudabilité, mais échoué pendant la refusion?
Le test qualifie la surface et non la conception ou le profil thermique. Des pastilles reliées à des plans sans freins thermiques, des pastilles recouvertes par la sérigraphie ou un profil insuffisamment puissant peuvent priver un joint de chaleur, même lorsque la finition est soudable.
Conclusion
Un test de soudabilité est en réalité une épreuve du temps. Presque toutes les finitions se soudent correctement le premier jour. Cette discipline vise à déterminer si cette aptitude subsiste après six mois de stockage. Un test dip-and-look à 10X ou une courbe complète de balance de mouillage mesurent tous deux la part de cette capacité initiale qui a été conservée.
Prenez donc cette décision plus tôt. Choisissez la finition en fonction de la date réelle d'assemblage de la carte, stockez-la en considérant que le compte à rebours a commencé et concevez les pastilles afin que la chaleur puisse les atteindre. Si ces trois éléments sont correctement maîtrisés, le test ne servira plus à découvrir un problème.
Continuez à apprendre
Maîtriser les tests d'impédance des PCB pour les conceptions à haute vitesse
Points clés Vérification par TDR: les tests d'impédance utilisent la réflectométrie temporelle (TDR) sur des coupons de test pour vérifier les pistes à haute vitesse Facteurs réels: l'impédance réelle est modifiée par des variables de fabrication, notamment la sous-gravure des pistes, le masque de soudure et l'épaisseur du diélectrique après pressage Boucle conception-fabrication: utilisez les valeurs Dk exactes de l'empilage du fabricant pour le routage et exploitez les rapports TDR afin d'affiner le......
Garantir une soudabilité optimale: le rôle essentiel des essais dans une production fiable de PCB
Points clés Objectif principal:vérifier le mouillage de la soudure avant l'assemblage afin d'éviter les baisses de rendement et les défaillances des joints Test destructif:selon J-STD-002, les composants et coupons testés ne peuvent pas être réutilisés en production Critères de réussite:au moins 95 % de couverture de soudure sur les broches et 80 % sur les pastilles thermiques exposées Principaux défauts:détection du non-mouillage avec métal exposé, du démouillage avec retrait de la soudure et du blac......
Les gardiens de la qualité: guide complet des normes d'inspection des PCB
Points clés Défense multicouche:la combinaison de l'AOI, de l'AXI, de l'ICT et du FCT couvre tous les angles morts de l'inspection Impression de la pâte:la pâte à braser est à l'origine de jusqu'à 60 % des défauts, ce qui rend les contrôles précoces essentiels Normes IPC:la classe 3 réduit la limite des vides dans les BGA de 25 % à 10 %, ce qui augmente les coûts Équilibre thermique:un échauffement uniforme de l'empreinte équilibre les forces de refusion et évite l'effet tombstone Maîtrise de la conce......
Analyse en coupe: garantir la qualité des PCB multicouches
Vous êtes-vous déjà demandé ce qui se cache réellement à l'intérieur d'un PCB multicouche? À première vue, une carte terminée ressemble à une plaque plane et homogène composée de stratifié et de cuivre. Elle contient pourtant un réseau complexe de vias métallisés, de couches de cuivre enterrées, de films diélectriques minces et de structures remplies de résine, dont les dimensions doivent respecter des tolérances très strictes. L'analyse en coupe permet d'examiner directement ces couches et d'obtenir ......
Comment les matériaux durables et la fabrication experte garantissent des PCB conformes à la directive RoHS
Avez-vous déjà vécu qu'un envoi de produits finis soit retenu aux douanes de l'UE en raison d'un seul composant sur la carte ne passant pas le dépistage RoHS ? C'est plus fréquent que la plupart des ingénieurs ne le pensent, et le coup financier est bien plus important que la valeur des marchandises saisies. Le temps perdu, les dépenses de reconception et un audit de conformité capable de stopper toute l'introduction de votre produit, tel est le coût réel d'une mauvaise application de la RoHS. Le poin......
Propreté des PCB dans la fabrication professionnelle : Prévenir la contamination et garantir une fiabilité à long terme
Dans la fabrication des PCB, les cartes sont contaminées par toutes sortes de saletés à presque chaque étape. Lors du processus de soudure, le flux (à base de colophane ou les formes organiques plus récentes) peut laisser des résidus ou des sels ioniques sur les pastilles et les pistes, les rendant collants. Ensuite, il y a la gravure, le placage et la micro-gravure ; les processus chimiques déposeront des ions métalliques sur le cuivre si le rinçage n'est pas complet. De minuscules particules de cope......