Les gardiens de la qualité: guide complet des normes d'inspection des PCB
23 min
- Principes fondamentaux de l'assurance qualité dans la fabrication des circuits imprimés
- Présentation complète des méthodes d'inspection courantes
- Défauts critiques détectés aux différents points de contrôle industriels
- Exécution systématique:principales étapes de l'inspection des PCB
- Pourquoi JLCPCB constitue une référence en matière d'inspection automatisée
- FAQ sur l'inspection des PCB
- Conclusion
Points clés
- Défense multicouche:la combinaison de l'AOI, de l'AXI, de l'ICT et du FCT couvre tous les angles morts de l'inspection
- Impression de la pâte:la pâte à braser est à l'origine de jusqu'à 60 % des défauts, ce qui rend les contrôles précoces essentiels
- Normes IPC:la classe 3 réduit la limite des vides dans les BGA de 25 % à 10 %, ce qui augmente les coûts
- Équilibre thermique:un échauffement uniforme de l'empreinte équilibre les forces de refusion et évite l'effet tombstone
- Maîtrise de la conception:des pastilles de test accessibles et des repères de polarité visibles garantissent la fiabilité des contrôles automatisés
L'inspection des PCB ne se résume pas à un contrôle effectué à la fin de la production. Elle associe plusieurs inspections et essais, chaque étape ciblant les problèmes que les autres peuvent manquer. L'AOI détecte rapidement les défauts de soudure visibles, mais ne peut pas observer les joints cachés sous un BGA. L'inspection aux rayons X révèle ces connexions dissimulées, mais ne permet pas de confirmer que la carte assemblée s'allume et fonctionne comme prévu. Une inspection fiable des PCB repose donc sur l'utilisation des méthodes appropriées aux bonnes étapes.
Dans ce guide, vous découvrirez:
- Ce que couvre l'inspection des PCB, de la carte nue à l'assemblage terminé
- Les différences entre l'AOI, les rayons X, l'ICT et le test fonctionnel
- Les défauts des joints de soudure à l'origine des retours sur le terrain
- La quantité de vides autorisée dans une bille de soudure
- Les différences entre les classes 3 et 2
- Les défauts détectés par chaque étape et ceux qu'aucune méthode ne peut identifier
Principes fondamentaux de l'assurance qualité dans la fabrication des circuits imprimés
Un assemblage terminé est généralement enfermé dans son boîtier. Il est possible de photographier et de radiographier l'extérieur, mais pas d'ouvrir le composant pour inspecter un joint situé sous une matrice de billes. L'inspection associe donc plusieurs méthodes afin que le champ d'observation de chacune couvre les angles morts des autres.
Qu'est-ce que l'inspection des PCB et pourquoi est-elle importante dans l'électronique moderne?
L'inspection des PCB regroupe les contrôles qui confirment qu'une carte correspond à ses fichiers de conception et à une norme de qualité d'exécution convenue. Ces contrôles interviennent à des étapes fixes, du cuivre nu jusqu'à l'assemblage sous tension. Chacun mesure une propriété physique différente:la forme, la densité, la résistance ou le comportement. Deux normes répartissent ce travail. Les confondre entraîne des désaccords évitables avec les fournisseurs.
- IPC-A-600 couvre la carte nue: cuivre, stratifié, métallisation, masque et sérigraphie
- IPC-A-610 couvre la carte assemblée: joints de soudure, placement et propreté. La révision actuelle est IPC-A-610J, publiée en mars 2024
- IPC J-STD-001 complète ces normes et couvre les procédés et matériaux de soudage
Le besoin d'inspection augmente à mesure que les boîtiers dissimulent davantage leurs connexions. Le RP2040 est par exemple proposé dans un boîtier QFN-56 au pas de 0,4 mm (16 mil), avec une pastille thermique sous le boîtier. Une résistance 0201 mesure 0,6 x 0,3 mm (24 x 12 mil), soit approximativement la taille d'un gros grain de sable. Aucun de ces joints ne peut être correctement observé avec une simple loupe.
Corrélation directe entre des tests rigoureux et la fiabilité sur le terrain
L'inspection ne sert pas uniquement à séparer les bonnes cartes des mauvaises. Elle confirme également que le procédé reste maîtrisé, car les défauts les plus dommageables sont ceux qui passent inaperçus le jour de la production.
Un joint fissuré peut parfaitement conduire à 25 °C sur un établi, puis tomber en panne dans le compartiment moteur d'une voiture soumis à des cycles entre -40 et +125 °C, la température ouvrant et refermant continuellement la fissure. L'impression de la pâte à braser constitue la principale source de défauts d'assemblage. Les valeurs couramment citées attribuent entre 30 et 60 % des défauts à cette étape. Un dépôt atteignant seulement 60 % du volume cible peut facilement être réimprimé, mais après la refusion, ce manque devient un joint insuffisant enfoui sous le boîtier.
L'environnement d'utilisation de la carte détermine l'importance de ces défauts. Un téléphone placé dans une poche subit des cycles thermiques modérés et presque aucune vibration. Un contrôleur de vol de drone subit des vibrations constantes et une variation de température de 60 °C à chaque vol.
Présentation complète des méthodes d'inspection courantes
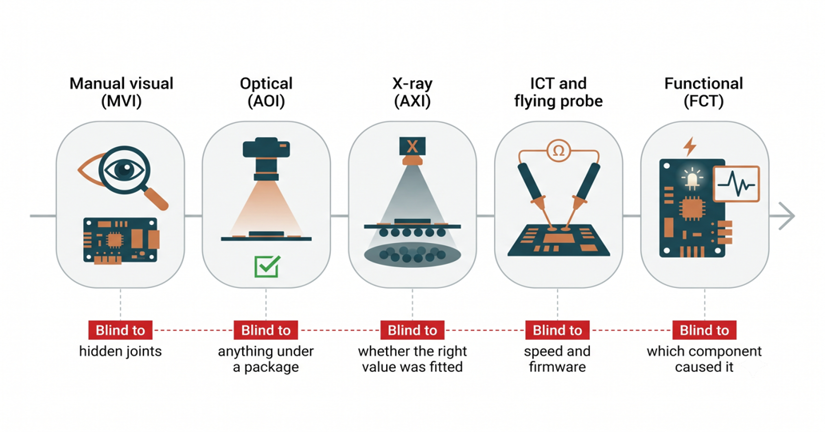
Cinq méthodes couvrent presque toutes les tâches d'inspection d'une ligne de production. Chacune mesure une grandeur physique différente et présente donc un angle mort particulier.
| Méthode d'inspection | Grandeur mesurée | Défauts les mieux détectés | Limites |
|---|---|---|---|
| Inspection visuelle manuelle (MVI) | Lumière réfléchie évaluée par un opérateur | Dommages, étiquettes et insertion des connecteurs | Joints cachés et pas inférieur à 0,5 mm (20 mil) |
| Inspection optique (AOI) | Lumière réfléchie comparée à une image de référence | Composants manquants, décalés ou inversés | Joints situés sous le corps d'un boîtier |
| Rayons X (AXI) | Absorption à travers la soudure | Vides et circuits ouverts sous les BGA et QFN | Vérification de la valeur correcte du composant |
| ICT et sondes mobiles | Résistance, capacité et tension de jonction | Valeur incorrecte, polarité inversée et courts-circuits | Vitesse, micrologiciel et étalonnage |
| Test fonctionnel (FCT) | Sorties de la carte sous tension | Tout défaut empêchant le produit de fonctionner | Identification du composant responsable |
Inspection visuelle manuelle (MVI) et inspection optique automatisée (AOI)
L'inspection visuelle manuelle associe un opérateur formé, un dispositif de grossissement et les images de référence de la norme IPC-A-610. L'intervention humaine reste utile pour vérifier l'insertion des connecteurs, les éléments mécaniques, les étiquettes et les petites irrégularités susceptibles de rendre une carte inacceptable.
L'inspection humaine est limitée par la répétition et la finesse des détails. Sa fiabilité peut diminuer pendant une longue période de travail et l'inspection devient plus difficile sous un pas d'environ 0,5 mm (20 mil). L'AOI comble cette lacune. L'inspection optique automatisée photographie la carte sous un éclairage contrôlé, puis compare chaque zone à une référence créée à partir des données CAO ou d'un premier article validé. Le système signale:
- Les composants manquants, qui constituent le défaut le plus fréquemment détecté
- Le décalage et la rotation, mesurés en fractions de pastille
- La polarité inversée, identifiée grâce au marquage du boîtier ou à la bande de cathode
- Les ponts, les excès de soudure et les joints insuffisants, l'AOI 3D mesurant la hauteur du joint plutôt que sa luminosité
Une machine apparentée intervient avant la refusion:l'inspection de la pâte à braser (SPI). Elle projette un motif lumineux sur la pâte imprimée et contrôle la hauteur, la surface, le volume et la position de chaque dépôt.
Analyse structurelle avancée par inspection automatisée aux rayons X (AXI)
L'inspection aux rayons X fonctionne parce que la soudure est plus dense que la plupart des autres matériaux de la carte. L'étain, le plomb et l'argent absorbent fortement le rayonnement, tandis que le plastique, le silicium et le FR-4 le laissent davantage passer. Chaque joint apparaît donc sombre tandis que le corps du boîtier s'estompe à l'arrière-plan.
Il existe trois modes d'imagerie:
- Transmission 2D: capture rapidement une image traversante unique, mais les composants situés sur la face opposée peuvent se superposer aux éléments proches
- Vue oblique 2,5D: incline la source ou la carte afin de séparer les éléments superposés
- Tomosynthèse 3D ou CT: reconstruit les images inclinées sous forme de coupes afin d'observer une seule couche à la fois. Cette méthode est plus lente, mais fournit les résultats les plus clairs sur les assemblages denses
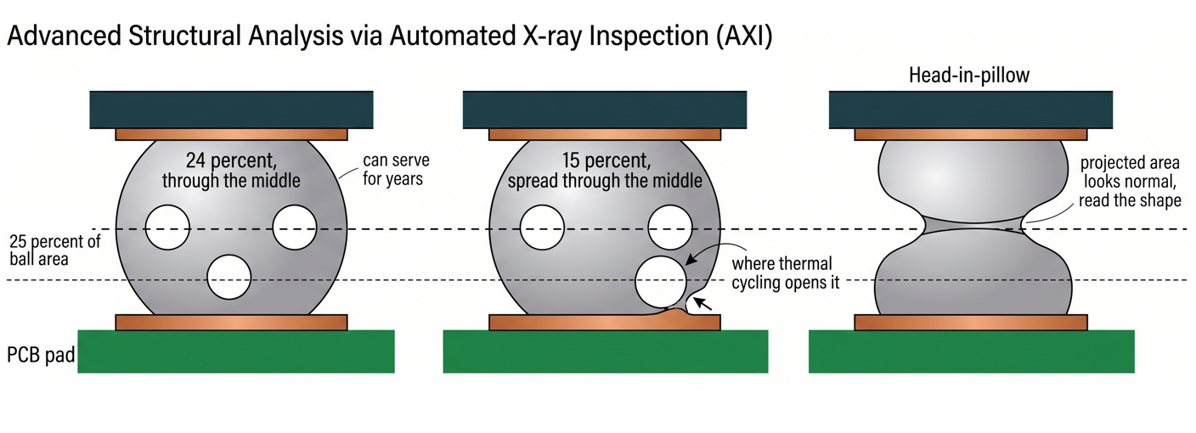
La norme IPC-7095 considère une bille de soudure comme défectueuse lorsque la surface projetée de l'ensemble des vides dépasse 25 % de la surface de la bille sur l'image radiographique. De nombreux programmes à haute fiabilité imposent une limite interne d'environ 10 %. Il s'agit d'une pratique courante pour les produits de classe 3 et non d'une exigence générale de la norme.
Une panne sur le terrain a illustré ce risque: un lot de contrôleurs de vol de drones a réussi l'AOI, puis a été expédié. Onze cartes sont revenues en moins de deux mois en raison de coupures du capteur inertiel pendant le vol. Les rayons X ont montré que chaque joint d'angle du boîtier au pas de 0,4 mm (16 mil) était composé de deux masses reliées par une étroite zone, au lieu d'une seule bille fusionnée. Le boîtier s'était courbé au pic de refusion, soulevant les billes d'angle de la pâte avant leur fusion.
Ce défaut est appelé head-in-pillow. Les opérateurs doivent donc évaluer la forme plutôt que la surface, car la surface projetée peut sembler normale. Le défaut se concentre dans les angles du boîtier, où le gauchissement est maximal, mais peut réussir un test de continuité à température ambiante parce que les deux moitiés restent en contact.
Vérification de la continuité électrique:ICT et sondes mobiles
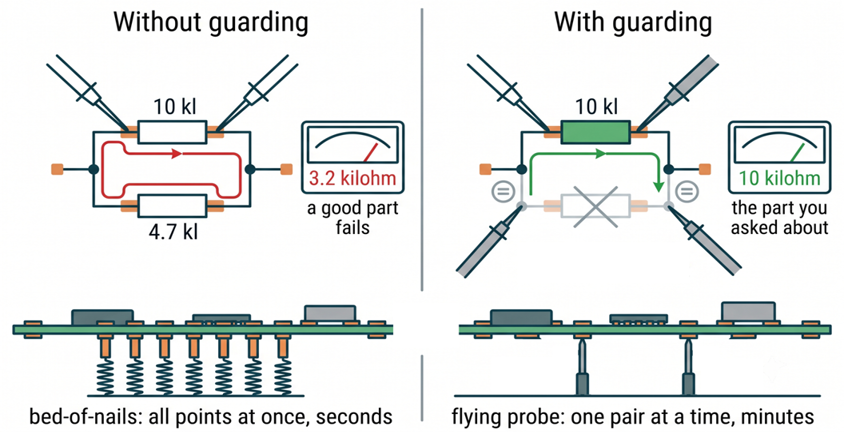
Le test en circuit consiste à contrôler individuellement les composants d'une carte assemblée sans les retirer. Cette opération peut sembler impossible, car chaque composant appartient à un réseau. Un testeur pourrait par exemple considérer qu'une résistance correcte de 10 kΩ présente une valeur de 3,2 kΩ lorsqu'un chemin parallèle de 4,7 kΩ est présent. Il évite ce problème en plaçant des sondes supplémentaires sur les noeuds adjacents au chemin parallèle et en les maintenant au même potentiel qu'une extrémité du composant testé. Aucune tension n'est alors présente sur cette branche, aucun courant ne la traverse et l'appareil mesure uniquement le composant visé.
Cette technique vérifie de nombreuses caractéristiques en quelques secondes sur chaque carte:
- Les valeurs des résistances, condensateurs et inductances, généralement avec une précision de quelques pour cent
- Les chutes de tension des jonctions de diodes et de transistors, ce qui permet de détecter les composants inversés
- Les courts-circuits et circuits ouverts sur chaque réseau disposant d'un point de test, ainsi que les tensions des rails sur certains testeurs
Les données fréquemment citées indiquent que l'ICT couvre entre 70 et 90 % des défauts de fabrication, davantage que toute autre méthode individuelle présentée ici.
Un système à sondes mobiles effectue les mêmes mesures d'une autre manière. Deux à huit têtes de test se déplacent sur des portiques et touchent les pastilles une paire après l'autre. Aucun dispositif dédié n'est nécessaire, ce qui rend cette méthode adaptée aux prototypes, mais augmente la durée du test. Un lit de clous contacte simultanément tous les points en quelques secondes, tandis qu'un système à sondes mobiles travaille en série pendant plusieurs minutes. Nos guides sur les tests à sondes mobiles et les tests par lit de clous expliquent quand chaque méthode devient rentable.
Validation finale des performances avec un test fonctionnel (FCT)
Le test fonctionnel met la carte sous tension, la fait fonctionner comme le produit final et compare ses sorties à des limites de réussite et d'échec définies. Il constitue la dernière étape avant la mise en boîtier et la seule méthode testant la carte comme un système complet plutôt que comme une série de composants individuels. Le FCT détecte donc les défaillances pour lesquelles chaque composant est correct, mais où la carte assemblée ne fonctionne toujours pas:
- Un oscillateur qui démarre à 25 °C, mais refuse de fonctionner à 0 °C
- Un régulateur stable sans charge, mais qui oscille sous 500 mA
- Un joint qui conduit à froid, puis s'ouvre lorsque la carte chauffe
Le FCT indique que la carte est défectueuse, mais pas lequel de ses 400 composants en est responsable. Lorsqu'il n'y a pas suffisamment de place pour des pastilles de test, le boundary scan via JTAG comble cette lacune en transmettant des motifs de test à travers les broches des circuits intégrés. Pour effectuer un test fonctionnel, l'assembleur a besoin de vos spécifications, de votre dispositif de test et de votre micrologiciel. Le FCT est la seule étape d'inspection qui doit être conçue par vos soins.
Défauts critiques détectés aux différents points de contrôle industriels
Les défauts se distinguent selon le moment où ils apparaissent. Les défauts des cartes nues proviennent de la chimie de fabrication et du perçage, tandis que les défauts d'assemblage sont liés à la pâte à braser, au placement des composants et à la refusion.
Défauts de surface et de couches contrôlés sur les cartes nues
La détection des défauts avant le placement des composants permet de les corriger à moindre coût:
- Éclats de cuivre et courts-circuits de gravure, qui relient des réseaux devant rester séparés
- Circuits ouverts dus à une rayure du film de gravure, qui amincit une piste jusqu'à sa rupture
- Vides dans un fût métallisé, invisibles depuis les deux faces et détectables uniquement par un test électrique
- Rupture de l'anneau annulaire, lorsque le perçage dépasse la pastille
- Masque de soudure sur une pastille, empêchant la réalisation du joint
- Microfissuration et délamination, lorsque la résine se sépare du tissu de verre
- Oxydation de la finition, qu'une caméra ou une sonde électrique ne peut pas détecter
Anomalies d'assemblage et de soudure:microcourts-circuits, vides et effet tombstone
Après le placement des composants, la plupart des défauts dépendent de trois variables:la quantité de pâte imprimée, la position du composant et l'uniformité de l'échauffement de ses deux extrémités. Quatre défauts représentent la majeure partie des reprises:
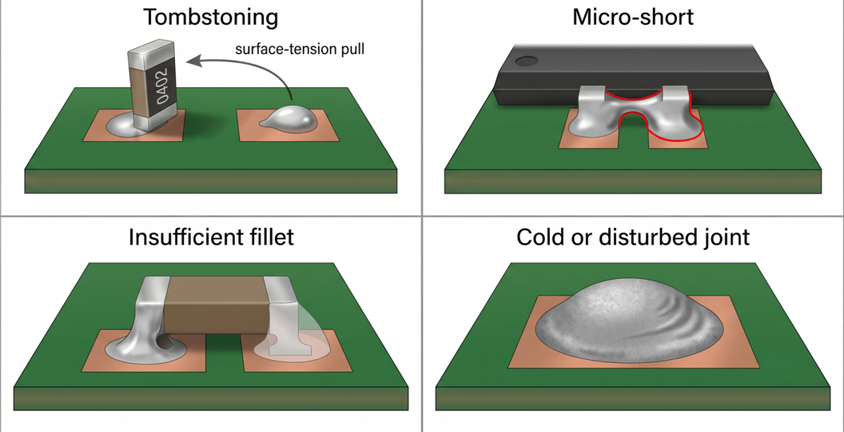
- Microcourts-circuits: la soudure relie des broches adjacentes lorsque l'excès de pâte ou son affaissement se propage sur un pas fin. L'AOI détecte les ponts visibles, tandis que l'AXI identifie ceux cachés sous les boîtiers
- Joint insuffisant: un joint fin et concave apparaît lorsque le dépôt est insuffisant ou qu'une ouverture est obstruée. La SPI détecte le manque avant la refusion et l'AOI 3D mesure la hauteur finale
- Joint froid ou perturbé: un joint terne et granuleux apparaît lorsque le composant bouge avant la solidification de la soudure. L'AOI signale son apparence et le FCT détecte les joints qui s'ouvrent à chaud
- Effet tombstone: un composant CMS se redresse sur une extrémité. Ce défaut est détecté par l'AOI et évité grâce à une conception adaptée
L'effet tombstone commence par un déséquilibre de mouillage, lorsque la soudure fondue exerce une traction plus importante sur une extrémité que sur l'autre. Une étude publiée a montré que le taux de tombstoning passe d'environ 0,02 % à 1,8 % lorsque la différence de débordement des pastilles entre les deux extrémités dépasse approximativement 0,07 mm (2,8 mil) pour un composant 0402. Maintenez cette différence à 0,05 mm (2 mil) ou moins.
Trois erreurs d'implantation provoquent la plupart des autres défauts:
1. Déséquilibre thermique: relier une pastille de l'empreinte à une grande zone de cuivre et l'autre à une piste fine. La zone de cuivre évacue la chaleur. Cette extrémité fond donc plus tard, alors que l'autre a déjà été mouillée et commence à tirer le composant. Solution: utilisez la même connexion thermique pour les deux pastilles.
2. Espacement insuffisant: placer des composants 0201 en dessous de l'espacement minimal accepté par l'assembleur. Les dépôts adjacents fusionnent et créent un pont pendant la refusion. Solution: vérifiez les règles d'espacement du niveau de service choisi avant le routage.
3. Repères cachés: placer le repère de polarité sous le composant le rend invisible. L'AOI compare le marquage imprimé au composant qu'elle peut observer. Solution: déplacez les points de la broche 1 à l'extérieur du contour du composant.
Exécution systématique:principales étapes de l'inspection des PCB
La séquence complète d'inspection des PCB comporte deux parties. La fabrication vérifie le cuivre et le stratifié avant le placement des composants, tandis que l'assemblage contrôle ensuite les joints de soudure et le comportement du circuit.
Points de contrôle avant lamination et après gravure
La fabrication utilise une chaîne de contrôles qualité, chacun étant placé à la dernière étape où le défaut ciblé reste accessible:
- L'AOI contrôle les couches internes après la gravure et avant la lamination
- Des contrôles après perçage et métallisation vérifient la position et les dimensions des trous ainsi que le cuivre des fûts
- L'AOI contrôle les couches externes après la métallisation du motif et la gravure
- L'alignement du masque de soudure et de la sérigraphie est vérifié par rapport aux pastilles
- La carte nue est soumise à un test électrique par rapport à la netlist
- Un contrôle qualité visuel et dimensionnel final vérifie le contour, l'épaisseur et le gauchissement
Une fois l'empilage placé dans la presse, tout défaut d'une couche interne reste définitivement enfermé sous le stratifié. Le seul indice restant est alors un réseau ouvert détecté pendant le test électrique. Notre guide sur l'analyse DFM dans la conception des PCB présente les contrôles effectués lors de la première étape.
Protocoles d'inspection finale et conformité aux classes IPC
L'inspection finale garantit le respect de l'accord conclu entre vous et l'assembleur. La commande précise une classe et la carte terminée est évaluée selon ses exigences. IPC-A-610 définit trois classes:
- Classe 1: produits électroniques généraux pour lesquels la carte doit simplement fonctionner
- Classe 2: produits à service dédié pour lesquels un fonctionnement continu est attendu
- Classe 3: produits hautes performances pour lesquels toute interruption est inacceptable
La plupart des équipements relèvent de la classe 2. Le passage à une classe supérieure ajoute rarement un contrôle supplémentaire. Il supprime plutôt certaines tolérances accordées par la classe inférieure.
| Critère d'inspection | Tolérance de classe 2 | Tolérance de classe 3 | Conséquence sur le coût |
|---|---|---|---|
| Débordement latéral de la terminaison d'un composant | Jusqu'à 50 % de la largeur de la terminaison | Jusqu'à 25 % | Placement plus précis et machines plus lentes |
| Hauteur du joint au talon d'une broche gull-wing | Épaisseur de soudure plus la moitié de l'épaisseur de la broche | Épaisseur de soudure plus toute l'épaisseur de la broche | Davantage de pâte et moins de marge pour une ouverture insuffisamment alimentée |
| Surface des vides dans une bille de soudure | IPC-7095 considère la bille comme défectueuse au-delà de 25 % | Environ 10 % selon une spécification interne | Profil optimisé et taux de rejet plus élevé |
| Propreté après soudage | Contrôle visuel et maîtrise du procédé | Test de contamination ionique | Étape et équipement de test supplémentaires |
La classe 3 resserre la fenêtre du procédé. Elle entraîne un coût supplémentaire, principalement sous la forme d'une baisse du rendement plutôt que d'équipements additionnels.
Pourquoi JLCPCB constitue une référence en matière d'inspection automatisée
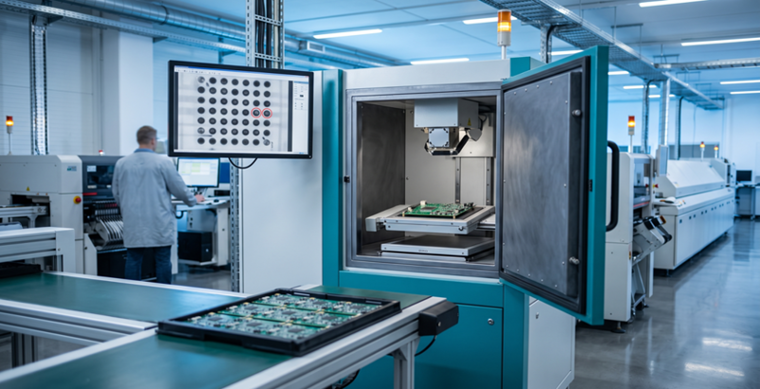
Systèmes intelligents d'inspection entièrement intégrés sur toutes les lignes de production
JLCPCB applique par défaut l'AOI et l'inspection visuelle aux deux niveaux de service d'assemblage. Les rayons X sont automatiquement utilisés pour les joints invisibles des boîtiers BGA, QFN et LGA. Les cartes nues sont soumises à un test électrique à 100 % par rapport à la netlist et non à un simple échantillonnage.
Le prix n'est pas la seule différence entre les deux niveaux. Leurs limites techniques s'appliquent séparément et non à l'ensemble des services de l'entreprise.
- L'assemblage économique prend en charge de 2 à 50 pièces avec une fabrication simple face en 1 à 3 jours. Il accepte les composants jusqu'au format 0402, un pas de broches de circuits intégrés de 0,4 mm (16 mil), un pas BGA de 0,5 mm (20 mil) et des cartes à partir de 10 x 10 mm (0,39 x 0,39 pouce)
- L'assemblage standard prend en charge de 2 à 80 000 pièces avec une fabrication double face en 4 jours ou plus. Il accepte les composants jusqu'au format 0201, un pas de broches de circuits intégrés de 0,35 mm (14 mil), un pas BGA de 0,35 mm (14 mil) et des cartes à partir de 70 x 70 mm (2,76 x 2,76 pouces)
La dimension minimale de 10 x 10 mm (0,39 x 0,39 pouce) s'applique uniquement au niveau économique. Une carte de 30 x 30 mm (1,18 x 1,18 pouce) utilisant l'assemblage standard doit être mise en panneau afin d'atteindre la dimension minimale de 70 x 70 mm.
Assurance qualité à 100 % pour les prototypes et les grandes séries
Le prix de l'assemblage commence par des frais de préparation de 8 USD, auxquels s'ajoutent 0,0016 USD par joint de soudure. Pour cinq cartes comportant chacune 500 joints, le calcul est de 8 USD plus 4 USD, soit 12 USD de main-d'oeuvre d'assemblage pour le lot.
Ce calcul influence la décision d'inspection. Pour des prototypes, les frais d'un test optionnel peuvent représenter une part importante de la commande, ce qui conduit souvent les acheteurs à le refuser. Une carte non testée peut ensuite vous faire perdre une journée entière à rechercher une panne sur un circuit qui n'était pas défectueux. Aucun assembleur ne peut définir seul votre test fonctionnel. Vous devez fournir les limites de réussite et d'échec, le dispositif et le micrologiciel. Le FCT doit donc être intégré au plan du projet plutôt qu'uniquement au devis.
FAQ sur l'inspection des PCB
Q:Qu'est-ce que l'inspection des PCB?
L'inspection des PCB combine des contrôles qui confirment qu'une carte correspond à ses fichiers de conception et à la norme de qualité d'exécution convenue. Elle couvre toutes les étapes, du cuivre nu à l'assemblage sous tension, en utilisant des méthodes optiques, radiographiques et électriques.
Q:Quelle quantité de vides est autorisée dans une bille de soudure BGA?
IPC-7095 considère une bille comme défectueuse lorsque la surface projetée des vides dépasse 25 % sur l'image radiographique. De nombreux programmes imposent une limite interne proche de 10 %, mais il s'agit d'une pratique propre au programme et non d'une exigence générale de la norme.
Q:L'AOI peut-elle inspecter un BGA?
L'AOI peut uniquement inspecter le bord extérieur d'un BGA. La lumière réfléchie confirme que le boîtier est présent et correctement posé, mais ne révèle pas directement les joints situés sous son corps. Ces connexions cachées nécessitent une inspection aux rayons X.
Q:Quelle est la différence entre l'ICT et le test fonctionnel?
Le test en circuit mesure les valeurs des composants, leur polarité, les courts-circuits et les circuits ouverts sur la carte assemblée. Le test fonctionnel met toute la carte sous tension et confirme qu'elle se comporte comme le produit terminé.
Q:Faut-il commander une fabrication IPC de classe 3 pour obtenir de bonnes cartes?
Généralement non. La classe 3 supprime principalement certaines tolérances autorisées en classe 2. Pour le débordement latéral des terminaisons de composants, la limite passe de 50 à 25 %, ce qui resserre la fenêtre du procédé et réduit le rendement.
Conclusion
L'inspection des PCB ne doit pas être considérée comme un service qualité attendant à la fin de la ligne. Il faut plutôt l'imaginer comme un ensemble d'instruments, chacun mesurant une propriété physique et couvrant un angle mort laissé par la méthode précédente. Les caméras analysent la forme, les rayons X la densité, les sondes la résistance et le test fonctionnel le comportement.
Posez deux questions à tout assembleur avant de comparer les prix:
- L'inspection aux rayons X est-elle automatique pour chaque joint caché ou uniquement disponible sur demande?
- Quelle classe et quelle révision d'IPC-A-610 s'appliquent par défaut à l'assemblage?
Indiquez la classe et la révision dans la commande. Prévoyez des pastilles accessibles aux testeurs et des repères lisibles. Assurez un comportement thermique identique aux deux extrémités de chaque empreinte de composant et déterminez qui développera le test fonctionnel. Téléversez ensuite vos fichiers sur la page de devis JLCPCB.
Continuez à apprendre
Les gardiens de la qualité: guide complet des normes d'inspection des PCB
Points clés Défense multicouche:la combinaison de l'AOI, de l'AXI, de l'ICT et du FCT couvre tous les angles morts de l'inspection Impression de la pâte:la pâte à braser est à l'origine de jusqu'à 60 % des défauts, ce qui rend les contrôles précoces essentiels Normes IPC:la classe 3 réduit la limite des vides dans les BGA de 25 % à 10 %, ce qui augmente les coûts Équilibre thermique:un échauffement uniforme de l'empreinte équilibre les forces de refusion et évite l'effet tombstone Maîtrise de la conce......
Analyse en coupe: garantir la qualité des PCB multicouches
Vous êtes-vous déjà demandé ce qui se cache réellement à l'intérieur d'un PCB multicouche? À première vue, une carte terminée ressemble à une plaque plane et homogène composée de stratifié et de cuivre. Elle contient pourtant un réseau complexe de vias métallisés, de couches de cuivre enterrées, de films diélectriques minces et de structures remplies de résine, dont les dimensions doivent respecter des tolérances très strictes. L'analyse en coupe permet d'examiner directement ces couches et d'obtenir ......
Comment les matériaux durables et la fabrication experte garantissent des PCB conformes à la directive RoHS
Avez-vous déjà vécu qu'un envoi de produits finis soit retenu aux douanes de l'UE en raison d'un seul composant sur la carte ne passant pas le dépistage RoHS ? C'est plus fréquent que la plupart des ingénieurs ne le pensent, et le coup financier est bien plus important que la valeur des marchandises saisies. Le temps perdu, les dépenses de reconception et un audit de conformité capable de stopper toute l'introduction de votre produit, tel est le coût réel d'une mauvaise application de la RoHS. Le poin......
Propreté des PCB dans la fabrication professionnelle : Prévenir la contamination et garantir une fiabilité à long terme
Dans la fabrication des PCB, les cartes sont contaminées par toutes sortes de saletés à presque chaque étape. Lors du processus de soudure, le flux (à base de colophane ou les formes organiques plus récentes) peut laisser des résidus ou des sels ioniques sur les pastilles et les pistes, les rendant collants. Ensuite, il y a la gravure, le placage et la micro-gravure ; les processus chimiques déposeront des ions métalliques sur le cuivre si le rinçage n'est pas complet. De minuscules particules de cope......
Défauts courants dans les circuits imprimés cuivrés et comment les éviter
En général, tous les circuits imprimés (PCB), sans exception, utilisent du CCL (stratifié plaqué cuivre). Celui-ci fournit la couche conductrice nécessaire au bon fonctionnement du circuit. Les fabricants et les concepteurs peuvent améliorer les contrôles et les mesures préventives en comprenant mieux ces défauts et leurs causes. Les défauts des PCB plaqués cuivre peuvent nuire aux performances électriques et provoquer une défaillance prématurée des appareils électroniques. Cet article examine les déf......
Bases des PCB 5 : Tests et assurance qualité des PCB
Bienvenue dans le domaine des tests et de l'assurance qualité des PCB ! Le contrôle qualité est toujours un élément crucial dans différents secteurs. Un bon contrôle qualité permet non seulement de générer plus d'énergie pour les projets électroniques des clients, mais aussi d'obtenir des certifications et des garanties pour l'industrie électronique. Découvrons l'importance des tests et de l'assurance qualité dans la fabrication des PCB. L'importance des tests et de l'assurance qualité dans la fabrica......