基板コスト削減テクニック:部品選定・レイヤー最適化・パネル化の実務
1 min
- コスト削減の全体戦略
- 設計段階での考え方
- 製造ロットとコストの関係
- 部品選定での具体的手法
- レイヤー最適化と配線設計
- パネル化(面付け)とデパネライズ設計
- 実装・検査・組立を含めたコスト低減
- 発注・調達・サプライヤー交渉の実務
- 実務チェックリスト
- まとめ
プリント基板、PCBの製造コストを下げるには、設計段階から製造・実装・調達までを見通した工夫が必要です。本記事では、電子工作初心者にも分かるように用語を都度説明しながら、部品選定、レイヤー最適化、パネル化(めんづけ)などの実務的なテクニックを解説します。
コスト削減の全体戦略
設計段階での考え方
コスト削減は「後から削る」よりも「最初から作らない」ことが効きます。まずは製品の要求仕様(性能、信頼性、量産数量)を明確にし、必要十分な仕様に落とし込みます。ここで言う要求仕様とは、動作温度や通信速度、寿命など製品が満たすべき条件のことです。
設計段階で製造業者(基板メーカーや実装業者)と早めに相談すると、無駄な仕様や高コスト工程を避けられます。製造側の制約(ドリル最小径、配線幅の標準、表面処理の選択肢など)を把握しておくことが重要です。場合によっては、複数の製造業者から選択する必要もあります。
製造ロットとコストの関係
基板コストは数量(ロット)に強く依存します。試作(1〜10枚)と量産(数百〜数万枚)では単価が大きく変わります。一般に、セットアップ費用や治具費が分散されるほど単価は下がります。まずは想定生産数量を決め、それに合わせた設計トレードオフを行ってください。
部品選定での具体的手法
代替部品と入手性を重視する
部品表(BOM:Bill of Materials)に載る情報はコストの要です。BOMには主要部品の型番、メーカー、数量が書かれます。ここで重要なのは入手性、つまり市場で安定して手に入るかどうかです。入手性の低い部品は価格変動や長納期化を招きます。
代替部品候補をBOMに明記しておくと、調達時に安価な代替が使えます。代替候補はピン互換(ピンが同じ配置)や電気的仕様が近いものを選びます。入手できなくなる前に代替品を選択しておけば、いざ入手できなくなっても焦らずに済みます。
部品の統一化とパッケージ選択
同じ機能の抵抗やコンデンサを複数サイズで使うと在庫管理や調達コストが増えます。可能な限り部品のパッケージを統一(たとえば抵抗は0805サイズに統一)すると、購買単価が下がり、実装効率も上がります。パッケージとは部品の外形や端子配置のことです。
また、機能を統合したマルチファンクションICを使うことで部品点数を減らし、実装コストを下げられる場合があります。ただしIC自体の単価は上がり、入手性は下がる傾向にあります。マルチファンクションICと複数のICを使う場合のそれぞれの比較も検討の余地があります。
実装工程を意識した部品選び
部品は実装方法(表面実装 SMT:基板表面に部品をはんだ付けする方式、スルーホール PTH:部品の脚を穴に通してはんだ付けする方式)によりコストが変わります。一般にSMTは自動実装が可能で大量生産に向きます。PTHは手作業や波はんだ(wave solder)工程が必要でコストが上がることがあります。保守性や機械的強度が必要な箇所だけPTHを使うのが現実的です。
レイヤー最適化と配線設計
層数のトレードオフ
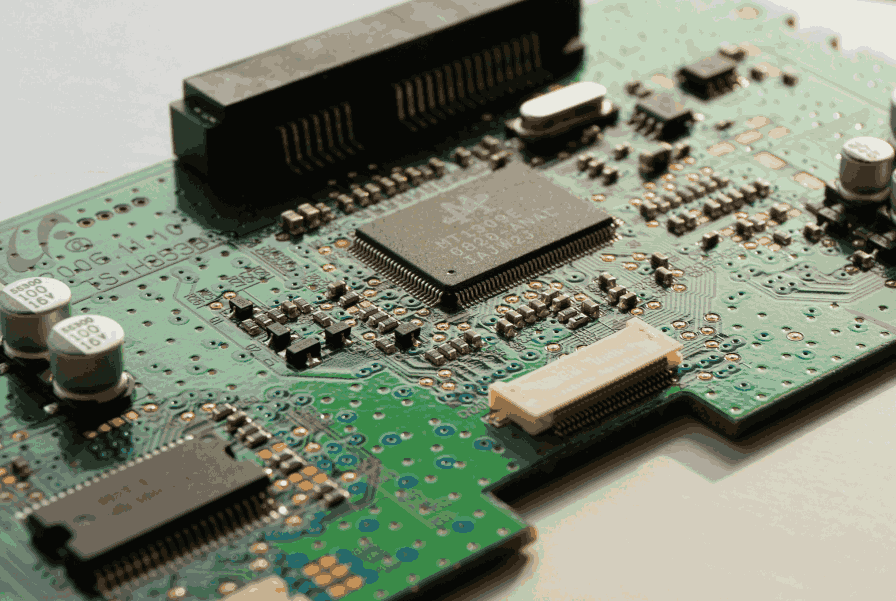
基板のレイヤー数(層数)はコストに直結します。一般に2層が最も安く、4層、6層と増えるごとに材料費や積層工程が増えて単価が上がります。レイヤー数を決める際は配線密度、信号品質(SI:シグナルインテグリティ)、電源分配の要件を考慮し、必要最小限の層数に抑えることがコスト削減の基本です。
ただし高速信号やEMI(電磁妨害)対策が必要な場合は4層以上が有利になることもあります。ここは性能とコストのバランス判断になります。
ビアとドリルの最適化
ビア(via)は層間を接続する穴です。ビアの数や種類(スルーホール、ブラインド、ベリード、マイクロビア)によってドリル工程やめっき工程が増え、コストが上がります。可能な限りスルーホールの数を減らし、標準ドリル径(例:0.3mm以上)を使うことでコストを抑えられます。
また、ビアをパッド内に置かない、ビアインパッド(部品パッドの中にビアを配置すること)を避けるなどの配慮で実装不良やリワーク(手直し)を減らせます。
トレース幅・間隔・銅厚の最適化
配線幅(トレース幅)や配線間隔は製造コストに影響します。極端に細い配線や狭い間隔は高精度な露光装置や追加工程を必要とし、コストが上がります。一般的な目安としては0.1mm(4mil)以上の配線幅・間隔を目指すと無難です。銅厚(どうあつ)は電流容量に関係しますが、厚くすると材料費が増えます。標準の1oz(約35µm)を基本に、必要な箇所だけ銅の厚さを調整すると良いです。
パネル化(面付け)とデパネライズ設計
パネル化の基本
パネル化(面付け)とは複数の基板を一枚の大きな基板(パネル)に並べて製造する手法です。パネル化により製造効率が上がり、単位当たりのコストを下げられます。パネル化を考える際は、パネル内での基板配置(面付け)を最適化して材料利用率を高めることが重要です。
Vカットとスルーホールの配置
デパネライズ(分割)方法にはVカット(Vスコア)やルータ切断、ニッパー切断などがあります。Vカットはパネルを薄く切り込み入れておき、後で簡単に折り離せる方法です。デパネライズ方法に応じてパネルの余白やツールホール(治具用の穴)を設計に入れておく必要があります。
また、パネルの端にツールレール(パネルを機械で保持するための余白)やフィデューシャル(位置合わせ用のマーク)を配置すると実装・検査工程が安定します。フィデューシャルは実装機が基板位置を認識するための目印です。
パネル利用率とコスト
パネル利用率(パネル面積に対する有効基板面積の割合)を高めると材料ロスが減りコストが下がります。面付けツールを使って最適配置を検討し、Vカット幅やデパネライズ余白を最小限に抑えることがポイントです。ただし、デパネライズでの破損リスクや実装機の制約も考慮してください。
実装・検査・組立を含めたコスト低減
はんだペーストとステンシル設計
はんだペーストの量はステンシル(はんだペーストを塗るための金属板)で制御します。過剰なはんだはブリッジ(はんだの短絡)やリフロー不良を招き、リワークコストが増えます。ステンシルの開口形状や厚みを適切に設計して、必要最小限のはんだ量に抑えることが重要です。
自動実装と手実装の分担
自動実装(Pick-and-Place:部品を自動で配置する装置)は大量生産でコスト優位ですが、小ロットや大型部品では手実装が現実的な場合もあります。部品の配置を自動実装に合わせて整列させる(同一向きに揃えるなど)と、実装時間が短縮されコストが下がります。
テスト治具とDFT(Design For Test)
テスト治具(テスト用の治具)やテストポイント(測定用の取り出し点)を設計段階で用意すると、量産検査や故障解析が速くなり、検査コストや現場での手戻りを減らせます。DFTとは「設計段階でテストしやすくする工夫」のことです。ICT(インサーキットテスト)やフライングプローブを想定したテストポイント配置を行ってください。
発注・調達・サプライヤー交渉の実務
見積りの取り方と比較ポイント
複数の基板メーカーや実装業者から見積りを取り、以下の点を比較します:単価、リードタイム(納期)、最小ロット、表面処理(めっき)仕様、ドリル最小径、追加検査費用など。見積りは同一条件で取ることが重要です。
また、見積りの内訳(材料費、工程費、検査費)を確認すると、どの項目がコストを押し上げているかが分かり、設計変更の優先順位が決めやすくなります。
MOQとリードタイムの扱い
MOQ(最小発注数量)はサプライヤーごとに異なります。小ロットでの試作は単価が高くなりがちなので、試作段階での評価を短くして量産に移すか、共同発注やパネル化でロットをまとめるなどの工夫が有効です。リードタイムは長いほど在庫コストや開発スケジュールに影響するため、早めに確認する必要があります。
実務チェックリスト
- 要求仕様の明確化:性能とコストの優先順位を決める。
- BOMの見直し:代替部品候補と入手性を明記する。
- 部品統一:サイズ・パッケージを可能な限り統一する。
- レイヤー最小化:必要最小限の層数で設計する。
- ビア最適化:ビア数とドリル径を標準化する。
- パネル化設計:パネル利用率を高め、Vカットやツールホールを設計に入れる。
- 実装配慮:部品向きの統一、ステンシル設計、フィデューシャル配置。
- テスト設計:主要電源・信号にテストポイントを配置する。
- 見積り比較:複数社から見積りをもらい、内訳を比較する。
- 量産移行計画:試作→量産のスケジュールとロットを早めに決める。
まとめ
基板コスト削減は、部品選定、レイヤー最適化、パネル化、実装・検査設計、そして調達戦略を組み合わせた総合的な取り組みです。設計段階で製造・実装の制約を理解し、サプライヤーと早期に連携することで、品質を落とさずにコストを下げることが可能です。まずは本記事のチェックリストを使って設計レビューを行い、改善点を洗い出してください。
学び続ける
デジタル回路とアナログ回路の違い:電子工作で見る0と1の考え方
電子工作を始めると、「デジタル回路」と「アナログ回路」という言葉をよく見かけます。どちらも電気を使って動く電子回路ですが、信号の扱い方が大きく異なります。技術書などでは、デジタル電子回路を「ディジタル電子回路」と表記することもあります。 Arduinoなどのマイコンを使うときは、LEDをON/OFFしたり、スイッチの状態を読んだりする場面でデジタル回路の考え方が出てきます。一方、明るさ、温度、音、電圧の変化などを扱うときは、アナログ回路の考え方が関係します。 デジタル回路とは0と1で考える回路 デジタル回路は、信号を0と1のようなはっきりした状態で扱います。たとえば、LEDが消灯している状態を0、点灯している状態を1と考えると分かりやすいです。回路やプログラムの決め方によって逆になることもありますが、大切なのは、状態を2種類に分けて扱うことです。 スイッチも同じです。押されていない状態を0、押されている状態を1としてマイコンに読み取らせます。このように、デジタル回路では「ONかOFFか」「HighかLowか」のように、状態を区切って判断します。 アナログ回路は連続した変化を扱う アナログ回路は、電......
トランジスタでLEDやリレーを動かす:スイッチング回路の基本
マイコンやスイッチでLEDを光らせるだけなら、比較的簡単に回路を作れます。しかし、明るいLED、リレー、モーターなど、少し大きな電流が必要な部品を動かす場合は、マイコンの出力端子だけでは対応できないことがあります。 そこで使われるのが、トランジスタのスイッチング回路です。トランジスタを使うと、マイコンからの小さな信号で、別の電源から流れる電流をON/OFFできます。この記事では、電子工作でよく使うLED点灯回路やリレー駆動回路を例に、トランジスタをスイッチとして使う基本を整理します。 トランジスタは電気で動くスイッチとして使える トランジスタには、ベース、コレクタ、エミッタという3本の端子があります。NPNトランジスタを使った基本的なスイッチング回路では、ベースに小さな電流を流すことで、コレクタからエミッタへ電流が流れるようになります。 イメージとしては、ベースがスイッチを操作する部分、コレクタとエミッタが実際に電流を流す通り道です。マイコンの出力はトランジスタをON/OFFするために使い、LEDやリレーを動かす電流は、別に用意した電源から流すと考えると分かりやすいです。 LEDを負荷として使う場......
フットプリントとは?部品を基板に正しく載せるための目印
プリント基板を設計するとき、回路図だけでは部品を実際の基板に載せることはできません。抵抗、コンデンサ、IC、コネクタなどには、それぞれ足の形や間隔、外形サイズがあります。その部品を基板上に正しく配置するために必要になるのが、フットプリントです。 フットプリントは、部品を基板に実装するための「足場」のようなものです。この記事では、フットプリントとは何か、ランドやパッド、シルク、テストパッドとどう関係するのかを、電子工作の初心者にも分かりやすく整理します。 フットプリントは部品1個分の配置情報 フットプリントとは、プリント基板上に部品を取り付けるためのパターン一式です。部品の足が載るパッドやランド、部品の外形を示す線、部品番号を表示するシルクなどが含まれます。 たとえば、同じ抵抗でも、リード線を穴に通すタイプと、基板表面にはんだ付けするチップ抵抗では、基板上に必要な形が違います。DIPのIC、SOPのIC、QFNのICなども、それぞれ端子の数や間隔が異なるため、別のフットプリントが必要になります。 ランドやパッドは部品の足が接続される場所 フットプリントの中で特に重要なのが、ランドやパッドです。ランド......
プリプレグとは?多層基板の中で絶縁層が果たす役割
多層基板について調べていると、プリプレグという言葉を見かけることがあります。コア材、銅箔、プリプレグといった材料名が出てきますが、初めて見ると何のために入っているのか分かりにくいかもしれません。 プリプレグは、簡単に言えば、多層プリント基板の層と層を貼り合わせながら、電気的には絶縁するための材料です。この記事では、プリプレグの役割を、多層基板の作り方や、コア材・ABFとの違いも含めて整理します。 プリプレグは半硬化状態の絶縁シート プリプレグは、ガラス繊維の布にエポキシ樹脂などを含ませ、完全には硬化していない状態にしたシート材料です。常温ではシート状ですが、基板を作る工程で熱と圧力をかけると、樹脂が流れて層のすき間を埋め、その後に硬化します。 この性質によって、プリプレグは基板の層同士を接着する役割を果たします。同時に、銅配線の層同士が勝手につながらないようにする絶縁層としても働きます。つまり、プリプレグは「接着材料」と「絶縁材料」の両方の役割を持っています。 多層基板では層と層の間に使われる 1層や2層の基板では、表面や裏面に銅配線を作ります。一方、4層基板や6層基板のような多層基板では、基板の......
放熱基板とは?LEDや電源回路で熱を逃がすための基本
電子工作や基板設計では、電気の流れだけでなく「熱」も考える必要があります。特にLEDや電源回路では、部品が発熱しやすく、熱をうまく逃がせないと故障や寿命低下の原因になります。 そこで重要になるのが、放熱を意識した基板設計です。放熱基板とは、部品から出た熱を基板全体や外部へ逃がしやすくした基板のことです。高輝度LED、パワーLED、電源回路、モーター駆動回路など、発熱しやすい回路で重要になります。 なぜ基板で放熱を考えるのか 電子部品は動作するとき、少なからず熱を出します。小さなLEDを1個光らせる程度なら大きな問題にならないこともありますが、LEDをたくさん並べたり、電源ICやパワートランジスタを使ったりすると、発熱は無視できない設計要素になります。 LEDの場合、熱がこもると明るさが不安定になったり、発光効率が落ちたり、寿命が短くなったりすることがあります。電源回路では、電源ICやトランジスタが高温になり、保護機能が働いて出力が止まったり、電圧が不安定になったりすることがあります。 このような問題は、完成後に部品を交換するだけでは解決しにくいことがあります。熱の逃げ道が基板上に用意されていなけれ......
メタルマスクとは?表面実装でクリームはんだを印刷するための金属版
表面実装部品を使ったプリント基板では、部品を載せる前に、基板上のパッドへクリームはんだを塗る工程があります。このとき、必要な場所だけにクリームはんだを印刷するために使われるのが、メタルマスクです。 メタルマスクは、電子工作で毎回使う道具というより、表面実装基板を作るときや、基板実装を外注するときに関係する治具です。この記事では、メタルマスクが何をするものなのか、どこで作られるのか、KiCadで設計するときに何を意識すればよいのかを整理します。 メタルマスクはクリームはんだを印刷する金属版 メタルマスクは、基板のパッド位置に合わせて穴が開けられた薄い金属板です。基板の上にメタルマスクを重ね、その上からクリームはんだを広げると、穴の開いた部分だけにクリームはんだが残ります。 イメージとしては、ステンシルや版画に近いものです。必要な場所だけにインクを通す代わりに、メタルマスクでは必要なパッドだけにクリームはんだを通します。これにより、小さな表面実装部品でも、はんだを決まった位置に載せやすくなります。 表面実装でははんだの位置と量が重要になる 表面実装では、部品の足を穴に通すのではなく、基板表面のパッドに......