Pasta de soldadura vs. flux: ¿cuáles son las diferencias y cuándo utilizar cada uno?
17 min
- Pasta de soldar frente a flux: ¿en qué se diferencian?
- ¿Puede el flux sustituir a la pasta de soldar?
- Cuándo necesitas flux solo en lugar de pasta de soldar
- ¿Qué es el flux y cómo funciona?
- ¿Qué es la pasta de soldar y de qué está hecha?
- Por qué la pasta de soldar ya lleva flux
- Cómo elegir la pasta de soldar
- ¿Cómo elegir el flux de soldadura adecuado?
- La pasta de soldar y el flux en el montaje de PCB de JLCPCB
- Conclusión
- Preguntas frecuentes sobre la pasta de soldar y el flux
La pasta de soldar y el flux no son intercambiables. La pasta de soldar contiene polvo de aleación de soldadura y flux, mientras que el flux no lleva aleación de soldadura. Esta diferencia es importante a la hora de elegir materiales para SMT, soldadura por reflujo o soldadura manual.
El flux (o fundente) elimina los óxidos metálicos y evita que se vuelvan a formar, de modo que la soldadura fundida moja bien los pads de cobre y los terminales de los componentes. La pasta de soldar combina el flux con un polvo fino de aleación de soldadura. Durante el reflujo, el flux se activa para mejorar el mojado, mientras la aleación se funde y forma la soldadura.
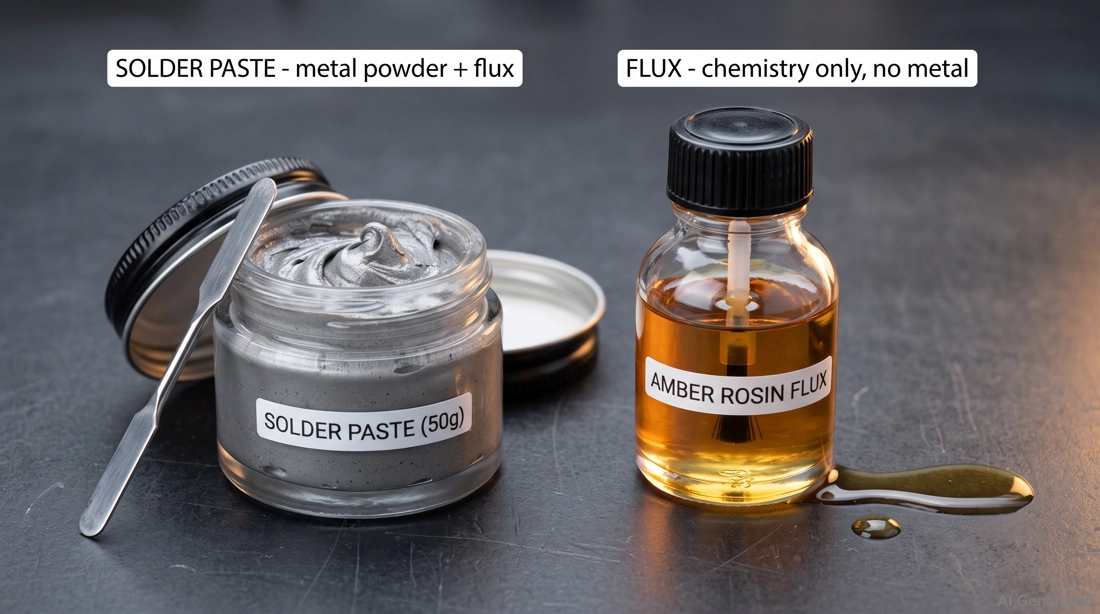
Figura: Pasta de soldar y flux líquido
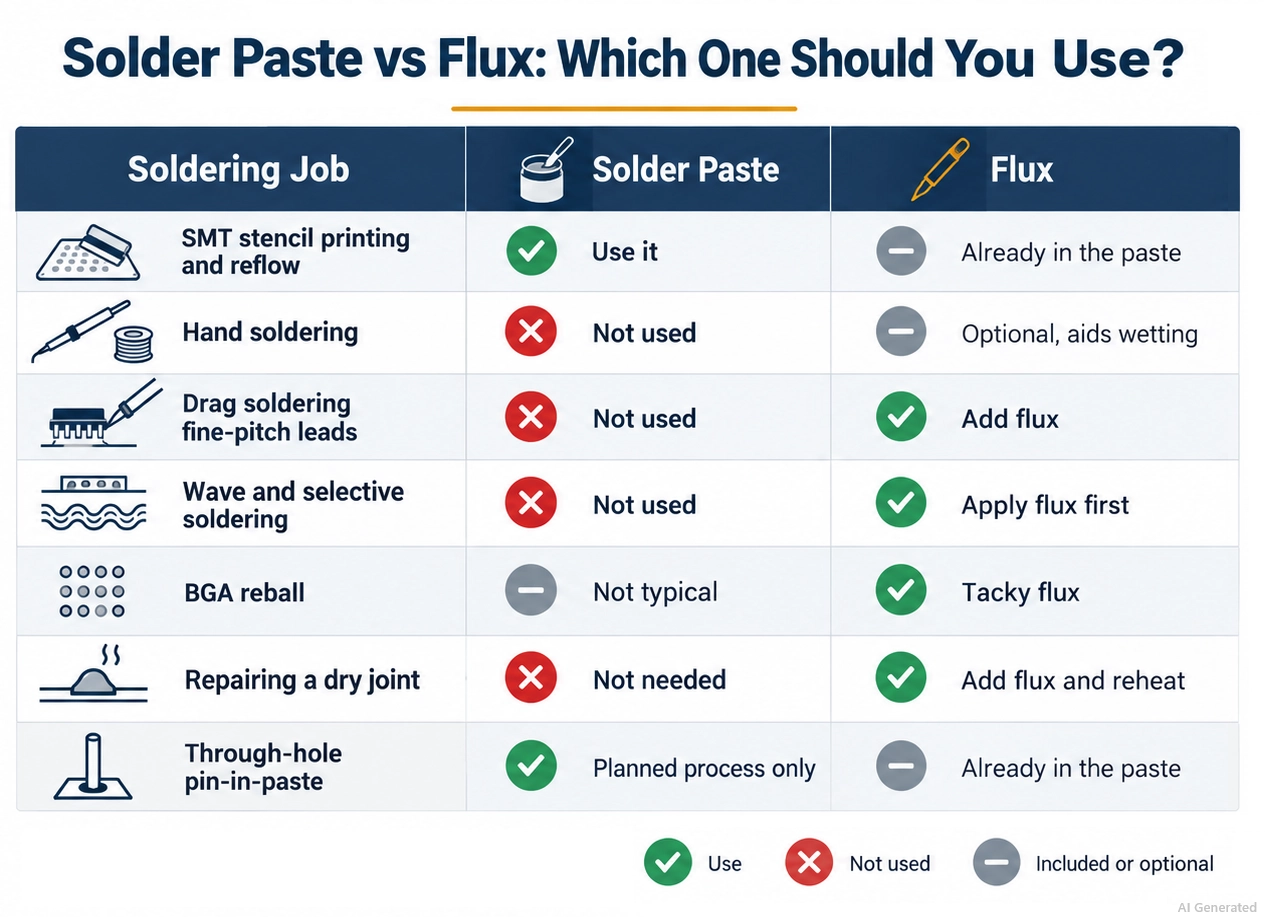
Pasta de soldar frente a flux: ¿en qué se diferencian?
La pasta de soldar combina polvo de aleación de soldadura con flux y aporta el metal necesario para formar la soldadura.
El flux de soldadura, en cambio, no contiene aleación de soldadura. Su función principal es eliminar los óxidos y la contaminación, y preparar las superficies metálicas para soldar.
En resumen: la pasta de soldar aporta la soldadura y el flux prepara las superficies para soldar.
| Propiedad | Pasta de soldar | Flux de soldadura | Por qué importa |
|---|---|---|---|
| Composición | Polvo de soldadura en un vehículo de flux | Colofonia, resina o ácidos orgánicos en disolvente | Solo la pasta aporta el metal de la soldadura |
| Forma física | Pasta gris, espesa y tixotrópica | Líquido ámbar, gel o sólido pegajoso | La pasta mantiene la forma; el flux se extiende |
| Deposita metal | Sí, normalmente entre el 85 y el 90 % en peso | No, no contiene metal | El flux por sí solo no puede unir el pad con el terminal |
| Cómo se aplica | Stencil, jeringa o impresión por chorro (jetting) | Pincel, rotulador, espuma o fluxer por pulverización | La pasta necesita una apertura; el flux, cubrir la zona |
| Proceso adecuado | Montaje SMT por reflujo | Retrabajo, soldadura por ola y soldadura selectiva | La pasta es un material; el flux, una ayuda al proceso |
| Qué determina la limpieza | La fracción de flux que contiene | La propia química del flux | La aleación nunca determina si hay que lavar |
| Almacenamiento habitual | Refrigerada, entre 2 y 10 °C | Cerrado, a temperatura ambiente | La pasta es perecedera, así que hay que rotar el stock |
¿Puede el flux sustituir a la pasta de soldar?
No. El flux activa y limpia la superficie que vas a soldar, pero no aporta aleación de soldadura. Si el proceso depende de la pasta de soldar para depositar el volumen de soldadura necesario, el flux por sí solo no puede sustituirla.
| Situación | Qué usar |
|---|---|
| Impresión SMT con stencil | Pasta de soldar |
| Soldadura manual con hilo de estaño | Hilo de estaño; flux adicional si hace falta |
| Soldadura por ola | Flux + soldadura fundida del crisol |
| Retrabajo de BGA | Flux + bolas de soldadura, preformas o pasta de soldar, según lo que exija el proceso |
| Reparación / retoques | Flux + soldadura adicional si hace falta |
Cuándo necesitas flux solo en lugar de pasta de soldar
Usa flux solo cuando la soldadura necesaria ya esté presente o se aporte por separado.
La pasta de soldar contiene polvo de soldadura y flux, así que, si la añades cuando ya hay otra fuente de soldadura, puedes acabar con un exceso de soldadura y alterar el proceso previsto.
Estos son los casos más habituales:
- Retrabajo y retoques manuales: el hilo de estaño con alma de flux ya lleva flux, pero añadir más puede mejorar el mojado en retrabajos complicados.
- Soldadura por arrastre de componentes de paso fino: el flux adicional mejora el mojado y ayuda a que la soldadura fluya por los terminales de paso fino, con menos riesgo de puentes.
- Soldadura por ola y selectiva: el flux se aplica en la placa o en zonas concretas, y la ola o el crisol aportan la soldadura fundida.
- Rebolado de BGA (reballing): el flux en gel (tacky flux) mantiene las bolas de soldadura en su sitio y favorece el mojado durante el reflujo.
- Estañado de cables y terminales: el flux elimina o rompe los óxidos superficiales y favorece el mojado, de modo que la soldadura se reparte de forma más uniforme sobre cables y terminales.
- Reparación de una soldadura seca o mal mojada: si aplicas flux y vuelves a calentar la soldadura, puedes mejorar el mojado y refundir la soldadura que ya hay sin añadir más.
La sustitución no funciona a la inversa. En un proceso de soldadura por ola convencional, la pasta de soldar no es el medio que aporta la soldadura: la aporta la ola de soldadura fundida.
Sí se puede usar pasta de soldar con componentes de inserción en un proceso pin-in-paste (reflujo intrusivo) planificado, en el que la apertura del stencil y el volumen de pasta se diseñan para conseguir el llenado de soldadura necesario.
¿Qué es el flux y cómo funciona?
El flux elimina los óxidos metálicos, ayuda a evitar que se vuelvan a formar durante el calentamiento y favorece que la soldadura fundida se extienda y moje el pad.
Si el flux no tiene suficiente actividad, los óxidos pueden impedir que la soldadura fundida moje bien la superficie de cobre y se adhiera a ella.
En resumen, el flux elimina o rompe los óxidos superficiales, favorece el mojado de la soldadura y sufre cambios químicos y térmicos durante el proceso.
- Eliminación de óxidos: los activadores reaccionan con los óxidos metálicos de la superficie y los rompen, de modo que la soldadura fundida entra en contacto con el metal que hay debajo.
- Barrera contra la oxidación: el vehículo del flux forma una capa protectora que ayuda a limitar la reoxidación de la superficie metálica durante el calentamiento.
- Mejor mojado: al eliminar los óxidos superficiales y mejorar la interfaz entre la soldadura y el metal, el flux hace que la soldadura fundida se extienda con más facilidad por el pad y el terminal del componente.
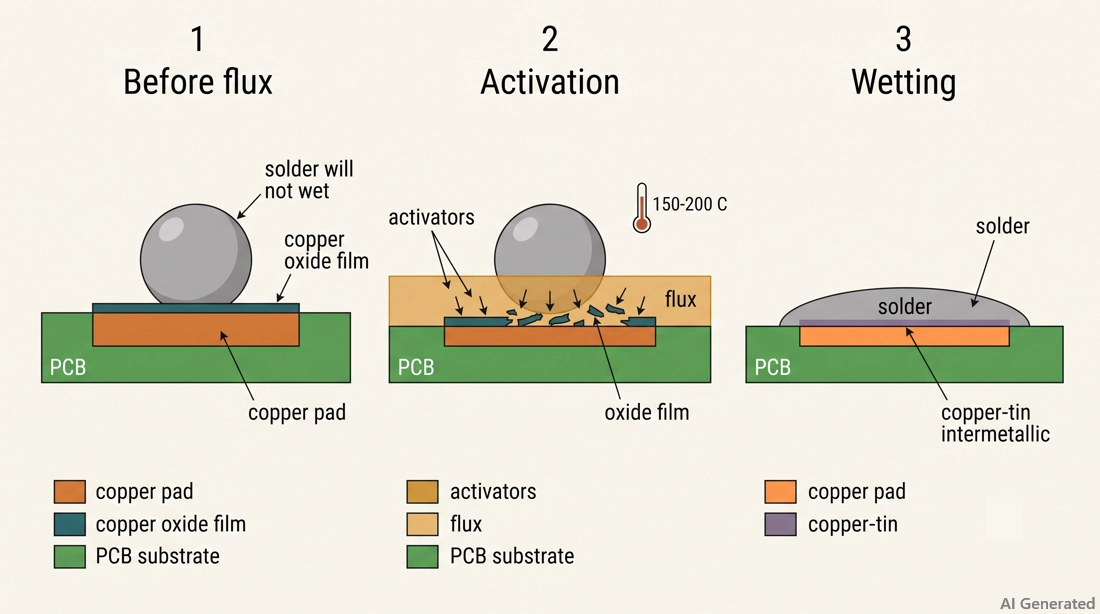
Figura: Sección de un pad de cobre en tres fases, con la eliminación de óxidos y el mojado de la soldadura.
Por qué los óxidos impiden el mojado de la soldadura
El cobre desnudo empieza a oxidarse en cuanto entra en contacto con el aire, y en pocos minutos se forma una fina película de óxido.
La soldadura fundida no puede mojar bien una superficie de cobre oxidada ni adherirse a ella, así que forma gotas en lugar de extenderse por el cobre. Solo se consigue una soldadura fiable cuando el estaño llega al cobre limpio y crea una capa intermetálica de cobre y estaño.
El problema es que la oxidación aumenta rápidamente a medida que la placa se acerca a las temperaturas de reflujo, de unos 240 °C. Por eso no basta con limpiar los pads antes del montaje: el flux tiene que seguir activo durante el calentamiento, y de ahí la importancia de cómo se activa a la temperatura de trabajo.
Composición del flux: vehículos, activadores y disolventes
El flux se compone de un vehículo, activadores y disolventes. El vehículo, normalmente colofonia, resina o una base orgánica, protege el metal limpio de la reoxidación. Los activadores, como ácidos orgánicos, aminas o haluros, eliminan los óxidos durante el calentamiento.
Su temperatura de activación es importante: si reaccionan demasiado pronto, pueden agotarse antes de que se funda la soldadura. Los disolventes controlan la viscosidad y se evaporan durante el precalentamiento.
Lo que el flux no puede hacer
El flux no contiene aleación de soldadura, así que no puede rellenar huecos, formar un menisco de soldadura ni arreglar una soldadura con falta de estaño. Si añades más flux a una soldadura a la que le falta estaño, solo conseguirás una soldadura más limpia a la que le sigue faltando estaño.
El flux tampoco sustituye al calor. Su actividad depende del rango de temperatura del proceso de soldadura. Si la superficie no llega al rango de activación necesario, puede que el flux no elimine bien los óxidos ni favorezca el mojado.
Las superficies muy corroídas son otra limitación, porque un flux de baja actividad puede agotarse antes de eliminar una oxidación intensa o la corrosión verde.
¿Qué es la pasta de soldar y de qué está hecha?
La pasta de soldar es una mezcla tixotrópica de polvo de soldadura esférico y flux que suele contener entre un 85 y un 90 % de metal en peso. Esta elevada carga de metal aporta aleación suficiente para formar las soldaduras después del reflujo.
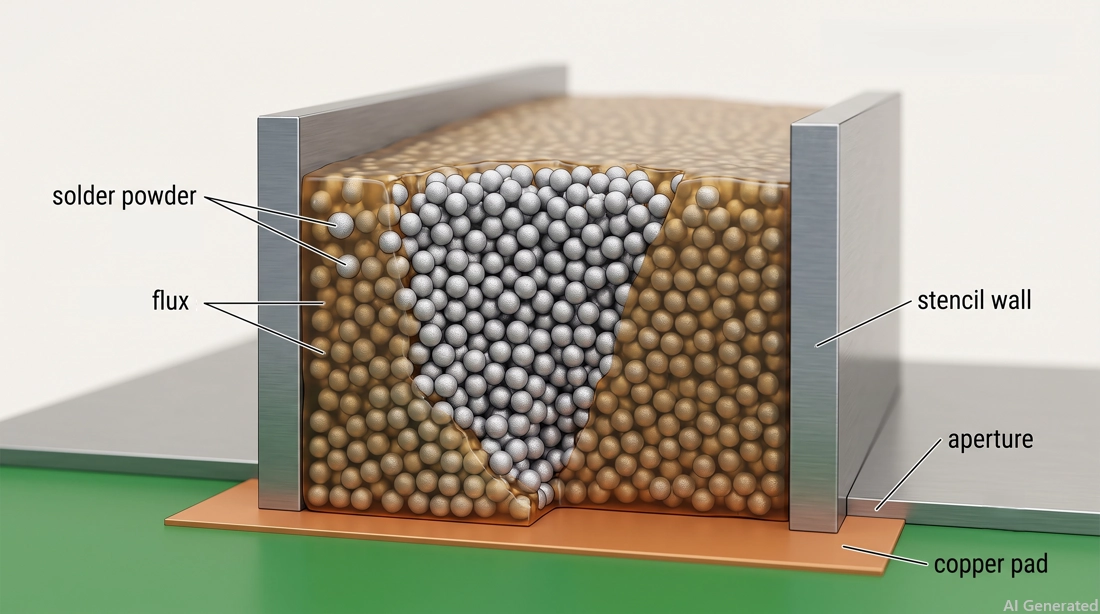
Figura: Partículas esféricas de aleación suspendidas en el vehículo del flux entre las paredes del stencil.
- Polvo de soldadura: partículas esféricas de aleación, clasificadas por tipo de polvo.
- Vehículo del flux: la colofonia, resina o base orgánica que protege el metal y transporta los demás componentes del flux.
- Activadores: compuestos químicos que reaccionan con los óxidos metálicos de los pads, los terminales de los componentes y las partículas de soldadura, o los rompen.
- Disolventes y modificadores reológicos: ayudan a controlar la viscosidad, la pegajosidad, la resistencia al escurrimiento y el comportamiento en la impresión.
La reología determina en gran medida cómo se comporta la pasta de soldar durante la impresión con stencil. Una pasta bien formulada debe liberarse limpiamente del stencil, mantener la forma del depósito impreso y tener pegajosidad suficiente antes del reflujo.
Por qué la pasta de soldar ya lleva flux
El flux tiene que eliminar los óxidos del pad, del terminal del componente y de cada partícula de soldadura antes de que el polvo pueda fundirse en una sola masa. Incluso un pequeño depósito de Tipo 4 contiene miles de partículas, cada una con su propia capa de óxido. Por eso el polvo de soldadura se mezcla con flux en lugar de usarse en seco.
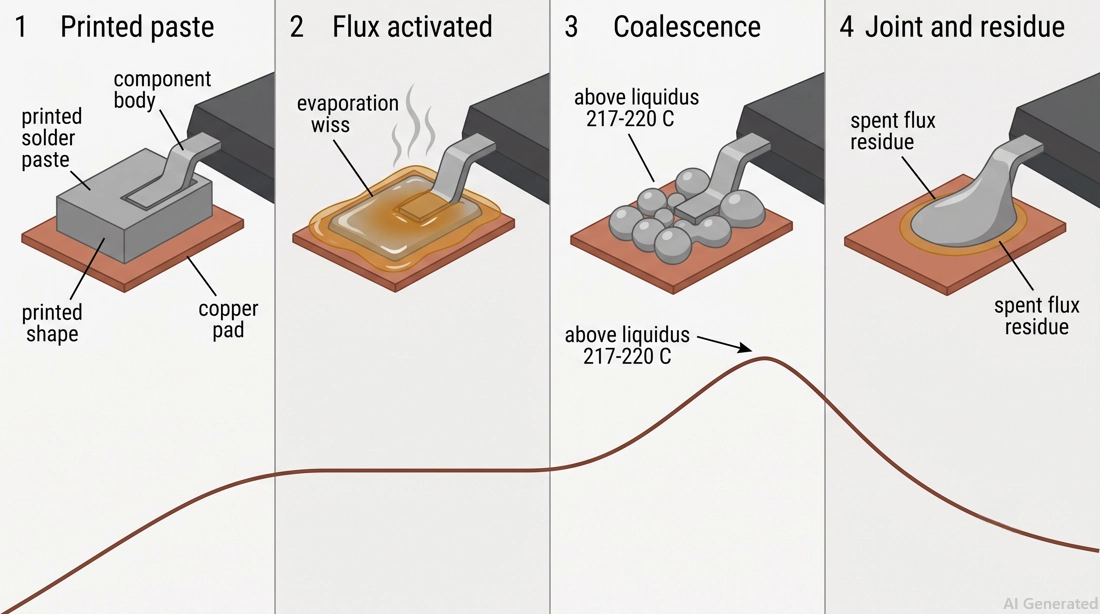
Figura: Secuencia de reflujo con la pasta impresa, el flux activado, las partículas de soldadura uniéndose y la soldadura terminada rodeada de residuo de flux.
- Precalentamiento y estabilización (soak): los disolventes empiezan a evaporarse, cambia la reología de la pasta y los activadores del flux ganan actividad.
- Reducción de óxidos: los activadores limpian los pads, los terminales y cada partícula del depósito.
- Coalescencia: cuando la aleación alcanza su temperatura de liquidus, las partículas de soldadura se funden y se unen, y la tensión superficial ayuda a que la soldadura fundida forme una unión continua.
- Enfriamiento y residuo: la soldadura se solidifica y el flux agotado queda sobre la placa como residuo.
Nota
Añadir flux líquido a un depósito de pasta de soldar ya impreso puede causar problemas de impresión y de reflujo.
El exceso de líquido puede diluir el depósito o alterar su reología, lo que aumenta el riesgo de escurrimiento y de puentes de soldadura. El exceso de flux o de disolvente también puede aumentar la desgasificación y las salpicaduras durante el reflujo, y favorecer la aparición de bolitas de soldadura u otros defectos.
Cómo elegir la pasta de soldar
La elección de la pasta de soldar depende de dos variables independientes: la aleación (comportamiento de fusión, perfil de reflujo) y el tipo de polvo (tamaño de partícula, resolución de impresión).
SAC305 frente a Sn63Pb37
| SAC305 | Sn63Pb37 | |
|---|---|---|
| Composición | 96,5 % Sn / 3,0 % Ag / 0,5 % Cu | 63 % Sn / 37 % Pb |
| Comportamiento de fusión | No eutéctica; solidus/liquidus ~217/220 °C | Eutéctica; funde a 183 °C |
| Pico de reflujo habitual | ~235–250 °C, según la pasta y el perfil | Normalmente más bajo que en los perfiles sin plomo; sigue el perfil del fabricante de la pasta |
| Aspecto de la soldadura | Un acabado más mate o satinado puede ser normal | Normalmente brillante |
| Norma | IPC J-STD-006 | IPC J-STD-006 |
- Elige SAC305 para: producción comercial sin plomo, cuando el proceso está diseñado para una aleación SAC y se aplica la normativa RoHS.
- Elige Sn63Pb37 para: aplicaciones en las que la soldadura de estaño-plomo está expresamente permitida o es obligatoria, como ciertos diseños antiguos, procesos de retrabajo o productos cubiertos por las exenciones aplicables.
Compromiso: la SAC305 necesita una temperatura de reflujo más alta que la Sn63Pb37, lo que somete a más carga térmica a los componentes, los materiales de la PCB y el sistema de flux. Ajusta el perfil del proceso dentro de los límites que recomiendan los fabricantes de la pasta y de los componentes.
Tipo 3 frente a Tipo 4 frente a Tipo 5
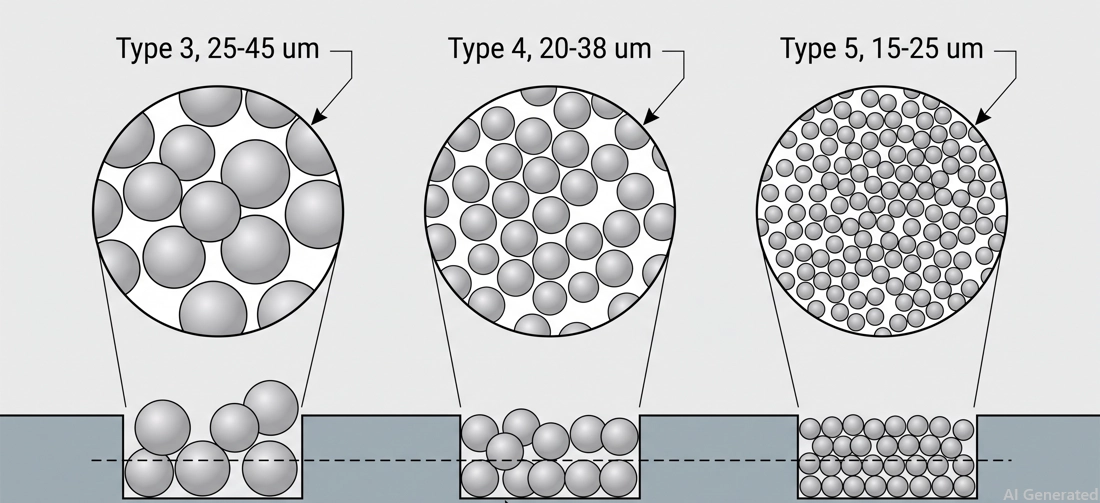
Figura: Polvo de soldadura de Tipo 3, Tipo 4 y Tipo 5
| Tipo de polvo | Tamaño nominal de partícula | Paso mínimo práctico | Uso habitual |
|---|---|---|---|
| Tipo 3 | 25 a 45 µm | 0,65 mm (25,6 mil) o más | SMT general, componentes de paso más grande |
| Tipo 4 | 20 a 38 µm | 0,5 mm (19,7 mil) o menos | 0201, QFN de paso fino, BGA de 0,5 mm |
| Tipo 5 | 15 a 25 µm | Menos de 0,4 mm (15,7 mil) | 01005, micro-BGA, encapsulados chip-scale (CSP) |
Regla de selección: elige el tipo de polvo según las aperturas más pequeñas de tu stencil y los requisitos de impresión, no solo según el paso de los componentes. El espesor del stencil, la geometría de las aperturas, la relación de área, la formulación de la pasta y los parámetros de impresión también influyen en el tamaño mínimo que puedes conseguir. Una pauta habitual de diseño de stencils es mantener una relación de área de al menos 0,66 siempre que sea posible.
Compromiso: un polvo más fino puede mejorar la impresión en aperturas pequeñas y en zonas de paso fino, pero su mayor relación superficie/volumen hace que la oxidación y la manipulación sean más críticas. Sigue los requisitos del fabricante de la pasta en cuanto a almacenamiento, manipulación y vida útil en el stencil.
¿Cómo elegir el flux de soldadura adecuado?
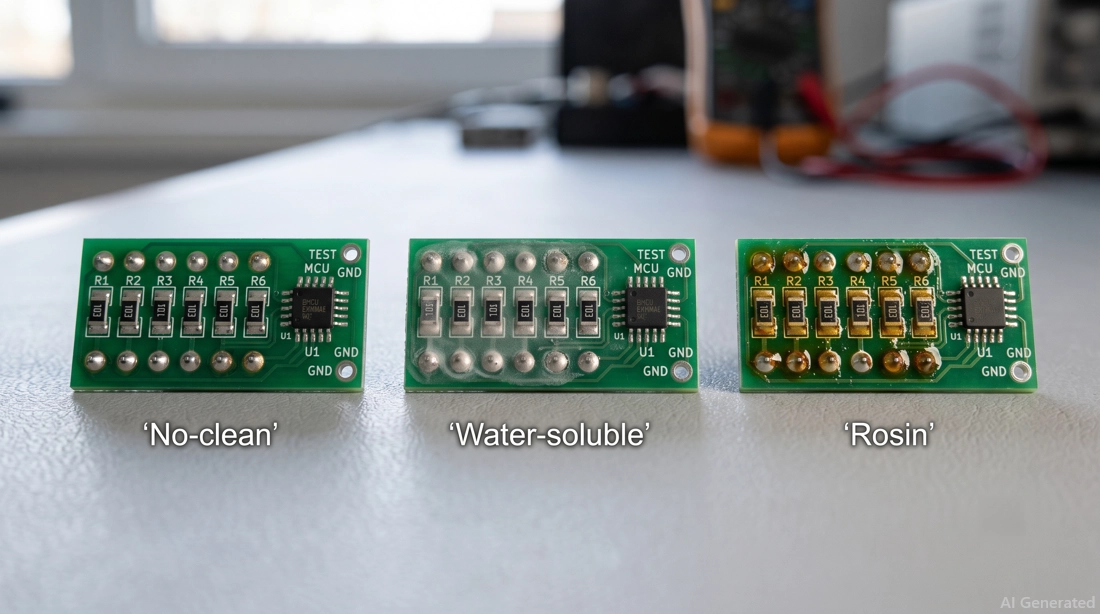
Figura: Comparativa de placas de prueba después del reflujo, con los residuos de flux no-clean, hidrosoluble y de colofonia.
La decisión se reduce a una pregunta: ¿se puede lavar la placa después del reflujo?
| No-clean (ROL0/REL0) | Hidrosoluble (ORH1) | Colofonia/RMA | |
|---|---|---|---|
| Residuo | Escaso e inocuo; se queda en la placa | Iónico; hay que lavarlo en pocas horas | Duro, pegajoso y visible |
| Mojado | Bueno | El más fuerte | Bueno |
| Necesita limpieza | No | Sí, con agua desionizada caliente | Sí, con disolvente (sobre todo en retrabajo) |
| Uso habitual | Líneas de producción sin lavado (lo habitual en producción comercial) | Montajes de alta fiabilidad con línea de lavado | Soldadura manual, retrabajo |
- No-clean: las formulaciones ROL0 o REL0 con bajo contenido en sólidos dejan una pequeña cantidad de residuo pensado para quedarse en la placa. Son muy adecuadas para el montaje SMT sin línea de lavado y se usan mucho en producción comercial.
- Hidrosoluble: estos fluxes usan químicas de ácidos orgánicos muy activas que, en general, ofrecen un mojado y una eliminación de óxidos muy eficaces. Sus residuos iónicos deben eliminarse por completo después de soldar, siguiendo el proceso de limpieza que recomiende el fabricante del flux.
- Colofonia (RMA): los fluxes RMA dejan residuos de colofonia y se usan mucho en soldadura manual y retrabajo, sobre todo cuando el residuo se va a eliminar después.
El aspecto del residuo no basta para saber si se puede dejar en la PCB sin riesgo. Un residuo no-clean visible puede ser eléctricamente inocuo, mientras que un residuo iónico menos visible puede provocar fugas o migración electroquímica en presencia de humedad y tensión.
En aplicaciones de alta fiabilidad, la contaminación iónica y la fiabilidad a largo plazo deben evaluarse con pruebas de limpieza y fiabilidad adecuadas, como la prueba de resistencia de aislamiento superficial (SIR) cuando corresponda.
La pasta de soldar y el flux en el montaje de PCB de JLCPCB
En JLCPCB, las líneas de producción SMT avanzadas y un estricto control de procesos garantizan un depósito preciso de la pasta de soldar y una actividad del flux controlada, para conseguir soldaduras homogéneas y de alta calidad. Así se reducen los defectos de montaje y mejora la fiabilidad general de la PCBA.
JLCPCB admite montaje SMT de paso fino, con un paso mínimo de patillas de CI de 0,35 mm en el PCBA Standard y de 0,40 mm en el PCBA Economic.
Cuando elijas los componentes, puedes usar la biblioteca de componentes de JLCPCB para consultar qué piezas hay disponibles y la información de sus encapsulados antes de cerrar tu BOM y la huella de la PCB.
Conclusión
La pasta de soldar y el flux no son intercambiables: la pasta de soldar aporta la aleación de soldadura, mientras que el flux prepara las superficies para soldar.
Usa pasta de soldar cuando necesites depositar soldadura, y flux solo cuando la soldadura ya esté presente o se aporte por separado.
Elegir el material adecuado para cada proceso te ayuda a conseguir un buen mojado, soldaduras fiables y menos defectos.
Cuando tengas el diseño listo, sube tus archivos a JLCPCB para ver las opciones de montaje y obtener un presupuesto al momento.
Preguntas frecuentes sobre la pasta de soldar y el flux
P: ¿La pasta de soldar es lo mismo que el flux?
No. La pasta de soldar contiene polvo de soldadura mezclado con flux, mientras que el flux no contiene metal de soldadura. La pasta forma la soldadura; el flux se encarga sobre todo de eliminar los óxidos y mejorar el mojado.
P: ¿La pasta de soldar lleva flux?
Sí. La pasta de soldar suele contener entre un 10 y un 15 % de flux en peso. El flux ayuda a eliminar los óxidos para que la soldadura se funda y moje bien las superficies.
P: ¿Puedo usar flux en lugar de pasta de soldar?
Solo cuando la soldadura se aporta por separado, por ejemplo con hilo de estaño, soldadura por ola o bolas de BGA. Para imprimir con stencil sobre pads sin soldadura, necesitas pasta de soldar.
P: ¿Necesito flux adicional si uso pasta de soldar?
Normalmente no. La pasta de soldar ya lleva flux. Si añades más, puedes provocar escurrimiento, puentes, bolitas de soldadura y exceso de residuo.
P: ¿Qué significa ROL0 en la etiqueta de un flux?
ROL0 indica un flux a base de colofonia, de baja actividad y con menos de un 0,05 % de haluros en peso. Se usa mucho en el montaje SMT no-clean.
Siga aprendiendo
Pasta de soldadura vs. flux: ¿cuáles son las diferencias y cuándo utilizar cada uno?
La pasta de soldar y el flux no son intercambiables. La pasta de soldar contiene polvo de aleación de soldadura y flux, mientras que el flux no lleva aleación de soldadura. Esta diferencia es importante a la hora de elegir materiales para SMT, soldadura por reflujo o soldadura manual. El flux (o fundente) elimina los óxidos metálicos y evita que se vuelvan a formar, de modo que la soldadura fundida moja bien los pads de cobre y los terminales de los componentes. La pasta de soldar combina el flux con ......
Tutorial de controlador LED de Arduino: Controla más LEDs con 74HC595 y MAX7219
En los proyectos con muchos LED, los pines GPIO de Arduino se agotan enseguida. Si usas drivers de LED dedicados y CI de expansión, puedes reducir drásticamente el número de pines necesarios, eliminar los bucles de multiplexación que tanto cargan el procesador y simplificar el cableado de la pantalla. En esta guía vas a ver cómo funcionan internamente el registro de desplazamiento 74HC595 y el driver de LED MAX7219, cómo se cablean, cómo conectarlos en cascada y cómo sacarles el máximo partido. Por qu......
Guía de símbolos de interruptores: significado, tipos y ejemplos de diagramas de circuitos y aplicaciones reales
Piensa en un interruptor como un puente levadizo en tu circuito electrónico. Cuando el puente está abajo, el tráfico (corriente) fluye libremente. Cuando el puente está arriba, el camino se rompe y todo se detiene. Al comprender el símbolo del interruptor eléctrico explicado en papel, puedes identificar rápidamente cómo un dispositivo se enciende, enruta señales o activa acciones. Aprender estos símbolos fundamentales hace que la resolución de problemas de circuitos sea rápida e intuitiva. Lo que apre......
Símbolos de tiristores: guía de esquemas para el diseño de PCB
Puntos clave Una familia, varios símbolos emparentados: casi todos los símbolos de tiristores se basan en el de un diodo, al que se añaden elementos gráficos para indicar la puerta, el funcionamiento en ambos sentidos u otras características del dispositivo. La puerta te dice cómo se controla el dispositivo: si el símbolo tiene puerta, es un tiristor controlado por puerta, y algunas marcas adicionales en ella distinguen los dispositivos que se pueden apagar. Los tiristores sin puerta conmutan al alcan......
La guía definitiva del símbolo de relé: bobina, contactos, diagramas y aplicaciones de circuitos
Piensa en un interruptor convencional como un puente levadizo que subes a mano. Ahora imagina el símbolo de un relé como un puente levadizo que se acciona a distancia. Un relé permite que una señal electrónica pequeña y de baja potencia controle de forma segura una carga eléctrica de alta potencia. Saber leer las distintas configuraciones del símbolo de relé es la base de cualquier diseño de circuitos avanzado. Cuando dominas el símbolo esquemático del relé, dejas atrás la electrónica básica y entras ......
Cómo crear un coche controlado por Bluetooth con Arduino: una guía paso a paso
Este tutorial explica paso a paso el diseño de ingeniería y la implementación completa de un coche RC Bluetooth de dos ruedas con un módulo Arduino Nano sobre una PCBA (Ensamblaje de Placa de Circuito Impreso) especialmente diseñada. Aunque muchos aficionados comienzan conectando los motores y el módulo Bluetooth mediante cables jumper sobre una protoboard, este enfoque es propenso a desconexiones y ruido en la señal. En esta guía aprenderás a llevar ese proyecto al siguiente nivel diseñando una placa......