Nivel de sensibilidad a la humedad (MSL): Guía de horneado
20 min
- Respuesta rápida: ¿qué es el nivel de sensibilidad a la humedad (MSL)?
- Por qué importa la humedad: el efecto palomita
- Niveles MSL y vida en planta
- J-STD-020 frente a J-STD-033: qué regula cada una
- Cómo saber el nivel MSL de un componente
- El reloj de la vida en planta: cuándo hay que hornear
- Cómo hornear los componentes antes del reflujo
- Almacenamiento en seco: cómo prevenir el problema
- Dónde encaja esto en el proceso SMT
- Defectos de reflujo habituales relacionados con la humedad
- Preguntas frecuentes sobre el nivel de sensibilidad a la humedad (MSL) y el horneado
- Conclusión: nivel de sensibilidad a la humedad — hornea cuando sea necesario
Puntos clave
El nivel de sensibilidad a la humedad (MSL) es una clasificación del 1 al 6, definida en la norma IPC/JEDEC J-STD-020, que indica con qué rapidez un encapsulado de montaje superficial no hermético puede absorber la humedad suficiente como para volverse vulnerable durante el reflujo.
Un componente MSL 1 tiene una vida en planta ilimitada en su condición de referencia, mientras que uno MSL 6 debe hornearse antes de usarse y soldarse por reflujo dentro del tiempo indicado en su etiqueta de advertencia.
El reloj de la vida en planta empieza a contar en cuanto se abre la bolsa barrera antihumedad y el componente queda expuesto al aire del taller.
El horneado según la IPC/JEDEC J-STD-033 elimina la humedad absorbida, y un almacenamiento en seco conforme a la norma ayuda a evitar que siga acumulándose.
Los procesos sin plomo hacen que el control de la humedad sea aún más importante, porque las temperaturas de clasificación de los encapsulados pueden llegar a 245-260 °C.
Abres una bobina de microcontroladores MSL 3, usas solo una parte y dejas el resto en la planta de producción. Dos semanas después, esos componentes pasan por el horno de reflujo y las placas terminadas superan la inspección. Puede que el problema no aparezca hasta meses más tarde, cuando un daño oculto en el encapsulado acaba convirtiéndose en un fallo intermitente en campo.
Esta guía explica qué es el nivel de sensibilidad a la humedad (MSL) y la vida en planta, cuándo hay que hornear los componentes antes del reflujo y cómo secar los dispositivos sensibles a la humedad sin dañar su embalaje. Se centra en el control de la humedad antes de soldar. Para la curva de temperatura en sí, consulta la guía de soldadura por reflujo: la gestión del MSL no sustituye a un perfil de reflujo validado.
Respuesta rápida: ¿qué es el nivel de sensibilidad a la humedad (MSL)?
El nivel de sensibilidad a la humedad (MSL) es una clasificación del 1 al 6 que se usa en la norma IPC/JEDEC J-STD-020 para indicar con qué rapidez un encapsulado de montaje superficial no hermético puede absorber la humedad suficiente como para volverse vulnerable durante el reflujo. Cada nivel define una vida en planta: el tiempo máximo permitido entre la apertura del embalaje seco y la soldadura, en unas condiciones de taller determinadas.
Por qué importa la humedad: el efecto palomita
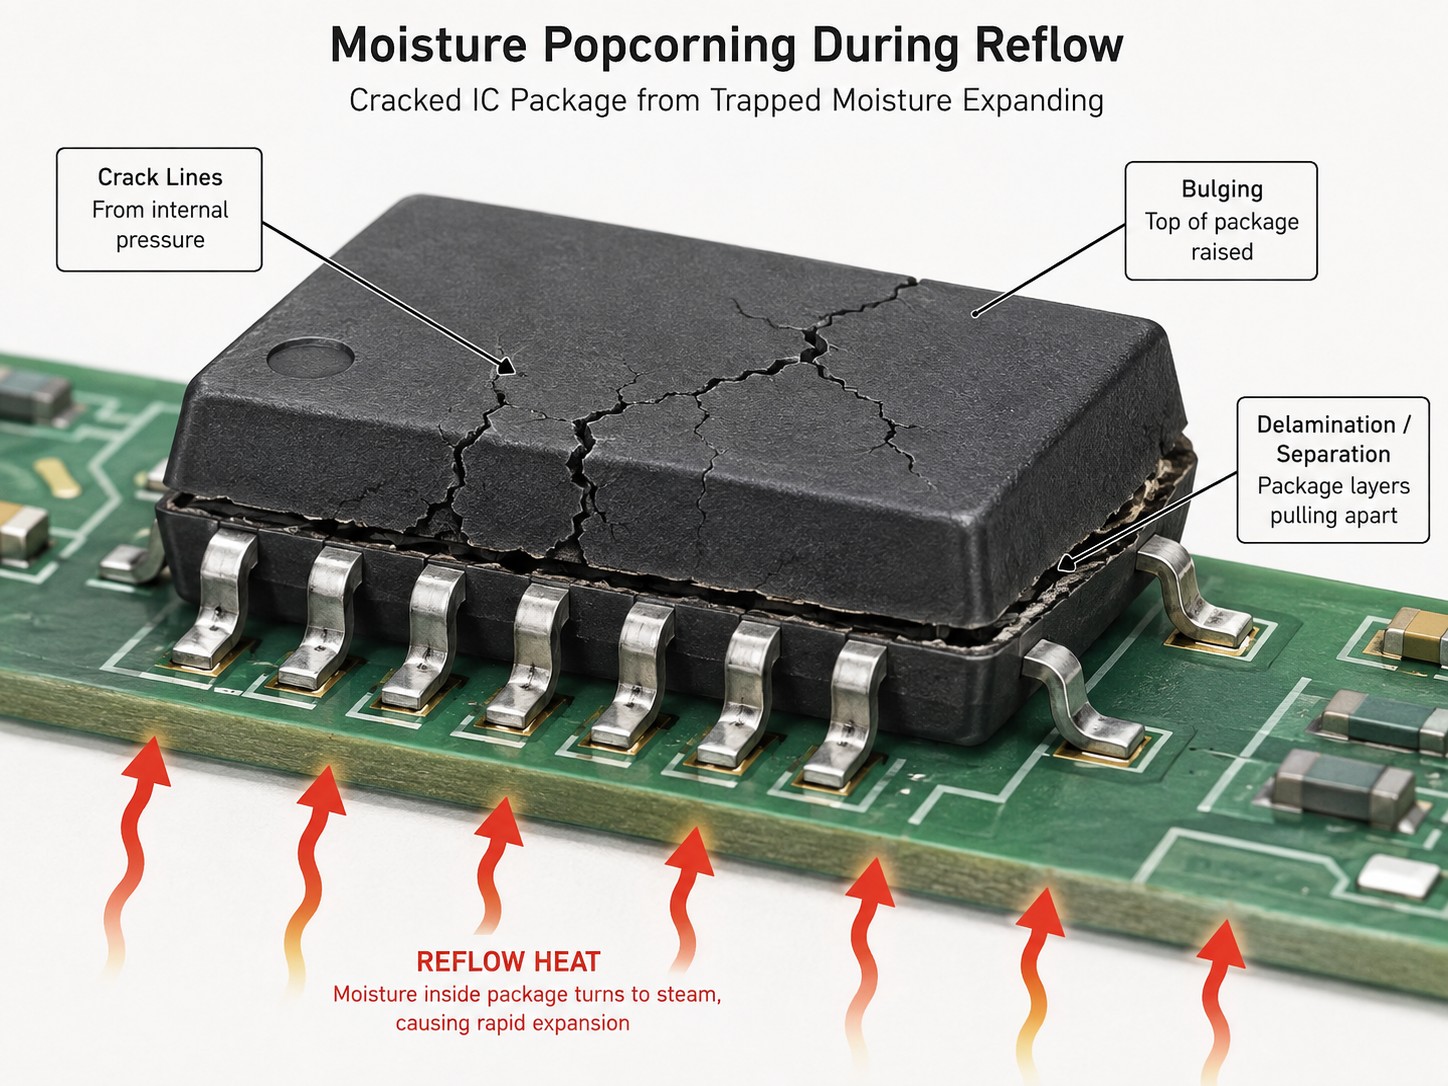
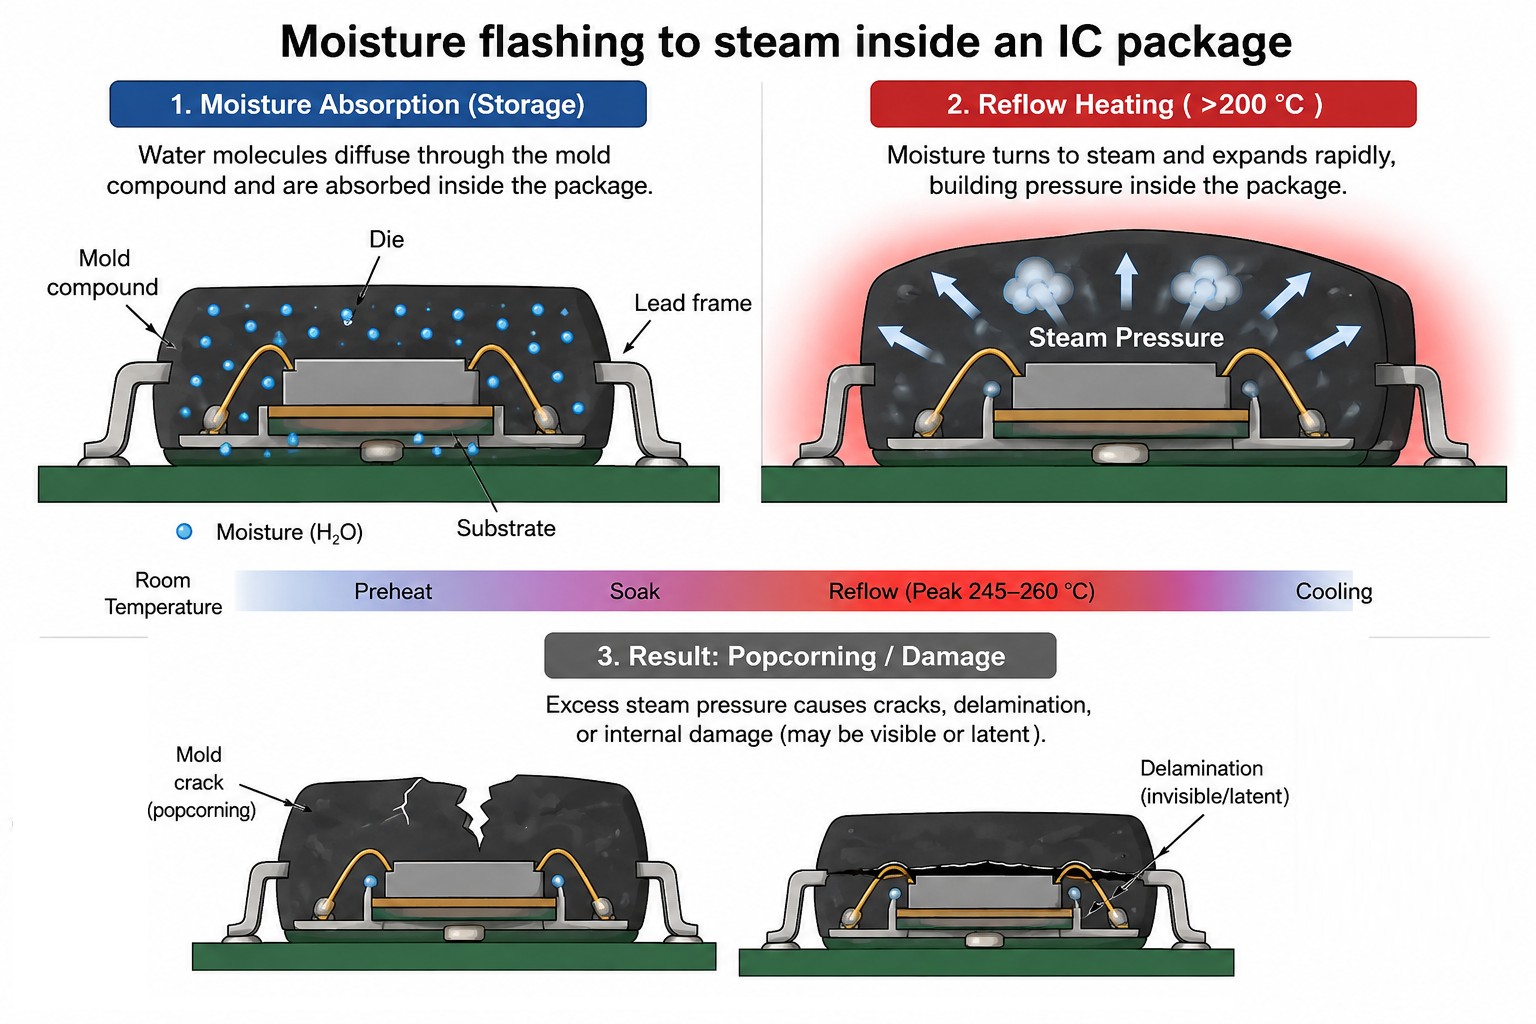
Los encapsulados plásticos de los CI no son totalmente estancos a la humedad. Sus compuestos de moldeo epoxi pueden absorber el vapor de agua del aire que los rodea. Según los principios de sensibilidad a la humedad definidos en la IPC/JEDEC J-STD-020, esta humedad absorbida se vuelve crítica cuando el componente se somete a temperaturas de reflujo superiores a 200 °C.
Durante el reflujo, la humedad atrapada se convierte rápidamente en vapor y se expande dentro del encapsulado. La presión resultante somete a tensión las interfaces internas, como las uniones entre el chip (die) y el sustrato y entre el sustrato y el compuesto de moldeo. Si la presión es lo bastante alta, el encapsulado puede abombarse o agrietarse — un fallo conocido como efecto palomita (popcorning). No todos los fallos se ven a simple vista. La humedad también puede provocar delaminación interna, microfisuras o separaciones alrededor del chip y del sustrato mientras el encapsulado sigue pareciendo normal por fuera. Estos defectos pueden superar la inspección inicial y las pruebas eléctricas, pero más adelante causar problemas de fiabilidad durante los ciclos térmicos, con vibraciones o en el funcionamiento normal en campo.
La exposición a la humedad también puede favorecer la oxidación, la formación de huecos (voids) y una peor soldabilidad. En encapsulados de paso fino, como los BGA y QFN, una exposición prolongada a la humedad puede aumentar el riesgo de corrosión en zonas internas o terminales sensibles, por lo que un buen almacenamiento y el control de la vida en planta son especialmente importantes. El problema cobró más relevancia con la llegada del montaje sin plomo. Los procesos tradicionales con plomo solían alcanzar picos de unos 220–230 °C, mientras que muchos perfiles de reflujo sin plomo llegan a unos 245–260 °C. A mayor temperatura, el vapor se expande más rápido y la tensión interna es mayor, por eso algunos componentes que eran menos sensibles con los antiguos procesos con plomo exigen hoy un control del MSL más estricto. Lo importante es que el daño por humedad puede estar latente. Una placa puede superar la AOI y las pruebas funcionales justo después del montaje y fallar semanas o meses después por una delaminación o una grieta oculta.
Niveles MSL y vida en planta
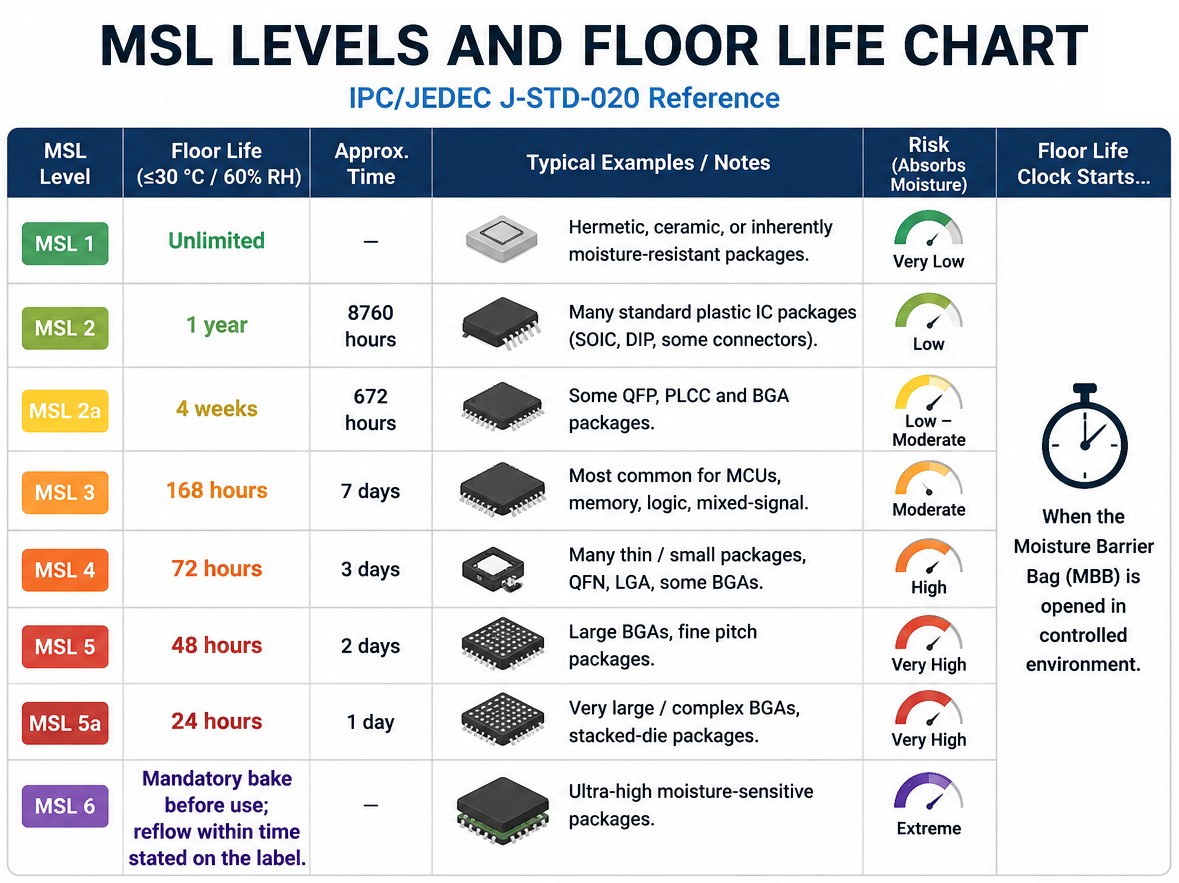
La siguiente tabla de niveles MSL resume los límites estándar de vida en planta que se aplican a los dispositivos de montaje superficial sensibles a la humedad. Salvo que se indique lo contrario, la condición de referencia es de 30 °C y 60 % HR como máximo. El MSL 1 usa una condición de referencia menos restrictiva, del 85 % HR.
| Nivel MSL | Vida en planta (≤30 °C / 60 % HR) | Notas / encapsulados típicos | |
|---|---|---|---|
| MSL 1 | Ilimitada | Encapsulados resistentes a la humedad; muchos dispositivos herméticos o cerámicos no están limitados por el MSL de la misma forma. | |
| MSL 2 | 1 año | Muchos encapsulados plásticos estándar. | |
| MSL 2a | 4 semanas | Nivel de manipulación intermedio. | |
| MSL 3 | 168 horas (7 días) | Habitual en MCU, memorias, lógica, BGA y QFN. | |
| MSL 4 | 72 horas | Frecuente en encapsulados más finos o más sensibles a la humedad. | |
| MSL 5 | 48 horas | Requiere un control estricto de la vida en planta. | |
| MSL 5a | 24 horas | Tiempo de exposición en taller muy corto. | |
| MSL 6 | Horneado obligatorio antes de usar | Reflujo dentro del tiempo indicado en la etiqueta de sensibilidad a la humedad. |
El número MSL no indica la calidad del dispositivo, sino con cuánto cuidado hay que manipular el encapsulado una vez que sale del almacenamiento en seco. Por ejemplo, el MSL 3 permite 168 horas de exposición acumulada en planta en la condición de referencia, mientras que el MSL 5a solo permite 24 horas.
La difusión de la humedad depende mucho de la construcción y del grosor del encapsulado. El tiempo de difusión aumenta aproximadamente con el cuadrado de la distancia que tiene que recorrer la humedad, así que la geometría del encapsulado influye en lo rápido que esta llega a las zonas internas críticas. Los niveles con la letra «a» son escalones intermedios entre los niveles MSL principales.
J-STD-020 frente a J-STD-033: qué regula cada una
La IPC/JEDEC J-STD-020 es la norma de clasificación. Los fabricantes de componentes la utilizan para someter los encapsulados a ensayos controlados de humedad y reflujo y asignarles después su nivel de sensibilidad a la humedad. Dicho de forma sencilla, la J-STD-020 responde a la pregunta: ¿cómo de sensible a la humedad es este encapsulado y qué clasificación de reflujo le corresponde?
La IPC/JEDEC J-STD-033 es la norma de manipulación. Cubre todo lo que viene después de la clasificación: embalaje en seco, almacenamiento, seguimiento de la vida en planta, control de la humedad y secado u horneado antes del montaje. Responde a la pregunta: ahora que conozco el nivel MSL, ¿cómo tengo que almacenar y manipular el componente?
Esta distinción es importante. Además, el MSL no es lo mismo que la vida útil en bolsa cerrada. Un componente bien embalado en seco puede conservarse mucho tiempo con la bolsa sellada, pero su vida en planta puede ser de solo unos días una vez abierta. Muchos proveedores indican una vida útil en almacén de unos 12 meses o más para el embalaje en seco en unas condiciones determinadas, pero siempre prevalecen la etiqueta del embalaje y las instrucciones actuales del fabricante.
Cómo saber el nivel MSL de un componente
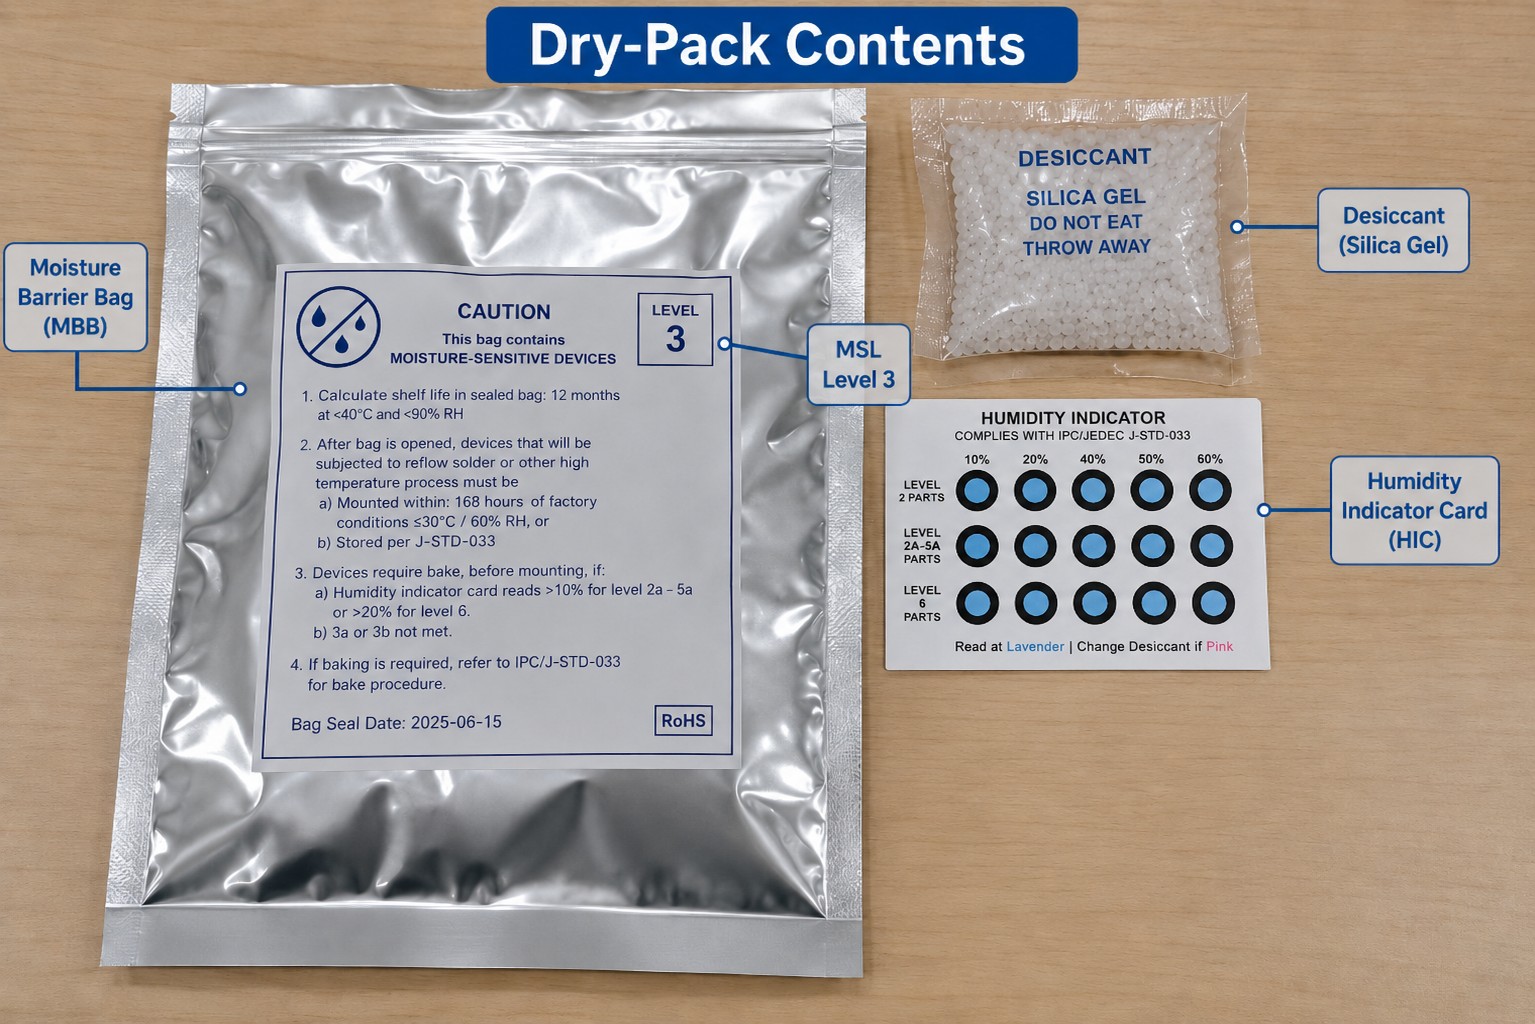
Empieza por la bolsa barrera antihumedad (MBB). La etiqueta de advertencia suele indicar el nivel MSL, la vida en planta permitida y los datos de reflujo correspondientes. Los principales distribuidores de componentes suelen mostrar esta misma información en la ficha del producto, y muchos fabricantes de semiconductores la incluyen en el apartado de embalaje o calidad de la documentación del dispositivo.
Dentro de un embalaje en seco correcto normalmente encontrarás desecante y una tarjeta indicadora de humedad (HIC). Revisa la HIC nada más abrir la bolsa. Sus puntos de color indican si la humedad en el interior de la bolsa sellada ha superado el umbral especificado. Si la tarjeta indica un exceso de humedad, trata el lote según las instrucciones del proveedor en lugar de dar por hecho que los componentes están secos.
Si subcontratas el montaje, consulta la guía de gestión del MSL de JLCPCB para saber cómo se manipulan los componentes sensibles a la humedad en su proceso de servicio. Los dispositivos MSL 1 siguen siendo el caso más sencillo, porque su vida en planta estándar es ilimitada en la condición de referencia; cuanto mayor es el nivel MSL, más estricto tiene que ser el control.
El reloj de la vida en planta: cuándo hay que hornear
Piensa en la vida en planta como un presupuesto de exposición acumulada, no como una cuenta atrás que se pone a cero al acabar el turno. Si una bobina MSL 3 se expone durante 40 horas, vuelve a un almacenamiento en seco conforme y luego se expone otra vez, la exposición anterior sigue contando, a menos que los componentes se hayan secado de una forma que restablezca legítimamente su estado de humedad.
Según las pautas de manipulación de la IPC/JEDEC J-STD-033, el horneado puede eliminar la humedad absorbida y devolver el componente a un estado seco. Guardarlo en una MBB bien resellada con desecante nuevo y una tarjeta indicadora de humedad, o en un armario seco a ≤5 % HR, también puede detener la absorción de humedad si se respetan las condiciones de manipulación. Un armario en torno al 10 % HR puede ralentizar o alargar el periodo de exposición, pero no equivale a un restablecimiento. El propio reflujo tampoco debe considerarse un restablecimiento de la vida en planta.
Hornea cuando se haya superado la vida en planta especificada, cuando la HIC indique un exceso de humedad o cuando no se conozca el historial de exposición. El MSL 6 es más estricto: el horneado antes de usar el componente es obligatorio y hay que soldarlo por reflujo dentro del tiempo indicado en su etiqueta. El reflujo no borra la humedad que se absorba después, así que las placas que esperan un segundo proceso a alta temperatura deben seguir la misma lógica que se aplica al planificar el reflujo de placas con componentes mixtos.
Cómo hornear los componentes antes del reflujo
El horneado expulsa la humedad absorbida por el encapsulado antes de que el componente se someta a las temperaturas de reflujo. No existe una receta universal del tipo «24 horas a 125 °C». El tiempo de horneado depende del nivel MSL, del grosor del encapsulado, de cuánto se haya superado el límite de vida en planta, del tipo de soporte y de los límites de temperatura que indique el fabricante del dispositivo.
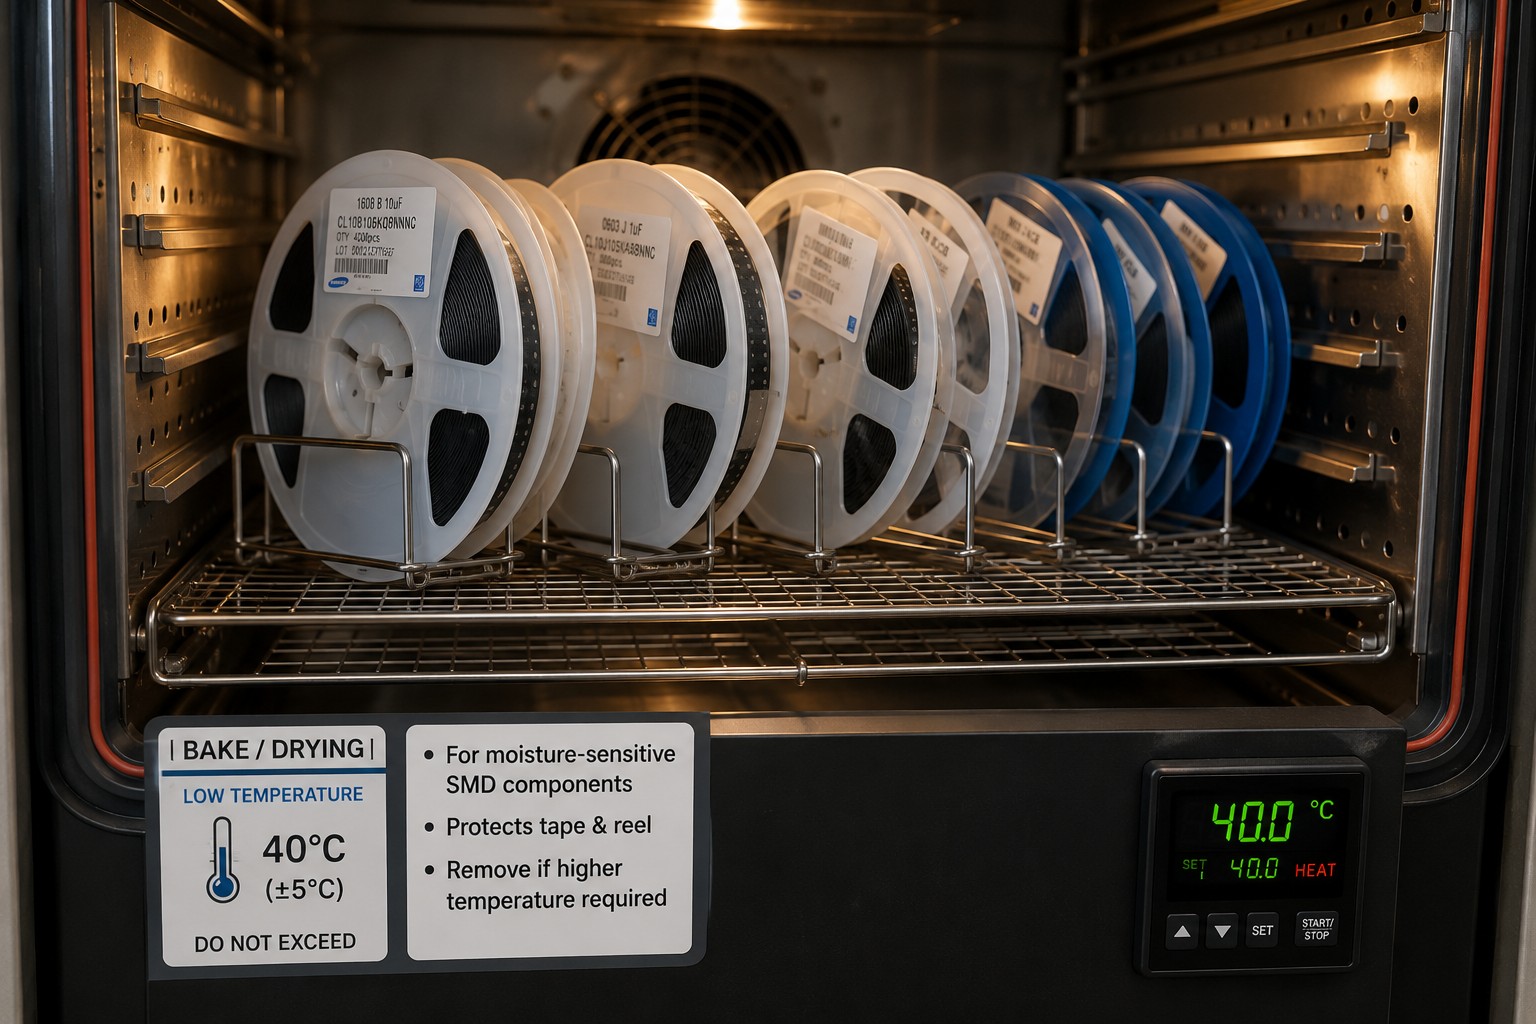
La IPC/JEDEC J-STD-033 contempla en la práctica tres niveles de temperatura. El horneado a alta temperatura es rápido, pero exige bandejas y componentes compatibles. El horneado a baja temperatura protege los materiales de la cinta y la bobina y los dispositivos sensibles al calor, pero el secado tarda mucho más.
| Temperatura de horneado | Ideal para | Inconveniente |
|---|---|---|
| 125 °C | Encapsulados y soportes de alta temperatura homologados para ello | La eliminación de humedad más rápida; no apto para cinta y bobina estándar ni para algunos dispositivos sensibles. |
| 90 °C | Secado a temperatura moderada cuando no conviene usar 125 °C | Más suave, pero el secado tarda bastante más. |
| 40 °C | Componentes sensibles y soportes estándar de cinta y bobina | Compatible con los soportes, pero a menudo requiere días en lugar de horas. A menudo ~192 h / 8 días |
Por ejemplo, la guía de manipulación AN-2029 de Texas Instruments reproduce tablas de secado basadas en la J-STD-033 y muestra que el tiempo necesario puede ir de unas horas a muchos días según el grosor del encapsulado y el nivel MSL. No copies la duración de horneado de otro encapsulado dando por hecho que sirve para el tuyo.
A veces también se secan antes del montaje las PCB desnudas que se han almacenado en ambientes húmedos; en taller se suelen usar unos 105-125 °C durante 2-6 horas. Pero es una decisión aparte, a nivel de placa: el tipo de laminado, el acabado superficial, la construcción de la placa y los límites del fabricante de la PCB prevalecen sobre cualquier valor genérico de temperatura y tiempo.
Qué hacer y qué no hacer al hornear
- No metas cintas y bobinas normales, tubos de plástico ni bandejas de baja temperatura en un horneado a alta temperatura. Las pautas de manipulación de semiconductores suelen limitar los soportes estándar a unos 40 °C, salvo que estén homologados específicamente para temperaturas más altas.
- No hornees de más «por si acaso». La exposición repetida a altas temperaturas puede acelerar la oxidación, empeorar la soldabilidad de los terminales o dañar dispositivos sensibles a la temperatura, como LED, sensores, componentes MEMS y montajes package-on-package.
- Después del horneado, pasa los componentes al montaje cuanto antes o devuélvelos a un entorno seco correctamente controlado. Si dejas en la mesa una bobina recién secada, simplemente empieza un nuevo periodo de exposición.
- En reparaciones o retrabajos, no des por hecho que con un soldador el MSL deja de importar. El calentamiento localizado también puede provocar daños por humedad en encapsulados sensibles, así que sigue las indicaciones de retrabajo del fabricante del componente y aplica el sentido común en el proceso.
Almacenamiento en seco: cómo prevenir el problema
Controlar bien la humedad es más fácil que hornear una y otra vez. Para los componentes sensibles a la humedad, un almacenamiento conforme suele consistir en una MBB bien sellada con desecante nuevo y una HIC, o en un armario seco con baja humedad controlada. El vacío es útil para el embalaje, pero lo que realmente importa es que la humedad interior sea baja; una bolsa mal sellada no protege nada solo porque en algún momento tuviera desecante.
En la planta de producción, abre el material con MSL >2 solo cuando vayas a usarlo pronto. Marca las bobinas empezadas con la fecha y la hora de apertura, o controla la exposición mediante un sistema MES o de inventario. Si se conoce la vida en planta que le queda, los operarios pueden tomar una decisión razonada. Si no se conoce, el proceso tiene que volverse automáticamente más conservador, y a menudo se acaba haciendo un horneado innecesario.
Dónde encaja esto en el proceso SMT
La gestión del MSL va antes de la impresión de pasta, la colocación y el reflujo. Una secuencia SMT sencilla sería:
Control de la humedad (almacenamiento en seco u horneado) → impresión de la pasta de soldar → colocación de componentes → reflujo → inspección.
El horno de reflujo es el punto en el que confluyen ambas partes del proceso. Un buen control de la humedad protege los encapsulados de la presión interna del vapor, mientras que un stencil de pasta de soldar bien diseñado controla el volumen de pasta para que la unión soldada se forme correctamente. La guía para elegir un stencil de pasta de soldar cubre la parte de impresión de ese proceso; los pasos de control de la humedad deben centrarse en el propio encapsulado del componente.
Si tu equipo está homologando un proveedor de stencils, el resumen de capacidades de fabricación de stencils ofrece detalles del proceso y de la fabricación, sin que cambien las reglas de gestión del MSL descritas antes.
Defectos de reflujo habituales relacionados con la humedad
- Efecto palomita o agrietamiento del encapsulado: la humedad absorbida se expande rápidamente durante el reflujo → comprueba los registros de vida en planta y seca los componentes según la J-STD-033 antes de otro ciclo a alta temperatura.
- Delaminación interna: el mismo mecanismo de presión separa las interfaces del encapsulado sin que se vea una grieta exterior evidente → la principal medida es la prevención; cuando hay que evaluar la delaminación interna se recurre a la microscopía acústica, como la C-SAM.
- Head-in-pillow o mala coalescencia: la exposición a la humedad puede ir acompañada de oxidación y de condiciones de mojado inestables → revisa el historial de almacenamiento, el estado de los componentes, el estado de la pasta y el perfil de estabilización/reflujo validado, en lugar de culpar a una sola variable.
- Uniones débiles o con huecos y terminales oxidados: un almacenamiento prolongado sin control puede empeorar la soldabilidad → usa almacenamiento en seco, manipula los componentes con limpieza y móntalos a tiempo.
Si quieres una lista de comprobación de defectos más completa, consulta cómo evitar defectos de soldadura durante el reflujo.
Preguntas frecuentes sobre el nivel de sensibilidad a la humedad (MSL) y el horneado
P: ¿Se pueden usar los componentes sin hornear si no ha caducado su vida en planta?
Sí. Los componentes bien embalados en seco que siguen dentro de su vida en planta permitida normalmente no necesitan un horneado preventivo. Revisa la HIC, comprueba que las condiciones de exposición han estado controladas y sigue la etiqueta del dispositivo. Un horneado innecesario suma historial térmico y, tras varios ciclos a alta temperatura, puede empeorar la soldabilidad. Si conoces el historial de humedad y sigue dentro de los límites, lo mejor suele ser usar los componentes directamente.
P: ¿Puedo volver a meter una bobina abierta en su bolsa barrera antihumedad?
Sí, pero resellarla solo sirve si la bolsa vuelve a ser un entorno seco controlado. Usa una MBB adecuada, desecante nuevo, una HIC y un termosellado correcto; doblar la bolsa o cerrarla con cinta adhesiva no ofrece la misma protección. Ten en cuenta también que resellar la bolsa no borra automáticamente la exposición ya acumulada en planta. Guarda el registro de exposición junto con la bobina.
P: ¿Un armario seco restablece la vida en planta del MSL?
No automáticamente. Un armario con muy baja humedad es excelente para evitar que se siga absorbiendo humedad, pero que el tiempo de almacenamiento pueda descontarse o que se permita restablecer la vida en planta depende del procedimiento de la J-STD-033 que se aplique y del historial de exposición del componente. No consideres un armario normal al 10 % HR equivalente a un horneado completo. Si un lote ha superado su vida en planta permitida, aplica el procedimiento de secado especificado.
P: ¿Puedo hornear componentes SMD en cinta y bobina?
Solo a una temperatura que el soporte pueda soportar sin problemas. La cinta y las bobinas estándar, así como muchos tubos de plástico, son soportes de baja temperatura, y las pautas de manipulación de semiconductores suelen limitar su horneado a unos 40 °C. Para secar a temperaturas más altas puede que haya que pasar los componentes a bandejas de horneado homologadas, lo que a su vez añade riesgos de manipulación y de ESD. Comprueba la especificación del embalaje antes de meter una bobina entera en el horno.
P: ¿Las placas necesitan control de humedad antes de un segundo reflujo?
A veces. Un componente puede volver a absorber humedad después del primer ciclo de soldadura si el montaje se queda en condiciones ambientales antes de un segundo reflujo, un retrabajo u otro proceso a alta temperatura. El riesgo depende del MSL del encapsulado, del tiempo transcurrido, de la humedad y del proceso térmico. En montajes con BGA, QFN, LED o módulos sensibles, define un límite de almacenamiento entre procesos en lugar de dar por hecho que el primer reflujo ha eliminado para siempre el riesgo de humedad.
P: ¿Basta con el sellado al vacío para los componentes sensibles a la humedad?
No. El sellado al vacío, por sí solo, no garantiza que el interior esté seco. Un embalaje en seco correcto combina una bolsa barrera antihumedad de baja permeabilidad, desecante seco, una tarjeta indicadora de humedad y un sellado fiable. La HIC es la forma práctica de comprobar que el interior del embalaje se ha mantenido dentro del rango de humedad previsto. Una bolsa dañada o un desecante saturado pueden poner en riesgo los componentes aunque la bolsa parezca bien cerrada.
Conclusión: nivel de sensibilidad a la humedad — hornea cuando sea necesario
El nivel de sensibilidad a la humedad (MSL) te indica con qué rapidez un encapsulado puede volverse vulnerable después de abrir el embalaje en seco. El reloj de la vida en planta te dice cuándo tienes que actuar, y el horneado basado en la J-STD-033 es la forma de recuperar los componentes cuando la exposición a la humedad ha ido demasiado lejos. Mejor todavía es un buen almacenamiento en seco, porque evita de entrada los ciclos de horneado innecesarios.
La regla práctica es sencilla: conoce el MSL, controla la exposición, lee la HIC y hornea solo cuando las condiciones de manipulación lo exijan. Junto con una impresión de pasta de soldar controlada y un proceso de reflujo validado, una gestión rigurosa de la humedad elimina una de las causas más evitables de fallos de fiabilidad ocultos en SMT.
Siga aprendiendo
Stencil PCB: qué revisar cuando cambias componentes o modificas tu placa
Si has cambiado algún componente o ajustado la distribución de tu placa, seguramente te preguntas si puedes seguir utilizando el mismo stencil PCB. Aunque la modificación parezca pequeña, conviene comprobar cómo afecta a la plantilla antes del siguiente montaje. En esta guía te acompañamos en esa revisión para que sepas qué mirar en las huellas, las aperturas y los archivos de pasta, y puedas decidir si aprovechar tu plantilla o encargar stencils personalizados para la nueva versión. Para empezar, reú......
Nivel de sensibilidad a la humedad (MSL): Guía de horneado
Puntos clave El nivel de sensibilidad a la humedad (MSL) es una clasificación del 1 al 6, definida en la norma IPC/JEDEC J-STD-020, que indica con qué rapidez un encapsulado de montaje superficial no hermético puede absorber la humedad suficiente como para volverse vulnerable durante el reflujo. Un componente MSL 1 tiene una vida en planta ilimitada en su condición de referencia, mientras que uno MSL 6 debe hornearse antes de usarse y soldarse por reflujo dentro del tiempo indicado en su etiqueta de a......
Guía de espesor de Stencil SMT 2026: cómo elegir el stencil de pasta de soldadura adecuada
En el ensamblaje SMT, el stencil determina en gran medida si una producción tiene éxito o fracasa. Problemas como los puentes de soldadura, el tombstoning y la humectación insuficiente suelen deberse no a errores de diseño de la PCB, sino a una selección incorrecta del stencil o a un volumen de pasta mal controlado. Respuesta rápida: cómo elegir un stencil de pasta de soldadura Si necesita definir los parámetros de su stencil de inmediato, siga esta guía de decisión rápida: Seleccione el grosor según ......
Desbloqueando los secretos de la fabricación de plantillas con recubrimiento nano
Proceso de fabricación de plantillas con recubrimiento nano La fabricación de plantillas con recubrimiento nano involucra una serie de pasos de ingeniería de precisión que incluyen diseño y trazado, corte láser, pulido, deposición de recubrimiento nano y control de calidad. A continuación se detalla cada etapa del proceso: 1. Diseño y Drafting (1) Adquisición de Datos: Se obtiene información precisa a partir de los archivos de diseño proporcionados por el cliente (por ejemplo, archivos Gerber, diseños......