Inspección de pasta de soldadura (SPI): guía completa del control de procesos en el montaje SMT
21 min
- ¿Qué es la inspección de pasta de soldar (SPI)?
- Por qué la inspección de pasta de soldar (SPI) es clave en el montaje SMT
- ¿Cómo funciona la inspección de pasta de soldar?
- Parámetros de medida de la inspección de pasta de soldar (SPI)
- SPI 2D frente a SPI 3D (inspección de pasta de soldar)
- Elementos principales de una máquina de inspección de pasta de soldar (SPI)
- Defectos típicos que detecta la inspección de pasta de soldar (SPI)
- Factores que afectan a la precisión de la SPI y a la calidad de impresión de la pasta
- Integración de la inspección de pasta de soldar (SPI) en las líneas SMT
- Datos y control estadístico de procesos (SPC) en la inspección de pasta de soldar (SPI)
- Buenas prácticas para mejorar la precisión de la inspección de pasta de soldar (SPI)
- Comparativa: SPI frente a AOI (inspección óptica automática)
- Confía en JLCPCB para un montaje SMT homogéneo y de alta calidad
- Tendencias futuras de la inspección de pasta de soldar (SPI)
- Preguntas frecuentes sobre la inspección de pasta de soldar (SPI)
- Conclusión: inspección de pasta de soldar (SPI)
En la fabricación actual con tecnología de montaje superficial (SMT), la homogeneidad del depósito de pasta de soldar es lo que determina el comportamiento eléctrico, la resistencia mecánica a la cizalladura y la fiabilidad a largo plazo de las placas de circuito impreso montadas.
La pasta de soldar es el material que une los terminales de los componentes a los pads de cobre de la PCB. Por eso, cualquier variación en el volumen, el espesor o la posición del depósito de pasta afecta mucho a la calidad de las soldaduras del producto final.
¿Qué es la inspección de pasta de soldar (SPI)?
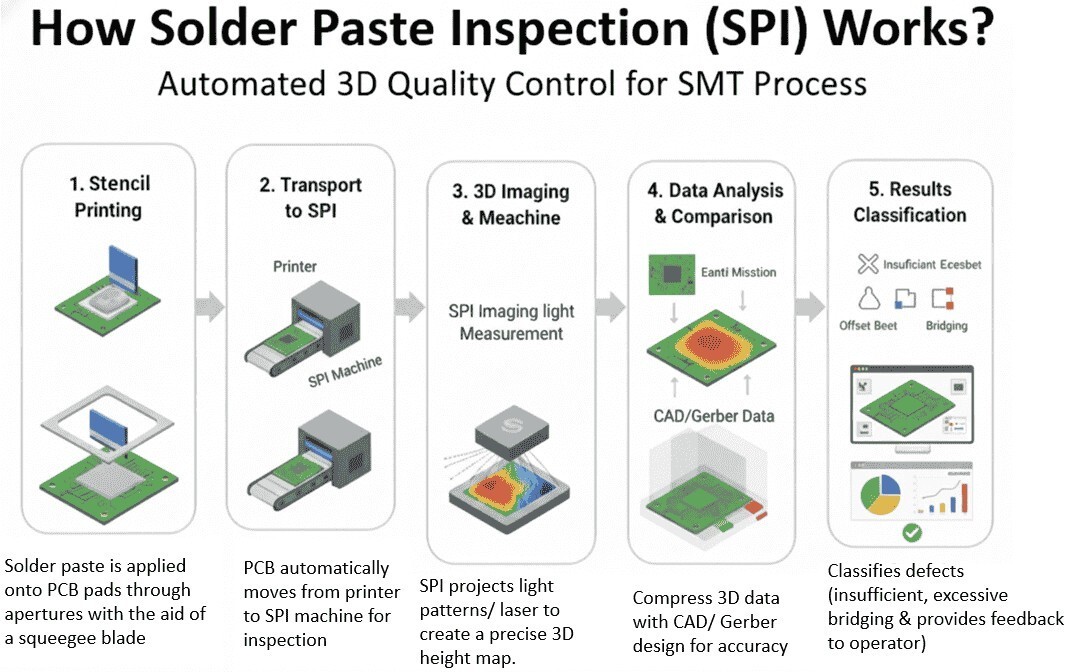
La inspección de pasta de soldar (SPI, Solder Paste Inspection) es un proceso avanzado de control de calidad que se hace justo después de la impresión con stencil y antes de la colocación de los componentes. Consiste en comprobar características clave de la pasta, como la altura, el área, el volumen y la precisión de posición en todos los pads de la PCB. La SPI mantiene cada depósito dentro de las tolerancias aceptables y ayuda a detectar errores de proceso antes de que aparezcan los defectos, mucho antes de que salgan caros.
Una buena soldadura empieza con una buena impresión de la pasta. Basta un pequeño error de impresión, como un ligero desalineamiento o un volumen de pasta bajo, para que después del reflujo aparezcan defectos como el efecto lápida (tombstoning), puentes de soldadura, un mal mojado o circuitos abiertos. Si no se corrigen, estos errores de impresión no solo reducen el rendimiento de la producción, sino que también pueden provocar fallos en campo y costes de garantía.
Las máquinas SPI de última generación incorporan escaneado óptico 3D, que mide cada depósito de pasta con precisión micrométrica y aporta datos y retroalimentación en tiempo real para la mejora continua del proceso. Los ingenieros pueden ajustar casi en tiempo real, y sin mucho esfuerzo, varios parámetros de la impresora de stencil, como la presión, la velocidad y la alineación de la rasqueta, para que el proceso se estabilice y se adapte más rápido durante la producción.
Por qué la inspección de pasta de soldar (SPI) es clave en el montaje SMT
En el montaje SMT, la impresión de la pasta de soldar es uno de los pasos más críticos para la fiabilidad de la PCB final. Los estudios indican que más del 60 % de los defectos del montaje SMT se originan en la impresión de la pasta, como un volumen de soldadura insuficiente, puentes o depósitos desalineados, que pueden provocar circuitos abiertos o cortocircuitos después del reflujo.
La inspección de pasta de soldar (SPI) es la primera línea de defensa: comprueba al momento la altura, el volumen, el área y la posición de cada depósito. Al detectar las desviaciones a tiempo, la SPI evita que las placas defectuosas pasen a la colocación de componentes y al reflujo, y permite a los ingenieros aplicar medidas correctivas antes de seguir con el montaje. Esta intervención temprana reduce la variación del proceso, minimiza los retrabajos y garantiza una mayor fiabilidad del producto.
Principales ventajas de usar SPI en las líneas SMT
- Detección temprana de defectos: detecta los errores de impresión justo después de imprimir con el stencil, de modo que solo pasan a la colocación y al reflujo las placas con depósitos de pasta correctos.
- Mejor rendimiento y fiabilidad: corregir los defectos en su origen reduce el desperdicio, los retrabajos y los posibles fallos en campo, lo que mejora directamente el rendimiento de la producción.
- Control y optimización del proceso: los sistemas SPI aportan datos para el SPC, que permiten a los ingenieros seguir las tendencias y ajustar continuamente los parámetros de impresión para optimizar el proceso.
- Mejor trazabilidad: cada inspección genera un registro electrónico que sirve para las auditorías de calidad, el análisis de defectos y los informes a clientes.
- Ahorro de costes y de tiempo: detectar a tiempo los problemas de impresión reduce el desperdicio de material, evita paradas y mejora la eficiencia global de la producción.
¿Cómo funciona la inspección de pasta de soldar?
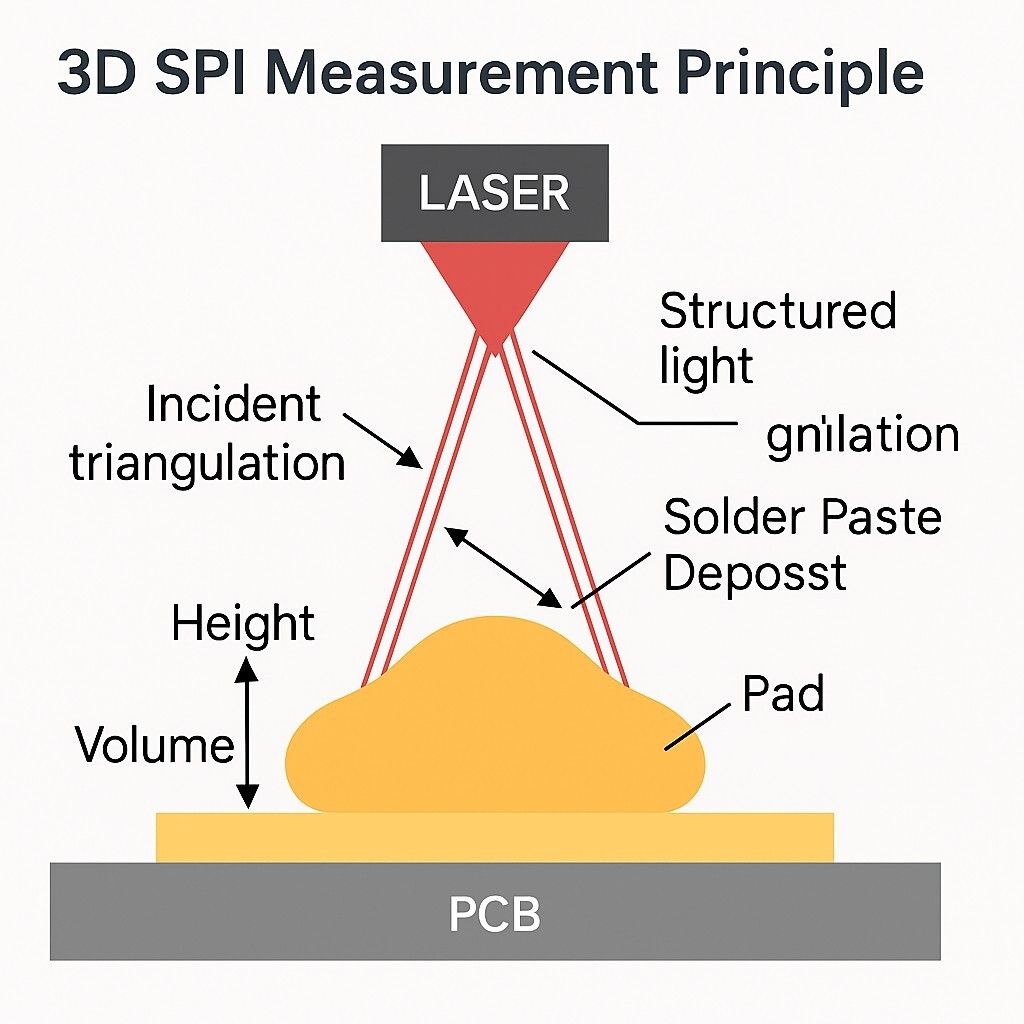
Un sistema de inspección de pasta de soldar (SPI) funciona como una herramienta automática de medición y análisis 3D que comprueba la precisión del depósito de pasta en el proceso de montaje superficial (SMT). Para ello, usa proyección de luz estructurada o escaneado láser para medir la forma de cada depósito de pasta y compararla con los datos de diseño.
El sistema SPI garantiza que cada pad ha recibido el volumen de pasta correcto, que los depósitos están bien alineados y que su altura es aceptable antes de colocar los componentes.
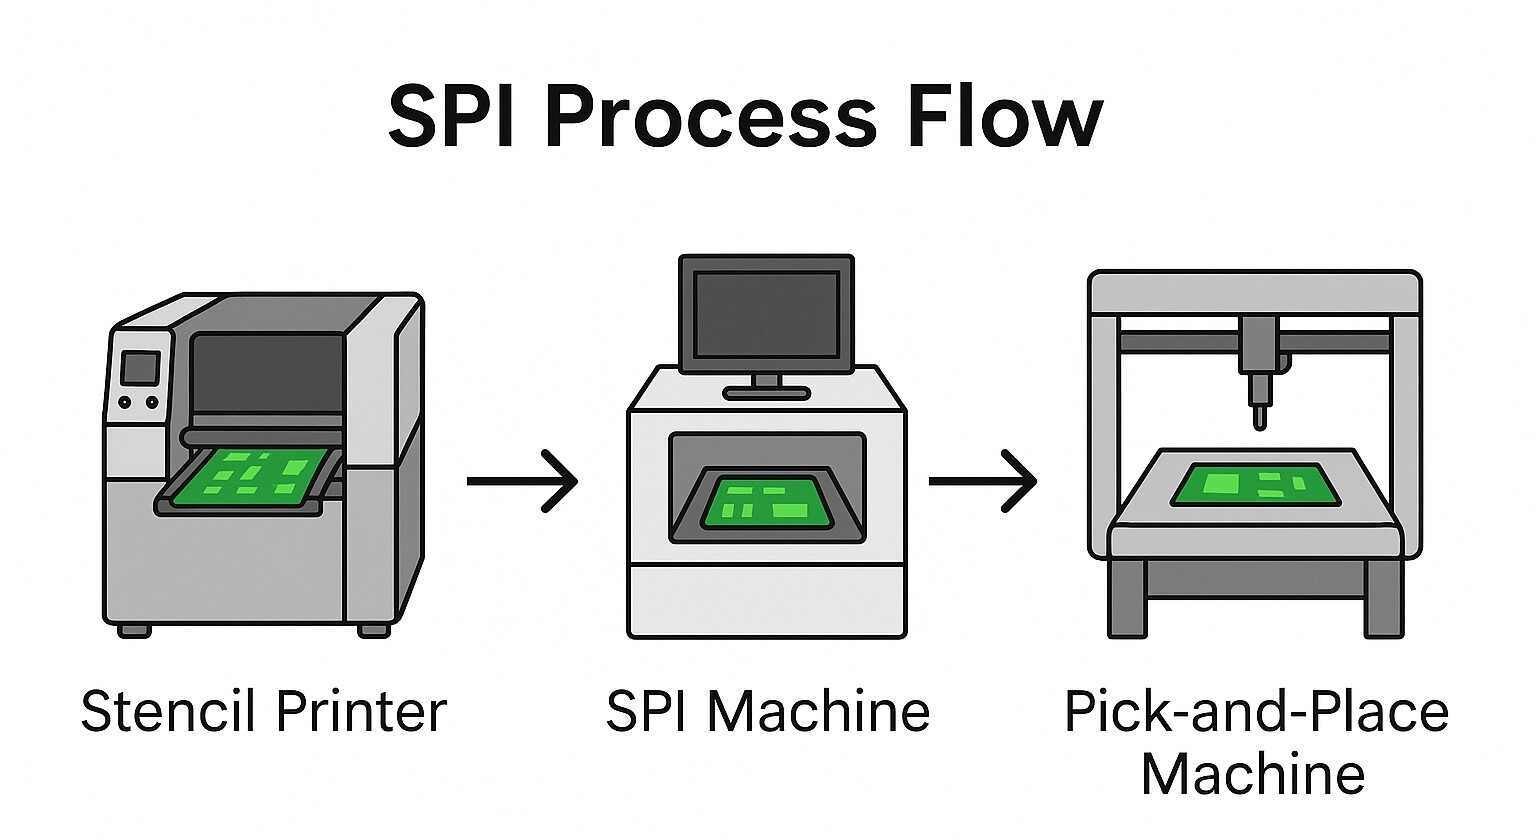
Estos son, paso a paso, los procesos que sigue un sistema SPI en una línea de producción SMT actual:
-
Impresión con stencil
El proceso empieza cuando se imprime la pasta de soldar sobre la PCB a través de las aperturas de un stencil de acero inoxidable con ayuda de una rasqueta. El volumen de pasta impresa depende del tamaño de las aperturas, del espesor del stencil, de la velocidad de impresión y de la viscosidad de la pasta. Si cualquiera de estos factores varía, pueden aparecer puentes o soldadura insuficiente.
-
Transporte a la SPI
Después de la impresión, la PCB pasa automáticamente de la impresora de stencil a la máquina SPI. Así se evitan errores de manipulación y se puede evaluar la PCB antes de que la pasta se seque o se deforme.
-
Imagen y medición 3D
La SPI proyecta patrones de luz o franjas láser sobre la pasta impresa y, mediante triangulación, analiza el desplazamiento de la luz reflejada. Así crea un mapa de alturas 3D muy preciso de cada depósito de pasta, con millones de puntos de medida por segundo.
-
Análisis de datos y comparación con los datos CAD o Gerber
La SPI mide la altura, el área, el volumen y la posición de la pasta, y compara los datos con los archivos CAD o Gerber para comprobar si cada pad está dentro de las tolerancias aceptables.
-
Clasificación de los resultados y retroalimentación
La SPI clasifica los defectos, como un volumen de pasta insuficiente o excesivo, impresiones desplazadas, puentes o deformaciones, y muestra a los operarios un análisis visual que les ayuda a evaluar pads o zonas concretas.
Parámetros de medida de la inspección de pasta de soldar (SPI)
| Parámetro | Descripción | Tolerancia |
|---|---|---|
| Altura de la pasta | Espesor vertical de la pasta de soldar | ±20 % del valor objetivo |
| Área de la pasta | Superficie 2D que ocupa sobre el pad | ±25 % |
| Volumen de la pasta | Calculado = altura × área | ±15 % |
| Desplazamiento de posición | Desalineamiento en X/Y entre el depósito de pasta y el centro del pad | ≤ 50 µm |
| Forma / relación de área | Desviación respecto a la geometría esperada | < 10 % |
Nota
Si controlas estas medidas, conseguirás soldaduras repetibles después del reflujo.
SPI 2D frente a SPI 3D (inspección de pasta de soldar)
| Característica | SPI 2D | SPI 3D |
|---|---|---|
| Tipo de medida | Óptica en escala de grises | Medida de profundidad por láser o luz estructurada |
| Datos que obtiene | Área, desplazamiento | Altura, área, volumen |
| Precisión | Moderada | Alta (±1 µm) |
| Coste | Menor | Mayor |
| Uso ideal | Prototipos y líneas sencillas | Producción en serie automatizada |
La SPI 3D se usa en casi todas las líneas SMT actuales porque mide el volumen y permite un control en lazo cerrado entre la impresora y el sistema de inspección.
Elementos principales de una máquina de inspección de pasta de soldar (SPI)
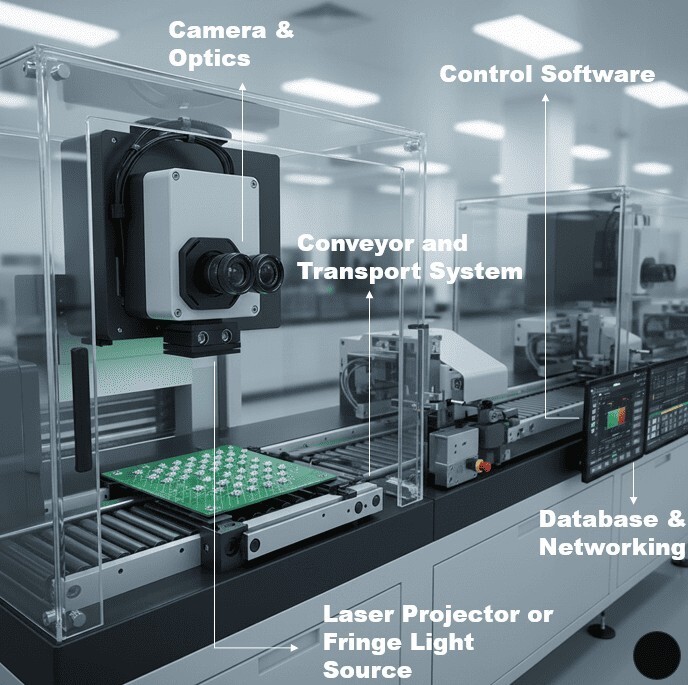
Un sistema de inspección de pasta de soldar (SPI) combina componentes ópticos, mecánicos e informáticos para garantizar un depósito de pasta preciso durante el montaje SMT.
Cada elemento recoge, analiza y procesa datos para garantizar una impresión de pasta homogénea y repetible. Estos son los componentes principales de un sistema SPI:
1Cámara y óptica
El módulo de cámara es el núcleo del sistema SPI y suele incluir cámaras 2D y 3D de alta resolución, que captan imágenes de la pasta desde varios ángulos. Los sistemas SPI 3D usan triangulación óptica o proyección de franjas para reconstruir la altura y el volumen de los depósitos con precisión micrométrica. El sistema óptico tiene que mantener el enfoque y una iluminación adecuada sobre superficies de PCB distintas para que las medidas sean precisas.
2Proyector láser o fuente de luz de franjas
En los sistemas SPI actuales, la luz estructurada se proyecta normalmente como una franja láser o como un patrón de franjas digital para obtener la información de profundidad. Al proyectarse sobre la pasta, el patrón de luz se deforma según la altura de la pasta, y la cámara analiza esa deformación para crear un mapa de alturas 3D. El rendimiento de este subsistema influye directamente en la precisión y la repetibilidad de la medida.
3Cinta transportadora y sistema de transporte
Una cinta transportadora motorizada integra la máquina SPI en la línea SMT y lleva automáticamente las PCB desde la impresora de stencil hasta la máquina pick-and-place. Una buena alineación reduce al mínimo la manipulación y protege la placa a lo largo de todo el flujo de producción.
4Software de control
El software SPI es el cerebro del sistema: se encarga del procesado de imágenes, la detección de defectos y el control estadístico de procesos (SPC). Los sistemas avanzados muestran los defectos en tiempo real y pueden ajustar automáticamente parámetros de impresión, como la frecuencia de limpieza del stencil o la presión de impresión, para optimizar el proceso.
5Base de datos y conexión en red
Todos los resultados de inspección se guardan en una base de datos central que permite la trazabilidad y la optimización global del proceso. La conexión en red permite a los ingenieros supervisar varios sistemas SPI a la vez, seguir las tendencias a largo plazo y enviar los datos al sistema de ejecución de fabricación (MES) para tener una visibilidad total de la producción.
Defectos típicos que detecta la inspección de pasta de soldar (SPI)
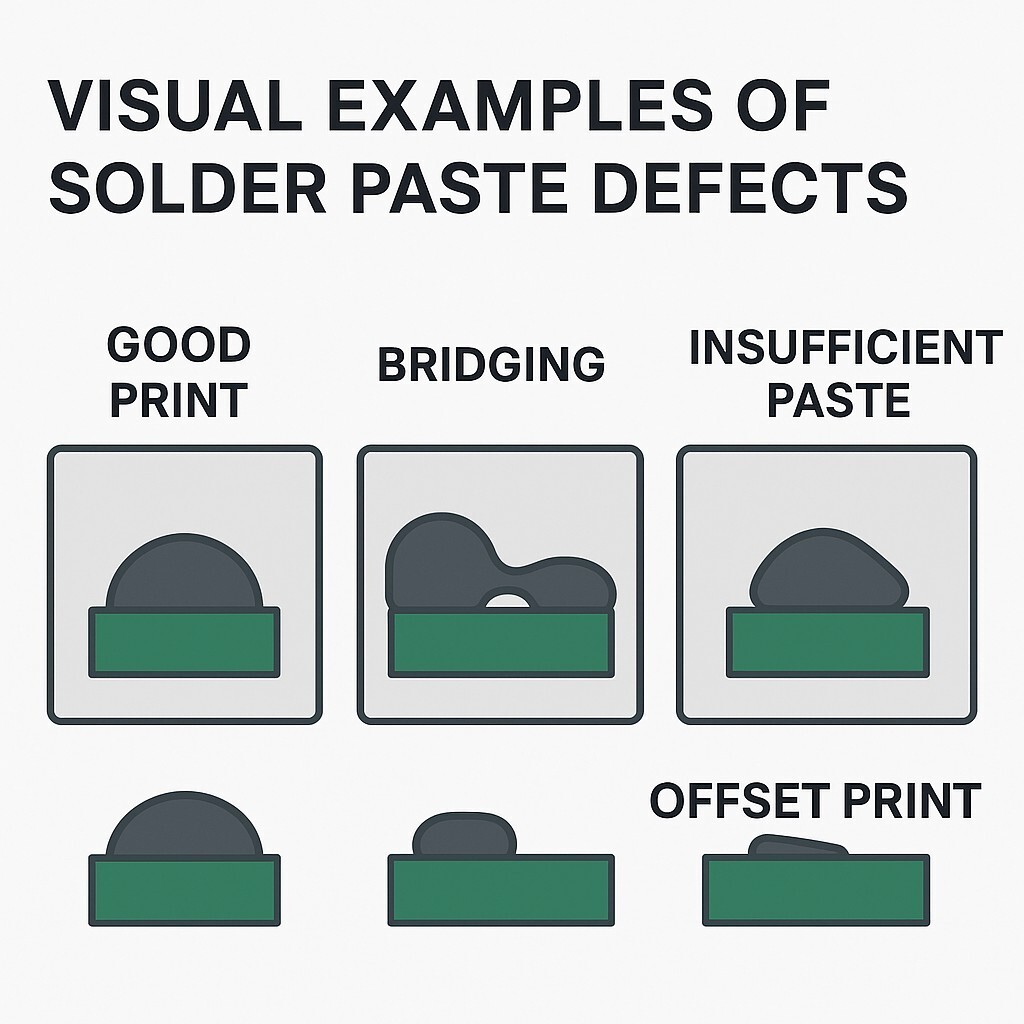
Detectar estos defectos a tiempo con la SPI reduce los retrabajos en las fases posteriores y mejora el rendimiento global del montaje.
| Tipo de defecto | Definición | Origen en el proceso |
|---|---|---|
| Pasta insuficiente | Cantidad de soldadura insuficiente | Apertura del stencil obstruida |
| Exceso de pasta | Se deposita demasiada soldadura | Aperturas del stencil dañadas o presión excesiva de la rasqueta. |
| Puentes | Pasta que une pads contiguos | Volumen de pasta incorrecto o problema del stencil |
| Impresión desplazada | Depósitos desalineados | Desalineamiento entre la placa y el stencil o error de registro. |
| Deformación de la forma | La geometría del depósito no coincide con el perfil esperado | Presión desigual de la rasqueta, desgaste del stencil o mala liberación de la pasta. |
Factores que afectan a la precisión de la SPI y a la calidad de impresión de la pasta
Factores de calidad de la impresión de pasta
- Espesor del stencil y diseño de las aperturas: influyen en la cantidad de soldadura y dependen del paso de los componentes.
- Viscosidad y almacenamiento de la pasta: la reología de la pasta (viscosidad y tixotropía) es fundamental. Si no se atempera, se mezcla o se almacena bien, puede escurrirse, perder definición u obstruir las aperturas.
- Presión y velocidad de la rasqueta: una presión excesiva puede impedir que la pasta se libere por completo (lo que deja soldadura insuficiente) y desgasta antes el stencil. Una presión demasiado baja puede no llenar bien las aperturas del stencil.
- Planitud y soporte de la PCB: si la placa está alabeada, no asentará bien contra el stencil y la pasta puede quedar mal depositada o no depositarse en absoluto.
- Condiciones ambientales: la temperatura debe mantenerse en 25 ± 3 °C y la humedad entre el 45 y el 75 % HR.
Factores ambientales y mantenimiento
Para que las medidas de la SPI sean homogéneas, hay que asegurarse de que:
- La óptica esté limpia y sin polvo.
- Los sensores de altura del eje Z se calibren cada semana.
- La temperatura y la humedad de la sala sean estables.
- El software esté al día para que los algoritmos sean precisos.
Un mantenimiento programado reduce los falsos defectos y alarga la vida útil del equipo.
Factor humano y formación de los operarios
Aunque la SPI está muy automatizada, el factor humano sigue siendo muy valioso. Los operarios tienen que saber interpretar los datos 3D, encontrar la causa raíz de los defectos y proponer ajustes en los parámetros de impresión.
Los programas de formación y certificación continuos permiten aprovechar al máximo la automatización y, al mismo tiempo, reducir los errores humanos.
Integración de la inspección de pasta de soldar (SPI) en las líneas SMT
Mantener una calidad de pasta homogénea en una línea de producción SMT actual es fundamental para conseguir un alto rendimiento de montaje. El proceso SMT general tiene seis pasos:
- Impresora de pasta de soldar
- Inspección de pasta de soldar (SPI)
- Máquina pick-and-place
- Horno de reflujo
- Inspección óptica automática (AOI)
- Prueba en circuito (ICT)
La inspección de pasta de soldar (SPI) va justo después de la impresión con stencil y antes de colocar ningún componente. Así, el fabricante puede comprobar que la pasta cumple los requisitos cuando todavía hay margen para corregirla, y ninguna placa defectuosa pasa a la fase siguiente.
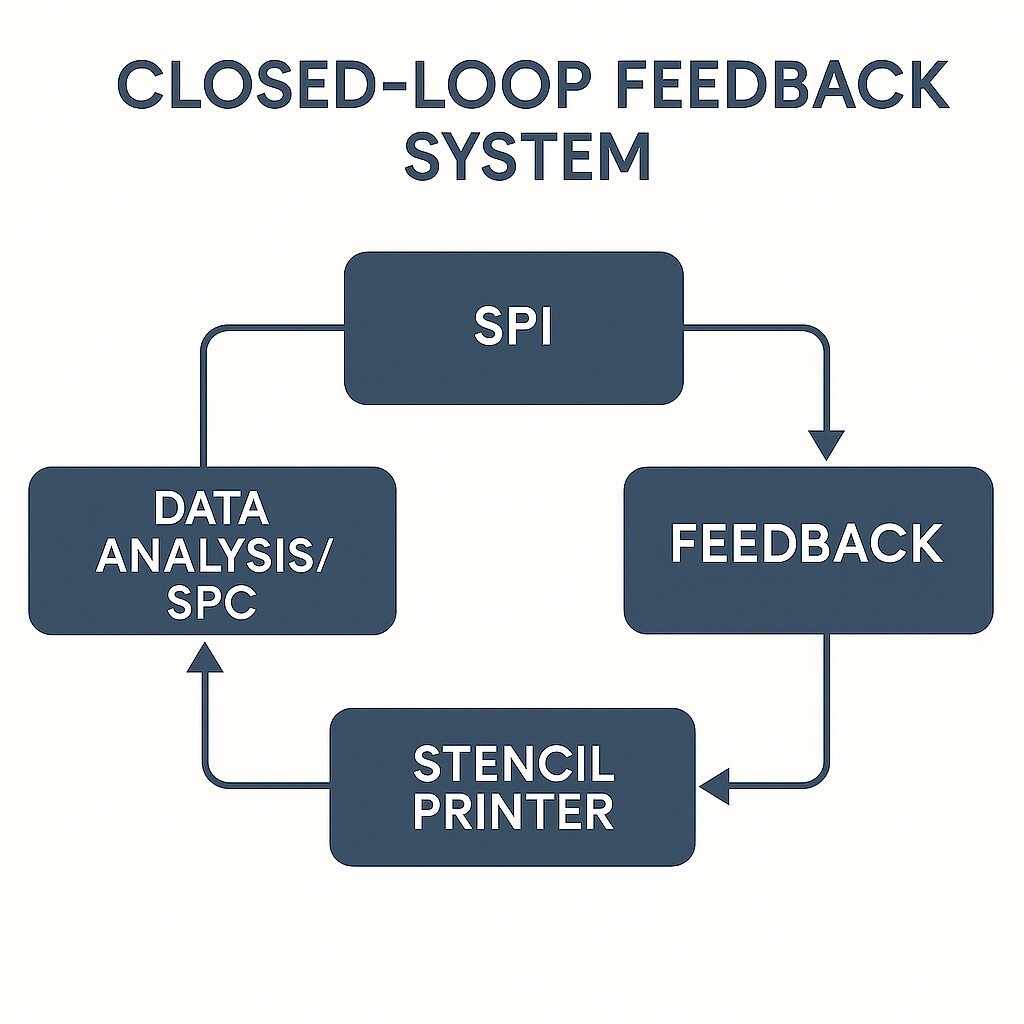
Los sistemas SPI actuales están integrados en el control de producción de la línea SMT. Si detectan un defecto, como un volumen de soldadura insuficiente, una impresión desplazada o un puente, se comunican directamente con la impresora de pasta y pueden ajustar automáticamente la presión o la velocidad de la rasqueta, o iniciar una limpieza del stencil para eliminar el defecto.
Es un sistema de retroalimentación en lazo cerrado que supervisa continuamente la impresión de la pasta para mantenerla estable. Como resultado, la SPI no solo evita montajes defectuosos, sino que también mejora la repetibilidad del proceso, la eficiencia de la línea y el rendimiento a largo plazo.
Datos y control estadístico de procesos (SPC) en la inspección de pasta de soldar (SPI)
Los sistemas SPI 3D actuales hacen mucho más que detectar defectos: funcionan como plataformas de adquisición de datos de alta resolución. Cada PCB escaneada genera datos de medida detallados de cada pad, como la altura, el área, el volumen y el desplazamiento de posición de la pasta.
Estos datos en tiempo real son la base del control estadístico de procesos (SPC), que supervisa la estabilidad del proceso, muestra las tendencias a largo plazo y ayuda a los ingenieros a corregir las desviaciones de impresión antes de que aparezcan defectos. Con el SPC, los fabricantes pueden comprobar la homogeneidad de la impresión, evaluar el rendimiento de los equipos a lo largo del tiempo y mantener los límites de control estrictos que exige la producción SMT avanzada.
Métricas de SPC habituales en los sistemas SPI
- Cp/Cpk (índices de capacidad del proceso): miden la capacidad del proceso de impresión de pasta para dar resultados dentro de los límites de especificación (tolerancias). Un Cp alto indica poca variación del proceso respecto al margen de la especificación. El Cpk es más exigente, porque también tiene en cuenta si el proceso está centrado dentro de la especificación. Para una producción robusta y con alto rendimiento hacen falta valores de Cpk altos.
- Tendencia del volumen medio: permite detectar descensos graduales del volumen de pasta, que pueden deberse al desgaste del stencil, al secado de la pasta o a una presión de rasqueta incorrecta.
- Tasa de falsos rechazos (FRR): esta métrica de tendencia da información valiosa sobre la fiabilidad y la precisión de los algoritmos de inspección de la SPI.
- Análisis de la distribución de defectos: ayuda a los ingenieros a visualizar los defectos, su frecuencia y su ubicación, y a localizar las zonas de una PCB concreta donde se repiten.
Buenas prácticas para mejorar la precisión de la inspección de pasta de soldar (SPI)
Para que los resultados sean repetibles y fiables, la inspección de pasta de soldar (SPI) tiene que hacerse en condiciones estandarizadas y con procesos controlados. Las buenas prácticas permiten mantener una calidad de soldadura uniforme y evitar la deriva del proceso en las líneas SMT de gran volumen.
- Define criterios de aceptación estándar: fija los límites de altura, área y volumen de la pasta según el tipo de componente. Con unos criterios estándar, los resultados de la inspección se evalúan de forma uniforme y las valoraciones son menos subjetivas.
- Calibra los sistemas SPI con regularidad: calibrar periódicamente los sistemas SPI garantiza unas medidas 3D precisas y elimina la deriva del sistema a largo plazo.
- Usa el control estadístico de procesos: usa el SPC en tiempo real para detectar la variación del proceso, seguir sus tendencias y corregir antes de que aparezcan defectos.
- Garantiza la trazabilidad de los datos: usar códigos de barras o códigos QR que vinculen automáticamente los datos de la SPI con los lotes de producción y con cada PCB mejora la trazabilidad.
- Forma y certifica a los operarios: contar con personal formado que sepa interpretar bien los mapas 3D es clave para distinguir los problemas reales del proceso de los falsos rechazos. Lo ideal es tener empleados certificados que conozcan bien las medidas que se usan.
- Integra la SPI con el MES y la AOI: sincronizar la SPI con la impresora y con la inspección óptica automática (AOI) a través de un sistema de ejecución de fabricación (MES) proporciona retroalimentación en tiempo real y un control del proceso en lazo cerrado.
Seguir estas buenas prácticas ayuda a los fabricantes a mantener una calidad de soldadura homogénea y a evitar la deriva del proceso en las líneas SMT.
Comparativa: SPI frente a AOI (inspección óptica automática)
| Aspecto | SPI (inspección de pasta de soldar) | AOI (inspección óptica automática) |
|---|---|---|
| Momento de la inspección | Después de imprimir la pasta | Después de colocar los componentes o del reflujo |
| Defectos que detecta | - Soldadura insuficiente - Exceso de soldadura - Puentes de pasta - Desviación de área o volumen - Obstrucción del stencil - Desplazamiento de la pasta |
- Componentes que faltan o desplazados - Polaridad incorrecta - Soldadura insuficiente o con puentes - Efecto lápida (tombstoning) - Circuitos abiertos o cortocircuitos - Soldaduras frías |
| Tecnología de medida | 3D cuantitativa | Imagen óptica 2D (RGB / escala de grises); algunos sistemas ofrecen pseudo-3D |
| Ventaja | Evita los defectos desde el principio | Control de calidad final |
La SPI y la AOI no son intercambiables.
La SPI se centra en medir de forma cuantitativa y en 3D la pasta de soldar antes de colocar los componentes, mientras que la AOI comprueba que los componentes y las soldaduras son correctos después de la colocación o del reflujo.
En cualquier diseño de PCB de alta fiabilidad o alta densidad, combinar SPI y AOI es la estrategia de calidad en lazo cerrado habitual en el sector para acercarse a los cero defectos.
Confía en JLCPCB para un montaje SMT homogéneo y de alta calidad
JLCPCB integra SPI 3D de última generación, AOI e inspección por rayos X en toda la línea de producción SMT para que cada soldadura cumpla los estándares de ingeniería. Tanto si estás haciendo los primeros prototipos como si vas a pasar a producción completa, nuestro control de procesos te garantiza:
- Un volumen de pasta preciso y homogéneo en todos los pads
- Retroalimentación correctiva en lazo cerrado que reduce al mínimo la variación de impresión
- Trazabilidad completa e informes automáticos de cada PCB
- Inspección en varias etapas (SPI → AOI → rayos X) para un control de calidad integral
Con equipos avanzados e ingenieros SMT con experiencia, JLCPCB garantiza que cada PCB pasa por una inspección de pasta de soldar rigurosa antes de la colocación y el reflujo, con resultados fiables y repetibles en cualquier proyecto.
Tendencias futuras de la inspección de pasta de soldar (SPI)
- IA y aprendizaje automático para el mantenimiento predictivo y la correlación de defectos.
- Integración en la Industria 4.0, con una conexión digital total entre la impresora, la SPI y la AOI.
- Interfaces de realidad aumentada (RA) para ayudar a los operarios.
- Escaneado 3D más rápido, de más de 100 cm²/s.
- Análisis de datos en la nube para tener una visión global.
La SPI pasará de ser un punto de control de calidad a formar parte de la automatización de las fábricas inteligentes.
Preguntas frecuentes sobre la inspección de pasta de soldar (SPI)
P: ¿Cuál es el objetivo principal de la inspección de pasta de soldar?
Medir la altura, el área y el volumen de la pasta de soldar después de la impresión con stencil, para que haya una cantidad de pasta homogénea y las soldaduras sean fiables.
P: ¿Qué diferencia hay entre la SPI y la AOI?
La SPI inspecciona el depósito de pasta antes de colocar los componentes; la AOI inspecciona las soldaduras y los componentes después del reflujo.
P: ¿Qué precisión tienen las máquinas SPI actuales?
Las máquinas SPI 3D más avanzadas tienen una resolución de hasta ±1 µm en la medida de altura y pueden medir el volumen con un margen de ±5 %.
P: ¿Se pueden usar los datos de la SPI para controlar el proceso de fabricación?
Sí. Los datos de la SPI alimentan los sistemas de control estadístico de procesos (SPC) para supervisar el proceso. En las configuraciones avanzadas en lazo cerrado, estos datos permiten ajustar automáticamente y en tiempo real los parámetros de la impresora de stencil (como la presión o la velocidad de la rasqueta) para corregir las desviaciones.
P: ¿JLCPCB usa SPI en su línea de producción?
Sí. JLCPCB usa sistemas SPI 3D fiables, precisos, modernos y automatizados para reducir al mínimo los errores de impresión de pasta y maximizar el rendimiento del montaje.
Te puede interesar:
- Cómo elegir la pasta de soldar adecuada para el montaje de tu PCB
- Pasta de soldar frente a flux: diferencias, usos y cómo elegir para una soldadura perfecta
- Impresión de pasta de soldar para componentes SMT miniatura
Conclusión: inspección de pasta de soldar (SPI)
La inspección de pasta de soldar tiene un papel esencial en el control de calidad de la fabricación SMT actual. Al comprobar el volumen, la alineación y la forma de la pasta en la fase más temprana del proceso, la SPI evita que los defectos se conviertan en problemas mayores durante el montaje y las pruebas posteriores. Integrada con la impresión automatizada, la AOI y la inspección por rayos X, la SPI crea un proceso en lazo cerrado que garantiza una gran fiabilidad y repetibilidad en la producción de PCB.
Ponte en contacto con JLCPCB para disponer de servicios profesionales de fabricación y montaje de PCB que incorporan metodologías SPI avanzadas, con resultados homogéneos y de primer nivel.
Siga aprendiendo
Inspección de pasta de soldadura (SPI): guía completa del control de procesos en el montaje SMT
En la fabricación actual con tecnología de montaje superficial (SMT), la homogeneidad del depósito de pasta de soldar es lo que determina el comportamiento eléctrico, la resistencia mecánica a la cizalladura y la fiabilidad a largo plazo de las placas de circuito impreso montadas. La pasta de soldar es el material que une los terminales de los componentes a los pads de cobre de la PCB. Por eso, cualquier variación en el volumen, el espesor o la posición del depósito de pasta afecta mucho a la calidad ......
Pruebas de sonda volante (Flying Probe Testing): cómo mejoran el control de calidad en la fabricación de PCB
El proceso de fabricación de placas de circuito impreso (PCB) incluye una fase de pruebas fundamental. Cada placa tiene que someterse a pruebas para que el fabricante detecte cualquier problema eléctrico o del circuito antes de que salga de la planta. Si una PCB supera estas pruebas, hay más garantías de que funcionará de forma fiable. Los métodos de prueba más habituales son la prueba en circuito (ICT) y la prueba de sonda volante (Flying Probe Testing, FPT). Seis sondas (agujas) de alta precisión, c......
Inspección óptica automatizada (AOI): Principios, defectos y aplicaciones en PCBs
¿Qué es la inspección óptica automatizada (AOI)? La inspección óptica automatizada (AOI) es un método de inspección basado en máquinas que utiliza cámaras de alta resolución, iluminación controlada y software de procesamiento de imágenes para detectar automáticamente defectos visuales en las placas de circuito impreso (PCBs). Se utiliza ampliamente en la fabricación y ensamblaje de PCBs para inspeccionar componentes, uniones de soldadura y patrones de conductores sin contacto físico. Al comparar las i......